

 एकीकृत पॉलिशिंग प्रणाली
समस्या निवारण
पॉलिशिंग समस्या-निवारण
लक्षणों, कारणों, जाँचों और समाधानों का व्यावहारिक ज्ञानकोश।
व्यावहारिक निदान
धुंधली सतह
पॉलिशिंग के बाद सतह धुंधली दिखती है।
पॉलिशिंग के बाद खरोंचें क्यों रह जाती हैं?
केवल चमक का होना यह सिद्ध नहीं करता कि सतह फिनिशिंग के लिए तैयार है। यदि पॉलिशिंग के बाद खरोंचें या तैयारी के निशान बचे हों, तो फिनिशिंग पॉलिशिंग कंपाउंड पर जाने से पहले सैंडिंग की गुणवत्ता, व्हील की स्थिति, पॉलिशिंग कंपाउंड की मात्रा, सफाई और पहले चरण के पॉलिशिंग कंपाउंड का चयन जाँचें।

व्हील काला हो जाता है
पॉलिशिंग के दौरान अतिरिक्त पॉलिशिंग कंपाउंड, धातु की धूल और मलबा कार्य-सतह पर जमा होने से व्हील काला पड़ जाता है।
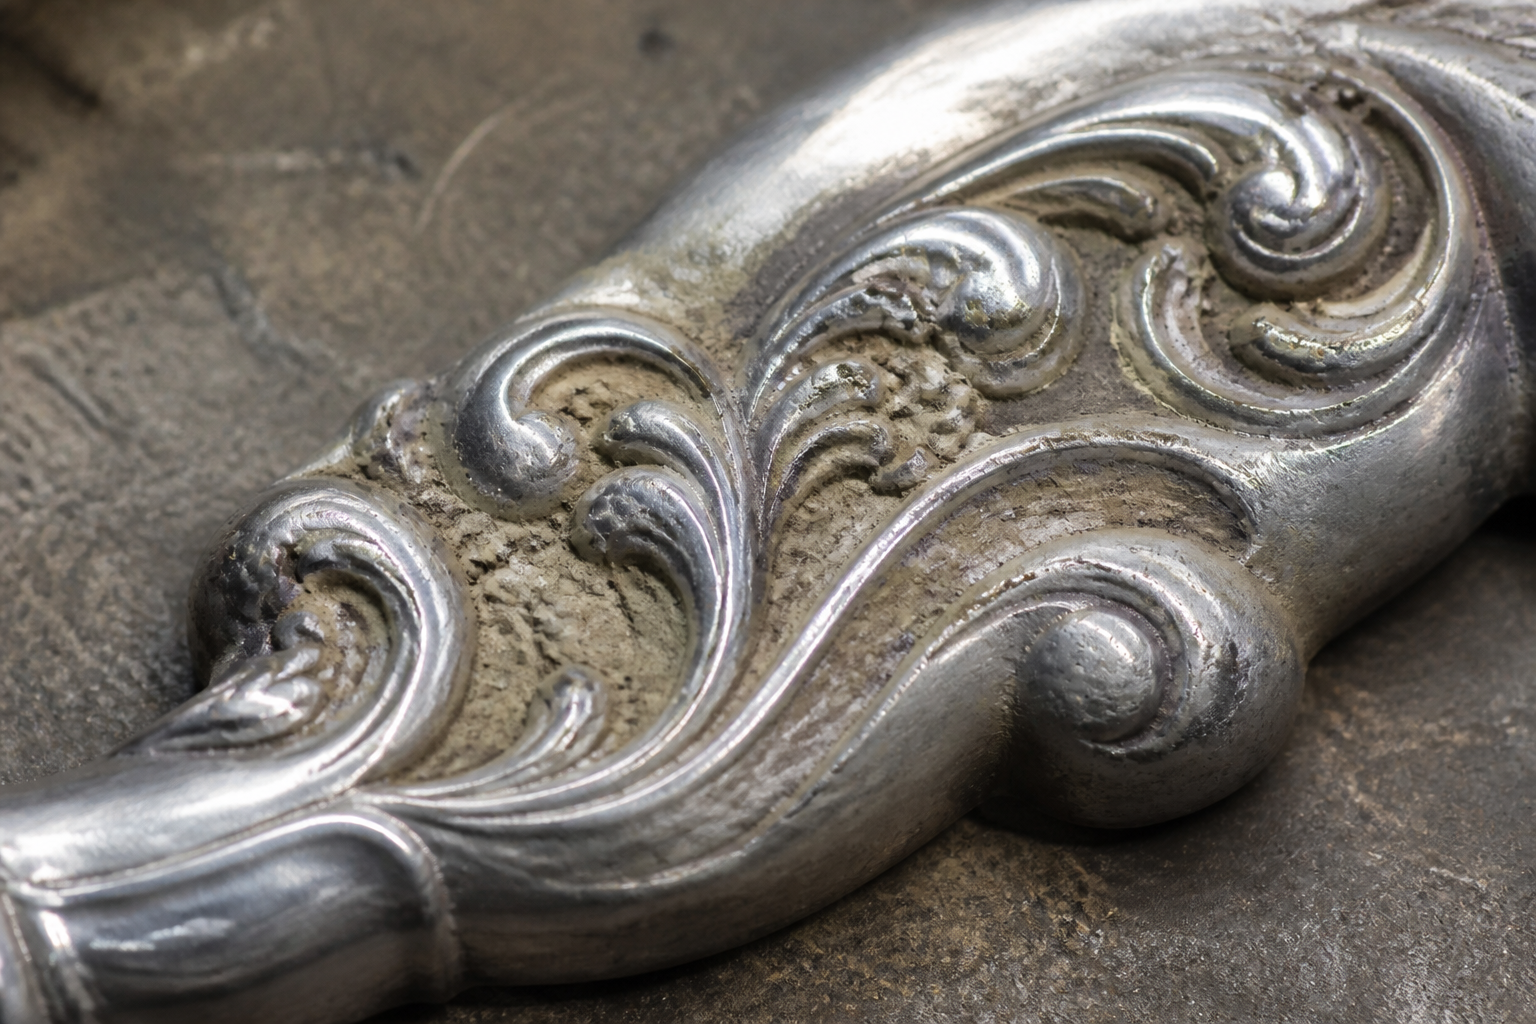
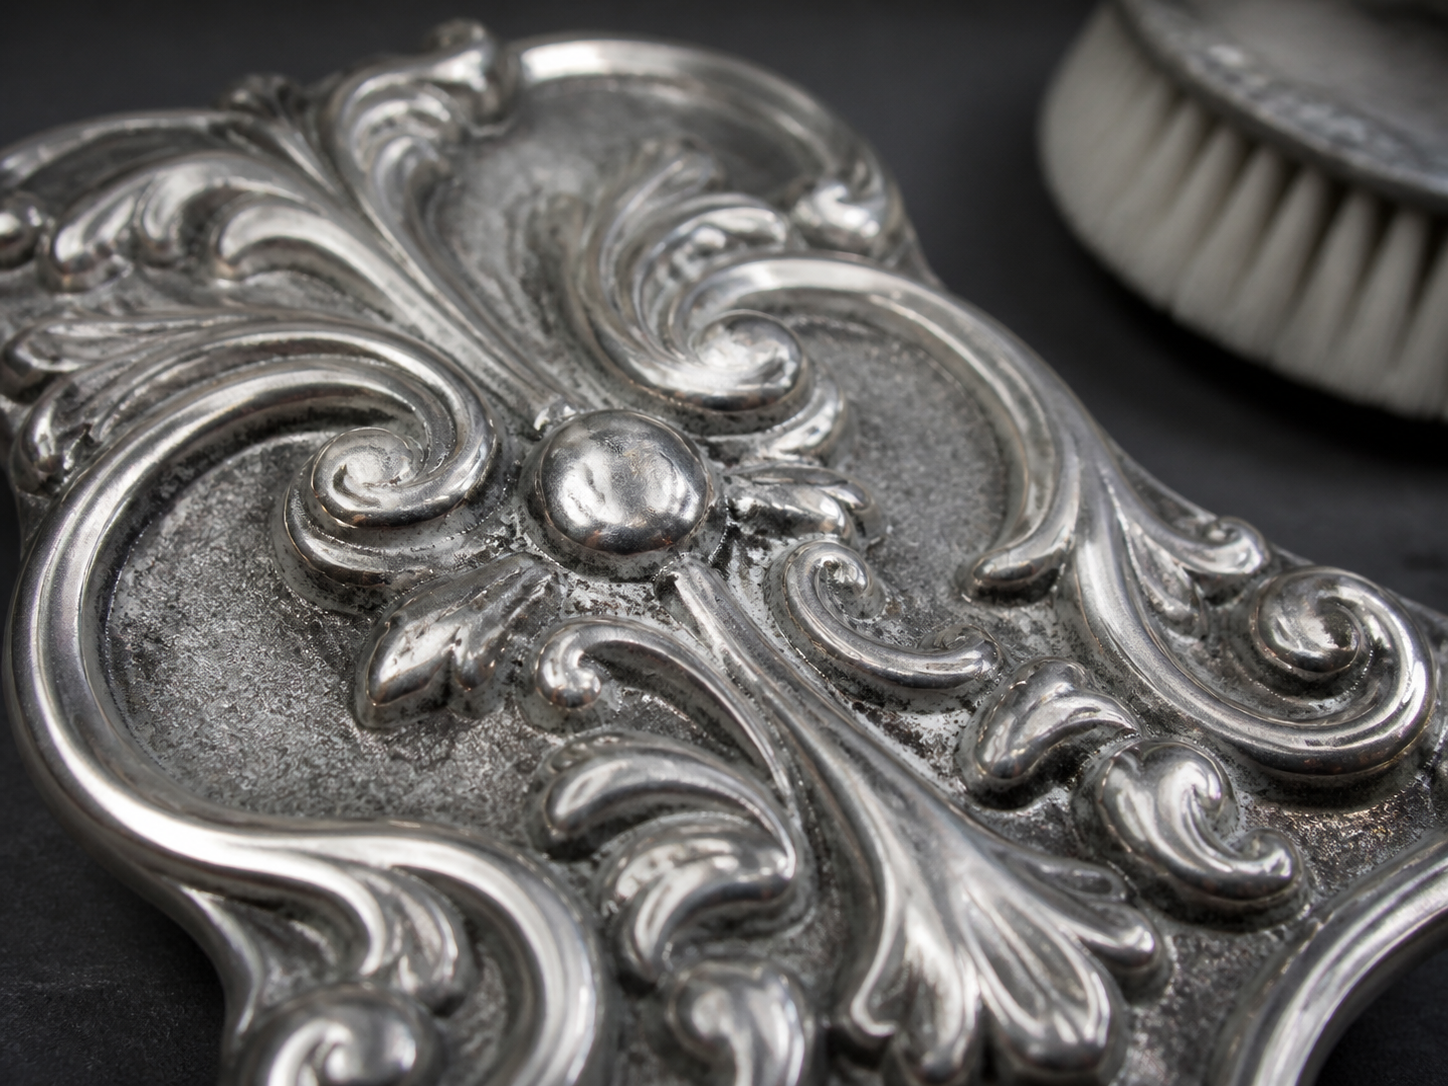
पॉलिशिंग कंपाउंड उभरी नक्काशी को जाम कर देता है
पॉलिशिंग कंपाउंड धँसे भागों और उभरी नक्काशी में जमा होता है।
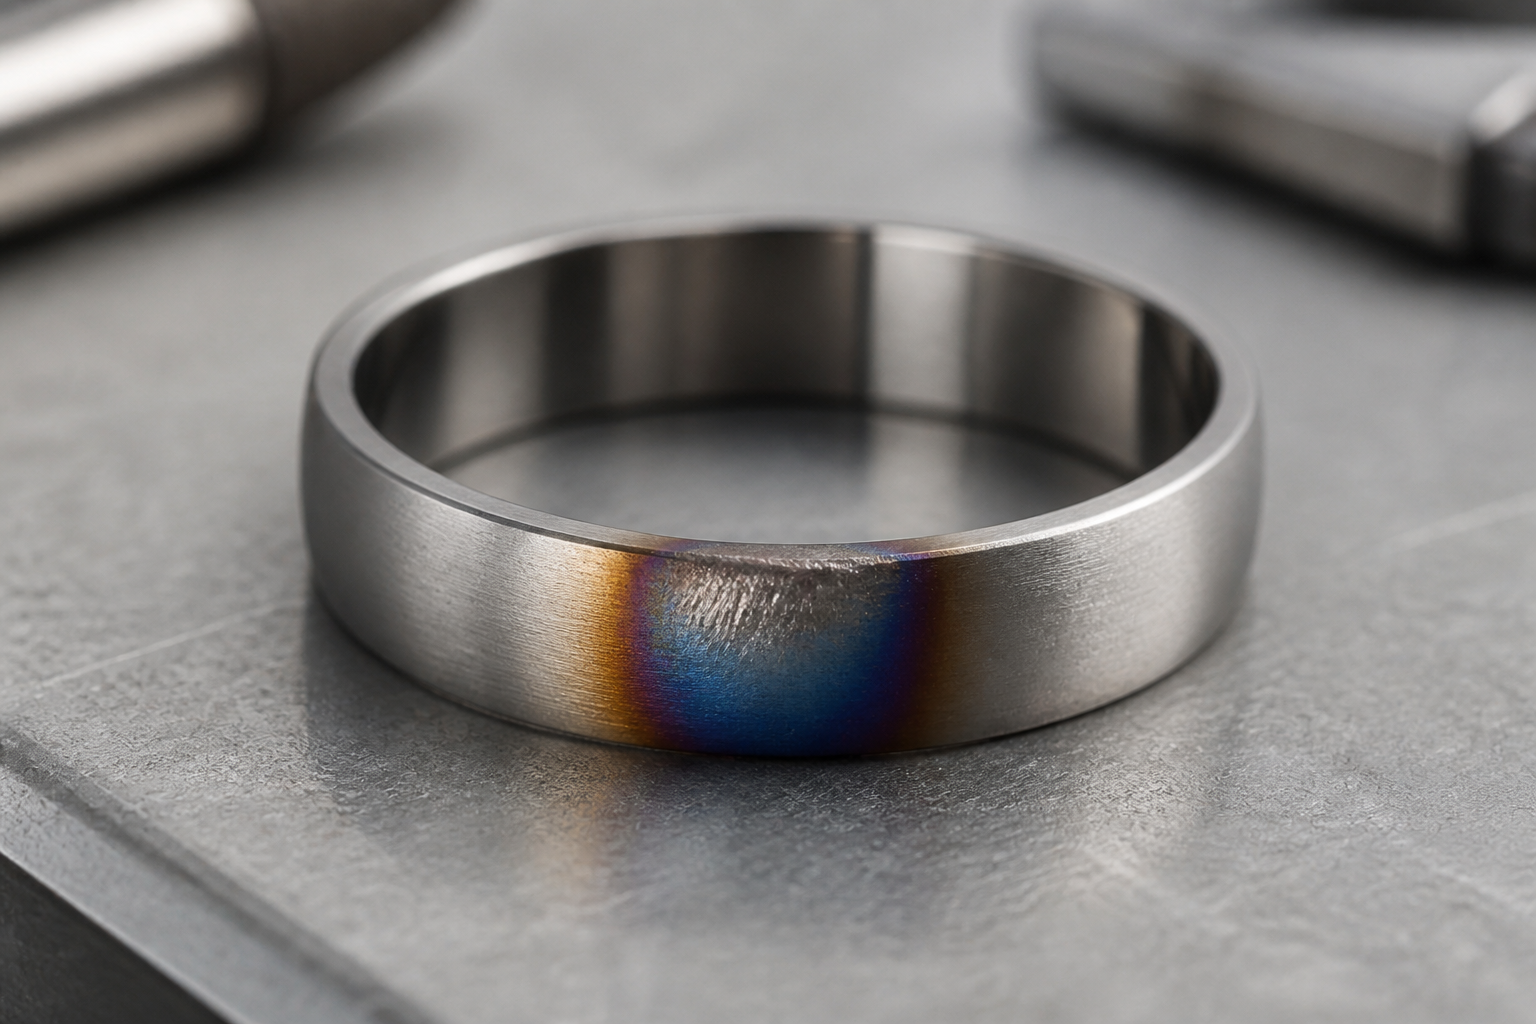
टाइटेनियम का अत्यधिक गर्म होना
टाइटेनियम अत्यधिक गर्म होता है, फैलता है या सतह की गुणवत्ता खो देता है।
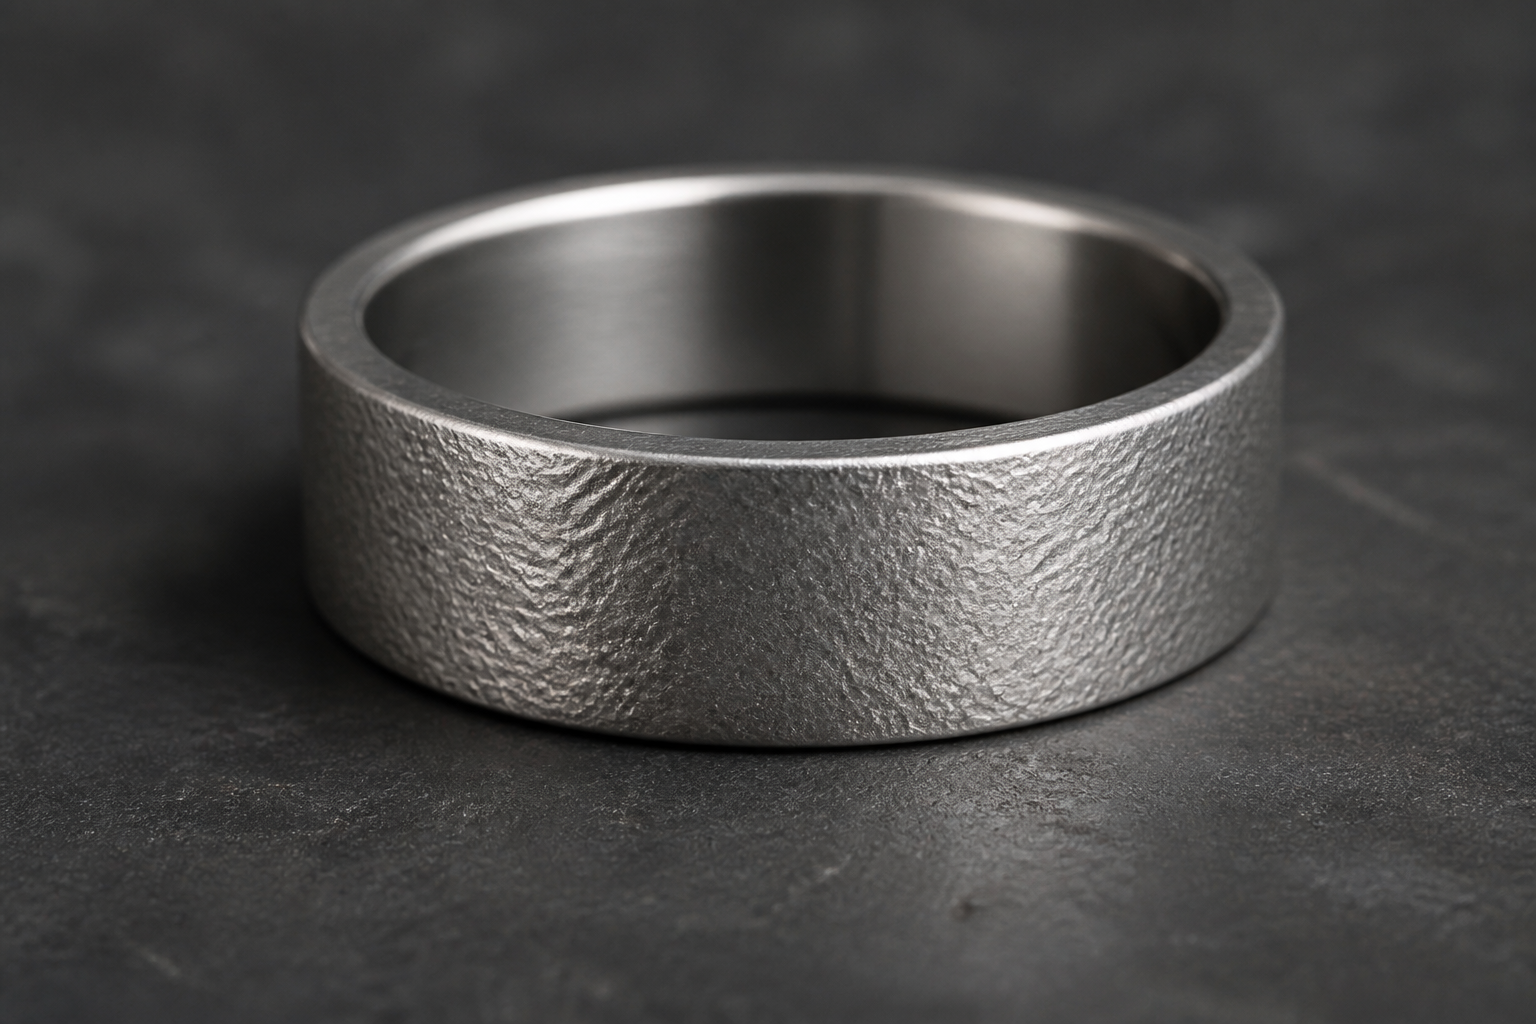
टाइटेनियम पर ऑरेंज-पील बनावट
टाइटेनियम पर ऑरेंज-पील बनावट विकसित होती है।
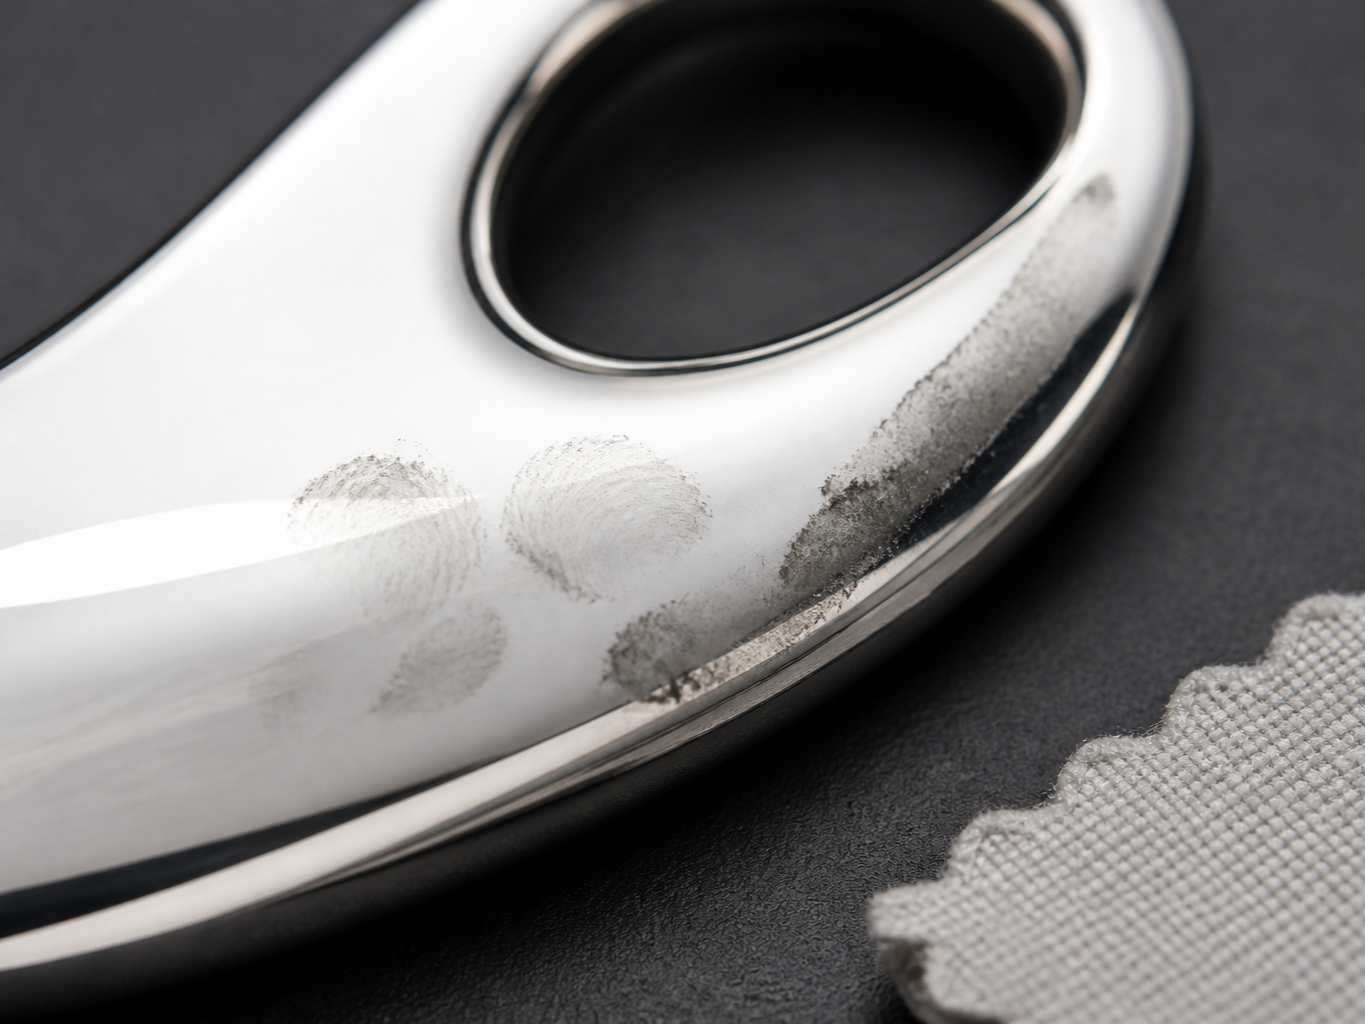
चमकदार लेकिन गंदी सतह
वस्तु चमकीली है, लेकिन देखने में गंदी या दागदार है।
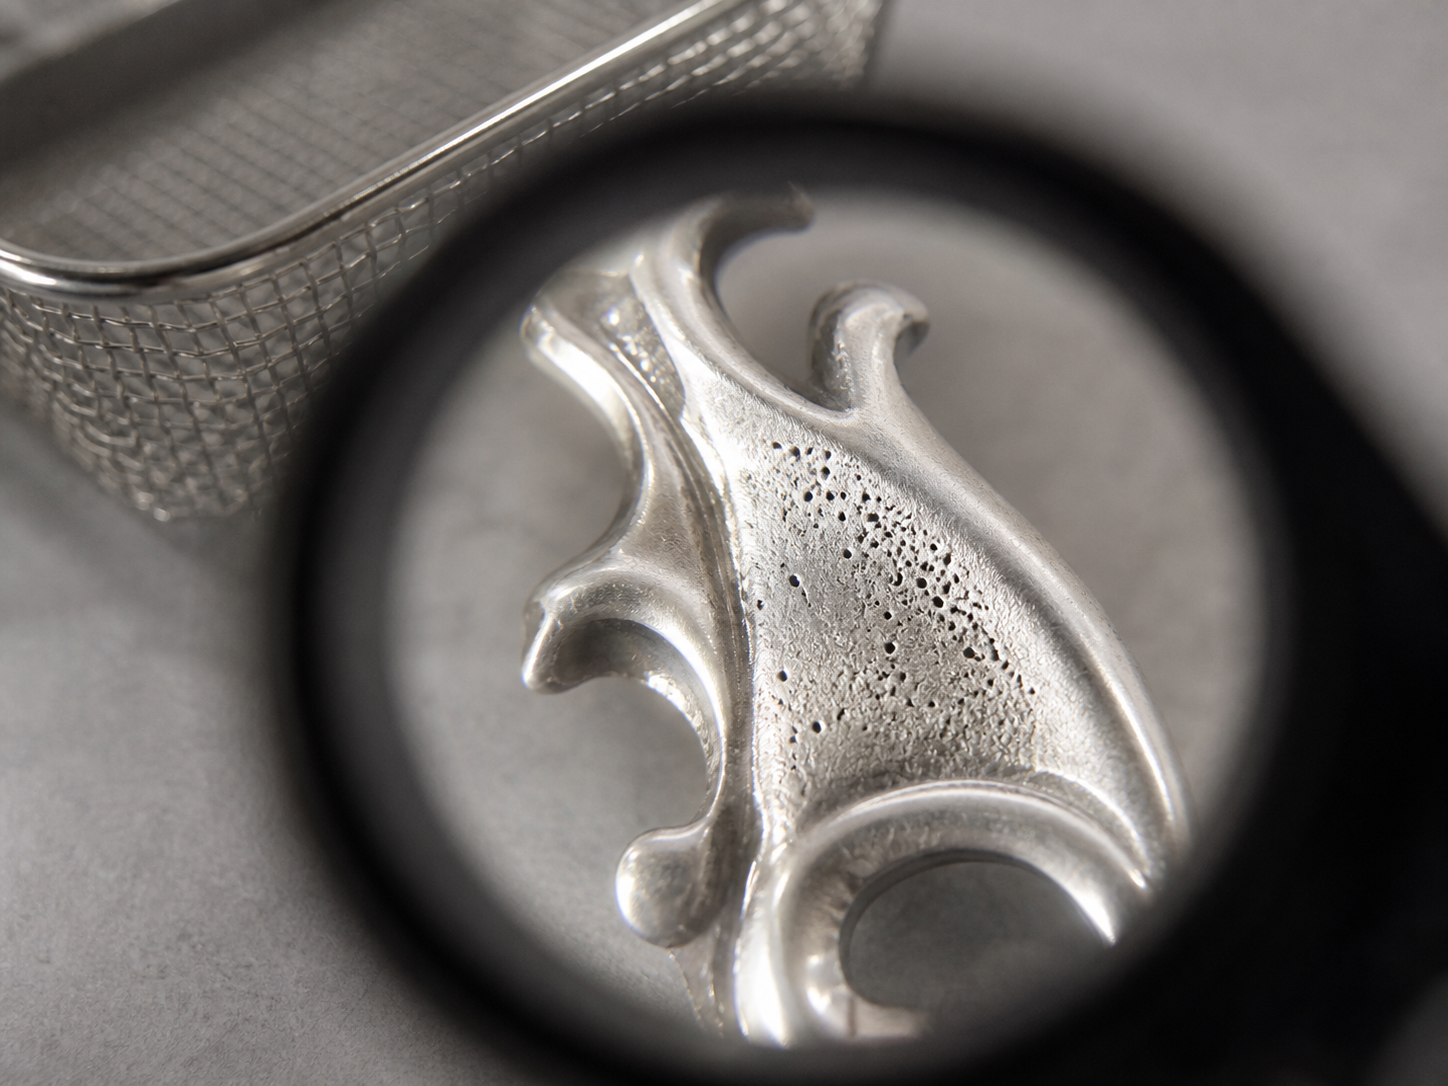
अल्ट्रासोनिक सफाई के बाद छिद्र खुल जाते हैं
अल्ट्रासोनिक सफाई के बाद छिद्रता दिखाई देती है।
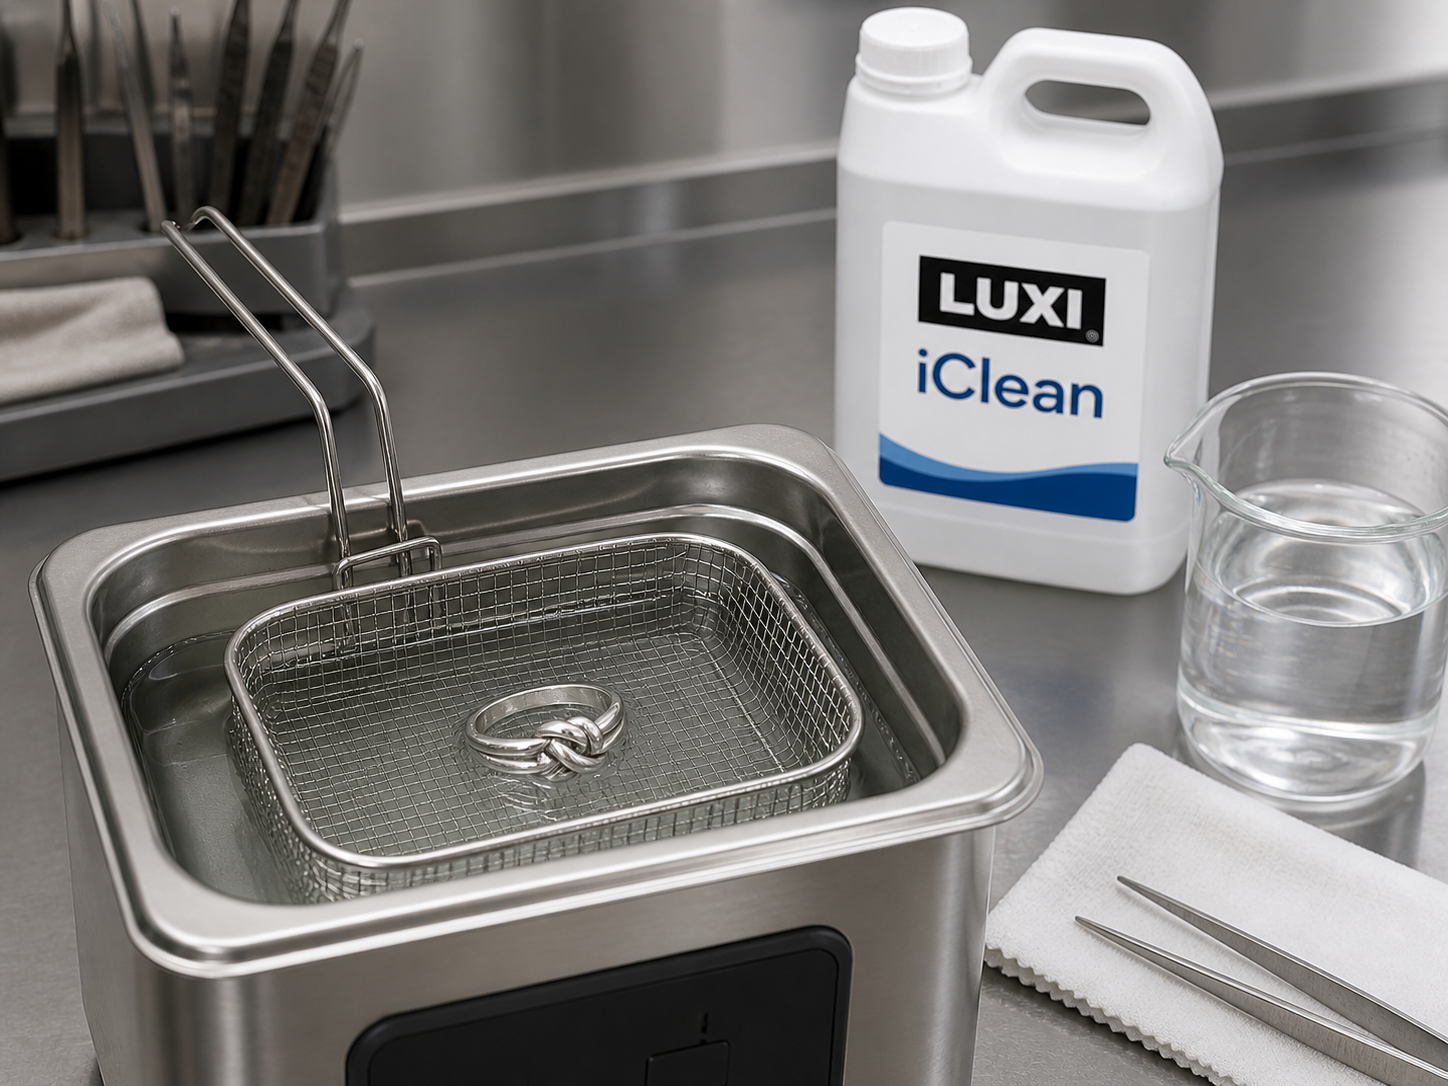
पॉलिशिंग कंपाउंड साफ करना कठिन है
पॉलिशिंग कंपाउंड का अवशेष हटाना कठिन है।
प्लेटिंग से पहले चमक खो गई
प्लेटिंग की तैयारी के दौरान अंतिम चमक खराब हो जाती है।

अनुशंसित पेस्ट अपेक्षित परिणाम नहीं देता
इस वस्तु पर अनुशंसित पेस्ट अपेक्षित परिणाम नहीं देता।
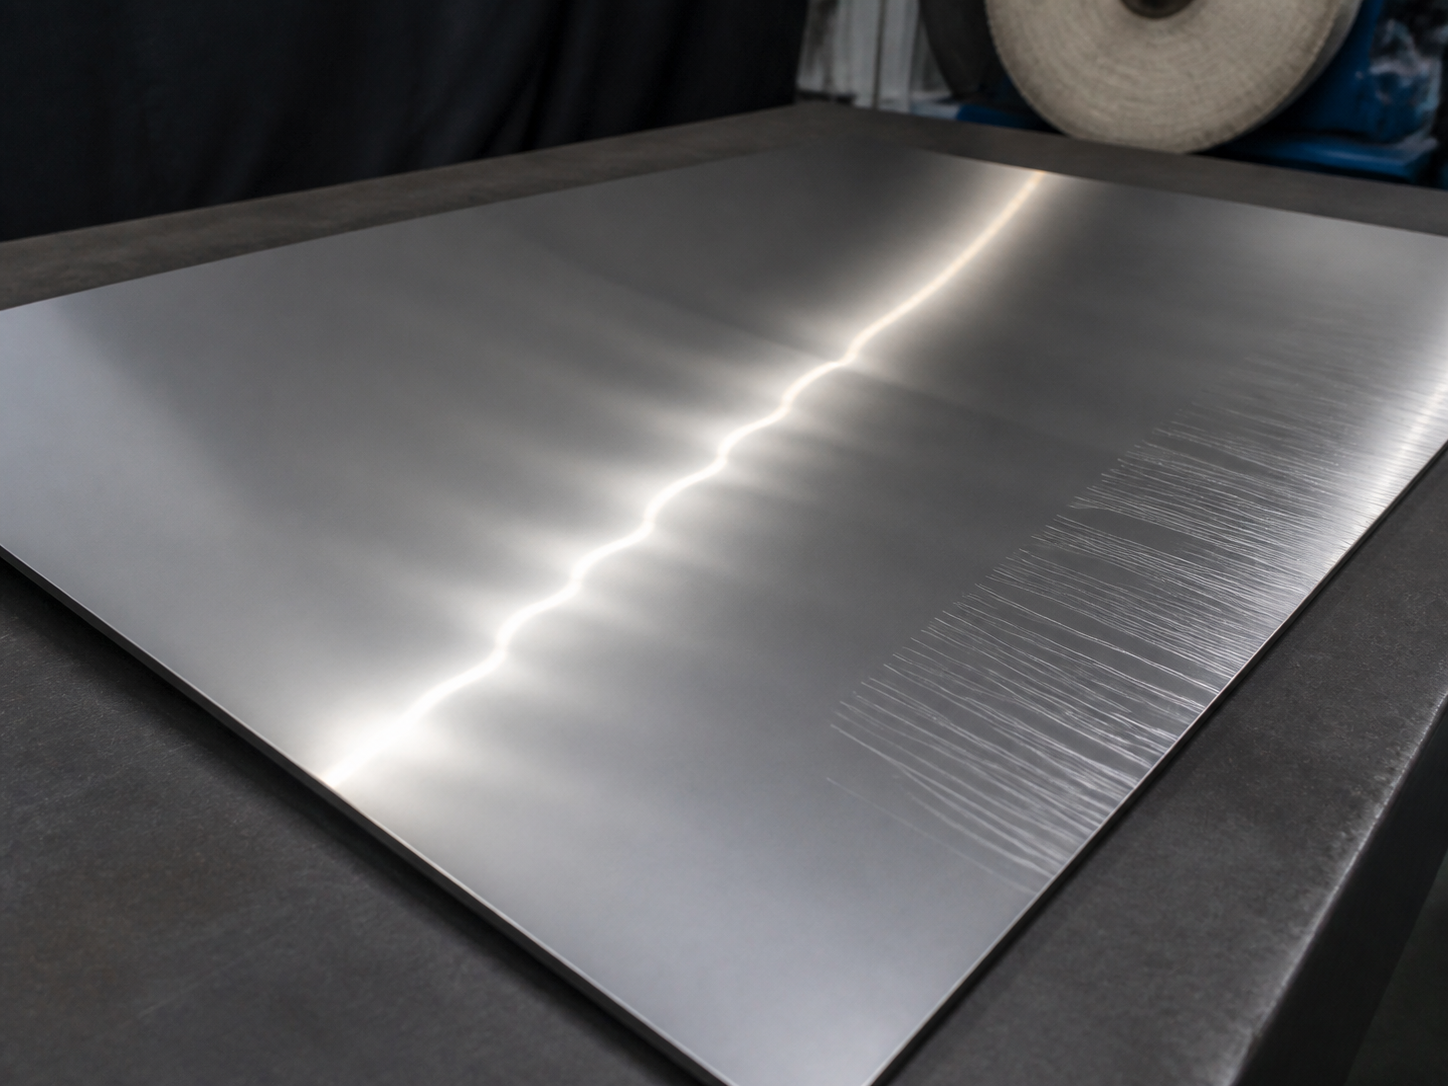
बड़ी समतल सतहें लहरदार या खरोंचयुक्त बनी रहती हैं
बड़े समतल क्षेत्र लहरदार, खरोंचयुक्त या असमान बने रहते हैं।
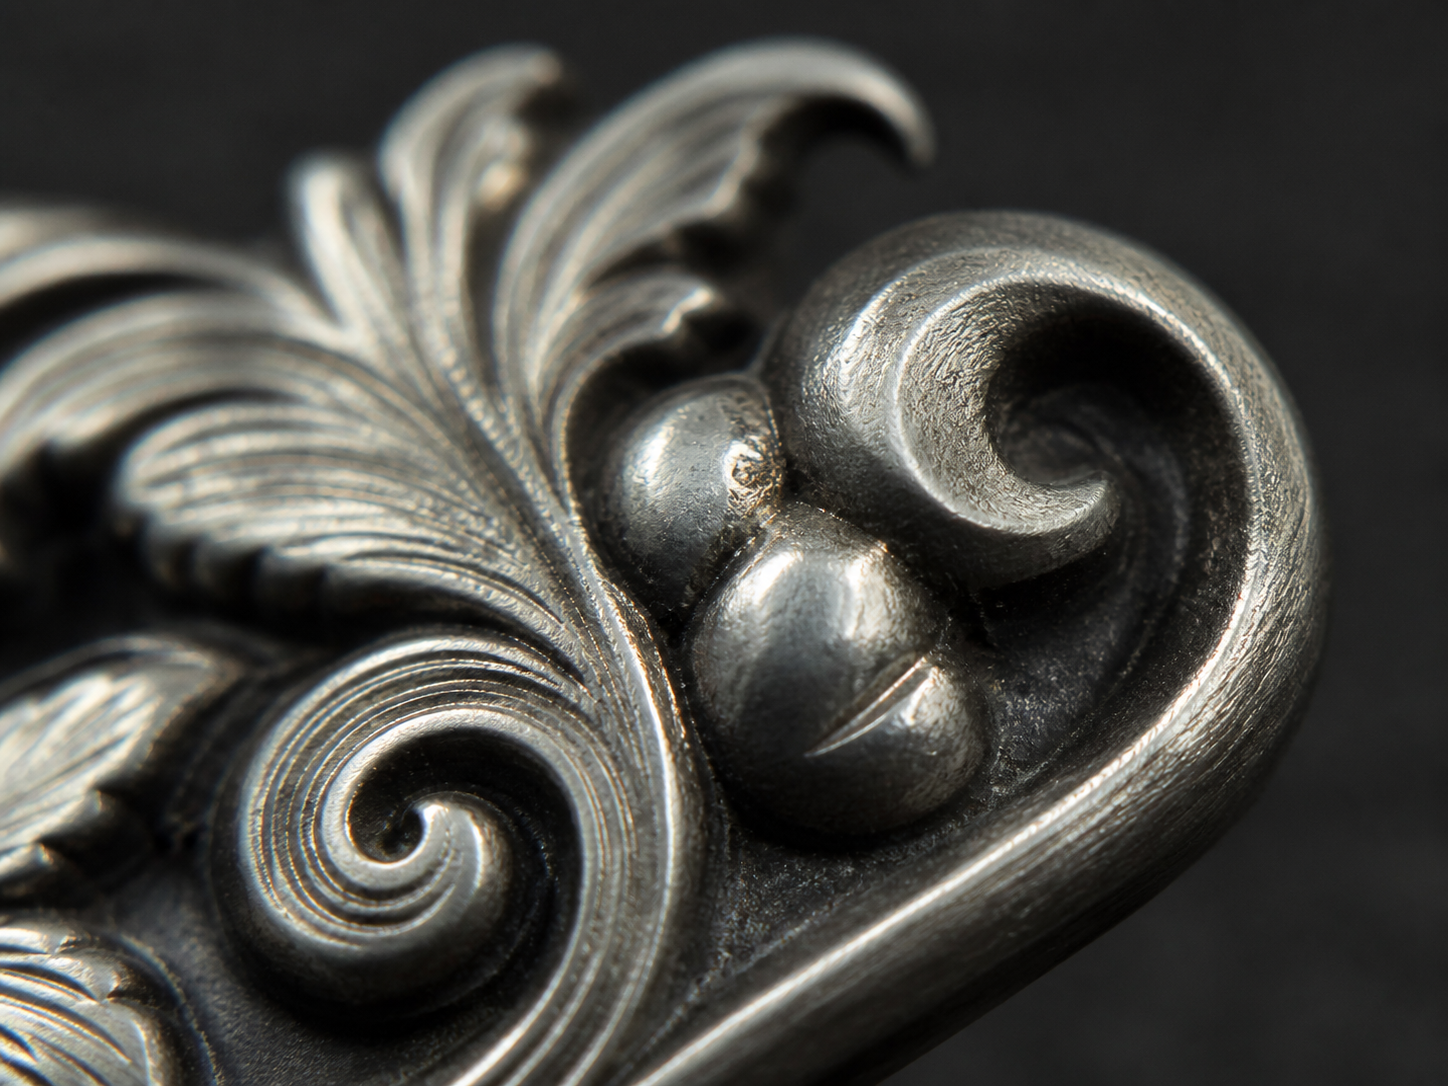
सूक्ष्म विवरणों पर अत्यधिक पॉलिशिंग हुई है
महीन विवरण या फिलिग्री अपना आकार या तीक्ष्णता खो देते हैं।
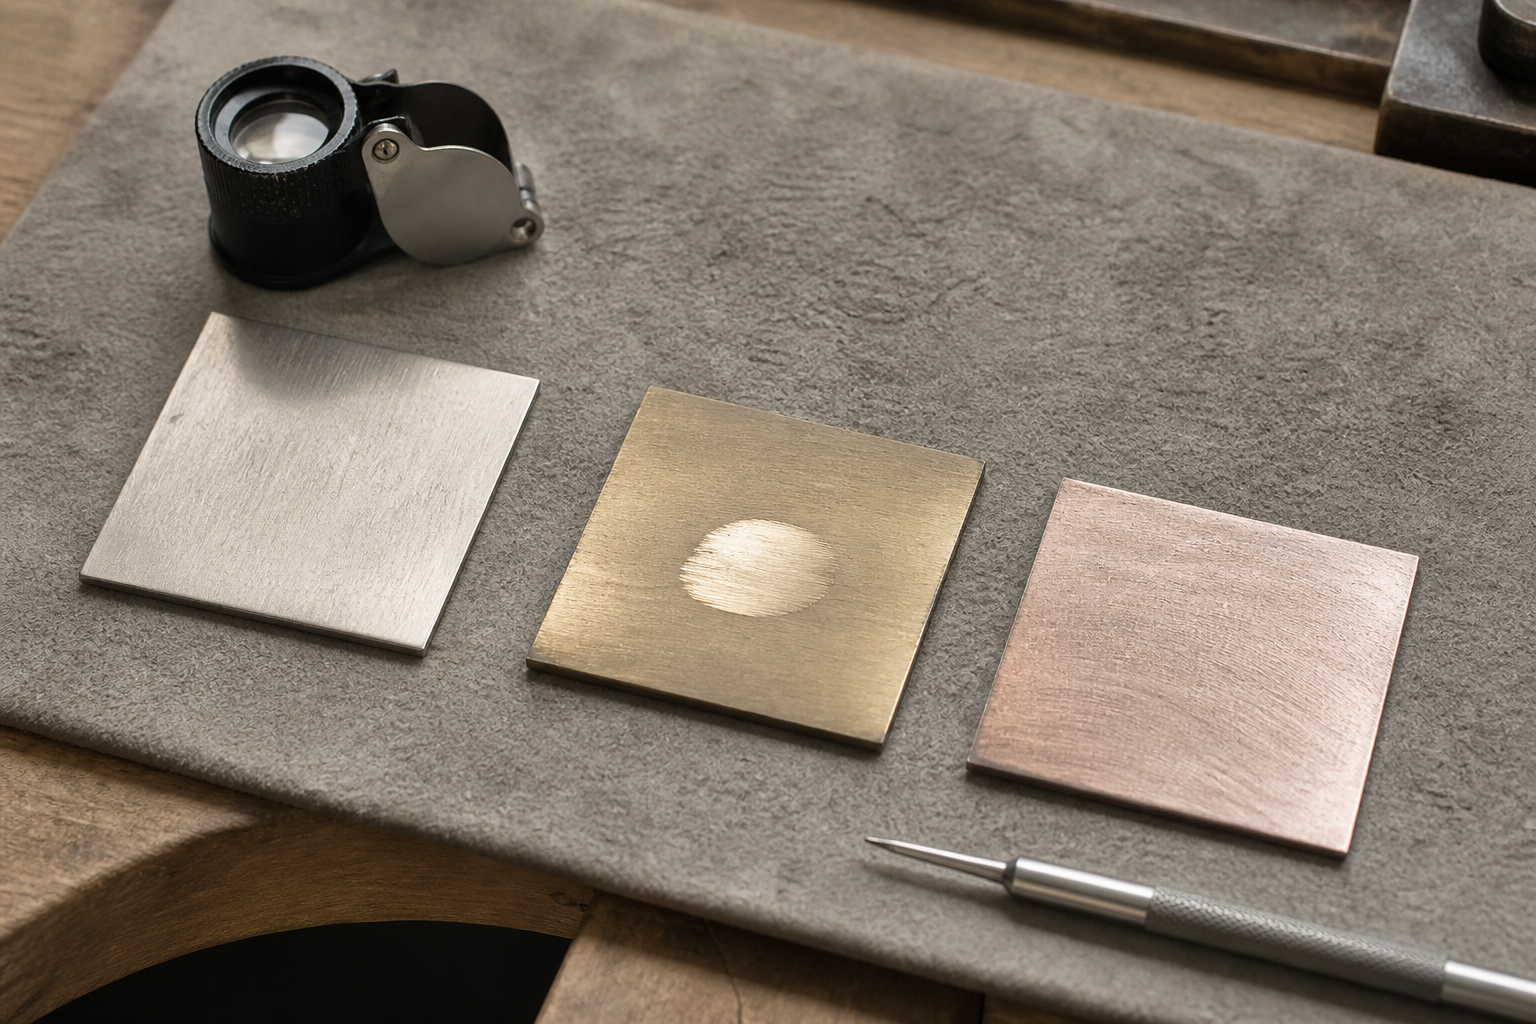
नई मिश्रधातु अनुशंसा से अलग व्यवहार करती है
नई या असामान्य मिश्रधातु मूल अनुशंसा से अलग प्रतिक्रिया करती है।
पॉलिशिंग के बाद कोटिंग क्षतिग्रस्त
प्लेटेड, सजावटी या सुरक्षात्मक कोटिंग पर पॉलिशिंग के बाद दिखाई देने वाली क्षति है।
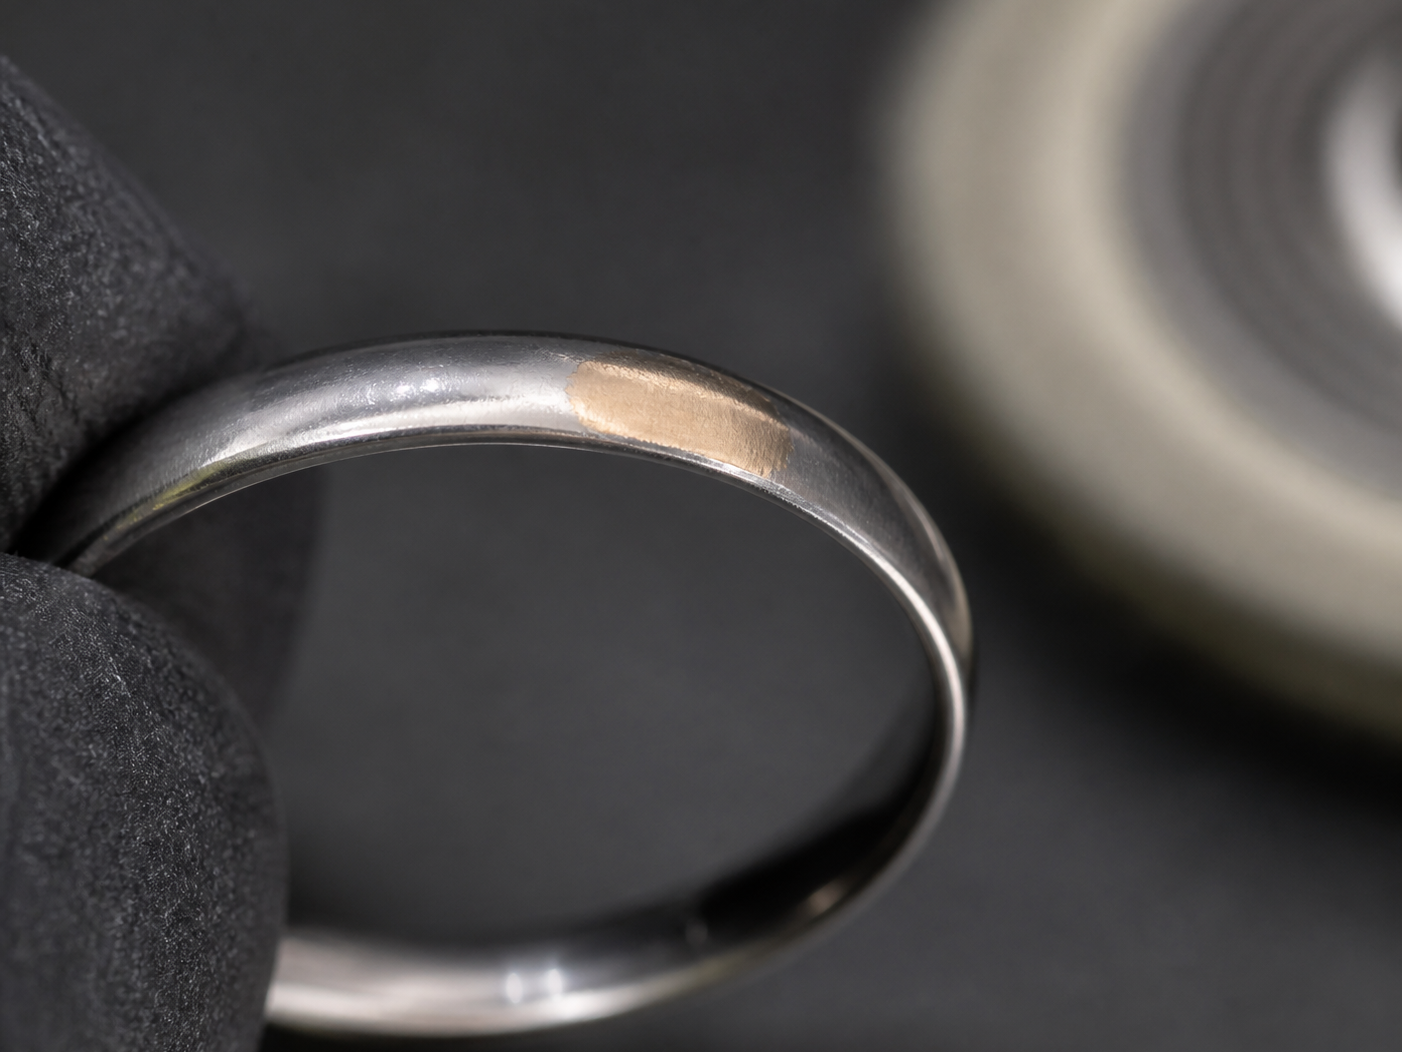
पॉलिशिंग के दौरान प्लेटिंग क्षतिग्रस्त हो गई
पॉलिशिंग के दौरान प्लेटिंग या कोई अन्य सतही परत स्थानीय रूप से क्षतिग्रस्त, आंशिक रूप से हटी या घिसकर आर-पार हो गई।
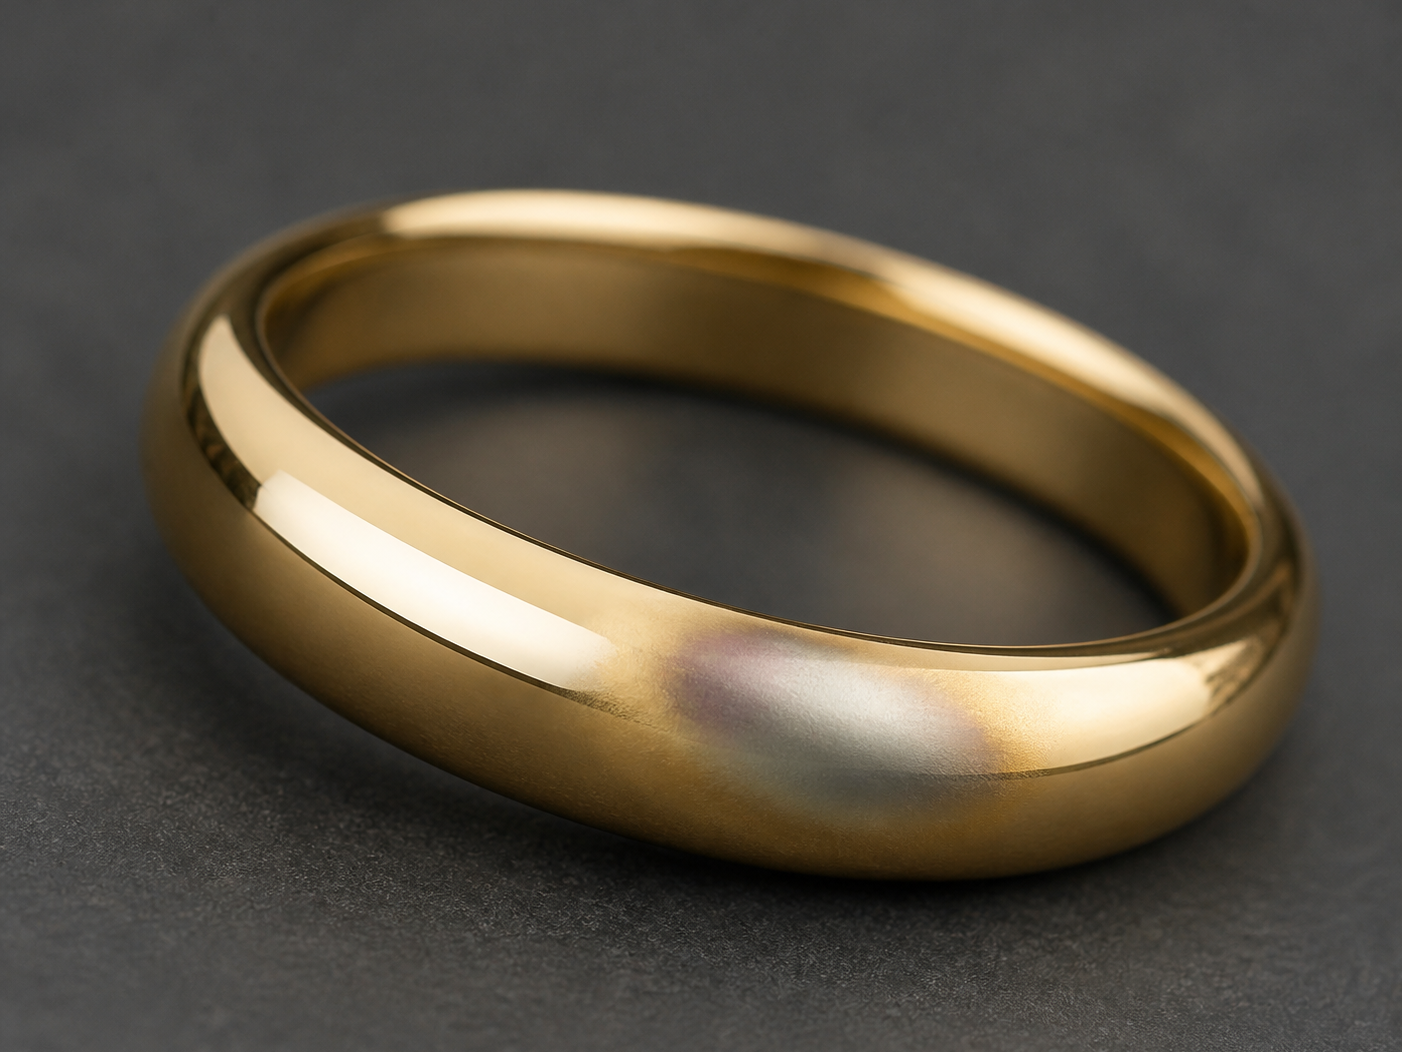
प्लेटेड सतह का रंग या चमक बदल गई
पॉलिशिंग के बाद कोटिंग वाली सतह का रंग, चमक, एकरूपता या दिखाई देने वाली मोटाई बदल जाती है।
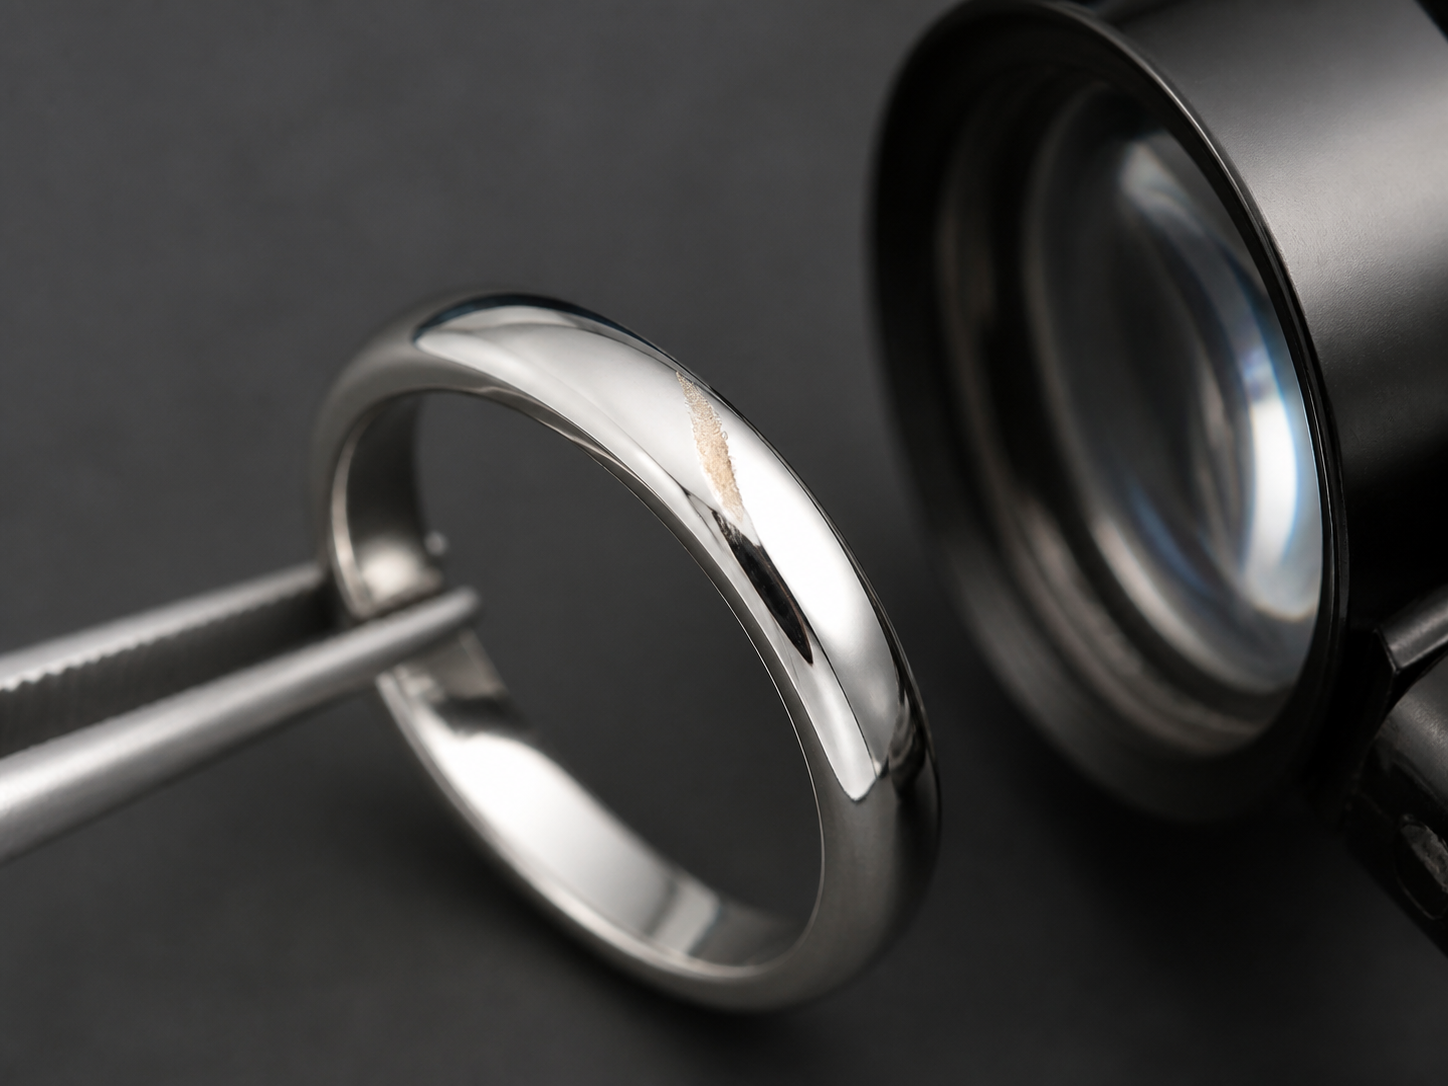
व्हाइट गोल्ड पर रोडियम/प्लैटिनम-समूह प्लेटिंग का जोखिम
सफेद सोने पर रोडियम या प्लैटिनम-समूह की प्लेटिंग हो सकती है; पॉलिशिंग से नीचे का अधिक गर्म रंग वाला आधार उजागर हो सकता है।
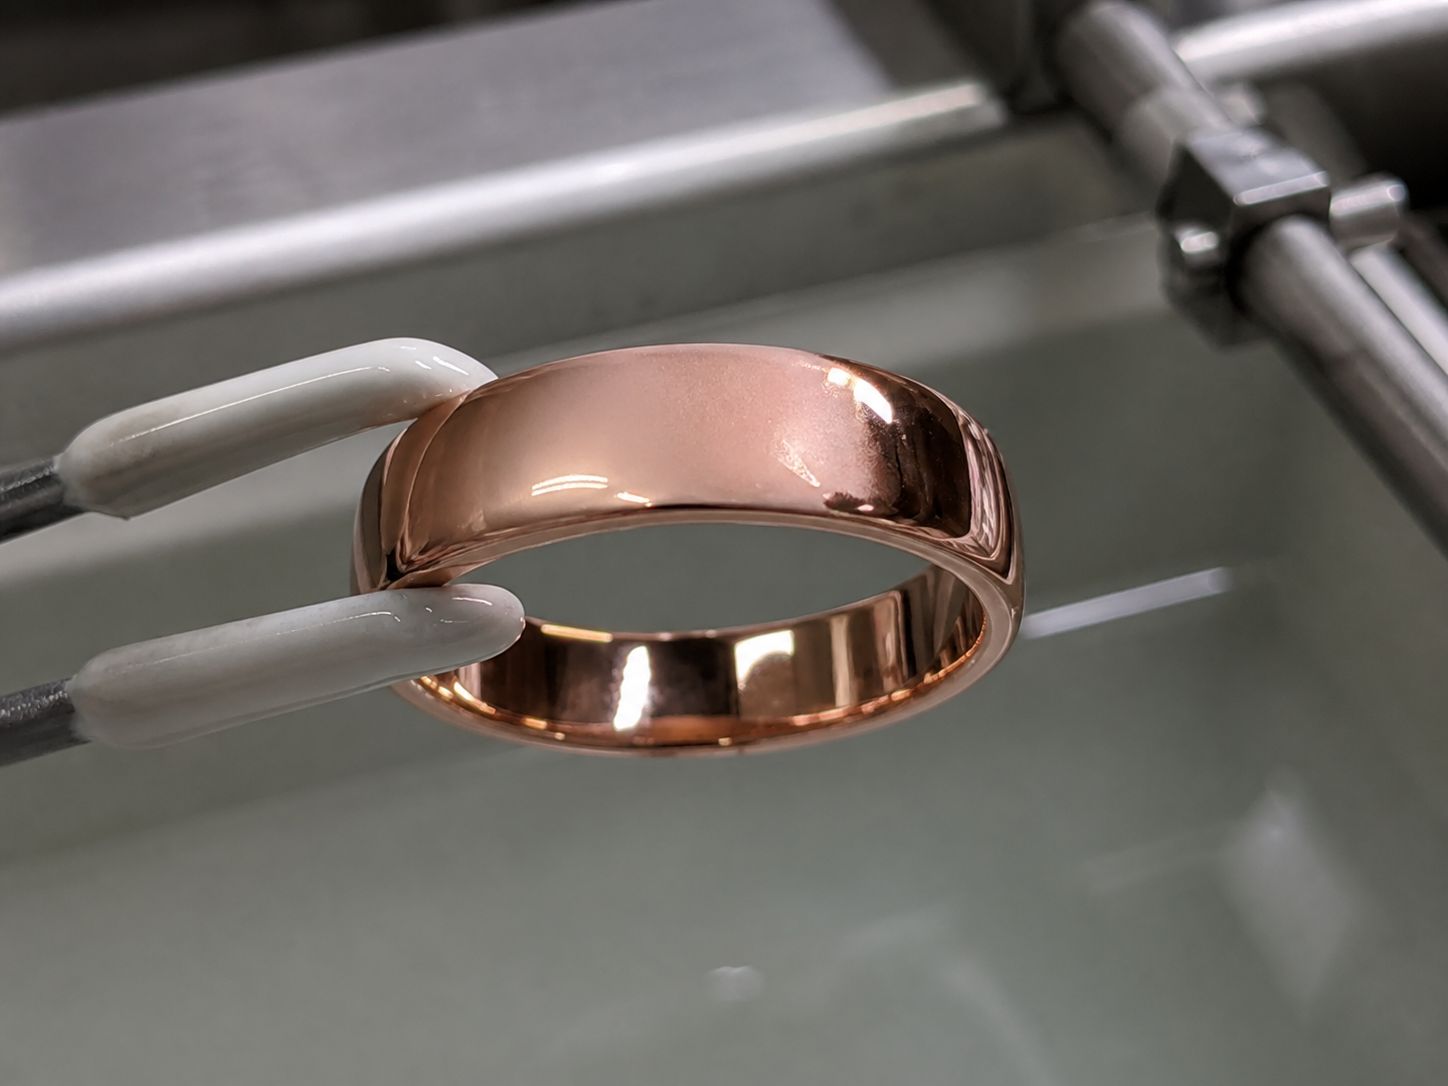
बाथ के बाद रोज़-गोल्ड प्लेटिंग मैट हो गई
पतली सजावटी रोज़-गोल्ड प्लेटिंग सफाई या सतह की पिछली स्थिति पर प्रतिकूल प्रतिक्रिया कर सकती है और उसकी चमक कम हो सकती है।
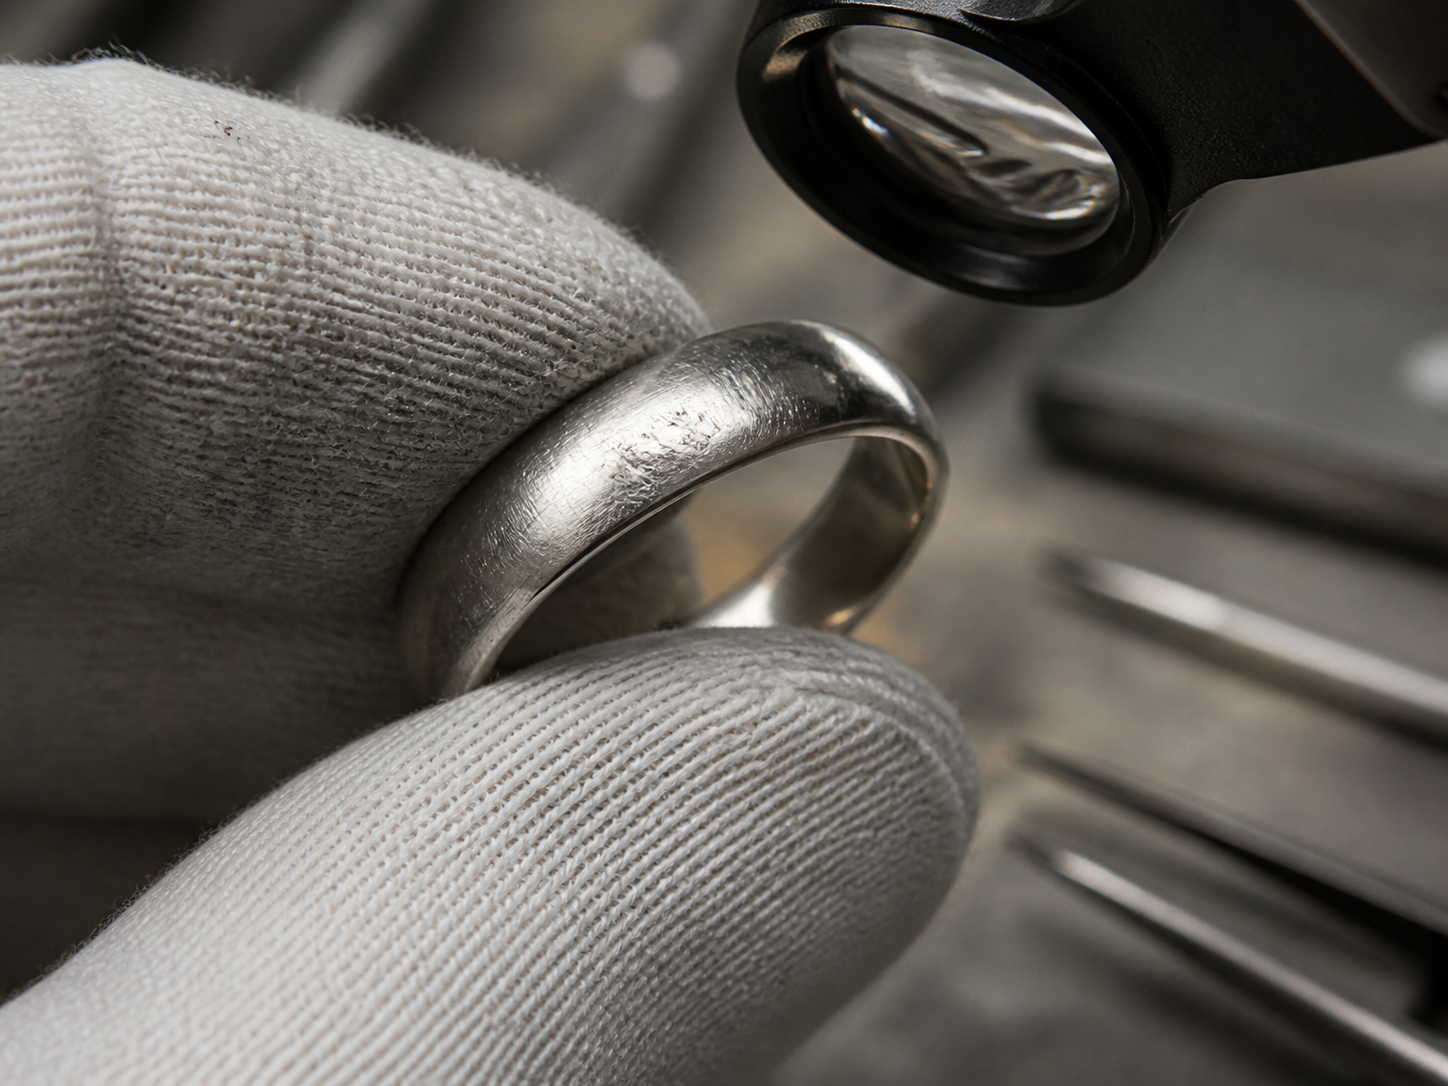
हल्के LUXI Blue रिफ्रेश का परिणाम अपर्याप्त है
हल्का LUXI Blue रिफ्रेश केवल मामूली घिसाव के निशानों के लिए उपयुक्त है; गहरी खरोंचों के लिए पूर्ण चरणबद्ध प्रक्रिया आवश्यक हो सकती है।
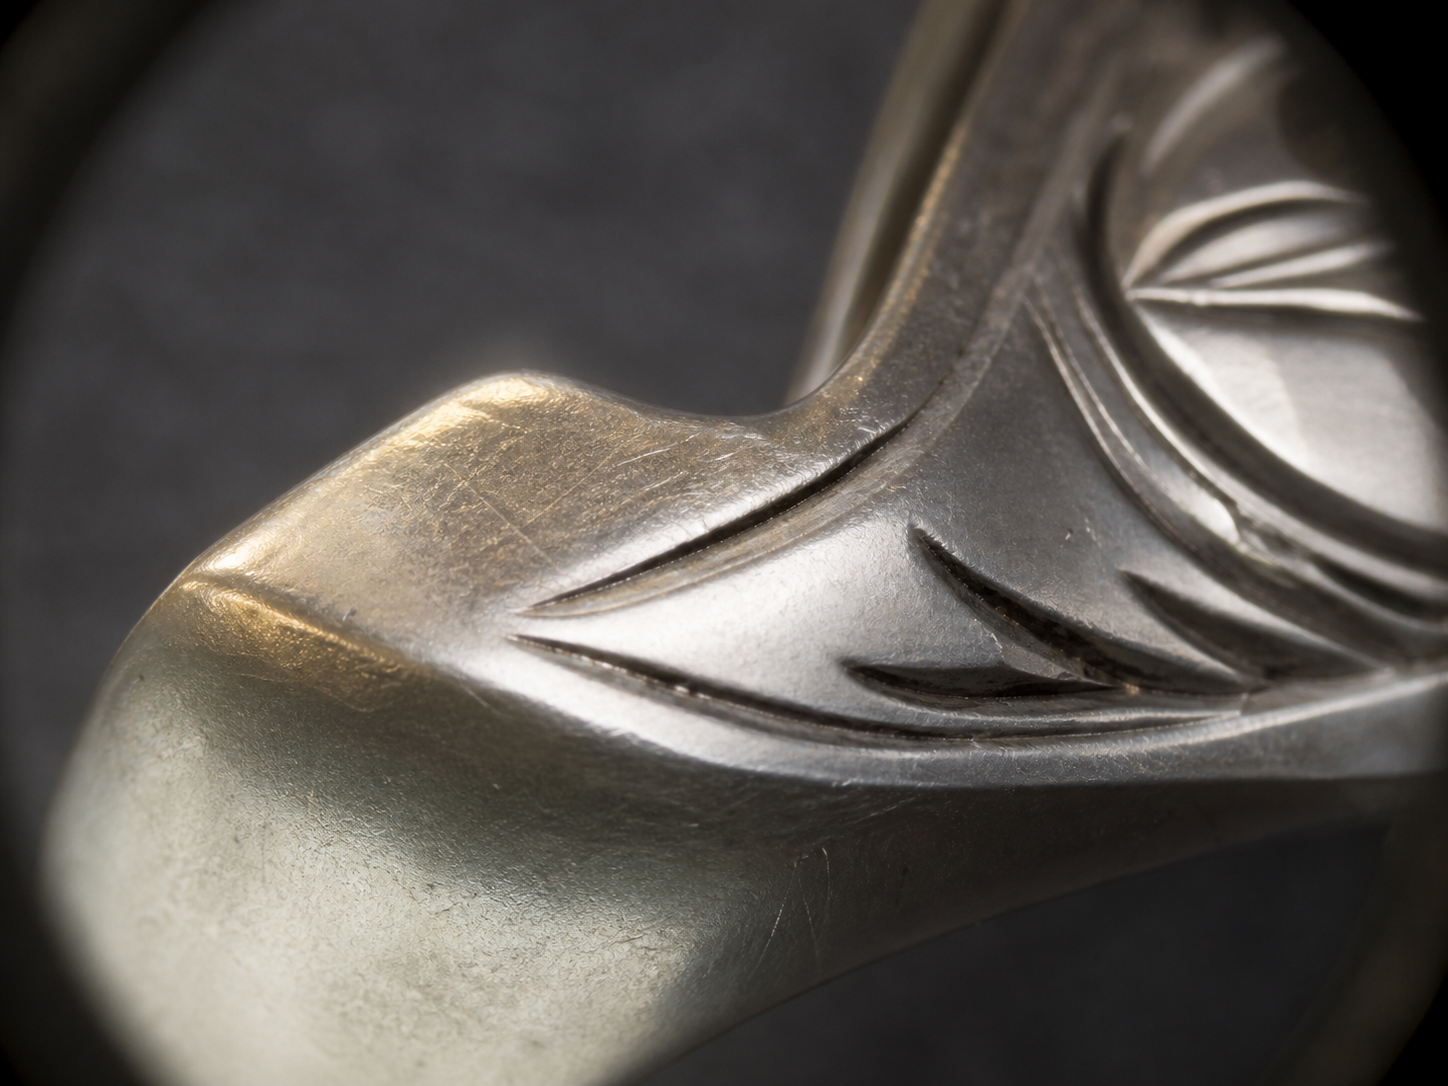
रिफ्रेश किए गए आभूषण पर अत्यधिक पॉलिशिंग हुई
घिसे हुए क्षेत्र से आगे की गई आक्रामक नवीनीकरण पॉलिशिंग महीन डिज़ाइन विवरणों को मुलायम कर सकती है, बहुत अधिक धातु हटा सकती है या कोटिंग को नुकसान पहुँचा सकती है।
बहुत अधिक पॉलिशिंग कंपाउंड पॉलिशिंग को धीमा करता है
अधिक पॉलिशिंग कंपाउंड का अर्थ बेहतर पॉलिशिंग नहीं है। LUXI कार्य प्रक्रिया में अत्यधिक लदा व्हील नियंत्रित संपर्क खो देता है, चिकनी धातु की सतही परत बनने के प्रभाव को दबाता है, उसकी जगह अपघर्षक क्रिया लाता है और सतह निर्माण को धीमा कर सकता है। पहले व्हील को पूरी तरह साफ़ करें, फिर एक बार छुआकर पॉलिशिंग कंपाउंड लगाएँ।
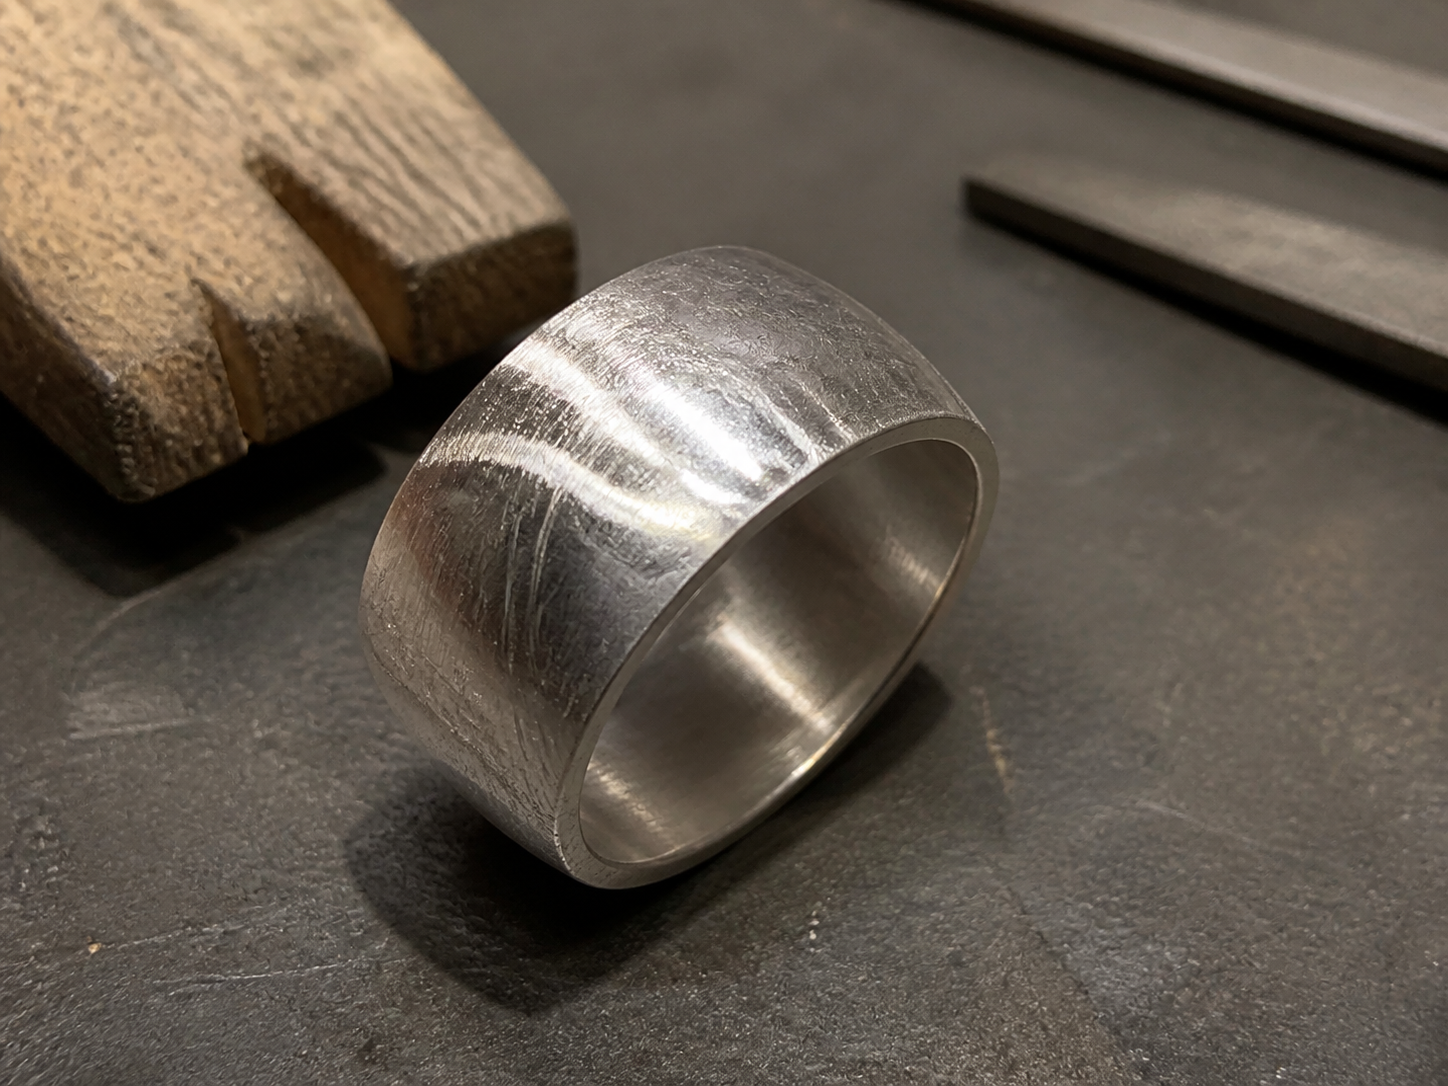
पॉलिशिंग समय से पहले शुरू कर दी गई
चमकदार लेकिन असमान सतह का अर्थ प्रायः यह होता है कि पॉलिशिंग से पहले बड़े दोष नहीं हटाए गए थे।
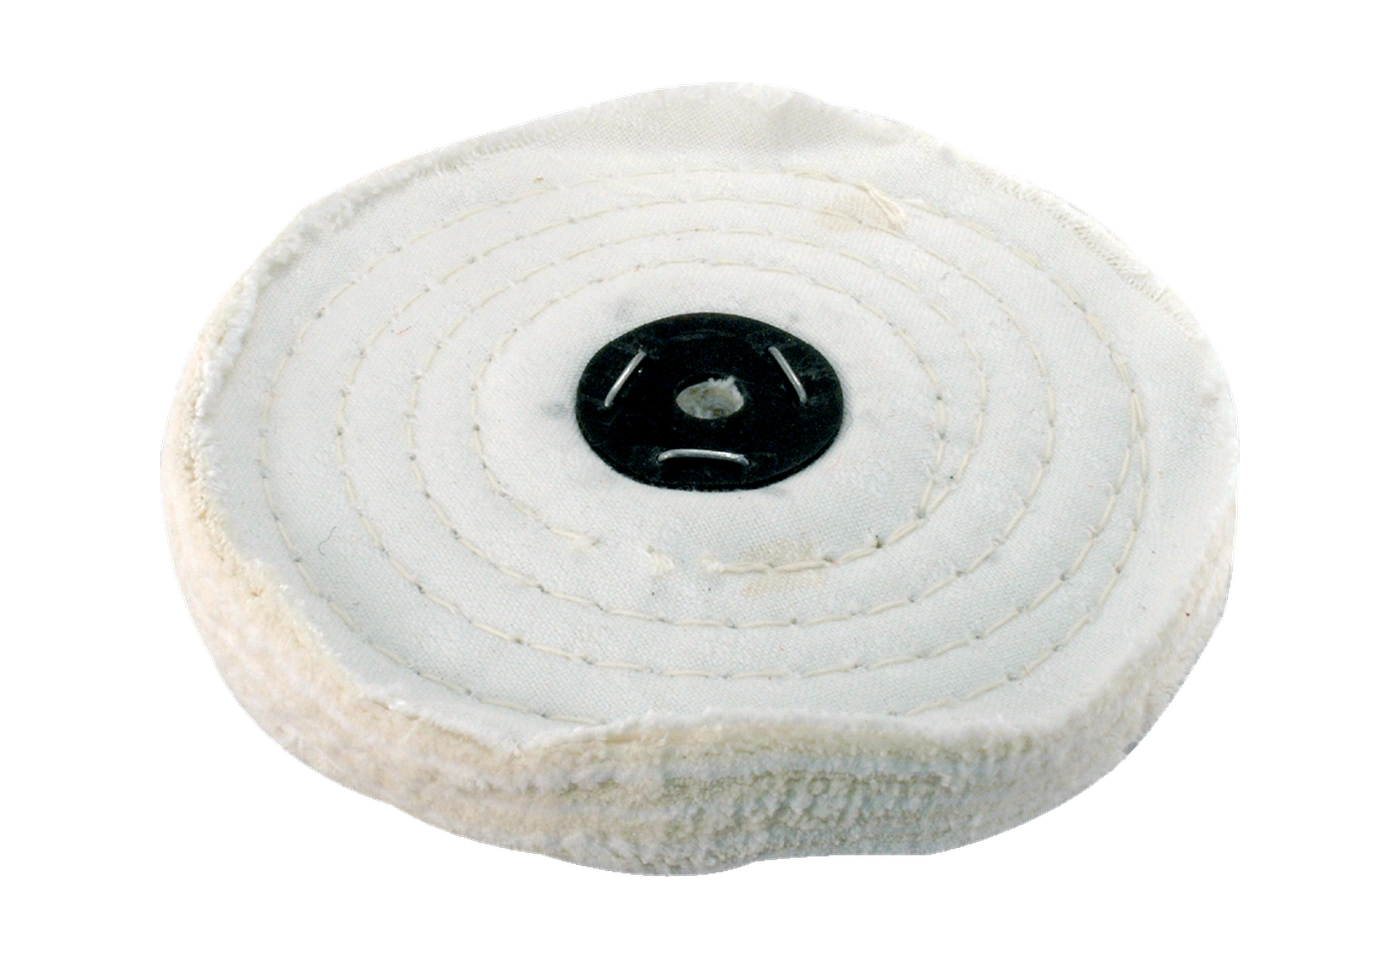
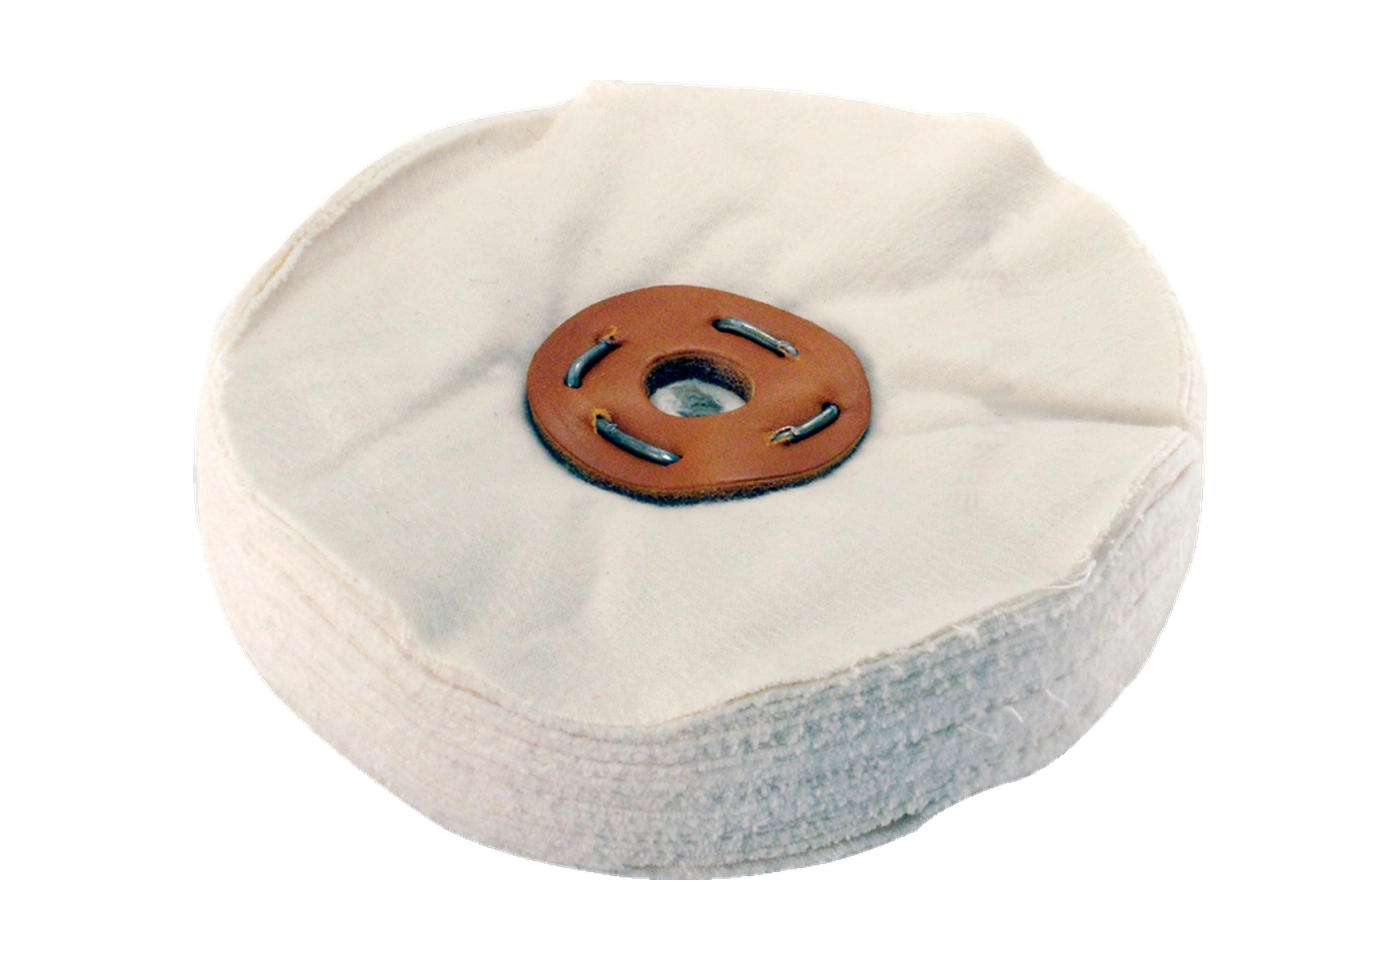
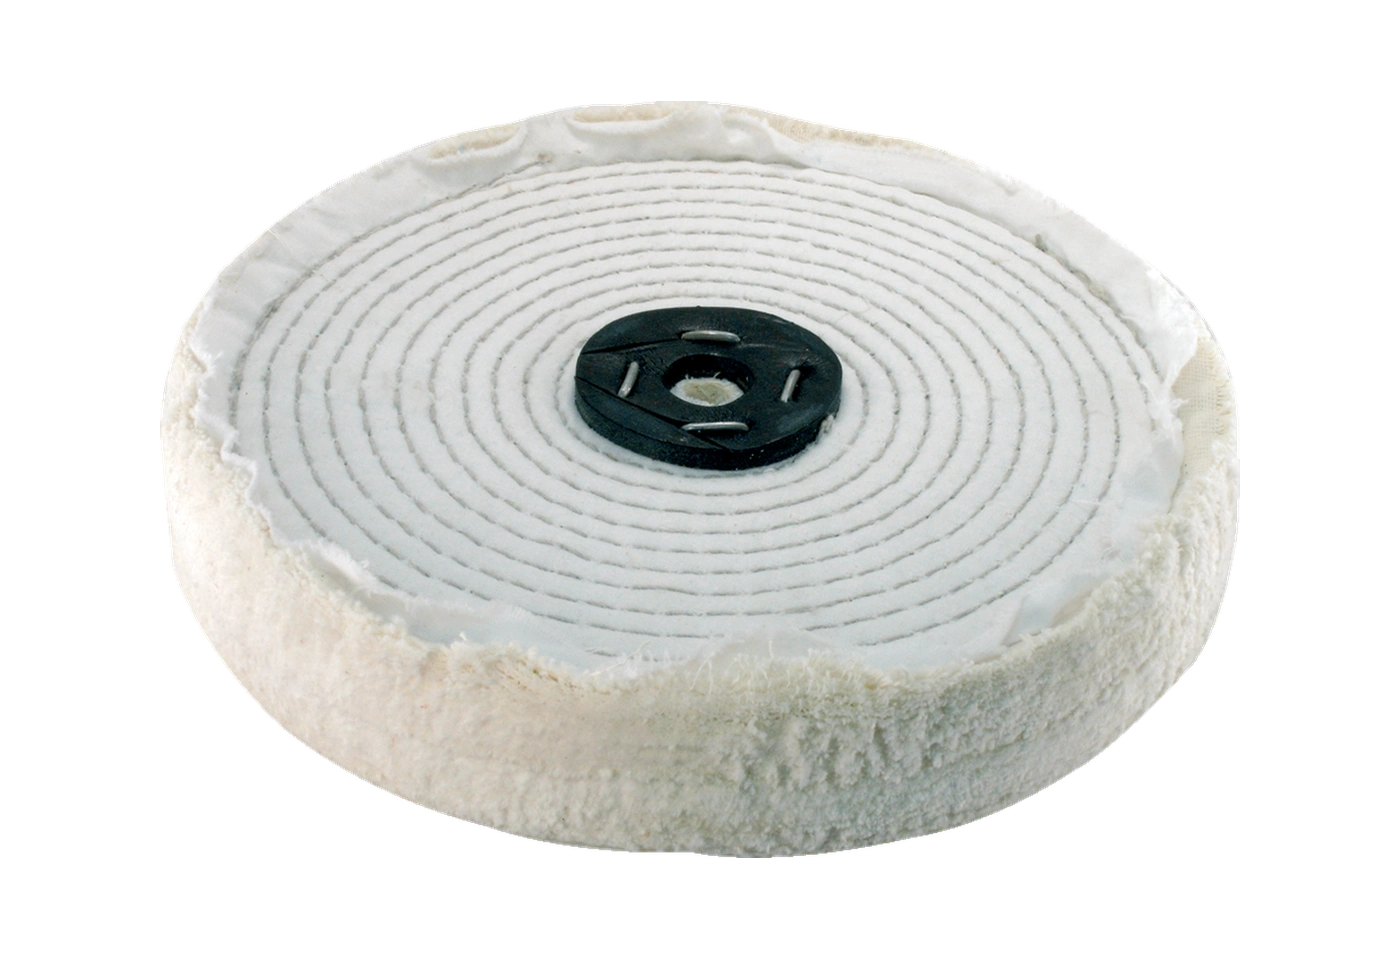
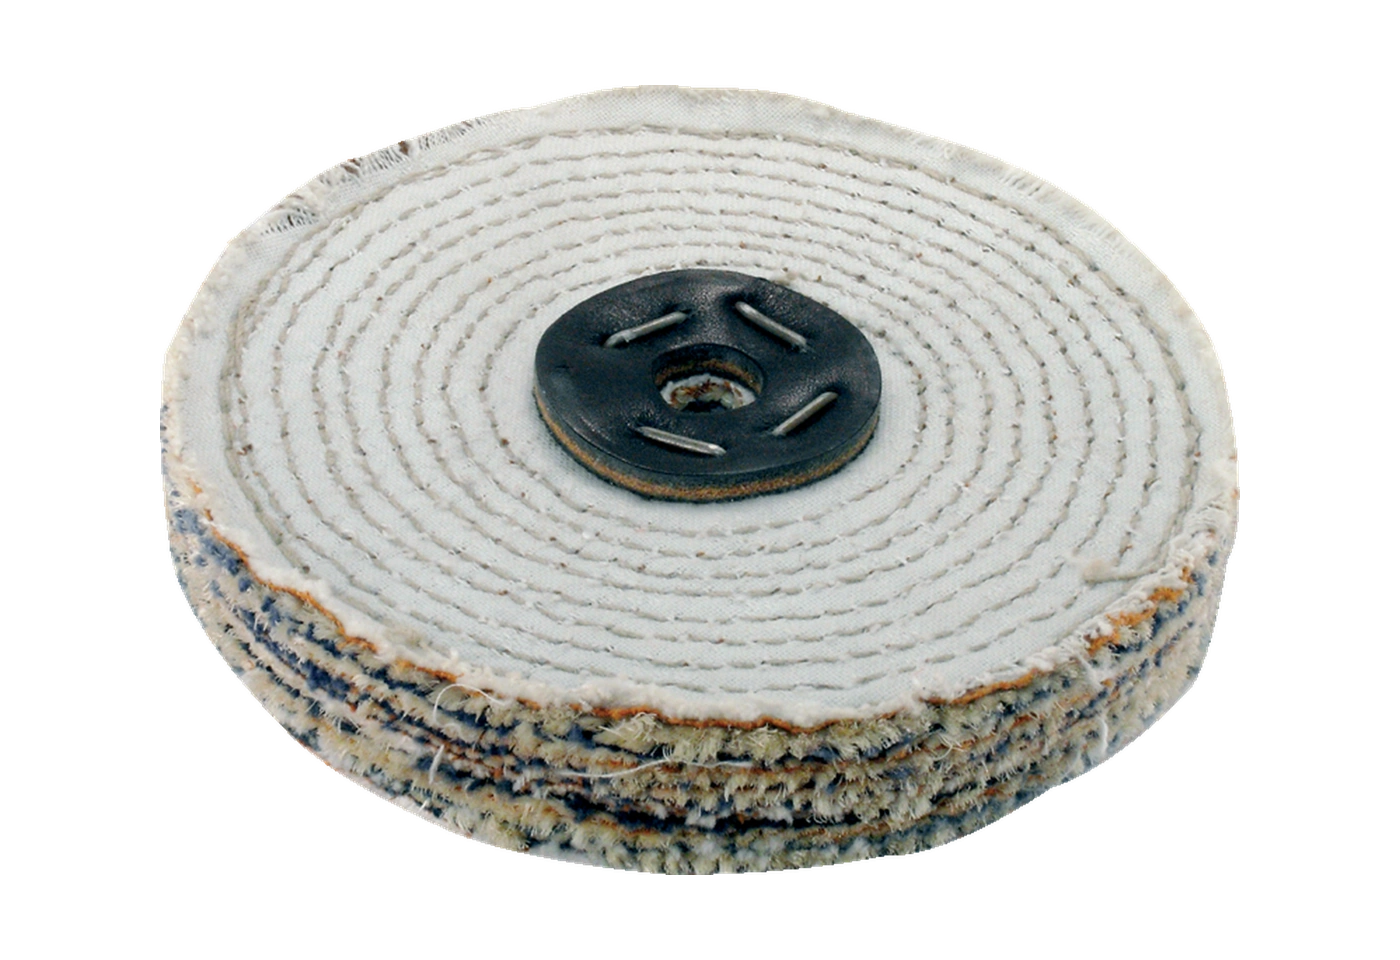
LUXI के लिए गलत व्हील
गलत या दूषित व्हील चुनने से ताप, कमजोर नियंत्रण और असमान चमक हो सकती है।
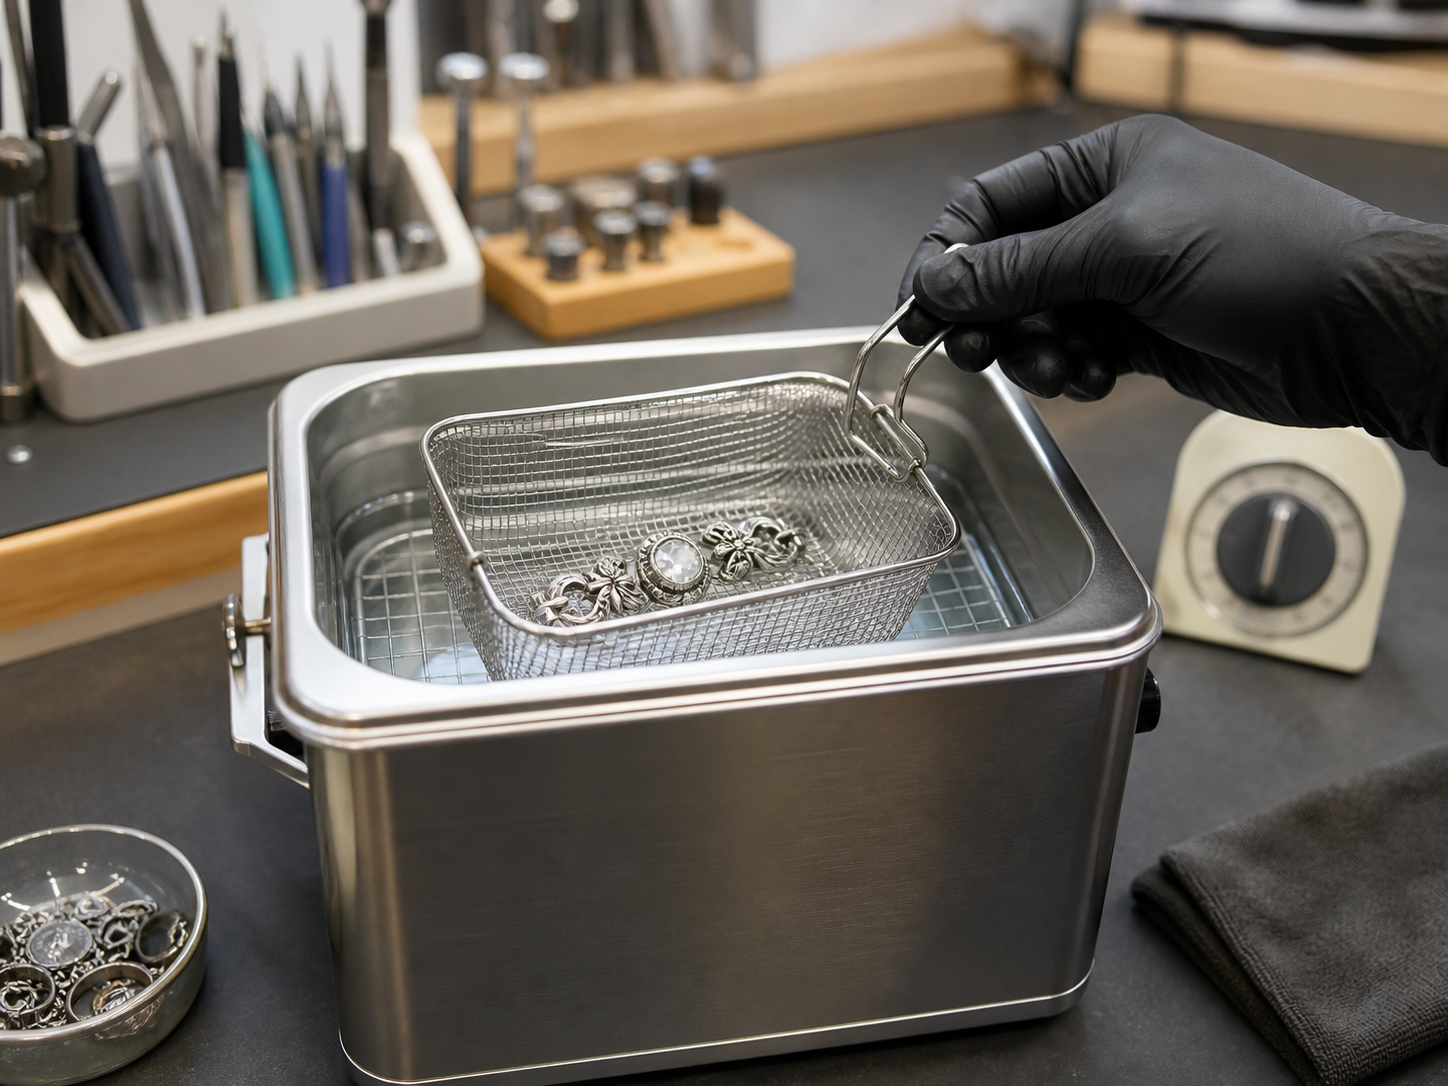
अल्ट्रासोनिक सफाई बहुत लंबे समय तक की गई
अत्यधिक अल्ट्रासोनिक संपर्क नाज़ुक, कोटेड या भंगुर सतहों को प्रभावित कर सकता है।
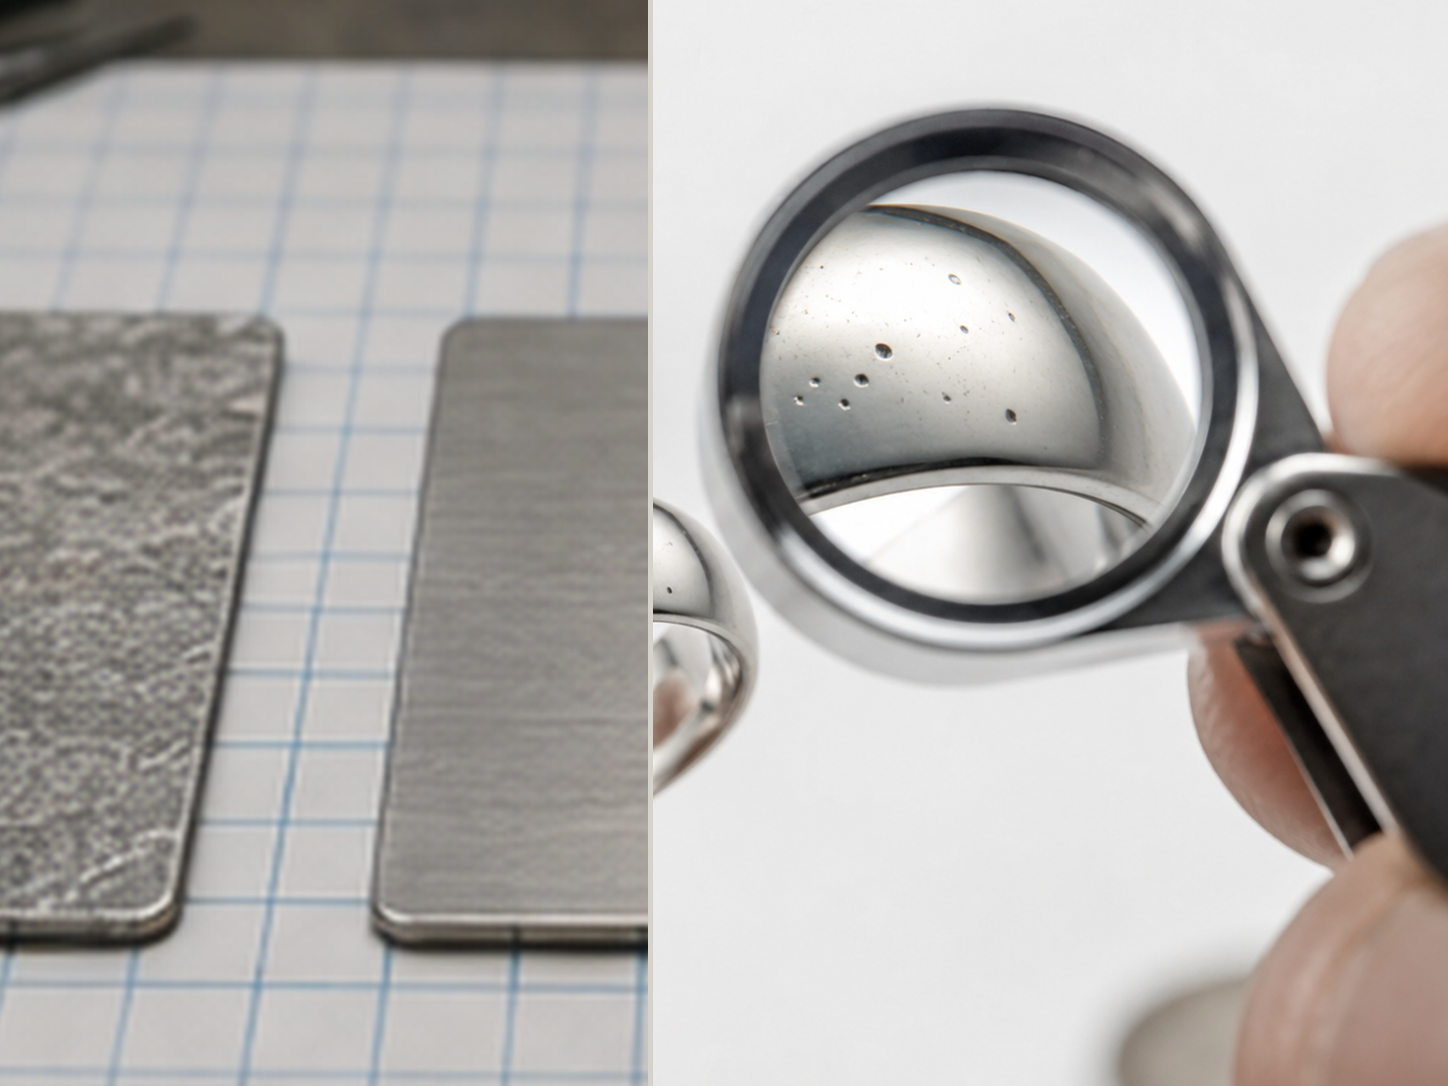
ग्राइंडिंग की खरोंचें वास्तविक दोष छिपाती हैं
पॉलिशिंग से पहले अपघर्षक निशानों की दृश्य अव्यवस्था छिद्र, गुहाएँ और गहरे दोष छिपा सकती है।

पहले चरण की पॉलिशिंग के बाद दोष बने रहते हैं
बचे हुए दोष इतने गहरे हो सकते हैं कि पॉलिशिंग से उन्हें व्यावहारिक रूप से बंद या कम स्पष्ट करना संभव न हो।
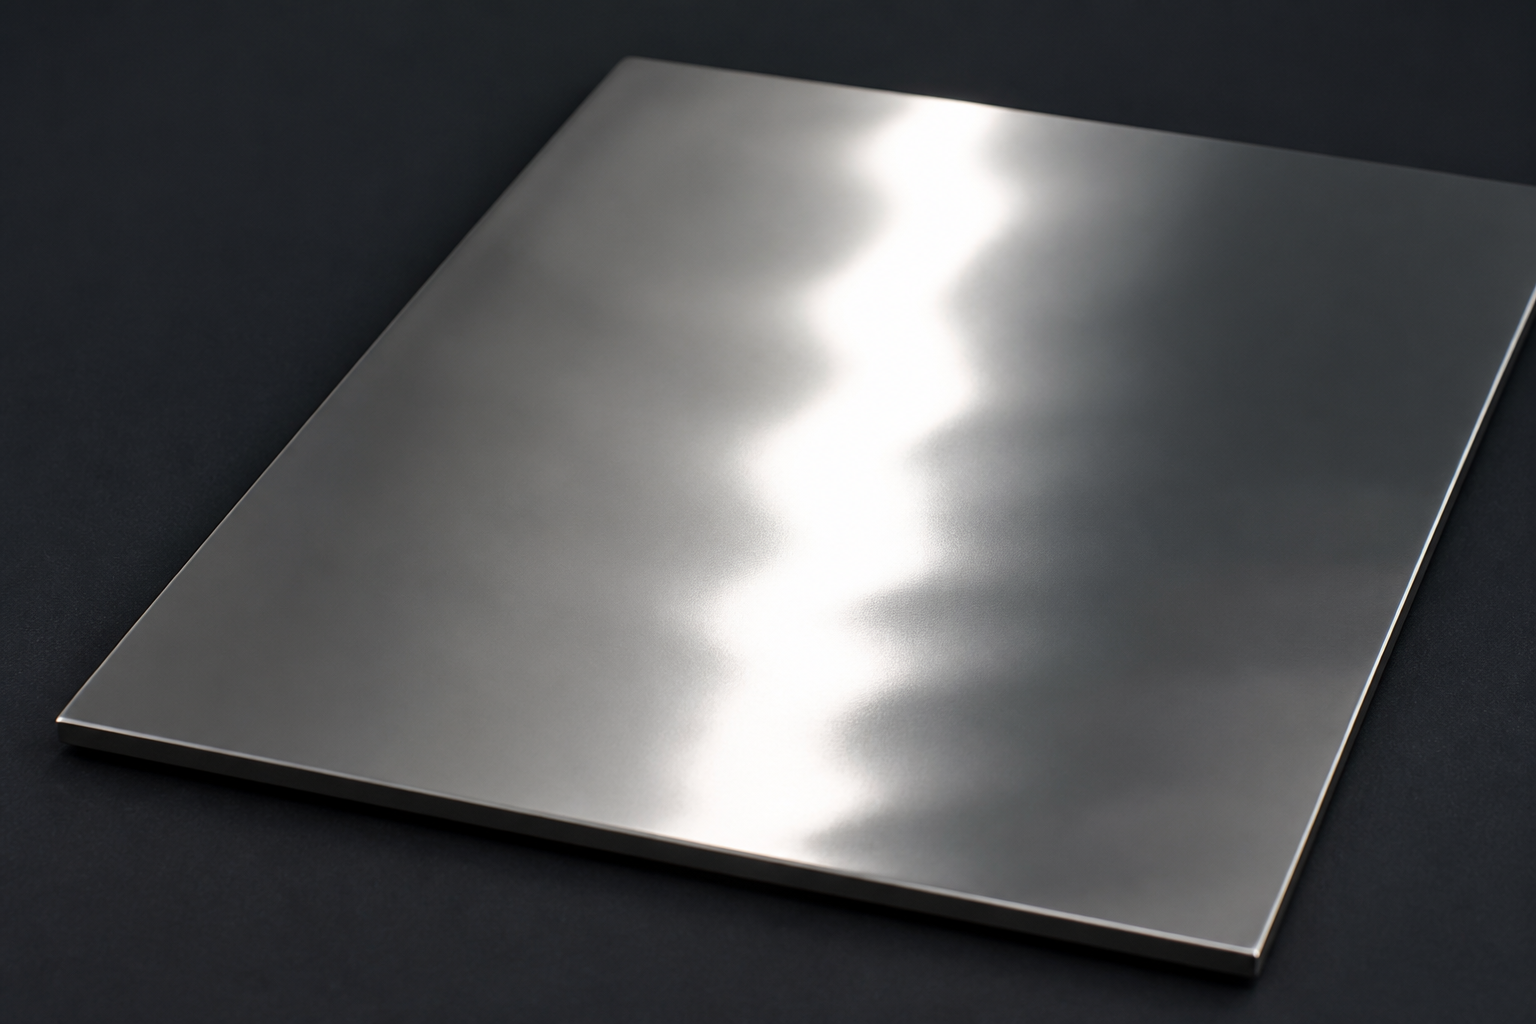
सतह चमकीली है, लेकिन प्रकाशीय रूप से समतल नहीं
प्रथम-चरण सतह परत को LUXI Super Fine White या LUXI Orange से कोमल अंतिम समतलीकरण की आवश्यकता हो सकती है।
व्हील पर बहुत अधिक पॉलिशिंग कंपाउंड
व्हील पर बहुत अधिक पॉलिशिंग कंपाउंड प्रक्रिया का नियंत्रण घटाता है और पॉलिशिंग सुधारने के बजाय उसे धीमा कर सकता है।
पॉलिशिंग कंपाउंड उभरी नक्काशी में जमा होता है
जब व्हील पर पॉलिशिंग कंपाउंड की मात्रा बहुत अधिक हो या संपर्क नियंत्रित न हो, तो पॉलिशिंग कंपाउंड उभरी नक्काशी या धँसे क्षेत्रों में जमा हो जाता है।
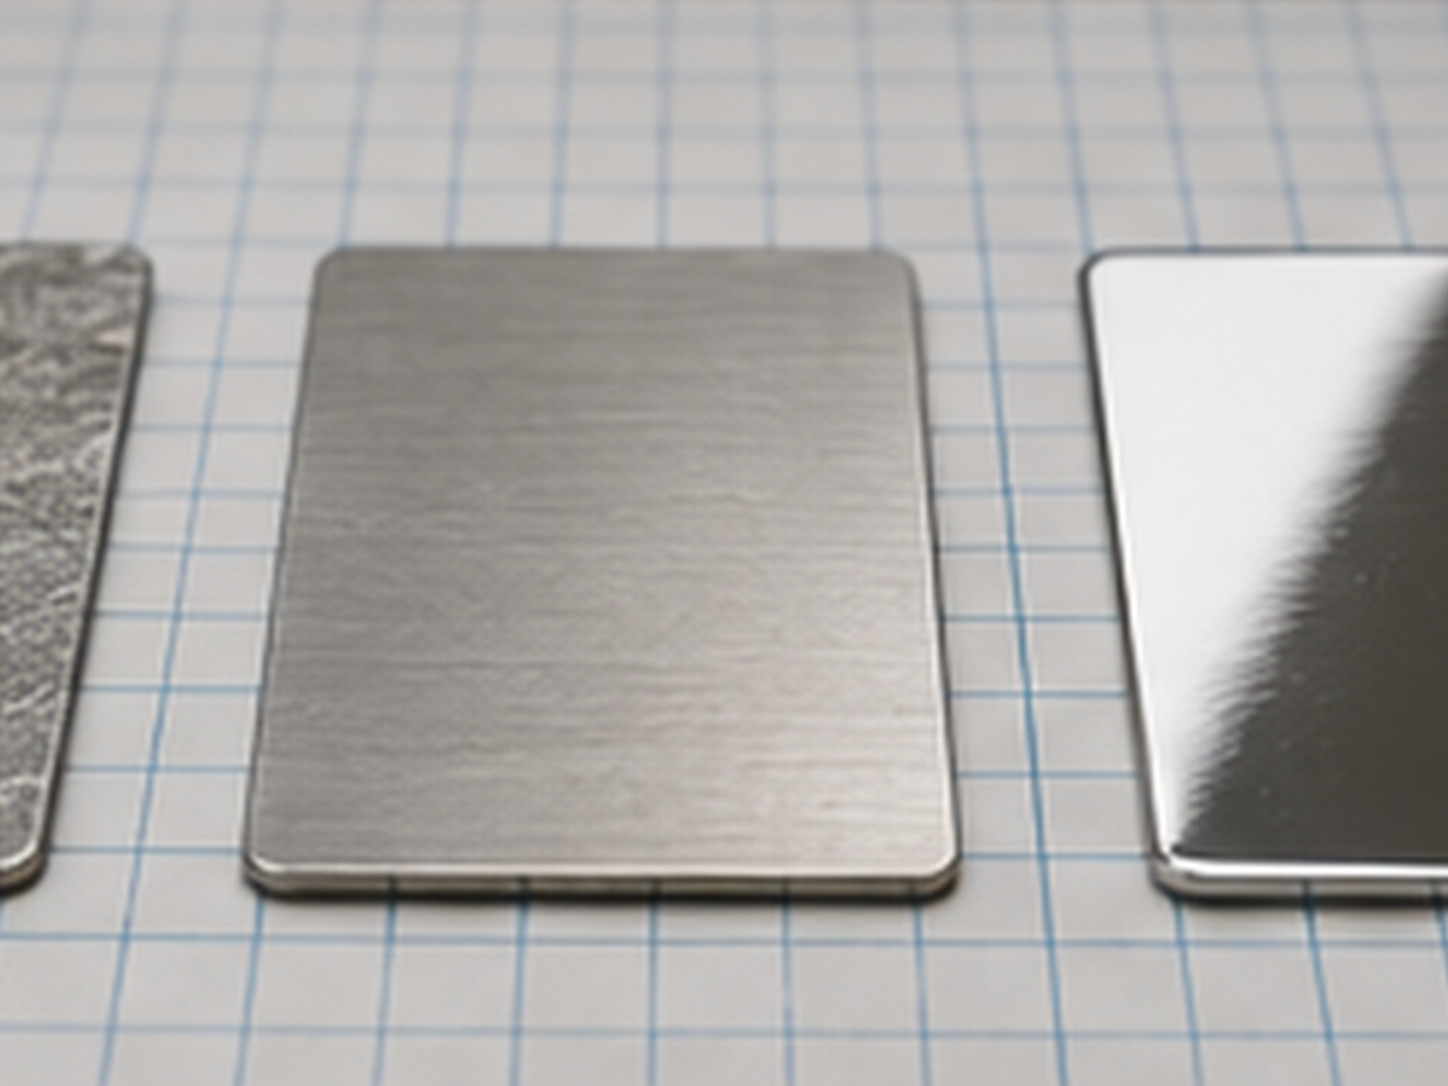
पॉलिशिंग के बाद सतह फीकी रहती है
व्हील, पॉलिशिंग कंपाउंड की मात्रा या पिछले चरण पर नियंत्रण न होने से पॉलिशिंग के बाद सतह फीकी रह जाती है।
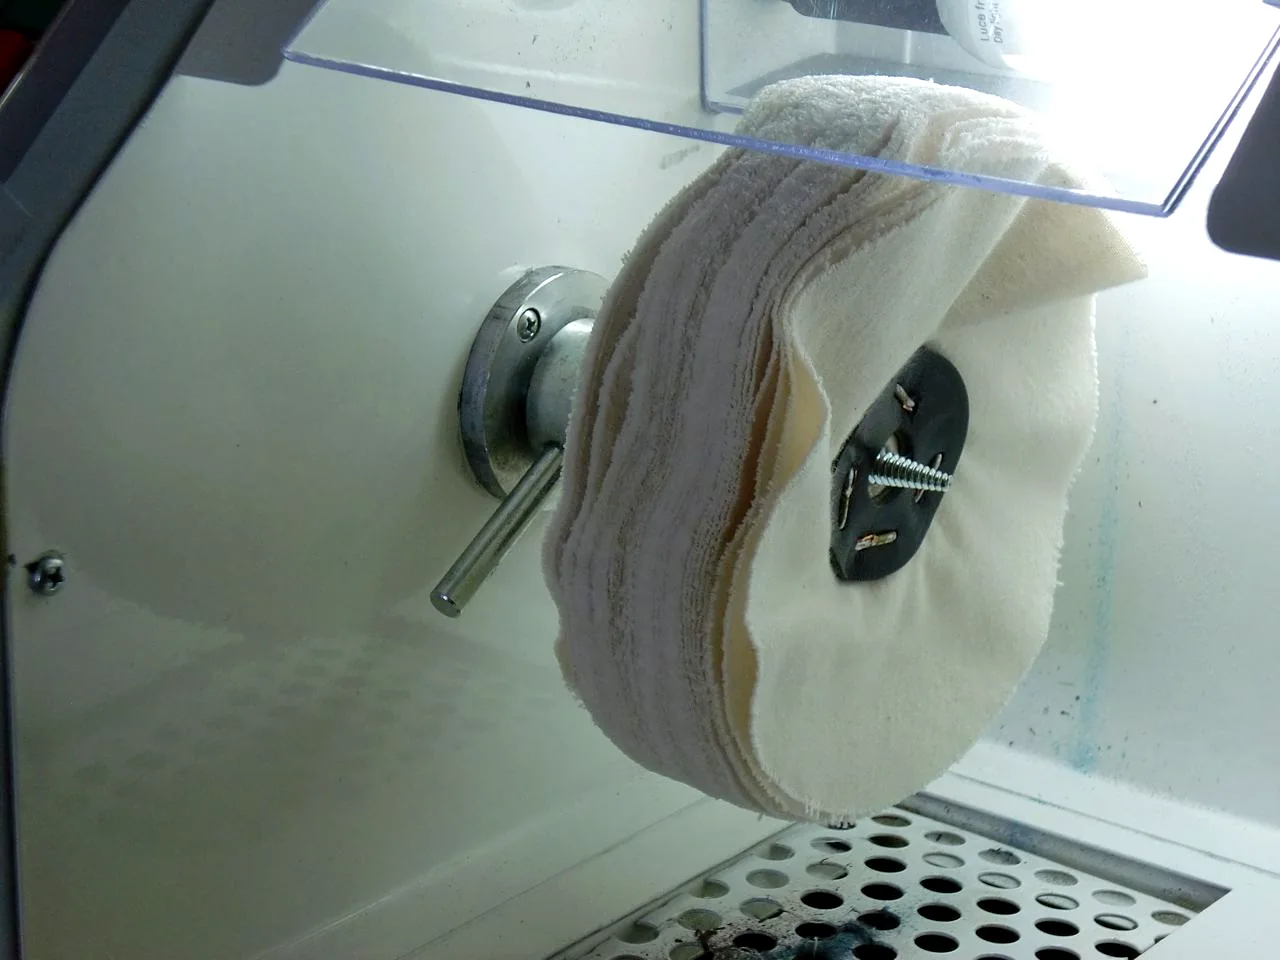
दोष के लिए व्हील बहुत नरम है
जब चुना गया व्हील आवश्यक कट-डाउन या प्रथम-चरण कार्य के लिए बहुत नरम हो, तो खरोंचें नहीं मिटतीं।
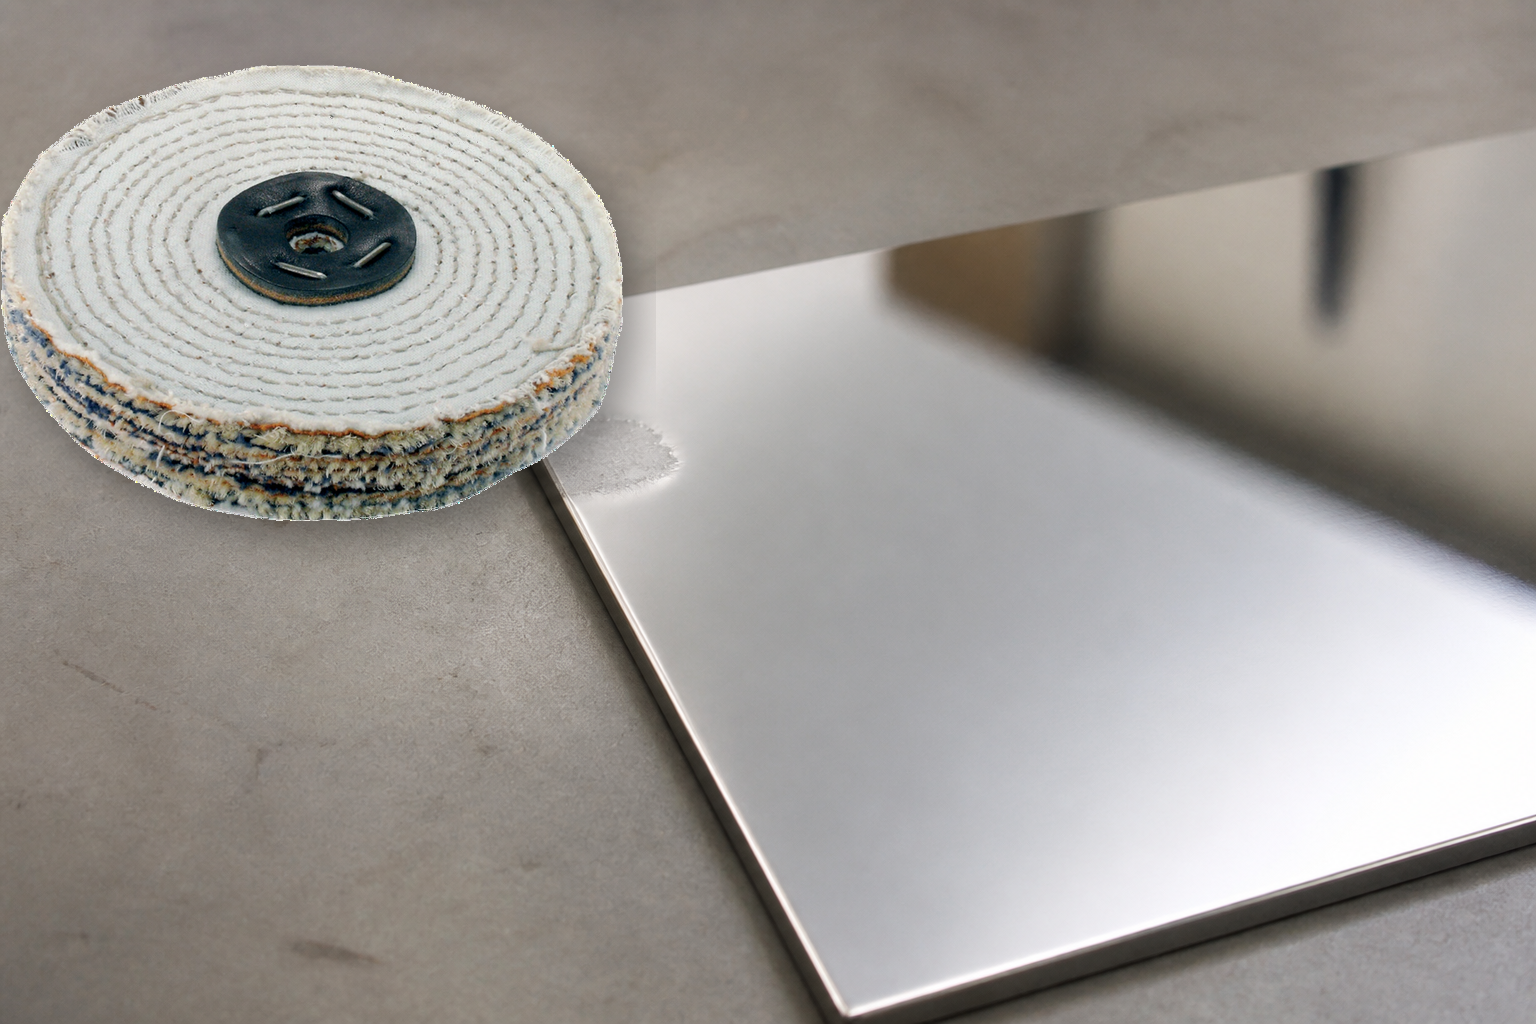
Sisal का बहुत देर से या अत्यधिक आक्रामक उपयोग
सिसल को अंतिम चरणों में या अंतिम पॉलिशिंग व्हील के रूप में उपयोग करने पर सतह बहुत खुरदरी हो जाती है या उसका अत्यधिक कटाव हो जाता है।
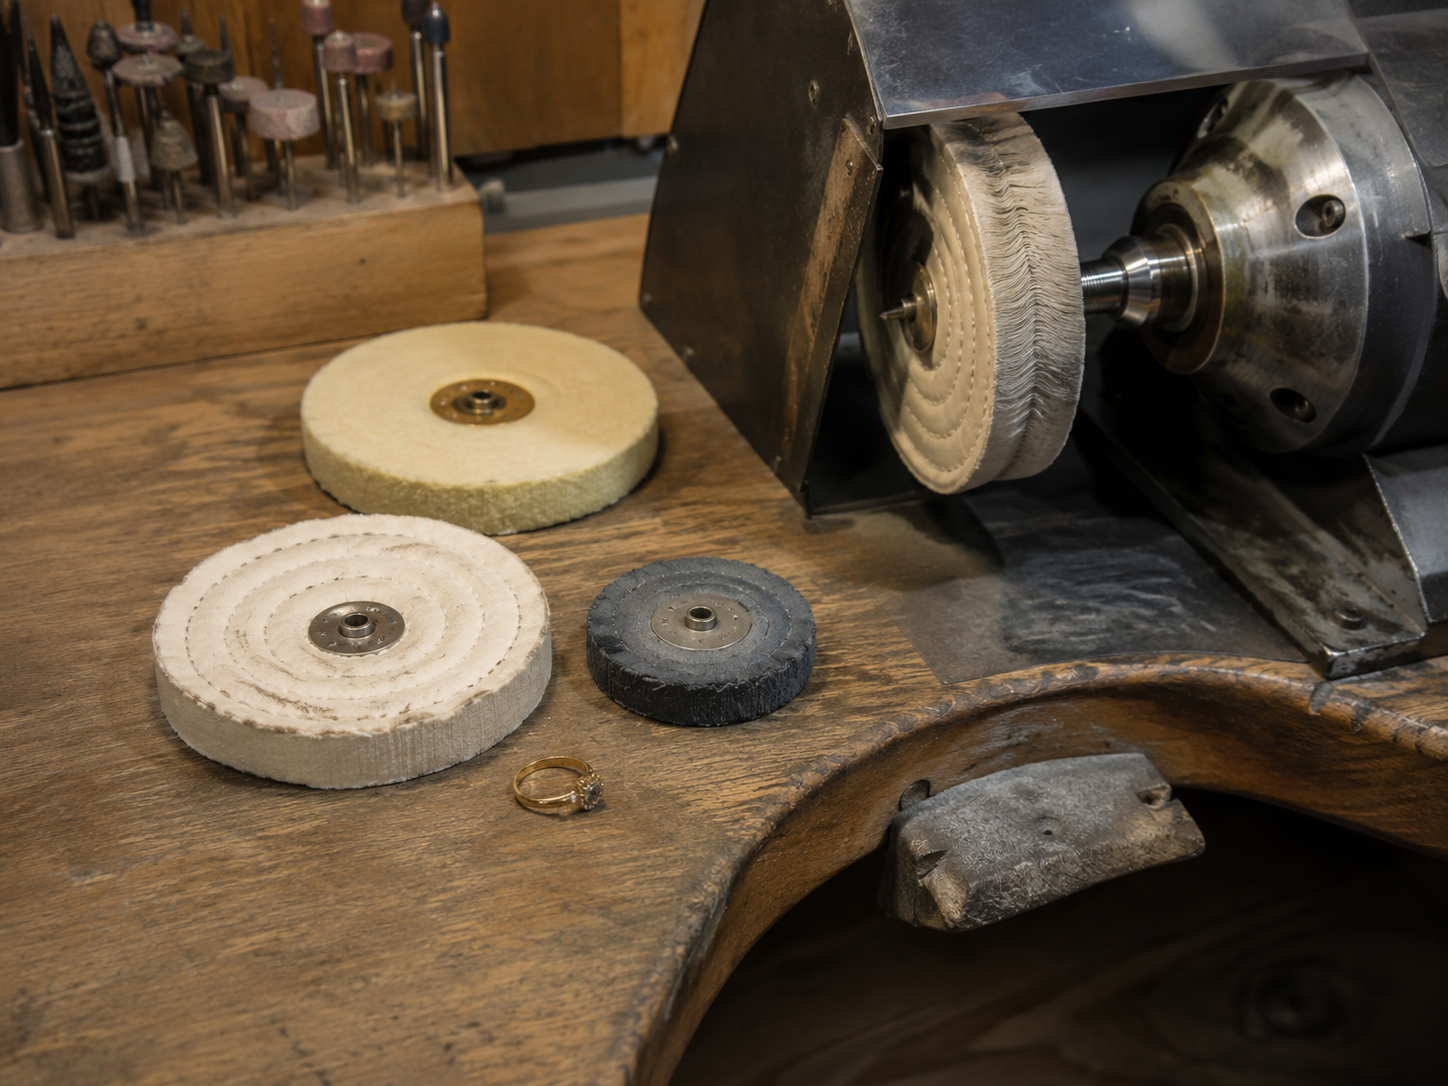
सार्थक प्रक्रिया परीक्षण के लिए सेटअप अपर्याप्त है
LUXI प्रक्रिया का भरोसेमंद परीक्षण करने के लिए पर्याप्त पॉलिशिंग कंपाउंड, उपयुक्त व्हील या गति की जानकारी उपलब्ध नहीं है।
केवल निश्चित rpm और सीमित व्हील उपलब्ध हैं
जब rpm और व्हील का चयन बदला नहीं जा सकता, तो पॉलिशिंग कंपाउंड की आक्रामकता और कार्य तकनीक के माध्यम से प्रक्रिया समायोजित करें।
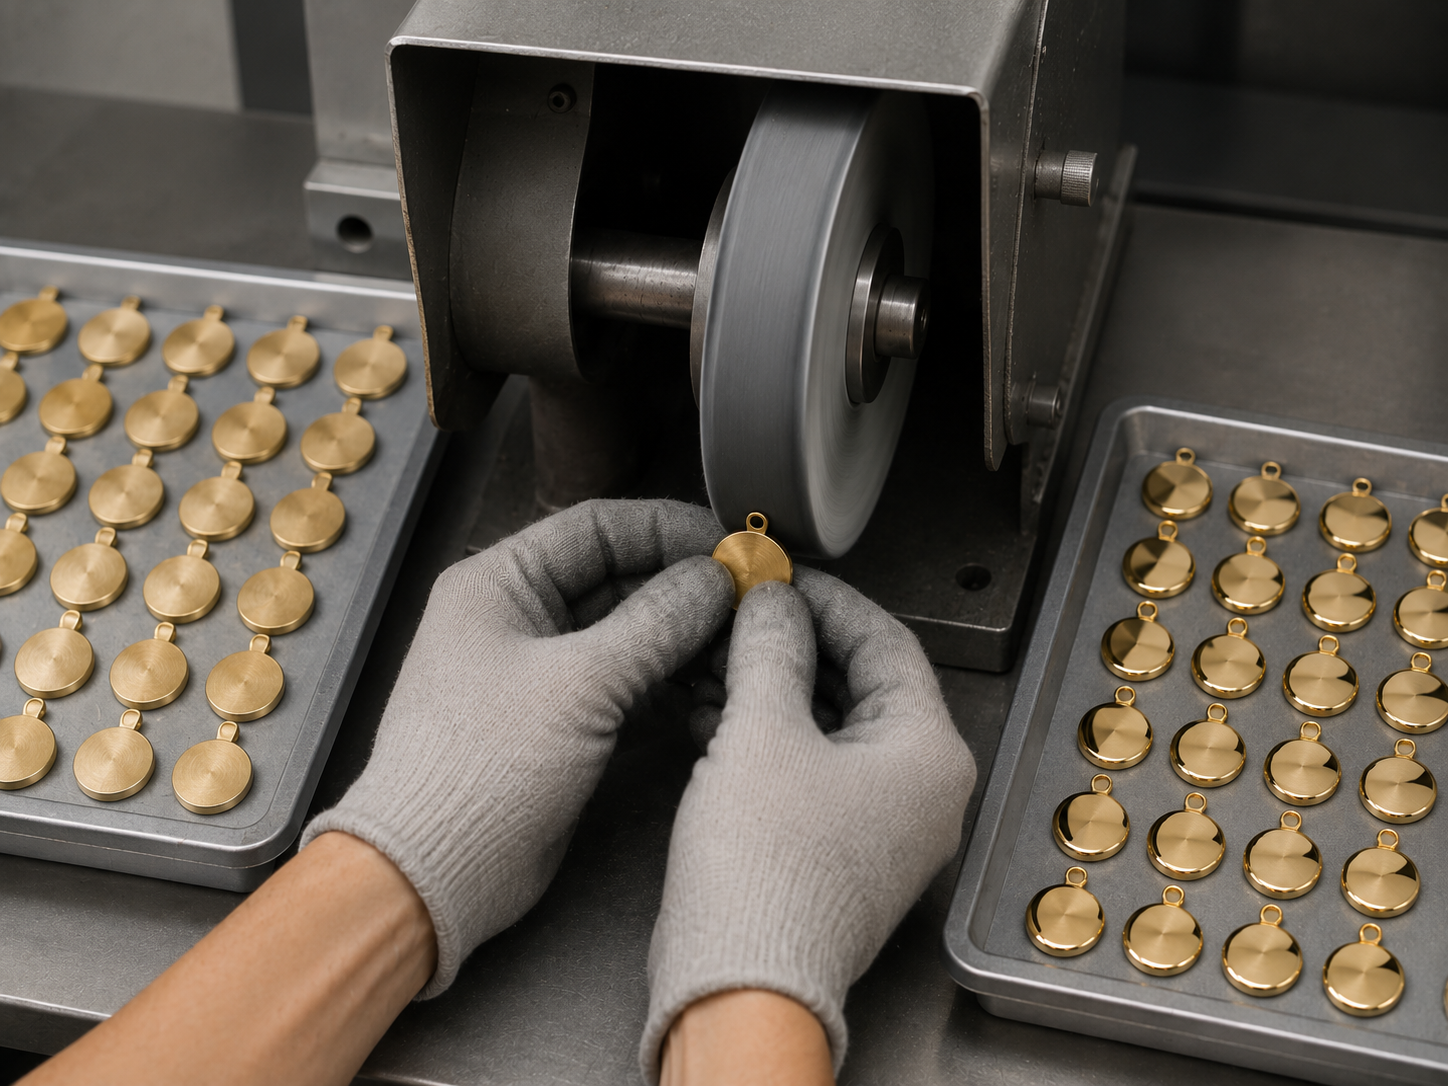
समतल सतहों पर खरोंचें बनी रहती हैं
बड़ा संपर्क क्षेत्र प्रति इकाई क्षेत्र दबाव कम कर सकता है और मूल प्रथम-चरण प्रक्रिया को बहुत हल्का बना सकता है।
पहले चरण की पॉलिशिंग के बाद समतल सतह फीकी रहती है
संपर्क क्षेत्र के लिए प्रथम-चरण प्रक्रिया बहुत हल्की हो सकती है।

दबाव बढ़ाने से परिणाम बेहतर नहीं होता
बड़ी सतहों पर हाथ से दिया गया अतिरिक्त दबाव पर्याप्त कटिंग दक्षता दिए बिना ताप बढ़ा सकता है।
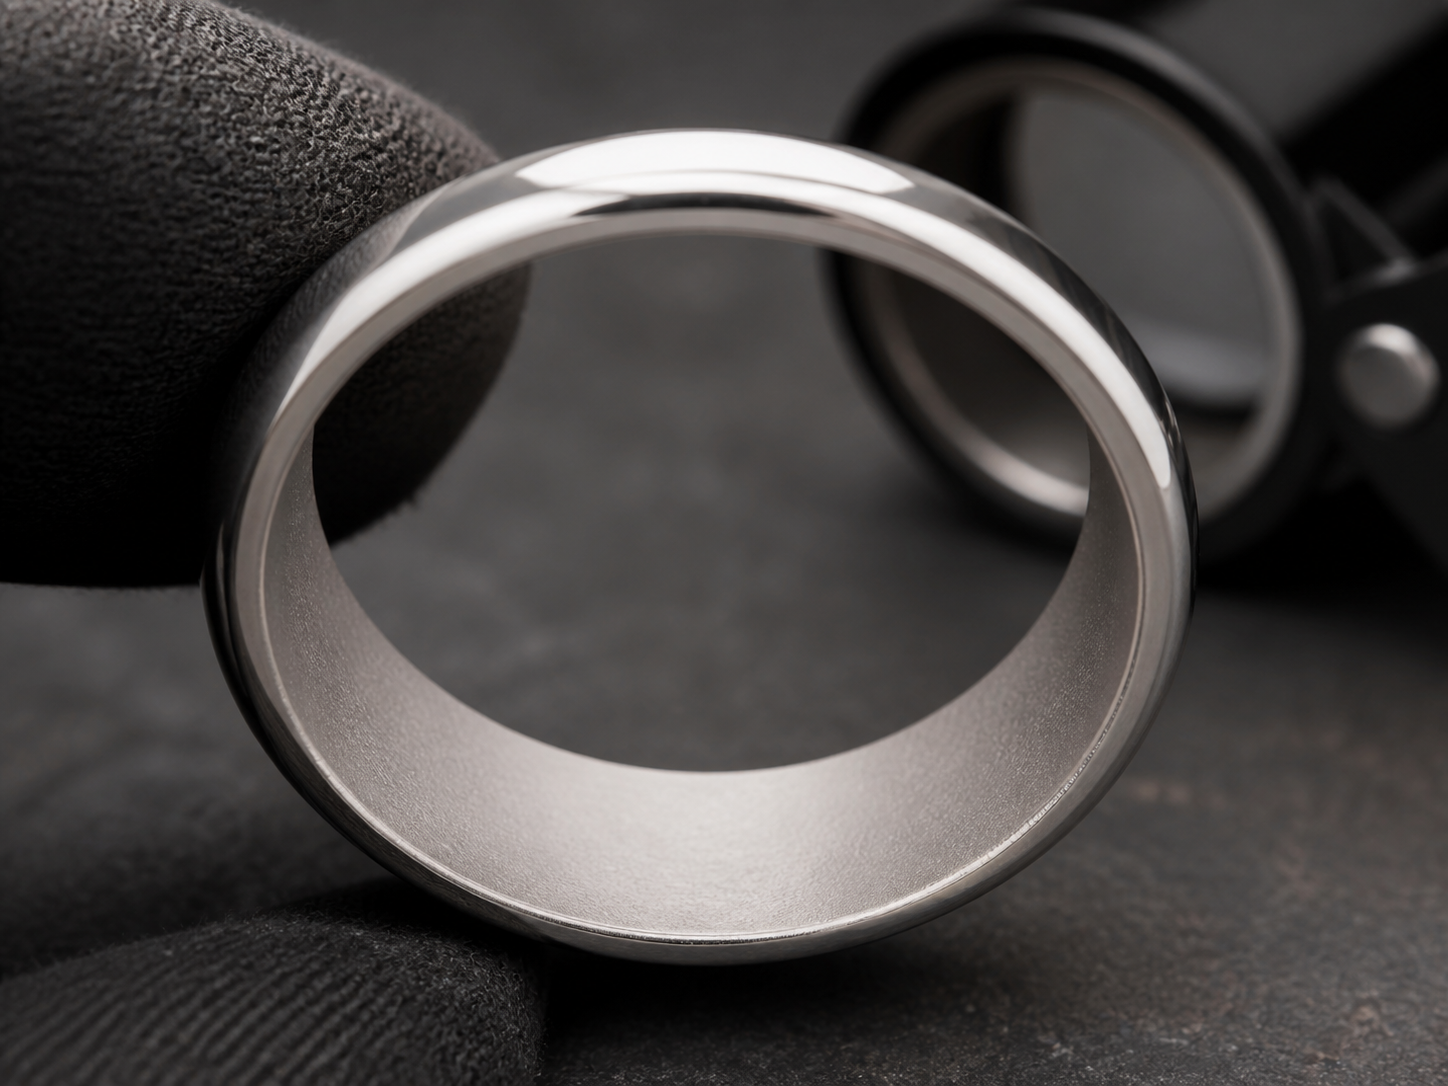
अंगूठी का अंदरूनी भाग फीका रहता है
छोटा अंदरूनी टूल बाहरी व्हील प्रक्रिया की तुलना में कम कार्य-सतह की रैखिक गति और कम तापमान उत्पन्न कर सकता है।
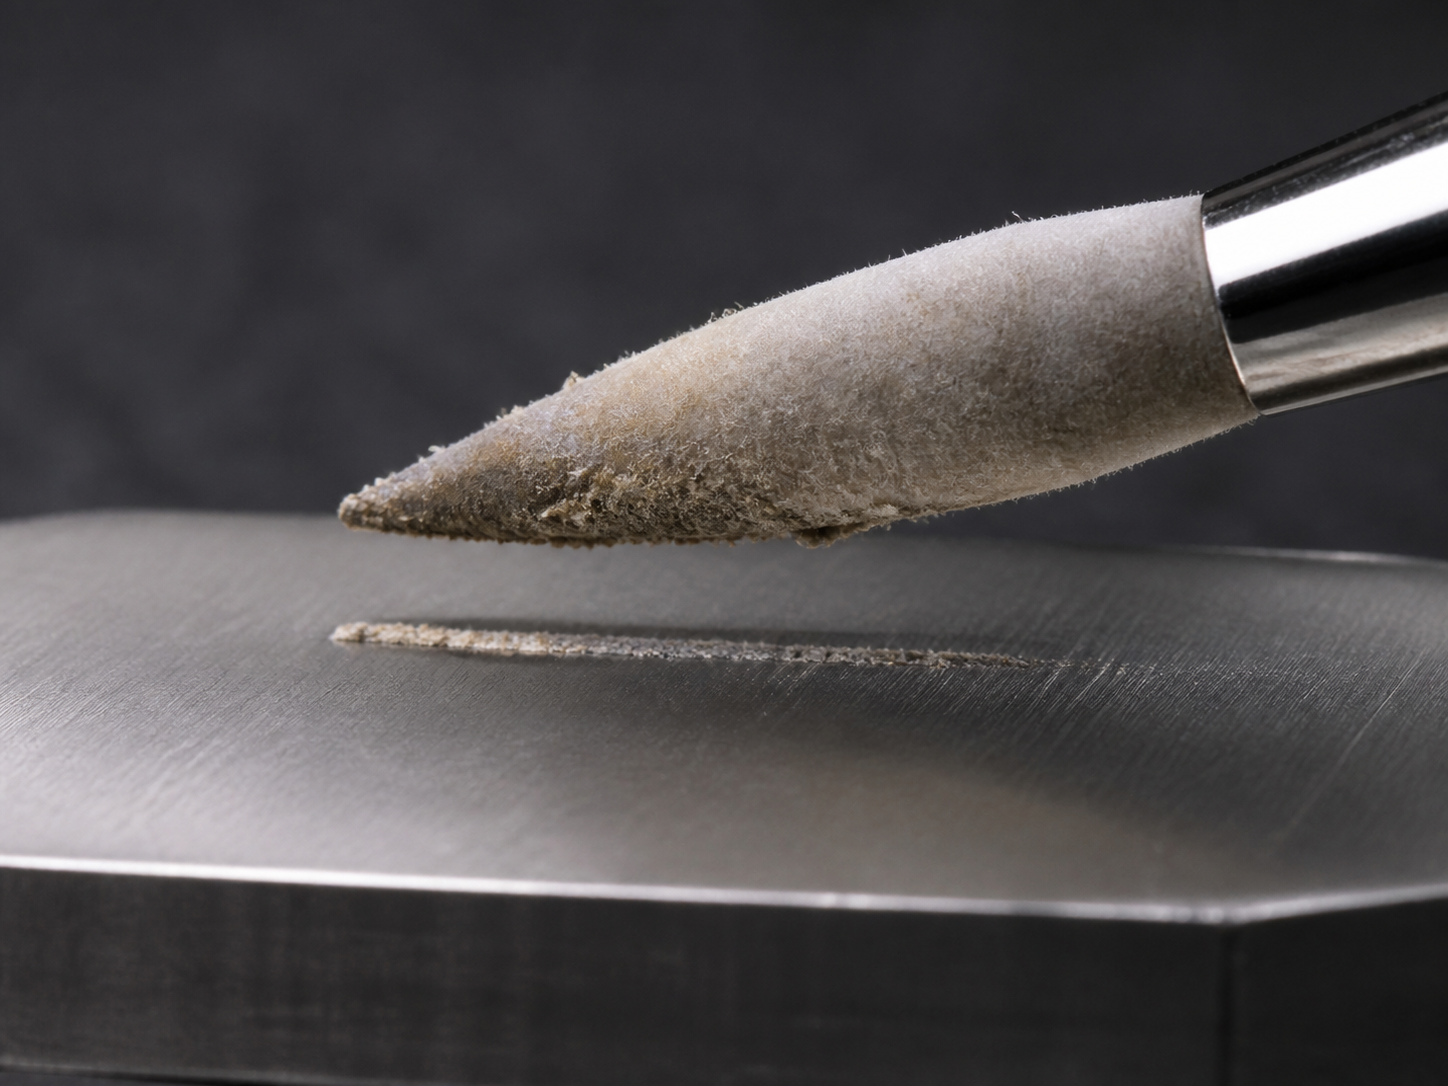
छोटे टूल पर पॉलिशिंग कंपाउंड सूखा महसूस होता है
कम कार्य-सतह की रैखिक गति और कम तापमान पॉलिशिंग कंपाउंड के बाइंडर को पर्याप्त गतिशील होने से रोक सकते हैं।
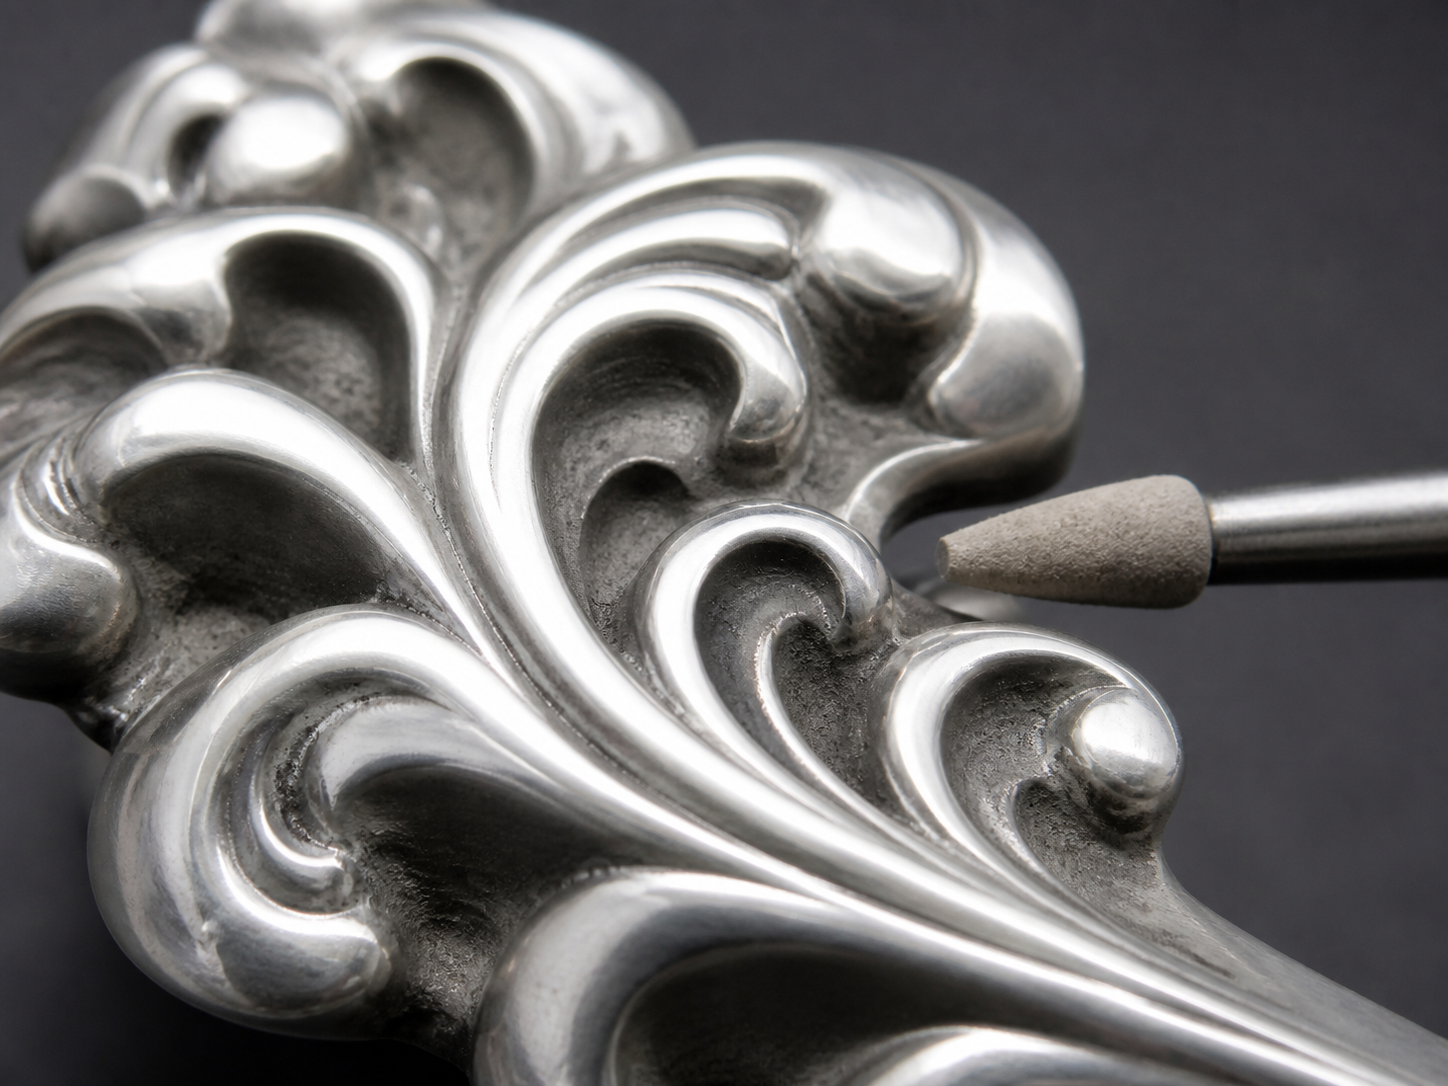
छोटे औज़ार से पॉलिशिंग के बाद रिलीफ फीका रहता है
छोटे औज़ार का संपर्क कम गर्म और कमजोर हो सकता है, इसलिए मानक पॉलिशिंग पेस्ट वाहक को पर्याप्त रूप से गीला नहीं कर पाता या अपघर्षक को प्रभावी ढंग से स्थानांतरित नहीं कर पाता।
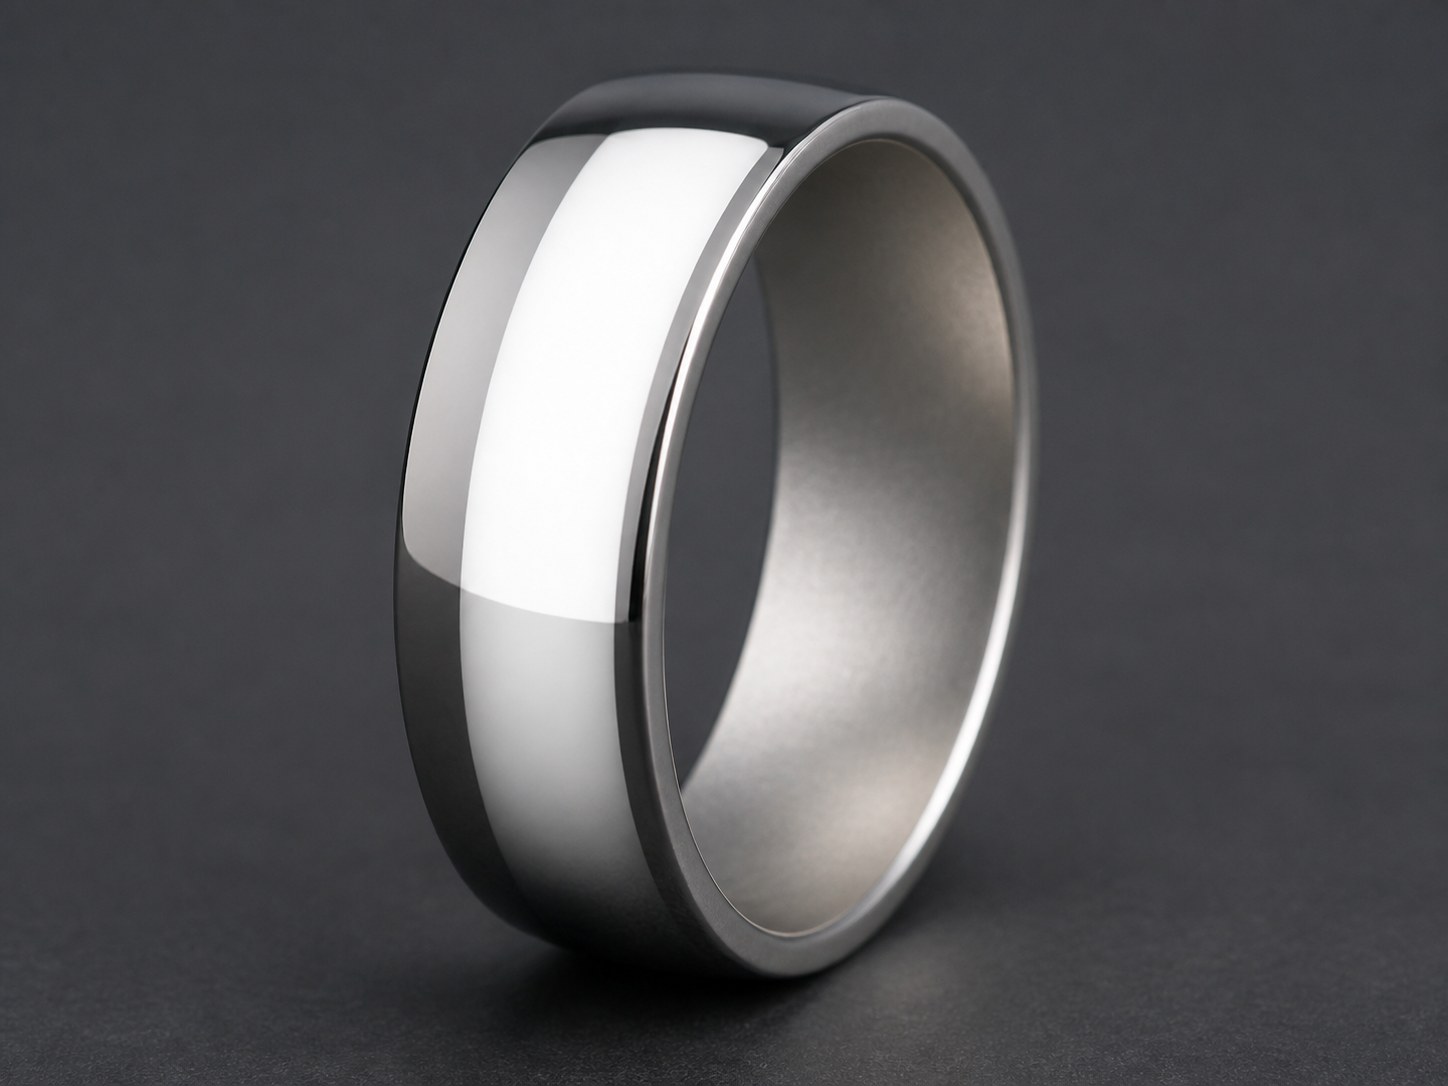
बाहरी सतह चमकती है, भीतरी सतह नहीं
अलग टूल व्यास और कार्य-सतह की रैखिक गति एक ही वस्तु पर अलग कार्य तापमान बना सकते हैं।
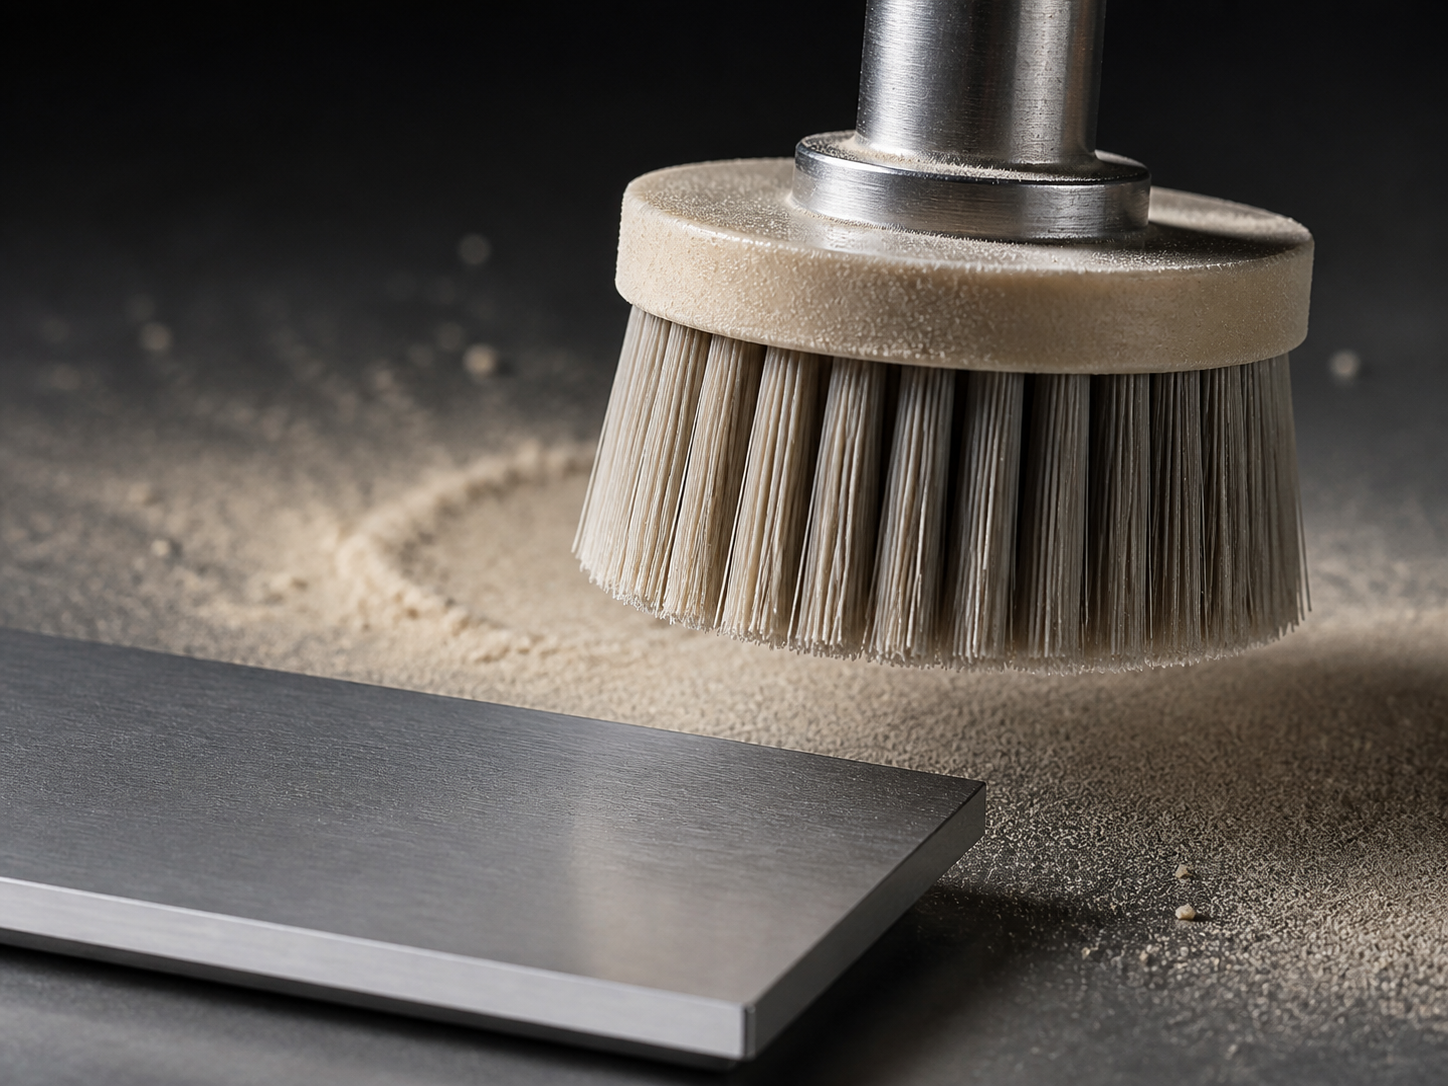
ब्रश पॉलिशिंग कंपाउंड को थाम नहीं पाता
ब्रश धँसे क्षेत्र तक पहुँचता है, लेकिन संपर्क क्षेत्र में पर्याप्त सक्रिय पॉलिशिंग कंपाउंड नहीं ले जाता।
ब्रश से पॉलिश करने के बाद उभरा हुआ हिस्सा फीका बना रहता है
ब्रश क्षेत्र तक पहुँचता है, लेकिन संपर्क बहुत ठंडा, कमजोर या पॉलिशिंग कंपाउंड से अत्यधिक भरा रहता है, इसलिए चमक पैदा नहीं होती।
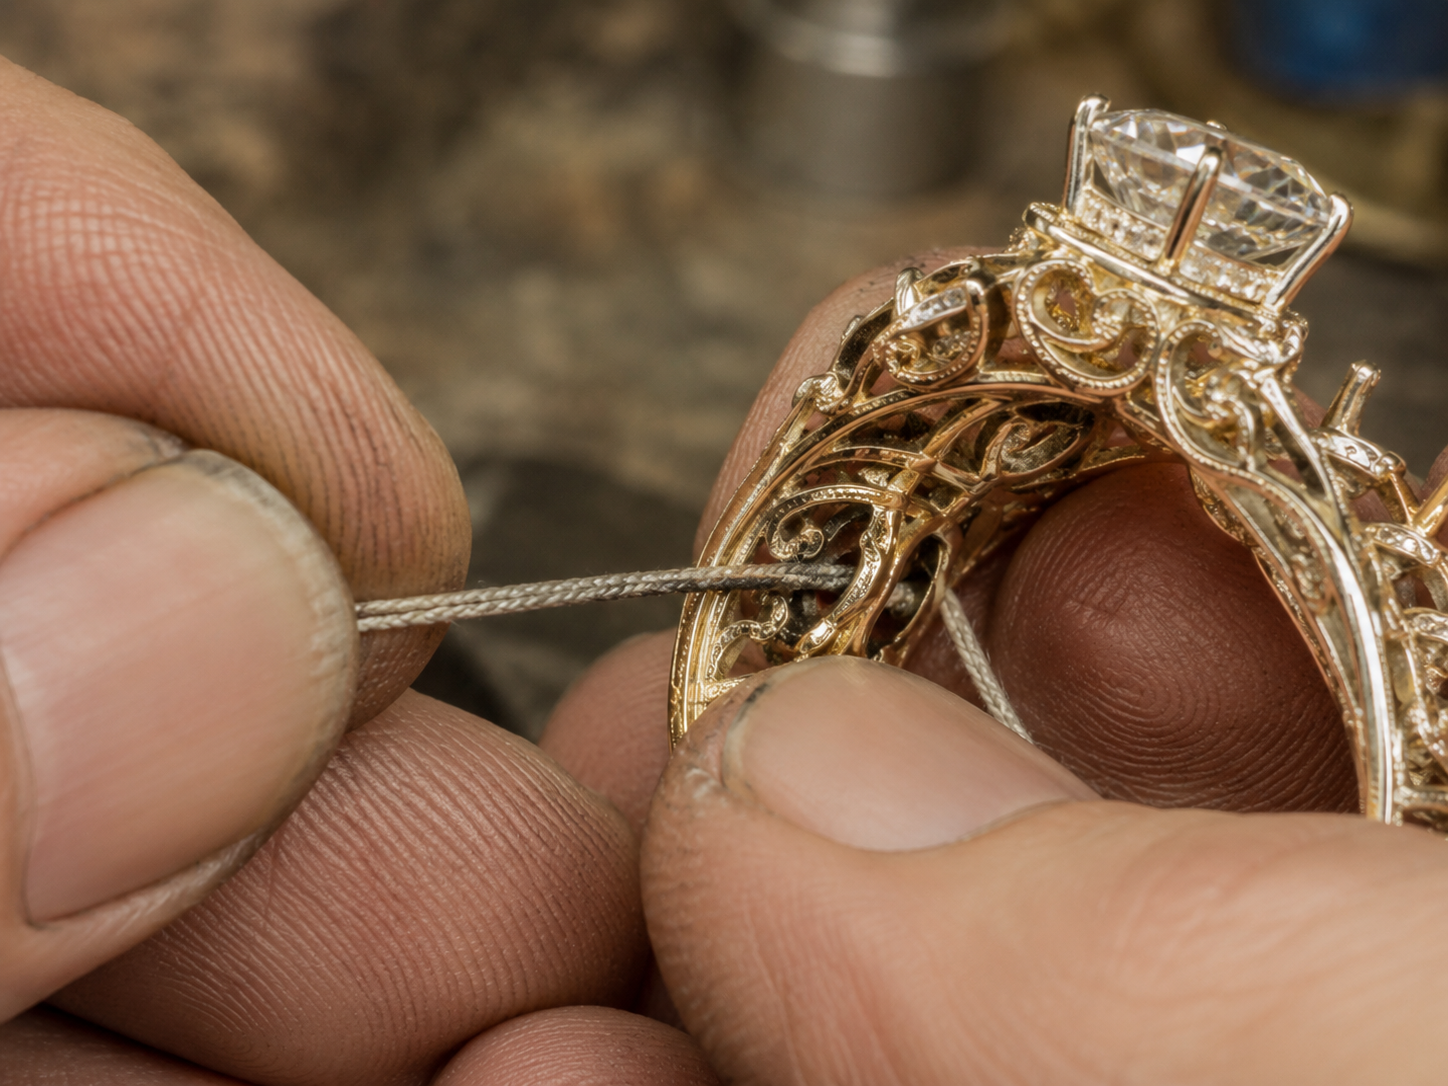
धागे से पॉलिशिंग बहुत धीमी है
कॉटन धागा या कॉर्ड पहुँच देता है, लेकिन संपर्क बहुत ठंडा और हल्के भार वाला होने से प्रगति धीमी होती है।
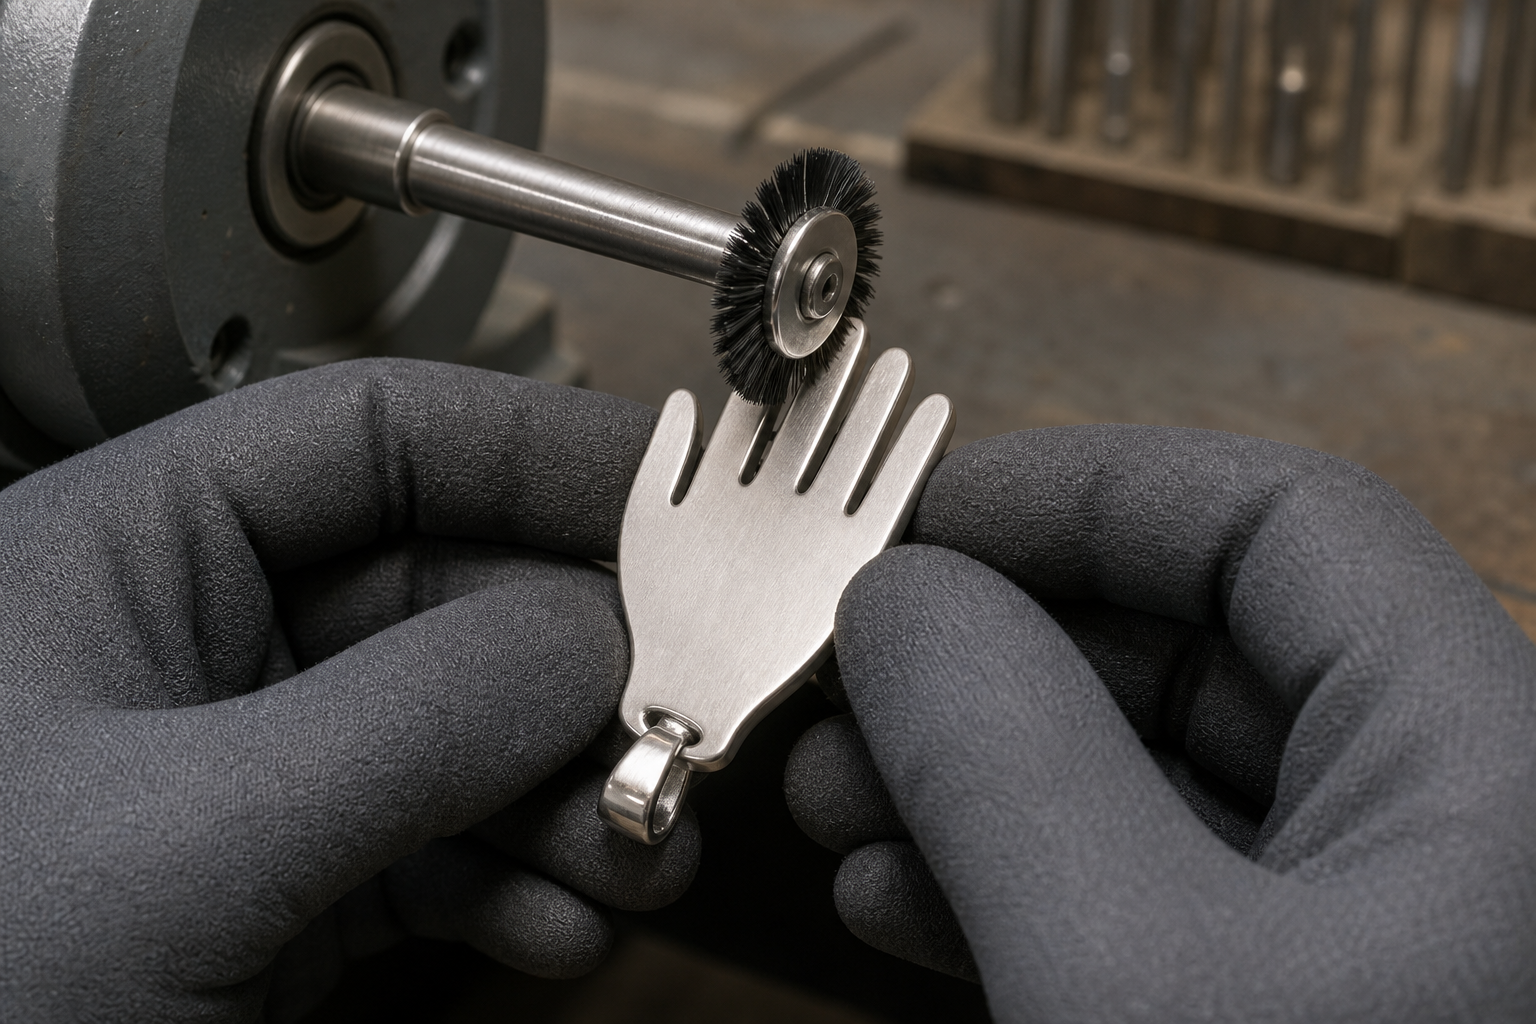
धँसे हुए क्षेत्रों में छिद्र बने रहते हैं
सामान्य ब्रश पॉलिशिंग के बाद भी कोई धँसा हुआ भाग छिद्रयुक्त या खुरदरा रह सकता है और वहाँ स्थानीय रूप से अधिक आक्रामक समतलीकरण की आवश्यकता पड़ सकती है।
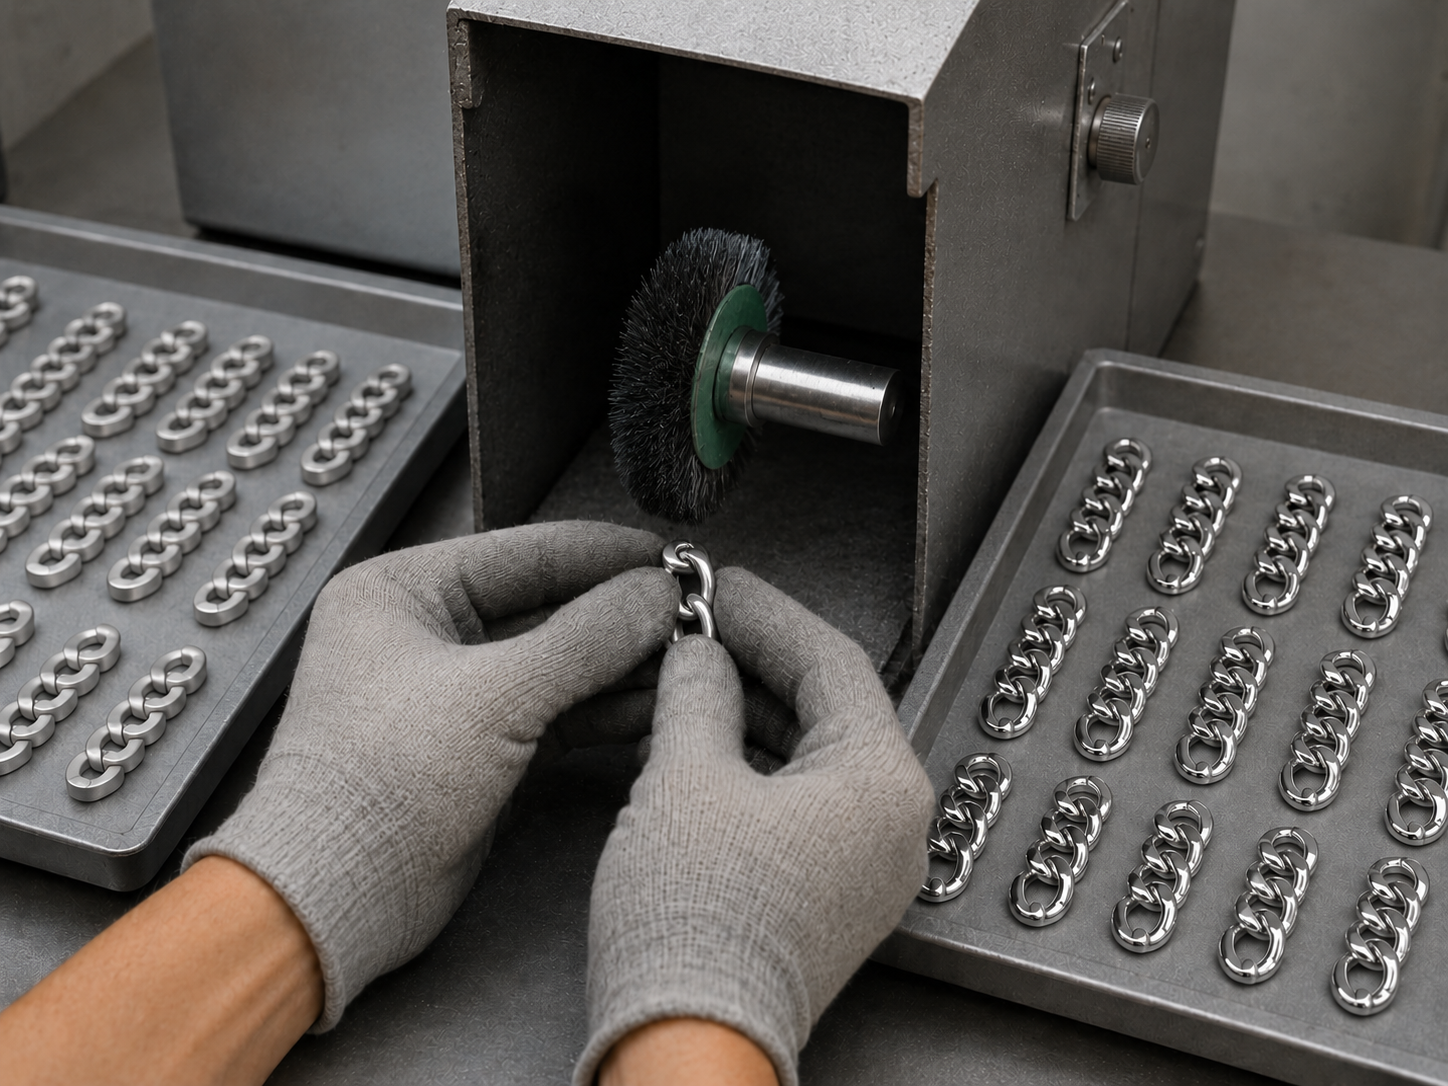
प्लेटिंग से पहले धँसे हुए क्षेत्र अब भी फीके हैं
प्लेटिंग, PVD या सजावटी कोटिंग से पहले फीके धँसे क्षेत्रों की जाँच करनी चाहिए, क्योंकि बाद में सुधार जोखिमपूर्ण हो सकता है।
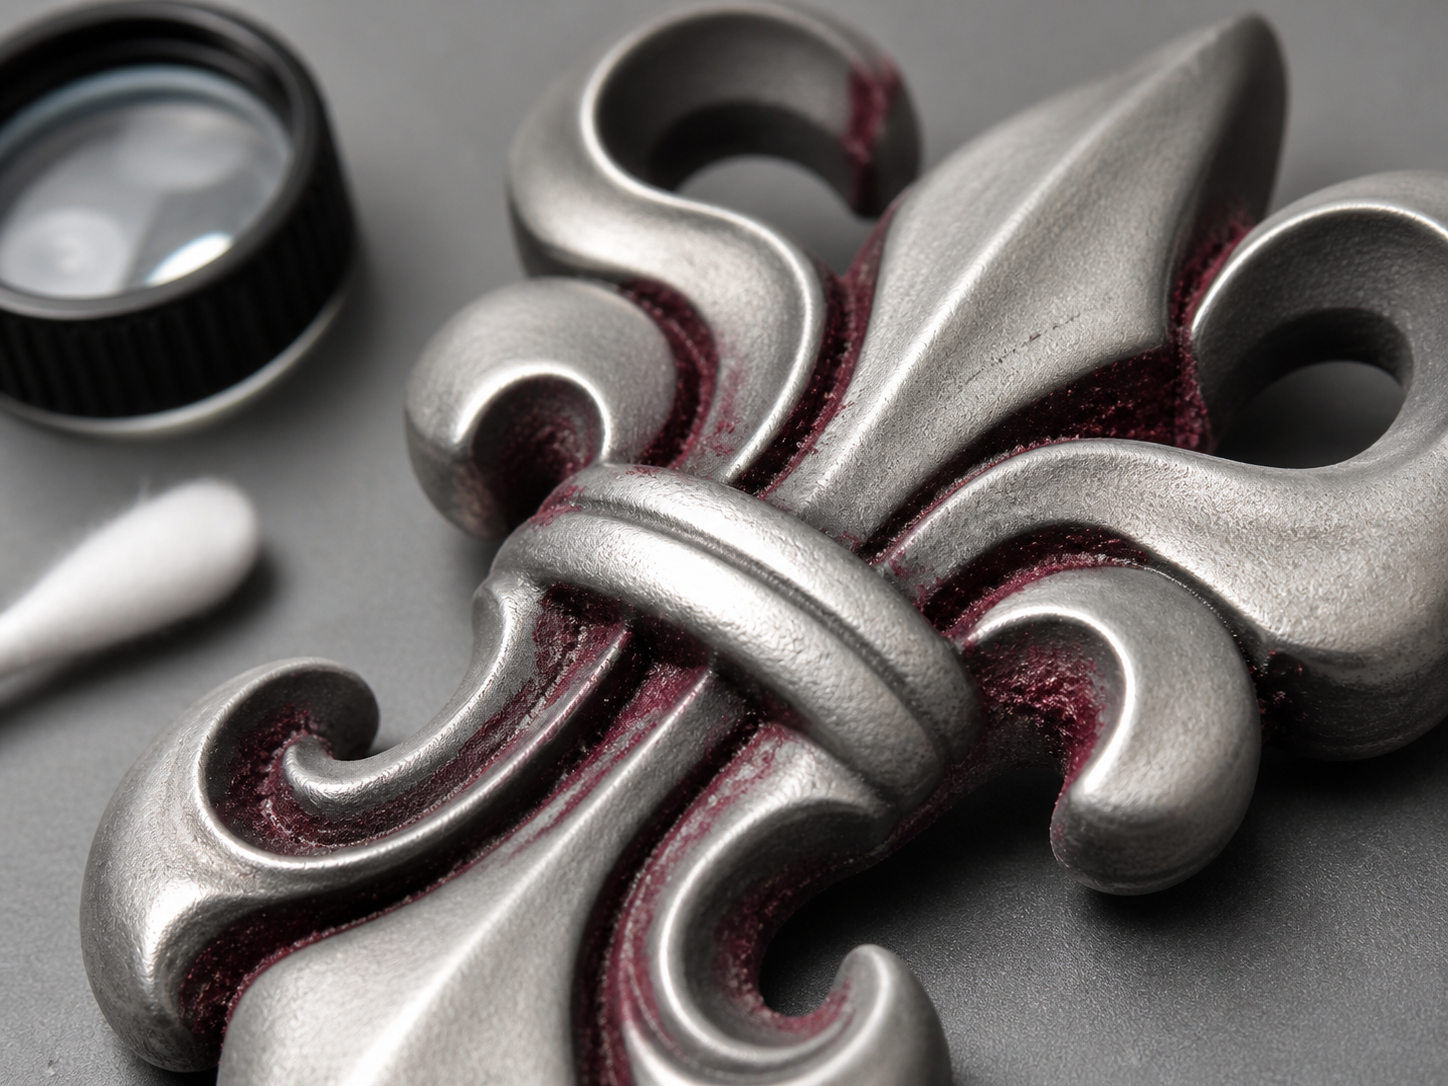
लाल रूज से पॉलिशिंग के बाद संदूषण धँसे हुए भागों में रह जाता है
पारंपरिक लाल रूज पेस्ट से पॉलिशिंग के बाद धँसे भागों, छिद्रों या महीन विवरणों के बीच गहरा और कठिनाई से हटने वाला संदूषण बच सकता है।
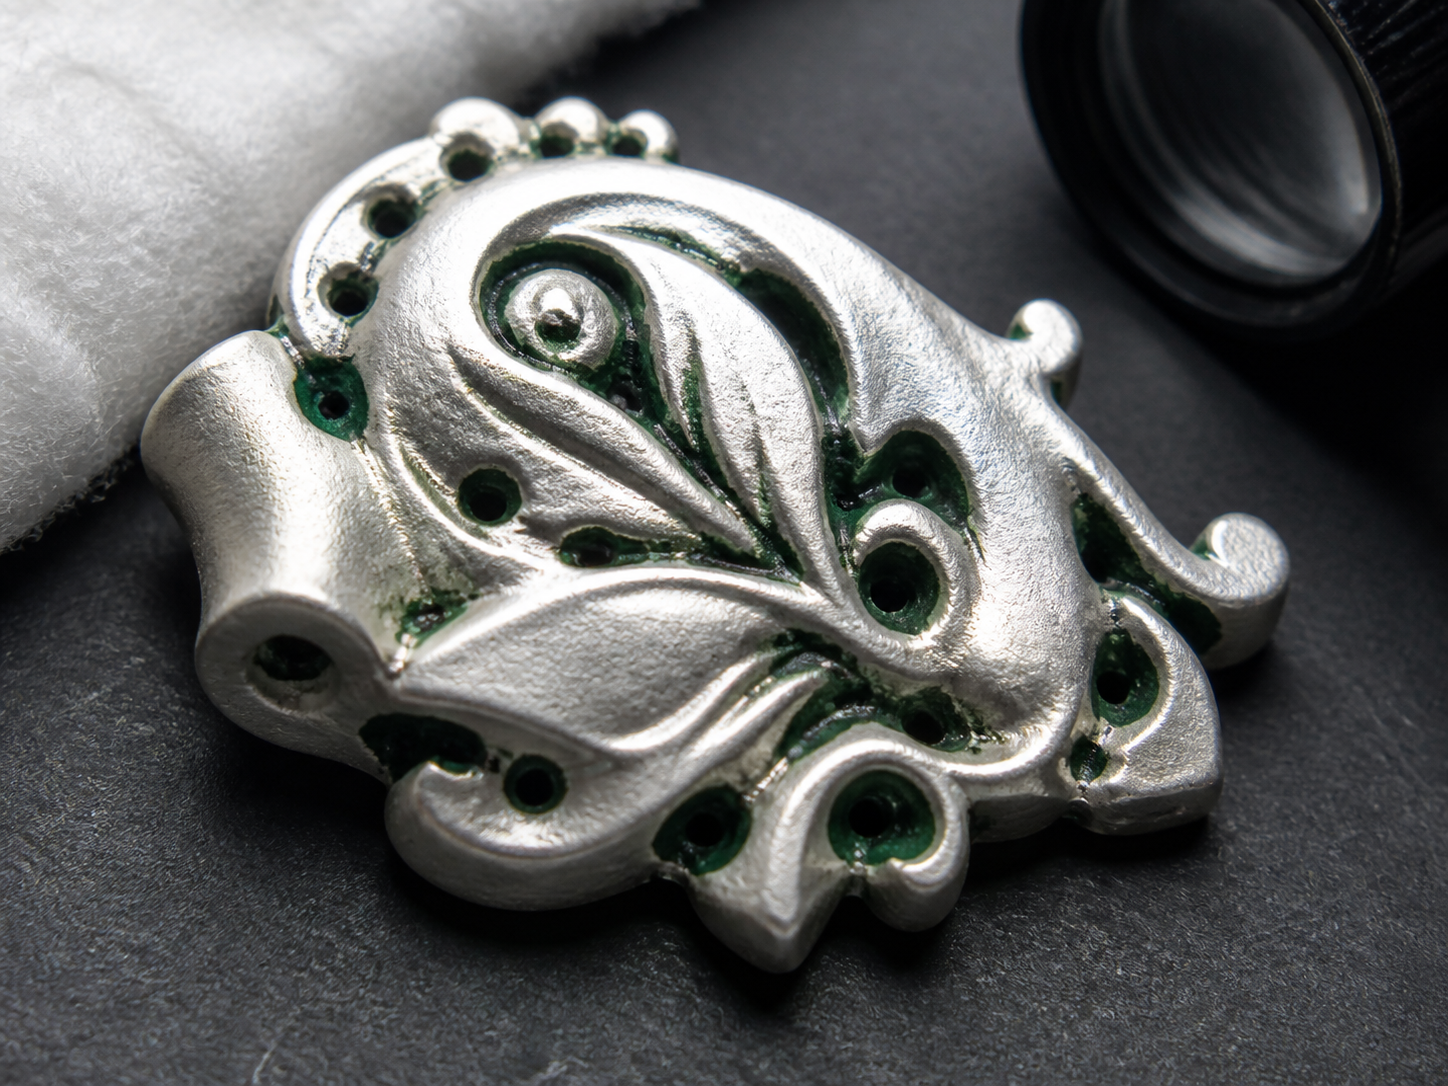
हरे क्रोमियम-ऑक्साइड से पॉलिशिंग के बाद संदूषण धँसे हुए भागों में रह जाता है
पारंपरिक हरे क्रोमियम-ऑक्साइड पेस्ट से पॉलिशिंग के बाद धँसे हुए भागों, छिद्रों, थ्रेड या बनावट वाली सतहों में गहरा और कठिनाई से हटने वाला संदूषण रह सकता है।
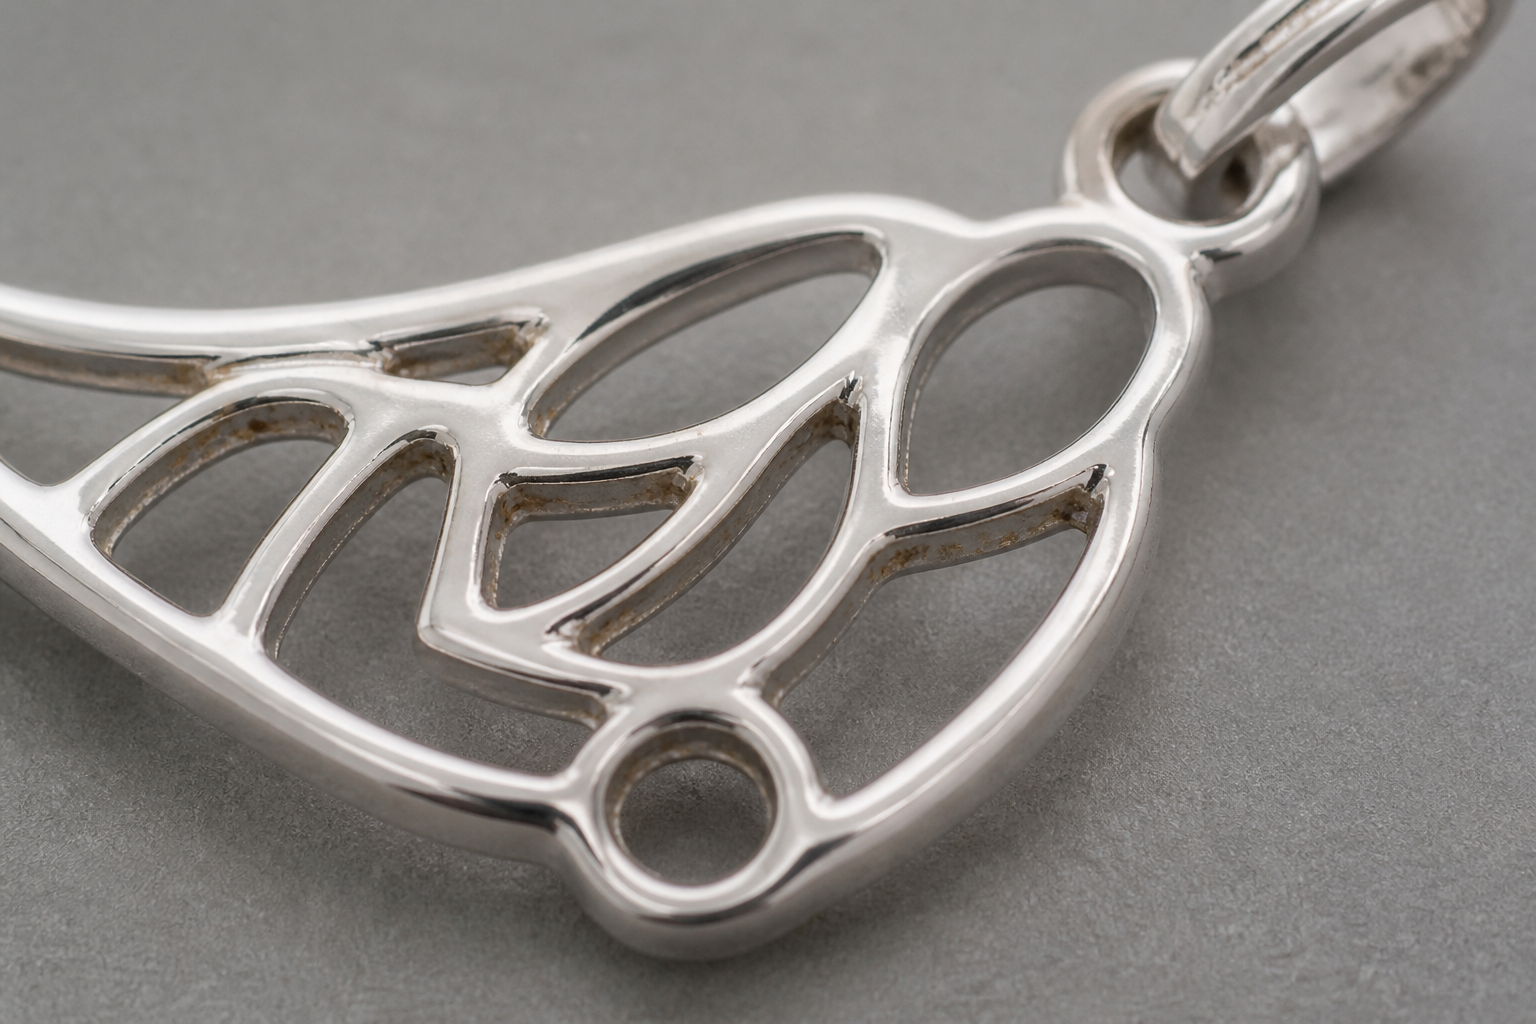
पॉलिशिंग या प्लेटिंग के बाद भूरे धब्बे
पॉलिशिंग, सफाई, प्लेटिंग या उत्पादन के बाद के चरणों के पश्चात भूरे धब्बे या स्थानीय रंग-बदलाव दिखाई देते हैं।
आक्रामक अल्ट्रासोनिक सफाई सतह को नुकसान पहुँचाती है
सफाई का अत्यधिक आक्रामक उपयोग करने से सतह, कोटिंग या नाज़ुक विवरण बदल जाता है।
कोटिंग से पहले पॉलिशिंग कंपाउंड का अवशेष
प्लेटिंग, PVD, लैकर या सजावटी कोटिंग से पहले पॉलिशिंग का अवशेष रह जाता है।
छोटे टूल पर LUXI Green बहुत हल्का है
यदि छोटे टूल पर LUXI Green बहुत धीमे काम करता है, तो प्रक्रिया बदलने से पहले तैयारी, वाहक और संपर्क जाँचें; अलग LUXI Purple प्रक्रियाएँ वाहक-निर्भर हैं, अधिक शक्तिशाली अगला चरण नहीं।
नाज़ुक सतह के लिए LUXI Purple बहुत आक्रामक है
LUXI Purple ब्रश या धागा कार्य के दौरान अत्यधिक क्रिया होने पर वाहक, संपर्क और सतह की उपयुक्तता जाँचनी चाहिए; LUXI Green और LUXI Purple को परस्पर विनिमेय कमजोर और शक्तिशाली चरण नहीं मानना चाहिए।
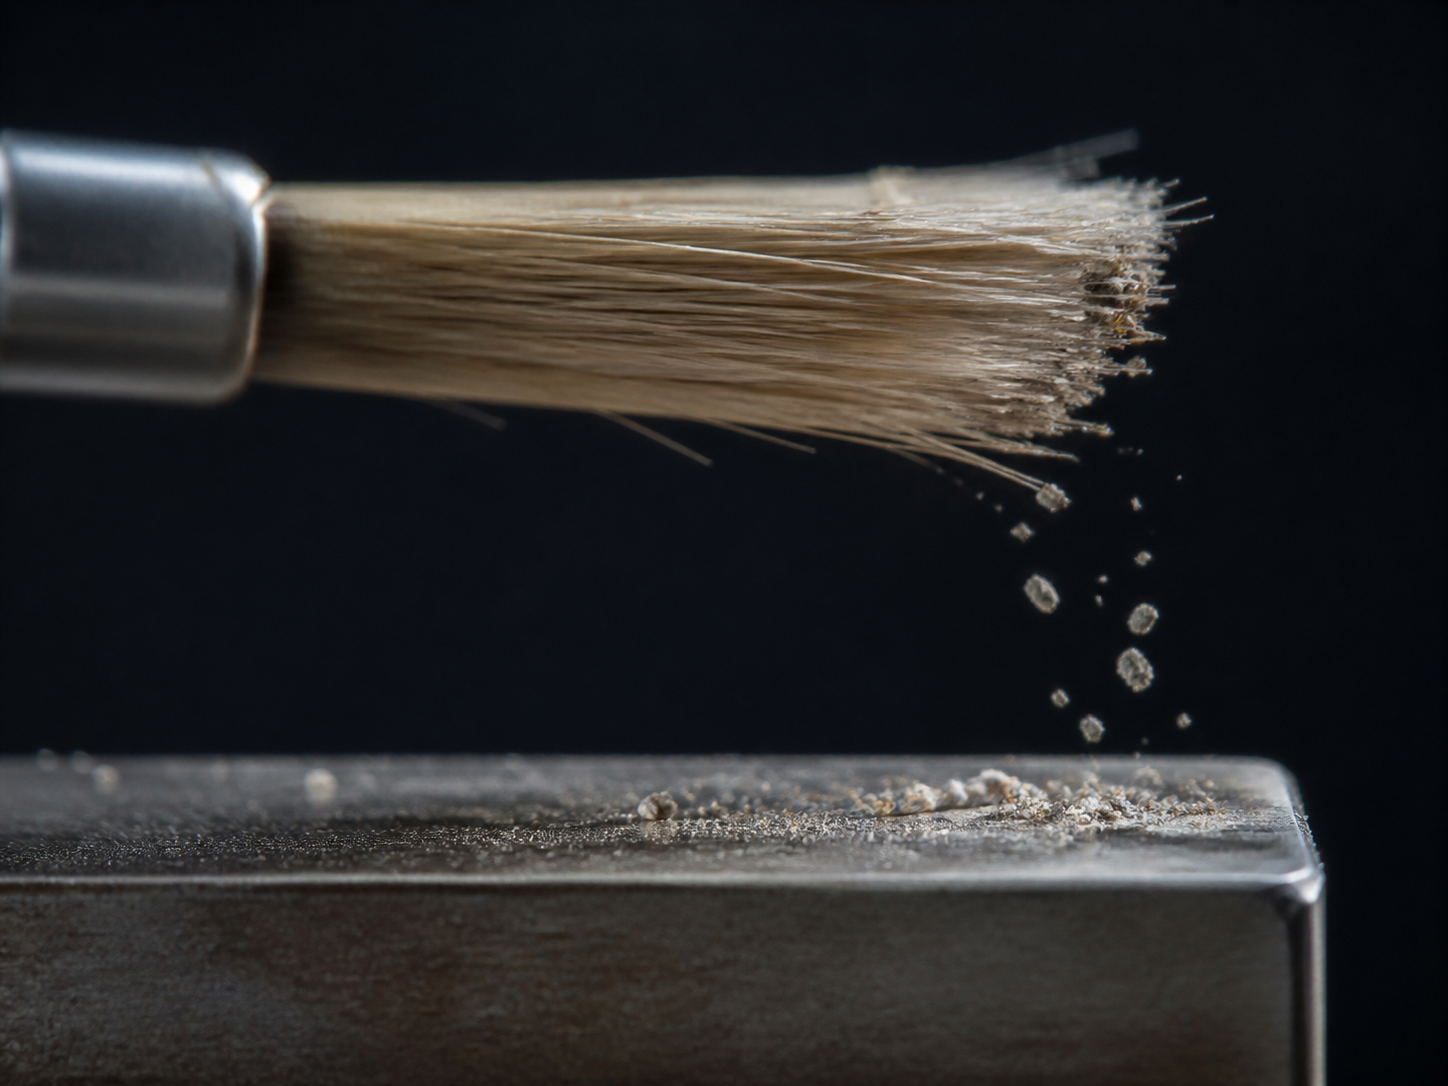
पॉलिशिंग कंपाउंड ब्रश से गिर जाता है
पॉलिशिंग कंपाउंड प्रभावी पॉलिशिंग के लिए पर्याप्त समय तक ब्रिसल या फाइबर पर नहीं टिकता।
छोटे टूल पर्याप्त कार्यकारी ऊष्मा उत्पन्न नहीं करते
छोटा व्यास और कम कार्य-सतह की रैखिक गति ताप उत्पत्ति और पॉलिशिंग कंपाउंड की गतिशीलता कम कर सकते हैं।
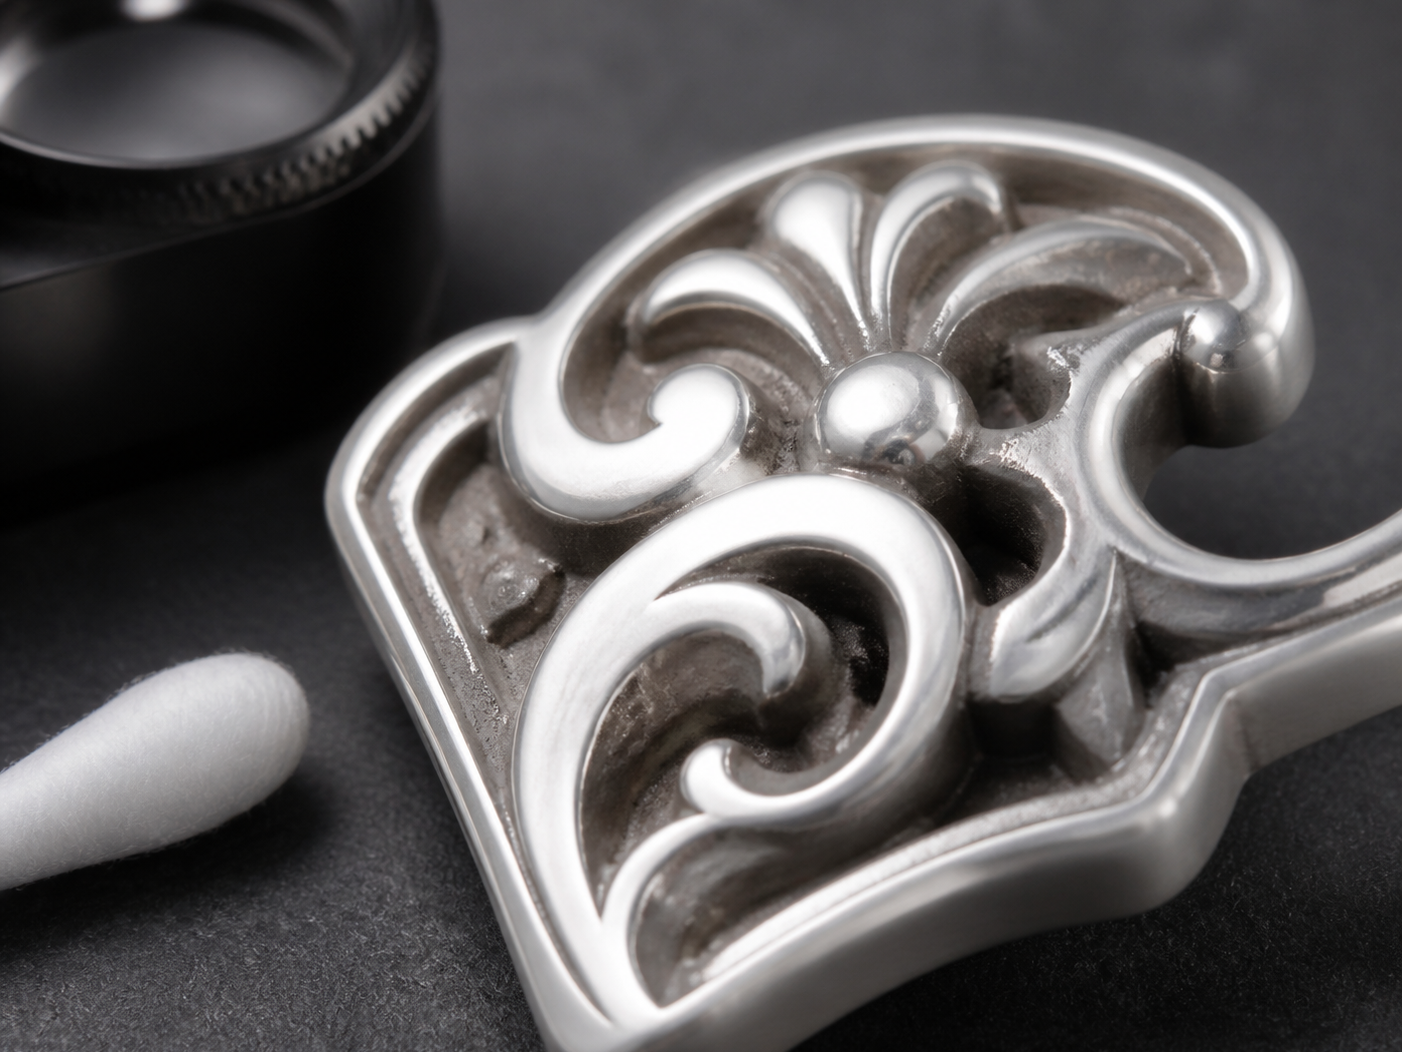
धँसे हुए क्षेत्रों में LUXI Purple के बाद अवशेष रह जाता है
अधिक लगाने पर LUXI Purple जटिल ज्यामिति में रह सकता है, क्योंकि उसका उपयोगी आसंजन अधिक है।
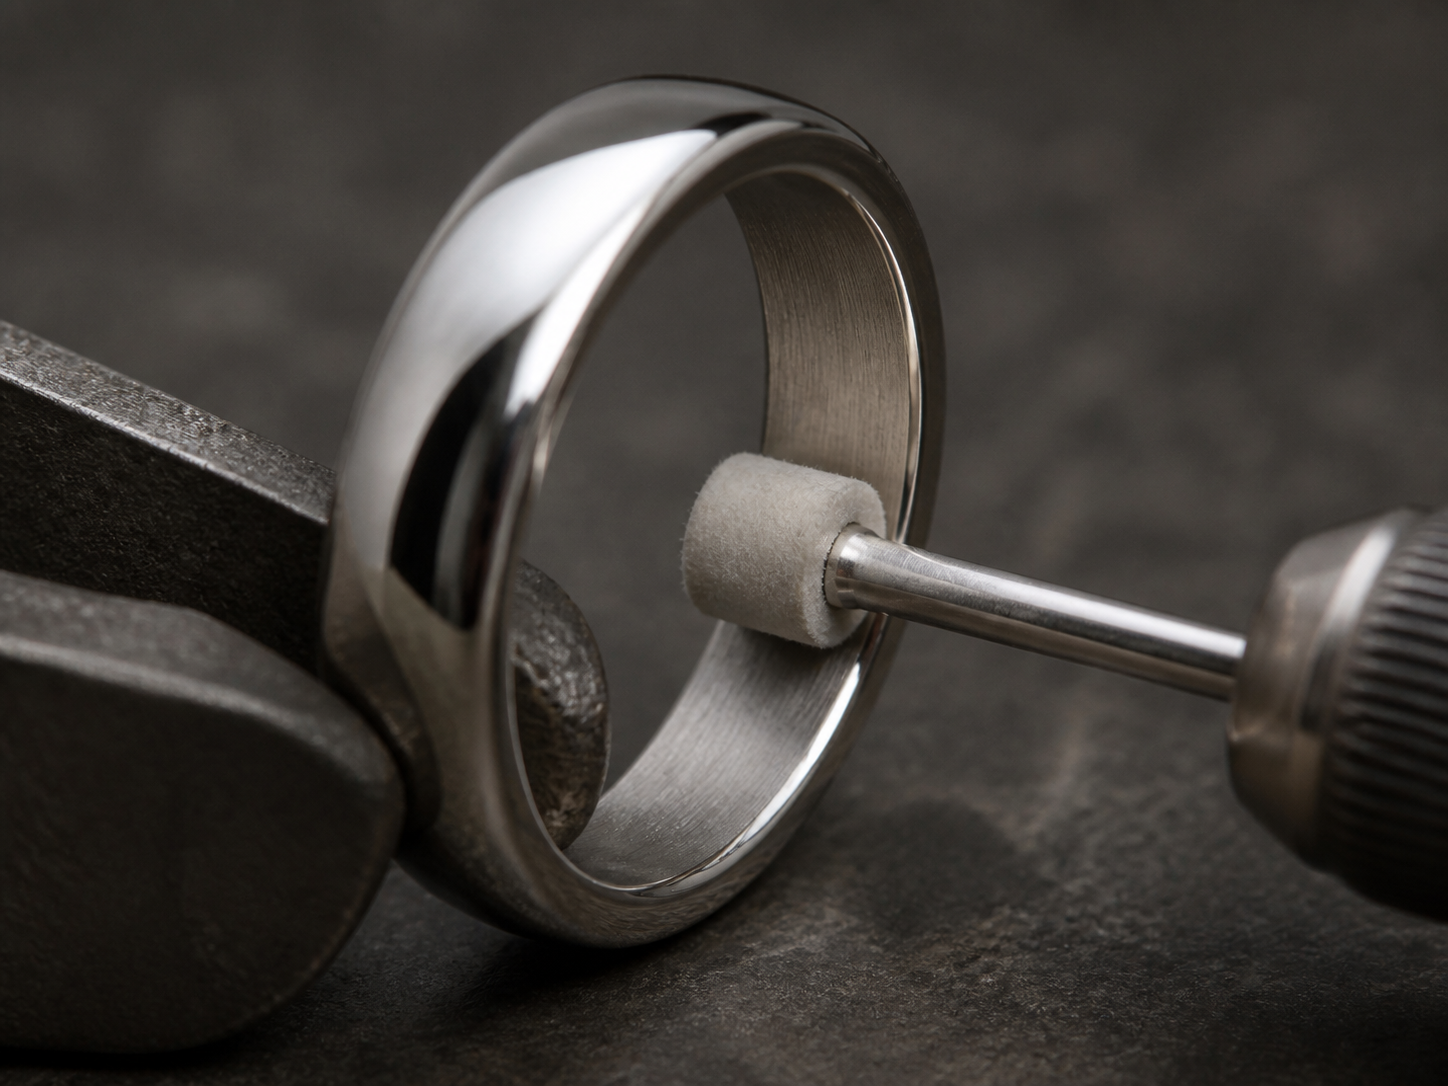
मानक पॉलिशिंग पेस्ट से अंगूठी का अंदरूनी भाग चमकता नहीं है
6 inch व्हील की तुलना में छोटे फेल्ट या सूती औज़ारों में कार्य-सतह की रैखिक गति कम हो सकती है, संपर्क अधिक कोमल हो सकता है और कार्य तापमान कम हो सकता है।
छोटे फेल्ट औज़ार मानक पॉलिशिंग पेस्ट के लिए पर्याप्त गर्मी उत्पन्न नहीं कर सकते
8 mm फेल्ट टूल की 15000 rpm पर कार्य-सतह की रैखिक गति, 6 inch व्हील की 2500 rpm पर गति की तुलना में बहुत कम होती है।
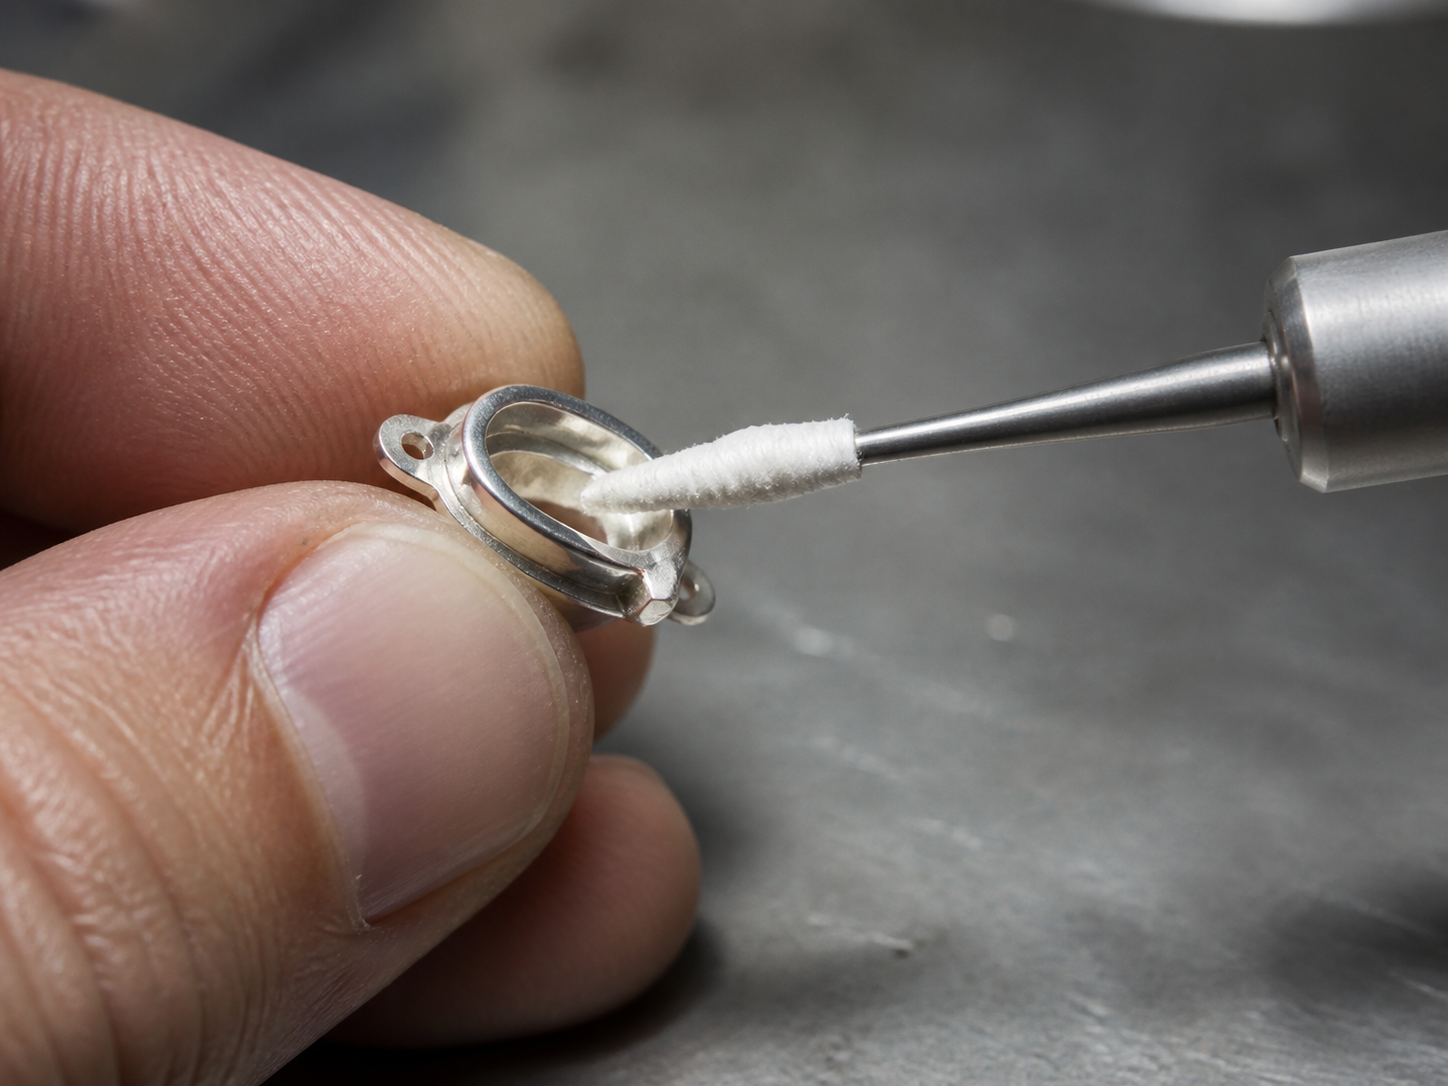
कॉटन रैप पॉलिशिंग के लिए कम तापमान वाला पॉलिशिंग कंपाउंड आवश्यक है
अपेक्षाकृत अधिक कार्य-सतह की रैखिक गति पर भी नरम कॉटन समर्थन और कम पार्श्व दबाव अधिक कोमल, ठंडी प्रक्रिया बना सकते हैं।
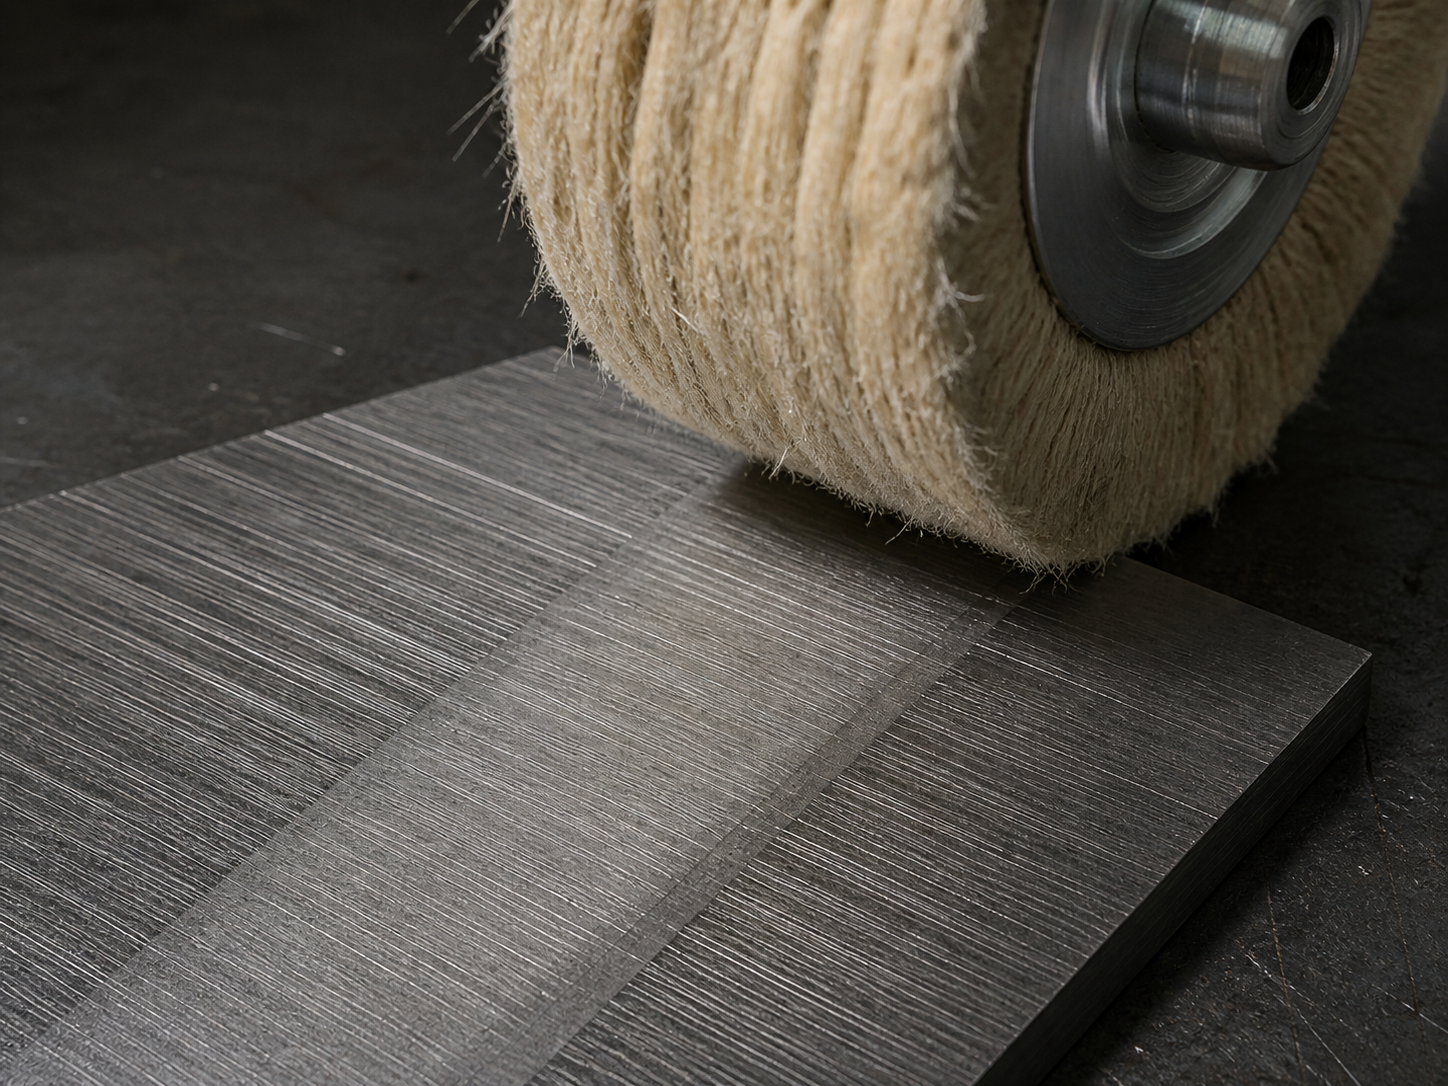
LUXI Black + Sisal सैंडिंग के निशान नहीं हटाता
यदि LUXI Black + सिसल सैंडिंग के निशान नहीं हटा पाता, तो सैंडिंग की तैयारी अपर्याप्त हो सकती है या अत्यधिक कठिन स्थिति के लिए तत्परता-जाँच आवश्यक हो सकती है।
LUXI Asian Blue + Sisal से भी सतह समतल नहीं हो रही
यदि सबसे आक्रामक LUXI संयोजन भी अधिक चिकनी मैट सतह नहीं बना पाता, तो पॉलिशिंग जारी रखने के बजाय सैंडिंग पर लौटें।
पॉलिशिंग के दौरान टाइटेनियम पर ऑरेंज-पील बनता है
टाइटेनियम पर ऑरेंज-पील अक्सर अत्यधिक गर्म होने, लगातार संपर्क या अनियंत्रित सतह-परत व्यवहार से जुड़ा होता है।
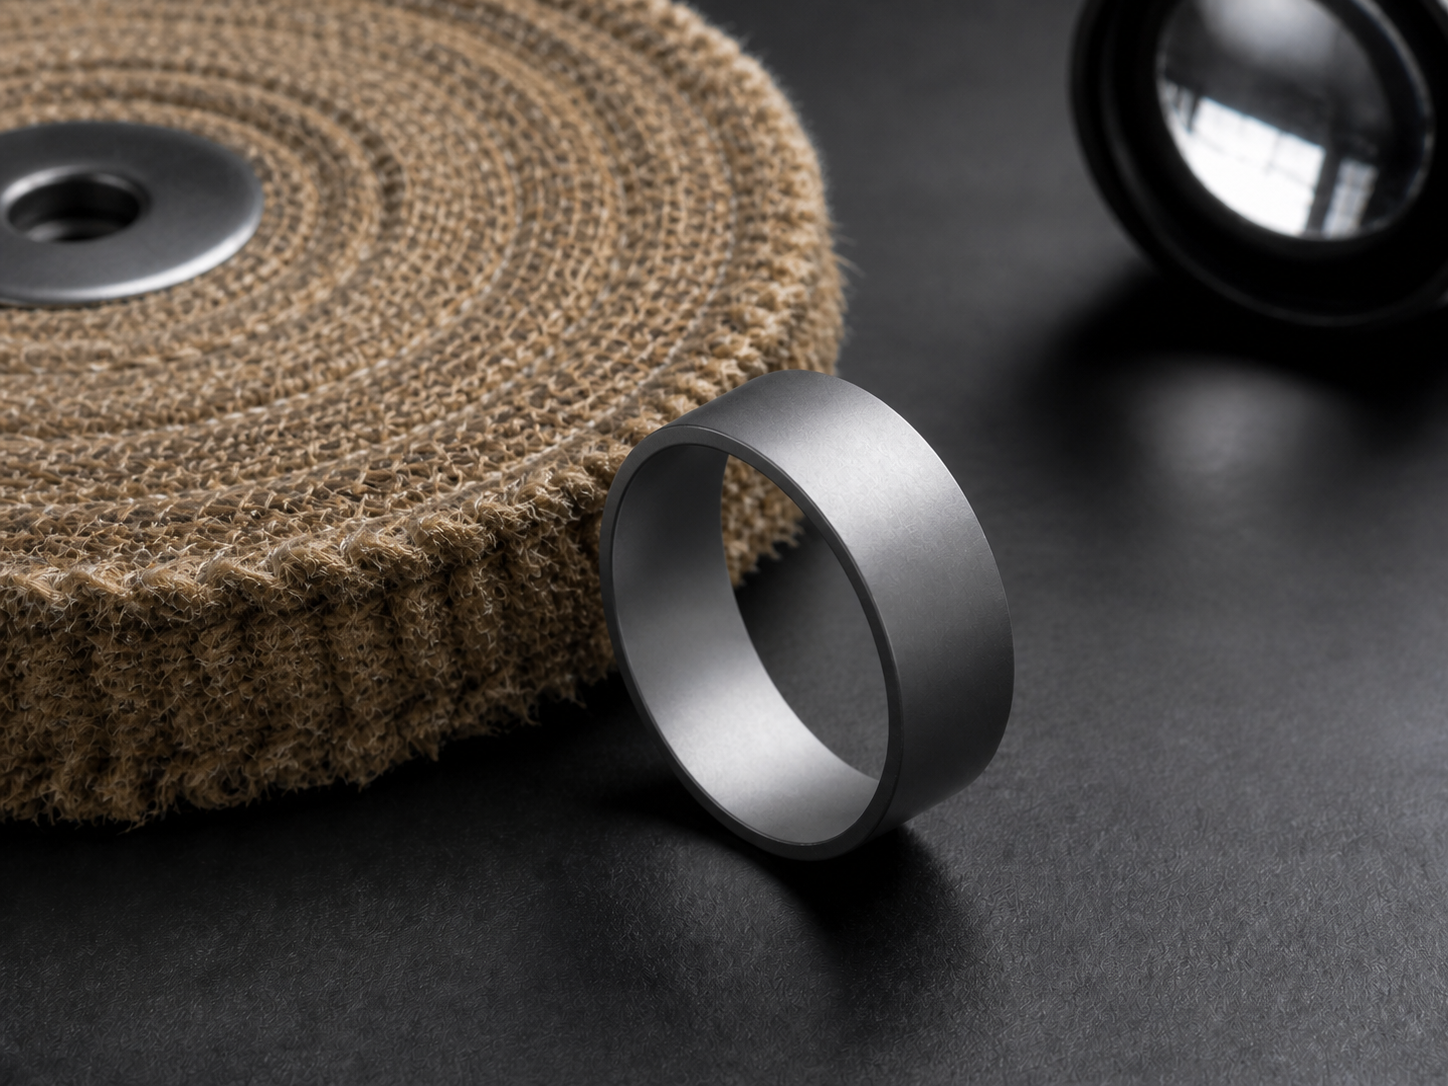
LUXI Black + Sisal के बाद भी दूसरे समूह की कठोर सतह मैट रहती है
दूसरे समूह की कठोर सतह पर पहली स्थिर चमक आने तक अधिक नियंत्रित कट-डाउन की आवश्यकता हो सकती है, अथवा सैंडिंग की तैयारी दोबारा जाँचनी पड़ सकती है।
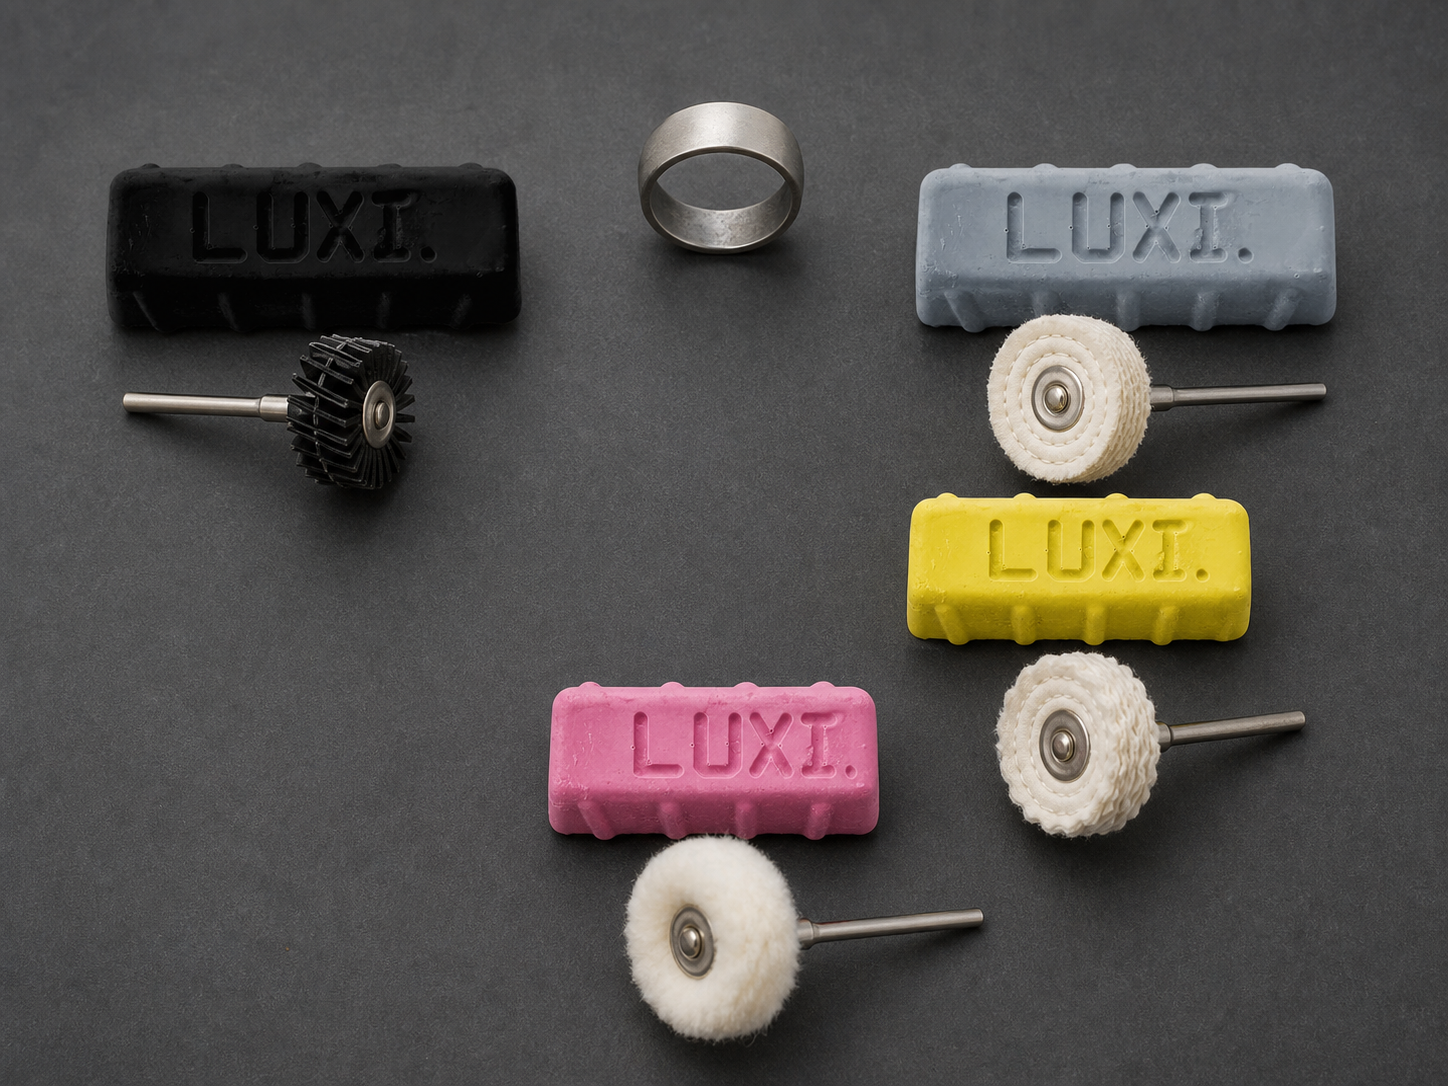
दूसरे समूह की सामग्रियों पर LUXI Pink से मिरर फिनिश नहीं बनती
यदि LUXI Pink मिरर फिनिश नहीं देता, तो पिछला चरण आम तौर पर सतह को पर्याप्त रूप से तैयार नहीं कर पाया है।
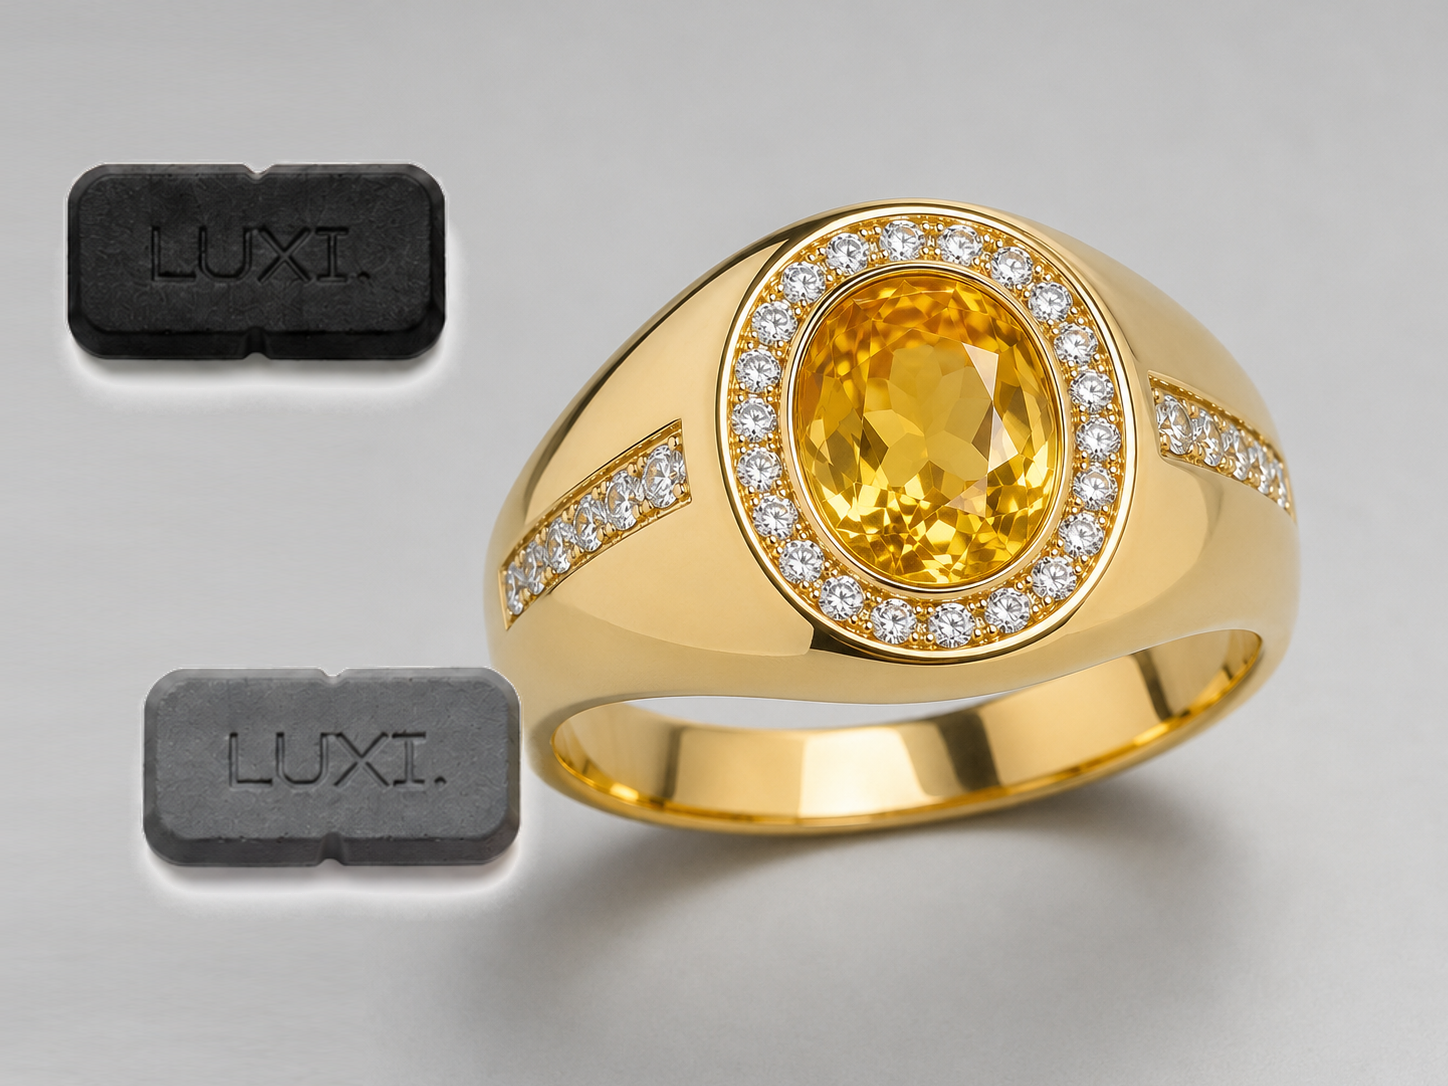
सोने के लिए LUXI Black बहुत आक्रामक है
जब LUXI Yellow अपर्याप्त हो लेकिन LUXI Black बहुत अधिक धातु हटाता हो, तो मध्यवर्ती उन्नयन प्रक्रिया के रूप में LUXI Gray उपयोग करें।
Tripoli पेस्ट का अवशेष हटाना कठिन है
जिंक और टिन मिश्रधातुओं के लिए LUXI Brown पारंपरिक Tripoli प्रथम चरण को बदल सकता है और LUXI Pink से पहले अधिक साफ़ सतह छोड़ सकता है।
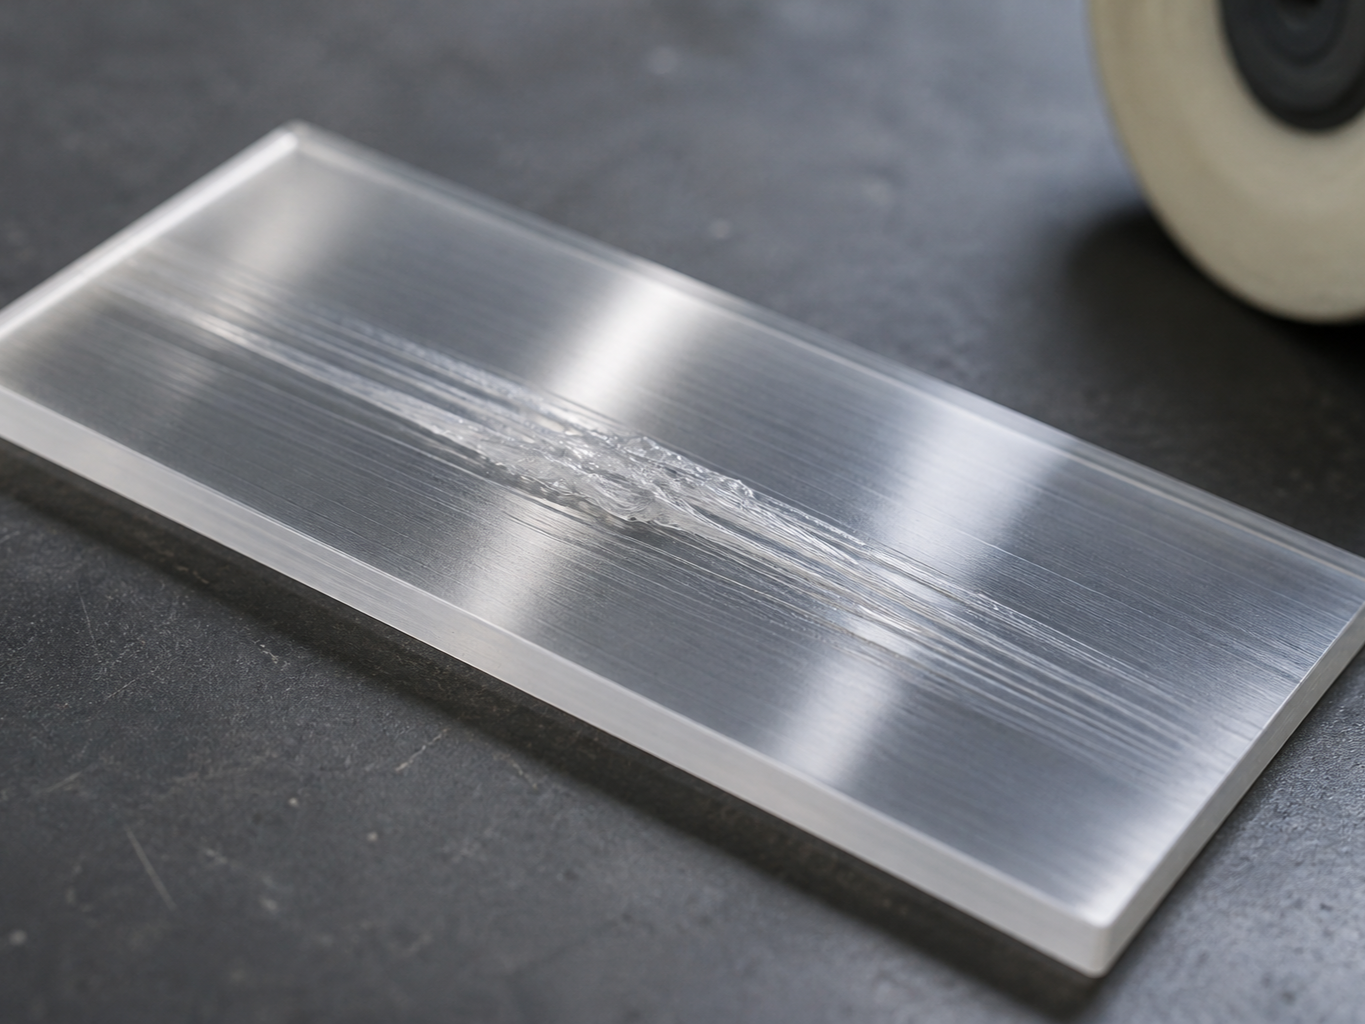
पॉलिशिंग के दौरान पॉलिमर फैलकर धब्बा बनाता है
फैलना आम तौर पर बताता है कि पॉलिमर अत्यधिक गर्म हो गया है या संपर्क दबाव/समय बहुत अधिक है।
पॉलिमर पर चमक नहीं आती
LUXI Brown चरण या गीली सैंडिंग से तैयारी अधूरी हो सकती है, अथवा LUXI Beige बहुत जल्दी शुरू किया गया हो सकता है।
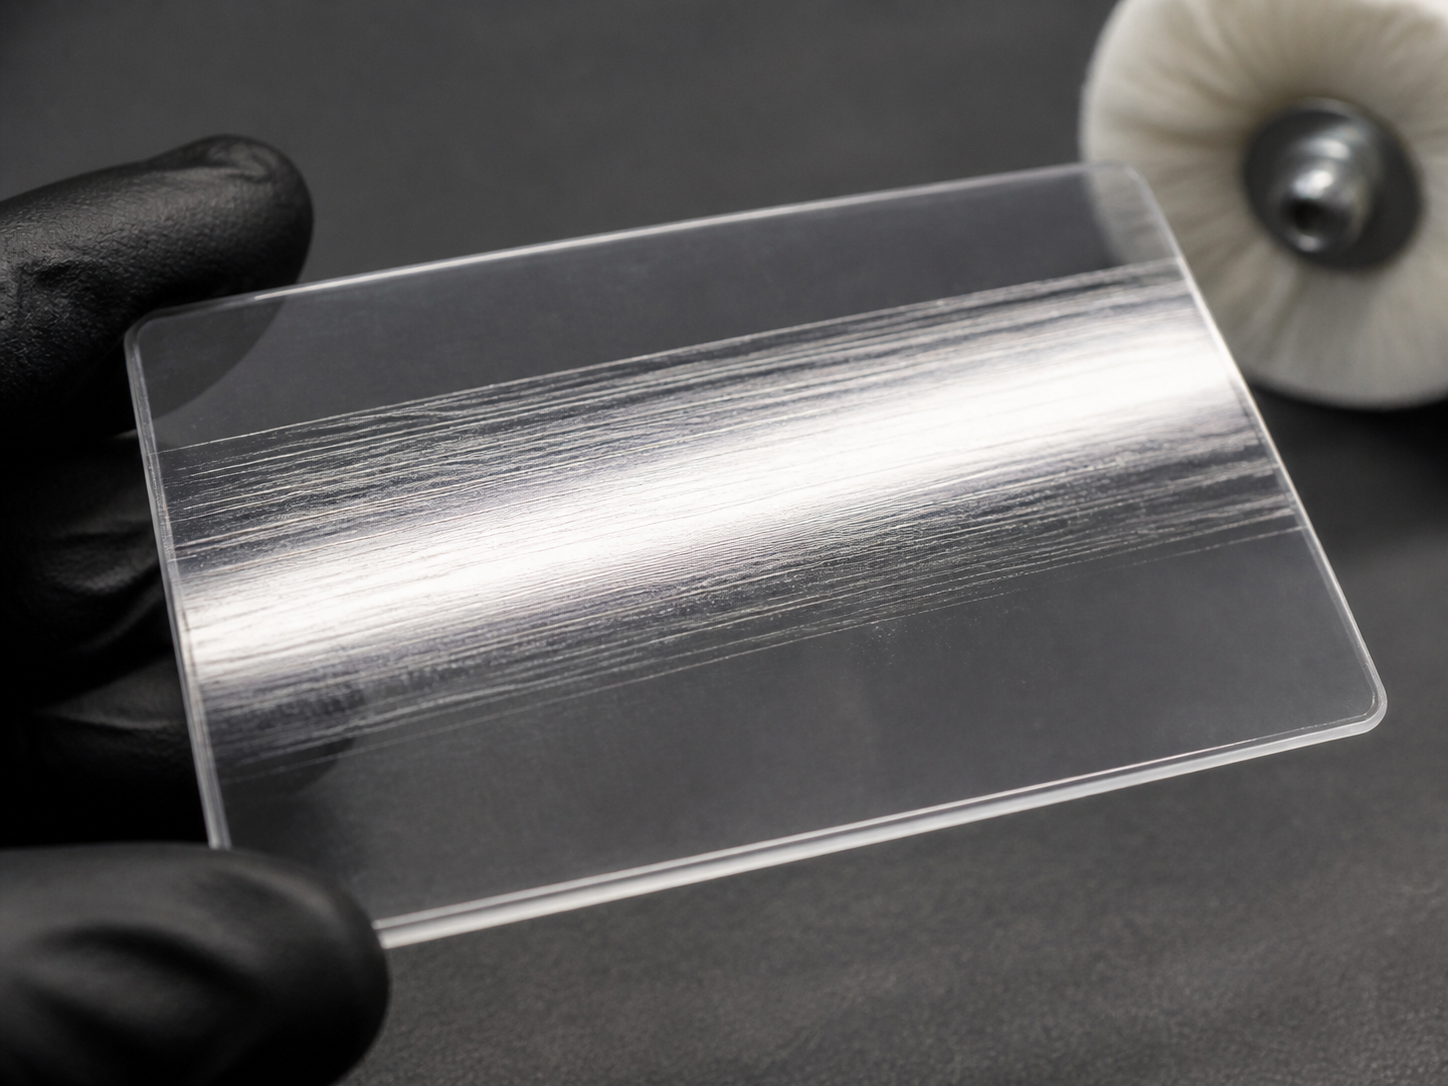
LUXI Beige के बाद भी खरोंचें बनी रहती हैं
LUXI Beige के बाद दिखाई देने वाली खरोंचें आम तौर पर बताती हैं कि अंतिम चरण बहुत जल्दी शुरू किया गया: सतह पर्याप्त रूप से वेट-सैंड नहीं हुई थी या LUXI Brown चरण पूरा नहीं हुआ था।
पॉलीकार्बोनेट धुंधला बना रहता है
पॉलीकार्बोनेट पर धुंधलापन अत्यधिक गर्म होने, बची हुई खरोंचों या गलत फिनिशिंग क्रम से हो सकता है।
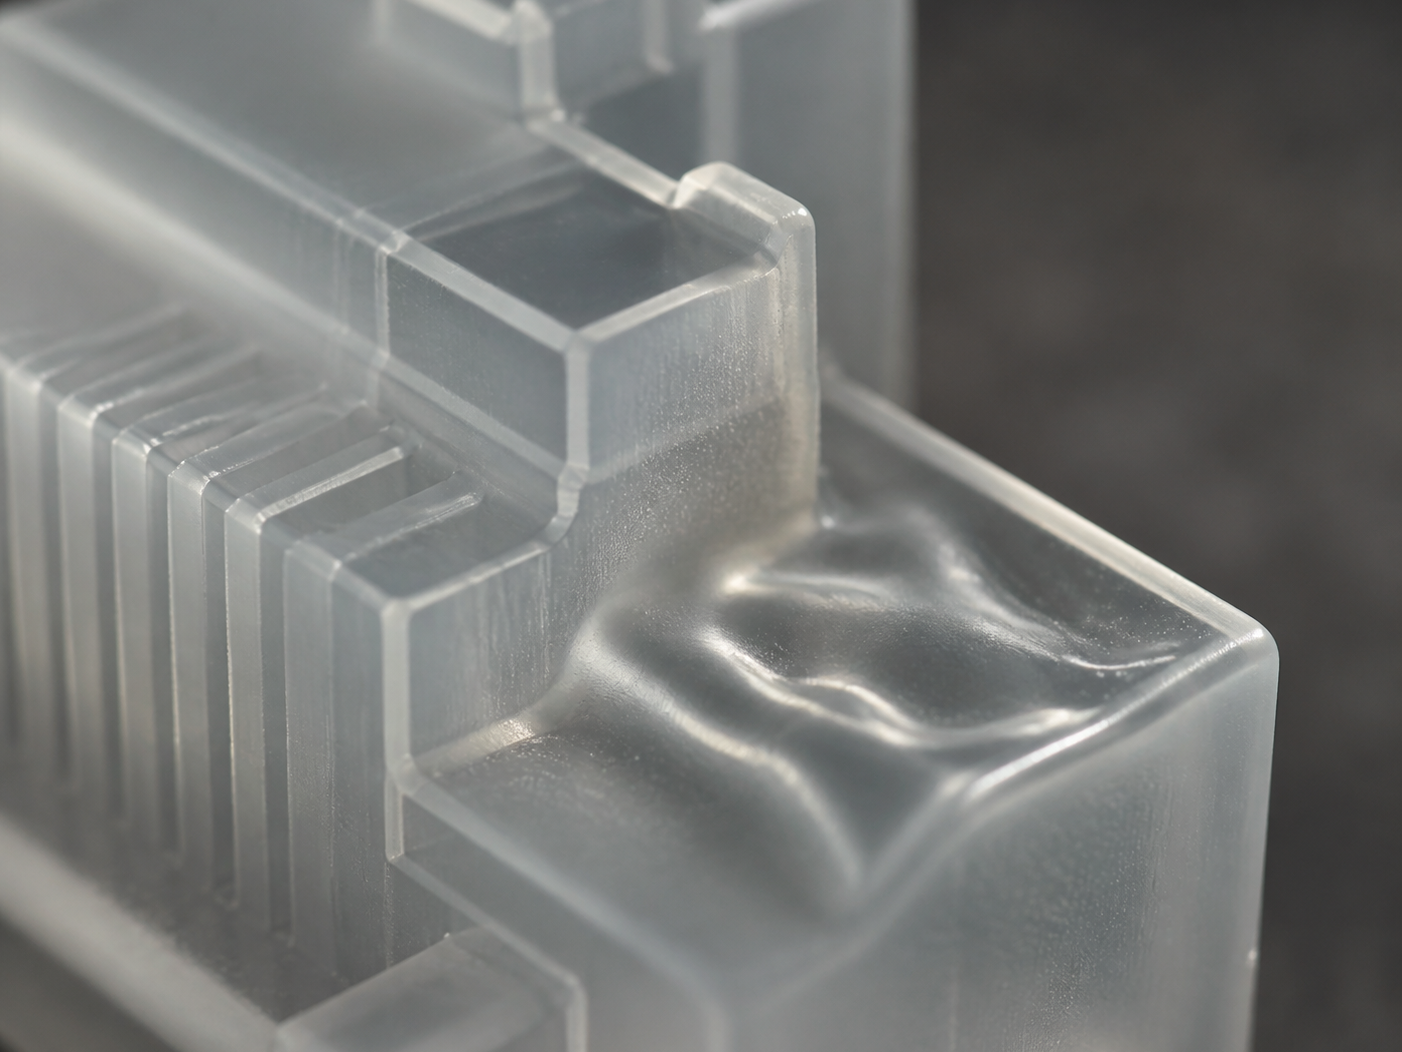
UV रेज़िन प्रोटोटाइप अत्यधिक गर्म हो जाता है
UV रेज़िन प्रोटोटाइप का ताप प्रतिरोध कम हो सकता है और उन्हें बहुत छोटे, कम-गति संपर्क चाहिए।
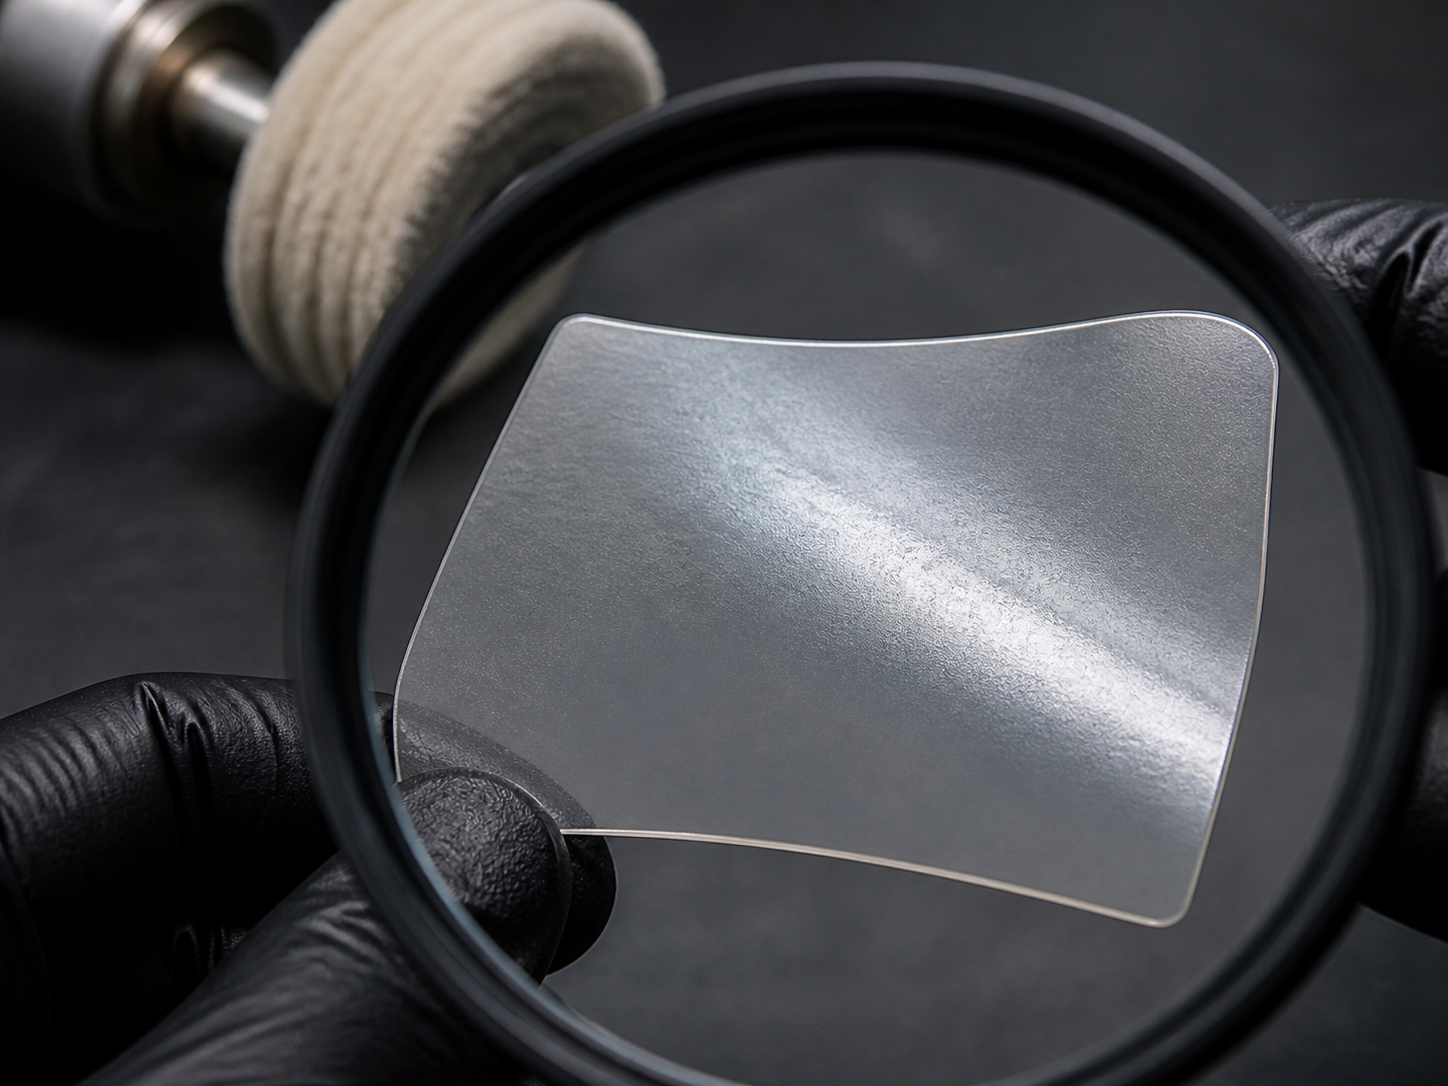
पॉलीयूरीथेन अच्छी तरह पॉलिश नहीं होता
कठोर पॉलीयूरीथेन मानक LUXI Brown -> LUXI Beige पॉलिमर प्रक्रिया के अनुकूल नहीं हो सकता और अलग परीक्षण आवश्यक है।