

 統合研磨システム
トラブルシューティング
研磨のトラブルシューティング
症状、原因、確認、修正方法をまとめた実践的なナレッジベース。
実践的な診断
曇った表面
研磨後の表面が曇って見える。
研磨後も傷が残るのはなぜですか?
光沢だけでは、表面が仕上げ工程に進める状態とは限りません。研磨後も傷や前処理の痕が残る場合は、仕上げ用コンパウンドへ進む前に、研磨紙処理の品質、ホイールの状態、コンパウンド量、洗浄、第一工程用コンパウンドの選択を確認してください。

ホイールが黒くなる
研磨中にホイールが黒くなるのは、余分なコンパウンド、金属粉、異物が作業面に蓄積するためです。
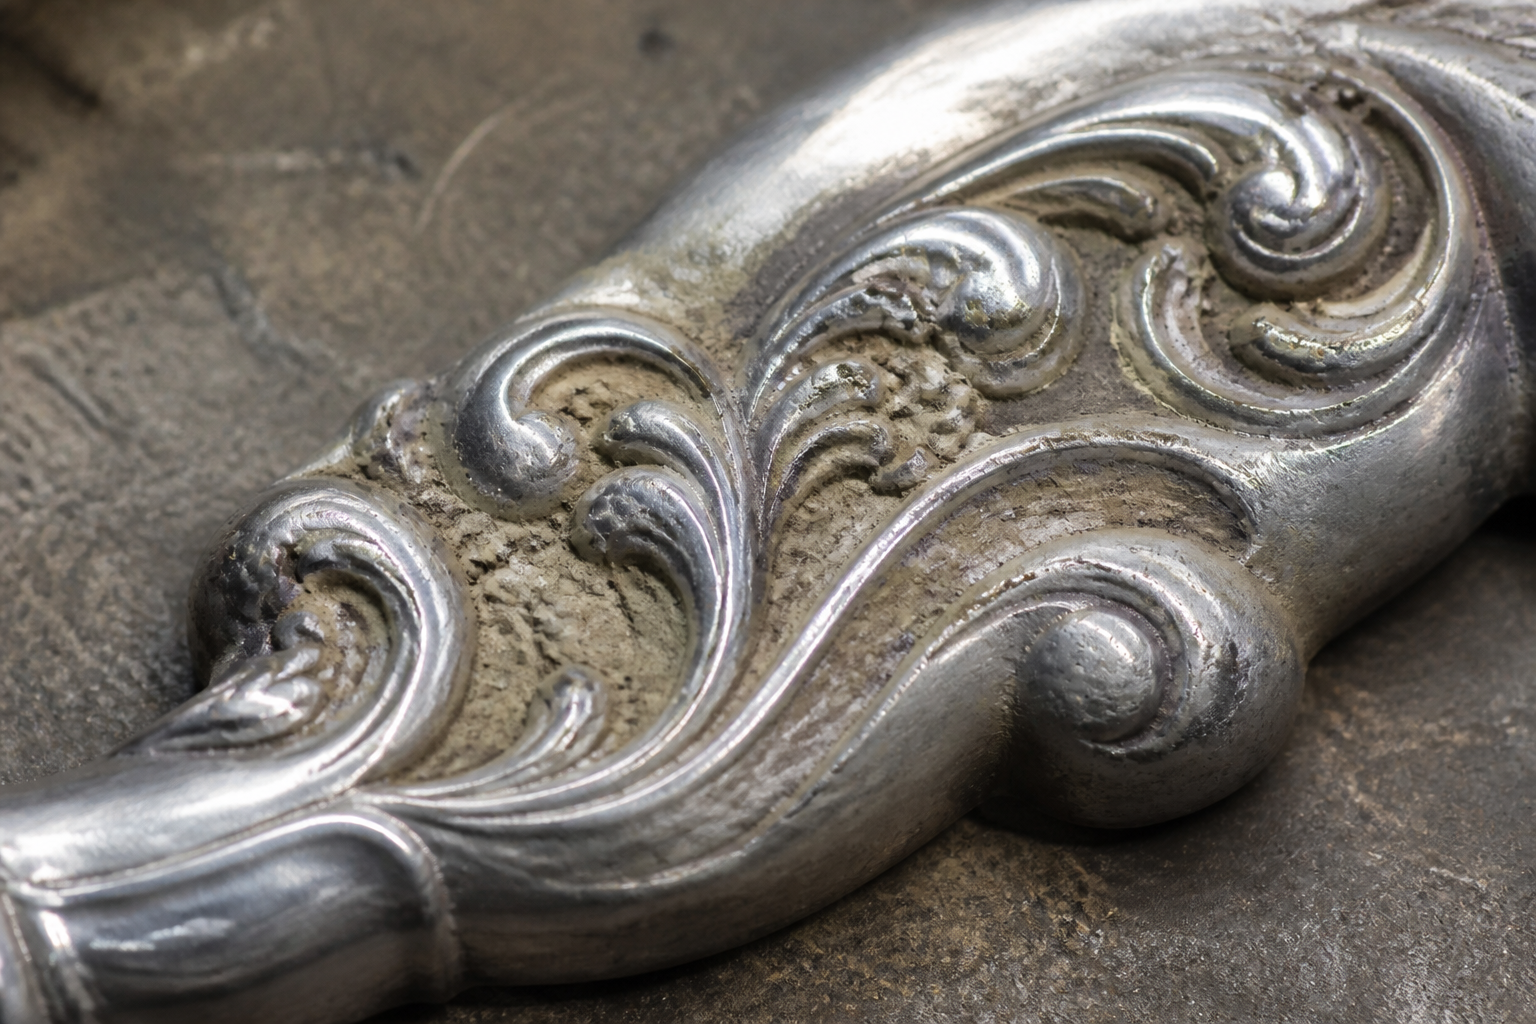
コンパウンドがレリーフに詰まる
コンパウンドが凹部やレリーフに蓄積する。
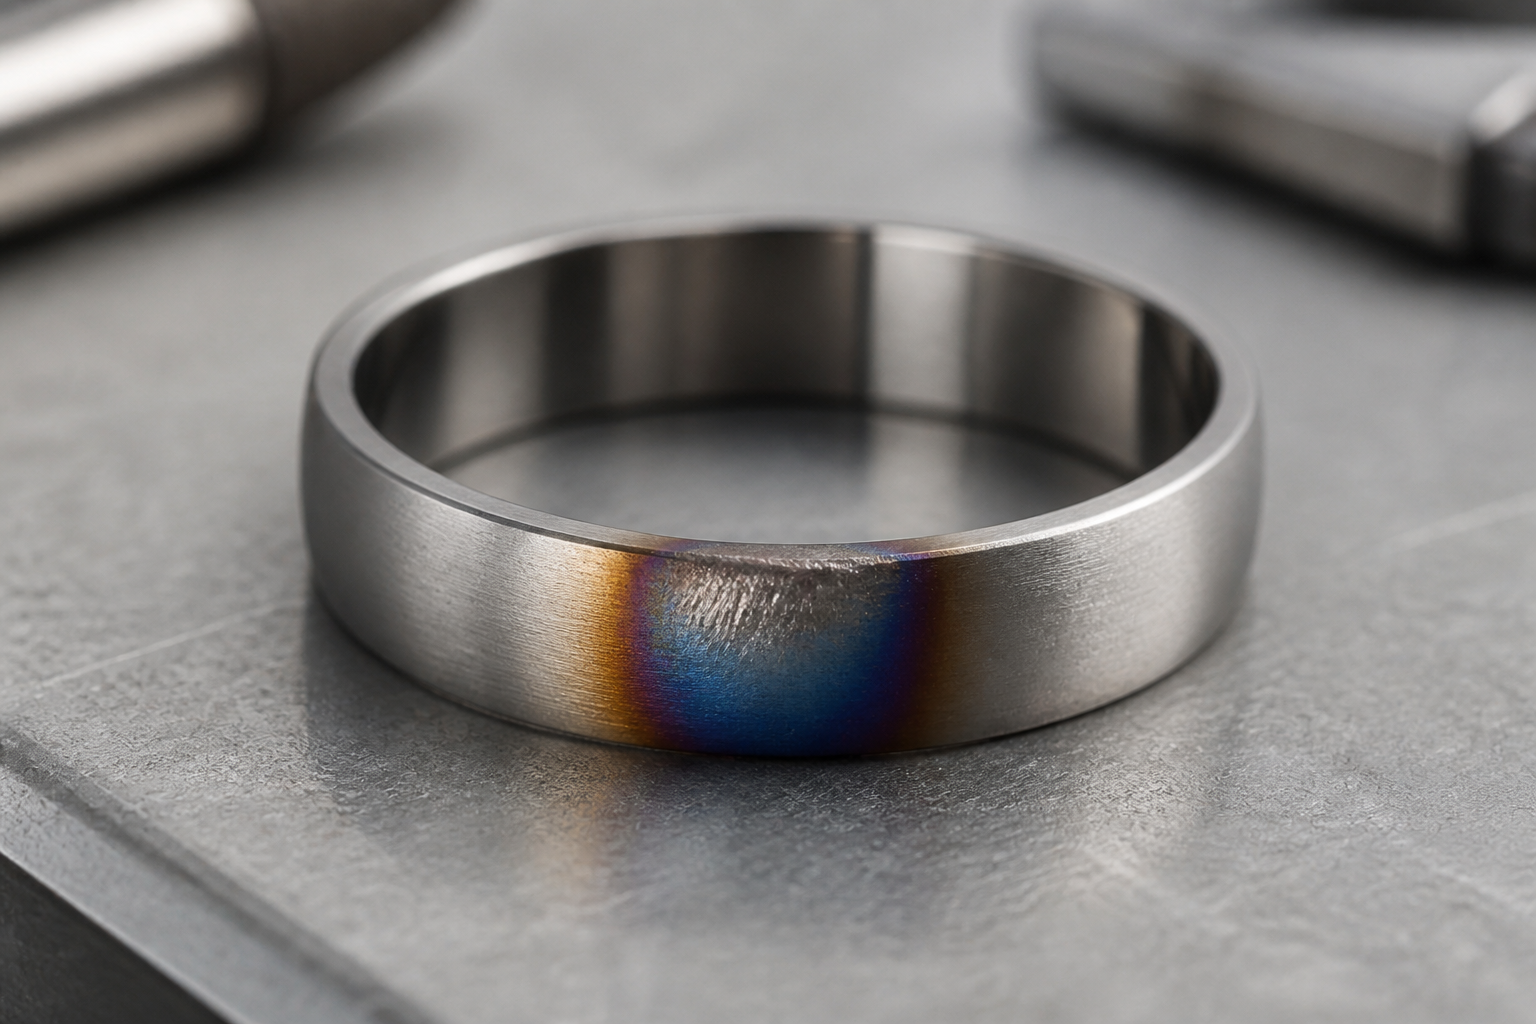
チタンの過熱
チタンが過熱し、表面が引きずられたようになったり、表面品質が低下したりする。
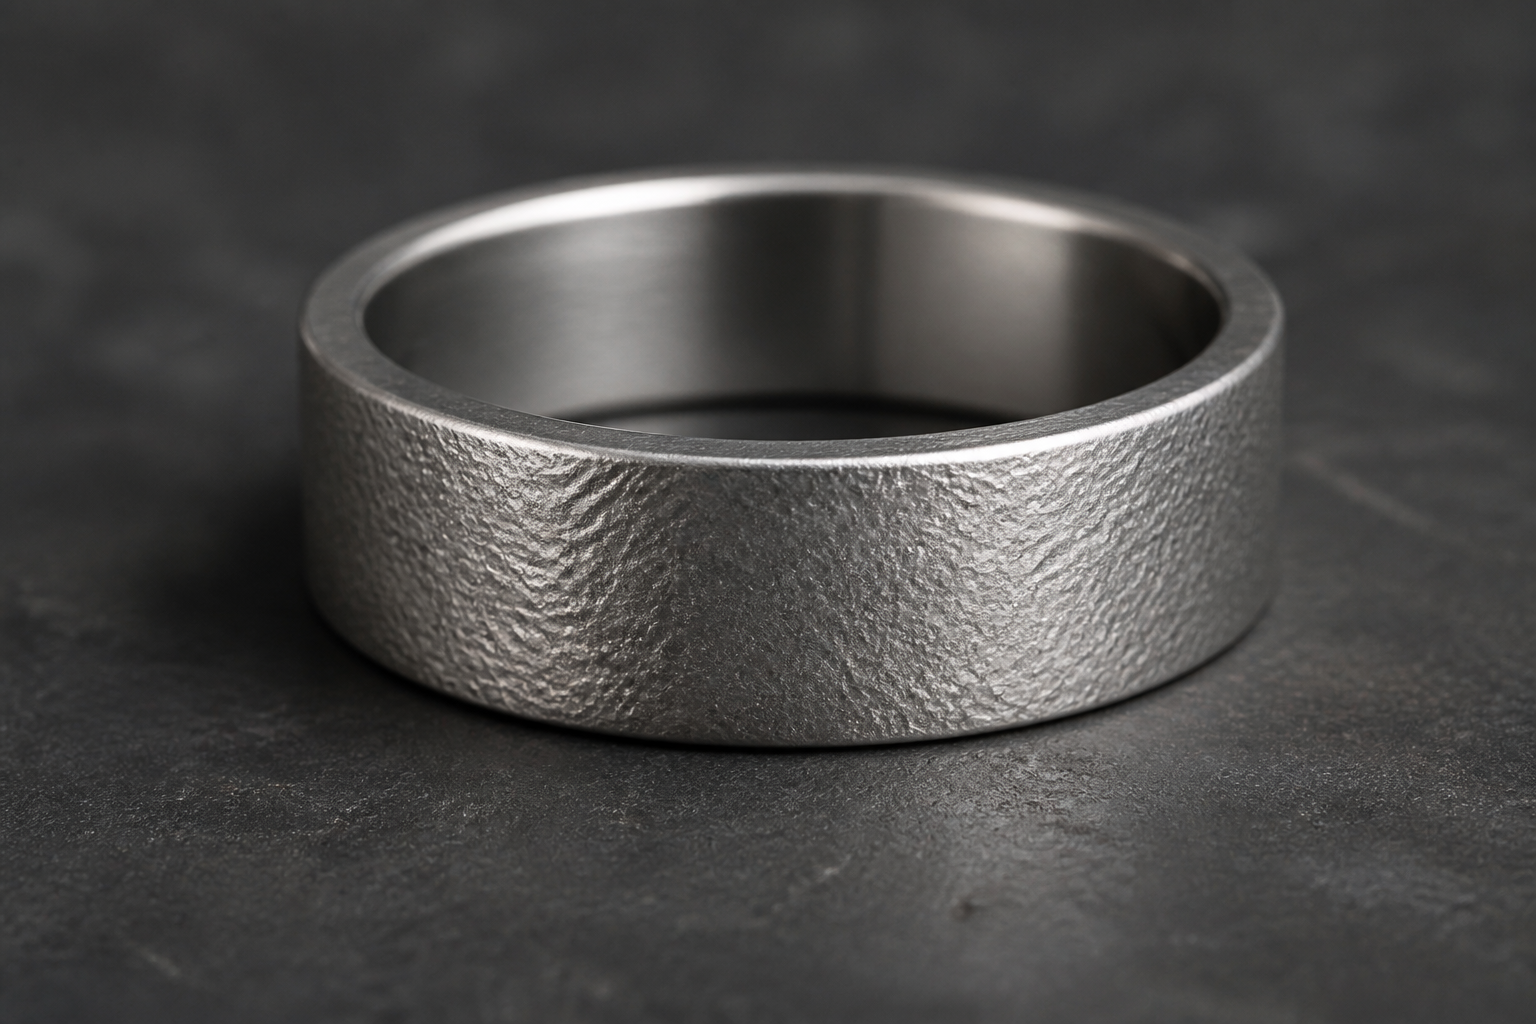
チタンのオレンジピール
チタンにオレンジピール状の質感が生じる。
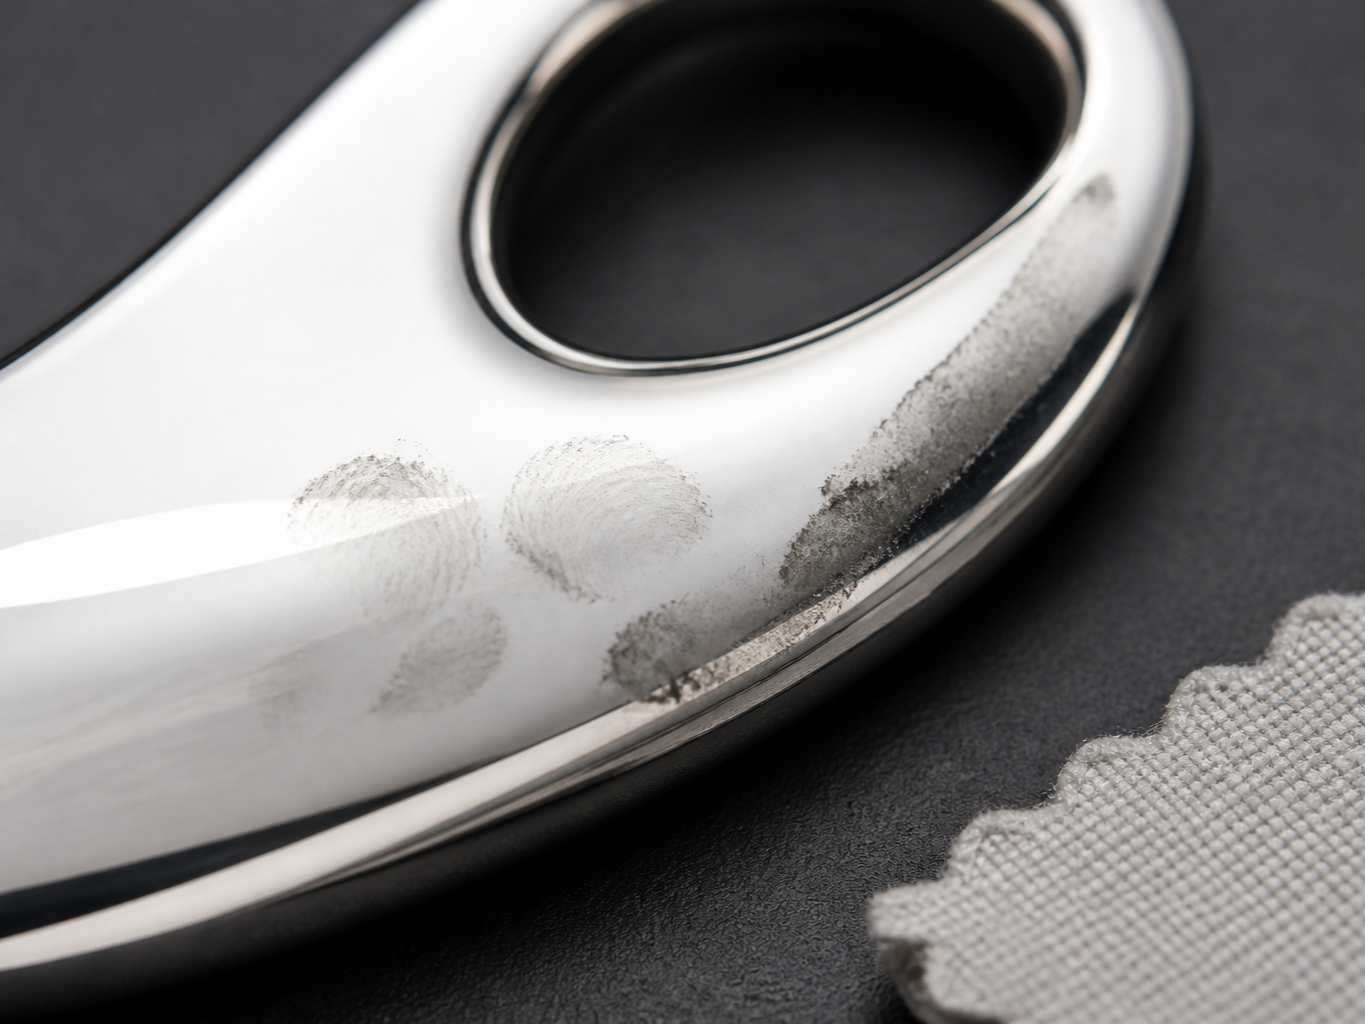
光沢はあるが汚れた表面
品物には光沢があるが見た目に汚れや染みがある。
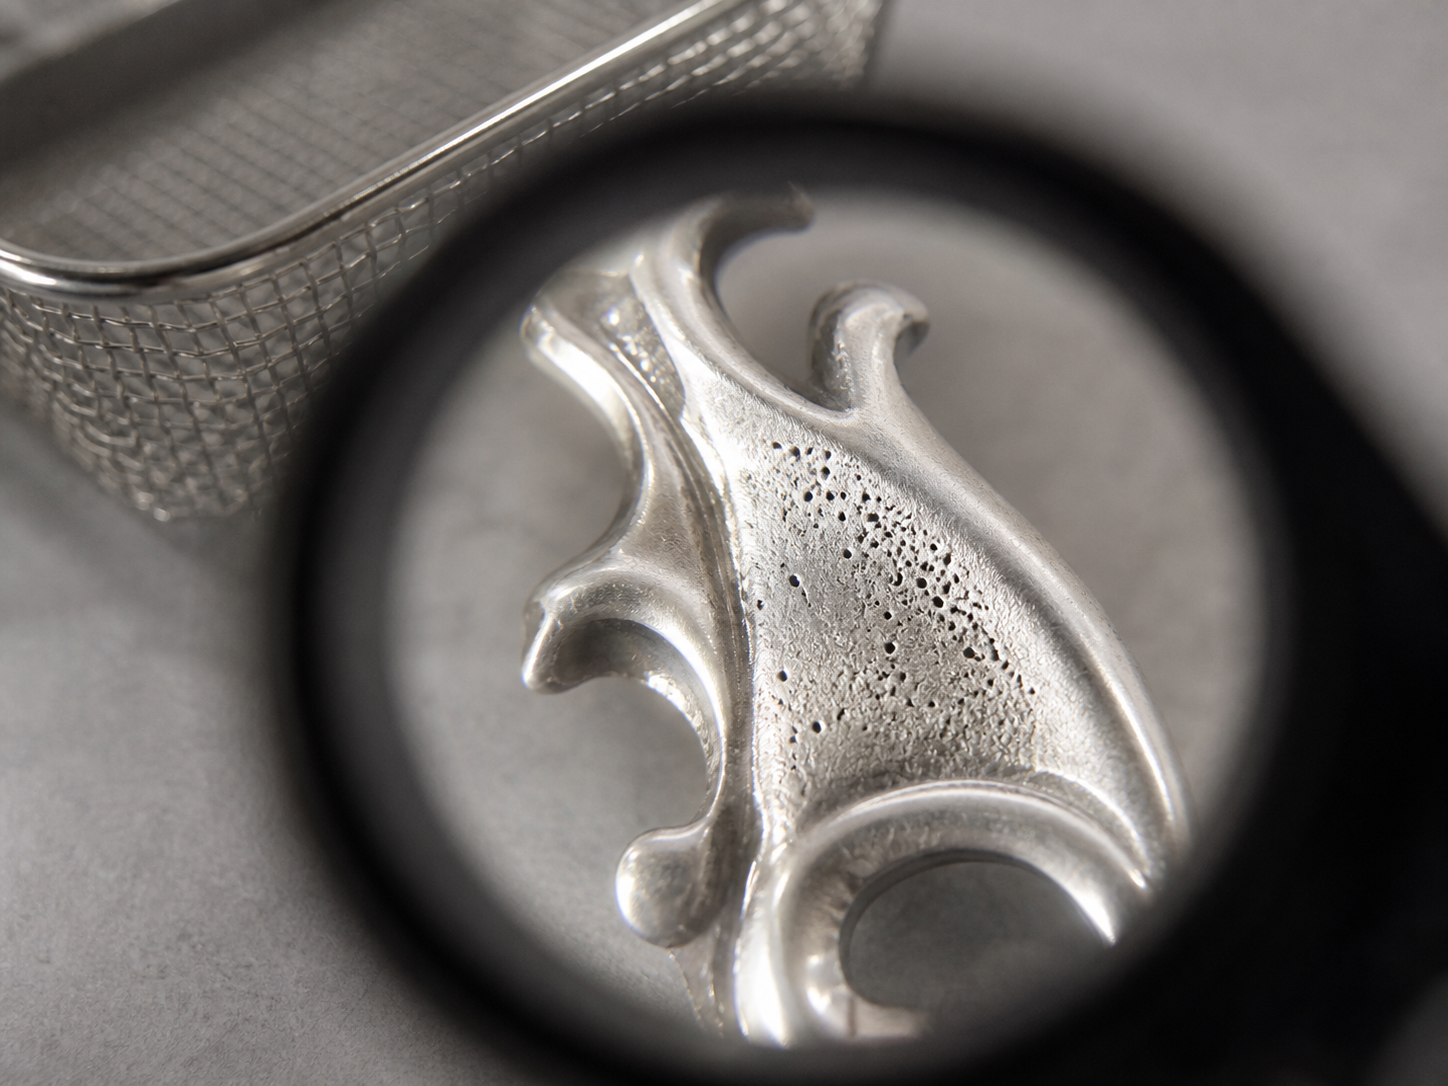
超音波洗浄後に気孔が開く
超音波洗浄後にポロシティが現れます。
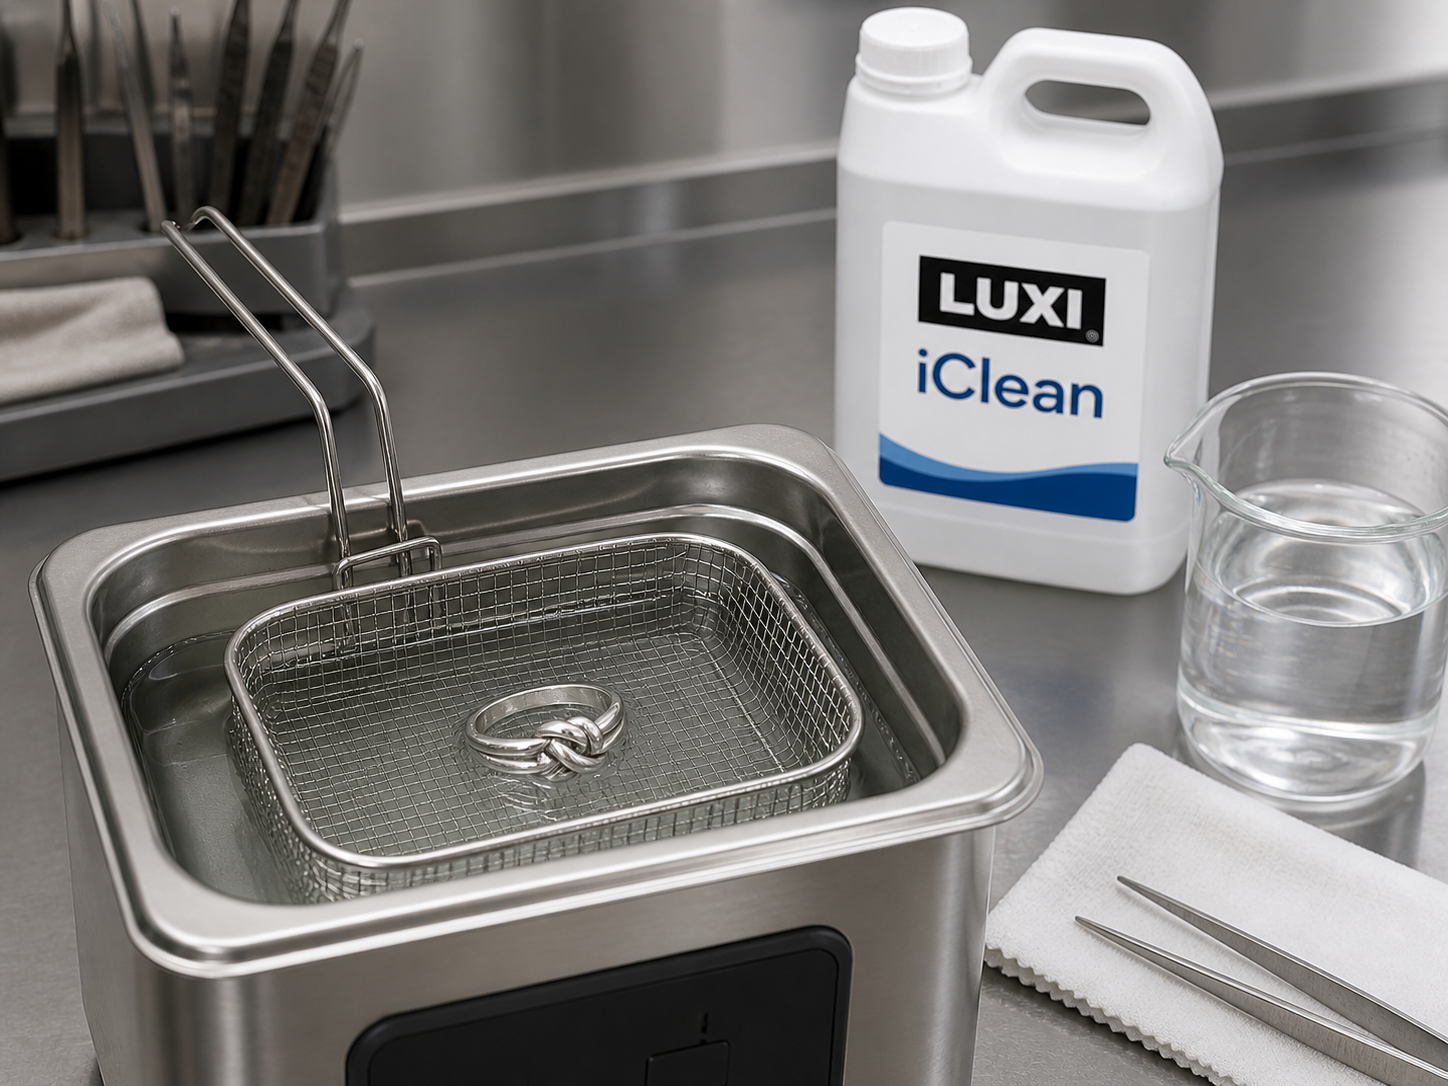
コンパウンドを除去しにくい
コンパウンドの残留物が除去しにくい。
めっき前に光沢が失われる
めっき前処理中に最終光沢が低下する。

推奨ペーストで期待した結果が得られない
推奨ペーストを使用しても、この品物で期待する結果が得られない。
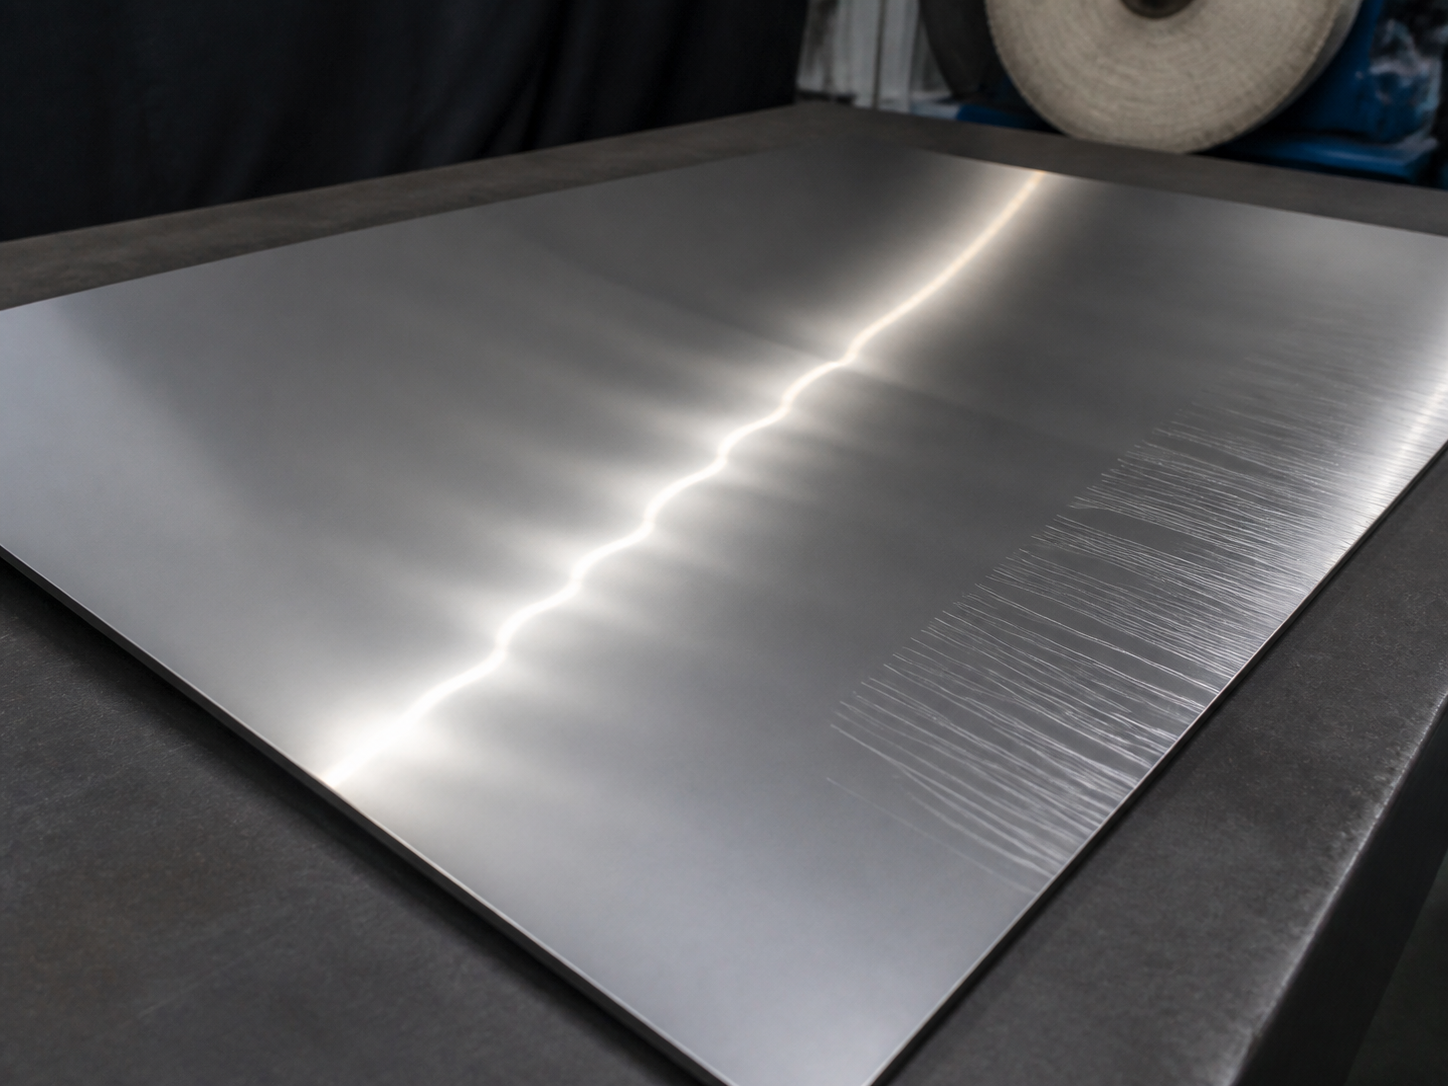
広い平面にうねりまたは傷が残る
広い平面にうねり、傷、または不均一さが残る。
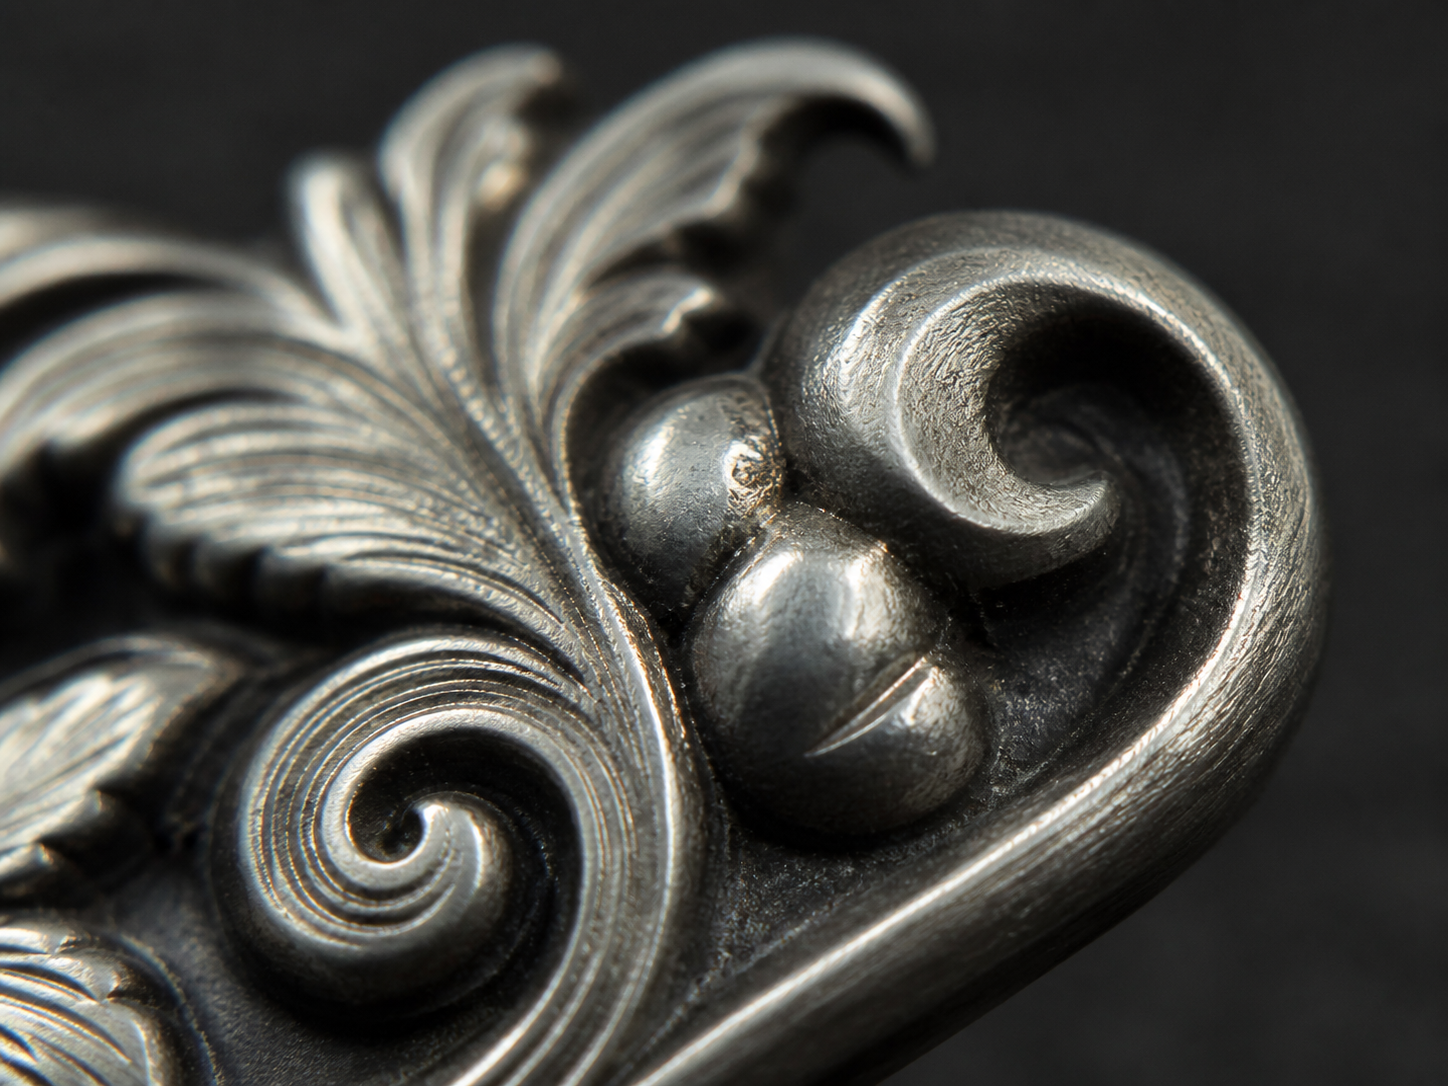
細部が過度に研磨されている
微細なディテールや透かし細工の形状または輪郭の鋭さが失われる。
新しい合金が推奨と異なる挙動を示す
新しい合金または特殊な合金は、基本推奨条件とは異なる反応を示します。
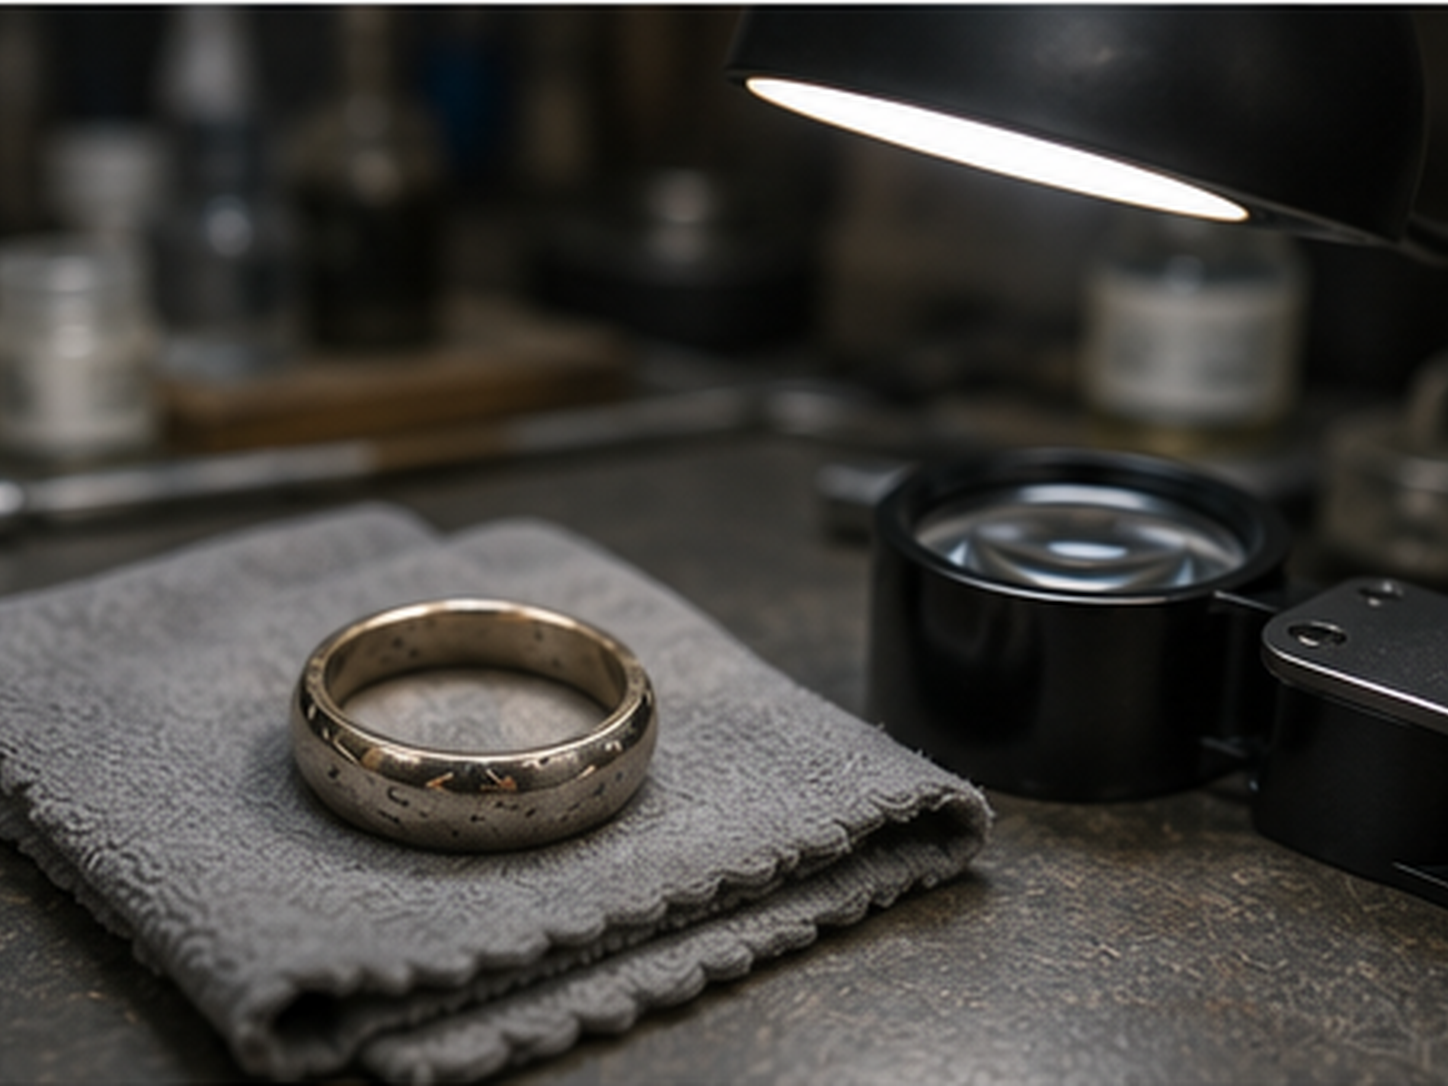
研磨後にコーティングが損傷した
めっき、装飾、または保護コーティングに研磨後の目視可能な損傷がある。
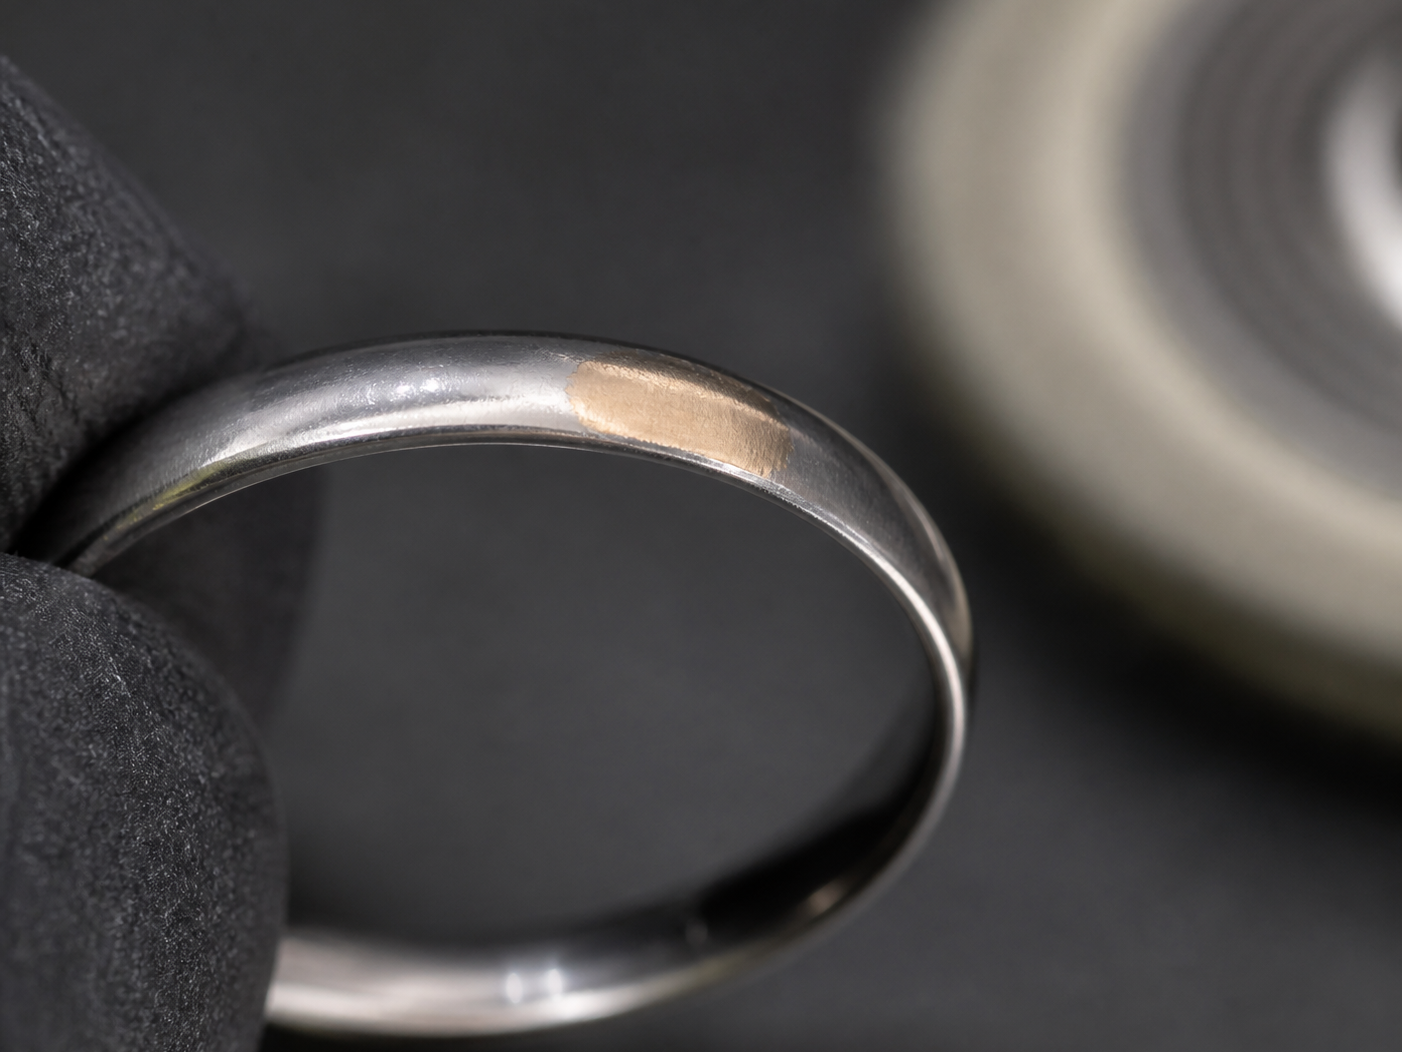
研磨中にめっきが損傷した
研磨中に、めっきまたは別の表面層が局部的に損傷し、一部除去され、または摩耗して下地が露出しました。
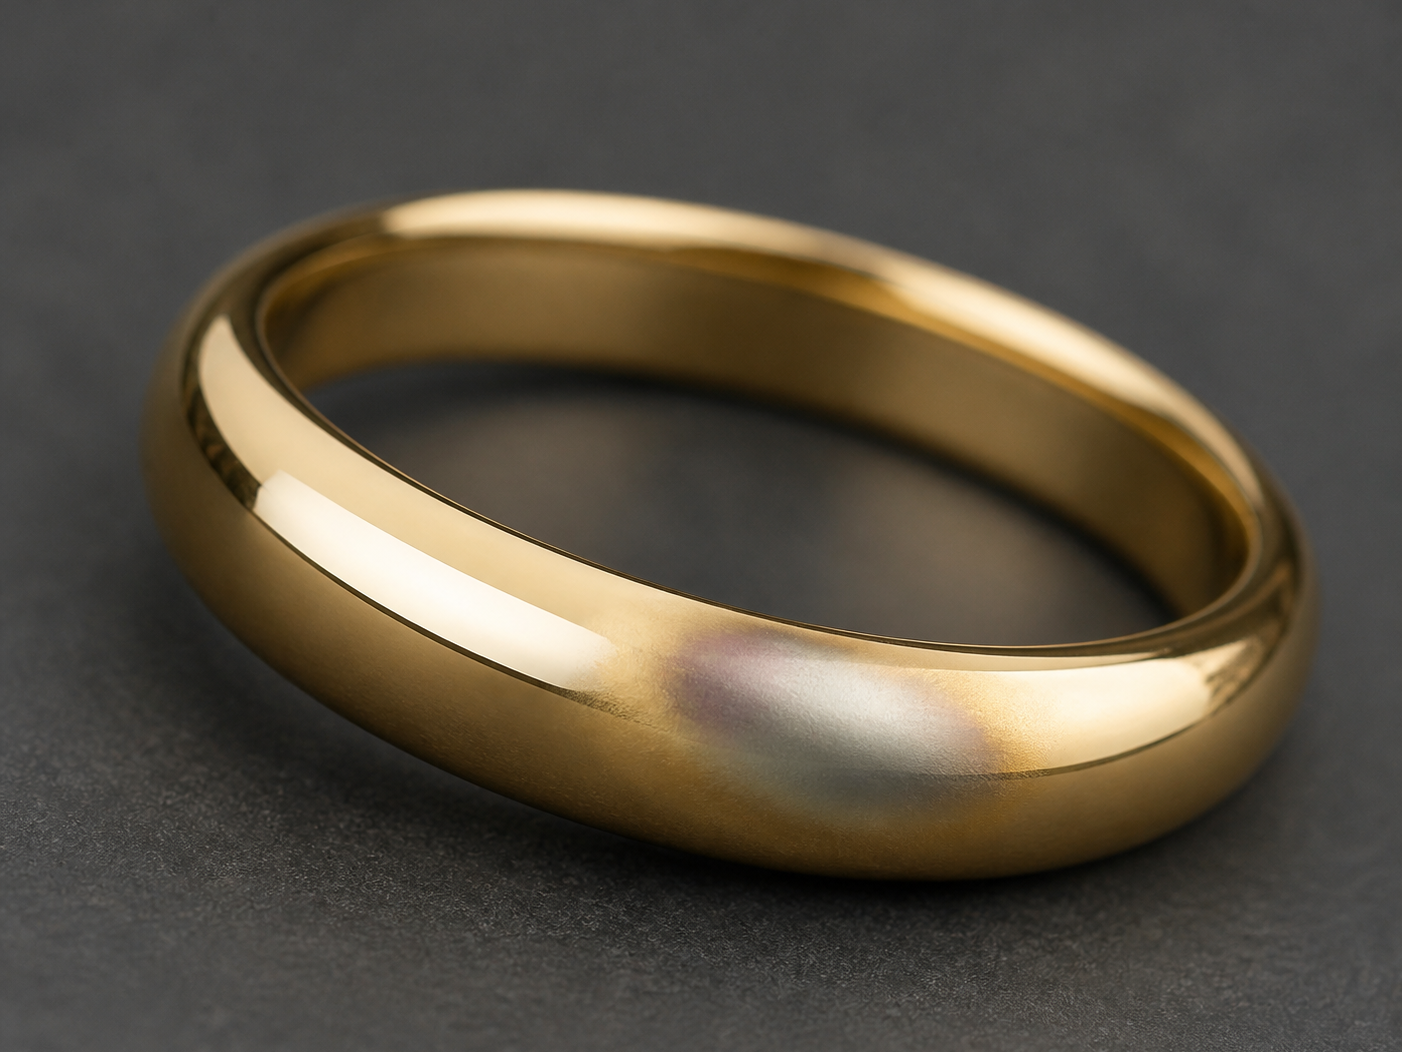
めっき表面の色または光沢が変化した
研磨後に、コーティング面の色、光沢、均一性、または見かけの厚さが変化します。
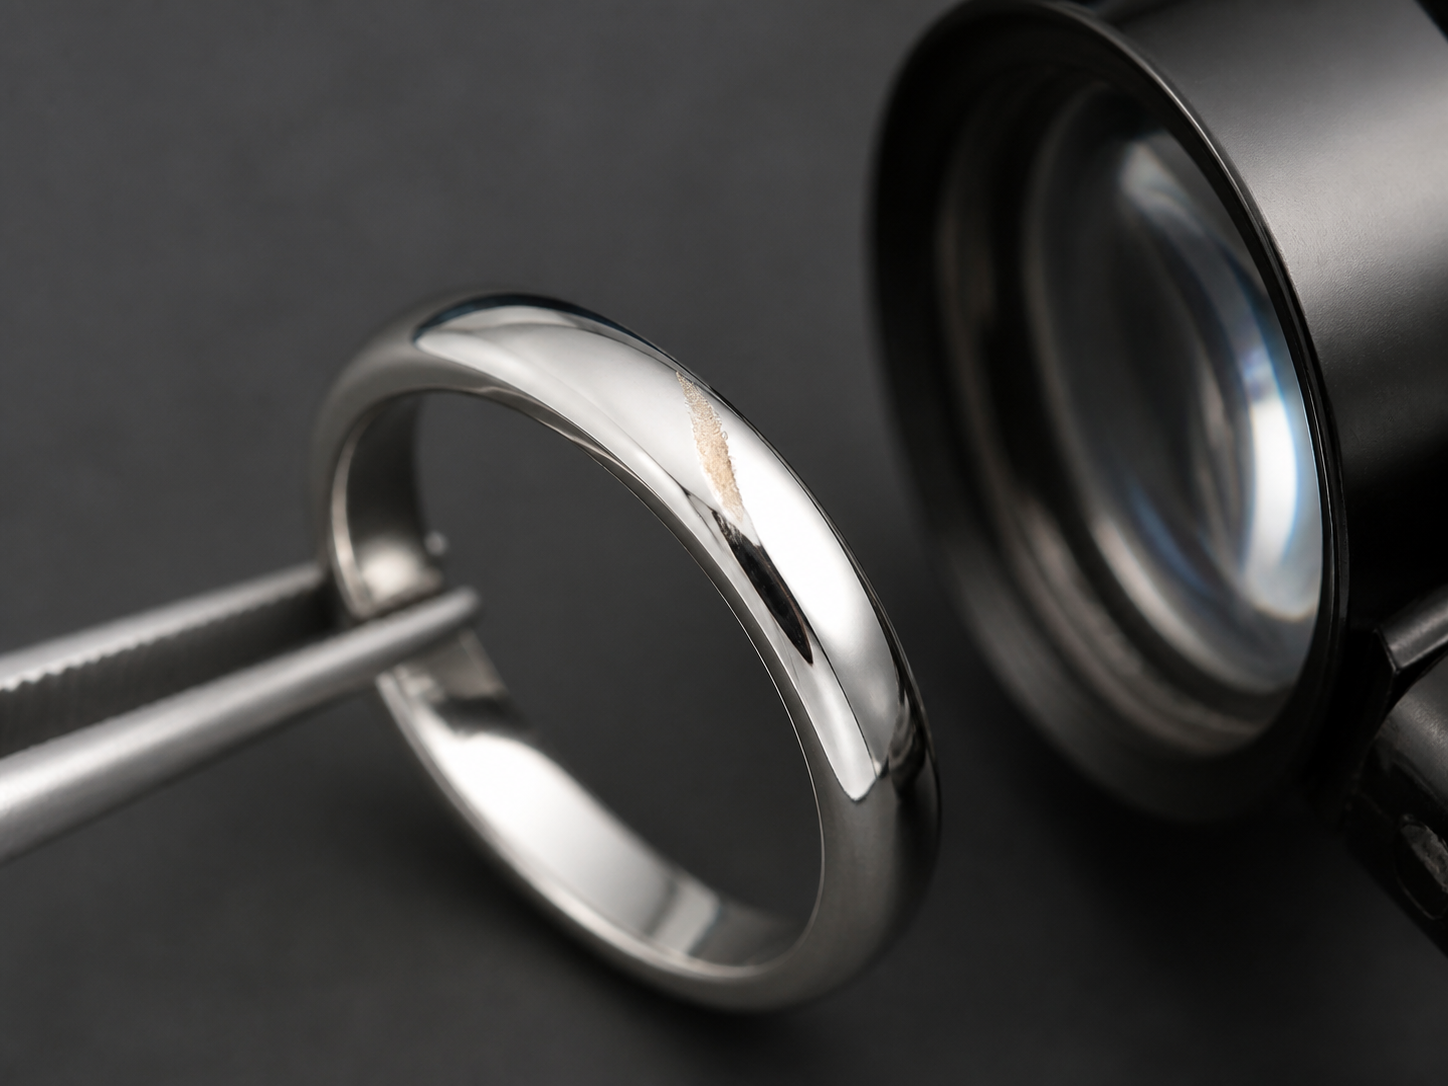
ホワイトゴールドのロジウム/白金族めっきに関するリスク
ホワイトゴールドにはロジウムまたは白金族のめっきが施されている場合があり、研磨によってより暖色の下地が露出することがあります。
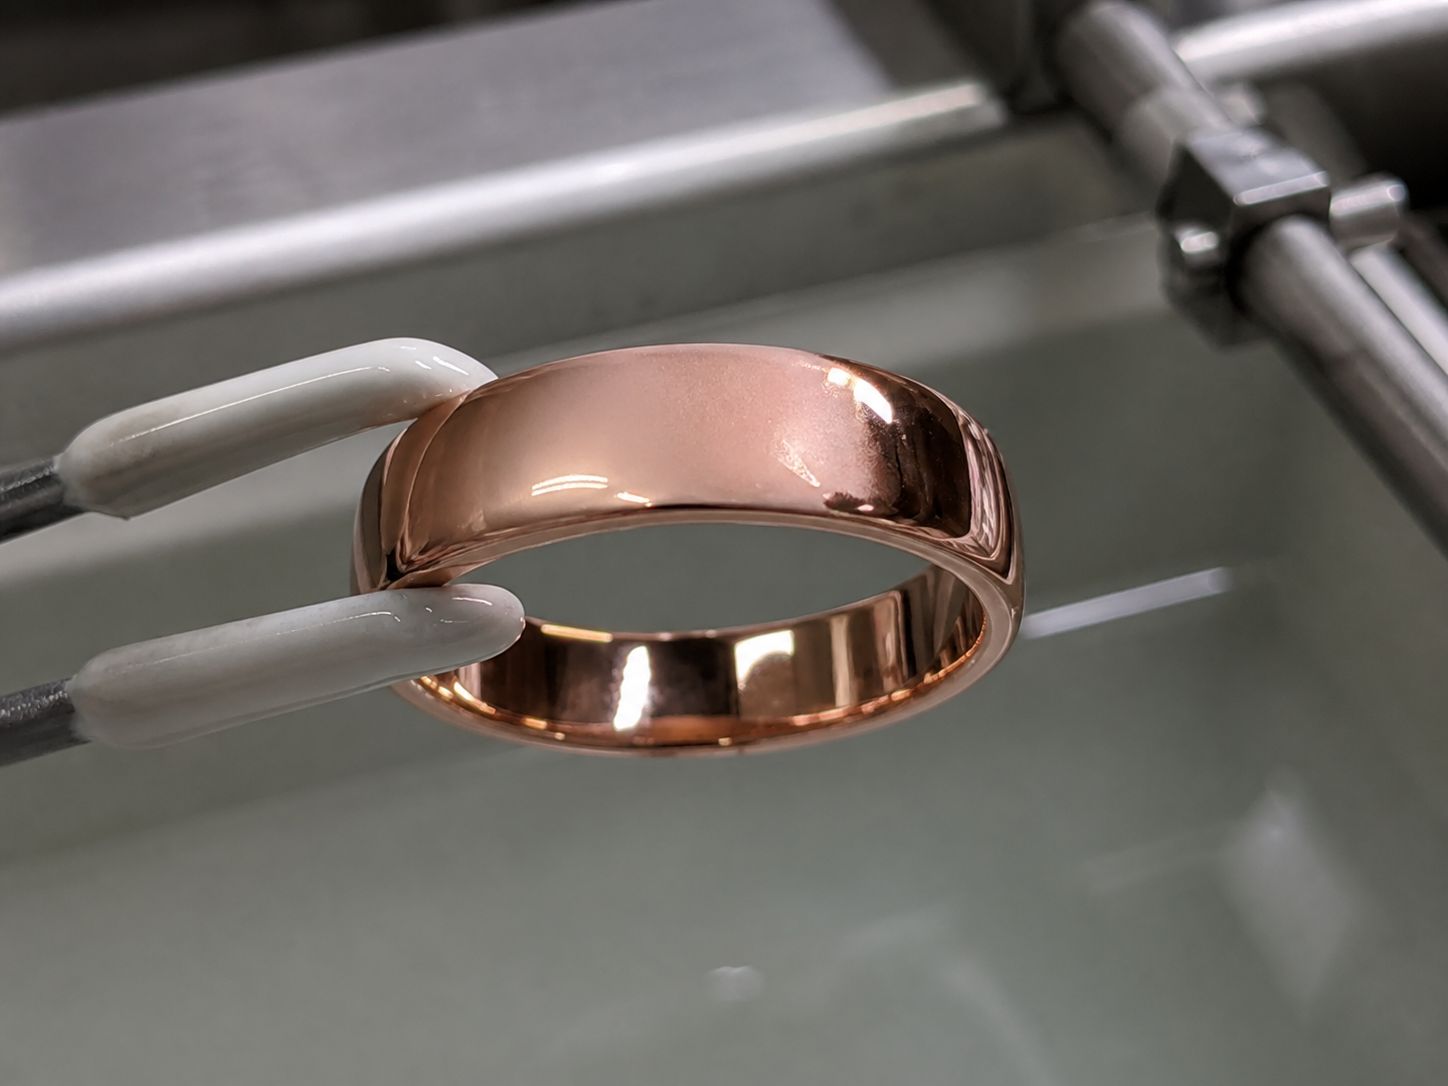
ローズゴールドめっきが浴槽処理後につや消しになった
薄い装飾用ローズゴールドめっきは、洗浄や以前の表面状態に悪影響を受け、光沢を失うことがあります。
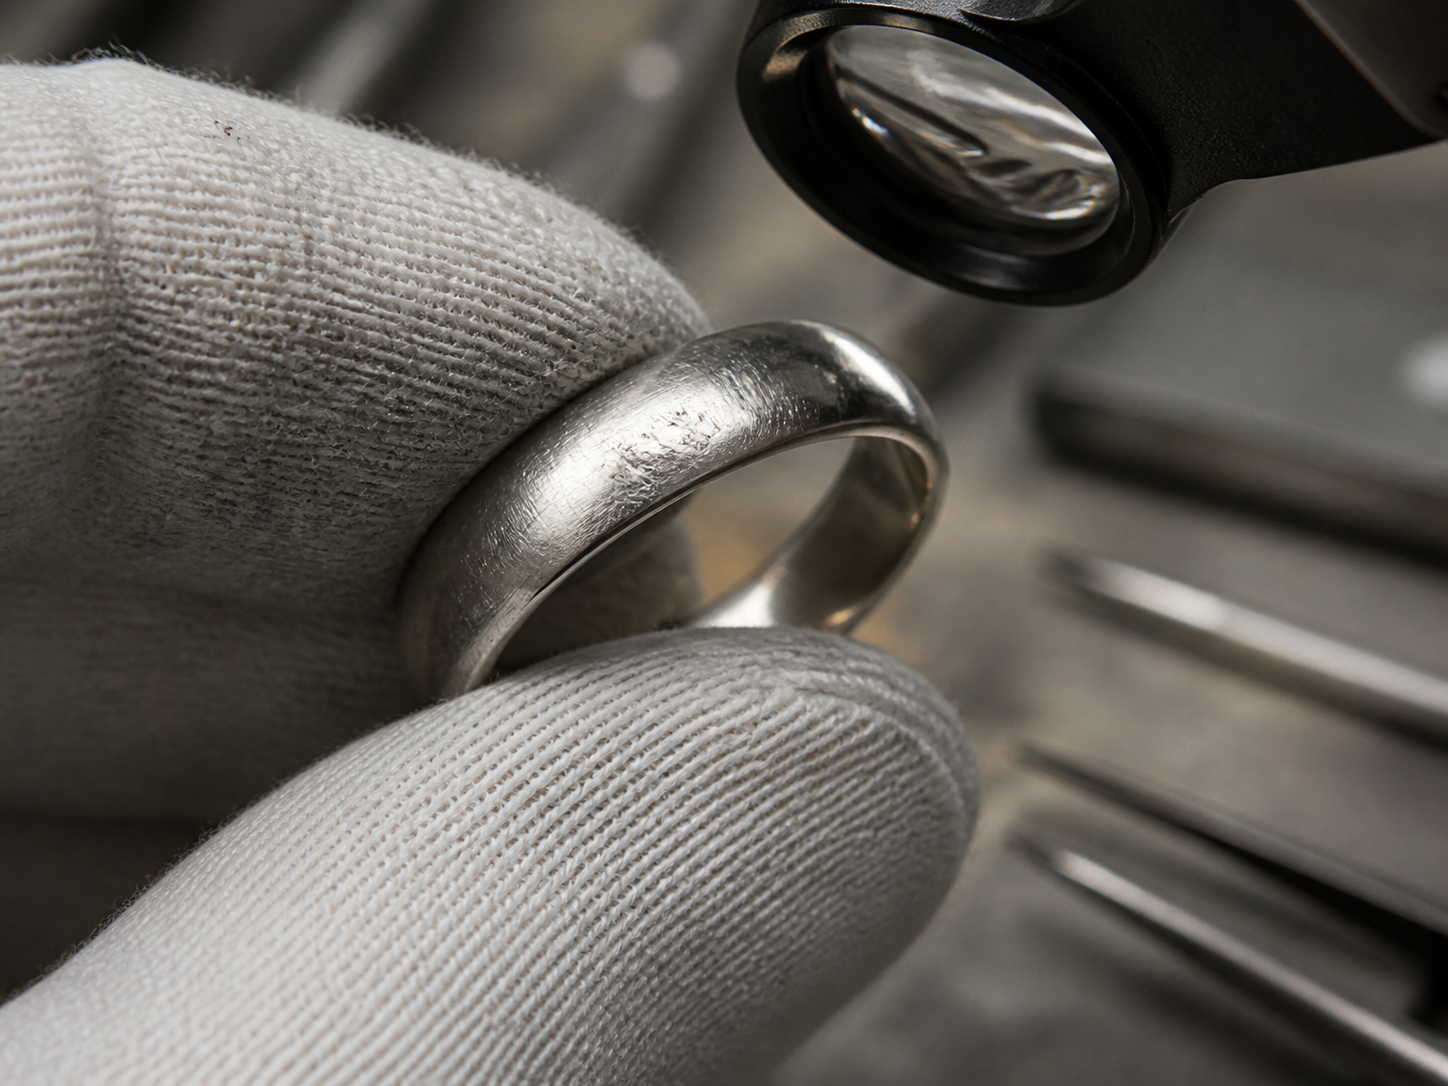
軽いLUXI Blueリフレッシュでは結果が不十分
LUXI Blueによる軽いリフレッシュは軽度の摩耗痕にのみ適しています。より深い傷には、段階的な全工程が必要な場合があります。
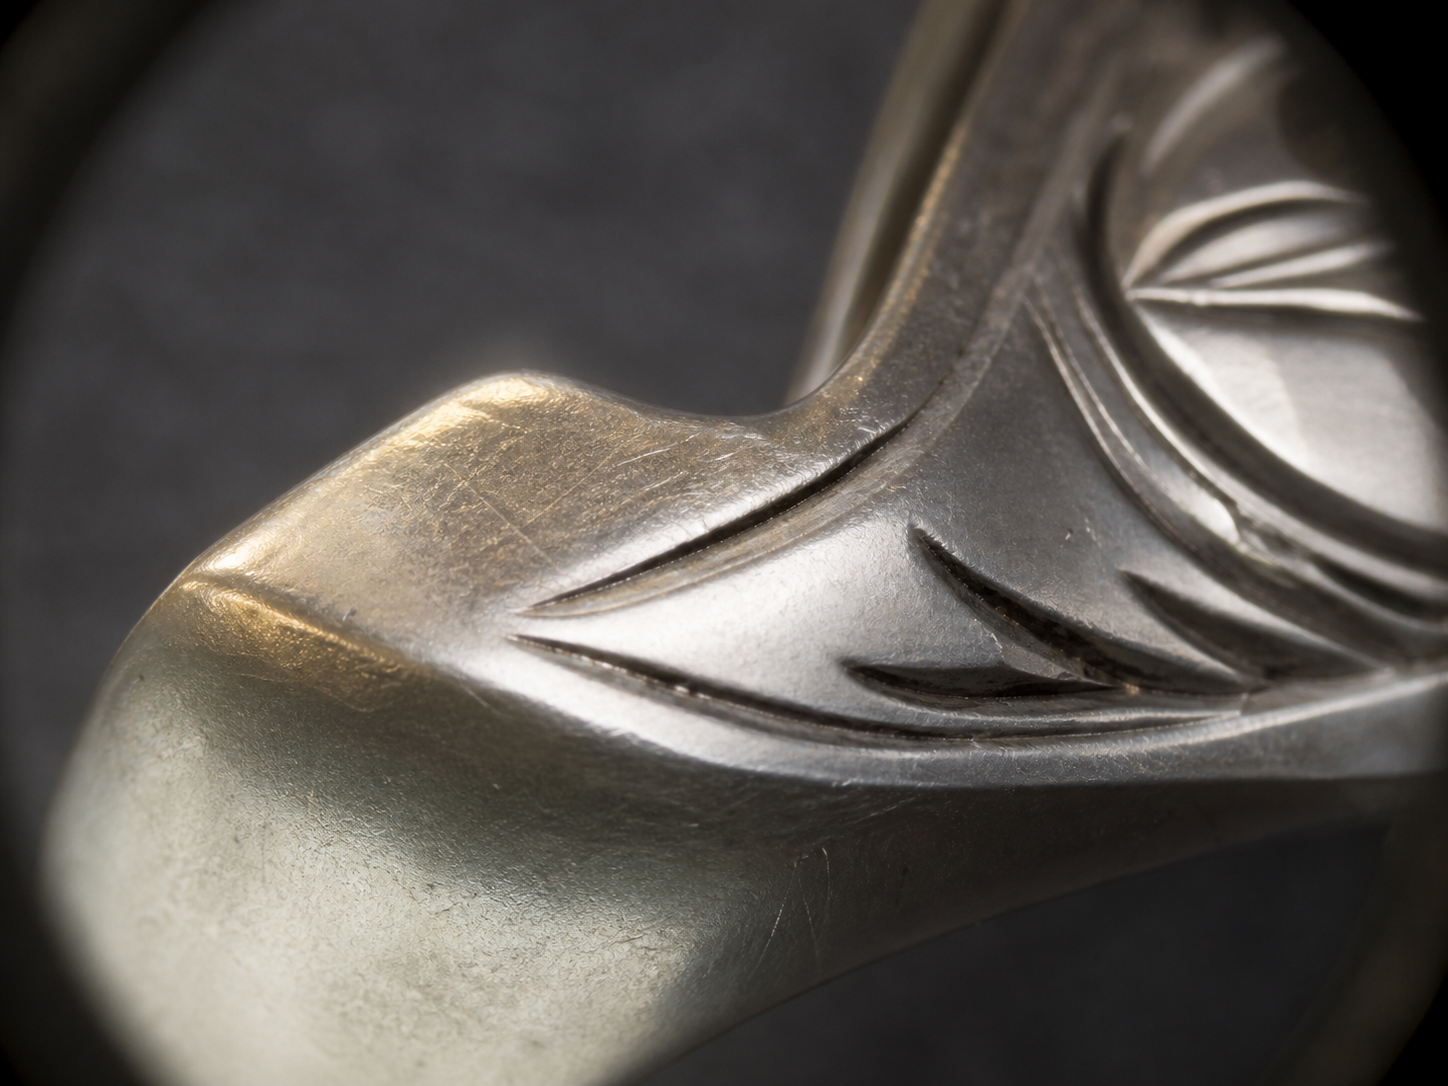
リフレッシュした宝飾品を過度に研磨した
強いリフレッシュ研磨を摩耗部の範囲を越えて行うと、繊細な意匠の細部が丸くなったり、金属を除去しすぎたり、コーティングを損傷したりするおそれがあります。
コンパウンドが多すぎると研磨が遅くなる
コンパウンドを増やしても研磨が向上するわけではありません。LUXIの作業工程では、コンパウンドを付けすぎたホイールは制御された接触を失い、滑らかな金属表面層を形成する作用を抑え、その作用が研磨材による作用に置き換わるため、表面形成を遅らせることがあります。まずホイールを完全に清掃し、その後、一度だけ接触させてコンパウンドを追加してください。
研磨を始めるのが早すぎた
光沢はあるが不均一な表面は、研磨前に重大な欠陥が除去されていないことを示す場合があります。
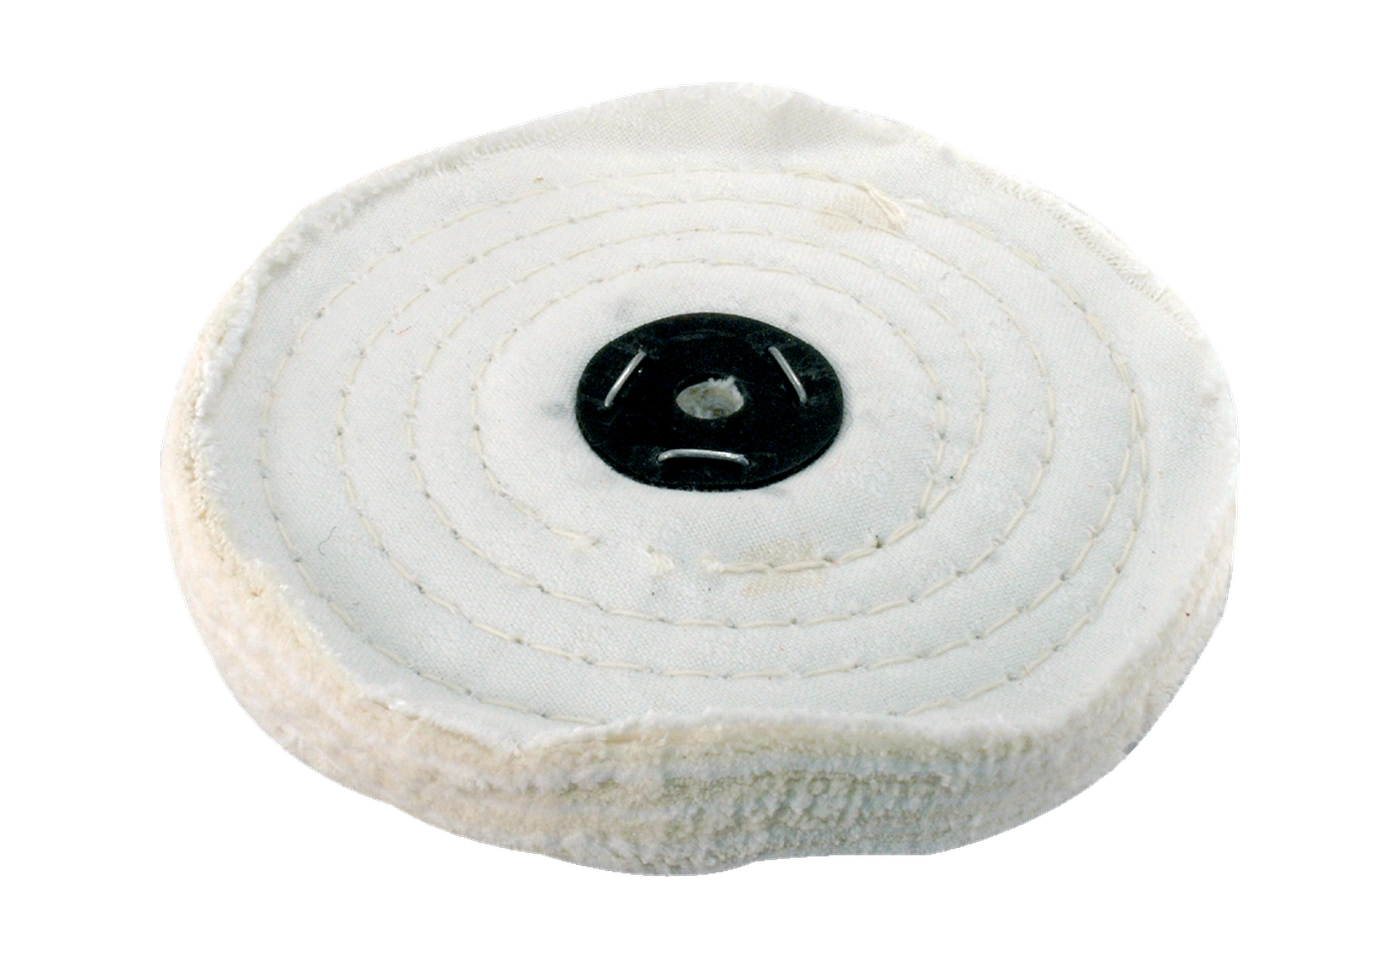
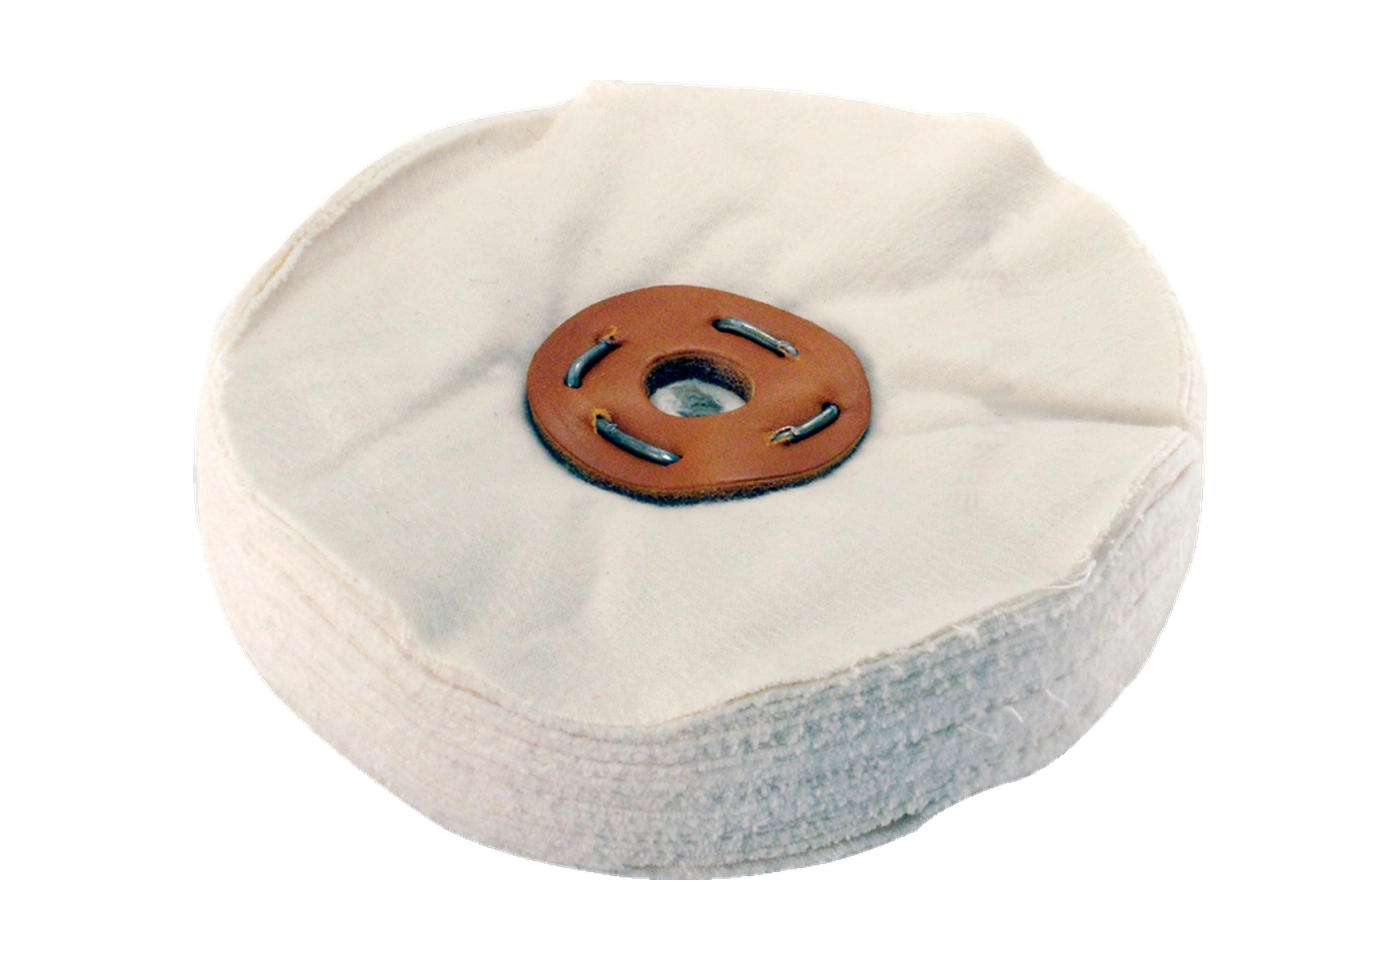
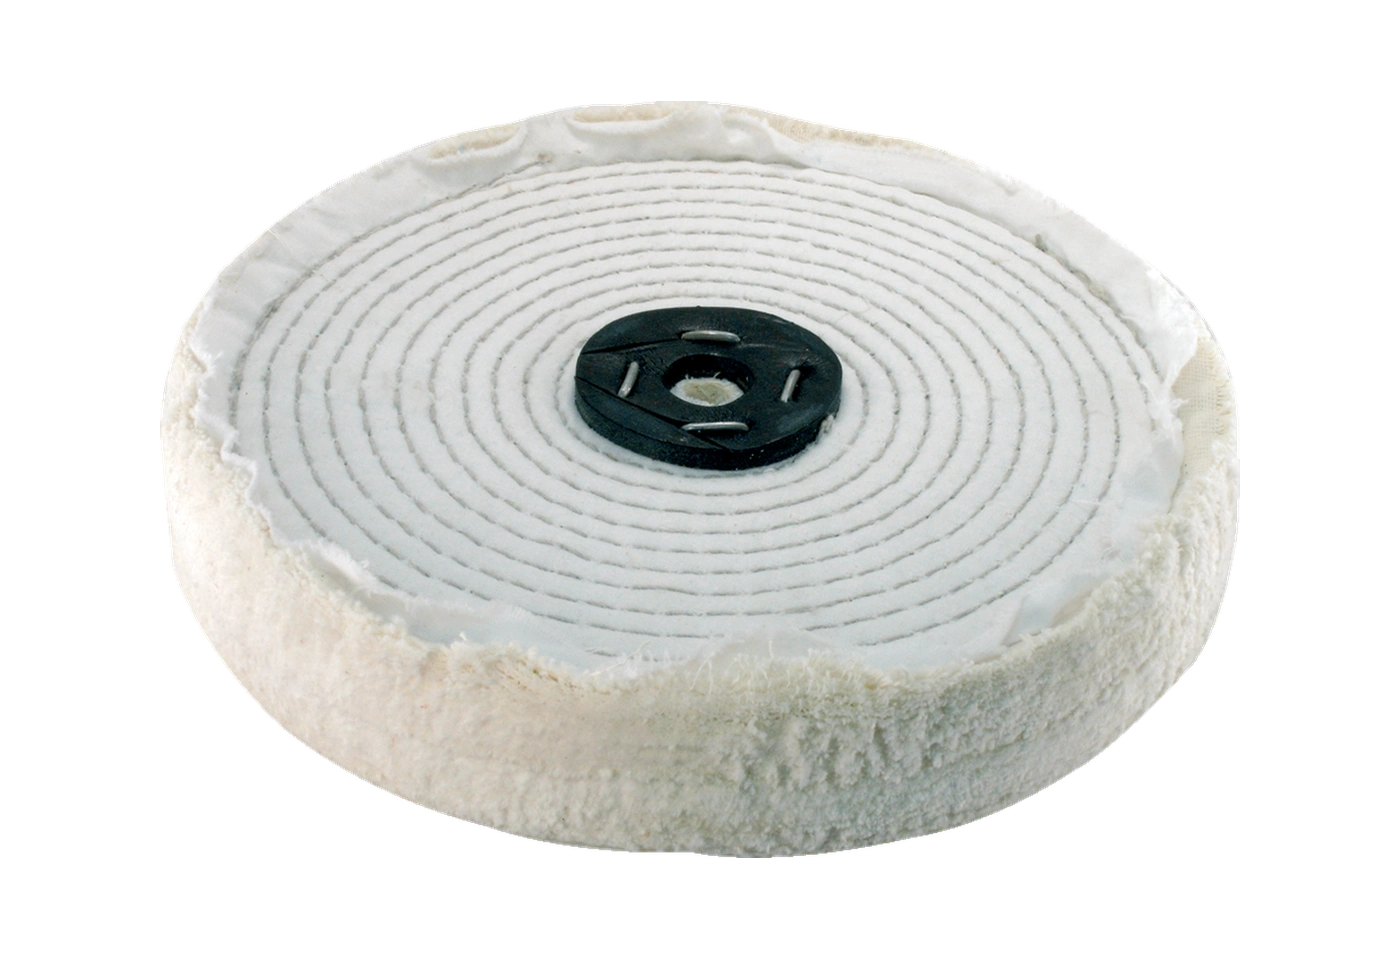
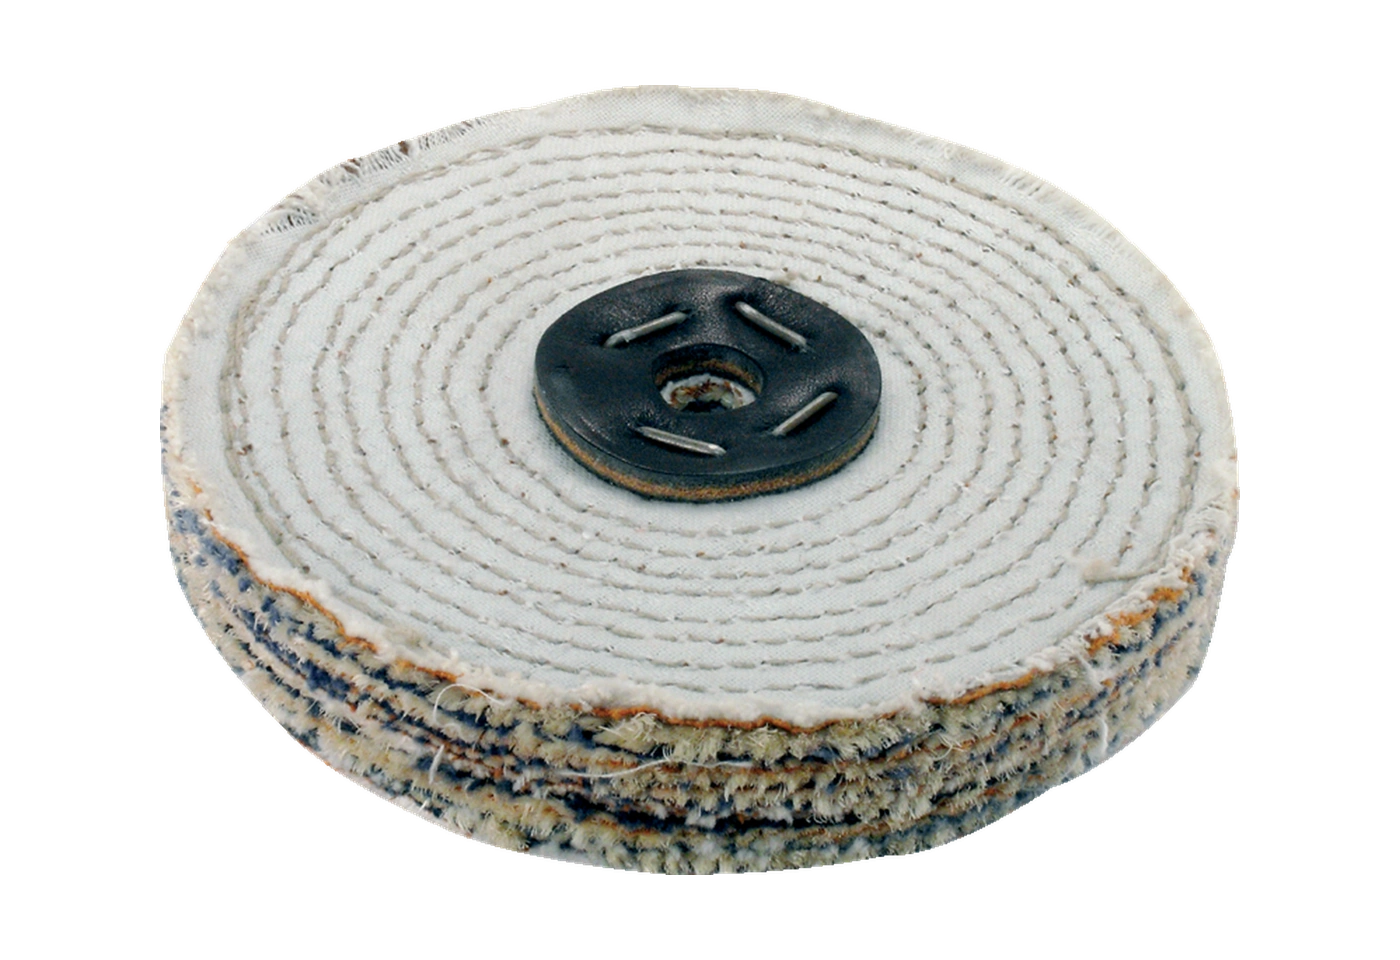
LUXIに適さないホイール
不適切なホイールまたは汚染されたホイールを選ぶと、発熱、制御不良、および不均一な光沢が生じることがあります。
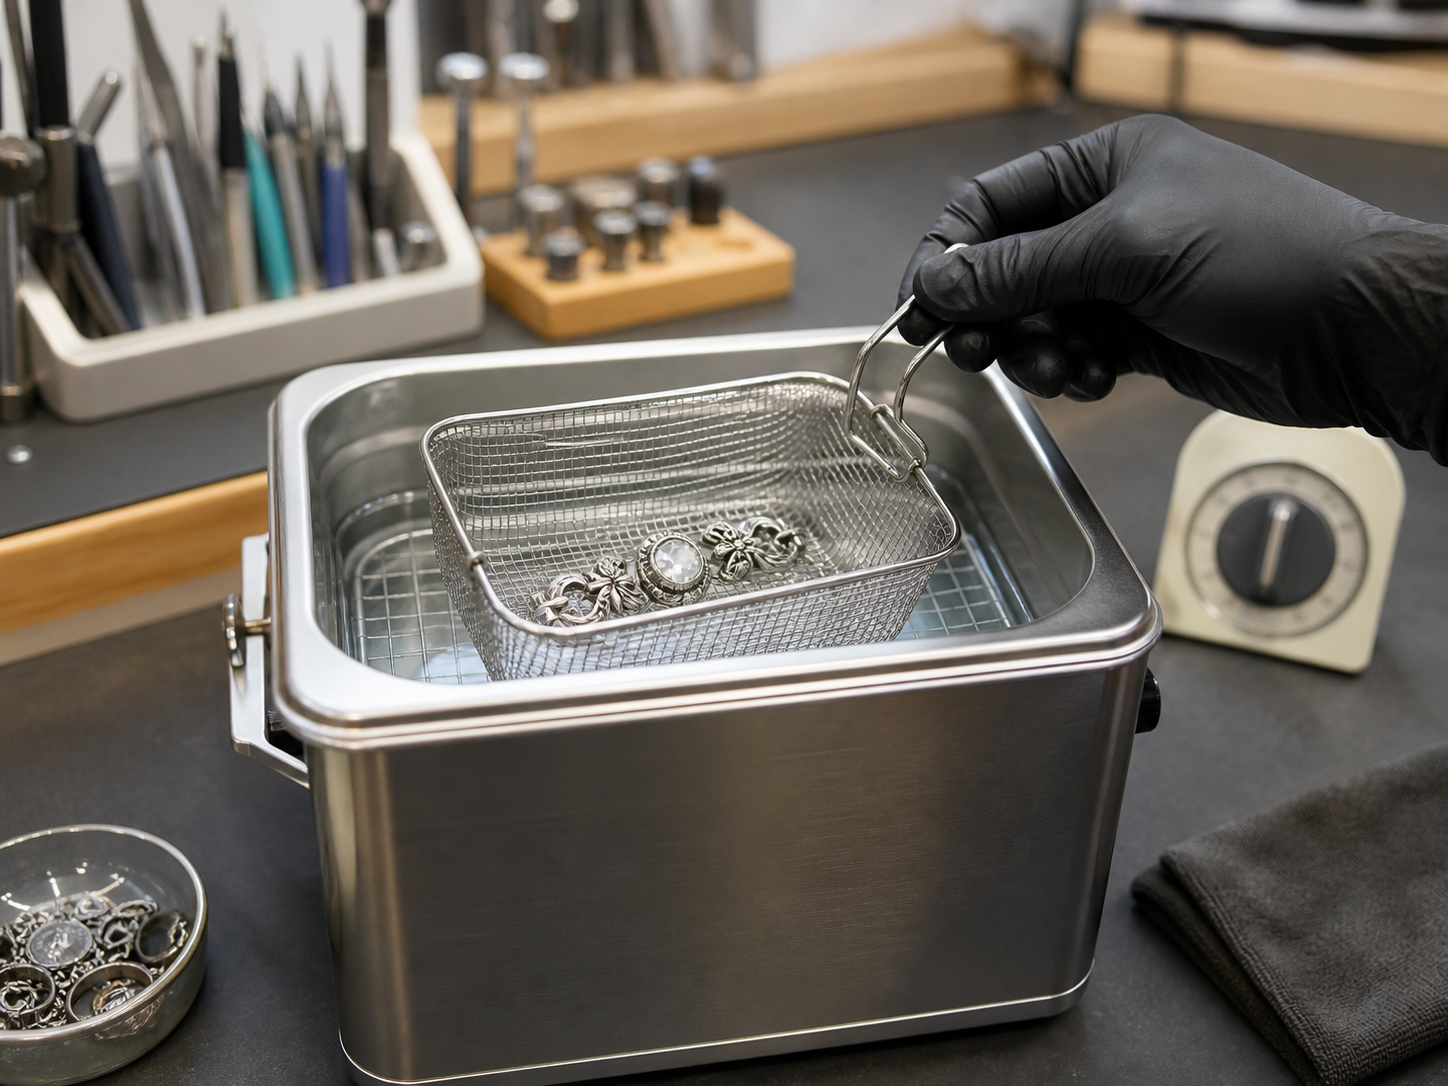
超音波洗浄時間が長すぎる
超音波への過度な曝露は、繊細な表面、コーティング表面、壊れやすい表面に影響を及ぼすことがあります。
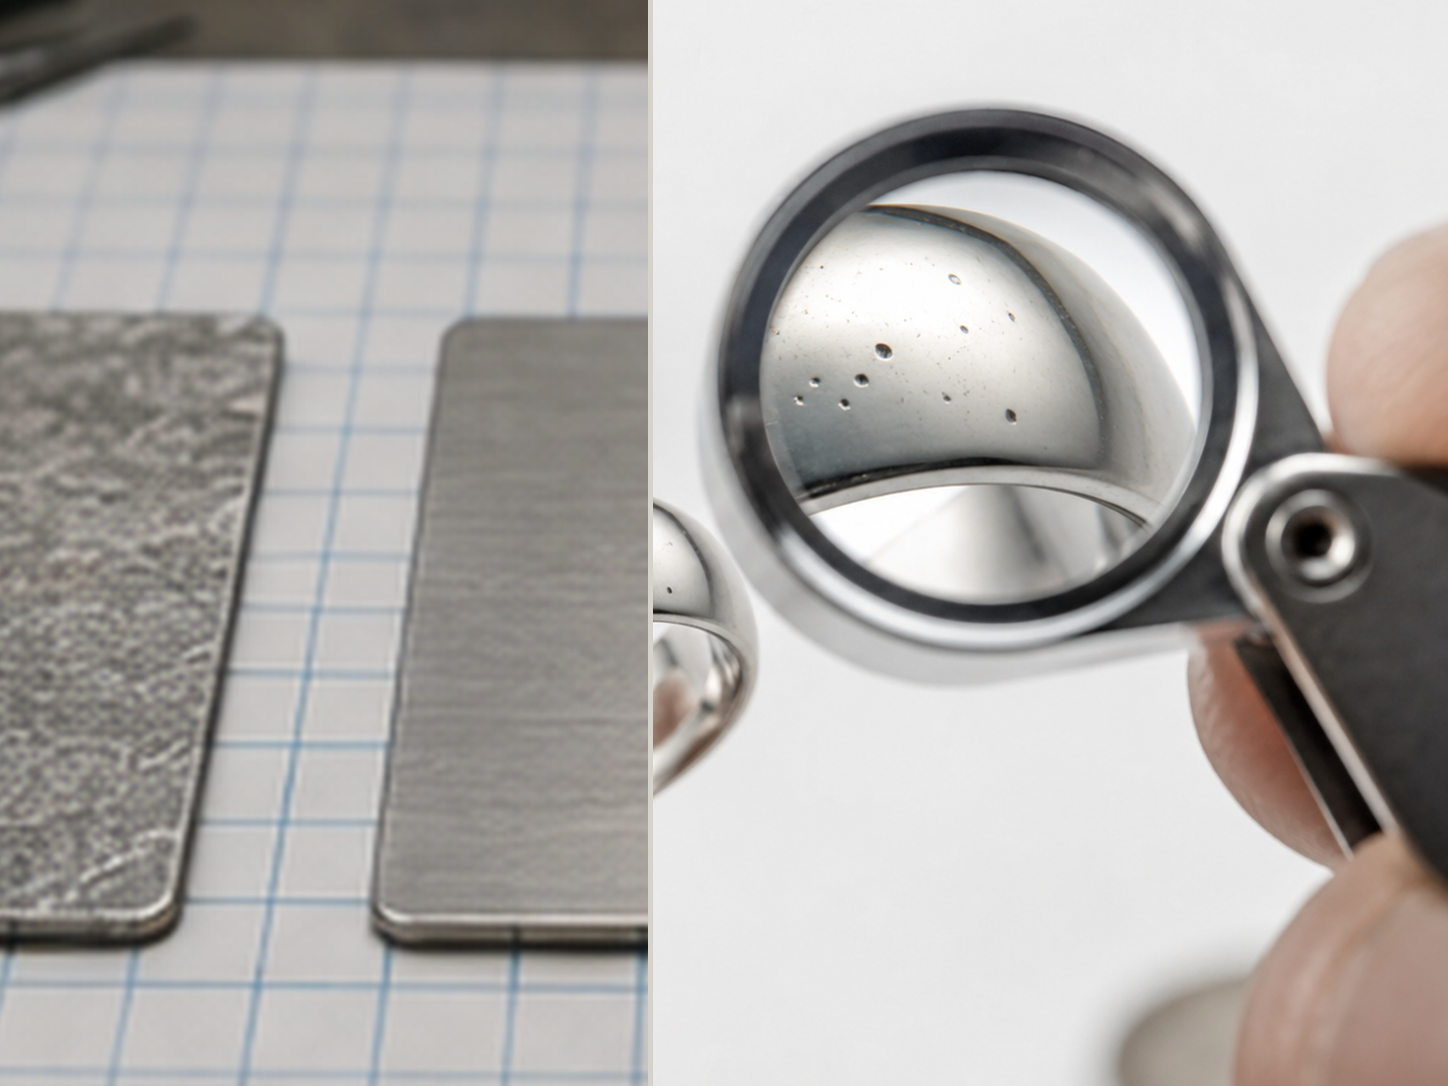
研削傷が真の欠陥を隠している
研磨材による視覚的ノイズが、研磨前の気孔、空洞、深い欠陥を隠すことがあります。

第一工程研磨後も欠陥が残る
残存する欠陥は、研磨で現実的に閉じたり目立たなくしたりできる深さを超えている可能性があります。
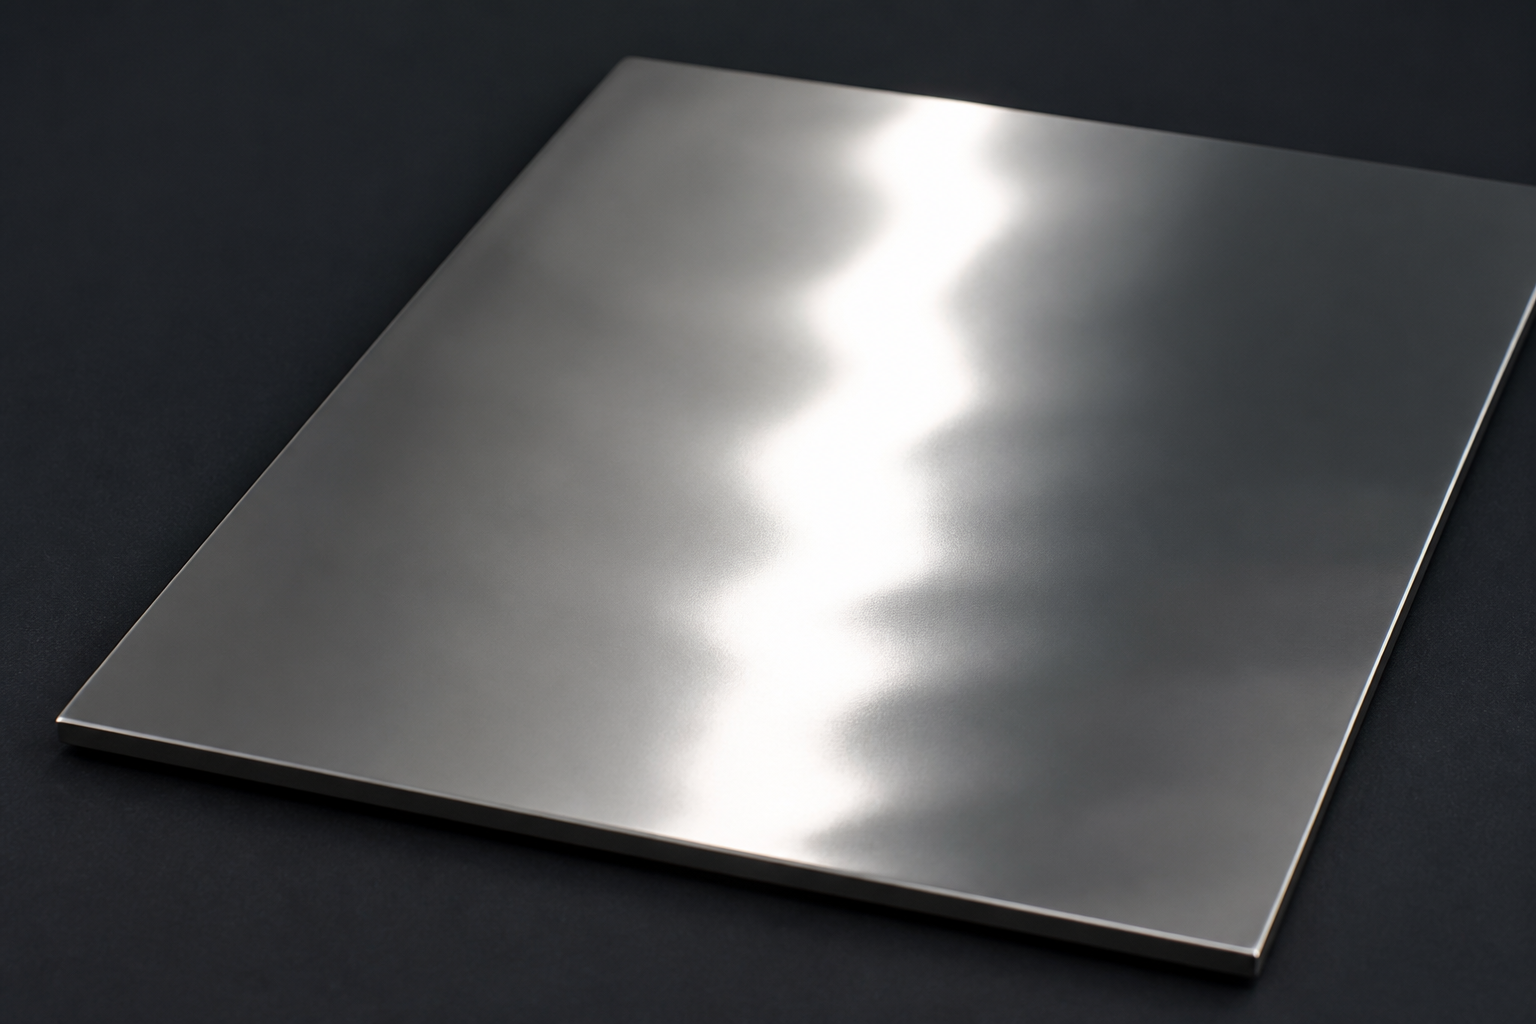
表面は明るいが、光学的に滑らかではない
第一工程の表面層には、LUXI Super Fine WhiteまたはLUXI Orangeによる穏やかな最終平滑化が必要な場合があります。
ホイール上のコンパウンドが多すぎる
ホイール上の過剰なコンパウンドは工程管理を弱め、改善せず研磨を遅らせる場合があります。
コンパウンドがレリーフ部に蓄積する
ホイールへの付着量が多すぎる、または接触が制御されていないと、コンパウンドがレリーフや凹部に堆積します。
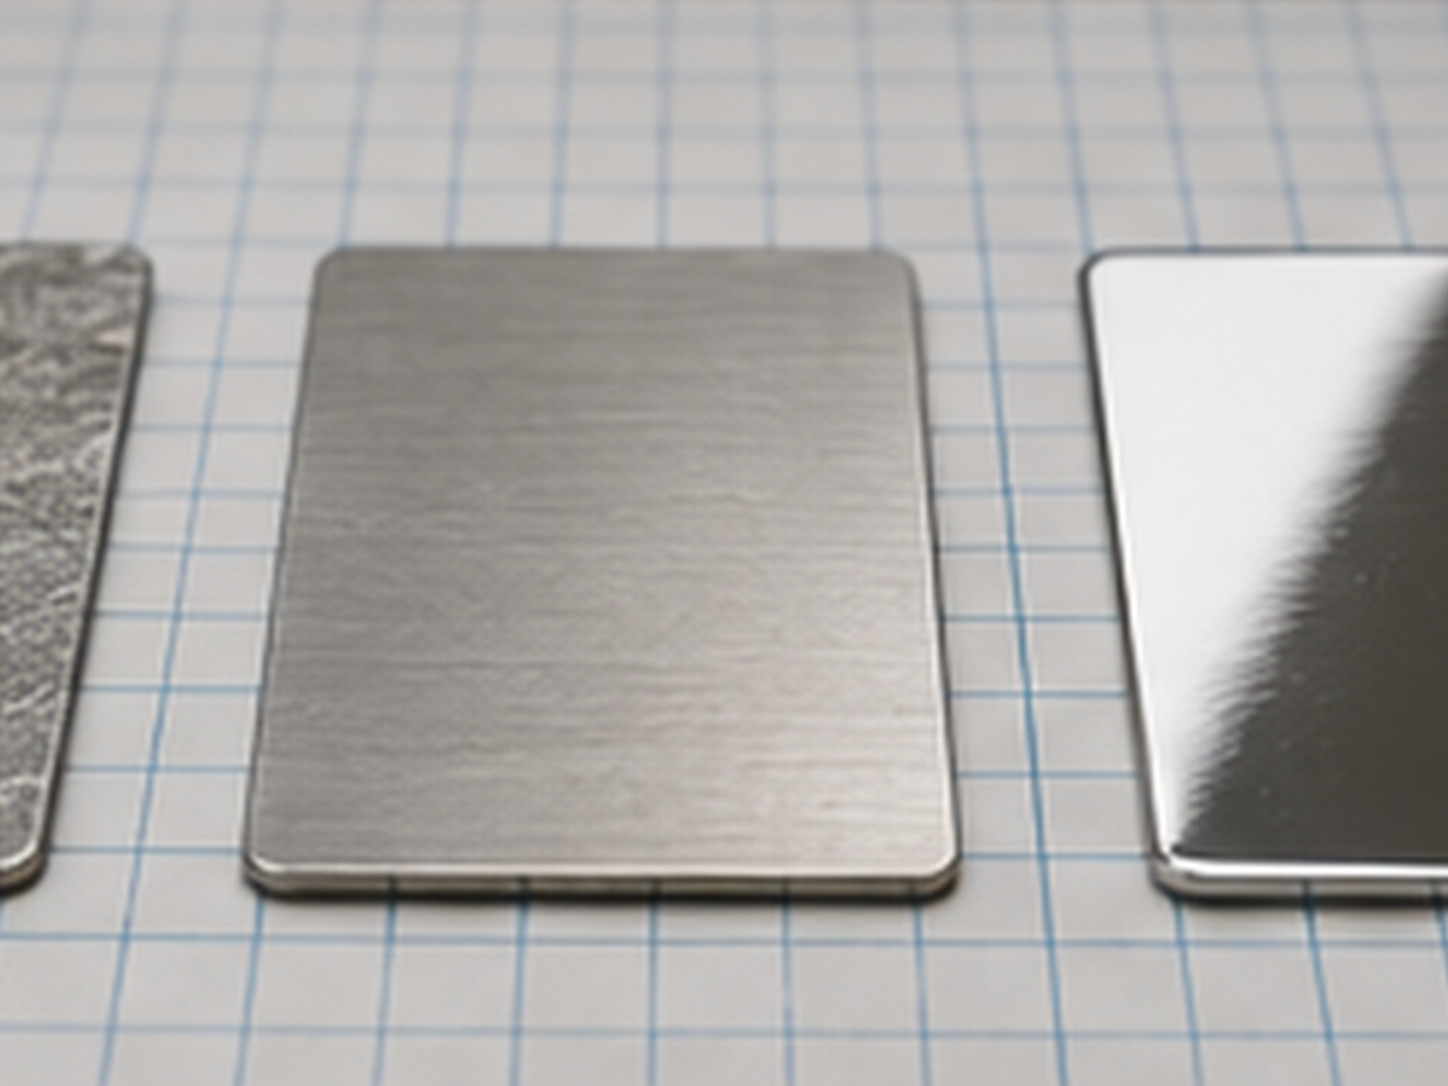
研磨後の表面がくすむ
ホイール、コンパウンド塗布量、または前工程を管理できていないと、研磨後も表面がくすんだままになります。
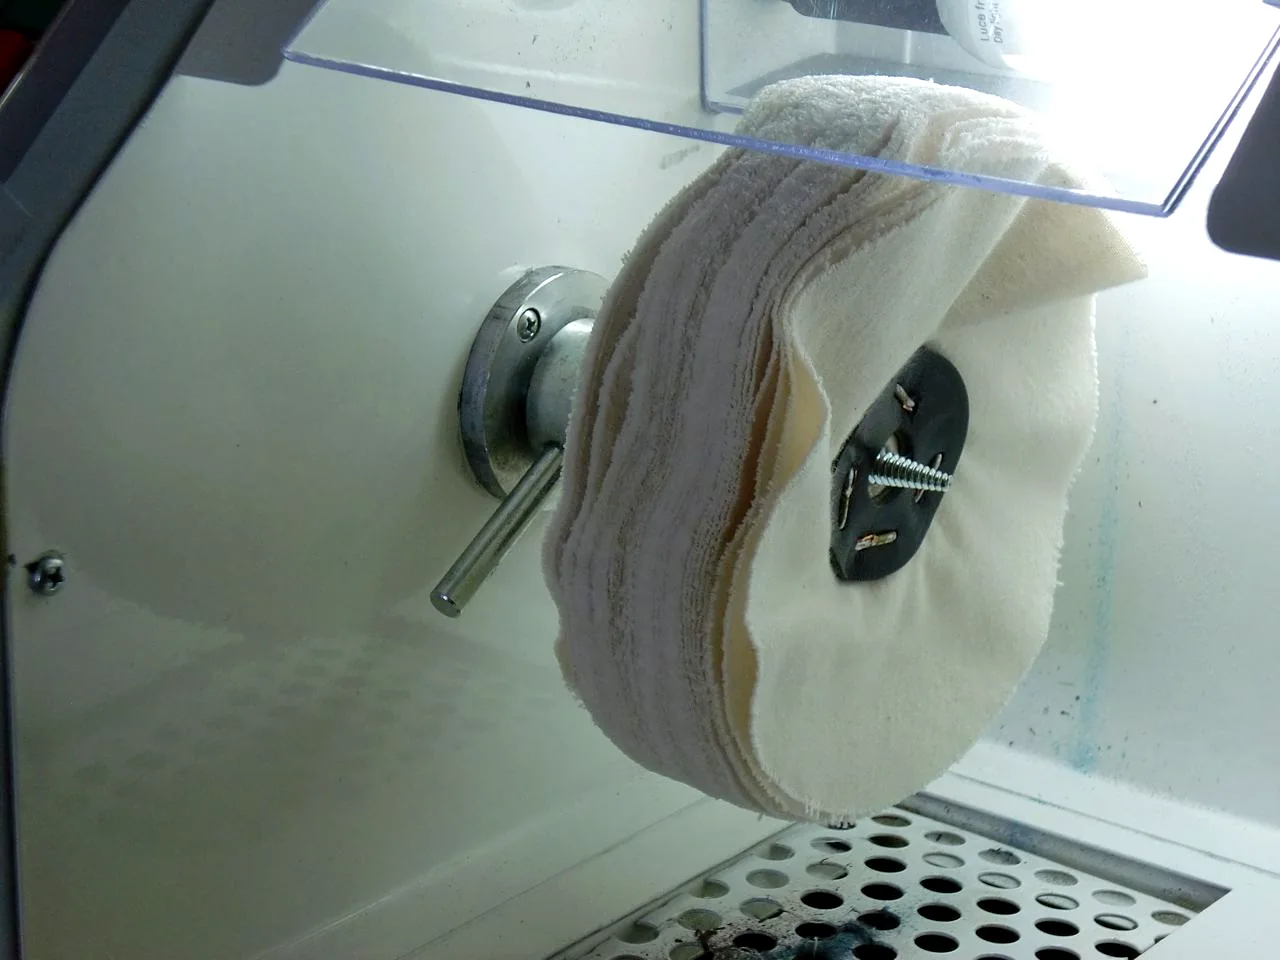
欠陥に対してホイールが柔らかすぎる
必要な切削または第一工程に対して選択したホイールが柔らかすぎると、傷は消えません。
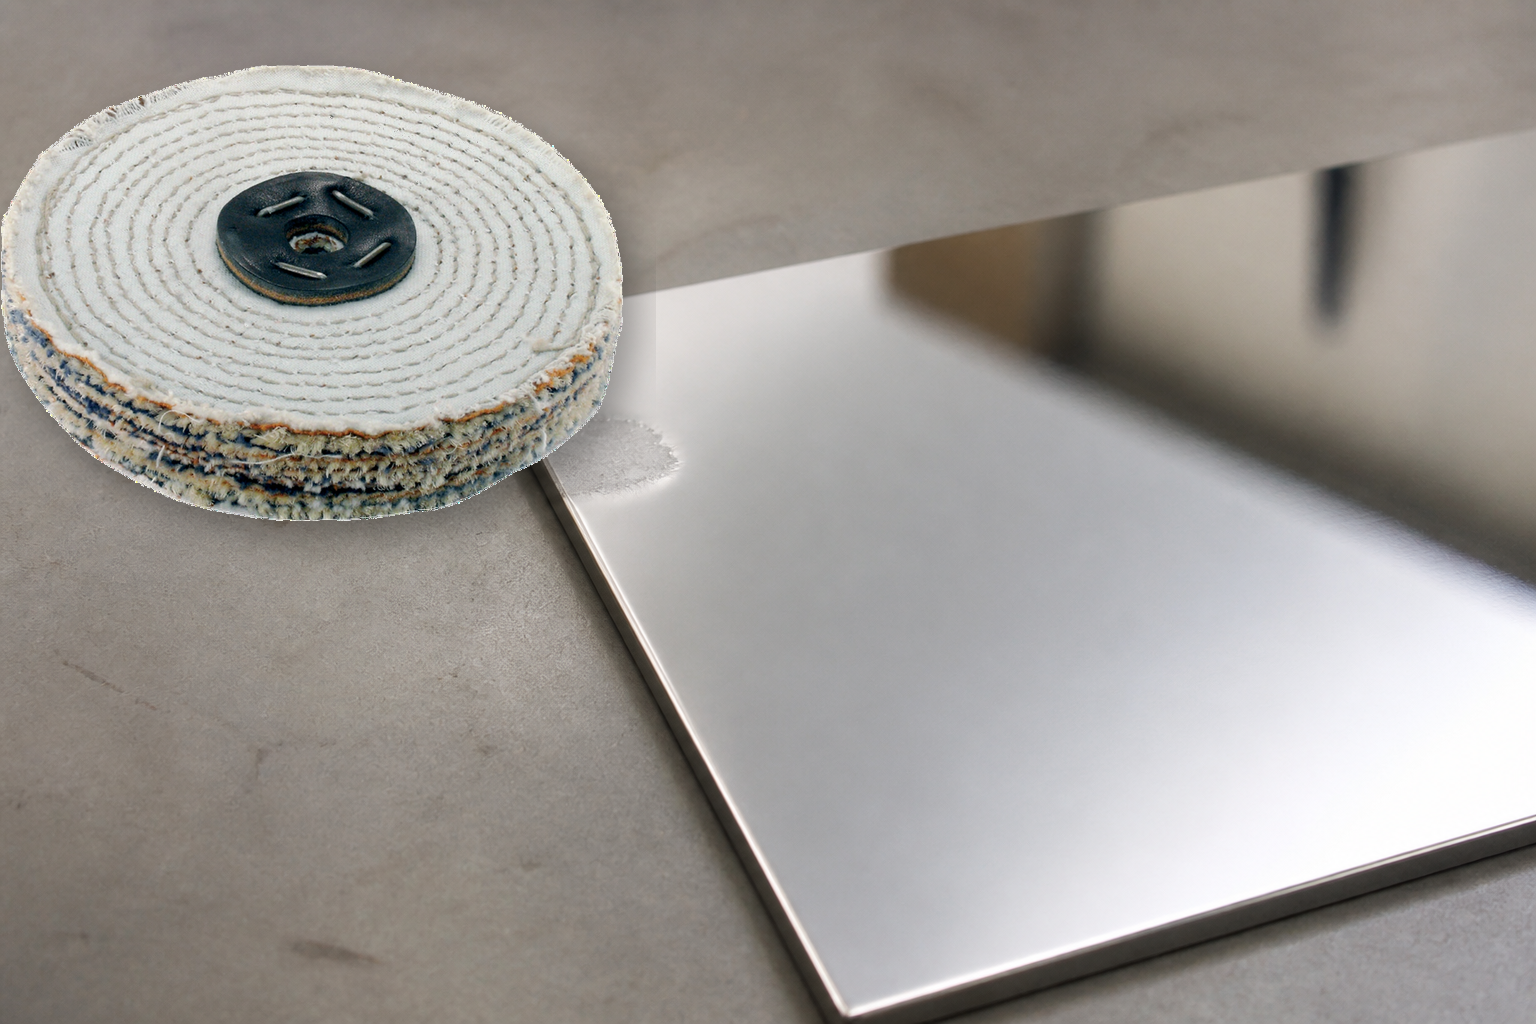
サイザルの使用時期が遅すぎる、または作用が強すぎる
サイザルを後工程または最終研磨用ホイールとして使用すると、表面が粗くなりすぎたり、過剰に切削されたりします。
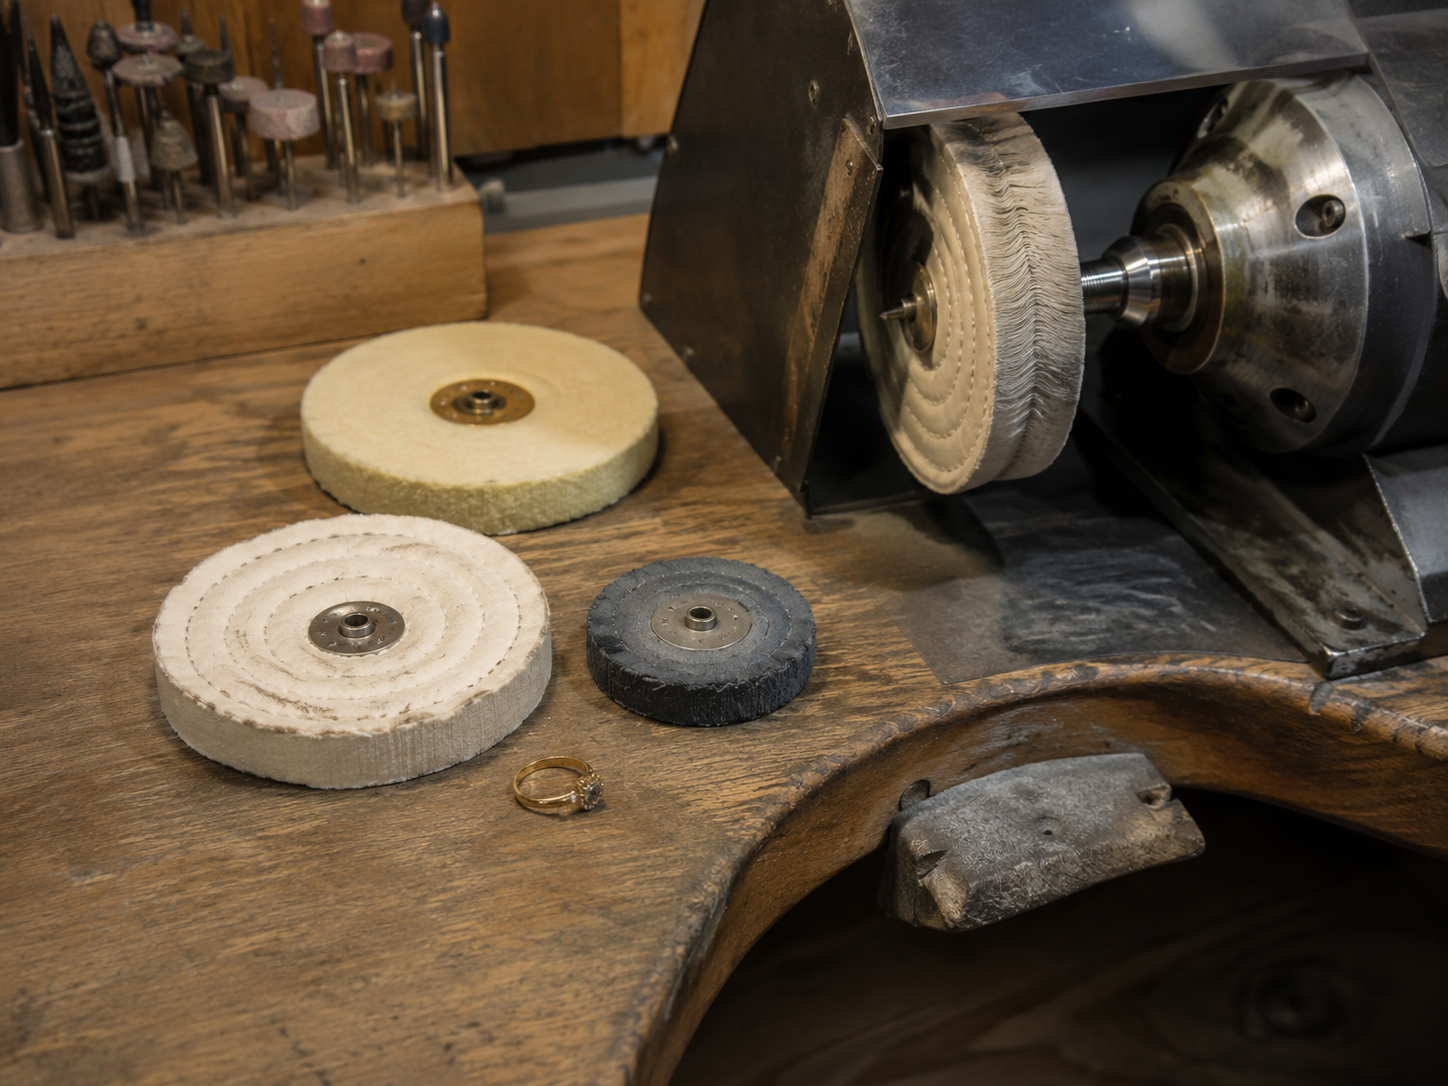
意味のある工程試験を行うには設備構成が不十分です
LUXI工程を確実に試験するために必要なコンパウンド、適切なホイール、または速度情報が不足しています。
固定回転数と限られたホイールしか使用できない
rpmとホイール選択を変えられない場合、コンパウンドの切削力と作業技法で工程を調整します。
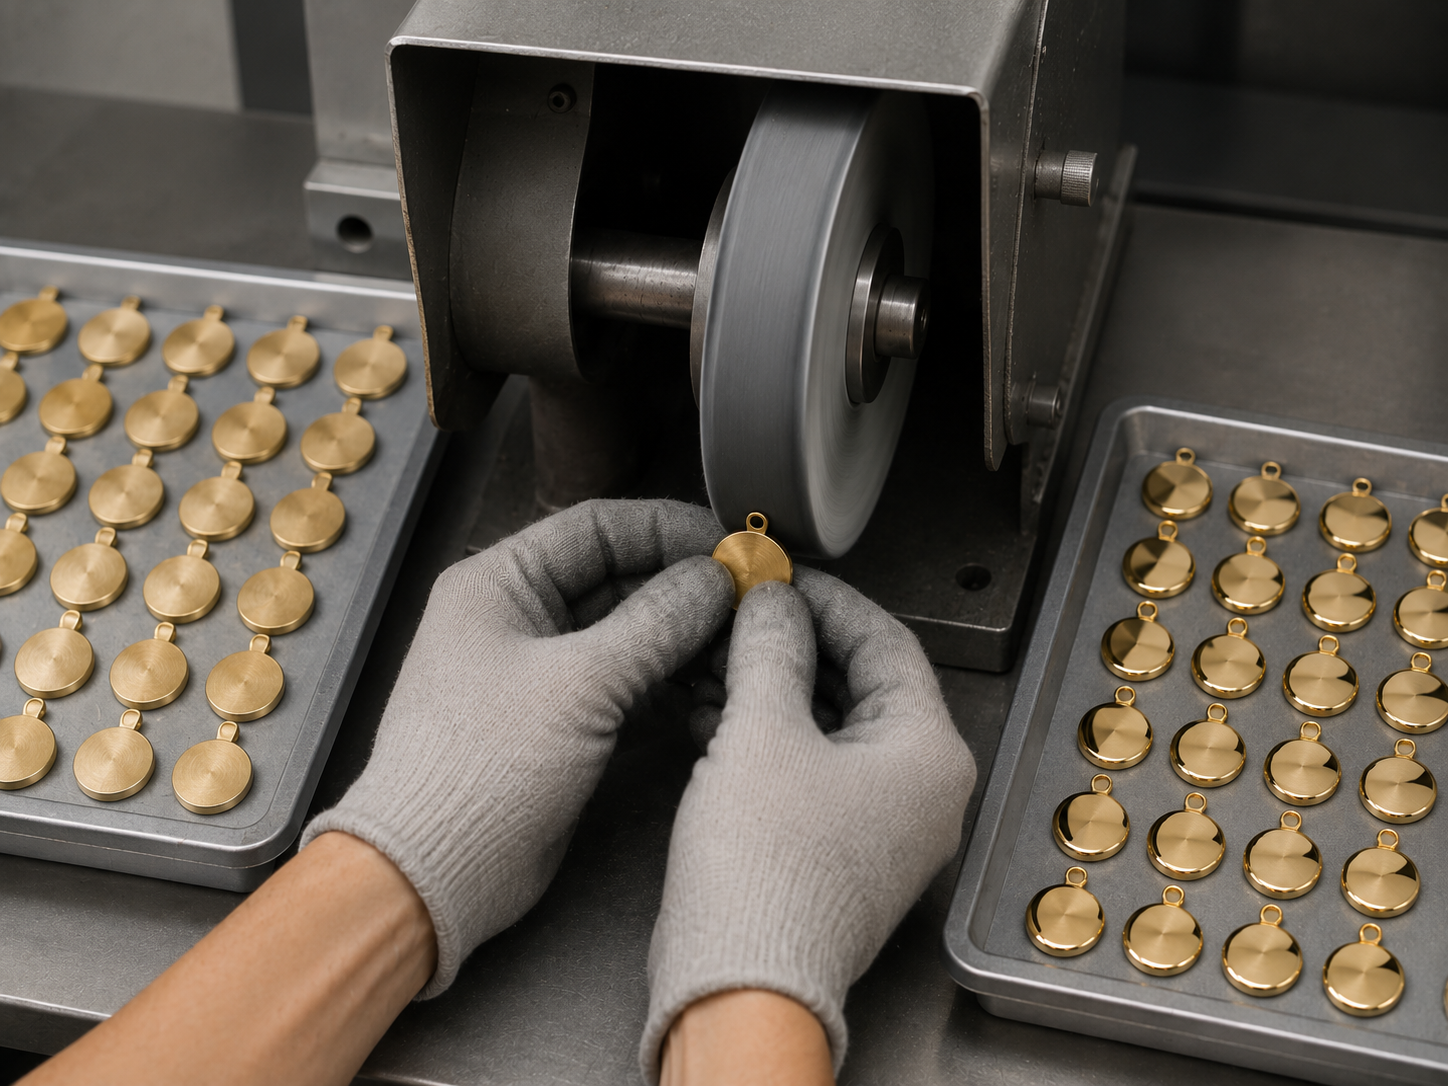
平面に傷が残る
接触面積が大きいと単位面積当たりの圧力が下がり、基本の第一工程では作用が弱すぎる場合があります。
第一工程研磨後も平面がつや消しのまま
接触部に対して第一工程の作用が弱すぎる可能性があります。

圧力を上げても結果は改善しない
大きな表面では、手で圧力を追加すると、十分な切削効率を得られないまま熱だけが増えることがあります。
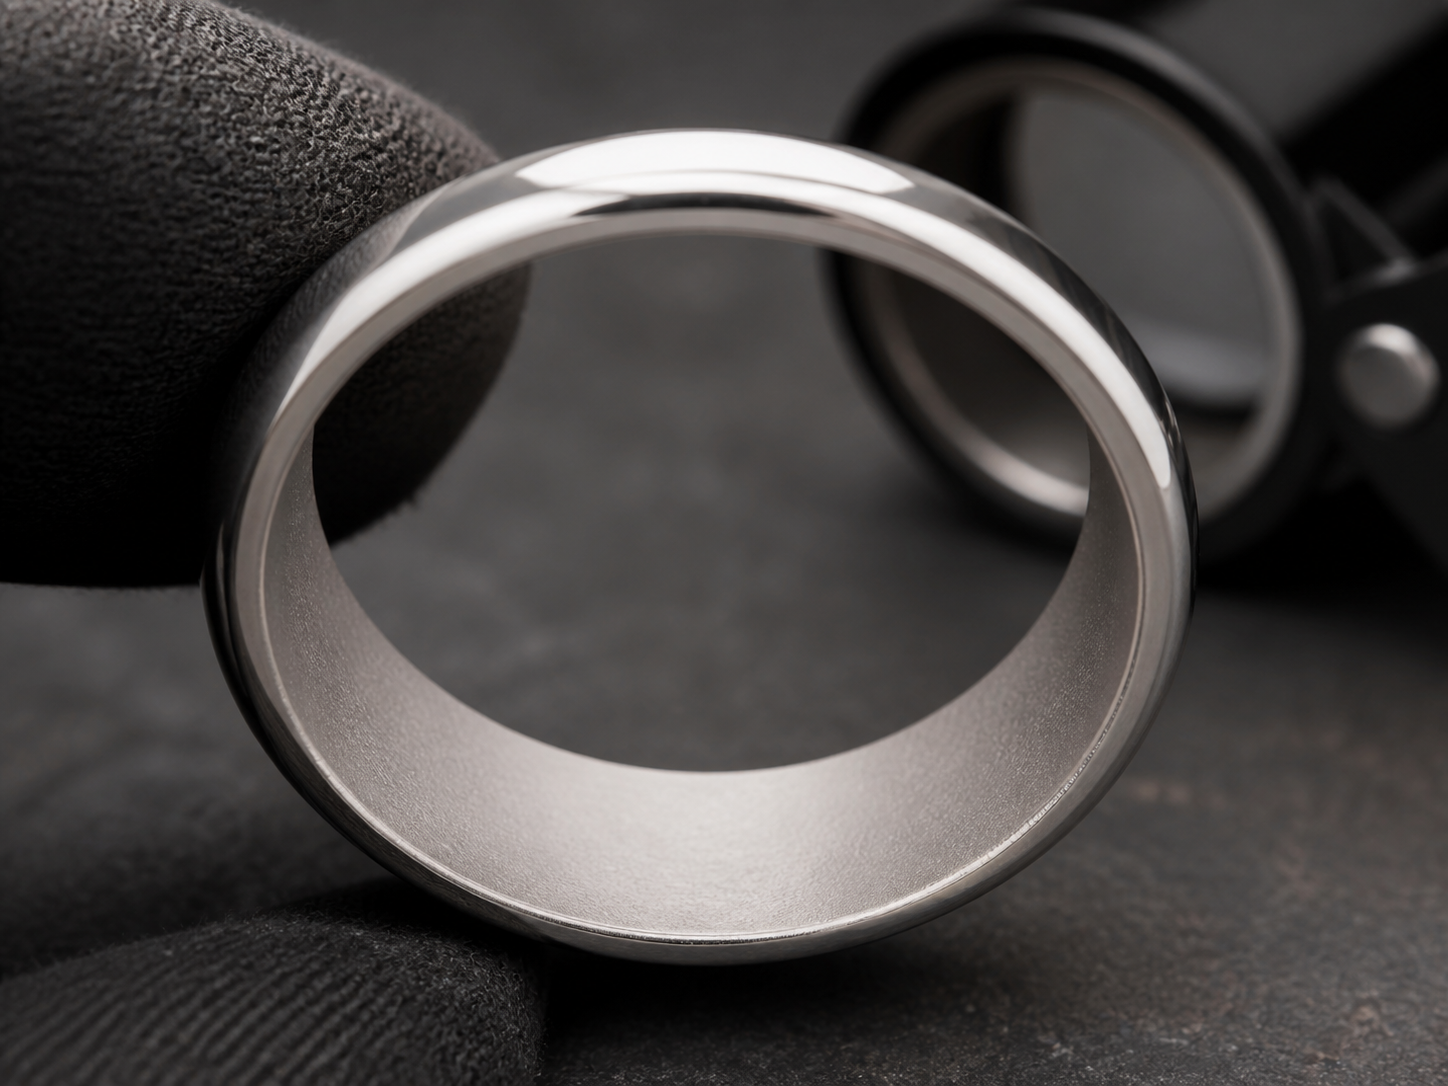
リング内側が曇ったままになる
小型の内面用工具では、外側用ホイールの工程より表面速度と温度が低くなる場合があります。
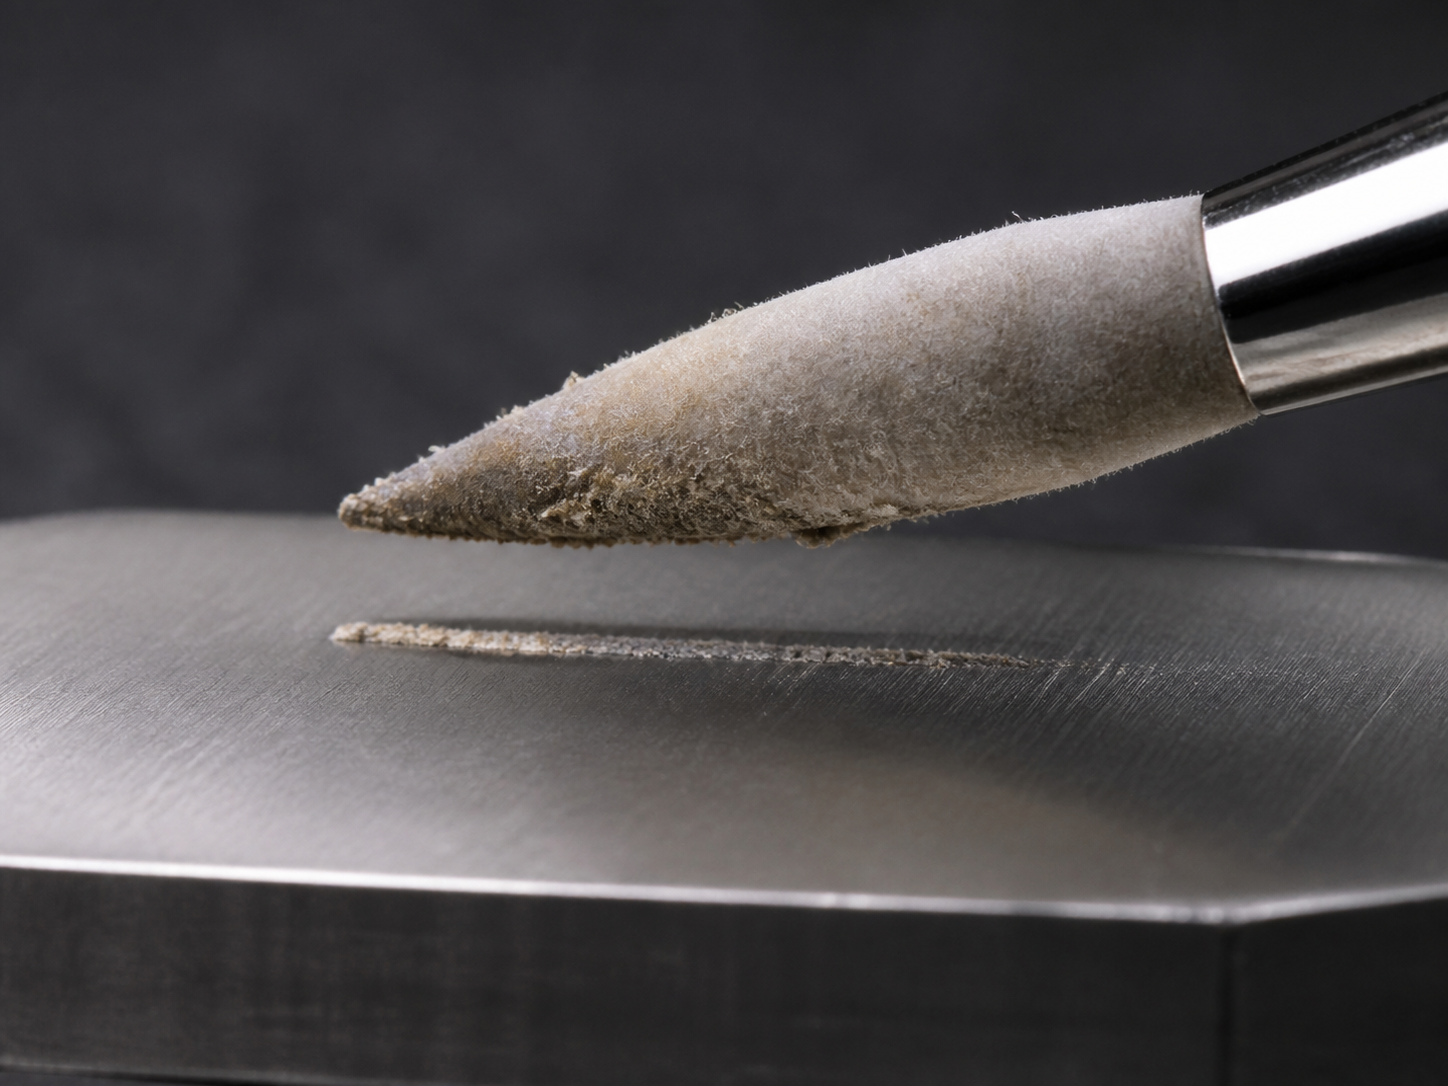
小型工具上でコンパウンドが乾いて感じられる
表面速度と温度が低いと、コンパウンドの結合剤が十分に流動化しない可能性があります。
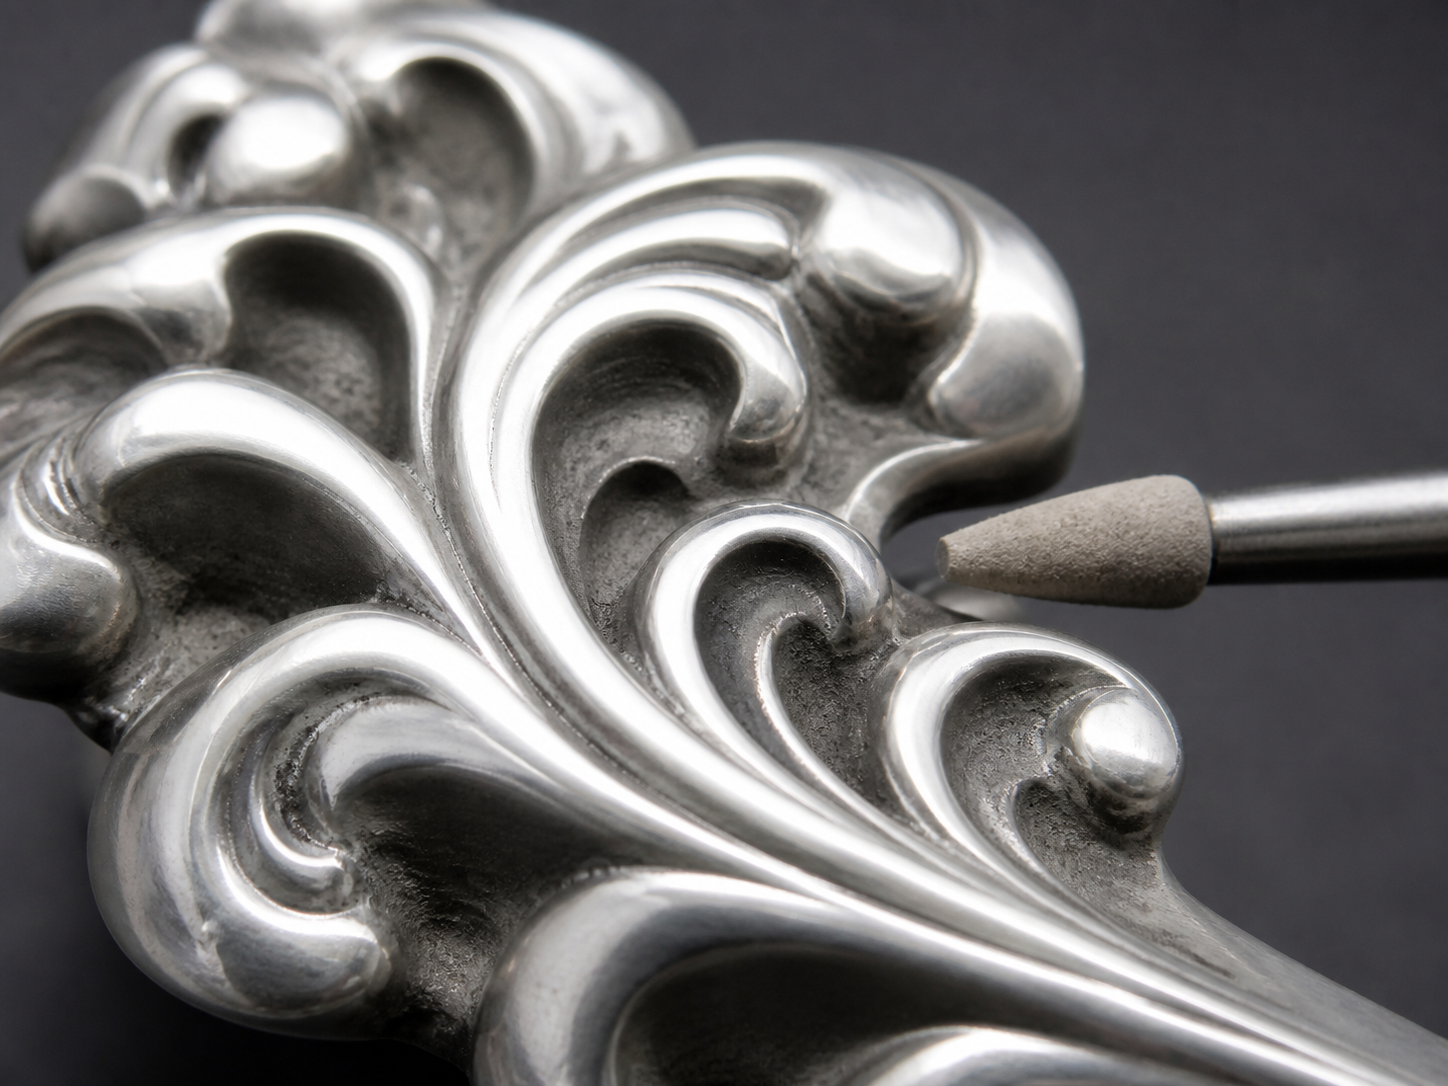
小型工具で研磨した後もレリーフがくすんでいる
小型工具の接触は低温で弱くなることがあるため、標準研磨ペーストが担体になじまず、研磨材を効果的に移せない場合があります。
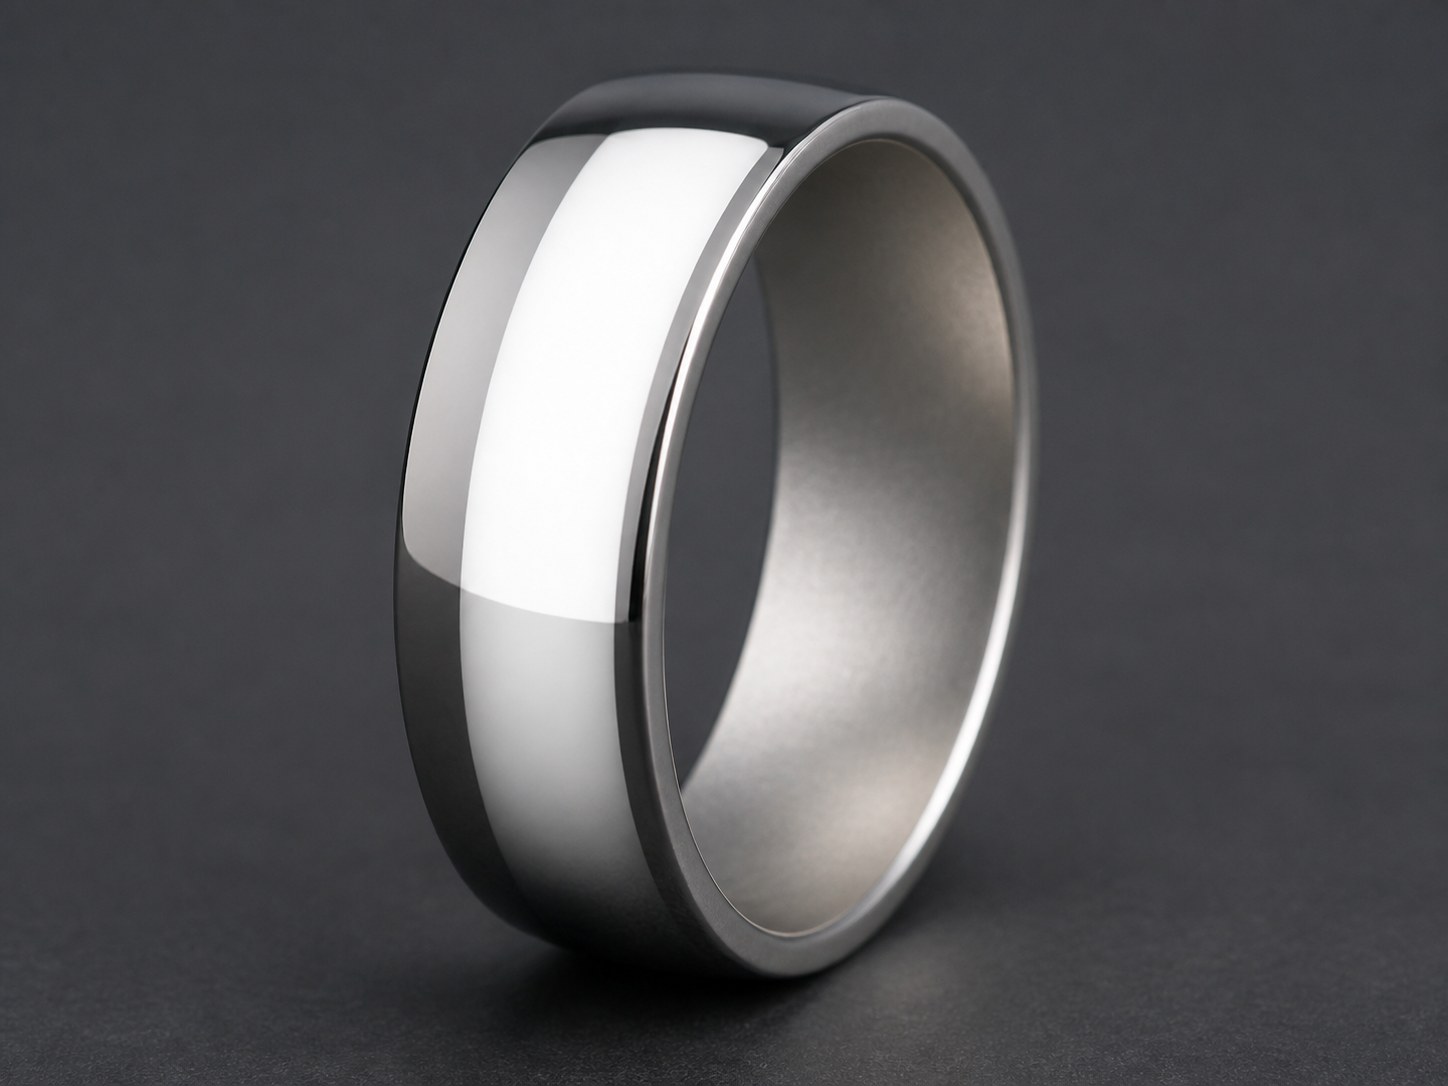
外側表面は光沢があるが、内側表面には光沢がない
同じ品物でも、工具径と表面速度が異なれば、作業温度が異なることがあります。
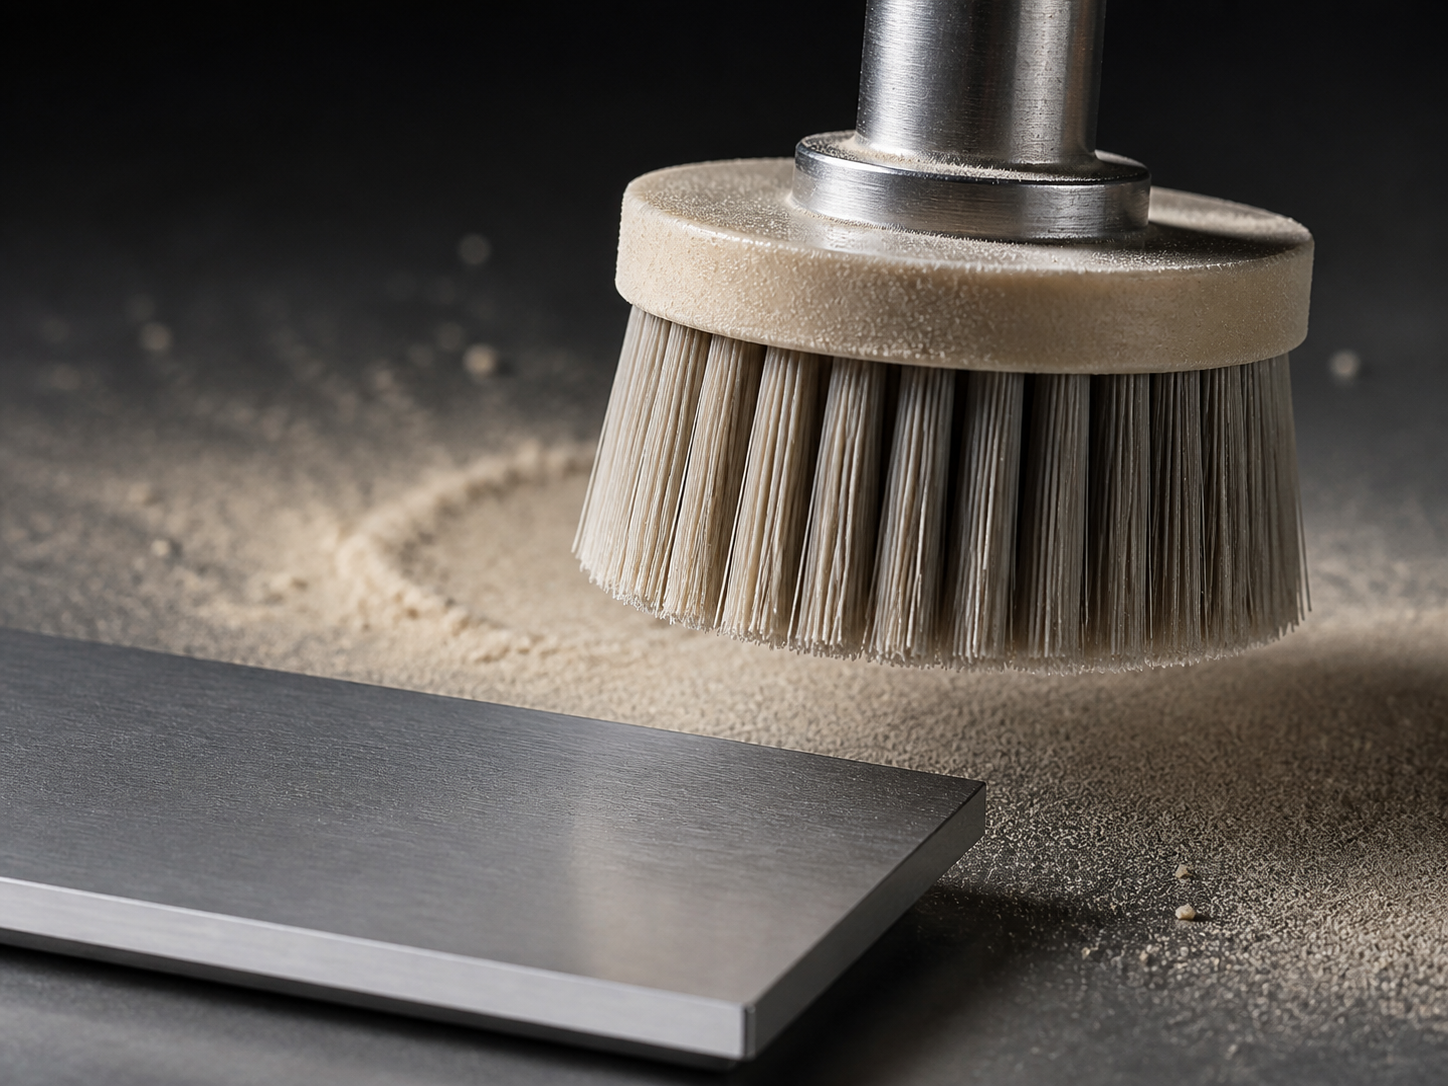
ブラシがコンパウンドを保持しない
ブラシは凹部に届くものの、十分な量の有効なコンパウンドを接触領域へ運べていません。
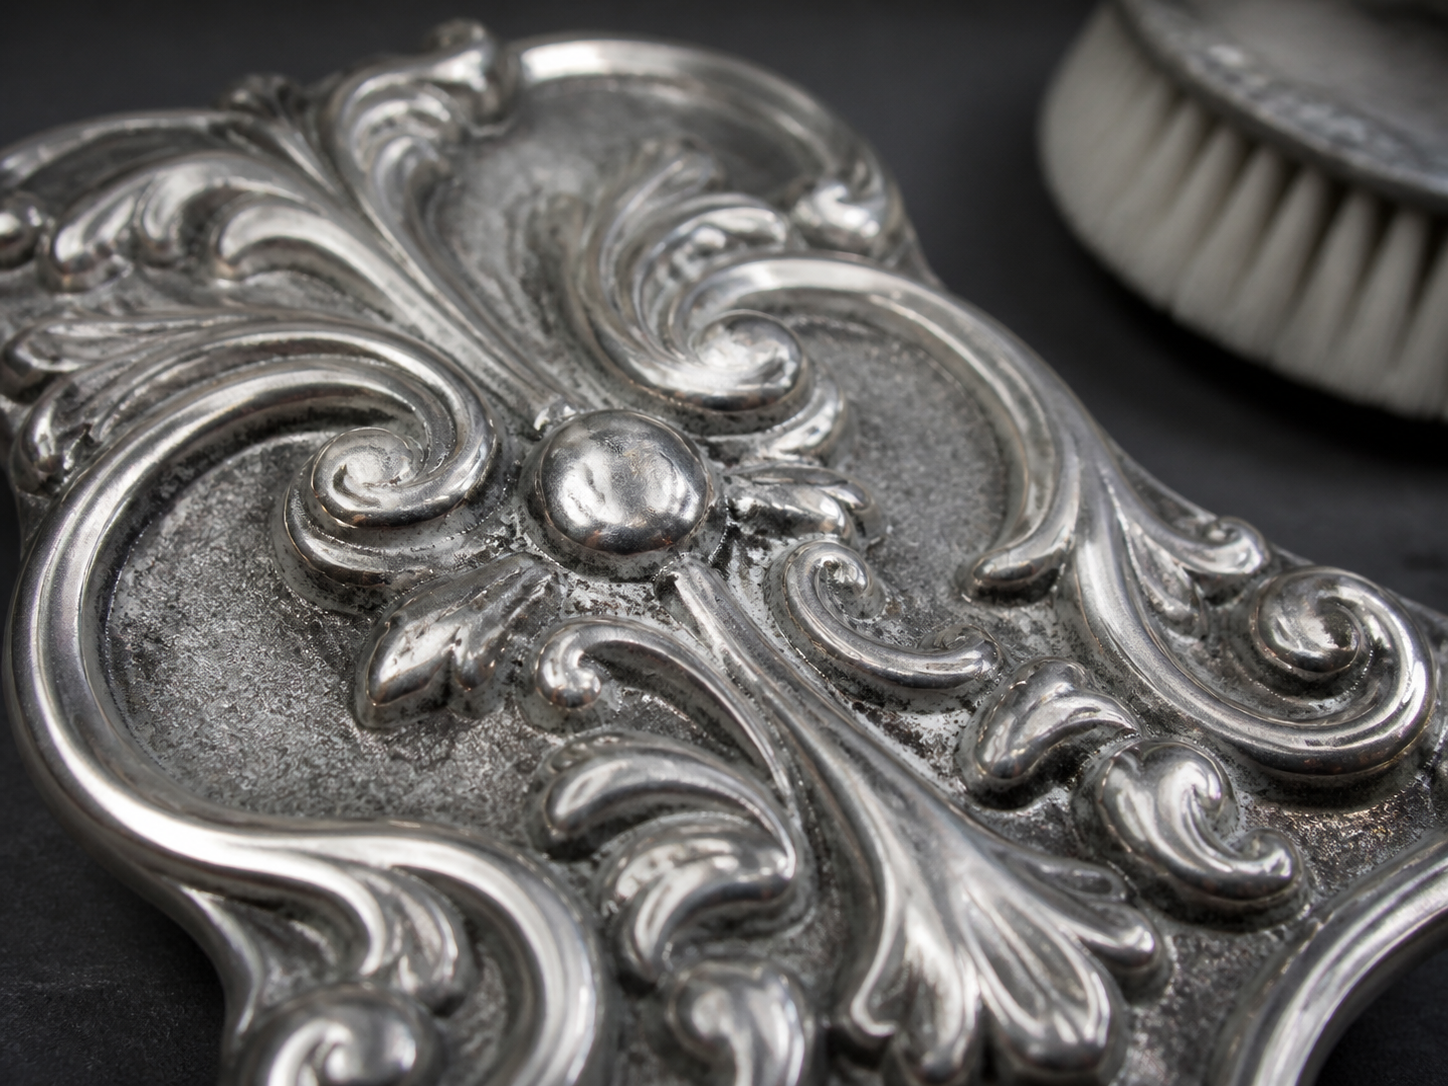
ブラシ研磨後もレリーフに光沢がない
ブラシは届いているが、接触が低温すぎる、弱すぎる、または過負荷で光沢を生じない。
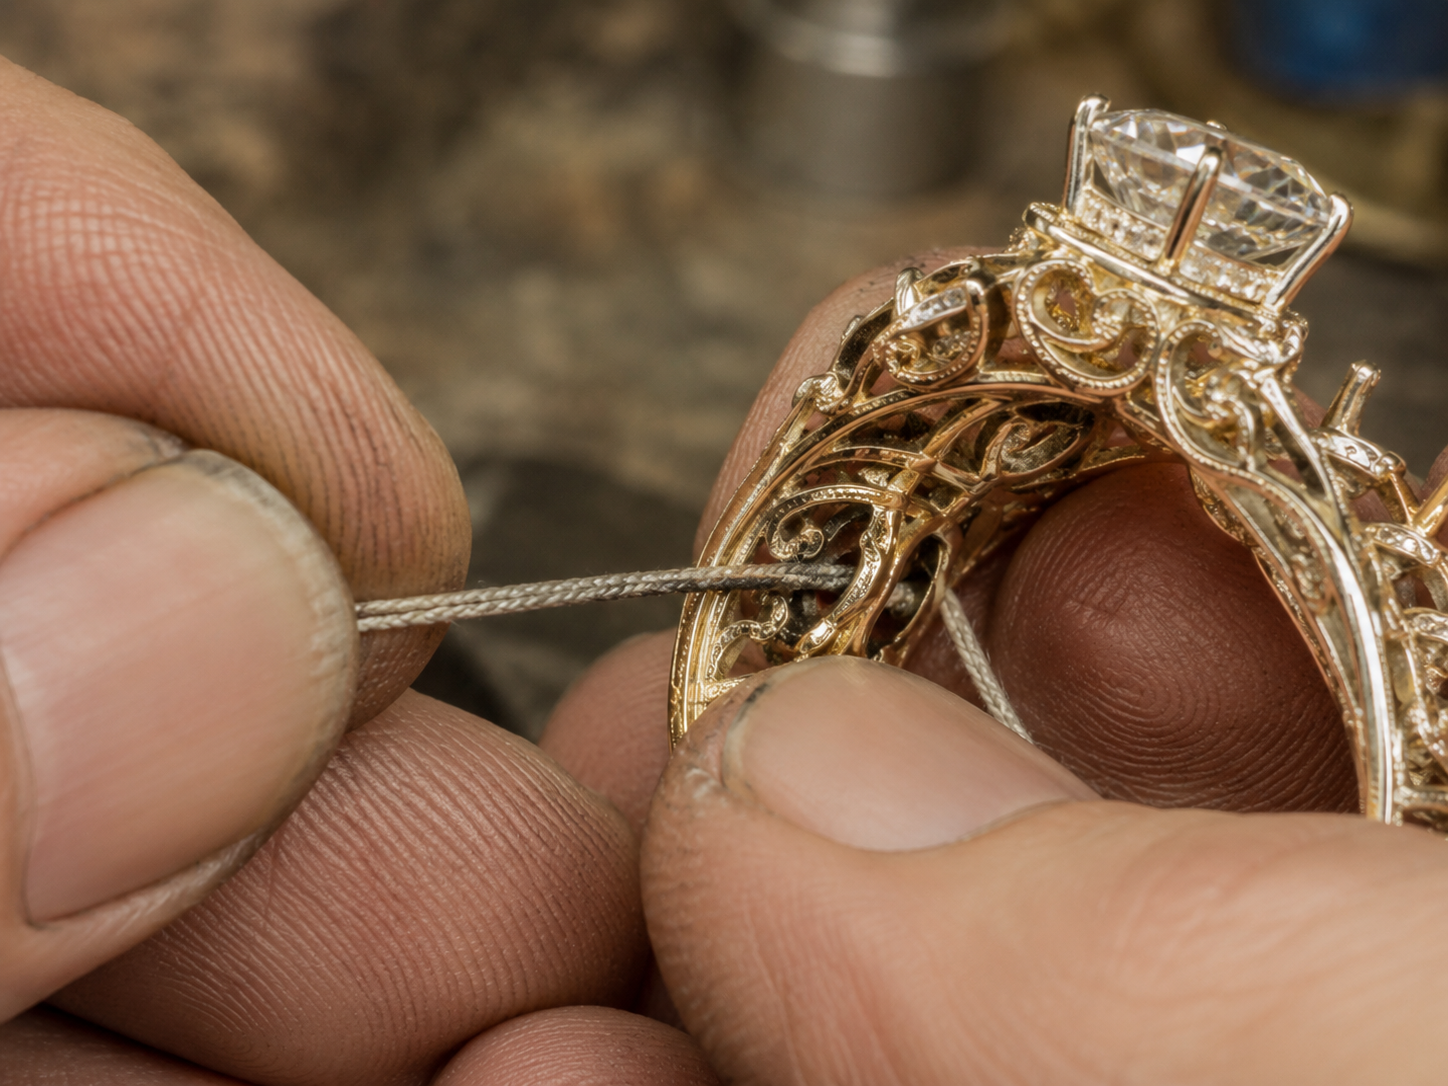
糸による研磨が遅すぎる
綿糸または綿コードは届きにくい部分へアクセスできますが、接触が非常に低温で荷重も軽いため、進行は遅くなります。
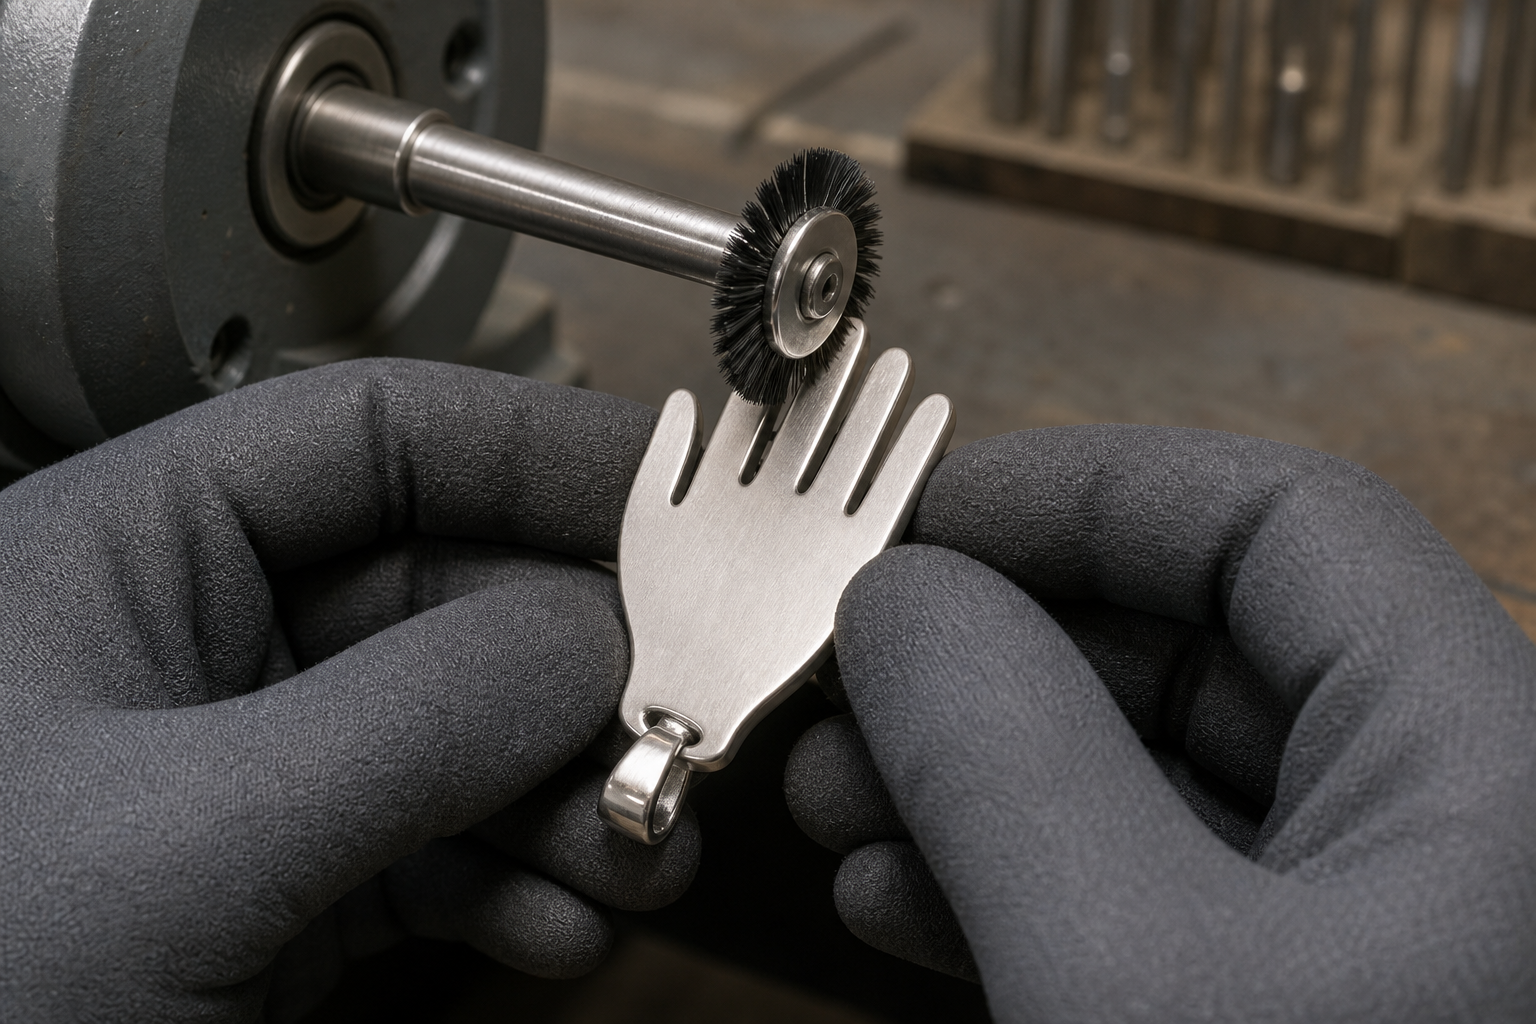
凹部に気孔が残る
通常のブラシ研磨後も凹部に気孔や粗さが残り、局所的に強い平滑化が必要な場合があります。
めっき前の凹部がまだ曇っている
後の修正にリスクがあるため、めっき、PVD、装飾コーティング前に光沢のない凹部を確認してください。
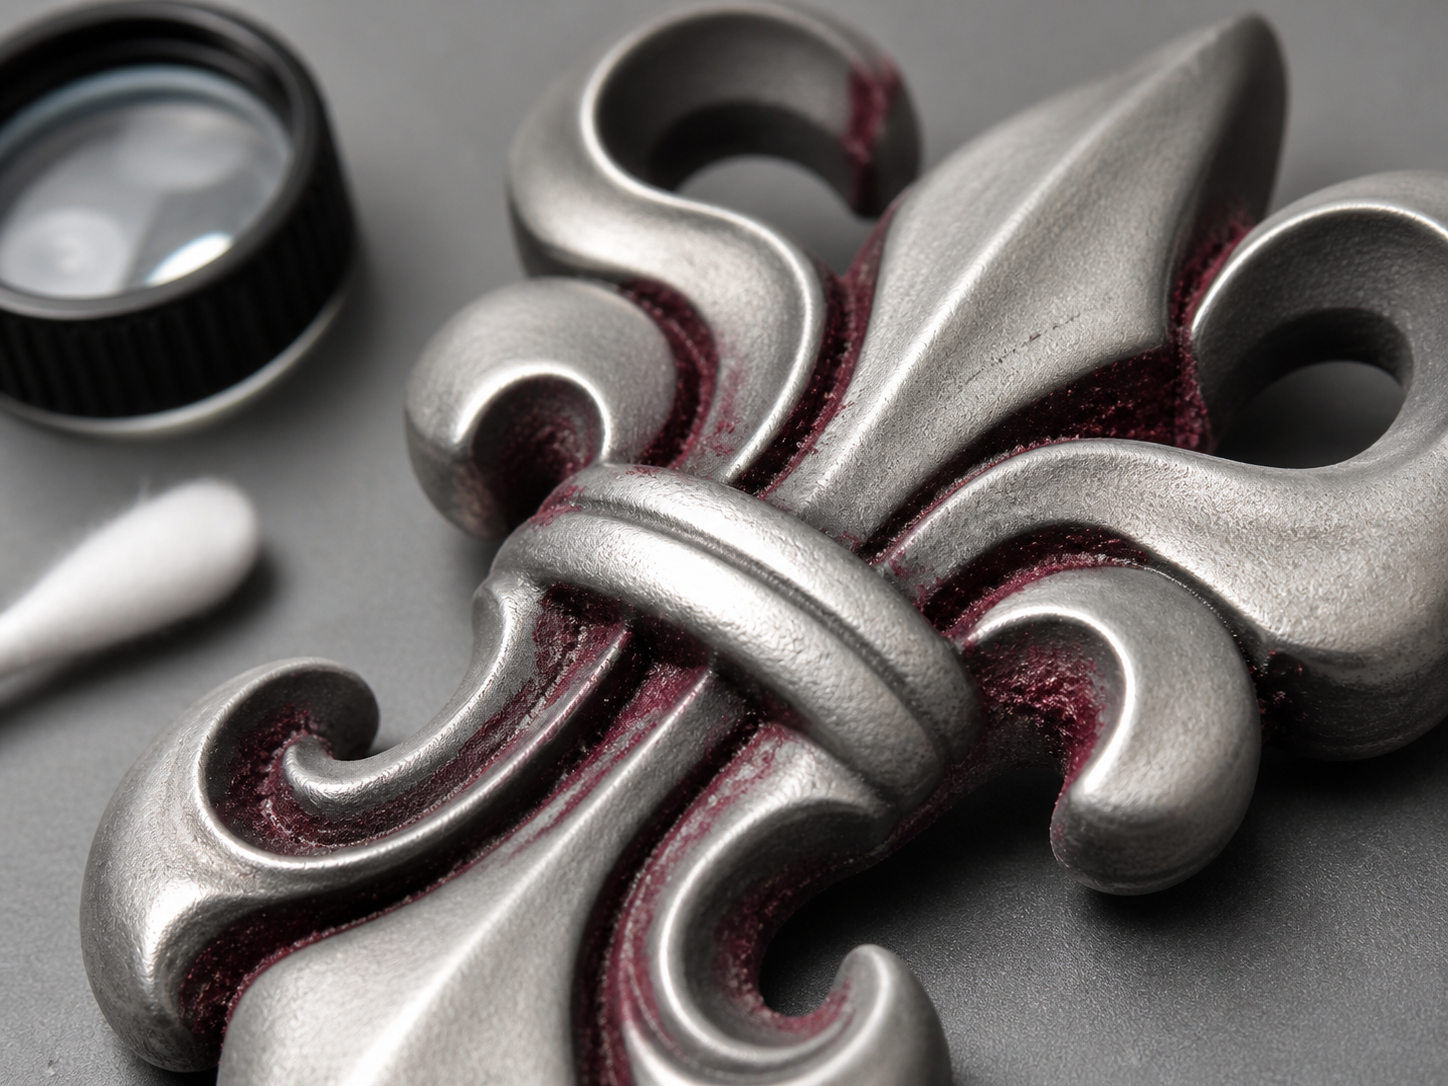
赤ルージュ研磨後の汚れが凹部に残る
従来の赤ルージュペーストで研磨した後、凹部、気孔、または細部の間に、暗色で除去しにくい汚れが残ることがあります。
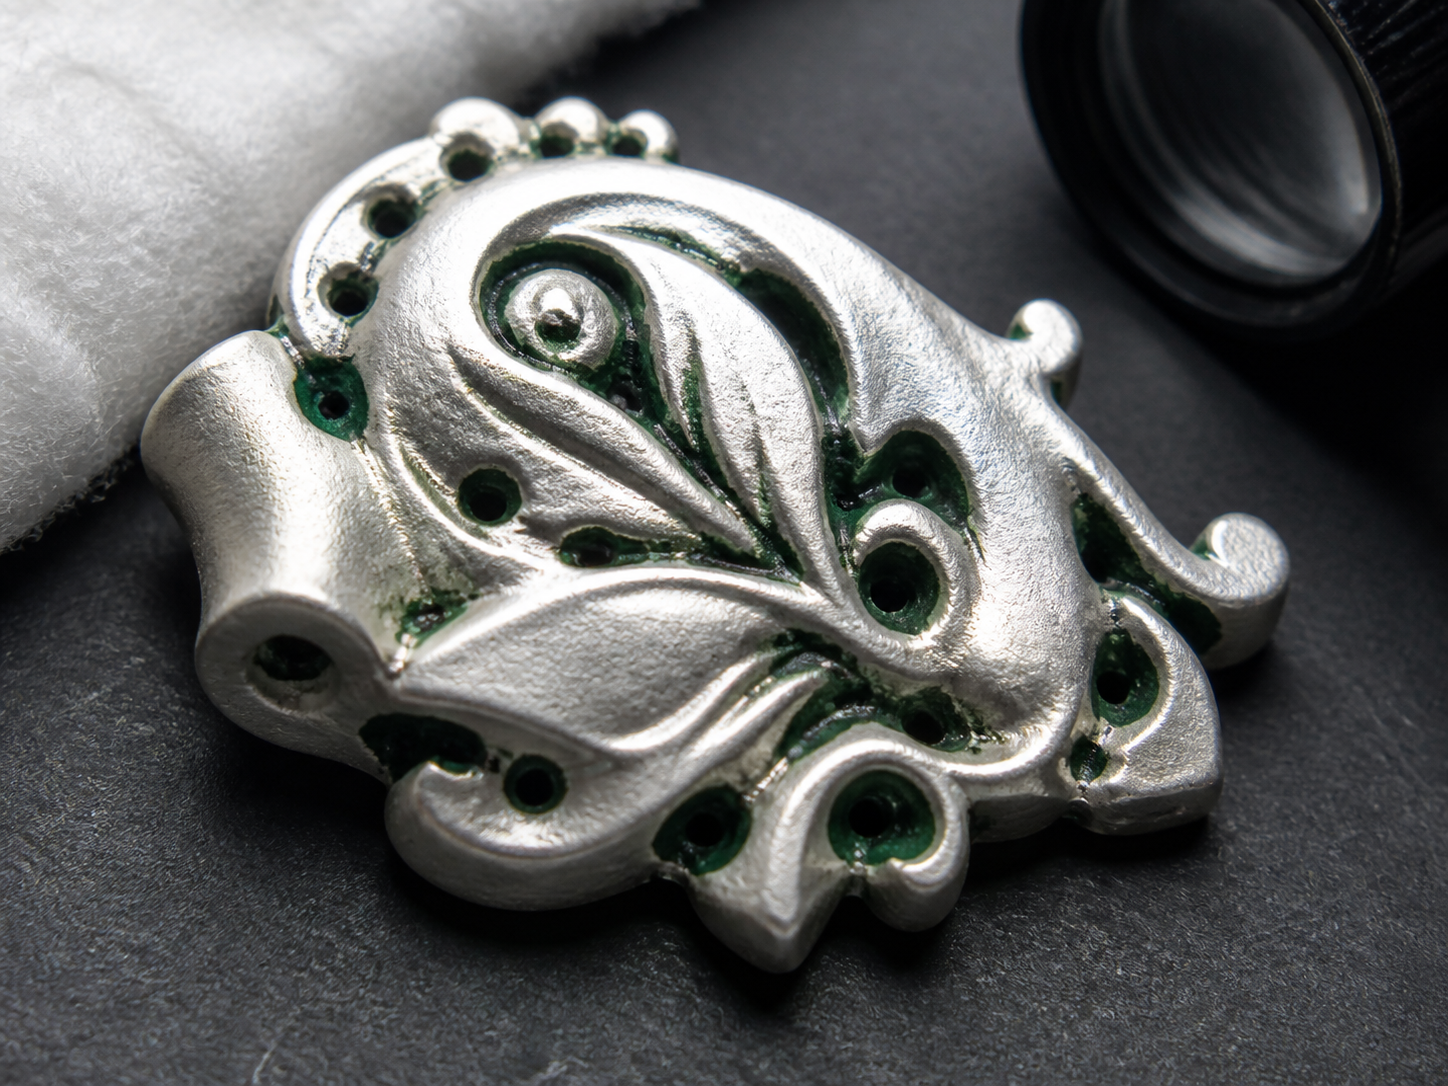
緑色酸化クロム研磨後の汚れが凹部に残る
従来の緑色酸化クロムペーストで研磨した後、凹部、気孔、ねじ部、またはテクスチャ面に、除去しにくい黒い汚れが残ることがあります。
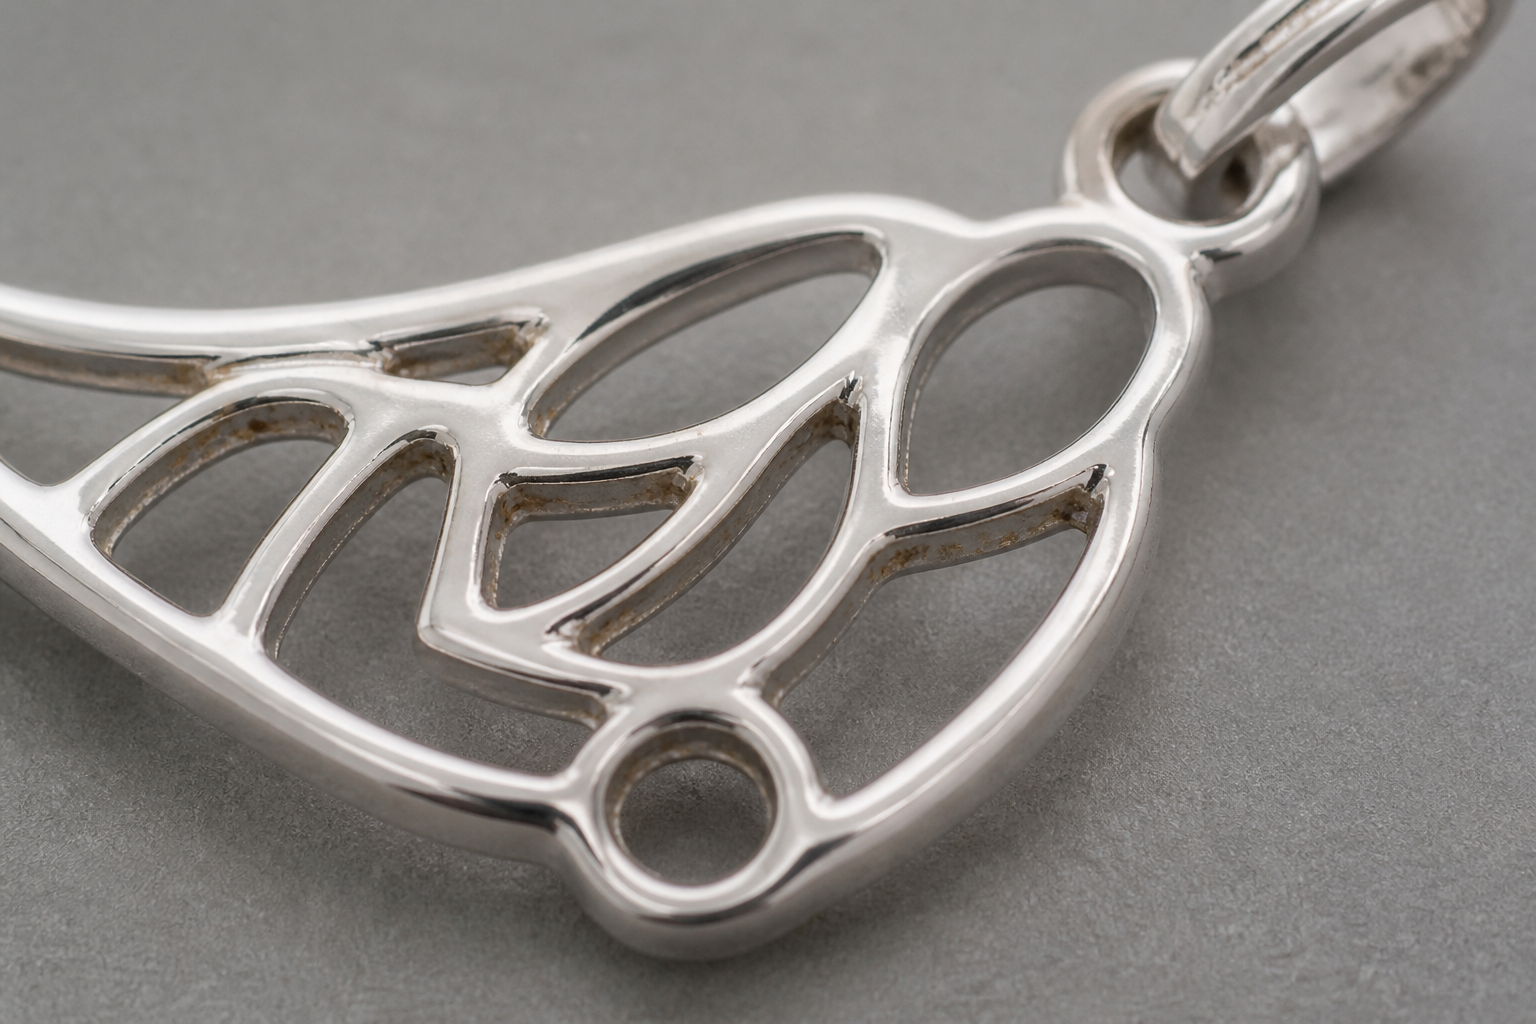
研磨またはめっき後の褐色斑点
研磨、洗浄、めっき、または後続の製造工程の後に、褐色斑点や局部的な変色が現れます。
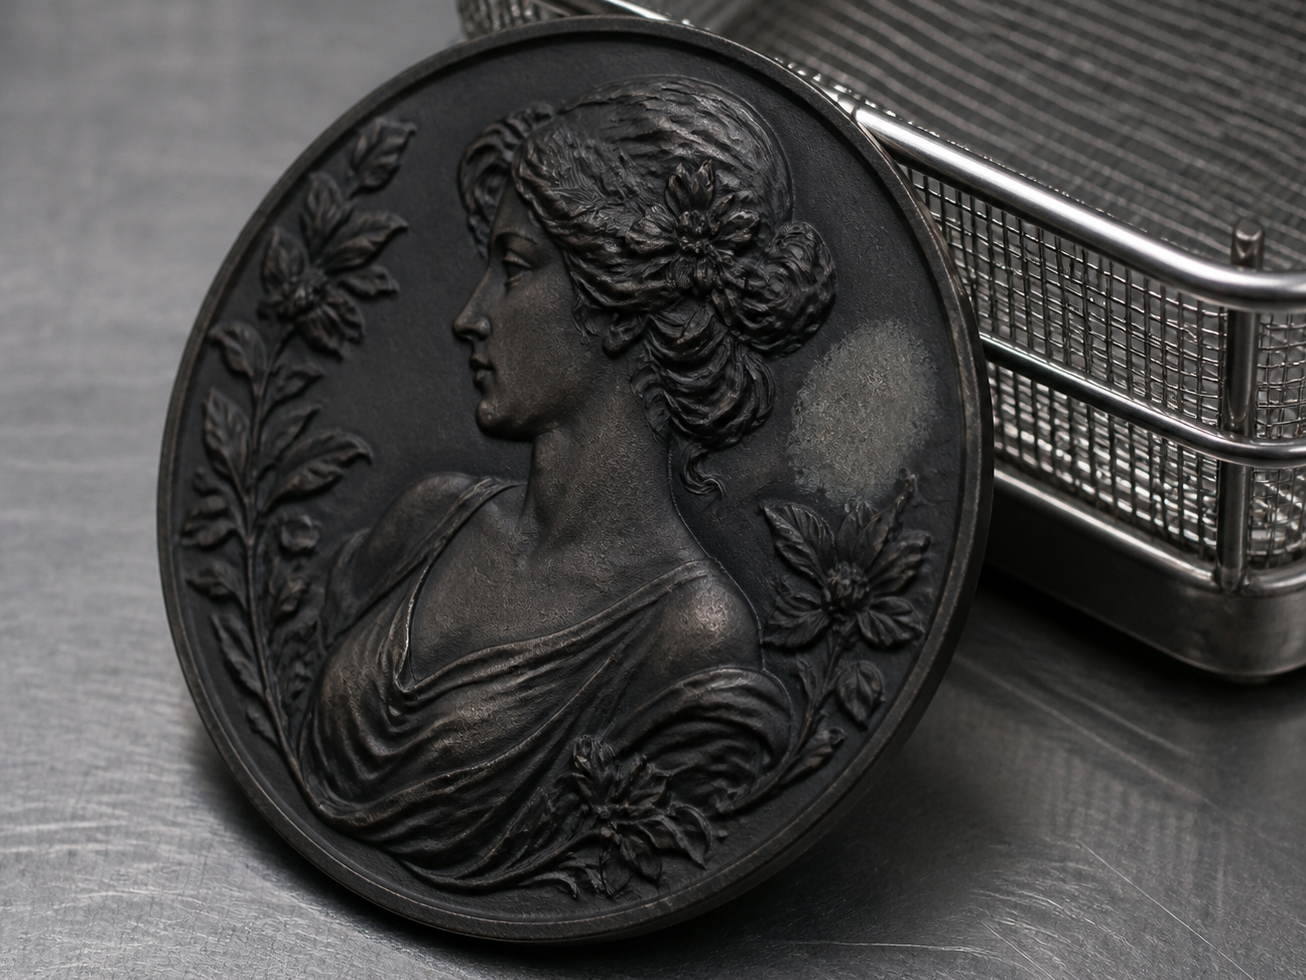
強すぎる超音波洗浄は表面を損傷します
洗浄が強すぎたため、表面、コーティング、または繊細な細部が変化している。
コーティング前のコンパウンド残留物
めっき、PVD、ラッカー、装飾コーティング前に研磨残留物が残っている。
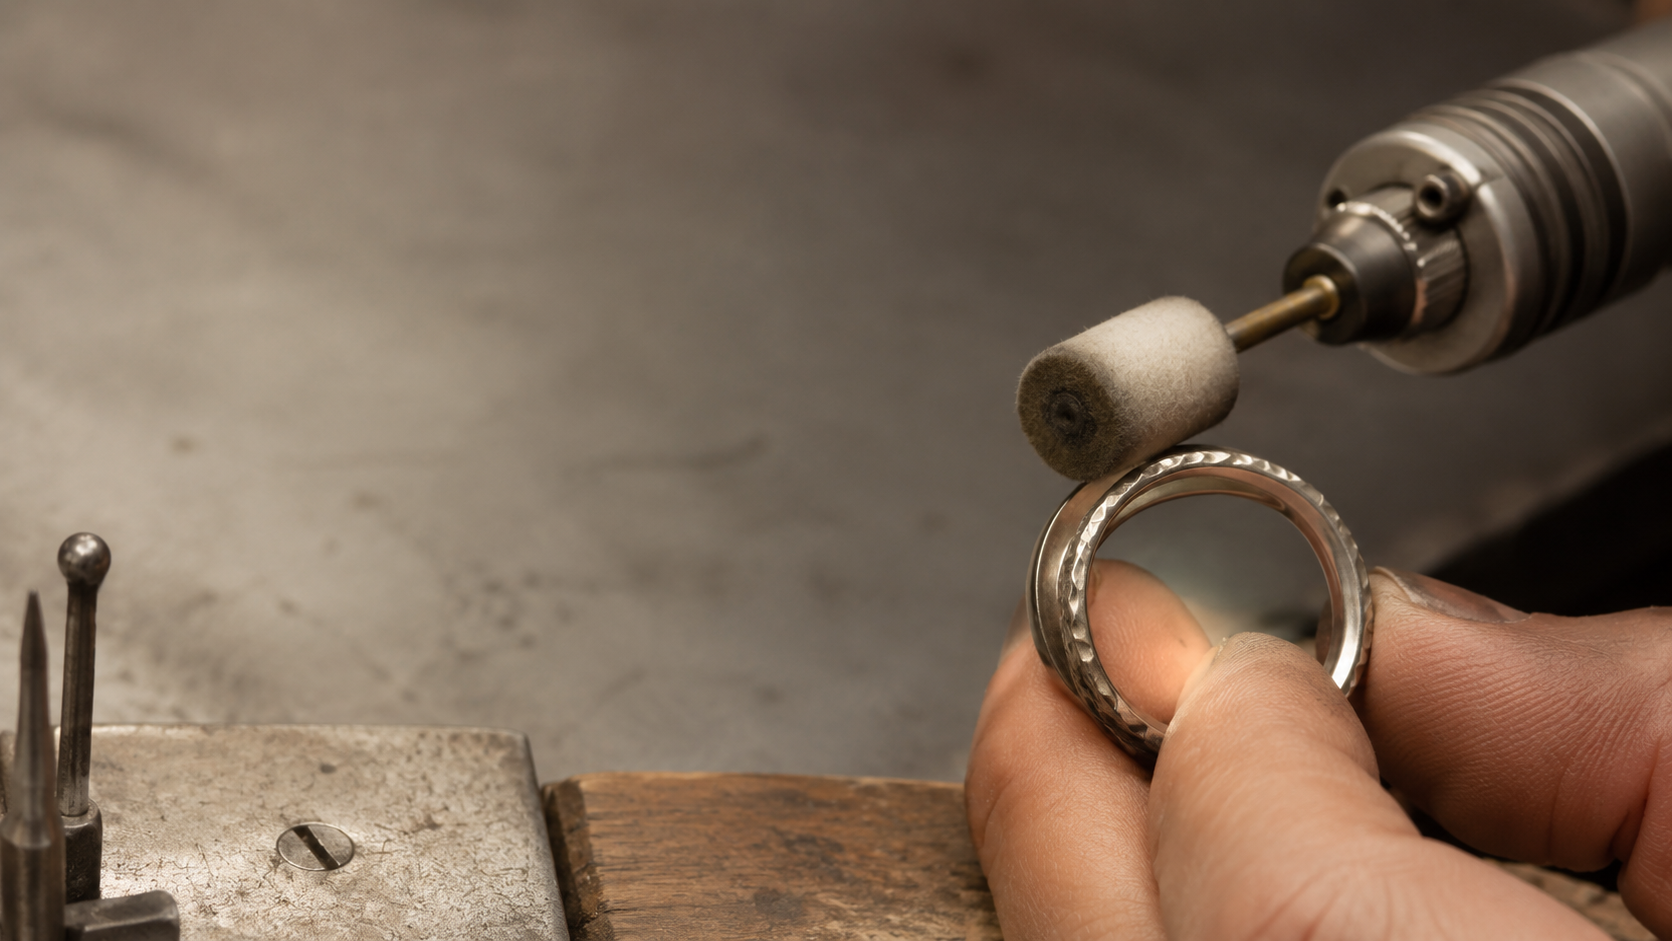
LUXI Greenは小型工具では作用が穏やかすぎる
小型工具で「LUXI Green」の作用が遅すぎる場合は、工程を変える前に前処理、担体、および接触を確認してください。別系統の「LUXI Purple」ルートは担体に依存するものであり、より強力な次工程ではありません。
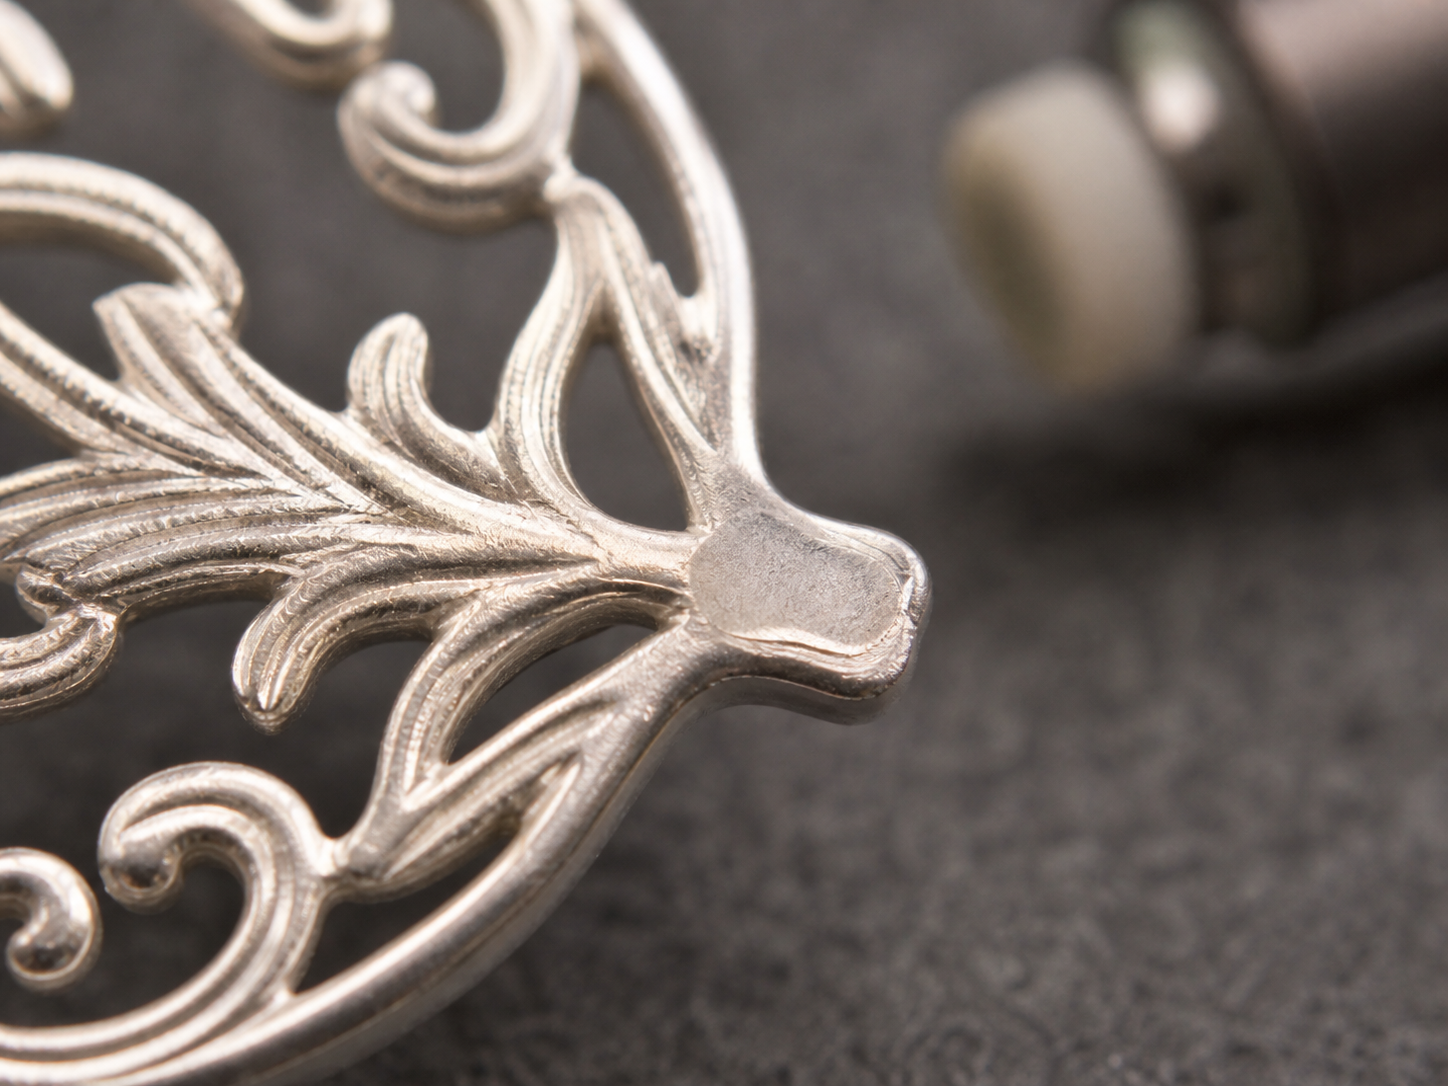
「LUXI Purple」は繊細な表面に対して強すぎる
LUXI Purpleをブラシまたは糸で使用して作用が強すぎる場合は、LUXI GreenとLUXI Purpleを強弱だけが異なる交換可能な工程と捉えず、キャリア、接触、表面の適合性を確認する必要があります。
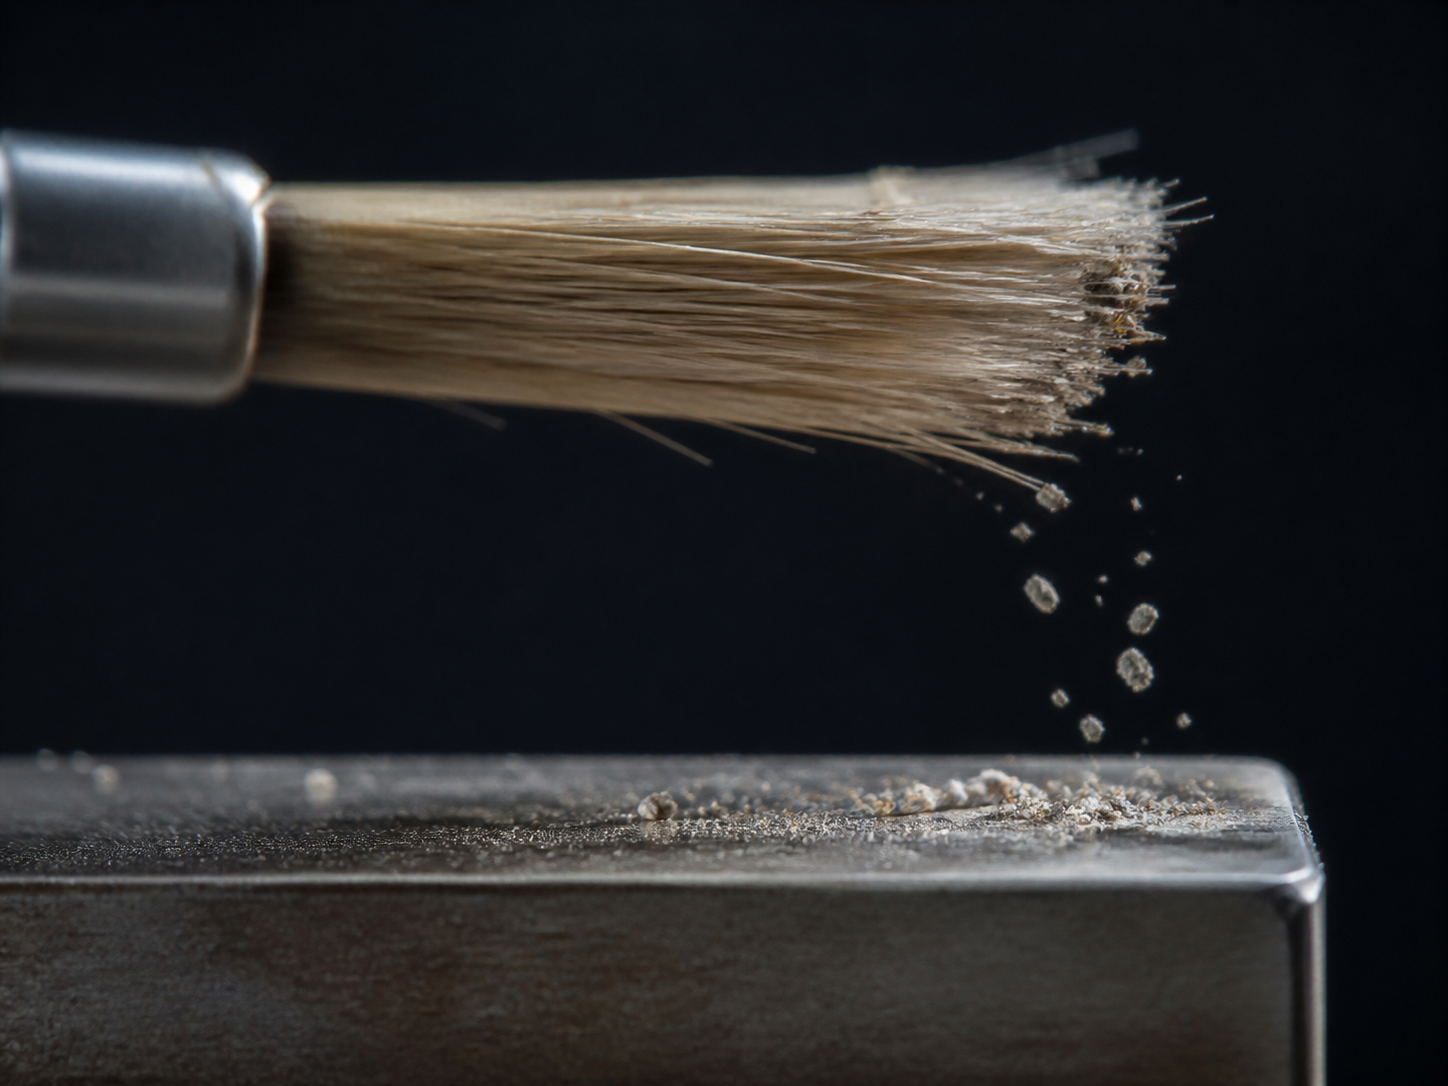
コンパウンドがブラシから落ちる
コンパウンドが剛毛または繊維に十分な時間とどまらず、効果的に研磨できません。
小型工具では十分な作業熱が発生しない
直径が小さく表面速度が低いと、発熱とコンパウンドの流動性が低下する場合があります。
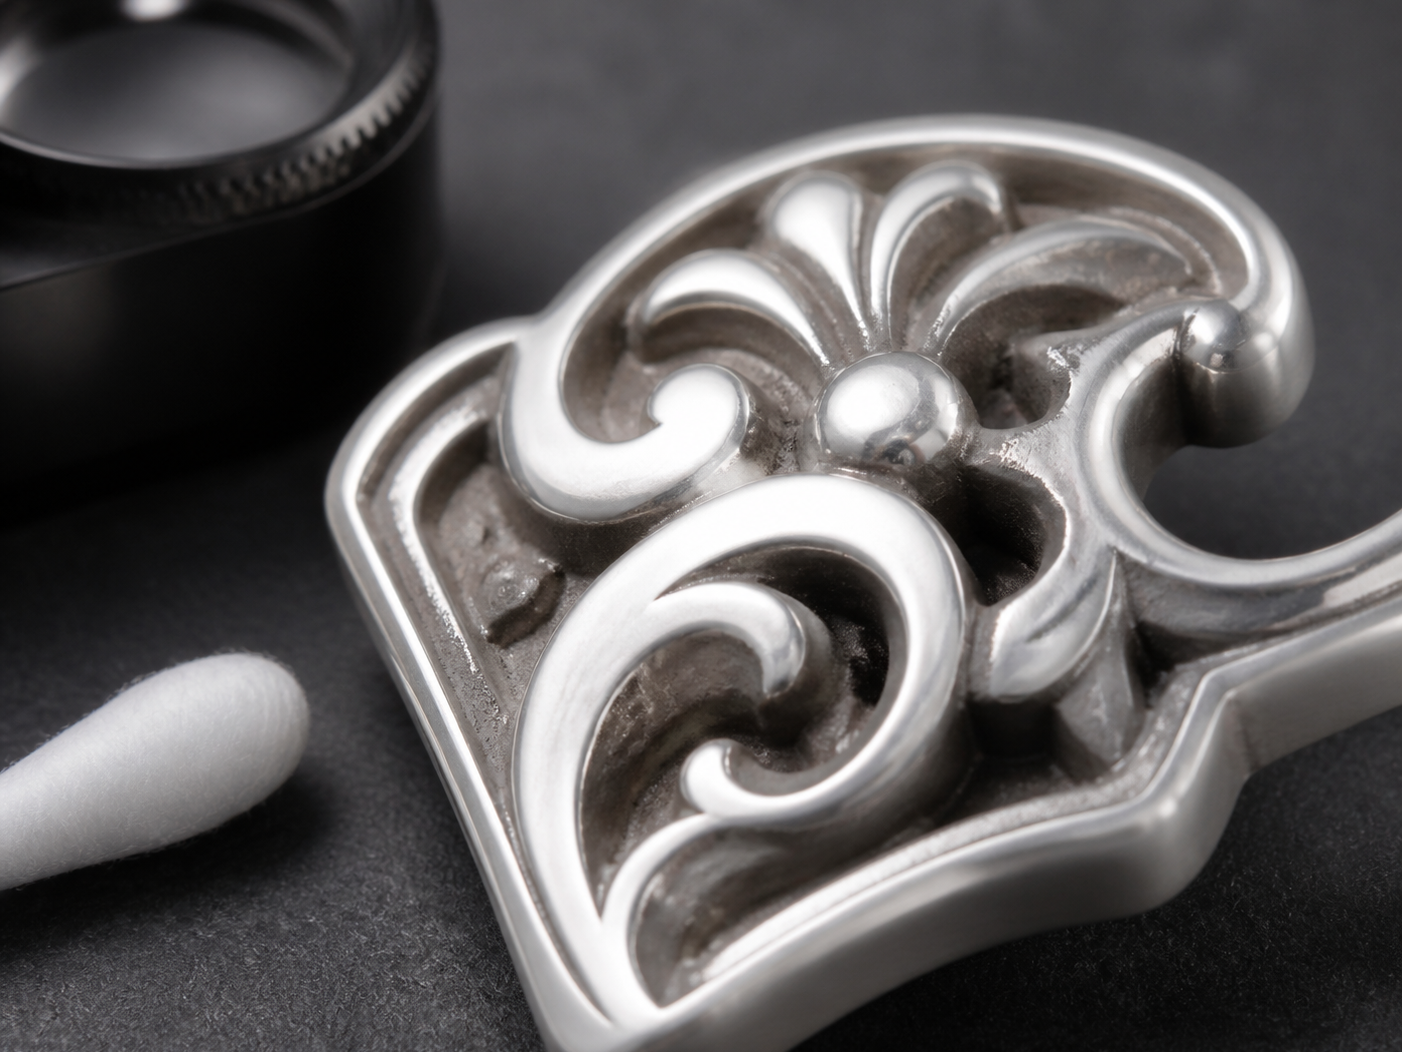
凹部にLUXI Purple残留物が残る
LUXI Purpleは有効な付着性が高いため、付けすぎると複雑な形状部に残留することがあります。
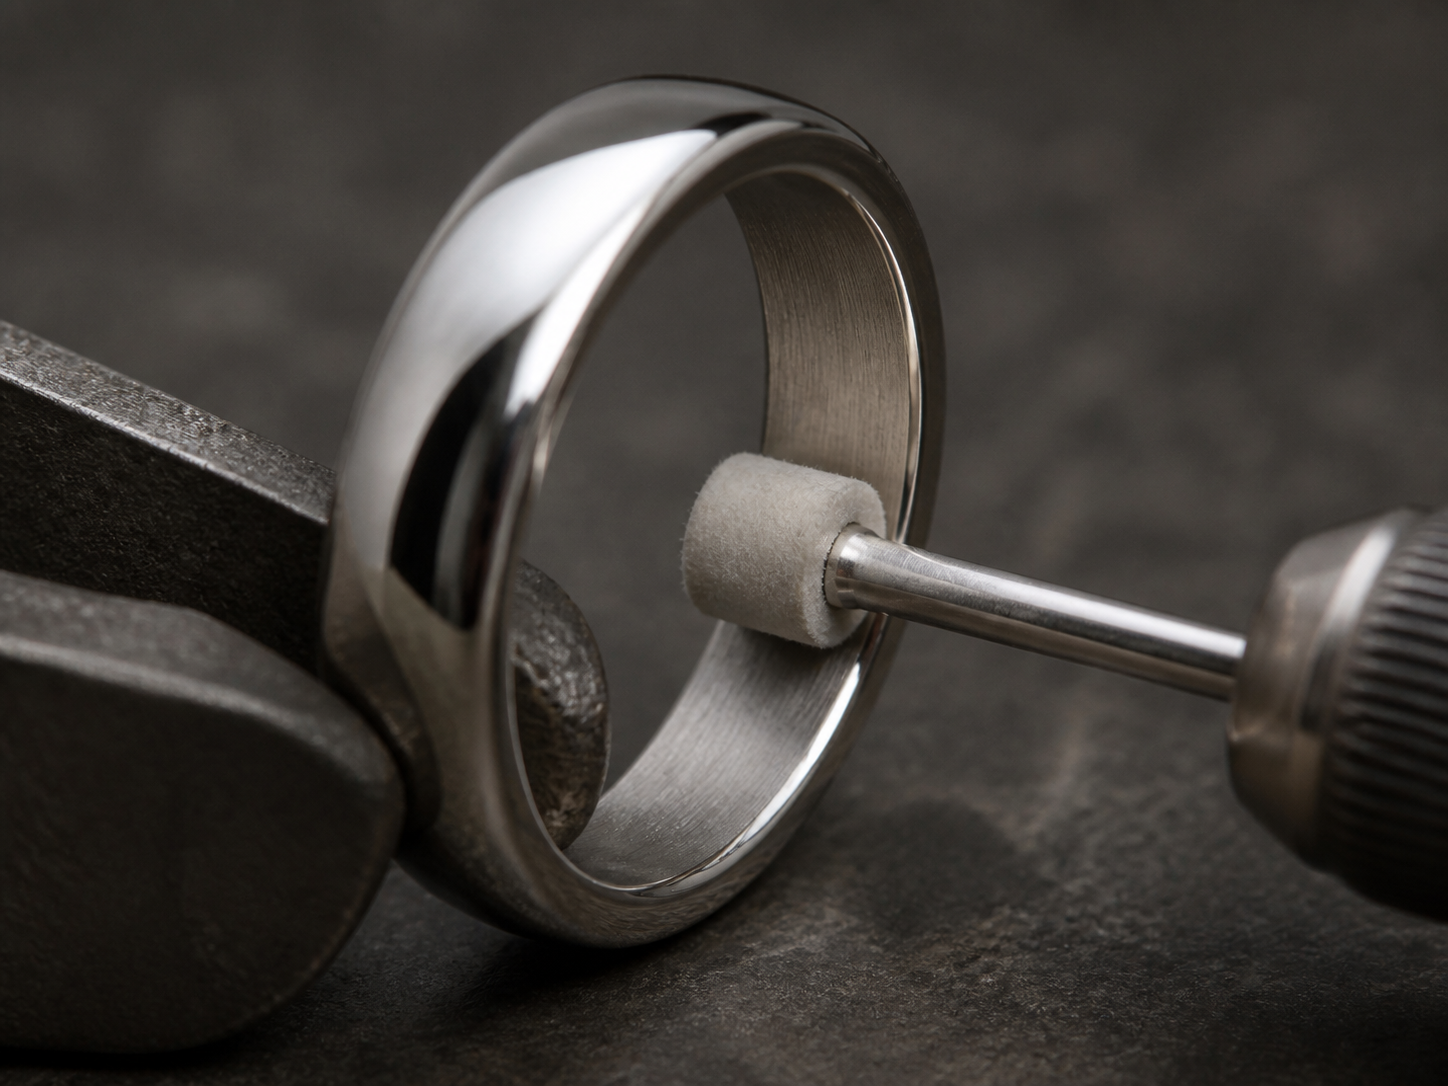
標準研磨ペーストではリング内側に光沢が出ない
小型フェルト工具または綿工具は、6インチホイールより表面速度が低く、接触が柔らかく、作業温度が低い場合があります。
小型フェルト工具では標準研磨ペーストに十分な熱が生じない場合がある
15000 rpmで回転する8 mmのフェルト工具は、2500 rpmで回転する6インチホイールより表面速度がはるかに低くなります。
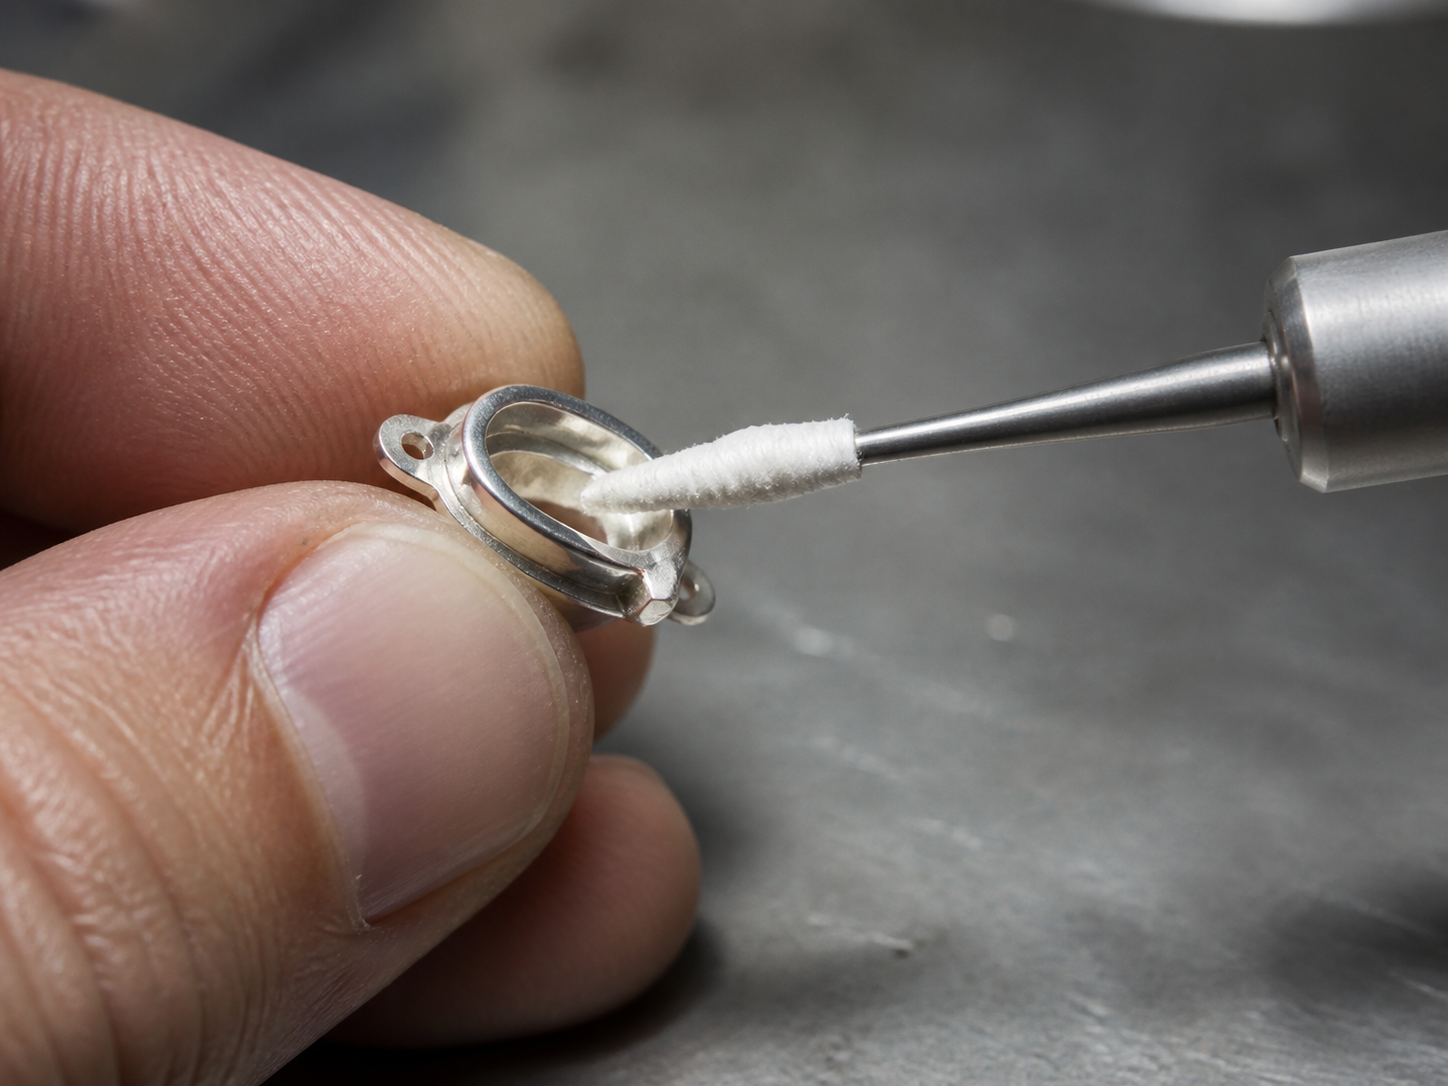
綿巻き研磨には低温用コンパウンドが必要です
表面速度が比較的高くても、柔らかい綿の支持体と低い側圧によって、より穏やかで低温の工程にできます。
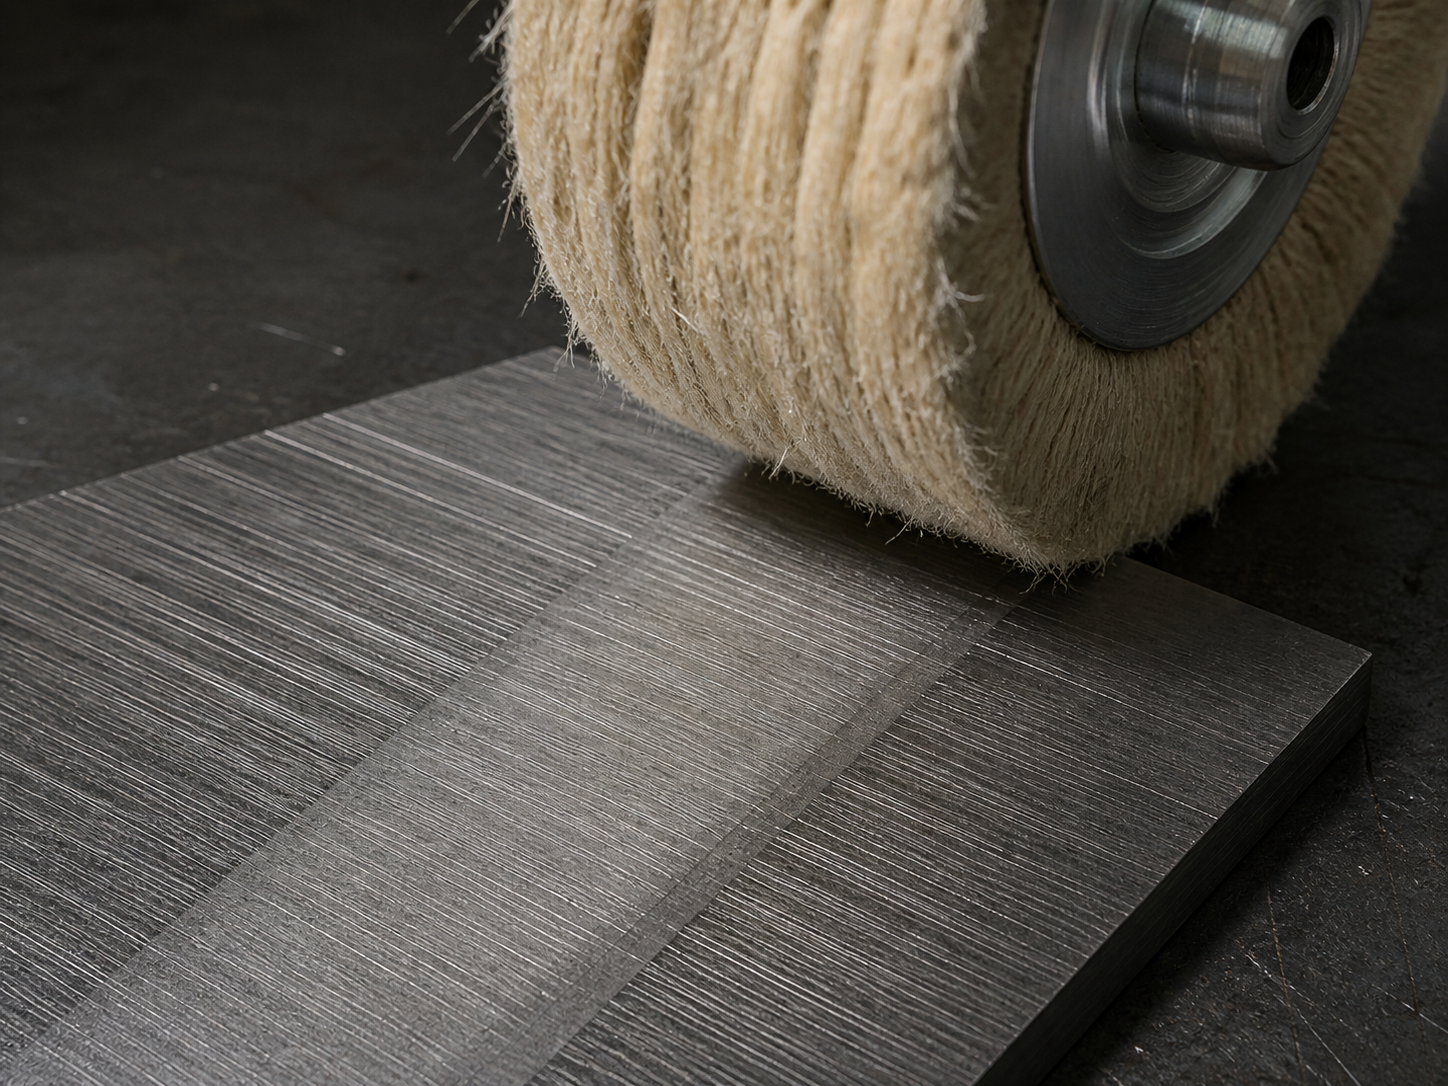
LUXI Black+サイザルで研磨材痕を除去できない
LUXI Black+サイザルで研磨傷を除去できない場合は、研磨前処理が不十分であるか、準備状態を徹底的に確認する必要がある可能性があります。
LUXI Asian Blue+サイザルでも表面を平滑化できない
最も強いLUXIの組み合わせでも、より滑らかなつや消し表面を作れない場合は、研磨を続けず研磨材処理へ戻ってください。
研磨中にチタンにオレンジピールが生じる
チタンのオレンジピールは、多くの場合、過熱、連続接触、または表面層の制御されていない挙動に関連します。
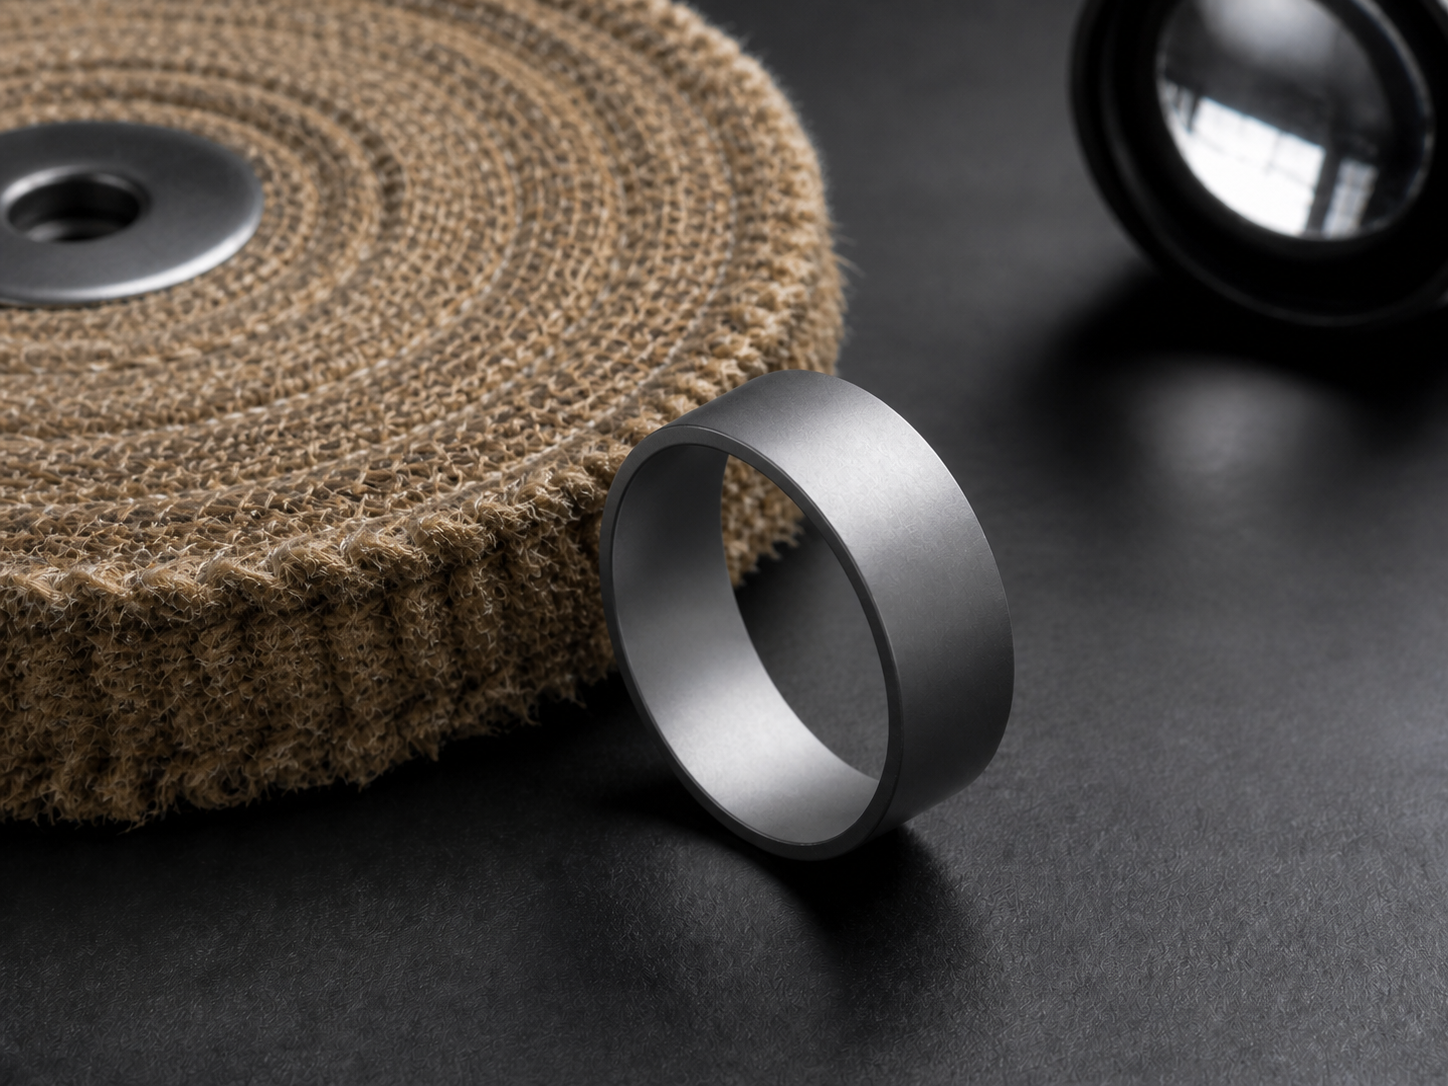
硬質な第二群表面がLUXI Black+サイザル後もつや消しのまま
硬質な第二群表面では、最初の安定した光沢が現れるまで、より管理された切削が必要な場合があります。または研磨材前処理の適否を再確認する必要があります。
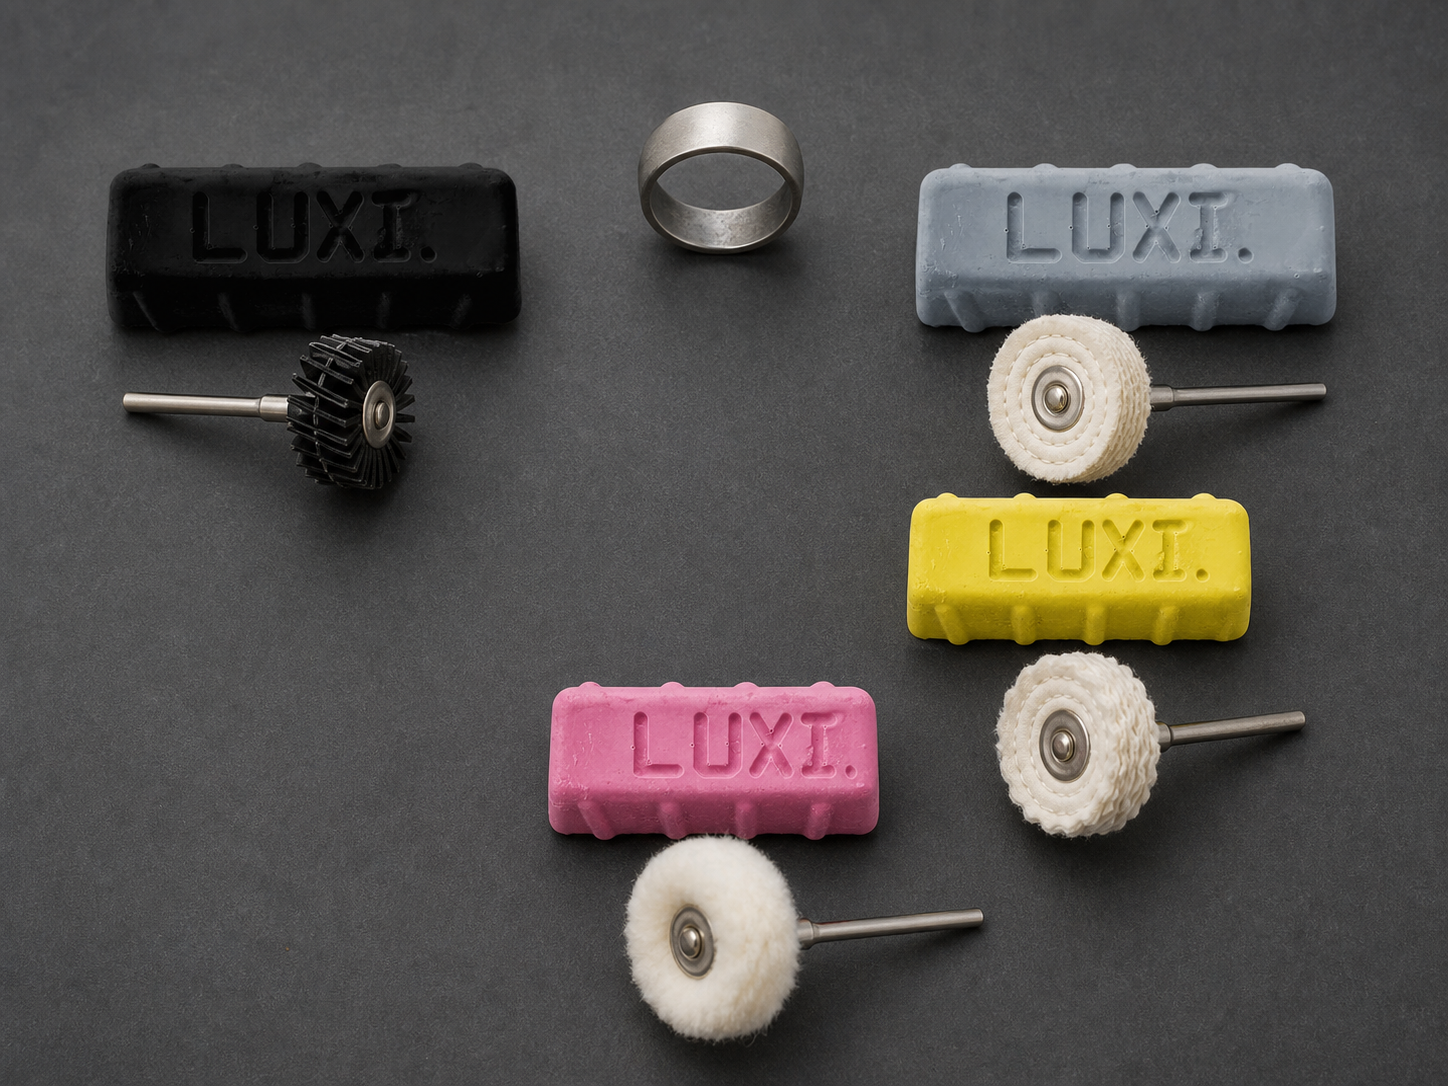
LUXI Pinkでは第二群材料に鏡面仕上げが得られない
「LUXI Pink」で鏡面仕上げにならない場合、通常は前工程で表面が十分に整えられていません。
LUXI Blackは金には作用が強すぎる
LUXI Yellowでは不足しLUXI Blackでは除去しすぎる場合、中間強化工程としてLUXI Grayを使います。
Tripoliペーストの残留物が除去しにくい
亜鉛合金およびスズ合金では、LUXI Brownを従来のTripoliによる第一工程の代わりに使用でき、LUXI Pink前により清浄な表面を得られます。
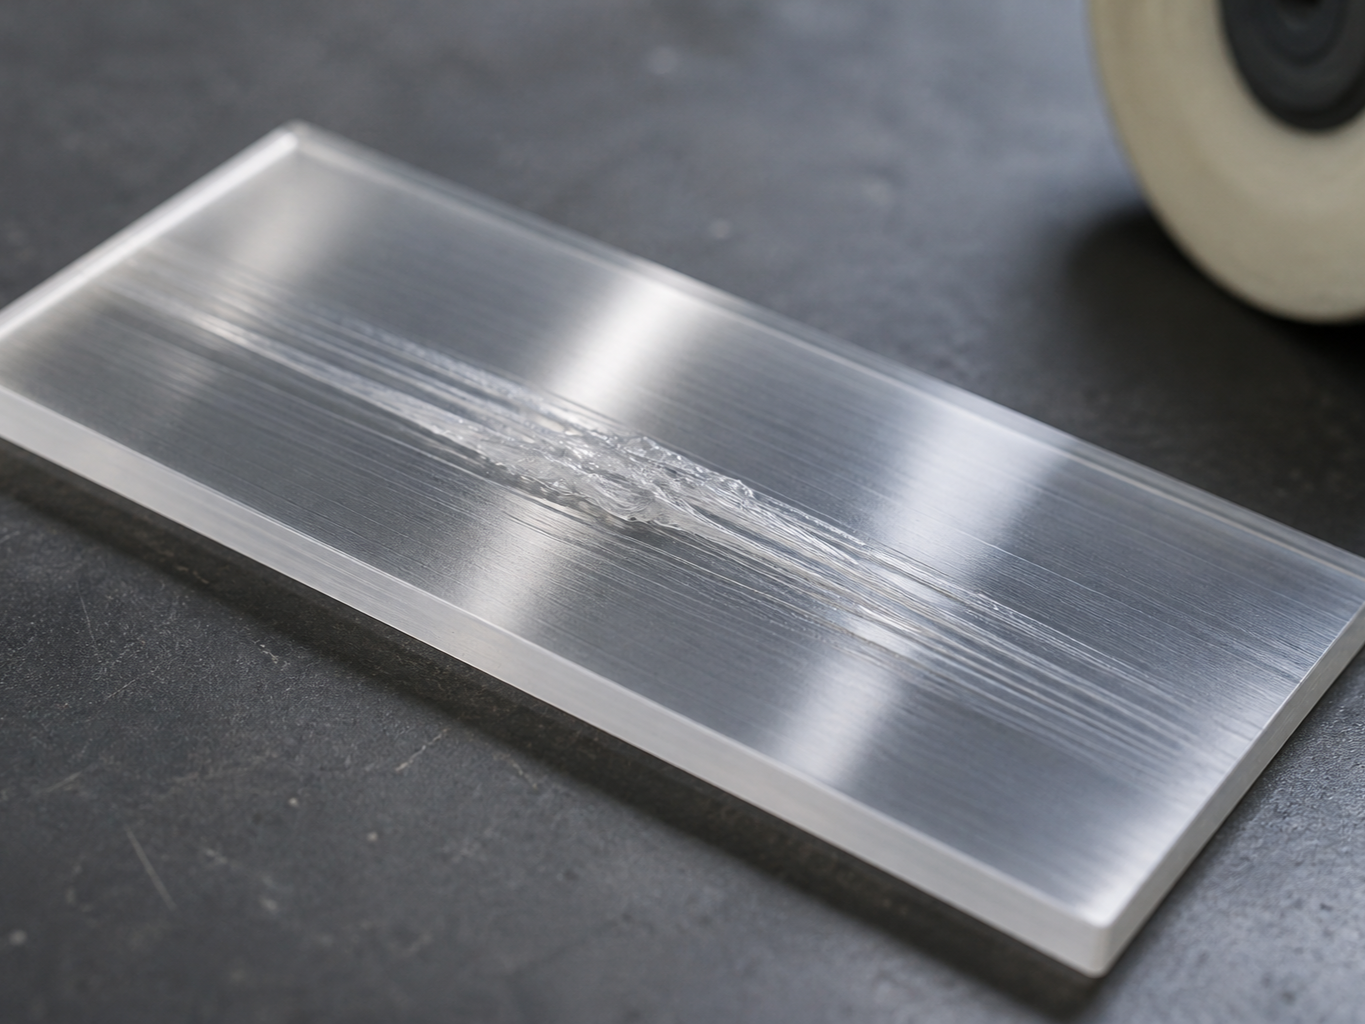
研磨中にポリマーが擦れて広がる
塗り広がりは通常、ポリマーが過熱したか、接触圧が高すぎる、または接触時間が長すぎることを示します。
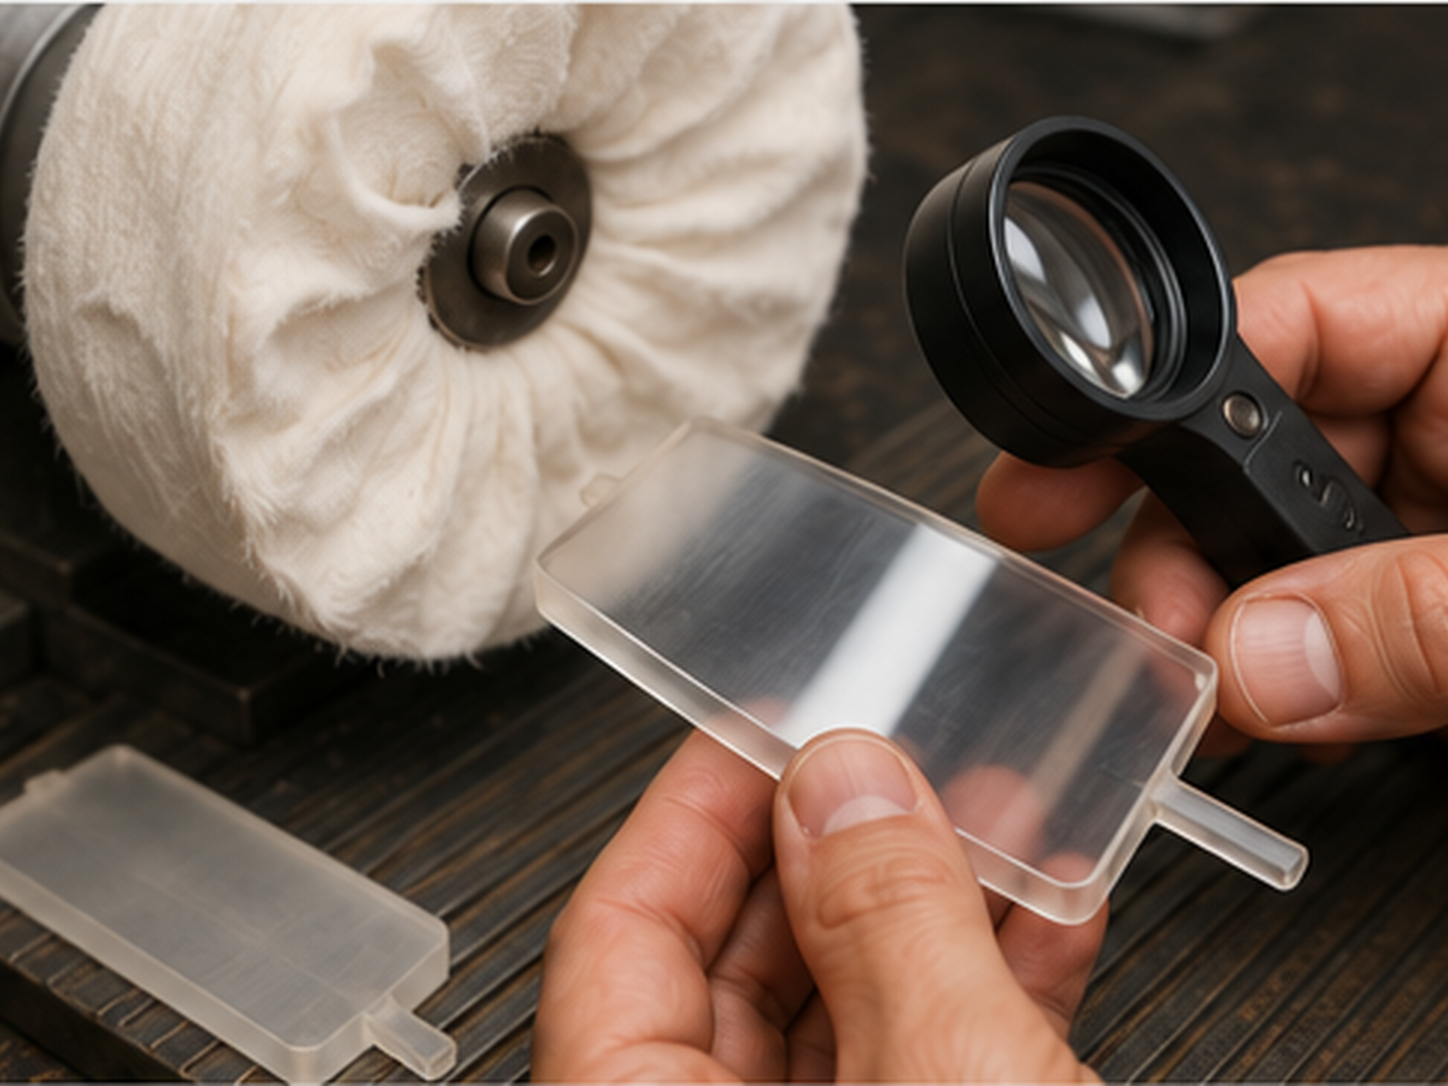
ポリマーに光沢が出ない
LUXI Brown工程または湿式研磨による下地処理が不完全か、LUXI Beigeの開始が早すぎた可能性があります。
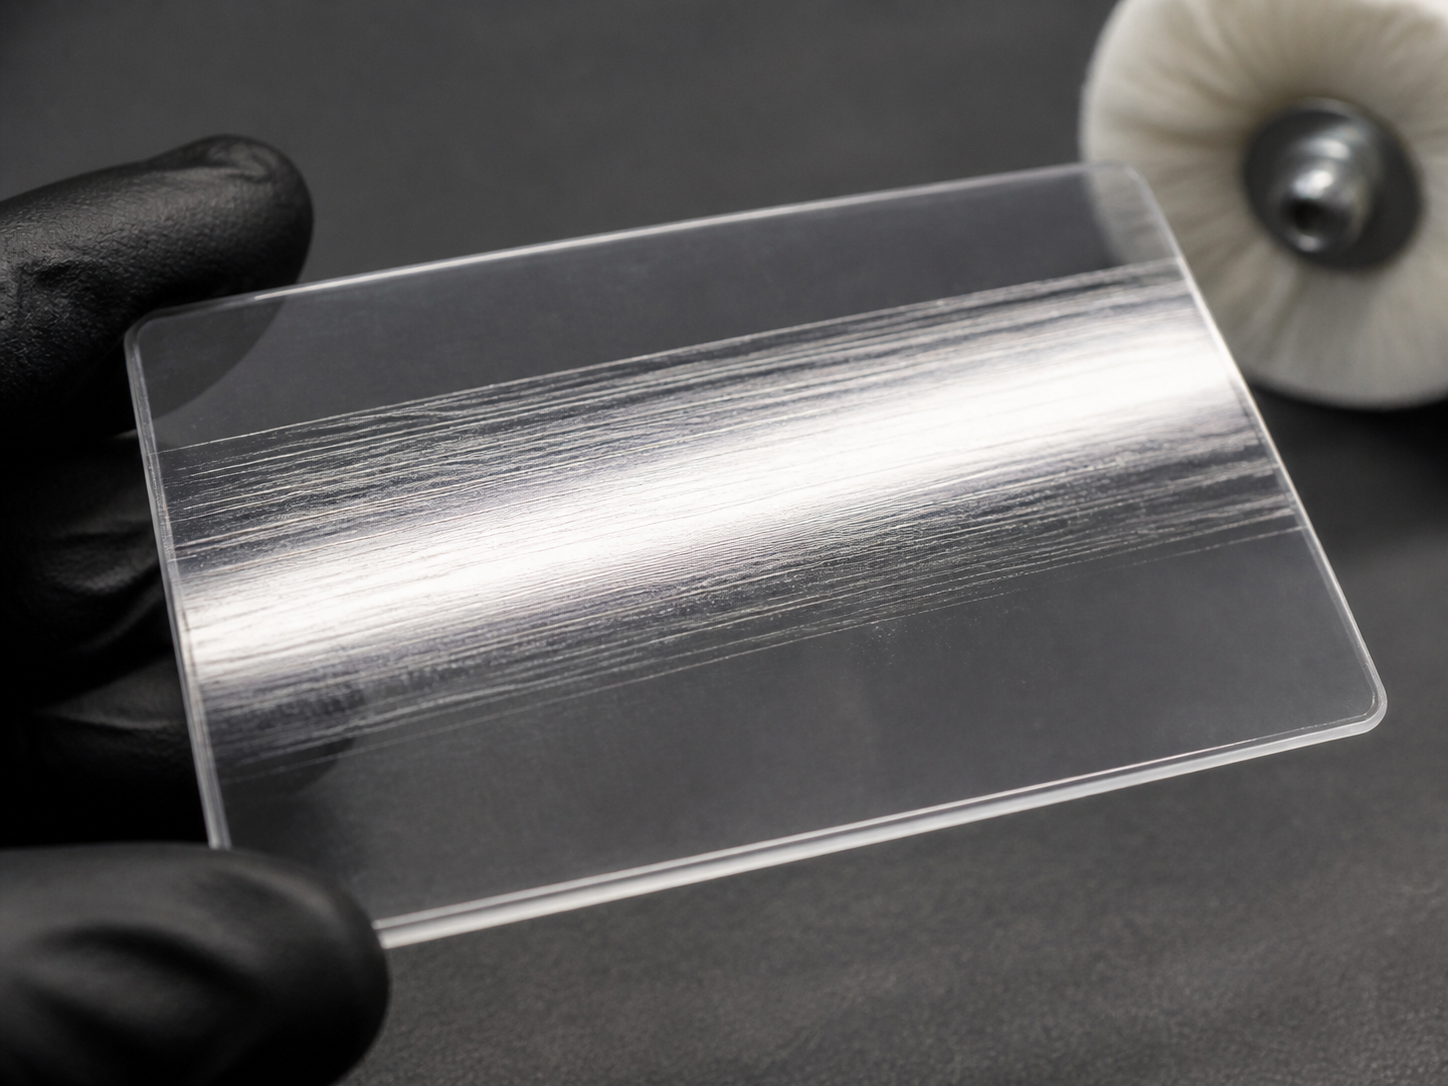
LUXI Beige後も傷が残る
LUXI Beige後に目視できる傷が残る場合は、通常、最終工程の開始が早すぎたことを示します。表面の湿式研磨が不十分だったか、LUXI Brown工程が完了していません。
ポリカーボネートの曇りが残る
ポリカーボネートの曇りは、過熱、残存する傷、または不適切な仕上げ順序によって生じることがあります。
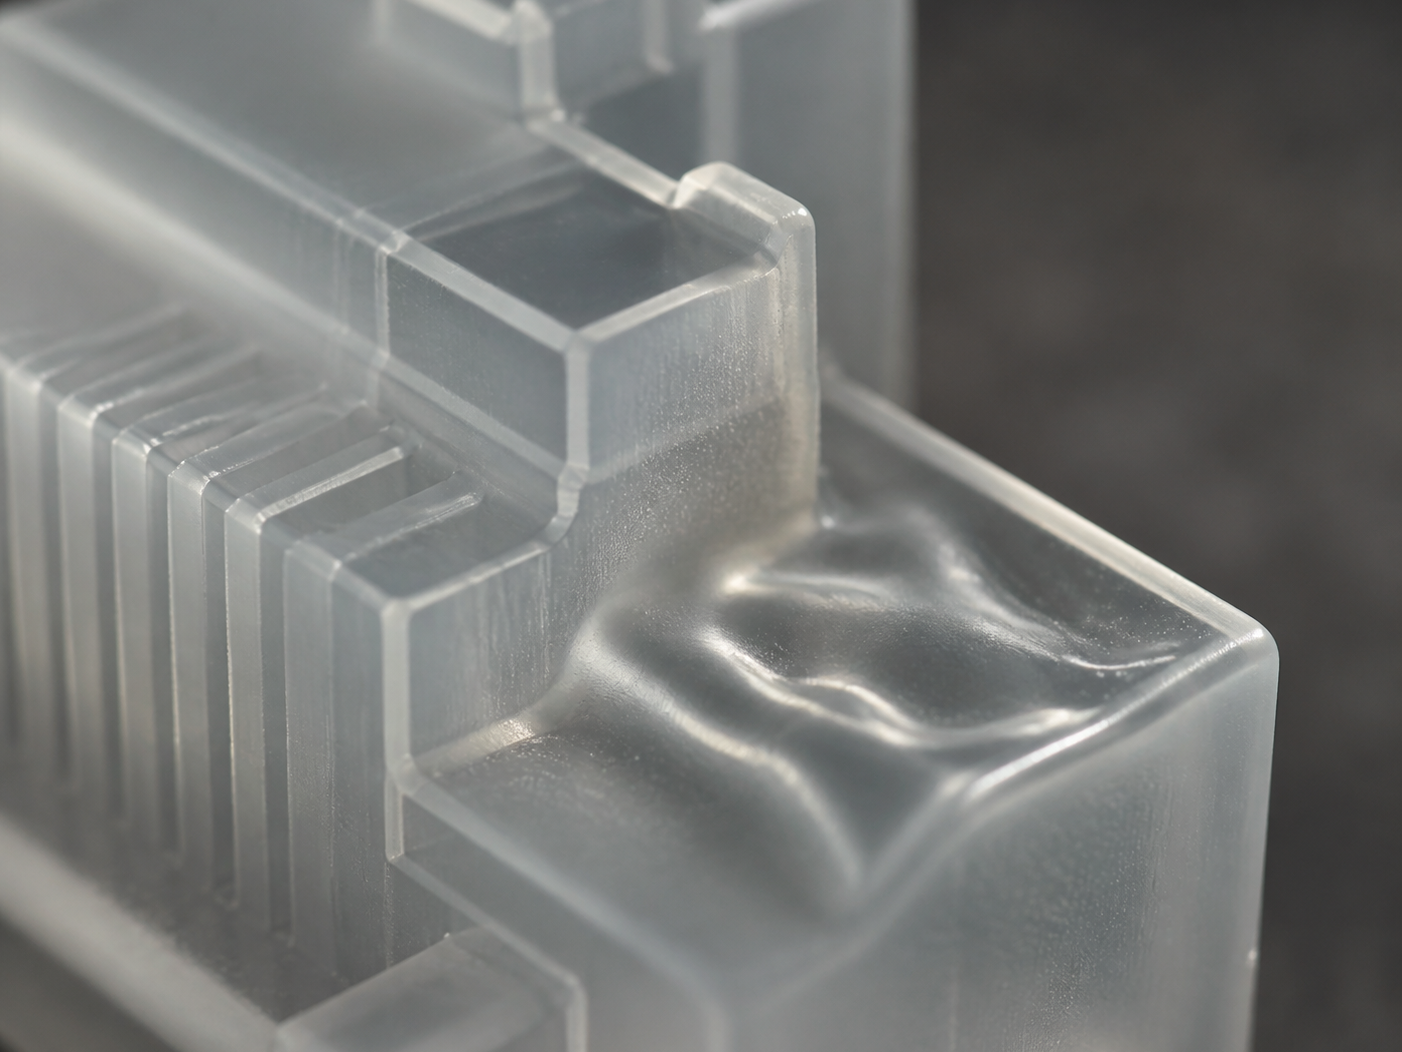
UVレジンのプロトタイプが過熱する
UV樹脂製プロトタイプは耐熱性が低い場合があるため、低速でごく短時間接触させる必要があります。
ポリウレタンをうまく研磨できない
硬質ポリウレタンは標準のLUXI Brown → LUXI Beigeポリマー工程に適合しない可能性があり、個別試験が必要です。