

 Sistem Pemolesan Terpadu
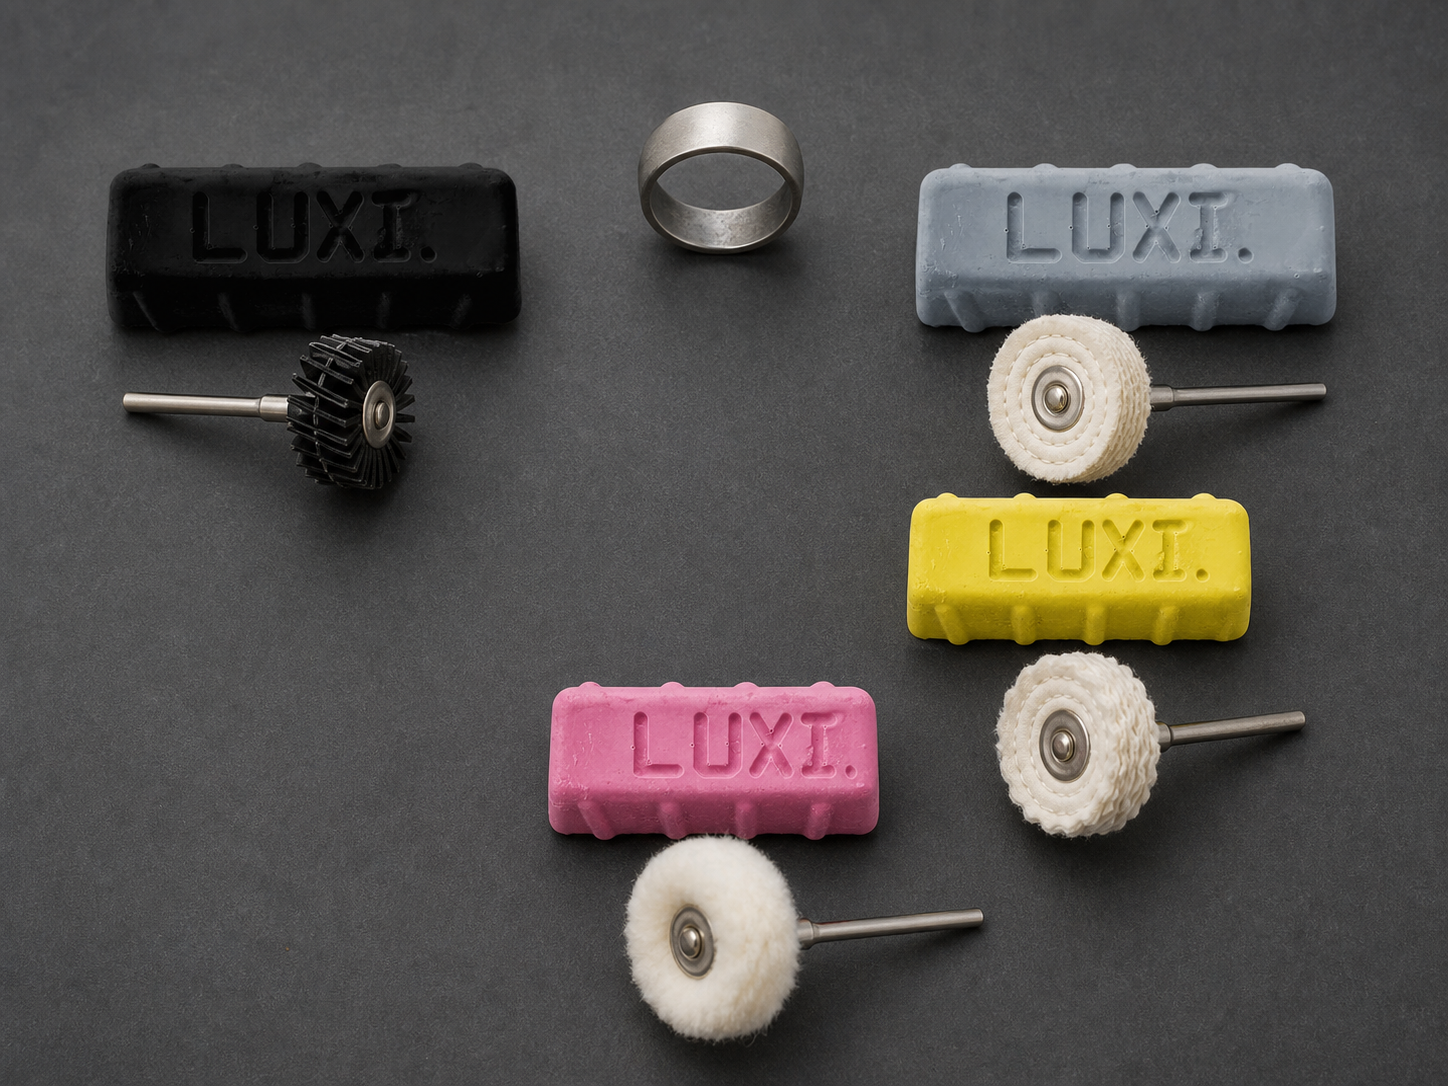
Alur proses ini menjelaskan rute pemolesan terkendali untuk baja tahan karat dan Co–Cr. Alur ini tidak berlaku untuk platina, titanium, atau logam lunak; material tersebut menggunakan alur proses tersendiri.
LUXI Black, LUXI Gray, dan LUXI Yellow bukan satu urutan wajib. Pilih cabang awal sesuai persiapan, kekerasan, luas kontak, dan kondisi permukaan yang sebenarnya. Gunakan LUXI Pink hanya setelah tahap sebelumnya benar-benar selesai.
Kondisi awal
Tuntaskan geometri benda, perbaikan yang diperlukan, dan persiapan permukaan yang merata dengan abrasif sebelum pemolesan. Tangani goresan dalam, retakan, rongga terbuka, koreksi bentuk yang belum selesai, dan cacat lain yang tidak boleh diperbaiki dengan pemolesan.
Untuk baja tahan karat, P1000–P1200 dapat menjadi titik awal bagi LUXI Gray, sedangkan permukaan datar yang luas dan halus mungkin memerlukan P1500 atau lebih halus. Nilai-nilai ini tidak menggantikan pemeriksaan visual. Tidak ada tingkat abrasif universal yang ditetapkan untuk Co–Cr; persiapan bergantung pada paduan tertentu, geometri, dan cabang yang dipilih.
Rute 1 — LUXI Gray → LUXI Pink
Gunakan LUXI Gray sebagai tahap pertama yang aktif bila mampu sepenuhnya menghilangkan bekas abrasif terakhir yang terlihat.
Pilih alat kerja LUXI Gray dari kartu khusus produknya. Bergantung pada aksi dan geometri yang diperlukan, pilihan yang telah dikonfirmasi mencakup sisal, roda katun berjahit biasa, atau roda katun berjahit dengan perlakuan khusus. Tidak ada satu jenis kain katun yang ditetapkan untuk LUXI Gray, sehingga Calico, muslin, atau nama lainnya tidak boleh ditambahkan secara otomatis.
Tahap pertama selesai bila permukaan yang telah dibersihkan tidak menunjukkan bekas abrasif terakhir yang terlihat, permukaannya rata, serta bentuk, tepi, dan relief yang dimaksud tetap terjaga.
Setelah seluruh LUXI Gray dan logam yang terkikis dibersihkan, serta benda telah dibersihkan, didinginkan, dan diperiksa, lanjutkan langsung ke LUXI Pink hanya bila permukaannya benar-benar siap untuk pengerjaan akhir.
Gunakan LUXI Pink pada roda Calico putih tanpa jahitan yang bersih dan terpisah. Muslin, flanel, felt, dan roda katun berjahit bukan alat utama LUXI Pink.
Rute 2 — LUXI Gray → LUXI Yellow opsional → LUXI Pink
Gunakan LUXI Yellow sebagai transisi antara yang opsional bila tahap LUXI Gray yang telah tuntas meninggalkan bekas yang sebaiknya diperhalus sebelum pengerjaan akhir.
Gunakan LUXI Yellow pada roda Calico putih berjahit yang bersih dan terpisah. Bahan ini tidak boleh digunakan untuk memperbaiki tahap LUXI Gray yang belum tuntas. Jika setelah pembersihan masih terlihat bekas abrasif terakhir atau ketidakrataan yang nyata, kembali ke persiapan atau tahap LUXI Gray.
Setelah LUXI Yellow selesai, bersihkan dan dinginkan benda sepenuhnya, lalu gunakan LUXI Pink pada roda Calico putih tanpa jahitan yang bersih dan terpisah.
Rute 3 — LUXI Black → LUXI Yellow opsional → LUXI Pink
Pilih LUXI Black bila baja tahan karat atau Co–Cr memerlukan aksi yang lebih kuat daripada yang dapat diberikan LUXI Gray dengan persiapan yang benar dan alat yang sesuai.
Pilih alat LUXI Black dari kartu khusus produknya. Sisal memberikan aksi paling agresif; alat lain yang telah dikonfirmasi dipilih sesuai luas kontak dan geometri. Alur proses ini tidak menetapkan sisal secara otomatis untuk setiap benda.
LUXI Black harus sepenuhnya menyelesaikan tahap pertama yang kuat dan telah dipilih. Setelah pembersihan, nilai bekas yang ditinggalkannya. Bila diperlukan transisi yang lebih halus sebelum LUXI Pink, gunakan LUXI Yellow pada roda Calico putih berjahit yang terpisah. LUXI Yellow tidak wajib setelah setiap tahap LUXI Black.
Lanjutkan ke LUXI Pink hanya setelah cabang yang dipilih sepenuhnya menghilangkan bekas yang ada saat masuk ke tahap tersebut dan menghasilkan permukaan rata yang siap untuk pengerjaan akhir.
Transisi khusus LUXI Black → LUXI Gray
Gunakan LUXI Black → LUXI Gray hanya bila tahap LUXI Black yang kuat memang diperlukan, tetapi bekas yang tersisa memerlukan tahap LUXI Gray tersendiri sebelum pengerjaan akhir.
Ini merupakan cabang khusus, bukan urutan universal. Setelah LUXI Gray, lanjutkan langsung ke LUXI Pink atau gunakan LUXI Yellow opsional hanya bila benar-benar diperlukan bekas tahap antara yang lebih halus.
Kondisi pengoperasian
Untuk roda standar berdiameter sekitar 150 mm, 2500–3000 rpm merupakan rentang awal kerja untuk kombinasi yang telah dikonfirmasi. Jangan menerapkan rentang ini secara otomatis pada diameter lain, alat kecil, atau luas kontak lain. Pertimbangkan kecepatan linear permukaan, kestabilan roda, penurunan rpm saat dibebani, suhu, dan perilaku material yang sebenarnya.
Gunakan alat bersih yang terpisah untuk setiap bahan poles. Aplikasikan setiap bahan poles sesedikit mungkin sesuai aturan pengisian khusus produknya. Jangan membentuk lapisan tebal bahan poles dan logam yang terkikis di antara roda dan permukaan.
Kerjakan dalam lintasan singkat, terus gerakkan benda, kendalikan tekanan dan suhu, serta bersihkan alat kerja secara teratur. Jangan mengimbangi persiapan yang belum tuntas atau alat yang terlalu lunak dengan bahan poles berlebih, tekanan lebih besar, atau kontak terus-menerus yang berkepanjangan.
Pembersihan antartahap
Sebelum mengganti produk, bersihkan sepenuhnya bahan poles sebelumnya, logam yang terkikis, dan kontaminasi roda. Biarkan benda mendingin lalu periksa permukaannya di bawah cahaya terarah.
Pilih metode pembersihan dengan mempertimbangkan seluruh benda: material, konstruksi, batu, sisipan, sambungan, lapisan, dan operasi berikutnya. LUXI iClean, pembersihan ultrasonik, larutan berpemanas, pelarut, dan uap tidak ditetapkan secara otomatis.
Kriteria penyelesaian
Proses selesai bila permukaan yang telah sepenuhnya dibersihkan, kering, dan dingin menunjukkan:
- tidak ada bekas abrasif terakhir atau tahap sebelumnya yang terlihat;
- pantulan merata yang sesuai dengan hasil akhir cermin yang diperlukan;
- tidak ada area kusam, kontaminasi, atau bahan poles di dalam cekungan;
- tepi, relief, dan geometri yang dimaksud tetap terjaga;
- hasil yang stabil setelah pembersihan dan pendinginan.
Kondisi penghentian
Hentikan jika proses menyebabkan panas berlebih, permukaan bergelombang, hilangnya kerataan, kerusakan tepi, penghalusan relief, kekaburan yang meningkat, kilap yang tidak stabil setelah pendinginan, pori, retakan, atau rongga yang terbuka atau membesar, atau perubahan pada lapisan.
Kondisi ini memerlukan kembali ke persiapan, perbaikan, atau penilaian kelayakan produksi, bukan peningkatan otomatis pada bahan poles, tekanan, atau durasi kontak.
Lapisan
Jangan memoles secara mekanis lapisan tipis dekoratif, pelindung, hasil pelapisan elektrolitik, atau PVD yang harus dipertahankan. Identifikasi dahulu lapisan yang belum diketahui. Lapisan yang cukup tebal dan stabil hanya memungkinkan penilaian tersendiri berbasis pengujian pada sampel atau area yang tidak kritis; keberhasilan uji umum tidak menghasilkan rekomendasi otomatis untuk rute ini.