

 統合研磨システム
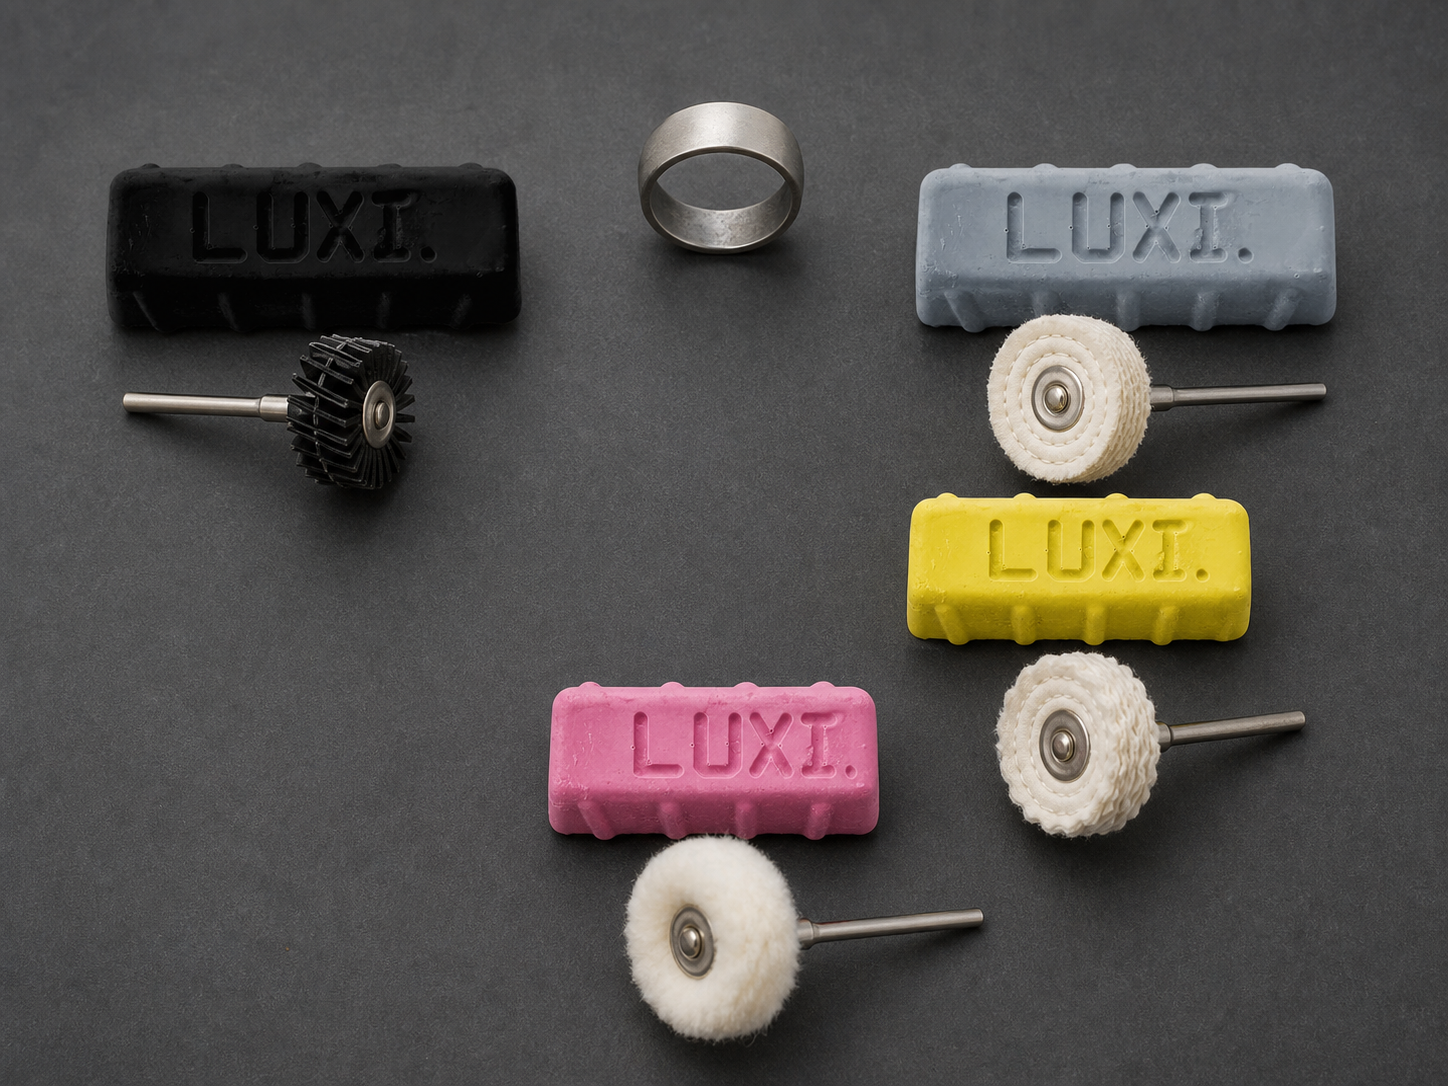
このワークフローは、ステンレス鋼およびCo–Crの管理された研磨工程を説明します。プラチナ、チタン、または軟質金属には適用されません。これらの材料には別のワークフローを使用します。
LUXI Black、LUXI Gray、LUXI Yellowは、一つの必須連続工程を形成しません。前処理、硬さ、接触面積、実際の表面状態に応じて開始分岐を選択してください。前工程を完全に完了した後に限り、LUXI Pinkを使用します。
開始条件
研磨前に、品物の形状、必要な補修、および均一な研磨材前処理を完了してください。深い傷、亀裂、開いた空洞、未完了の形状修正、および研磨で修正すべきでないその他の欠陥を解決してください。
ステンレス鋼では、LUXI Grayを使用する開始点としてP1000–P1200を選択でき、大きく滑らかな平面にはP1500以上の細かさが必要になる場合があります。これらの値は目視検査に代わるものではありません。Co–Crに普遍的な研磨材の番手は指定されていません。前処理は、個々の合金、形状、および選択した分岐によって異なります。
工程 1 — LUXI Gray → LUXI Pink
最後に使用した研磨材による目視可能な痕跡を完全に除去できる場合は、LUXI Grayを作用を担う第一工程として使用します。
製品固有のカードからLUXI Grayの作業工具を選択してください。必要な作用と形状に応じて、確認済みの選択肢にはサイザル、通常の縫製綿ホイール、処理済み縫製綿ホイールがあります。LUXI Gray用として単一の綿布種は確立されていないため、Calico、モスリン、その他の名称を自動的に挿入してはいけません。
洗浄した表面に最後の研磨材による目視可能な痕がなく、表面が均一で、意図した形状、縁、レリーフが保持されている場合に、第一工程は完了です。
LUXI Grayと除去金属をすべて除去し、品物を洗浄、冷却、検査した後、表面が本当に仕上げ可能な状態である場合にのみLUXI Pinkへ直接移行します。
専用の清浄な白色無縫製CalicoホイールでLUXI Pinkを使用します。モスリン、フランネル、フェルト、縫製綿ホイールは、LUXI Pinkの主要工具ではありません。
ルート2 — LUXI Gray → 任意のLUXI Yellow → LUXI Pink
完全に完了したLUXI Gray工程に仕上げ前に穏やかにすべき痕が残る場合は、任意の中間移行としてLUXI Yellowを使用してください。
清潔な別の白色縫製キャリコホイールでLUXI Yellowを使用してください。未完了のLUXI Gray工程を補正するために使用してはいけません。洗浄後も最後の研磨材による痕や顕著な凹凸が見られる場合は、前処理またはLUXI Gray工程に戻ってください。
LUXI Yellow工程の完了後、対象品を完全に洗浄・冷却し、専用の清潔な白い縫い目なしCalicoホイールでLUXI Pinkを使用してください。
工程 3 — LUXI Black → 任意のLUXI Yellow → LUXI Pink
ステンレス鋼またはCo–Crで、適切な前処理と適合する工具を用いてもLUXI Grayでは得られない強い作用が必要な場合は、LUXI Blackを選択します。
製品別カードでLUXI Black用の工具を選定してください。サイザルは最も強い作用を示します。その他の確認済み工具は、接触面積と形状に応じて選定します。このワークフローは、すべての品物にサイザルを自動的に指定するものではありません。
LUXI Blackで、選択した作用の強い第一工程を完全に完了してください。洗浄後、それが残した研磨痕を評価します。LUXI Pinkの前に、より穏やかな移行が必要な場合は、専用の白い縫製CalicoホイールでLUXI Yellowを使用してください。LUXI Yellowは、すべてのLUXI Black工程後に必須となるわけではありません。
選択した工程が初期の痕を完全に除去し、仕上げ可能な均一表面を残した後にのみ、LUXI Pinkへ移行してください。
特殊なLUXI Black → LUXI Gray移行工程
強力なLUXI Black工程が必要で、かつその残存痕を仕上げ前に独立したLUXI Gray工程で処理する必要がある場合にのみ、LUXI Black → LUXI Grayを使用します。
これは特殊な分岐であり、普遍的な連続工程ではありません。LUXI Grayの後はLUXI Pinkへ直接移行するか、より穏やかな中間移行が真に必要な場合にのみ、任意工程としてLUXI Yellowを使用してください。
作業条件
直径約150 mmの標準ホイールでは、確認済みの組合せに対して2500–3000 rpmが作業開始範囲です。この範囲を、別の直径、小型工具、または別の接触面積に自動的に適用してはいけません。線速度、ホイールの安定性、負荷時のrpm低下、温度、および実際の材料挙動を考慮してください。
各コンパウンドには、それぞれ専用の清潔な工具を使用してください。各コンパウンドは、その製品固有の付着方法に従って最少量だけ塗布します。ホイールと表面の間にコンパウンドと除去金属の厚い層を作ってはいけません。
短いパスで作業し、品物を動かし続け、圧力と温度を管理し、作業工具を定期的に清掃します。不十分な前処理や柔らかすぎる工具を、過剰なコンパウンド、圧力の増加、または長時間の連続接触で補ってはいけません。
工程間の洗浄
製品を変更する前に、先に使用したコンパウンド、除去された金属粉、ホイールの汚染物を完全に取り除いてください。対象品を冷まし、指向性のある光の下で表面を検査してください。
品物全体について洗浄方法を選択してください。材質、構造、石、インサート、接合部、コーティング、次工程を考慮します。LUXI iClean、超音波洗浄、加熱溶液、溶剤、スチームを自動的に指定するものではありません。
完了基準
完全に洗浄され、乾燥し、冷却した表面に次が確認できれば、工程は完了です:
- 最後に使用した研磨材または前工程による目視可能な痕がない;
- 必要な鏡面仕上げに合致する均一な反射;
- くすんだ領域、汚染、凹部内のコンパウンドがない。
- エッジ、レリーフ、意図した形状が保持されていること;
- 洗浄および冷却後の安定した結果。
停止条件
工程により、過熱、うねり、平面性の喪失、エッジの損失、レリーフの平滑化、かすみの増加、冷却後の光沢の不安定化、気孔の露出または拡大、亀裂、空洞、あるいはコーティングの変化が生じた場合は停止してください。
これらの状態では、コンパウンド量、圧力、接触時間を自動的に増やすのではなく、前処理、補修、または生産適合性の評価へ戻る必要があります。
コーティング
保持しなければならない薄い装飾、保護、電気めっき、またはPVDコーティングを機械研磨してはいけません。不明なコーティングは、まず特定してください。十分に厚く安定した層であっても、試料または重要でない領域で、試験に基づく個別評価を行えるにすぎません。一般試験に成功しても、このルートを自動的に推奨する根拠にはなりません。