統合研磨システム
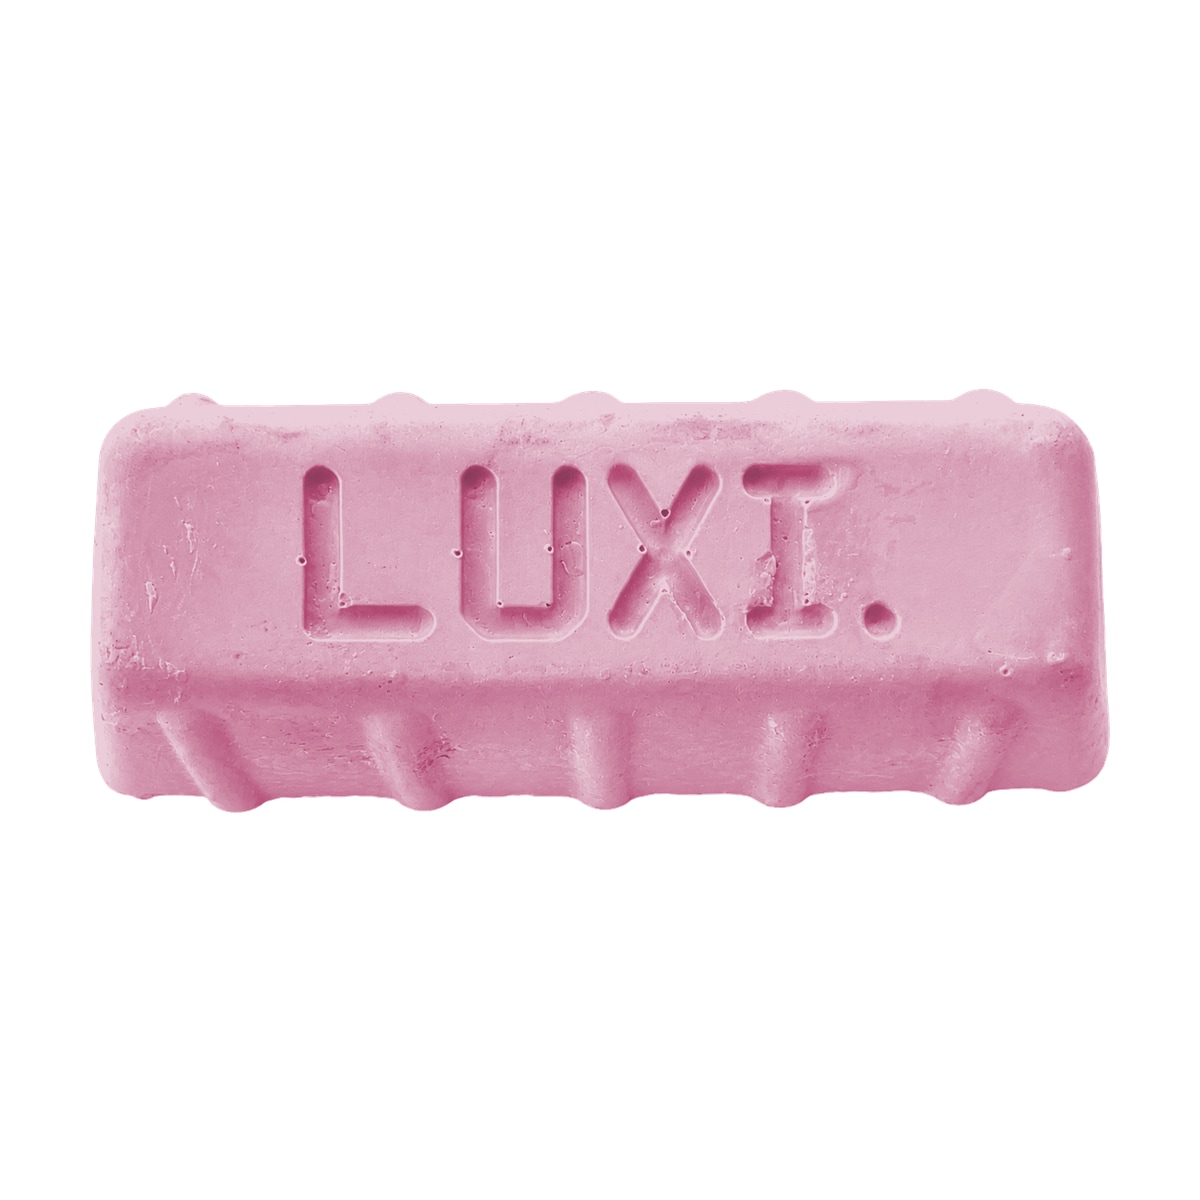
適用状況
LUXI Pinkを使用する前に、品物の形状形成、必要な補修、研磨材前処理、および適切な第一研磨工程を完了してください。最後の研磨材による目視可能な痕をすべて除去し、表面を均一で仕上げ可能な状態にし、第一工程のコンパウンド残留物を除去する必要があります。LUXI Pinkで、深い傷、亀裂、開いた空洞、未完成の形状、顕著なくもり、前の研磨材による線、または第一工程未完了の兆候を修正してはなりません。
LUXI Pinkは、除去量を最小限に抑えて仕上げます。すでに形成された表層付近をさらに平滑化して均一な鏡面反射に仕上げますが、形状を作り直したり、より作用の強いコンパウンドの役割を担ったりしてはなりません。
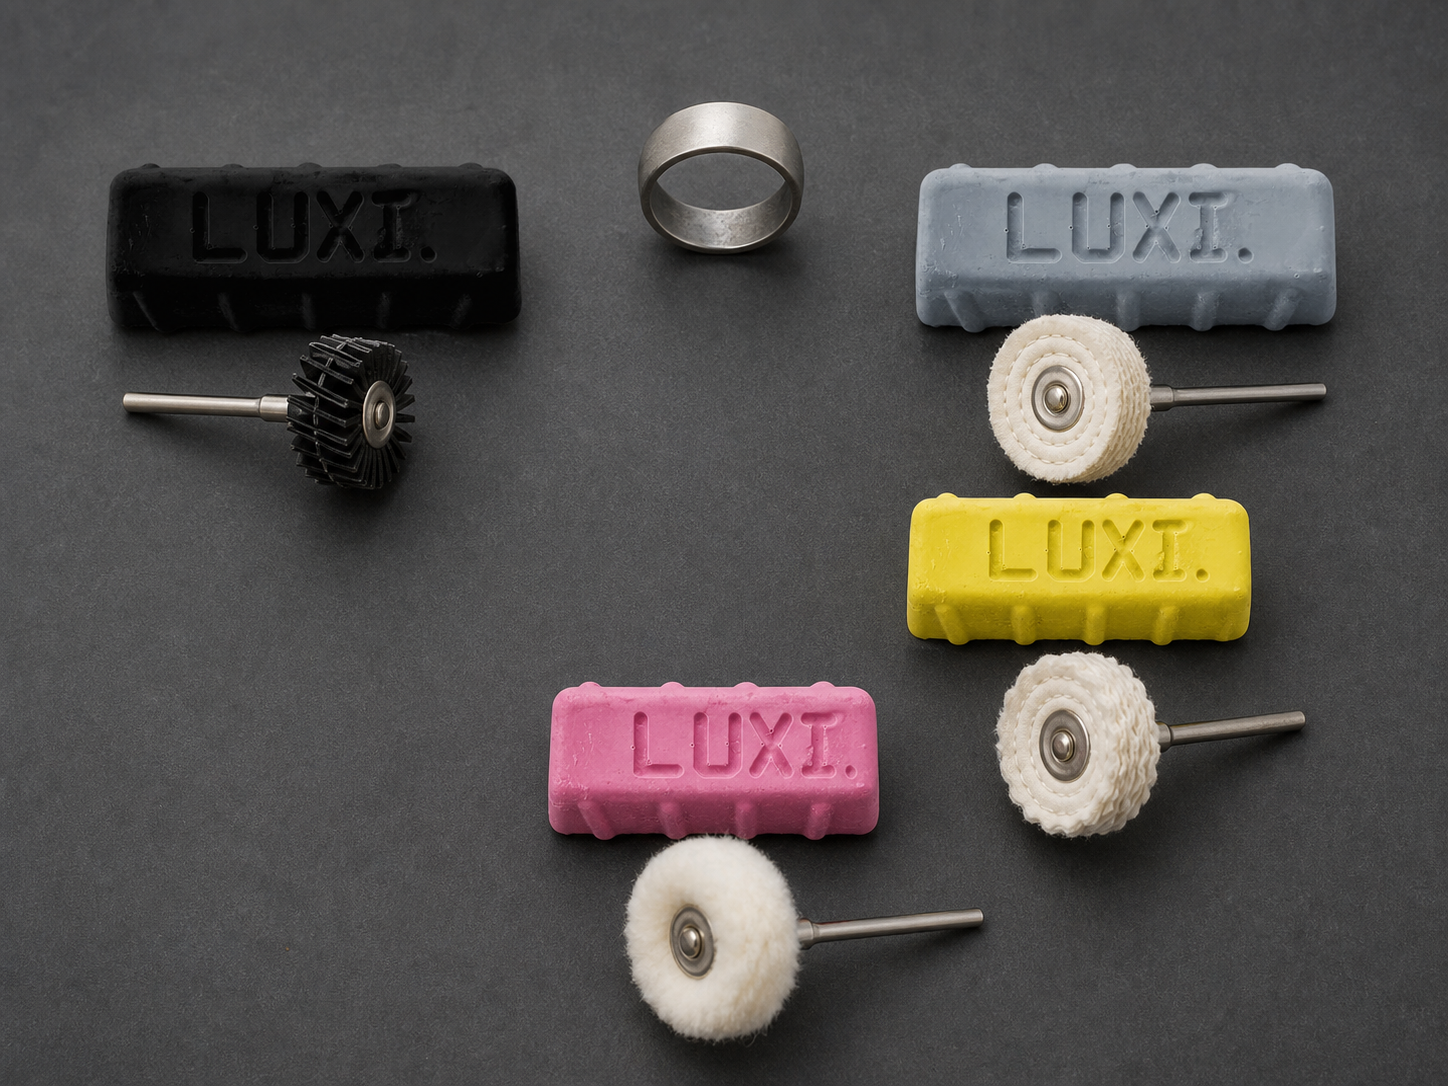
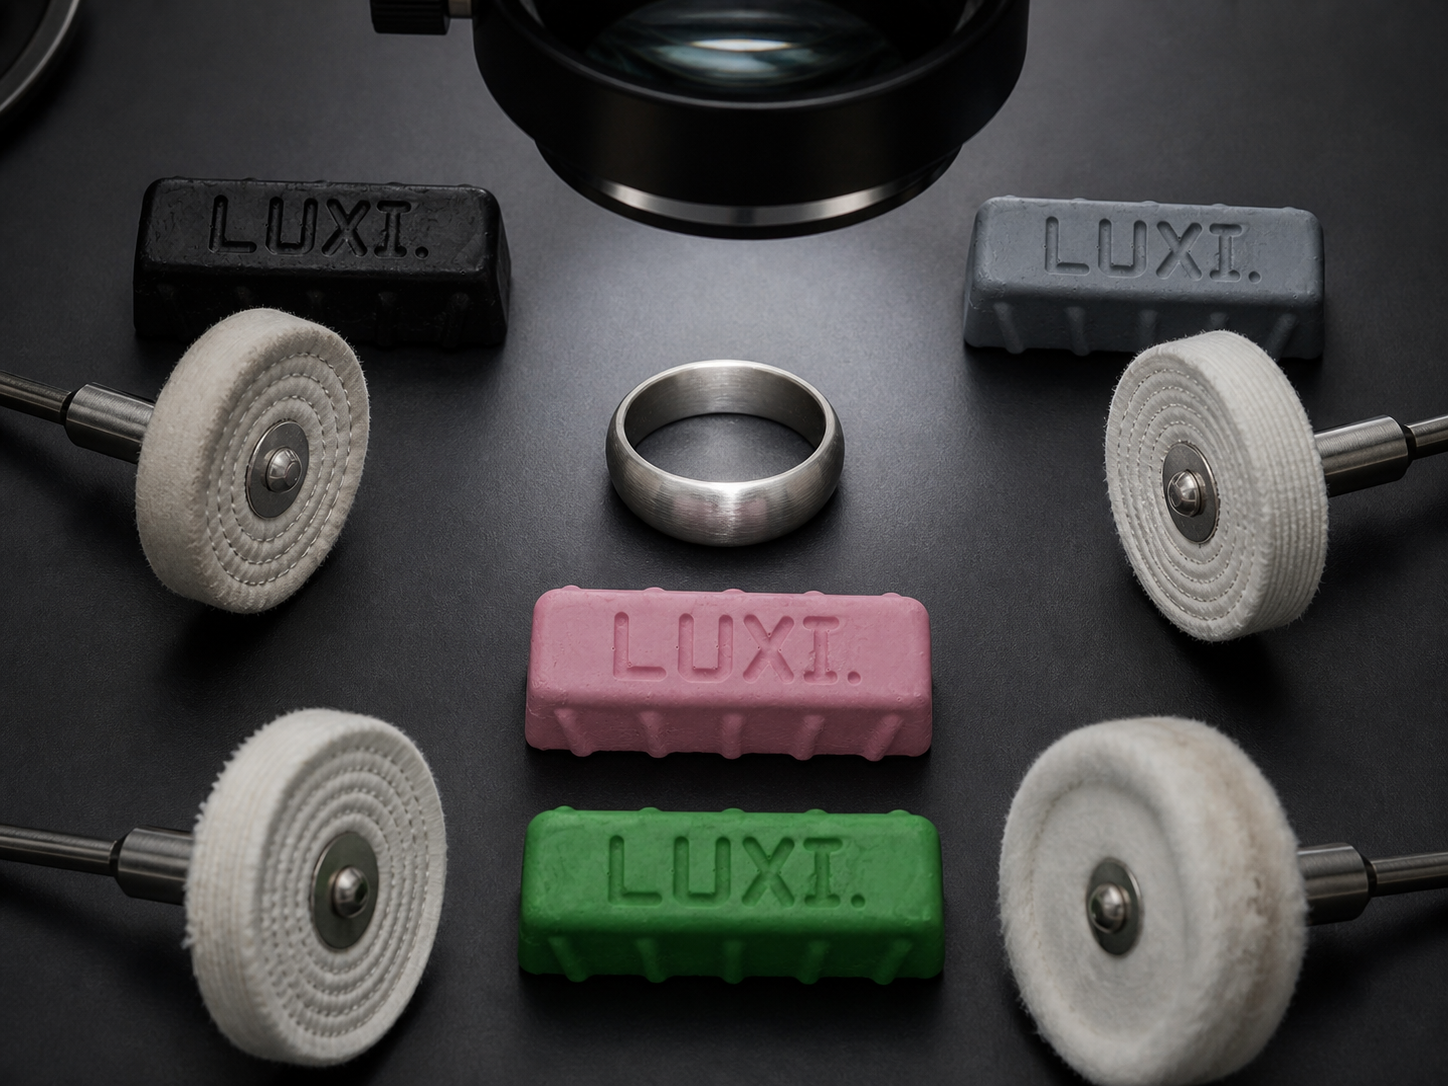
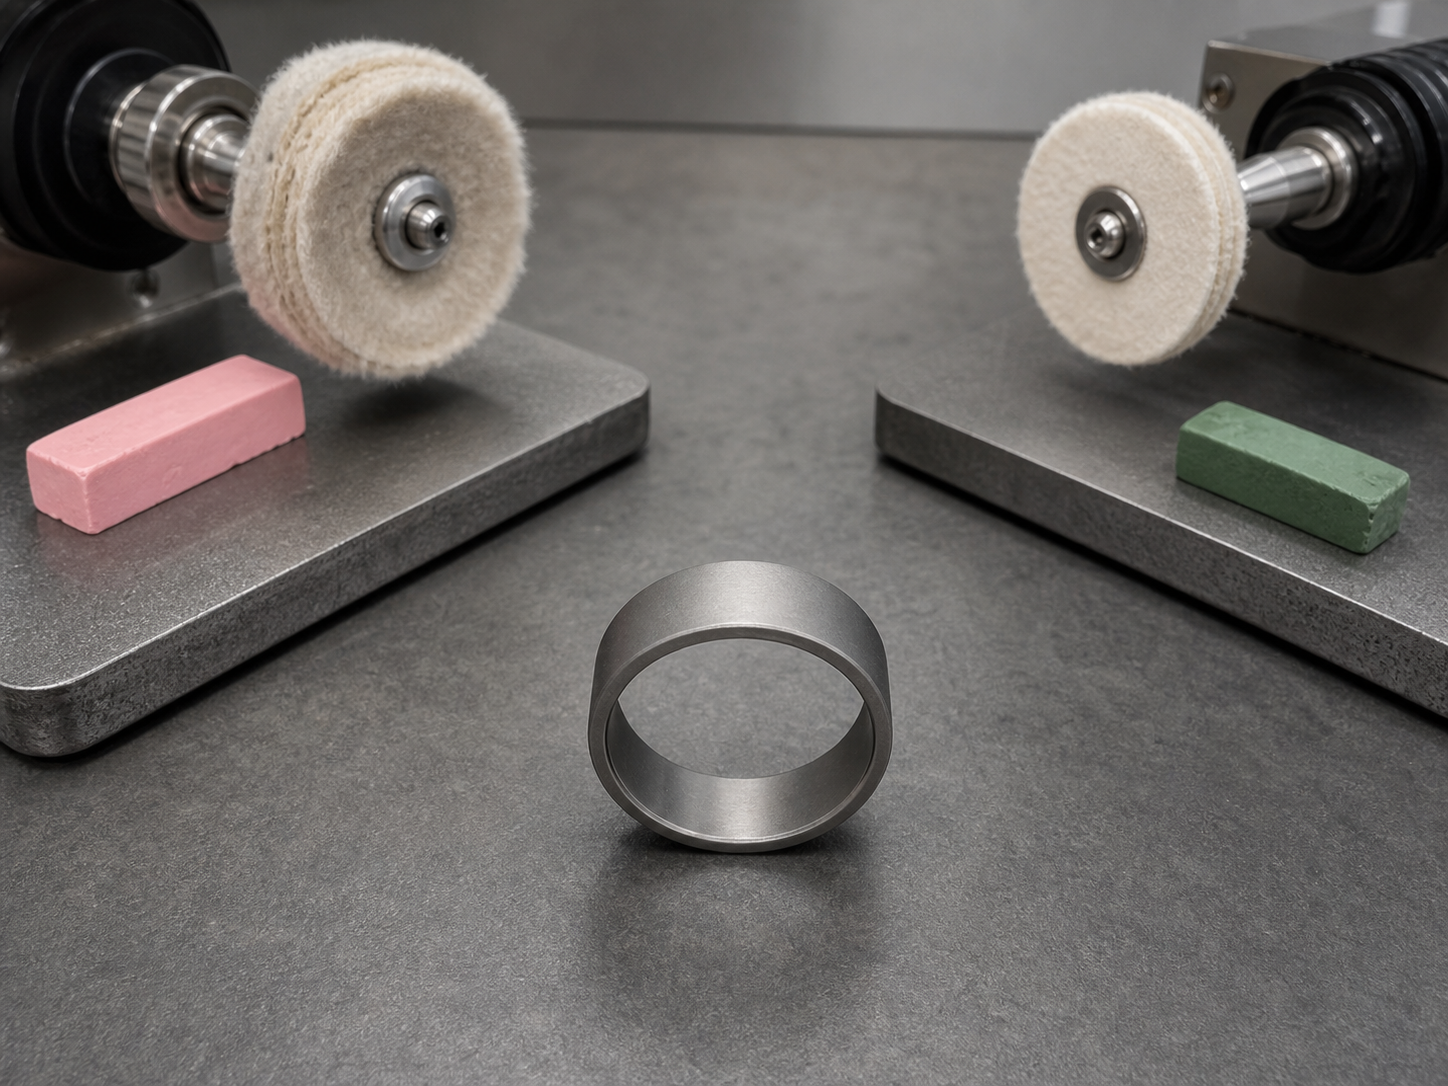
主工具は専用の清潔な白い縫い目なしCalicoホイールです。縫い目なし構造は柔らかい接触、Calicoは安定した仕上げ面を与えます。モスリン、フランネル、フェルト、縫製綿はLUXI Pinkの主作業体ではありません。第一工程や他の仕上げ用に使ったホイールは、粗い残留物が結果を変えるため使用しないでください。
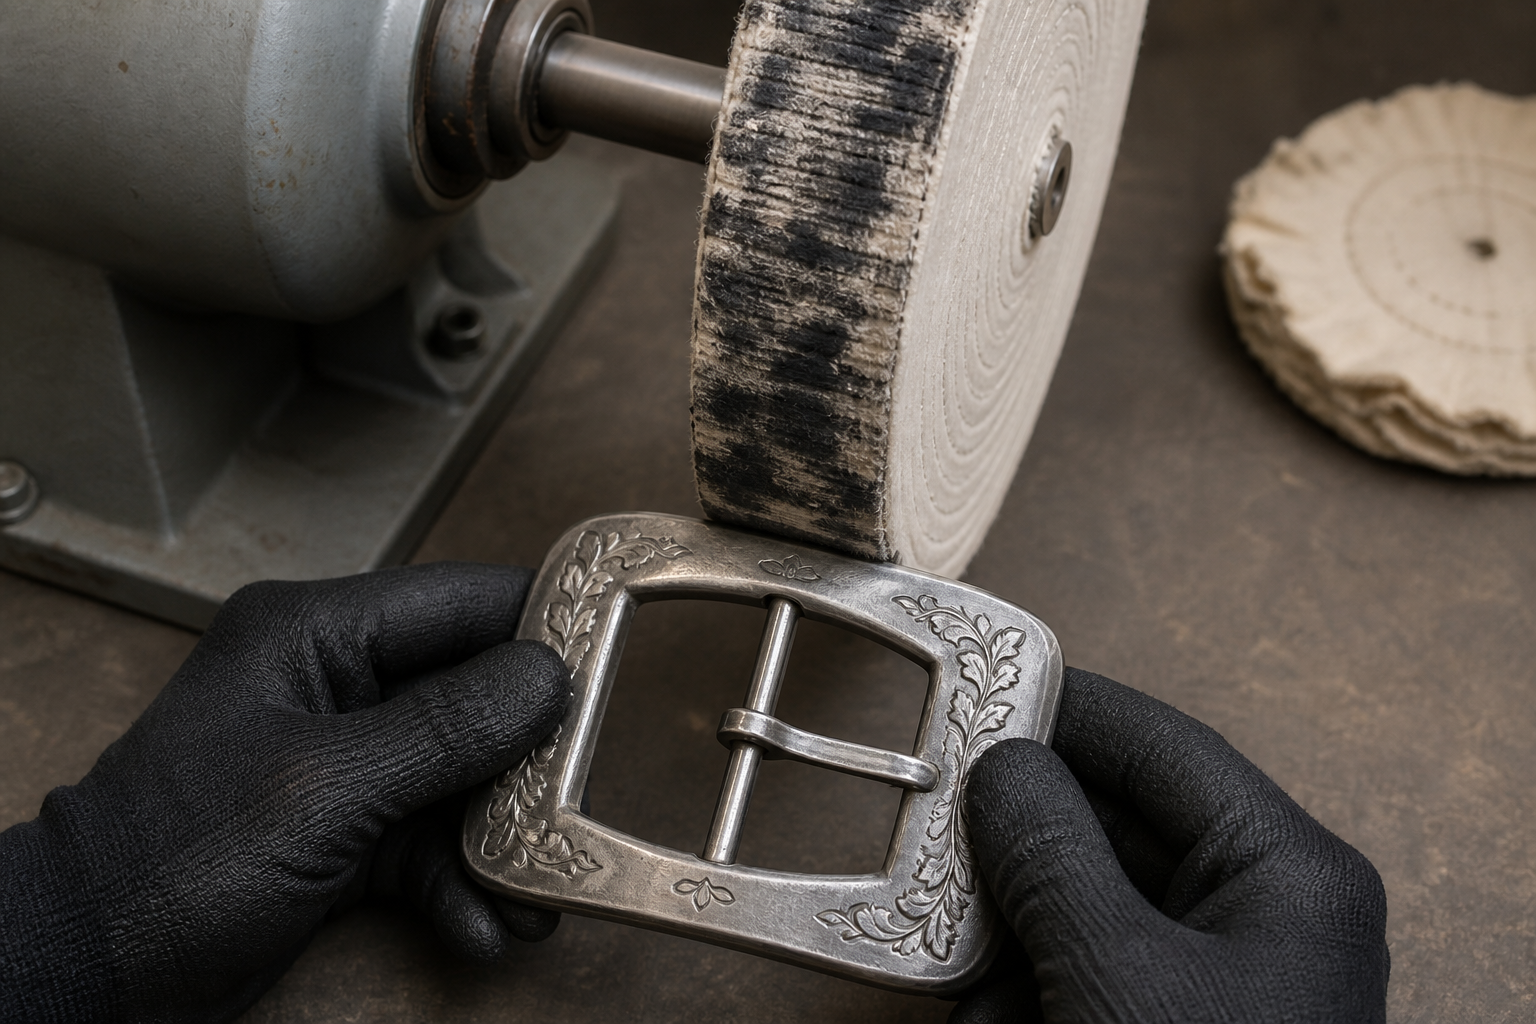
直径約 150 mmのホイールでは、作業開始範囲は 2500–3000 rpmです。この範囲を別の直径へ自動的に適用せず、表面線速度、接触面積、ホイールの安定性、温度、素材の実際の挙動を考慮してください。清浄なホイールにLUXI Pinkを最小限だけ塗布します。短いパスで作業し、対象物をホイールに対して動かし続け、パス間に表面を検査し、圧力と温度を管理してください。必要に応じて冷却のため停止します。過量のLUXI Pinkはホイールと表面の間に中間層を作り、直接接触を弱め、清浄な鏡面反射ではなく曇りを生じることがあります。
プラチナには三つの独立した工程選択肢があります。約P800–P1000まで前処理した後は第一工程にLUXI Blackを、約P2000–P3000まで前処理した後はLUXI Grayを使用できます。いずれもLUXI Pinkへ移る前に、最後の研磨材による目視可能な痕をすべて除去して表面を洗浄し、LUXI Pinkを清潔な専用の白い未縫製Calicoホイールで使用します。第三の選択肢は、独立した二ホイールLUXI Green工程です。最初に硬めの縫製ホイールを使い、洗浄、冷却、検査後に、清潔な専用のより柔らかい未縫製ホイールを使います。LUXI Green用ホイールの正確な布種は規定されていません。二ホイールLUXI Green工程は、LUXI Pink前の必須工程ではありません。
ステンレス鋼とCo–Crでは、前処理、硬さ、実際の表面状態に応じて、より強力な第一工程を選択します。LUXI BlackとLUXI Grayは、より作用の強い第一工程の選択肢であり、サイザルにLUXI Blackを使用するとさらに強く作用します。LUXI Gray後の表面が均一で、最後の研磨材による目視可能な痕が完全になければ、LUXI Pinkへ直接移行できます。より穏やかな移行が必要な場合は、LUXI BlackまたはLUXI Grayの後に、専用の清潔な白い縫製CalicoホイールでLUXI Yellowを使用できます。LUXI Grayを使用するたびにLUXI Yellowが必須となるわけではありません。コンパウンドごとに専用の清潔な工具を使用し、洗浄後に限り、白い縫い目なしCalicoホイールでLUXI Pinkを使用してください。
各チタングレードを最初に試験してください。標準条件下で表面が安定する場合、直径約 150 mmのホイールでは 2500–3000 rpmで、清浄な白色無縫製CalicoホイールにLUXI Pinkを使用し、短いパスと継続的な温度管理で作業します。標準条件で過熱、波打ち、オレンジピールが生じる場合は、代わりに低温工程のLUXI Greenを選びます。LUXI PinkとLUXI Greenは代替の仕上げ選択肢であり、連続工程ではありません。約 1000 rpmの低温設定は独立したLUXI Green分岐に属し、LUXI Pinkへ移してはなりません。
パラジウム系ホワイトゴールドでは、個々の合金の実際の硬さに合わせて選んだ第一工程の後、LUXI Pinkで仕上げられる場合があります。すべてのパラジウム系ホワイトゴールド合金に共通する研磨材粒度または第一工程用コンパウンドは定められていません。選択した第一工程を完全に完了してから、LUXI Pinkへ移行してください。
ザマック、ピューター、亜鉛・錫合金、アルミニウム、マグネシウム、鉛では、LUXI Brownが第一工程を担います。LUXI Pinkへ移る前に、LUXI Brownで最後の研磨材による目視可能な痕をすべて除去し、均一でわずかに光沢のある表面を形成し、品物の形状を保持する必要があります。洗浄後、LUXI Pinkを清潔な専用の白い未縫製Calicoホイールで使用します。軟質金属では、短いパス、温度管理、過度な圧力の回避が特に重要です。
一部の硬質青銅では、より明瞭な鏡面仕上げが必要な場合、完全に完了したLUXI Yellowの第一工程の後にLUXI Pinkを使用できます。この分岐はすべての青銅に適用されるわけではなく、LUXI Yellowを使用するたびにLUXI Pinkが必須となるわけでもありません。LUXI Pinkには、専用の清潔な白い縫い目なしCalicoホイールを使用してください。
LUXI Pinkは、電気めっき、PVD、または将来施す別のコーティングの前に必ず行う普遍的な工程ではありません。承認済みの特定の製造工程でコーティング前にLUXI Pinkを使用する場合は、コンパウンドの残留物が一切残らないよう、表面を完全に洗浄して検査してください。既存の薄い層を保持する必要がある場合は、機械研磨を行わないでください。種類が不明なコーティングは、まず特定してください。十分な厚さがあり安定した層は、試験後に機械研磨への一般的な適合性のみを評価できます。一般評価に合格しても、それ自体がLUXI Pinkの使用を推奨する根拠にはなりません。
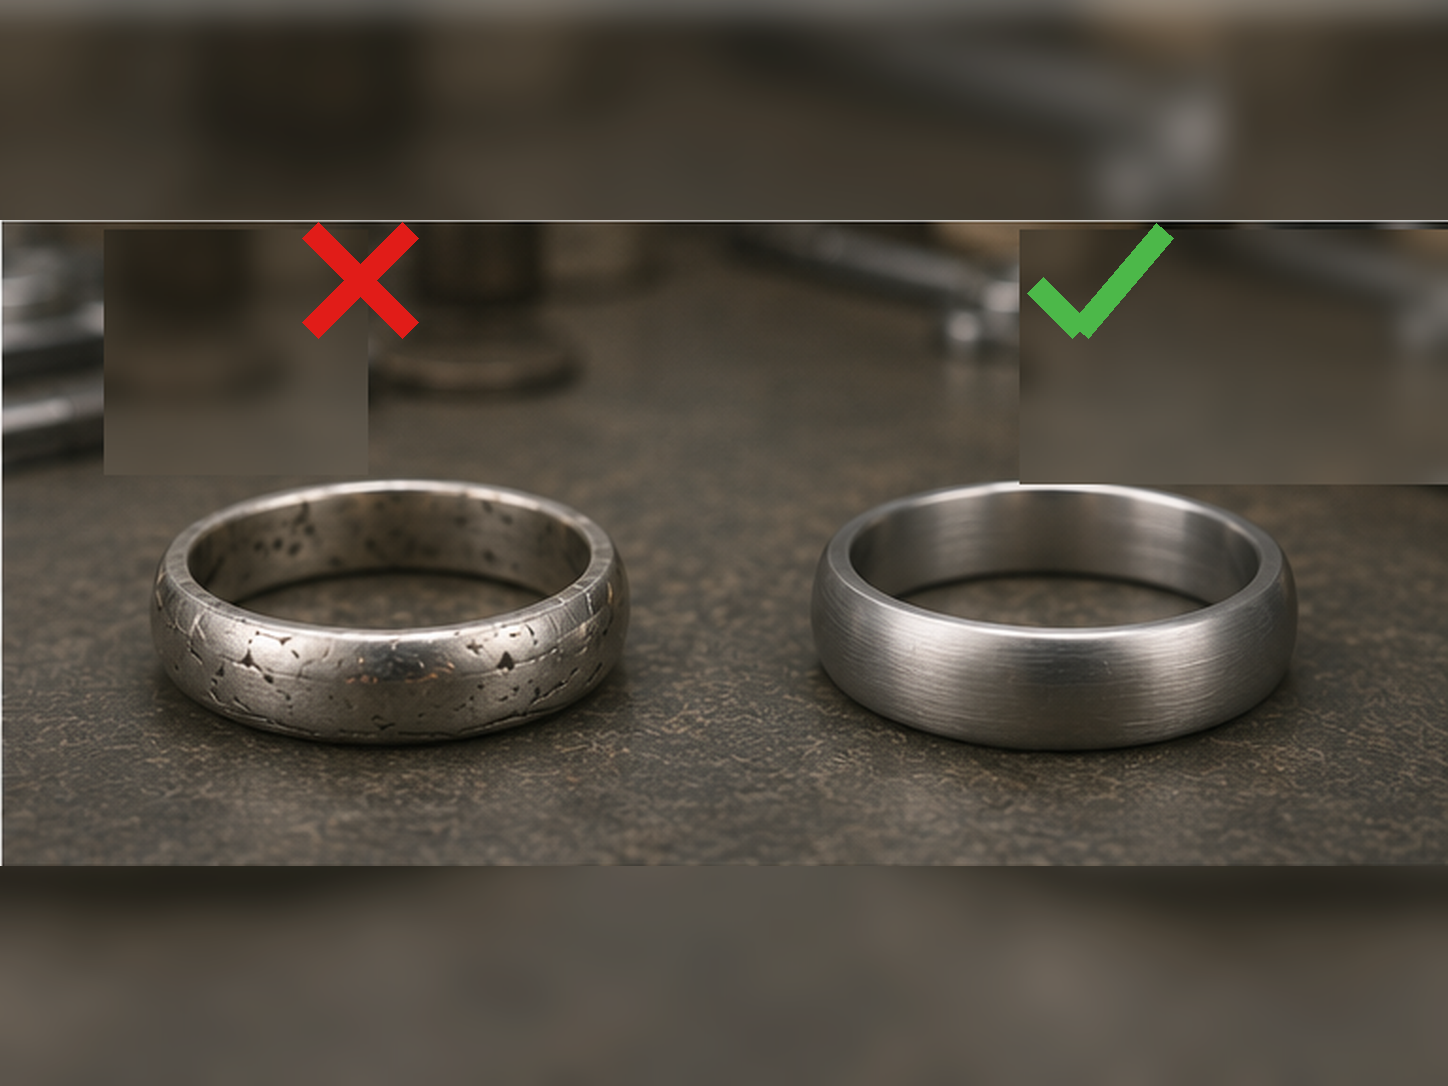
LUXI Pink研磨は、コンパウンドを全除去して冷却後、均一な鏡面反射と光沢があり、つや消し部・前工程痕がなく、縁、レリーフ、意図した形状が保たれたとき完了です。コンパウンド汚染面の光沢だけでは不十分で、洗浄・冷却後も安定しなければなりません。
LUXI Pinkで均一な鏡面にならない場合は、次の順に確認してください。研磨材による下地処理の完了、第一工程の完了、前工程のコンパウンド選択、残った傷やくすみ部分、ホイールの種類、白色の無縫製Calicoホイールの使用、ホイールの清浄度、LUXI Pinkの量、rpm、ホイール径、接触面積、圧力、パス時間、温度、洗浄品質、冷却後の表面状態。LUXI Pinkを自動的に追加したり、圧力を上げたり、連続接触時間を延ばしたりしないでください。
チタンにうねりやオレンジピールが出る、過熱が顕著、縁が失われる、レリーフが平坦化、曇りが増える、冷却後に光沢が不安定なら停止します。孔、亀裂、空洞が開く、洗浄後に欠陥が再発する、コーティング、石、インサート、石留め、構造にリスクがある場合も停止します。仕上げを強めず、前処理、補修、または適性評価へ戻します。
LUXI Pink後はコンパウンドと除去物を完全に除き、冷却して、清浄面を指向性照明下で検査します。平面、縁、レリーフ、凹部、内角、接合部、石やインサート周辺を確認してください。他のコンパウンドには専用の清潔な工具を使います。LUXI iClean、超音波洗浄、加温液、溶剤、蒸気を自動指定せず、材料、構造、コーティング、インサート、次工程に合わせて選びます。