

 統合研磨システム
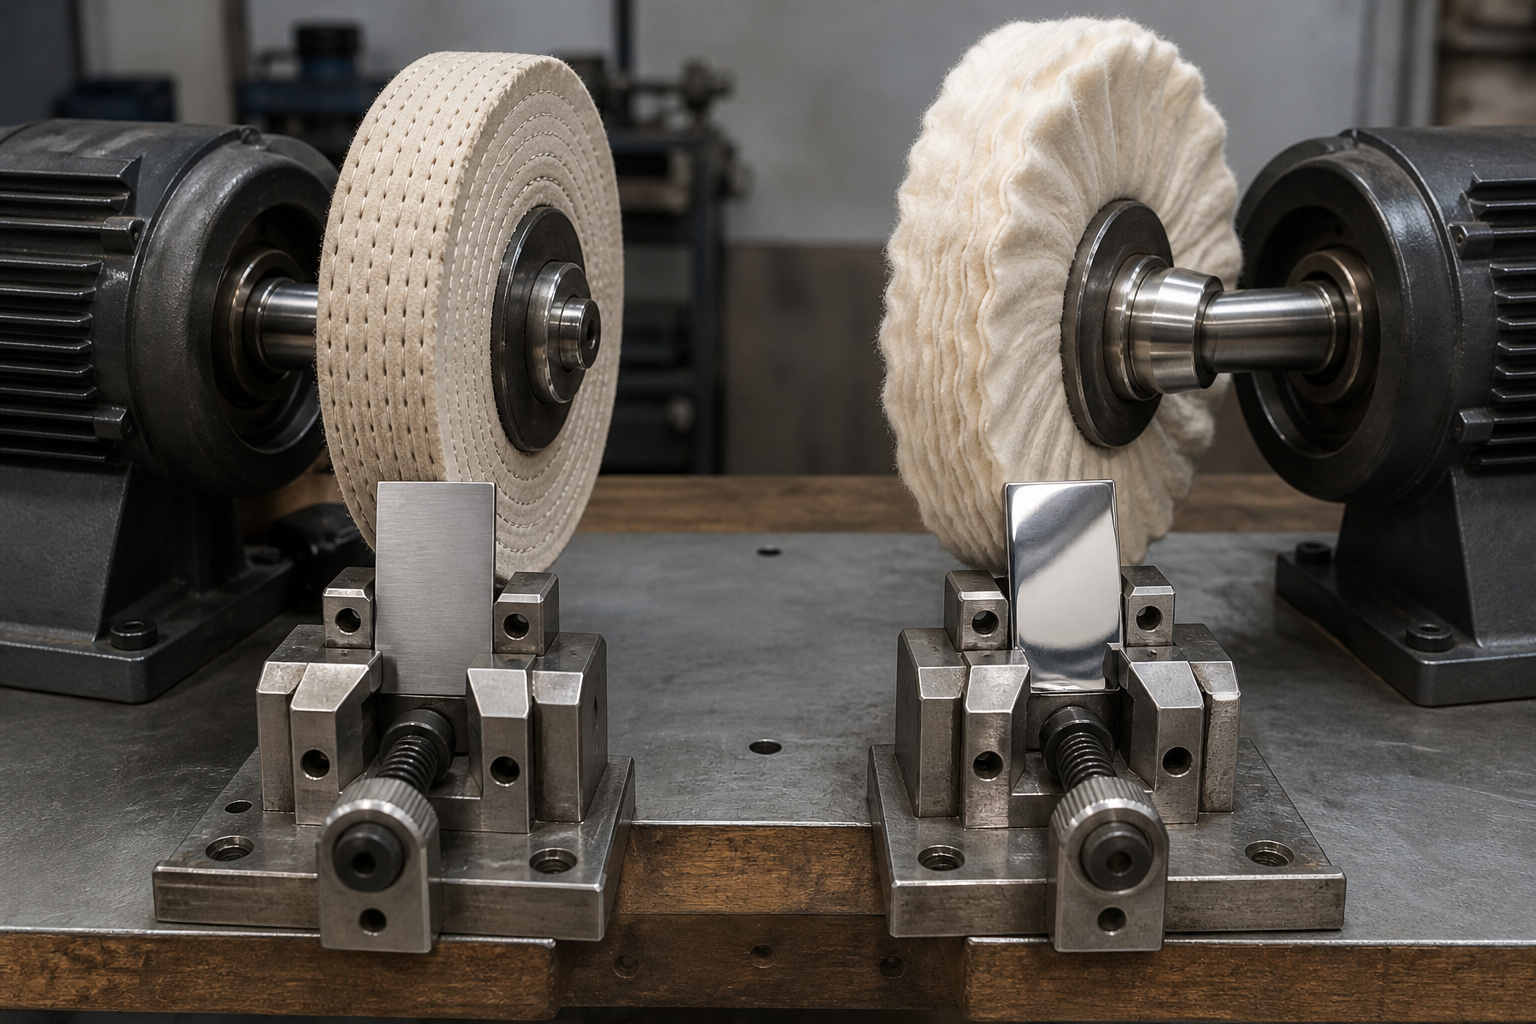
最初の研磨段階は主な表面形成段階です。ここで、LUXI システムは、従来の研磨研磨では解決できないことが多い問題の一部を解決します。金属をより深く除去して新しい欠陥を露出させる代わりに、浅い体積欠陥の一部を覆い、視覚的な表現を減らすことができる滑らかな表面層を形成するのに役立ちます。
これは、鋳造品、3Dプロトタイプ、粉末系技術、金属3Dプリント品、および微細なポロシティ、脆弱な構造、表面のざらつき、または金属内部へ続く欠陥がある場合に特に重要です。従来の方法では、このような欠陥は消えないことが多く、金属を除去するほど目立つようになります。LUXIの第一研磨工程は異なり、除去量を抑えて表面を形成し、その下に小さな浅い欠陥が残る場合でも、より連続した滑らかな層の形成を助けます。
仕上げ段階はこの作業に代わるものではありません。その役割は、すでに形成された表面をさらに滑らかにして安定させ、微小な欠陥を減らし、表面層の小さな波状領域を滑らかにし、アイテムに最終的な品質の光沢をもたらすことです。
なぜこれが重要なのか
表面がまだ形成されていない場合、仕上げ用コンパウンドでは問題は解決されません。一時的に外観が改善される場合がありますが、洗浄、超音波洗浄、コーティングの準備後に欠陥が再発する可能性があります。
これは、装飾、保護、またはガルバニック コーティングの前に特に重要です。コーティングは、それが塗布される表面の状態に従います。表面が不安定であったり、微小な欠陥や準備の跡があったり、洗浄に耐えられなかったりする場合は、コーティングの塩基が弱いことになります。
したがって、仕上げとは単に「ピカピカにする」ことではありません。すでに形成された表面を平滑化し、安定化させることです。
最初の研磨段階
最初の研磨段階は、サンディングと研磨材による前処理の後に始まります。その時点までに、アイテムの形状はすでに修正されており、全体的な形状の欠陥は除去されているはずです。
最初の研磨段階のタスクは、研磨材による前処理から傷を除去し、滑らかな金属表面層を形成し、小さな浅い体積欠陥の視覚的表現を軽減し、新しい表面層を形成することによって表面に接続された微小欠陥の一部を閉じ、仕上げのための均一なベースを作成し、質量、レリーフ、および形状を維持することです。
この効果の限界を理解する必要があります。LUXIは金属の深部を「修復」するものではなく、大きな鋳造空洞、深いポロシティ、破壊された構造を除去するものでもありません。ただし、適切に前処理した表面では、第一研磨工程により、粗い研磨材で大きく削り取ることなく、表層付近の外観と安定性を大幅に改善できます。
第一 グループの材料の場合、通常、第一 段階の軸は次のようになります。
LUXI Blue → LUXI Yellow → LUXI Gray → LUXI Black
この軸は最初の研磨段階に属します。自動的に仕上げコンパウンドに移してはなりません。
仕上げ段階
仕上げ段階は、最初の研磨段階で表面が形成された後にのみ開始されます。研磨材による前処理による傷が残っていないこと、粗いサンディングマーク、明らかな形状欠陥、または最初の研磨段階で表面がまだ閉じられていない領域があってはなりません。
仕上げ段階のタスクは、すでに形成された表面をさらに滑らかにし、微小欠陥を減らし、表面層の小さな波状領域を滑らかにし、光沢の安定性を改善し、表面を穏やかに洗浄できるように準備し、装飾またはガルバニックコーティングの前に下地を改善し、きれいな最終的な光沢を生み出すことです。
仕上げ用コンパウンドは、最初の研磨段階の働きを行ってはなりません。研磨剤による傷を除去したり、明らかな体積欠陥を塞いだりすることを目的としたものではありません。その役割は、最初の研磨段階ですでに形成された層を改善し、滑らかにし、安定させることです。
ステージを交換してはいけない理由
表面がまだ形成されていない場合、仕上げ用コンパウンドを使用すると一時的に光沢感が得られる場合がありますが、適切なベースを作成することはできません。洗浄、超音波洗浄、コーティング処理後は、欠陥が再発する場合があります。
研磨材による前処理による傷、細かい気孔、不安定なゾーン、または表面の「かぶれ」が残っている場合は、まず最初の研磨段階に戻り、表面を正しく形成します。そうして初めて、仕上げに移る意味が生まれます。
間違ったワークフローの兆候は、仕上げ用コンパウンドが最初の研磨段階の作業を開始したときです。その場合、仕上げ段階を強くしないでください。表面の準備、第一段階のコンパウンドの選択、ホイールの状態、ワークフロー自体を確認します。
特に難しいケース
表面に顕著な表面近くの欠陥があるような特に困難な場合には、横方向の準備と第一 段階の研磨スキームを使用できます。
サンディングの最終段階では、800 グリット研磨材を使用し、一方向に平行移動させながら、アイテムの表面を体系的に整えます。これにより、表面に平行な溝 (800 グリット研磨傷) が作成されます。
この後、最初の LUXI 研磨ステージが、これらの溝の方向に対して 90°で実行されます。この横方向のロジックは、より緻密で安定した表面層を形成する必要がある場合に、表面層を活性化し、最初の研磨段階の作業を強化するのに役立ちます。
詳細な指示は実践カードに記載されています。
鋳造後に体積欠陥や隠れた欠陥がある品目、3D プロトタイプおよび粉末ベースの技術
主なルール: 困難な欠陥は仕上げコンパウンドによって解決されるのではなく、正しく構築された最初の研磨段階によって解決されます。
なぜ仕上げが洗浄と関係があるのか
研磨直後の光沢はまだ表面が安定しているわけではありません。仕上げ後は洗浄する必要があり、場合によってはコーティングの前にさらに下準備をする必要があります。
仕上げ段階で表面が十分に安定していない場合、積極的な超音波洗浄、高い溶液温度、強力な脱脂剤、または超音波浴での過度の時間により、形成された表面層が部分的に損傷する可能性があります。
シルバーでは、洗浄後に乳白色または曇った表面として現れることがあります。金の場合、研磨直後には閉じたように見えた隠れた傷や微細な凹凸が再び現れる場合があります。
したがって、仕上げと洗浄は一つのシーケンスとして処理する必要があります。
ゴールド
ゴールドの場合、基本的な仕上げスキームは次のとおりです。
LUXI Super Fine White + クリーンなアンステッチ仕上げホイール
より要求の厳しいゴールド仕上げの場合、特に研磨後にアイテムにガルバニックコーティングが施される場合は、以下を使用します。
LUXI Orange + クリーンなアンステッチ仕上げホイール
LUXI Orange は、単に LUXI Super Fine White のより作用の強いバージョンではありません。これは別の仕上げツールです。特にコーティングとその後の洗浄の前に、より細かく、より安定した仕上げを行うのに役立ちます。
シルバー
シルバーは仕上げの状態とその後の超音波洗浄に特に敏感です。
表面が十分に安定していない場合、積極的に洗浄すると光沢が低下し、表面が乳白色になり、洗浄後に再研磨が必要になる可能性があります。
シルバーの場合は、仕上げに移る前に最初の研磨段階を完了すること、ステッチのないきれいな仕上げホイールを使用すること、仕上げコンパウンドの塗布を最小限に抑えること、不十分な準備を置き換えるために仕上げを使用しないこと、仕上げ後に短時間で穏やかな洗浄を行うことが特に重要です。
塗装前
装飾、保護、またはガルバニックコーティングの前に、アイテムは正しい順序ですべての技術段階を通過する必要があります。サンディングは形状の欠陥を取り除き、表面を活性化します。最初の研磨段階では、研磨材による前処理による傷を取り除き、滑らかな金属表面層を形成します。仕上げは形成された表面を滑らかにし、安定させます。洗浄により、得られた表面層に損傷を与えることなく、コンパウンドの残留物、除去された金属および汚染物が除去されます。
いずれかの段階がスキップされたり、不適切に実行されたりすると、コーティングが不均一に配置されたり、接着力が低下したり、剥離しやすくなったりする可能性があります。
仕上げに移るのが時期尚早であることを伝える方法
研磨材による前処理による傷が目に見える場合、表面に波や壊れた形状が残っている場合、表面に最初の研磨段階で閉じる必要がある開いた欠陥がある場合、過剰なコンパウンドでのみ輝きが現れる場合、短時間の作業で表面が曇る場合、ホイールが汚れているか過負荷である場合、洗浄後に結果が悪化する場合、または最初の研磨段階で行うべきものを仕上げコンパウンドで「修正」する必要がある場合は、仕上げに移らないでください。
このような場合は、前の段階に戻ってください。
実際に応用してみよう
言及された製品
LUXI Super Fine White
ゴールドとシルバーの基本的な仕上げ用コンパウンド。
LUXI Orange
ガルバニックコーティング前のゴールド仕上げ。
iClean
LUXI 研磨後、短時間で優しく洗浄します。
主なポイント
最初の LUXI 研磨ステージは表面を形成し、従来の研磨研磨ではさらに金属を除去することで悪化することが多い表面近くの欠陥問題を解決します。
仕上げ段階では最初の研磨段階は修正されません。すでに形成された表面を滑らかにして安定させ、光沢をよりきれいにし、表面の洗浄やその後のコーティングに対する耐久性を高めます。