研磨コンパウンドバー

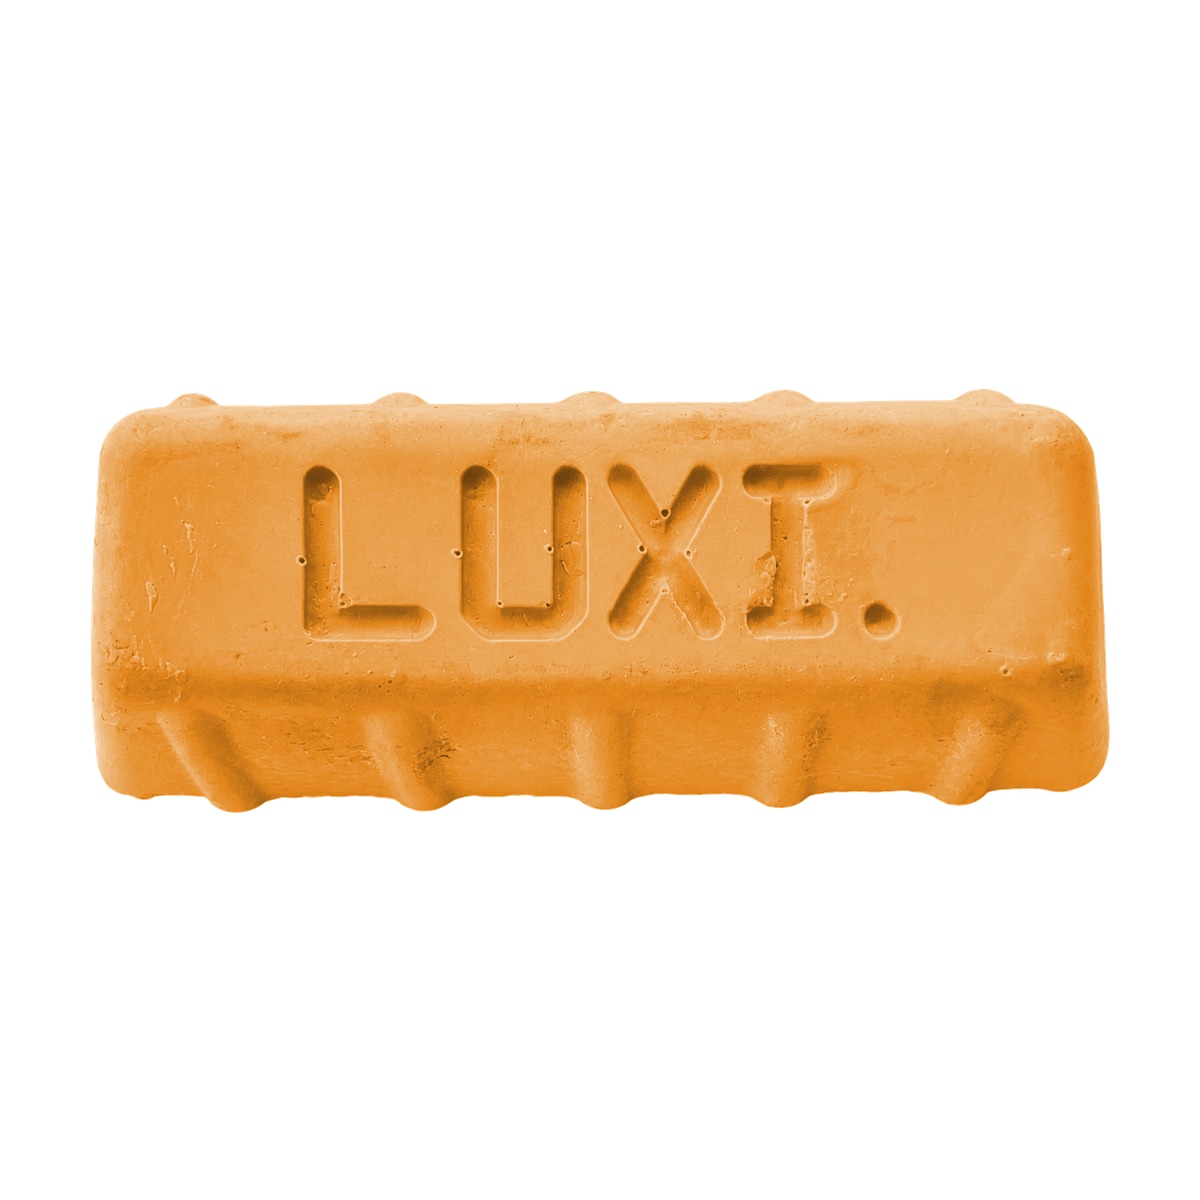
LUXI Orange

オレンジ色コンパウンド

LUXI Orangeは、真鍮・青銅を含む銅合金、銀合金、大半の金合金という第一群材料向けの除去量を抑えた仕上げ用コンパウンドです。第一工程完了後、非常に高く均一な最終光沢に仕上げ、厳密な最終検査や、電気めっき、PVDなど残留物に敏感な次工程前に特に有用です。

LUXI Orangeコンパウンドの画像
切削力2
光沢10+

適用状況

研磨材による下地処理と第一研磨工程が完全に完了した後にのみ、LUXI Orangeを使用してください。最後の研磨材による目視可能な痕をすべて除去し、表面がすでに均一に形成されていなければなりません。傷、前工程の筋、顕著なくすみ、波打ち、未完成の形状部を残してはなりません。LUXI Orangeは形成済みの表層付近をさらに平滑化して安定させますが、下地処理や第一工程用コンパウンドの代わりにはなりません。

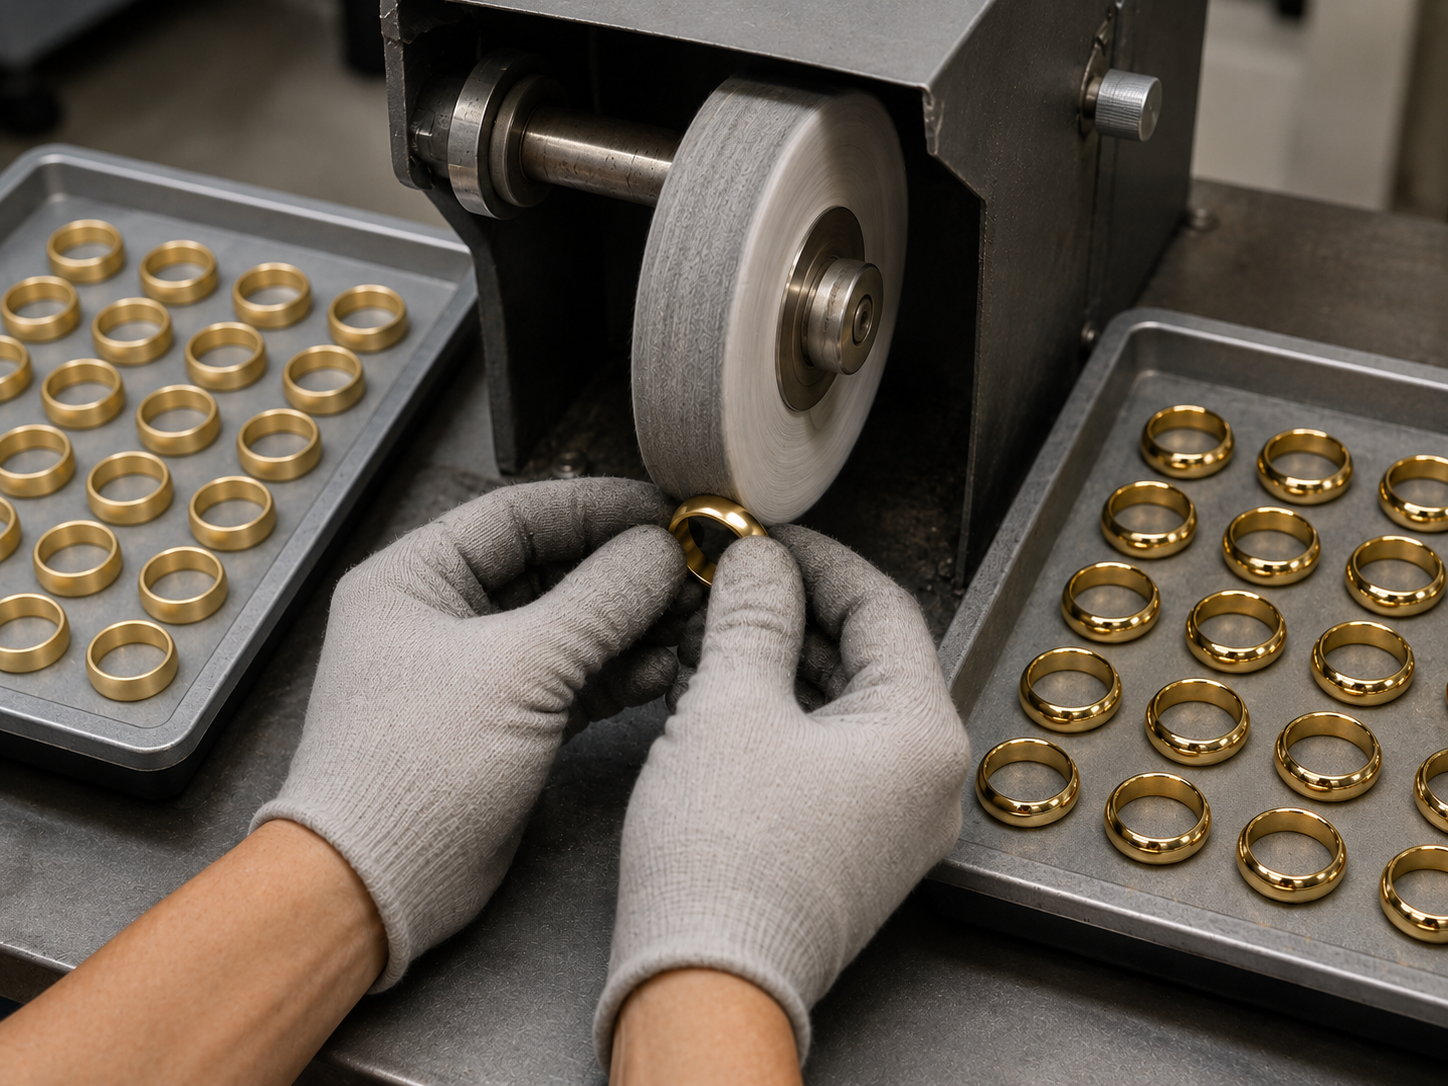
主要な作業工具は、清潔な縫い目なしフランネルホイールと清潔な縫い目なしモスリンホイールです。より柔らかいフランネルホイールは最も穏やかな接触と最高の最終光沢を与えます。やや強い仕上げ接触が必要な場合は、モスリンを使用してください。直径約 150 mm のホイールでは、作業開始範囲は 2500–3000 rpm です。縫製ホイール、サイザル、フェルト工具は、公開されているLUXI Orangeの推奨には含まれません。

LUXI Orangeは最小限だけ塗布してください。ホイールと対象物の間に厚いコンパウンド層を形成してはなりません。表面へ直接作用するのはホイールであり、余分なコンパウンドは接触を弱め、結果の検査を難しくし、コーティング前の汚染を増やします。軽い圧力で、短く滑らかなパスを行い、指向性のある光で定期的に検査してください。ホイールの作業面が黒ずみ、油っぽくなり、または過負荷になる前に清掃してください。最小限の塗布、ホイールの清浄度、洗浄、表面安定性の関係は「コンパウンドの化学とクリーン研磨の論理」で説明しています。

金および大部分の金合金では、非常に高い最終光沢、厳格な目視検査、またはロジウムめっき、金めっき、PVD、その他のコーティング前の準備が必要な場合にLUXI Orangeを選びます。LUXI Orangeは独立した仕上げ選択肢であり、LUXI Super Fine WhiteやLUXI Redと必須の順序を構成するものではありません。詳細な工程は「金の最終光沢」に記載されています。

銀合金では、第一工程を完全に完了した後、コーティング前の表面品質と洗浄後の安定性が特に重要な場合にLUXI Orangeを使用します。銀は、長すぎる、高温すぎる、または強すぎる超音波洗浄に敏感な場合があり、その後に乳白色のくもり、前処理痕、不安定部が現れることがあります。研磨直後だけでなく、コンパウンドをすべて除去した後にも結果を評価します。詳細工程は「銀の最終光沢」に記載されています。

真鍮、青銅、その他の銅合金では、合金の硬さ、接触面積、表面状態に応じて選択した第一工程用コンパウンドの後に、LUXI Orangeで研磨を完了します。非常に高い光沢、または装飾・保護・電気めっき・PVDコーティング前の処理が必要な場合に使用してください。LUXI Orangeは、不完全な第一工程で残った痕を除去したり、不適切なホイールを補ったりするものではありません。

コンパウンド除去後も高く均一な光沢・反射が安定すれば完了です。短いパス後も曇る、傷が見える、洗浄後に光沢が低下する場合、研磨材前処理、第一工程完了、ホイール種類・清潔さ、LUXI Orange量、圧力、洗浄方法を確認します。前工程の修正代わりにLUXI Orangeを追加しないでください。

LUXI Super Fine White、LUXI Red、LUXI Orangeは異なる仕上げ作業を行い、必須の順序を構成しません。LUXI Super Fine Whiteは高く均一な光沢の標準仕上げです。微細気孔や小さな不均一部を黒い痕で検査することが有用な場合はLUXI Redを選びます。非常に高い光沢、より厳格な最終検査、コンパウンド残留物に敏感な工程前の準備にはLUXI Orangeを選びます。

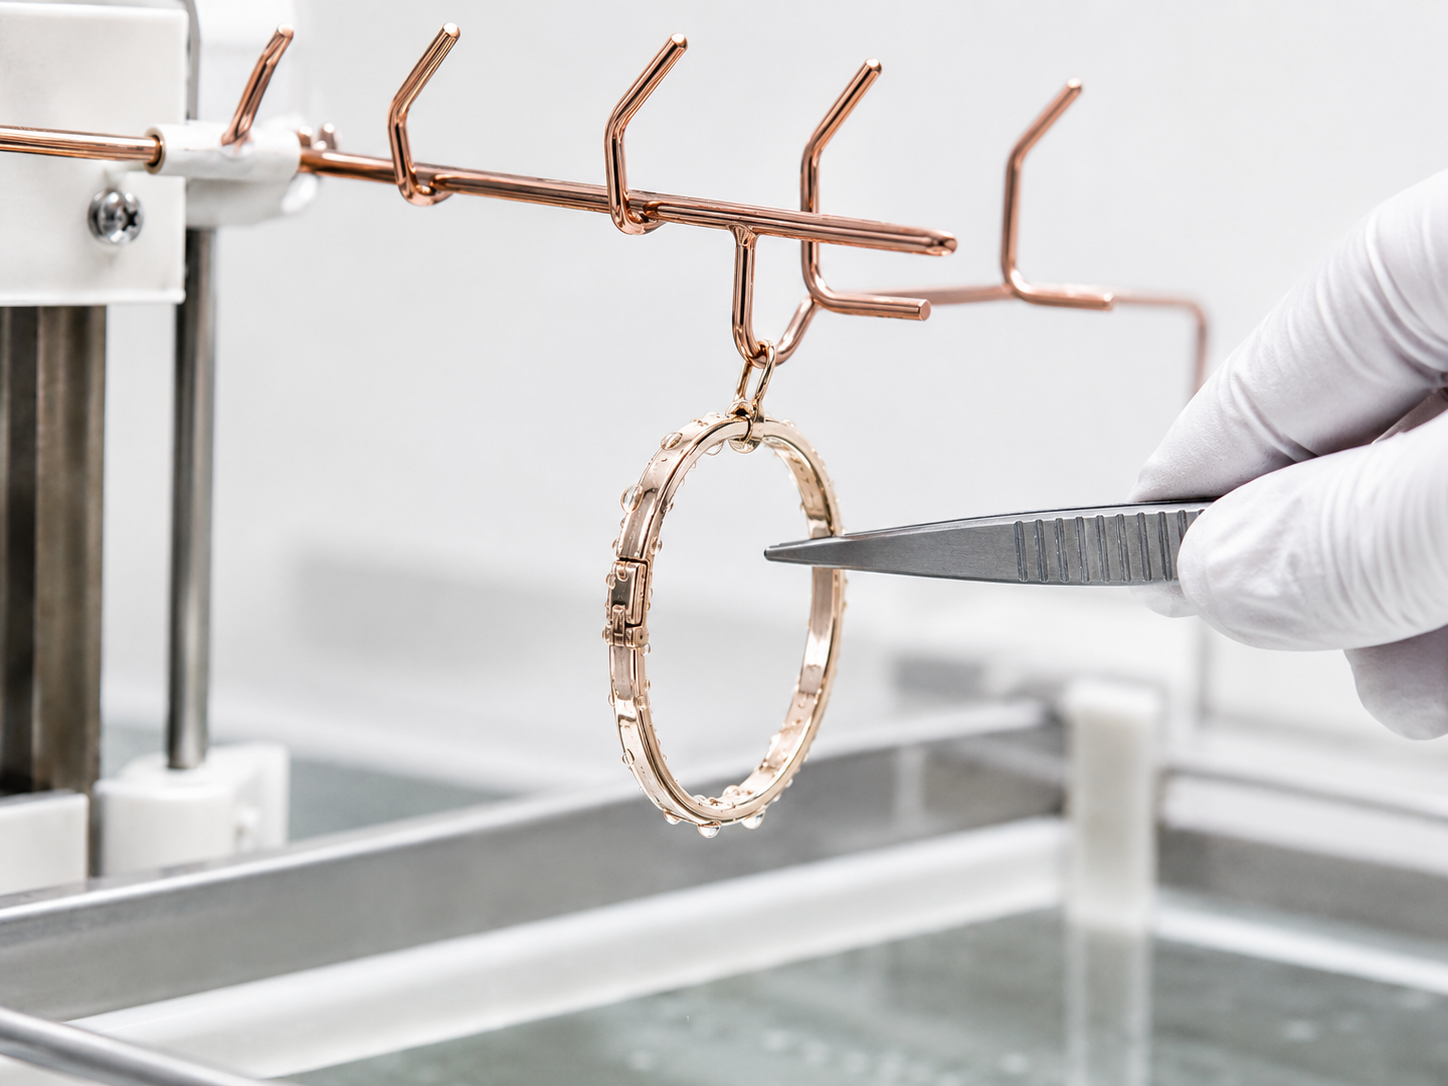
LUXI Orangeの後は、対象物を完全に洗浄し、指向性のある光で検査してください。電気めっき、PVD、その他のコーティング前には、コンパウンド、除去された金属、油膜、ホイール由来の汚染、曇った部分、または洗浄によって現れた痕が一切残っていてはなりません。微細気孔、レリーフ、石留め、内角、アンダーカット、部品間の隙間、石の周囲には特に注意してください。実用上の続編として「電気めっきまたはPVD前のクリーン仕上げ」「電気めっきおよびコーティング前の下地処理」「LUXI研磨後の洗浄」があります。

材料グループとは?
LUXIシステム内でのこのコンパウンドの位置

LUXI Orangeは最小除去で形成済み第一群表面を非常に高く均一な光沢にし、最終検査、洗浄、電気めっき、PVDなどのコーティングへ備えます。LUXI Super Fine Whiteは標準仕上げ、LUXI Redは独立した黒痕検査選択肢です。

研削力 2 / 光沢 10+。LUXI Orangeは第一群の材料に使用する、除去量を抑えた仕上げ用コンパウンドで、非常に高い最終光沢、厳密な表面検査、コーティング前の処理に使用します。縫い目なしフランネルホイールは最も穏やかな接触と最高の光沢を与え、縫い目なしモスリンホイールはやや強い仕上げ接触を与えます。

関連ワークフロー

めっき前のクリーン仕上げ

電気めっきおよびPVD前のクリーン仕上げ

電気めっき、PVD、またはコンパウンド残留物に敏感な別の工程の前に、仕上げ製品を一つ、清潔な専用ホイールを一つ、適合する洗浄方法を選びます。

めっきおよびコーティング前の下地処理

電気めっき・コーティング前の前処理

電気めっきなどのコーティング前処理は浴槽から始まるのではなく、研磨材処理、研磨、仕上げ、洗浄から始まります。研磨後に装飾・保護・電気めっき層を施す場合、コーティングへ送る前に表面を完全に形成、安定化、洗浄してください。

金の最終光沢

金の最終光沢

金または大部分の金合金で第一研磨工程が完全に完了した後、LUXI Super Fine White、LUXI Red、LUXI Orangeのいずれか一つを独立した仕上げ選択肢として選んでください。

銀の最終光沢

銀の最終光沢

第一研磨工程が完全に完了した後、LUXI Super Fine White、LUXI Red、LUXI Orangeのいずれか一つを独立した仕上げ選択肢として選び、洗浄後も銀表面が安定していることを確認してください。

第一群の標準LUXI工程

金、銀、青銅、黄銅 — 基本LUXI研磨ワークフロー

本ページは、第一群材料(金、銀、青銅、真鍮)の基本LUXI生産工程を説明します。似た色の任意コンパウンドに対する普遍的手順ではなく、純正LUXIシステム内の工程です。

LUXI前の表面下地処理

LUXI前の表面下地処理

LUXIは研磨工程数を減らし、工程管理を容易にできますが、正しい表面前処理の代わりにはなりません。研磨で、形状欠陥、深い傷、粗い前処理痕、鋳造欠陥、突起、ばり、ろう付け不良、形状誤差を修正してはなりません。

ホイールの準備とLUXIペーストの最小限の塗布

ホイールの準備とLUXIコンパウンドの最小限の塗布

コンパウンドを増やしても研磨が向上するわけではありません。LUXIの作業工程では、コンパウンドを載せすぎたホイールは制御された接触を失い、表面形成を遅らせることがあります。ホイールを完全に清掃してから、LUXIコンパウンドを一度だけ接触させて追加してください。

LUXI研磨後の洗浄

LUXI研磨後の洗浄

LUXI研磨後の洗浄は、対象品と届きにくい部分に残るコンパウンド、除去金属、汚染を除去します。追加研磨工程でも前工程ミスの修正方法でもなく、得られた表面を保持すべき管理された最終工程です。

関連トラブルシューティング

コーティング前の金属部品に残る淡色の研磨コンパウンド残留物。
診断カード

コーティング前のコンパウンド残留物

めっき、PVD、ラッカー、装飾コーティング前に研磨残留物が残っている。

それ以外は明るく研磨された金属表面を横切って残る、方向性のある研磨傷。
診断カード

研磨後も傷が残るのはなぜですか?

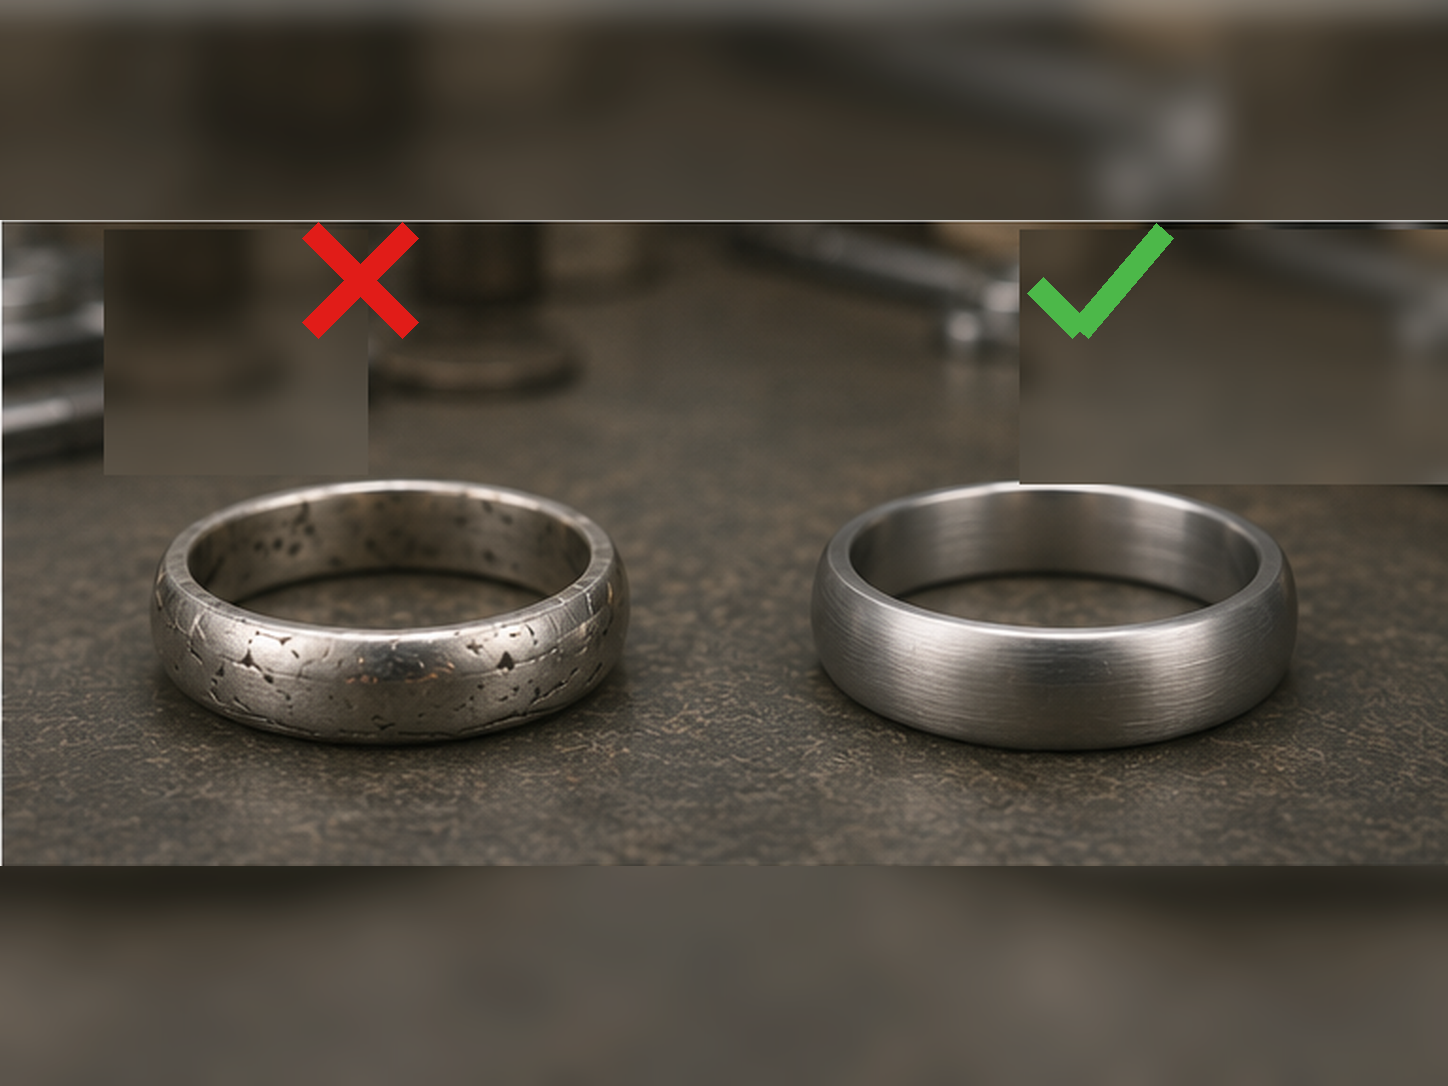
光沢だけでは、表面が仕上げ工程へ進める状態とは限りません。研磨後も傷や下地処理痕が残る場合は、仕上げ用コンパウンドへ移る前に、研磨材処理の品質、ホイールの状態、コンパウンド量、洗浄、第一工程用コンパウンドの選択を確認してください。

それ以外は鏡面のように明るい研磨金属表面に広がる、乳白色の拡散した曇り。
診断カード

曇った表面

研磨後の表面が曇って見える。

汚れたホイールと研磨くず
診断カード

ホイール上のコンパウンドが多すぎる

ホイール上の過剰なコンパウンドは工程管理を弱め、改善せず研磨を遅らせる場合があります。

汚れたホイールと研磨くず
診断カード

ホイールが黒くなる

研磨中にホイールが黒くなるのは、過剰なコンパウンド、金属粉、異物が作業面に蓄積するためです。

研磨金属部品の凹部にある局所的な茶色変色。
診断カード

研磨またはめっき後の褐色斑点

研磨、洗浄、めっき、または後続の生産工程後に、茶色の斑点または局所変色が現れます。

使用されていない超音波洗浄かごのそばに、連続した暗色のパティナを途切れさせる小さな局所的つや消し斑がある。
診断カード

強すぎる超音波洗浄は表面を損傷します

洗浄が強すぎたため、表面、コーティング、または繊細な細部が変化している。

洗浄後、ルーペ下の清浄な金属面に見える局所的で不規則な孔。
診断カード

超音波洗浄後に気孔が開く

超音波洗浄後にポロシティが現れます。