

 統合研磨システム
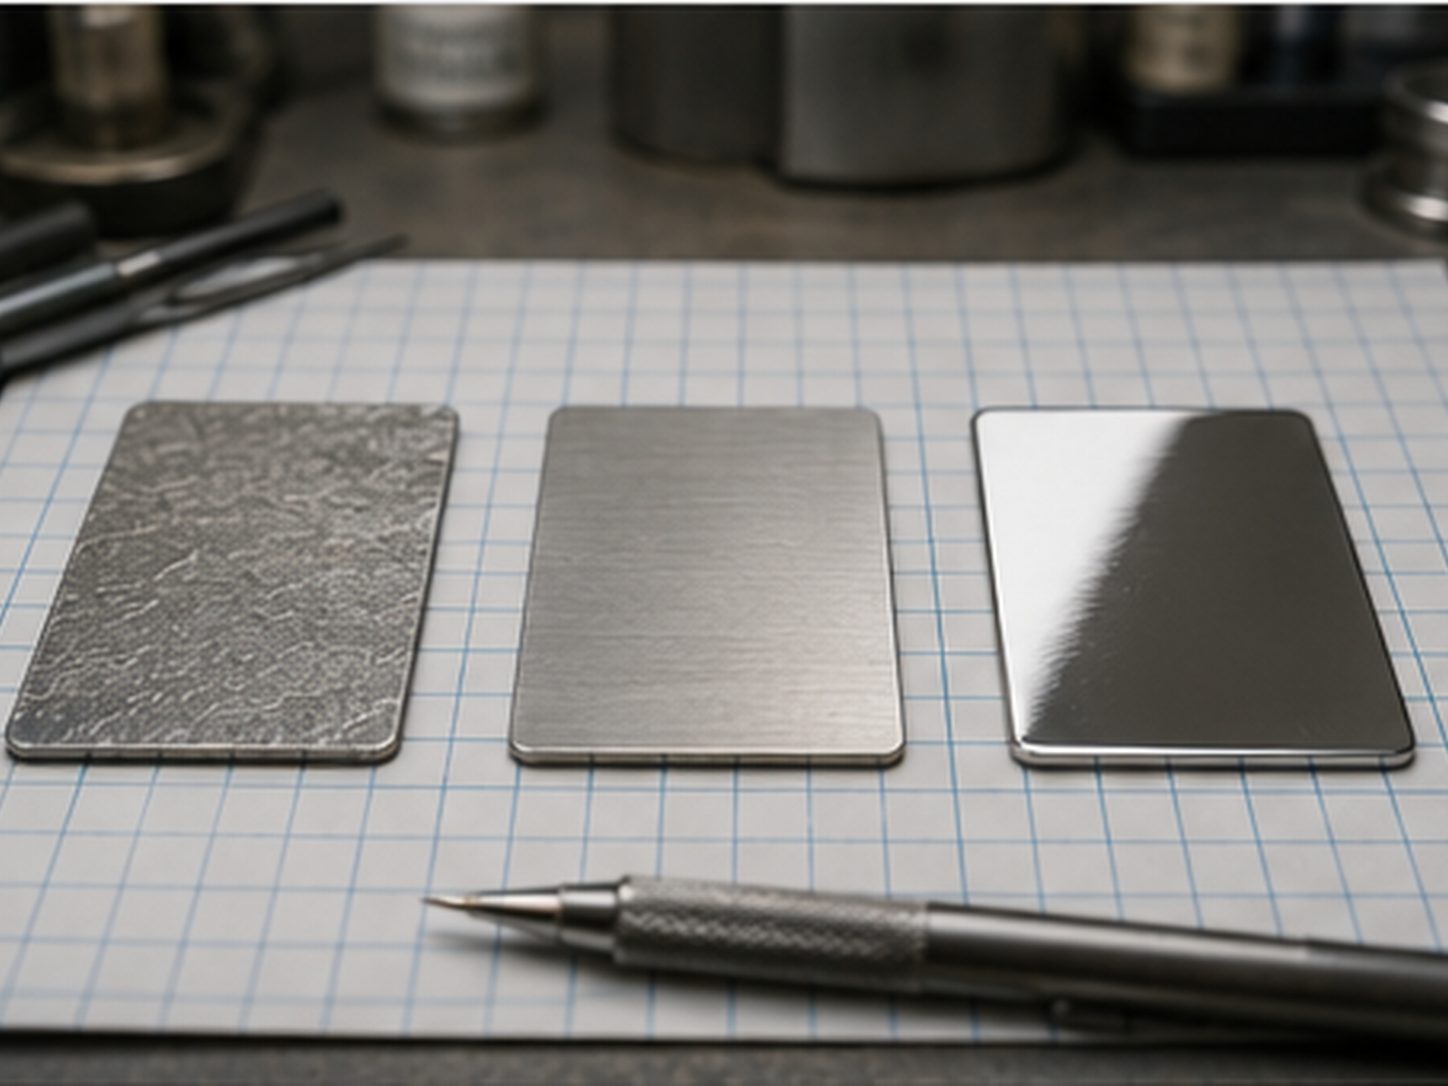
基本的な機械的準備が完了した後、アイテムは LUXI 研磨プロセスに入る必要があります。つまり、高いスポットが減少し、スプルーの残骸が除去され、明らかな突出欠陥が減少し、表面が意図した形状に近くなります。この時点から、LUXI システムは、コンパウンドの選択、ホイールの選択、研磨ルート、中間検査、最終研磨、洗浄、およびプレコーティングの考慮事項を制御します。
研磨前に、欠陥を、公称表面より上にある突起、通常の表面傷、深い欠陥、研削傷に隠れた欠陥、および経済的に除去するには大きすぎる欠陥に分類してください。硬質研磨材での加工後は、方向性のある傷や不規則な傷が、気孔、空洞、深い傷、介在物、局所的なくぼみを隠していることがあります。LUXIでは、研磨傷による視覚ノイズを抑えて実際の表面状態を明らかにするため、LUXI Super Fine Whiteで短時間の診断研磨を行うことを推奨します。これは検査工程であり、最終研磨ではありません。
深い欠陥は、サイズ、深さ、位置、可視性、および経済的な修復ロジックによって評価する必要があります。貴重品に大きな局所的な欠陥がある場合、レーザー修復が正当化される場合があります。つまり、欠陥を溶接し、余分な金属を除去し、形状を復元し、通常のプロセスに戻ります。修理が正当でない場合は、さらに研磨時間を浪費する前に、アイテムを拒否するか再溶解してください。
材料の選択は二つの主要なグループから始まります。第一グループの材料には、銅合金、真鍮、青銅、銀合金、およびほとんどの金合金が含まれます。これらは通常、通常のジュエリー研磨ロジックに従います。つまり、約 600-800 グリットの準備、第一段階の研磨、検査、そして最終研磨です。第二 グループの材料には、ステンレス鋼、プラチナ、チタン、一部の亜鉛および錫合金、珍しい硬質金合金、銀プラチナ合金、実験用鋳造合金、粉末冶金および金属 3D 印刷物が含まれます。第二 グループの材料は、準備レベル、温度、ホイールの選択、およびコンパウンドの役割がより慎重に選択される、管理されたルートをたどるようになりました。
平均的なジオメトリと約 800 のグリット準備を備えた最初のグループの材料の場合、基本ルートは黄色のステッチ バフを使用した LUXI Blue で、続いて白色のステッチなしフランネル バフを使用した LUXI Super Fine White です。フィリグリーと繊細なディテールは、白いステッチバフを施した LUXI Blue を使用することで金属の除去を軽減します。大きな平面サーフェスは、第一 段階のコンパウンドを置き換えることにより、第一 段階の作用の強さを高めます: LUXI Blue、次に LUXI Yellow、次に LUXI Gray、次に LUXI Black、その後のみ必要に応じてサイザル麻バフを付けた LUXI Black。より作用の強いコンパウンドが、作用の強さの低い第一 段階のコンパウンドを置き換えます。追加の準備段階として自動的に追加されることはありません。
第一段階の研磨後、表面は明るくなり、目に見える傷がないはずです。微細な欠陥は、表面層の移動によって閉じられたり、柔らかくなったりする可能性があります。表面はパンにバターを塗ったように見えます。下地の粗さはカバーされていますが、光学的に洗練されるためには滑らかにする必要があります。最終研磨は柔らかくする必要があり、作用の強いものではありません。標準的な高光沢には LUXI Super Fine White を使用し、プレミアム仕上げ、電気めっき前、PVD 前、または研磨後の簡単な洗浄には LUXI Orange を使用します。これらの推奨事項は、見た目が似ているサードパーティ コンパウンドではなく、LUXI コンパウンドとワークフローに適用されます。