統合研磨システム
適用状況
LUXI Blueを使用する前に、対象物の形状形成、必要な補修、研磨材による下地処理を完了してください。深い傷、突出した欠陥、形状誤差、亀裂、開口した空洞、その他、研磨で修正してはならない損傷は、第一研磨工程を始める前に解消してください。LUXI Blueは不完全な下地処理の代わりにはなりません。
真鍮や青銅を含む銅合金、銀合金、大半の金合金からなる通常の対象品では、約P600–P800までの均一な前処理が、引き続き作業開始範囲となります。その範囲内の正確な水準と、さらに細かい前処理が必要かどうかは、合金の硬さ、形状、表面積、最後の研磨材による痕の深さ、必要な結果に応じて選択してください。責任者が承認した確認済みの根拠がP600–P800の作業範囲を支持しているため、LUXI Blueについて最低番手と推奨番手を別々には設定しません。
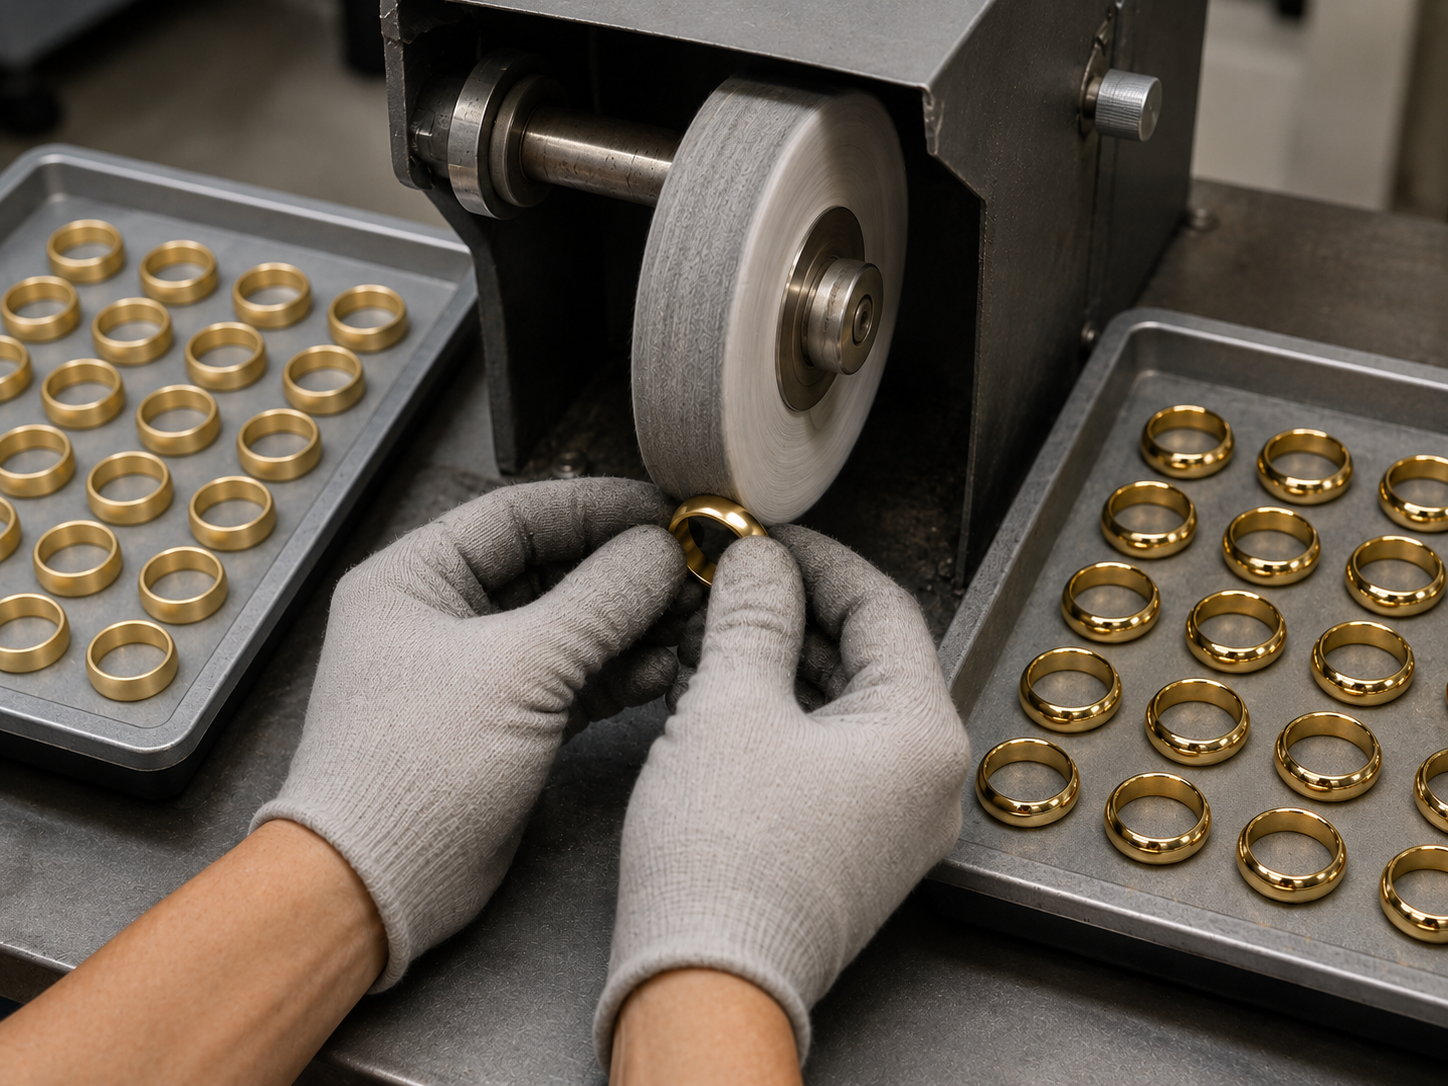
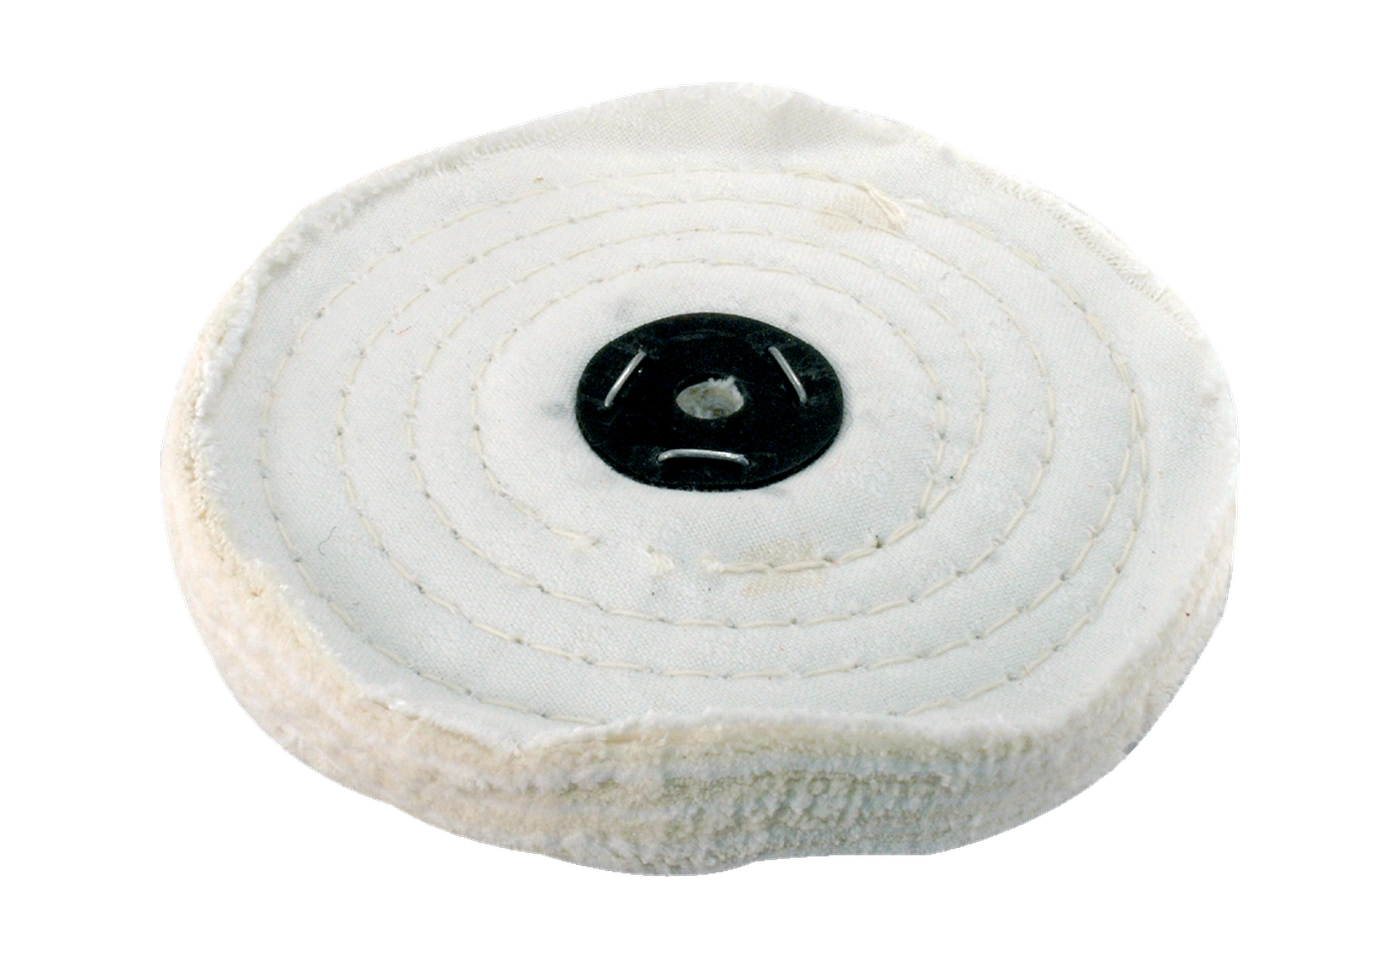
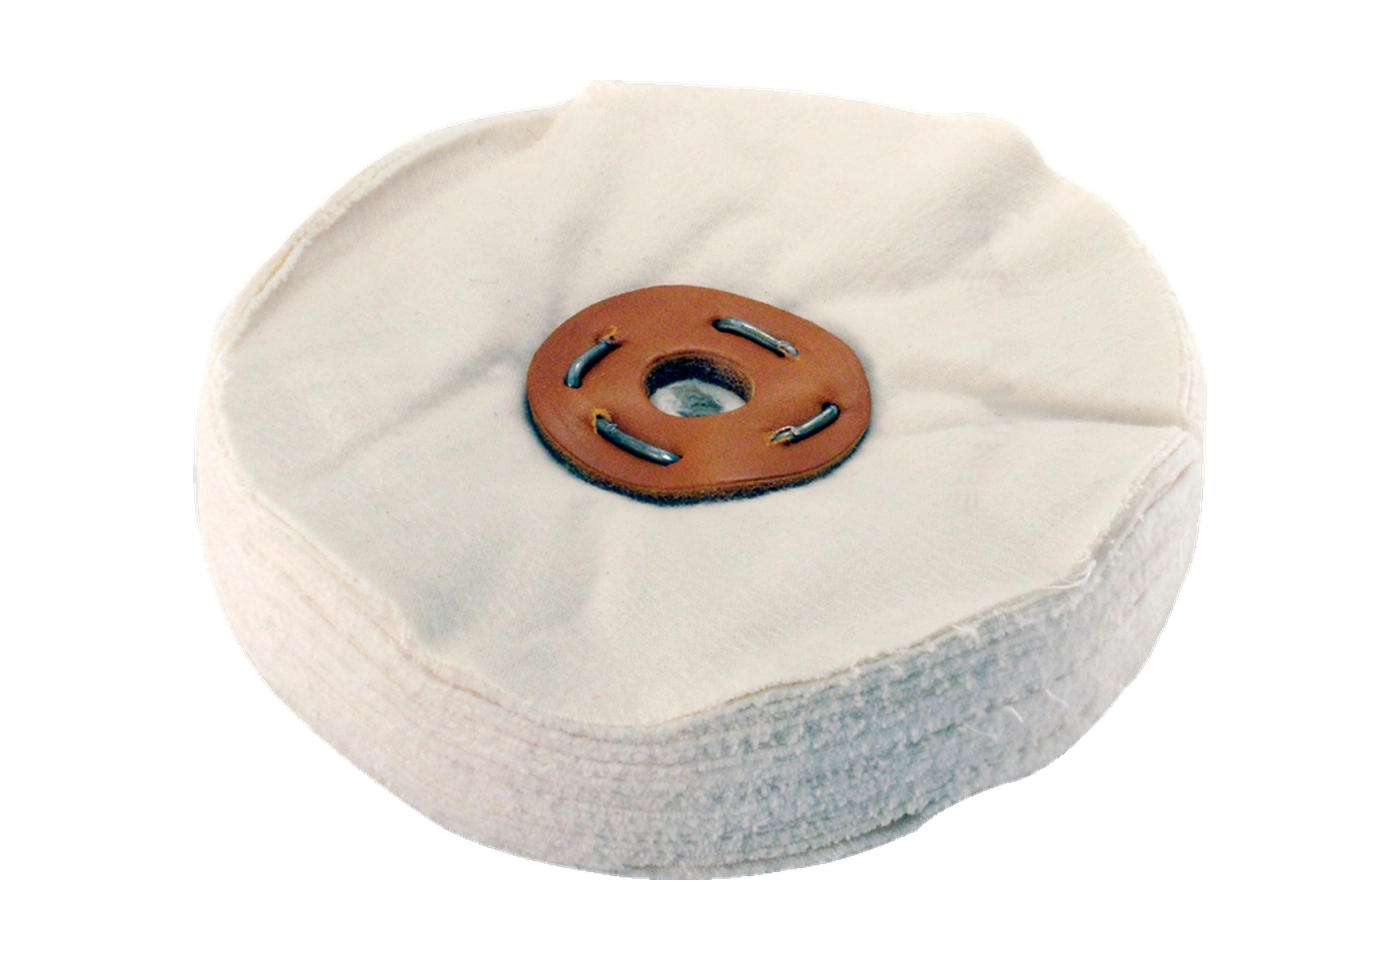
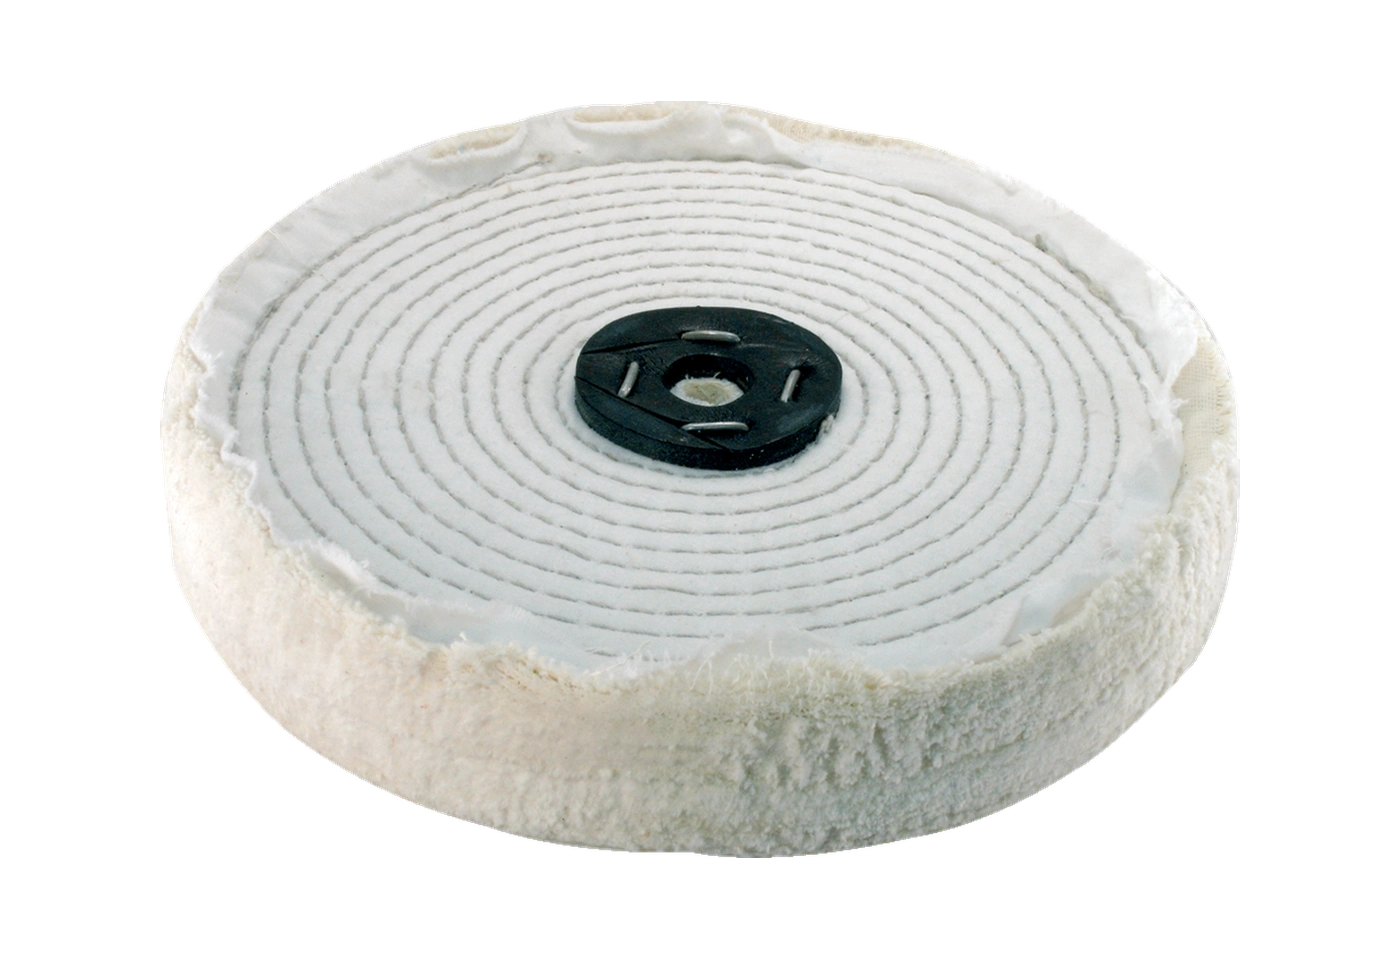
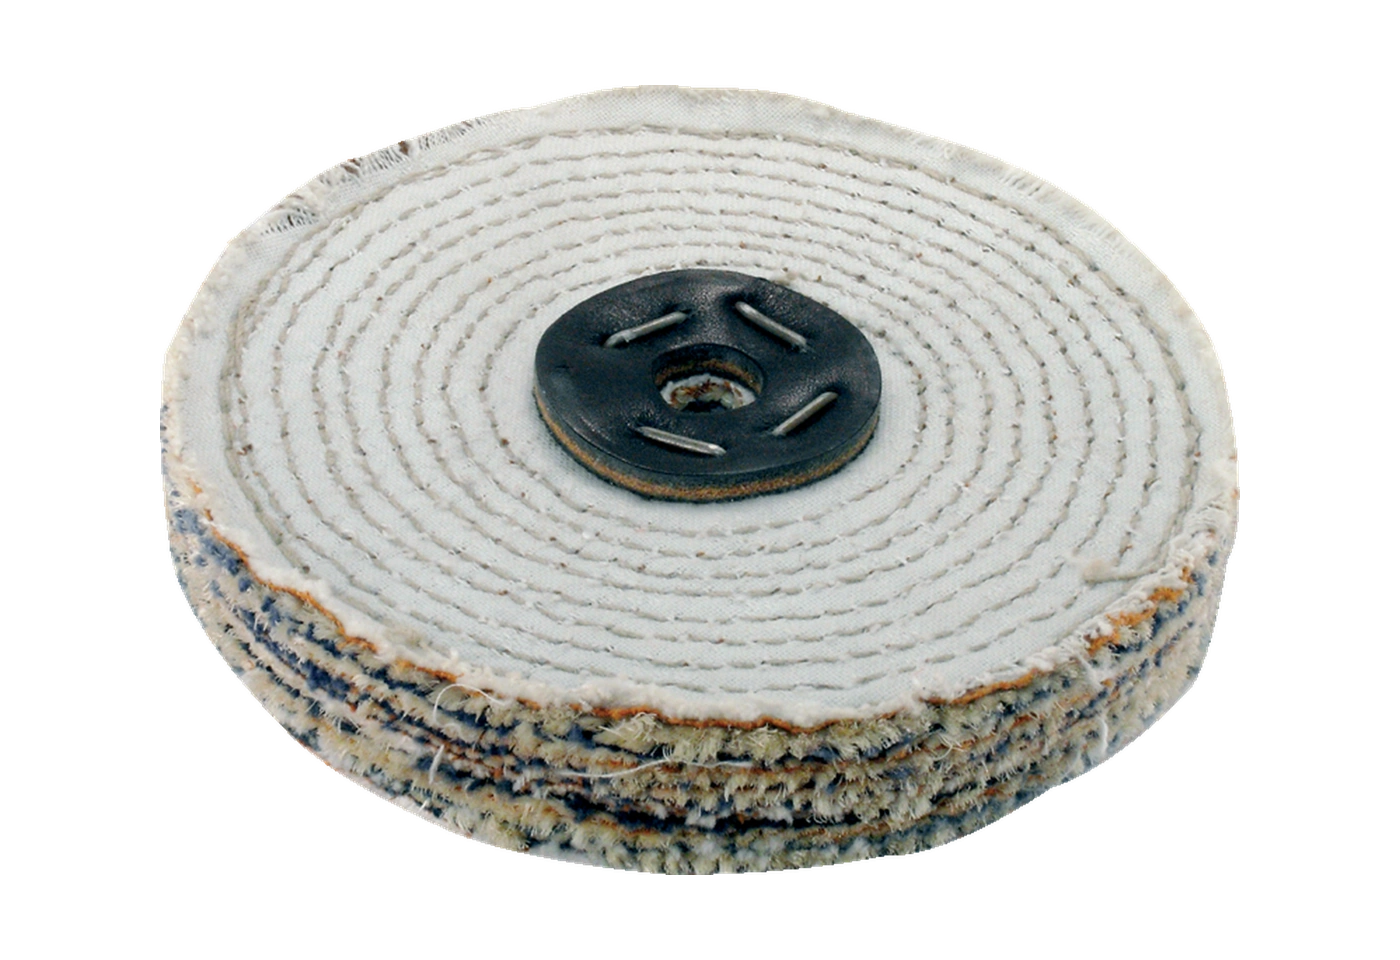
基本の組み合わせは、LUXI Blueと清潔な白い縫製モスリンホイールです。縫製により第一工程に必要な安定性が得られ、モスリンにより承認された接触特性が得られます。特定箇所の形状にフェルトの形状と作業面が適する場合は、LUXI Blueを清潔なフェルト工具と使用することもできます。フェルト工具を品物全体で白い縫製モスリンホイールの代替として自動的に扱ってはなりません。
直径約 150 mmの標準ホイールでは、作業開始範囲は 2500–3000 rpmです。この範囲を別の直径や小型フェルト工具へ自動的に適用しないでください。実際の表面線速度、接触面積、工具の安定性、表面温度に応じて作業条件を選択してください。作用不足を、過大な圧力、過量のLUXI Blue、または長時間の連続接触で補ってはなりません。
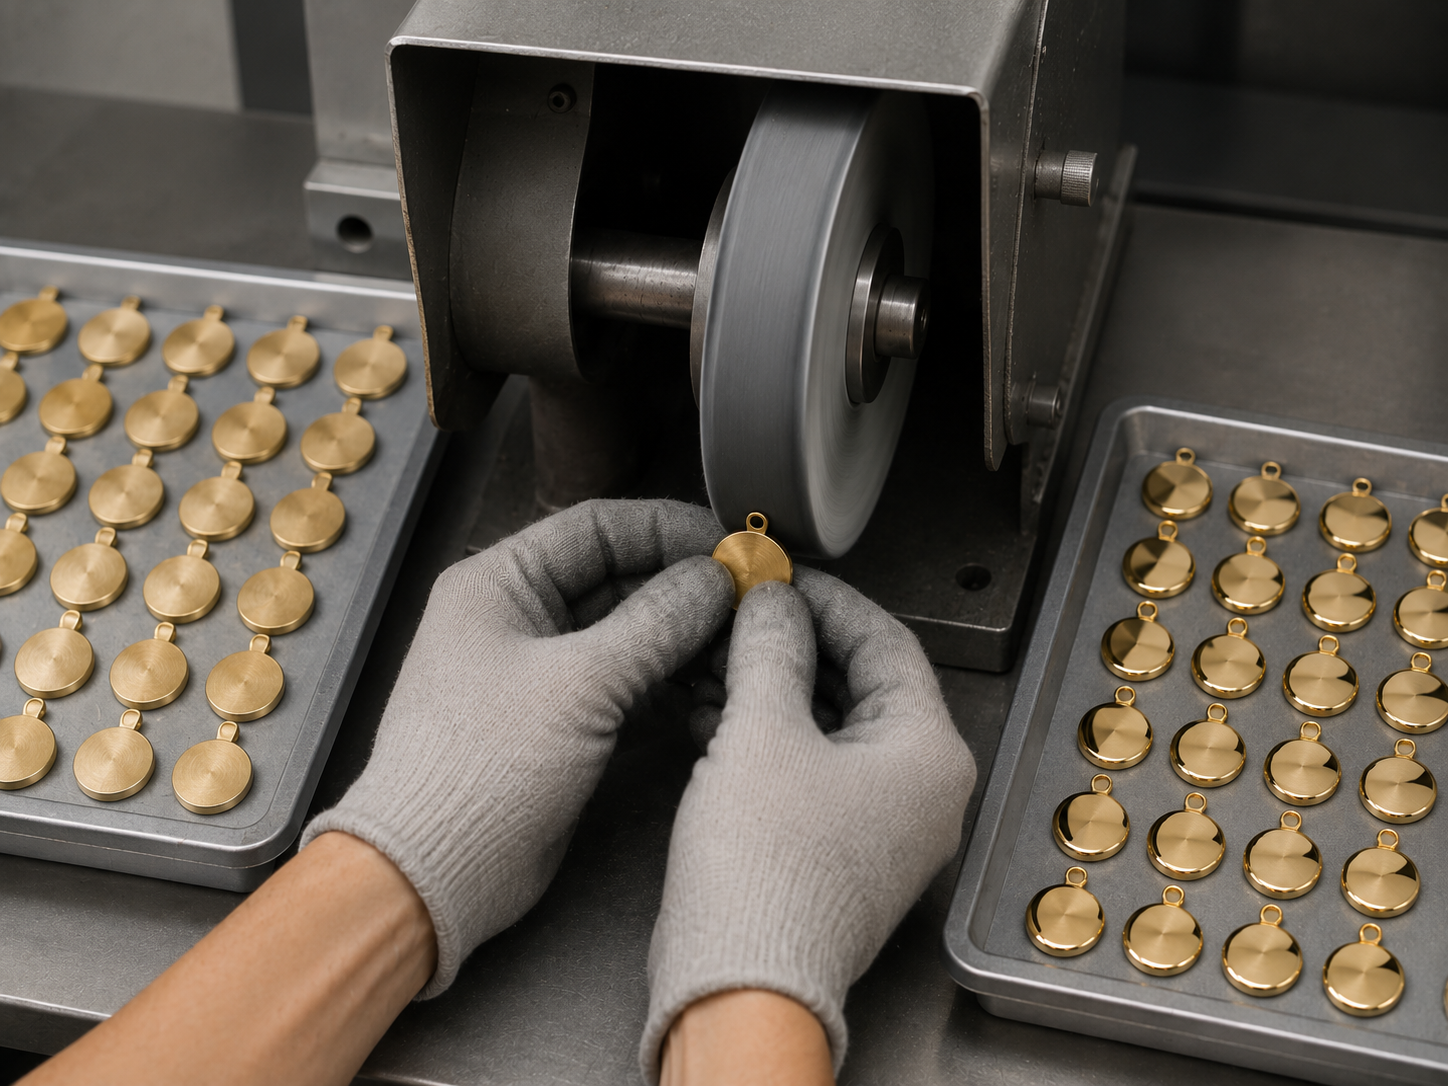
清潔な工具にLUXI Blueを最小限塗布します。停止したホイールまたはフェルトを確認したとき、目に見える青い層が残っていてはいけません。作業体はコンパウンドと除去金属の厚い層上を滑らず、表面に直接接触させます。ホイールが黒ずむ、詰まる、蓄積物で過負荷になる場合は、続行前に清掃してください。
短いパスで作業し、対象物をホイールに対して動かし続け、定期的に停止して表面を検査してください。圧力は、過熱、エッジの損失、レリーフの平坦化、形状の変形を生じさせずに安定した接触を保つ範囲にします。工程全体を通して、ホイールの状態、温度、接触時間、仕上がりの均一性を監視してください。
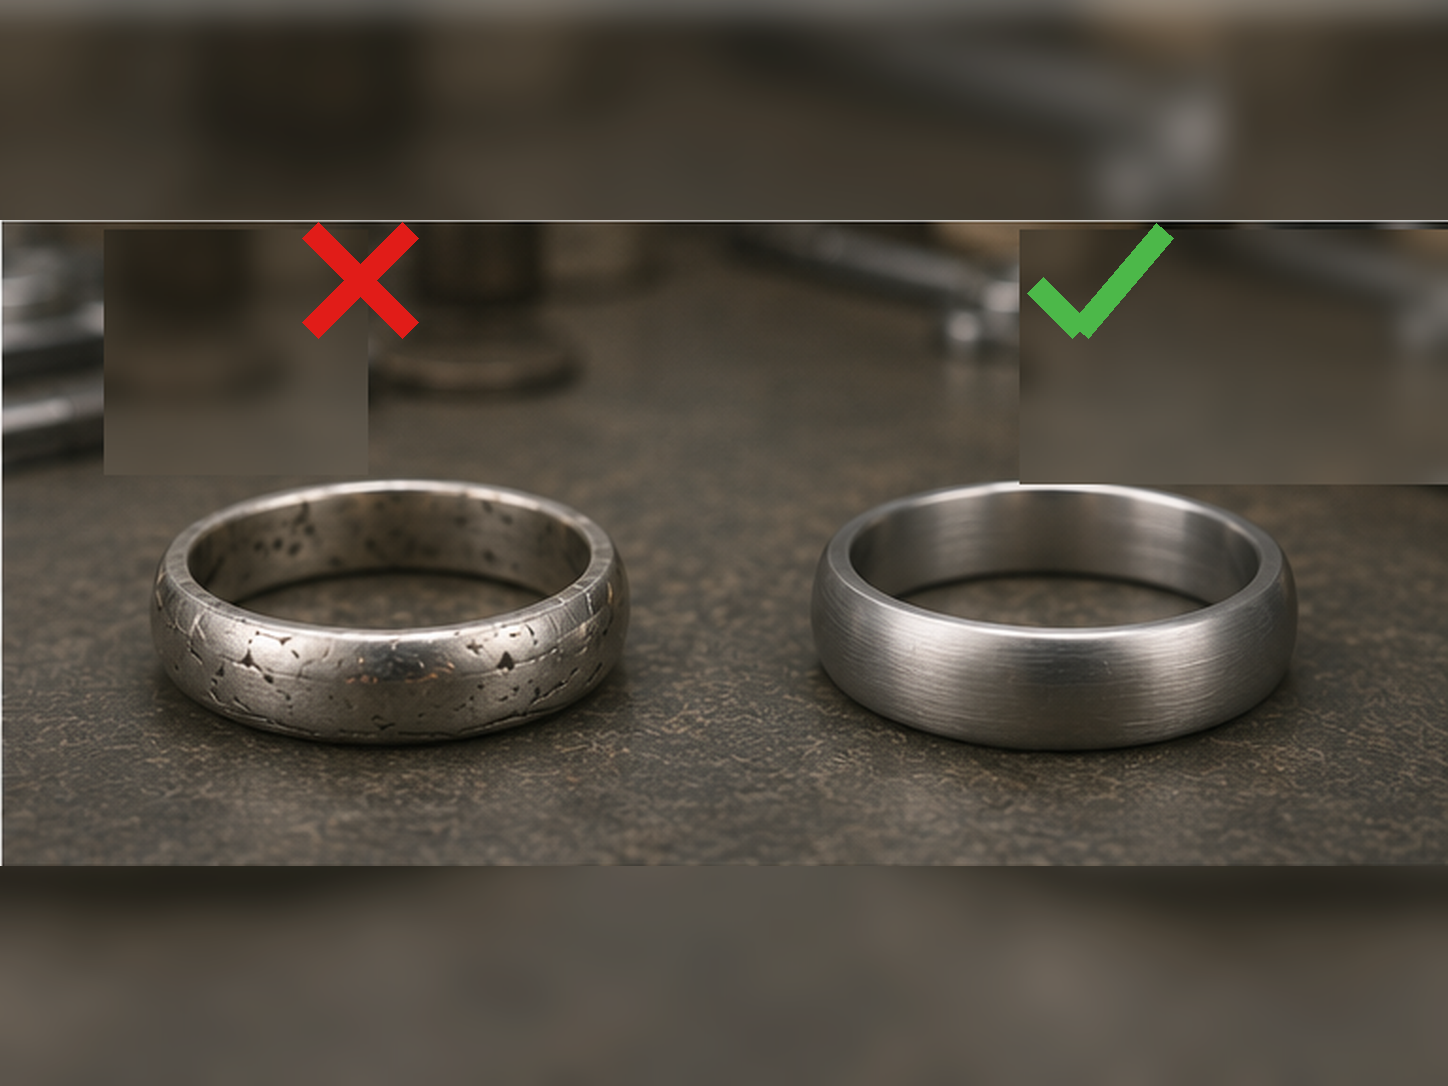
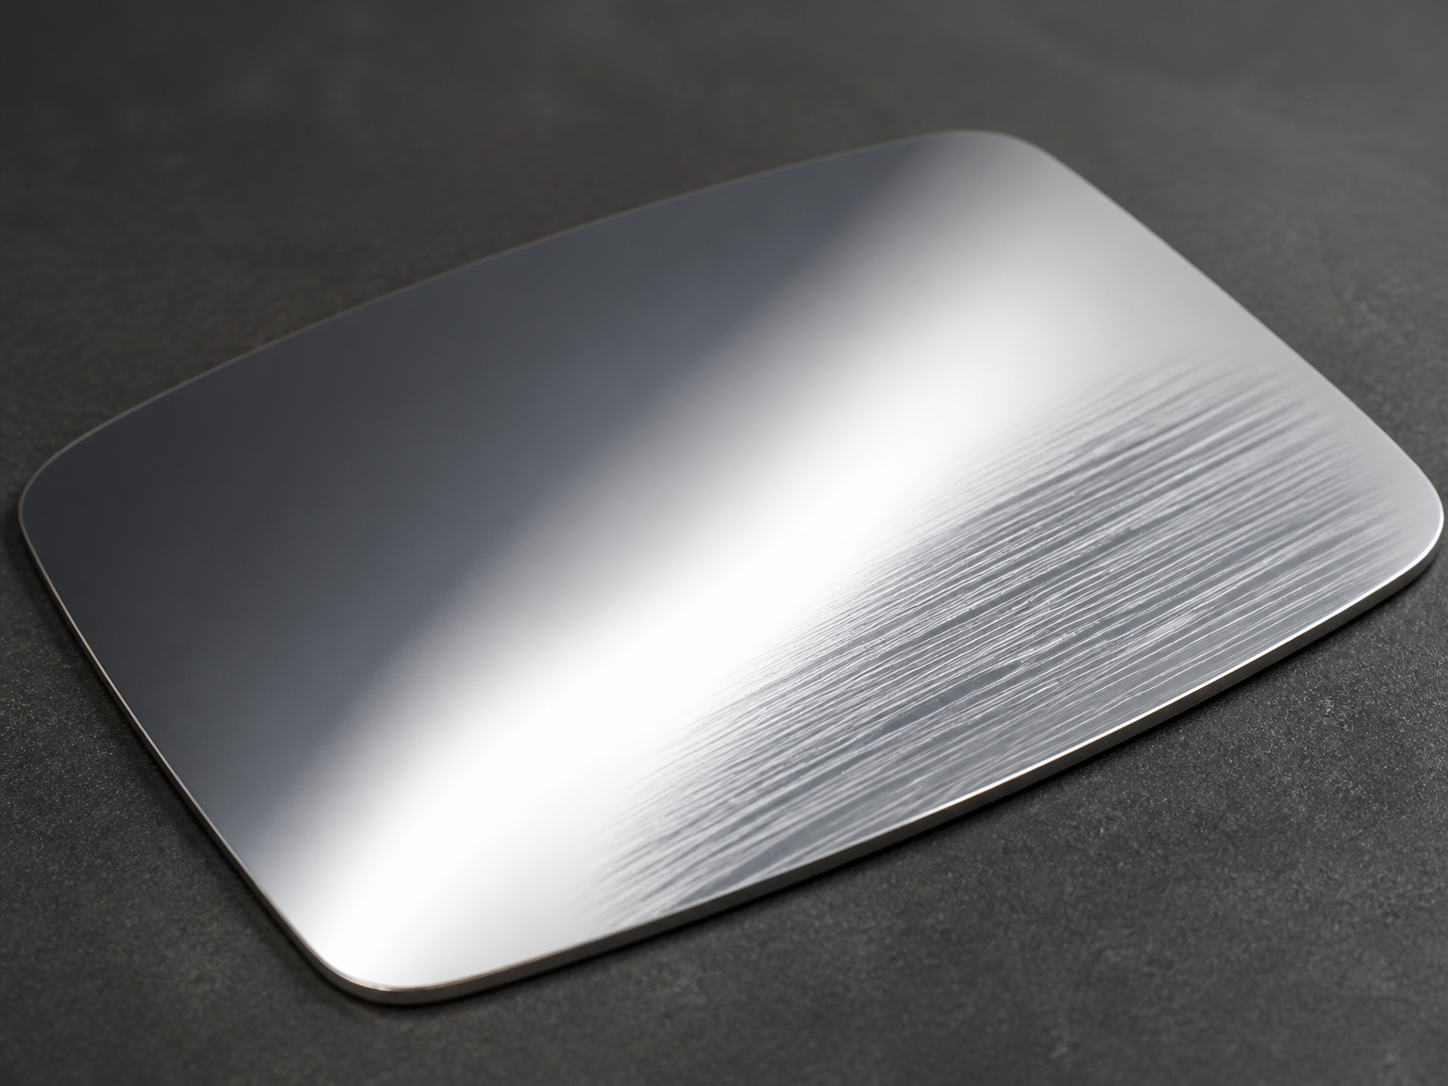
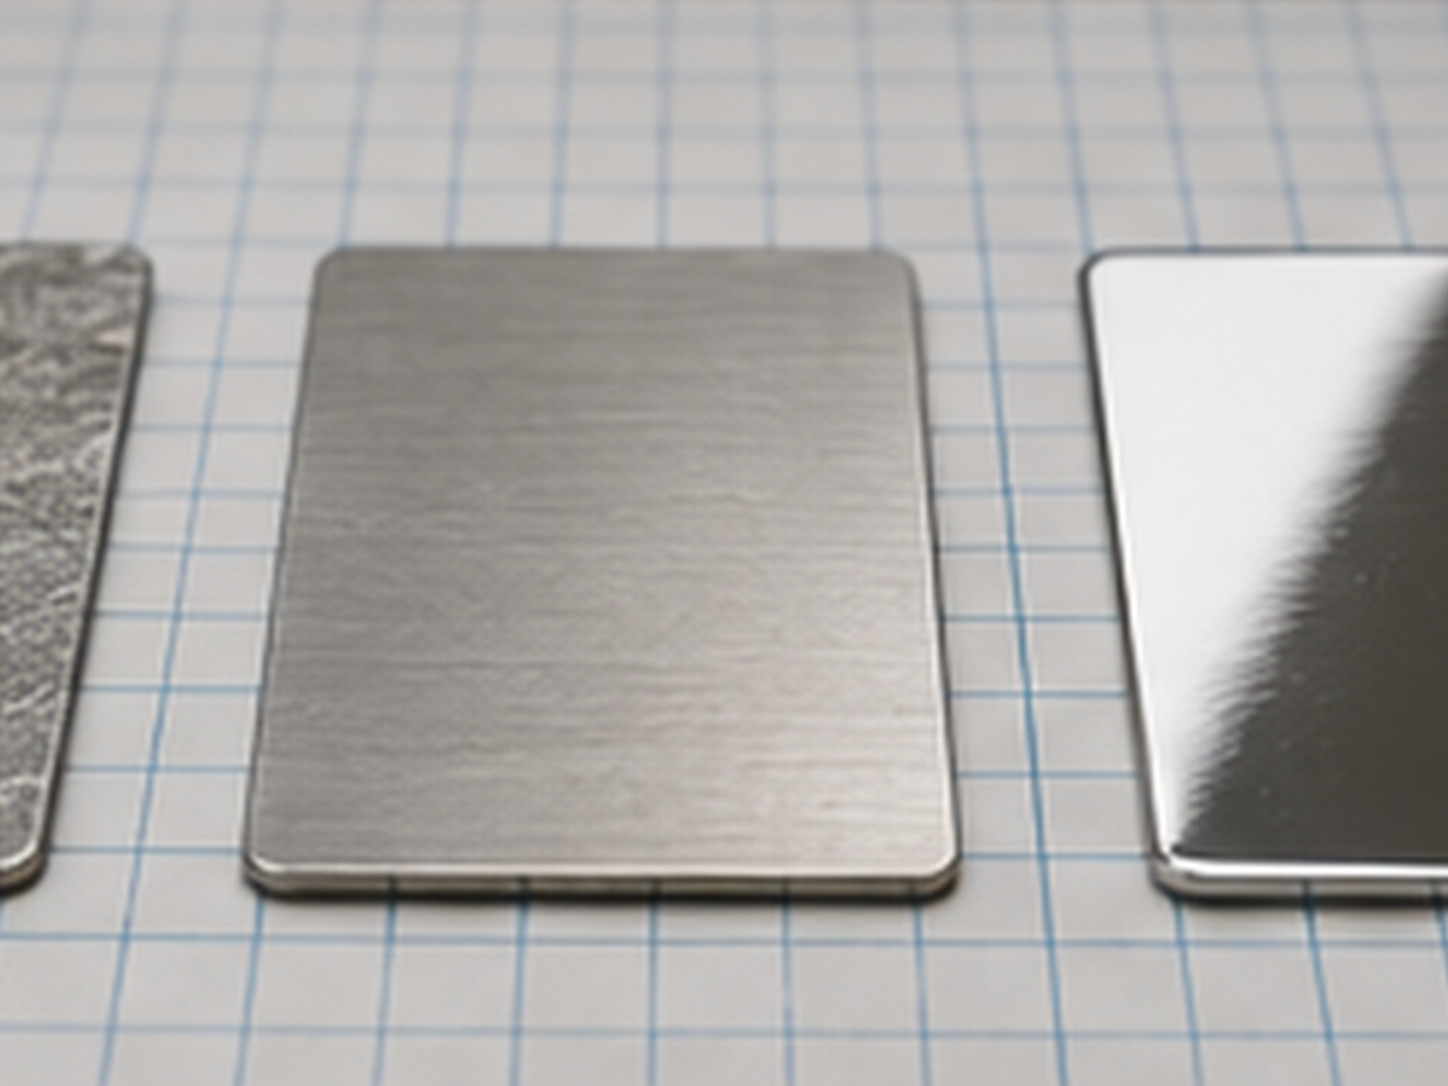
LUXI Blueによる第一工程は、最後の研磨材による目視可能な痕をすべて除去し、表面が均一かつ滑らかで明確な光沢を持ち、意図した形状、エッジ、レリーフが保たれた時点でのみ完了です。洗浄後も傷、前処理線、つや消し部、または汚染表面層が残る場合、光沢だけでは十分な判定基準になりません。
大きな平面または開放面、より硬い合金、あるいはより顕著な下地処理痕では、LUXI Blueの作用が不十分な場合があります。より強い第一工程用コンパウンドと適切な作業体、すなわちLUXI Yellow、LUXI Gray、またはLUXI Blackを選んでください。LUXI Asian Blueは、責任者が承認した固有の適用範囲内の作業に対する、独立した最大作用の選択肢です。LUXI Blue、LUXI Yellow、LUXI Gray、LUXI Black、LUXI Asian Blueは作用強度の異なる第一工程の代替選択肢であり、すべての対象物に必須の順序ではありません。
最後の研磨材痕が残る場合、まず前処理、工具種類・清潔さ、LUXI Blue量、rpm、接触面積、圧力、対象品の動き、パス時間、温度、洗浄品質を確認します。大きな平面では、選択したコンパウンドと作業体が接触面積に十分作用するかも確認します。LUXI Blue追加や加圧で前処理修正や適切な第一工程選択を代替してはいけません。
研磨によって、LUXI研磨の作業範囲外にある気孔、亀裂、空洞、その他の欠陥が現れたり拡大したりした場合は、中止してください。研磨材による下地処理、補修、または製造を継続できるかどうかの評価に戻してください。圧力やLUXI Blueの量を増やしても、このような欠陥は修正できません。
LUXI Blueの第一工程を完全に終えた後、第一群の材料向けに仕上げ方法を一つ選択します。高く均一な光沢を得る標準仕上げには、専用の清潔な縫い目なしモスリンまたはフランネルホイールでLUXI Super Fine Whiteを使用し、より高い最終光沢には柔らかいフランネルホイールを選択してください。微細孔や小さな不整を黒い痕跡で検査すると有用な場合は、専用の清潔で柔らかい縫い目なし綿ホイールでLUXI Redを使用します。非常に高く均一な光沢、より厳密な最終検査、または電気めっき、PVD、その他のコンパウンド残留物に敏感な工程の前処理には、専用の清潔な縫い目なしモスリンまたはフランネルホイールでLUXI Orangeを使用してください。LUXI Super Fine White、LUXI Red、LUXI Orangeは代替となる仕上げの選択肢であり、必須の連続工程ではありません。
LUXI Blueは、軽微な摩耗痕がある露出金属表面の限定的な軽い再仕上げにも使用できます。これは独立した限定作業です。深い傷、形状損傷、開いた欠陥、または損傷したコーティングがある場合、完全な研磨材前処理と第一研磨工程の代わりにはなりません。
品物にコーティングがある場合、標準LUXI Blue工程を自動的に適用しないでください。まず表面材料とコーティングの種類、厚さ、密着性、状態を特定します。保持すべき薄い装飾、保護、電気めっき、PVD層を機械研磨してはなりません。十分に厚く安定した金属層は、試料または非重要部で材料別試験を行った後にのみ研磨を検討できます。コーティングが不明な場合、LUXI Blueによる標準試験の根拠にはなりません。
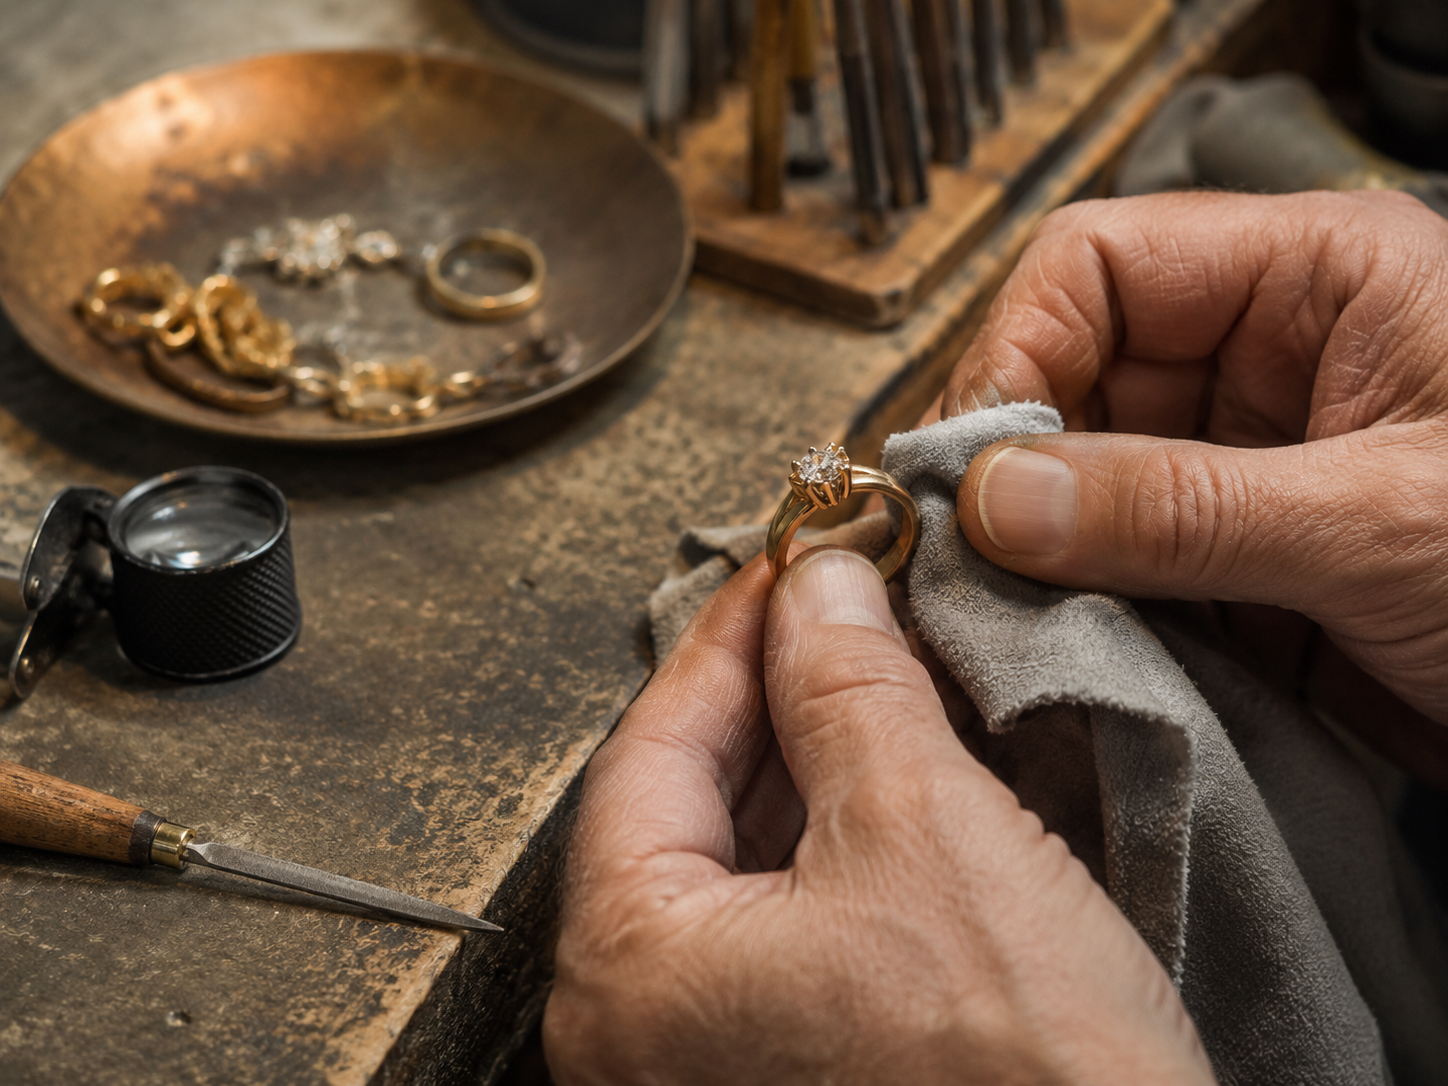
結果評価または次のコンパウンドへ移る前に、LUXI Blueと除去金属をすべて除きます。平面、縁、レリーフ、凹部、内角、接合部に注意し、清浄面を指向性照明下で検査します。次のコンパウンドには適切な種類の専用清潔工具を使います。適合対象品には推奨洗浄液LUXI iCleanを使い、材料、構造、コーティング、次工程に合わせて洗浄方法を選びます。
材料グループとは?