एकीकृत पॉलिशिंग प्रणाली
अनुप्रयोग संदर्भ
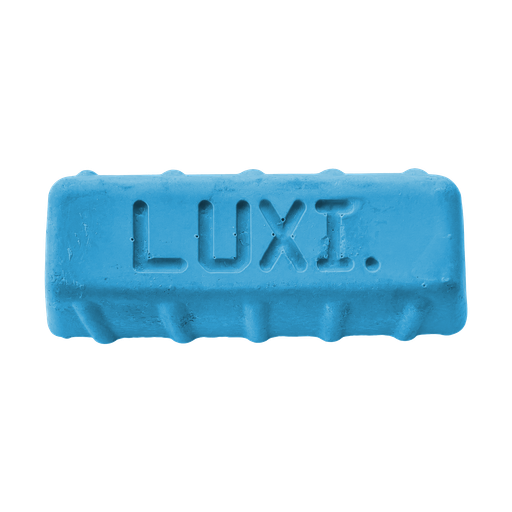
LUXI Blue उपयोग करने से पहले वस्तु की ज्यामिति, आवश्यक मरम्मत और अपघर्षक तैयारी पूरी करें। गहरी खरोंचें, उभरे दोष, आकार की त्रुटियाँ, दरारें, खुली गुहाएँ और वह अन्य क्षति पहले चरण से पहले दूर करें जिसे पॉलिशिंग से नहीं सुधारा जाना चाहिए। LUXI Blue अधूरी तैयारी की जगह नहीं लेता।
पीतल और कांस्य सहित ताँबे की मिश्रधातुओं, चाँदी की मिश्रधातुओं और अधिकांश सोने की मिश्रधातुओं से बनी सामान्य वस्तुओं के लिए लगभग P600–P800 तक समान तैयारी शुरुआती कार्य-सीमा है। मिश्रधातु की कठोरता, ज्यामिति, सतह क्षेत्र, अंतिम अपघर्षक के निशानों की गहराई और आवश्यक परिणाम के अनुसार इस सीमा में सटीक स्तर तथा अधिक महीन तैयारी की आवश्यकता चुनें। LUXI Blue के लिए अलग न्यूनतम और वांछित ग्रेड नहीं दिए जाते, क्योंकि पुष्ट मालिक-स्वीकृत प्रमाण P600–P800 की कार्य-सीमा का समर्थन करते हैं।
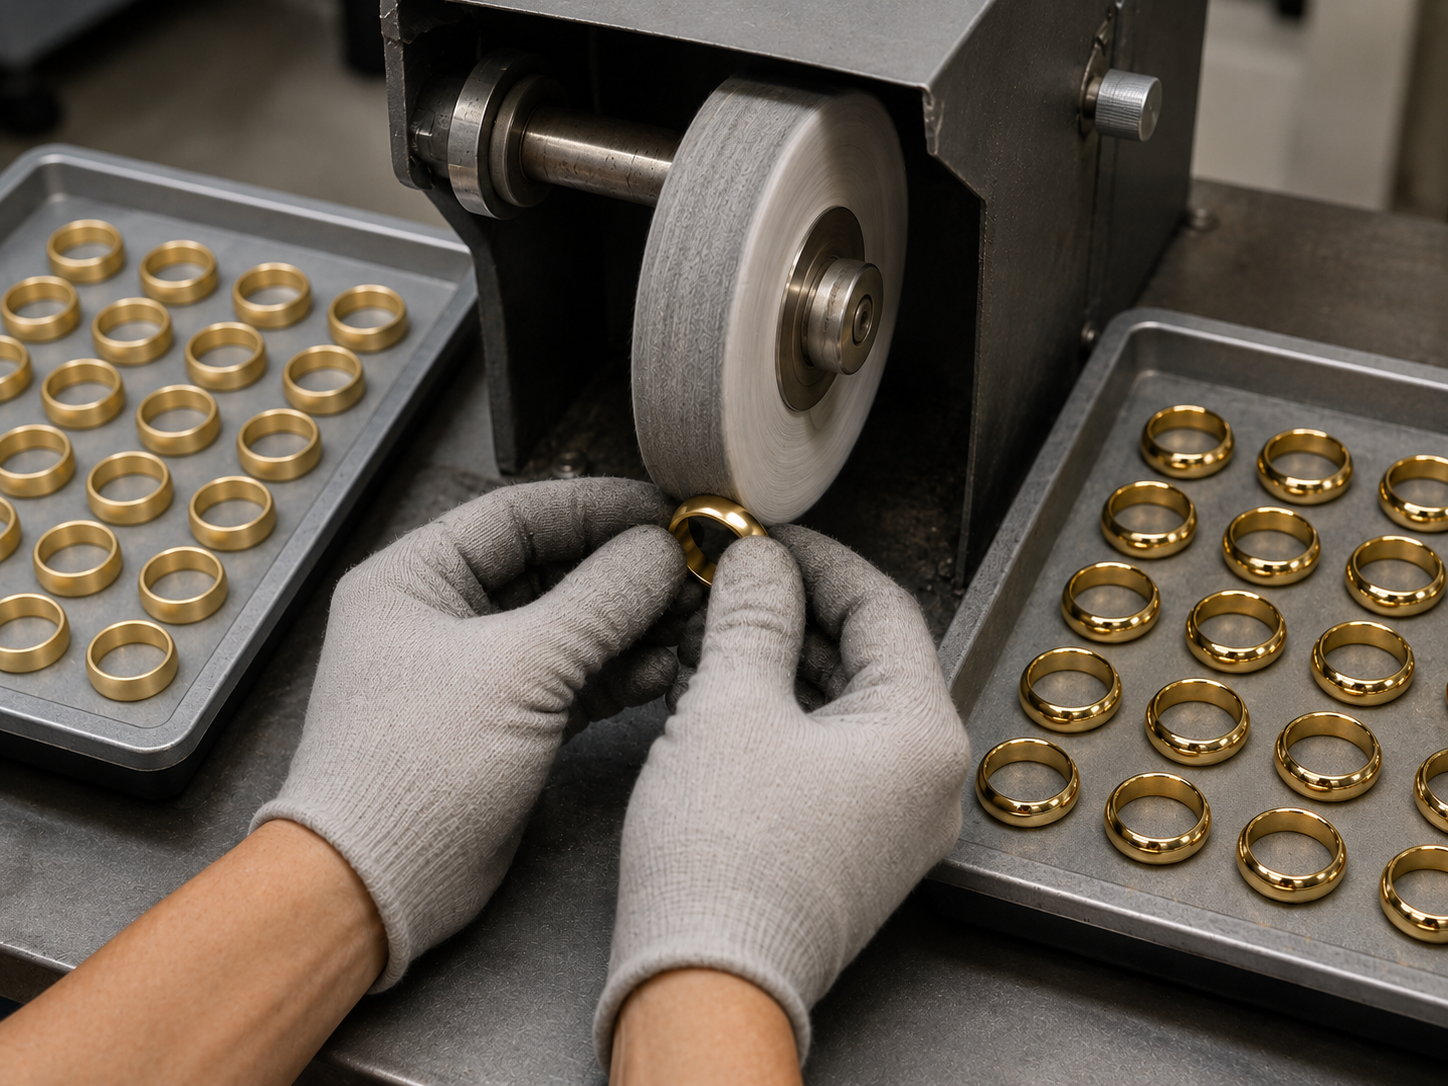
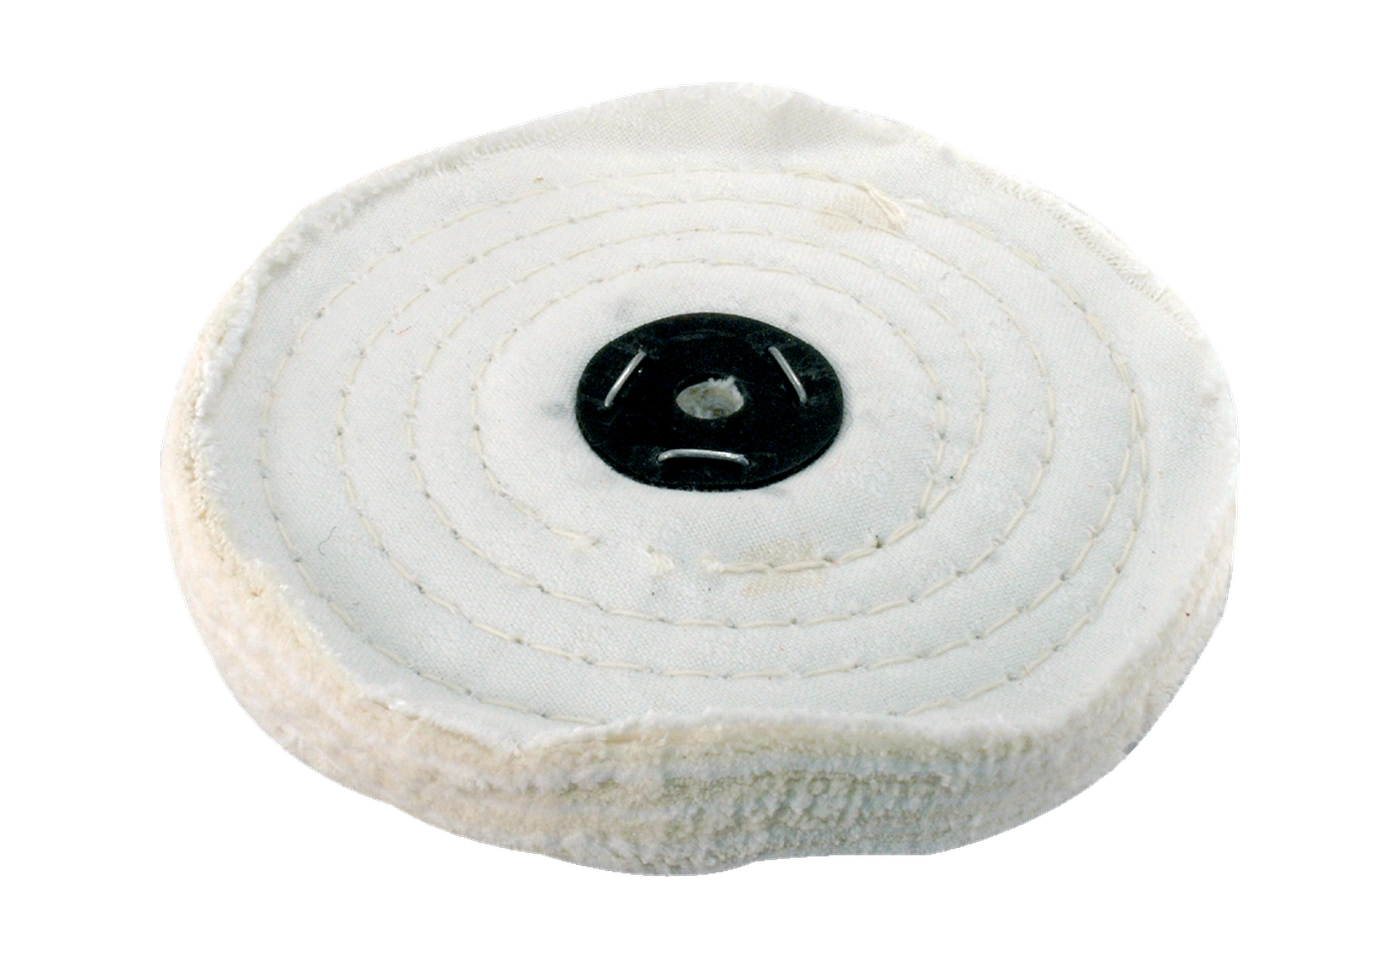
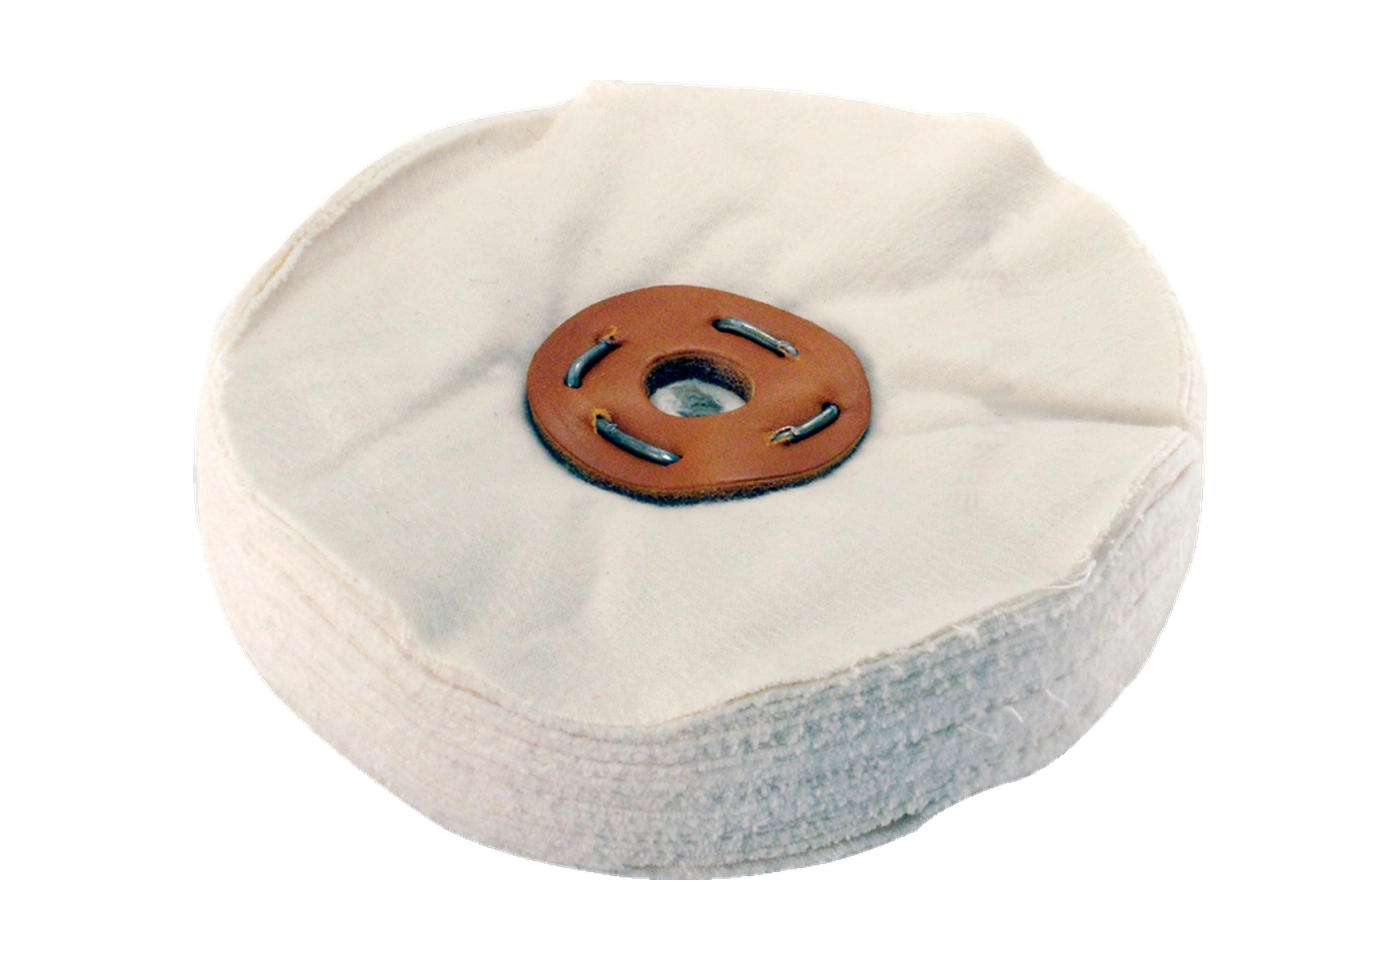
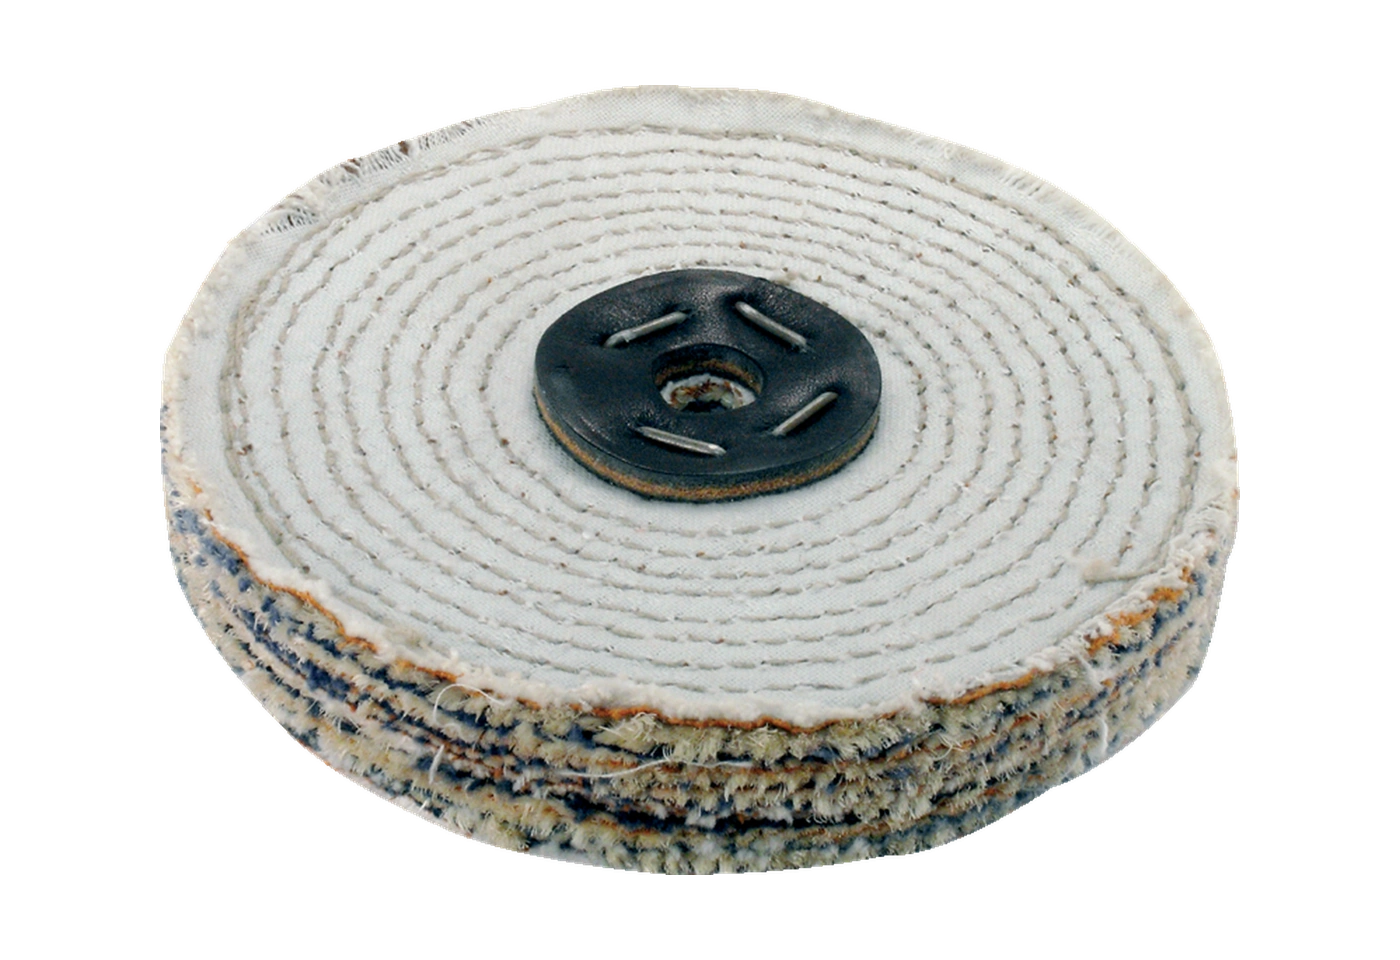
मुख्य कार्यशील संयोजन LUXI Blue और साफ सफेद सिला मलमल व्हील है। सिलाई पहले चरण की आवश्यक स्थिरता देती है और मलमल स्वीकृत संपर्क-स्वभाव देता है। जहाँ फेल्ट का आकार और कार्य-सतह किसी विशेष क्षेत्र की ज्यामिति से बेहतर मेल खाएँ, वहाँ LUXI Blue साफ फेल्ट औज़ार के साथ भी उपयोग किया जा सकता है। फेल्ट औज़ार को पूरी वस्तु पर सफेद सिले मलमल व्हील का स्वतः विकल्प न मानें।
लगभग 150 mm व्यास के मानक व्हील की शुरुआती कार्य-सीमा 2500–3000 rpm है। यह सीमा दूसरे व्यास या छोटे फेल्ट औज़ार पर अपने-आप लागू न करें। वास्तविक कार्य-सतह की रैखिक गति, संपर्क क्षेत्र, औज़ार की स्थिरता और सतह के तापमान के अनुसार संचालन स्थितियाँ चुनें। अपर्याप्त क्रिया की भरपाई अत्यधिक दबाव, अतिरिक्त LUXI Blue या लंबे लगातार संपर्क से न करें।
LUXI Blue साफ कार्यशील औज़ार पर बहुत कम लगाएँ। रुके हुए व्हील या फेल्ट औज़ार का निरीक्षण करने पर नीली परत दिखाई नहीं देनी चाहिए। कार्यशील अंग को पॉलिशिंग कंपाउंड और हटाई गई धातु की मोटी परत पर फिसलने के बजाय सतह से सीधे संपर्क करना चाहिए। व्हील काला, अवरुद्ध या जमा पॉलिशिंग कंपाउंड से बहुत लदा हो तो आगे बढ़ने से पहले उसे साफ करें।
छोटे पासों में काम करें, वस्तु को व्हील के सापेक्ष गतिशील रखें और सतह के निरीक्षण के लिए नियमित रूप से रुकें। दबाव ऐसा स्थिर संपर्क बनाए रखे जिससे अधिक गर्मी, किनारा खोना, उभरी नक्काशी चिकनी होना या ज्यामिति बिगड़ना न हो। पूरी प्रक्रिया में व्हील की स्थिति, तापमान, संपर्क अवधि और परिणाम की समानता पर निगरानी रखें।
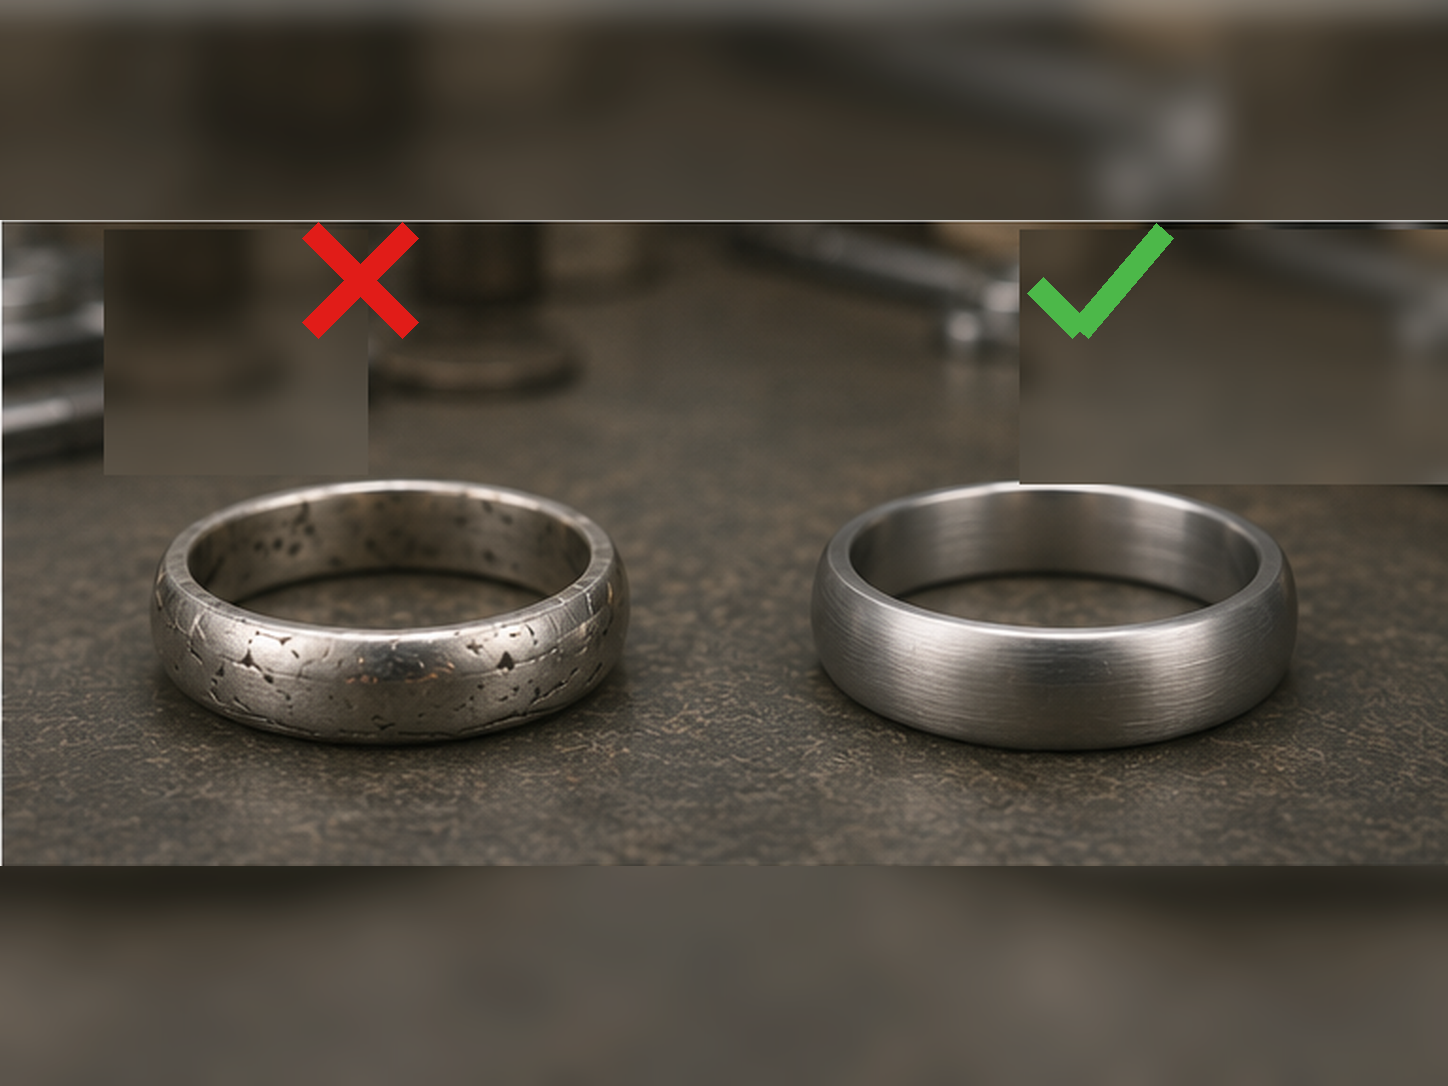
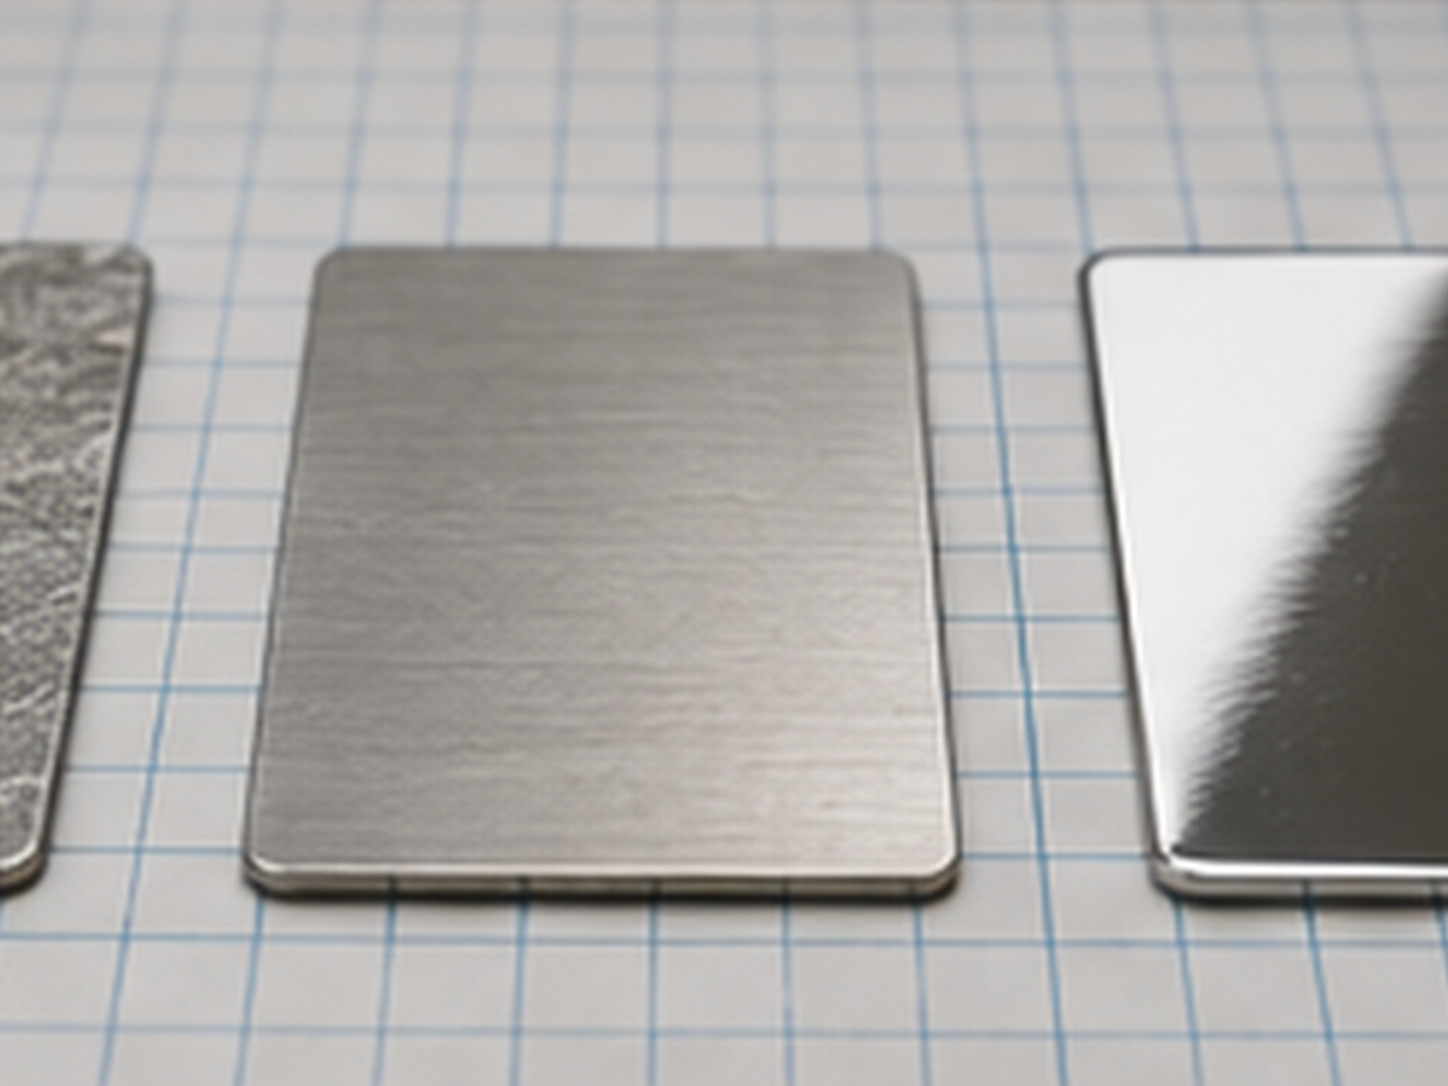
पहला LUXI Blue चरण तभी पूरा है जब अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हट गए हों, सतह स्पष्ट चमक के साथ समान और चिकनी हो तथा निर्धारित ज्यामिति, किनारे और उभरी नक्काशी सुरक्षित हों। सफाई के बाद खरोंचें, तैयारी रेखाएँ, फीके क्षेत्र या दूषित सतही परत बची हो तो केवल चमक पर्याप्त मानदंड नहीं है।
बड़ी समतल या खुली सतहों, अधिक कठोर मिश्रधातुओं या अधिक स्पष्ट तैयारी निशानों पर LUXI Blue पर्याप्त सक्रिय न हो सकता है। अधिक शक्तिशाली पहले-चरण का पॉलिशिंग कंपाउंड और उपयुक्त कार्यशील अंग चुनें: LUXI Yellow, LUXI Gray या LUXI Black। LUXI Asian Blue अपने मालिक-स्वीकृत दायरे के कार्यों के लिए अलग अधिकतम-सक्रियता विकल्प है। LUXI Blue, LUXI Yellow, LUXI Gray, LUXI Black और LUXI Asian Blue हर वस्तु के लिए अनिवार्य क्रम नहीं, बल्कि पहले चरण की वैकल्पिक शक्तियाँ हैं।
अंतिम अपघर्षक के निशान बचें तो पहले अपघर्षक तैयारी, औज़ार का प्रकार और सफाई, LUXI Blue की मात्रा, rpm, संपर्क क्षेत्र, दबाव, वस्तु की गति, पास की अवधि, तापमान और सफाई की गुणवत्ता जाँचें। बड़ी समतल सतह पर यह भी जाँचें कि चुना पॉलिशिंग कंपाउंड और कार्यशील अंग संपर्क क्षेत्र के लिए पर्याप्त सक्रिय हैं या नहीं। अतिरिक्त LUXI Blue या अधिक दबाव सही तैयारी अथवा उचित पहले-चरण की प्रक्रिया के चयन की जगह नहीं ले सकते।
पॉलिशिंग से ऐसे छिद्र, दरारें, गुहाएँ या अन्य दोष खुलें या बढ़ें जो LUXI पॉलिशिंग की कार्य-सीमा से बाहर हैं, तो रुकें। वस्तु को अपघर्षक तैयारी, मरम्मत या उत्पादन जारी रखने की उपयुक्तता के आकलन पर लौटाएँ। अधिक दबाव या अधिक LUXI Blue ऐसे दोष नहीं सुधारेंगे।
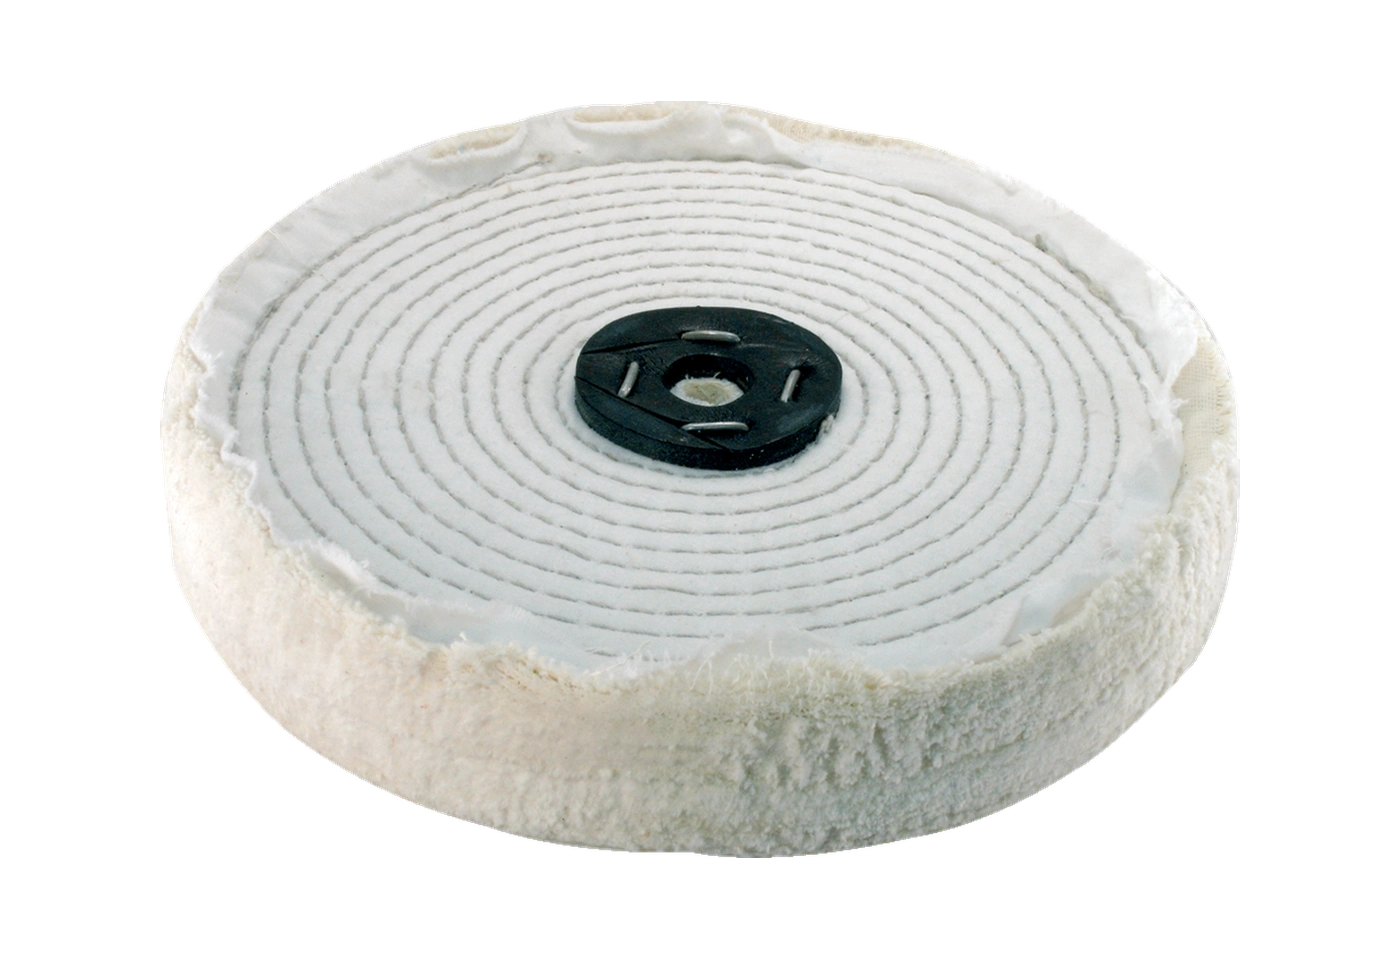
LUXI Blue का पहला चरण पूरी तरह पूरा होने के बाद पहले समूह की सामग्रियों के लिए एक फिनिशिंग विकल्प चुनें। ऊँची समान चमक की मानक फिनिश हेतु अलग साफ बिना सिले मलमल या फ्लैनल व्हील पर LUXI Super Fine White उपयोग करें; अधिक ऊँची अंतिम चमक के लिए नरम फ्लैनल चुनें। सूक्ष्म छिद्रों और छोटी अनियमितताओं की काले निशान से जाँच उपयोगी हो तो अलग साफ नरम बिना सिले कॉटन व्हील पर LUXI Red चुनें। असाधारण ऊँची समान चमक, अधिक कठोर अंतिम निरीक्षण या इलेक्ट्रोप्लेटिंग, PVD अथवा पॉलिशिंग कंपाउंड अवशेष के प्रति संवेदनशील अन्य प्रक्रिया से पहले तैयारी हेतु अलग साफ बिना सिले मलमल या फ्लैनल व्हील पर LUXI Orange चुनें। LUXI Super Fine White, LUXI Red और LUXI Orange वैकल्पिक फिनिशिंग विकल्प हैं, अनिवार्य लगातार चरण नहीं।
LUXI Blue का उपयोग खुले धातु की सतह पर हल्के घिसाव के निशानों के सीमित नवीनीकरण के लिए भी किया जा सकता है। यह अलग सीमित कार्य है। गहरी खरोंचें, बिगड़ी ज्यामिति, खुले दोष या क्षतिग्रस्त कोटिंग होने पर यह पूरी अपघर्षक तैयारी और पहले चरण की जगह नहीं लेता।
वस्तु पर कोटिंग हो तो मानक LUXI Blue प्रक्रिया अपने-आप लागू न करें। पहले सतह की सामग्री और कोटिंग का प्रकार, मोटाई, आसंजन तथा स्थिति पहचानें। संरक्षित रखी जाने वाली पतली सजावटी, सुरक्षात्मक, इलेक्ट्रोप्लेटेड या PVD परत को यांत्रिक रूप से पॉलिश न करें। पर्याप्त मोटी और स्थिर धातु परत पर केवल नमूने या गैर-महत्वपूर्ण क्षेत्र में सामग्री-विशिष्ट परीक्षण के बाद विचार किया जा सकता है। अज्ञात कोटिंग LUXI Blue के मानक परीक्षण का आधार नहीं है।
परिणाम का आकलन करने या अगला पॉलिशिंग कंपाउंड लगाने से पहले सारा LUXI Blue और हटाई गई धातु निकालें। साफ सतह का दिशात्मक प्रकाश में निरीक्षण करें और समतल क्षेत्रों, किनारों, उभरी नक्काशी, धँसे भागों, भीतरी कोनों तथा जोड़ों पर ध्यान दें। अगले पॉलिशिंग कंपाउंड के लिए उपयुक्त प्रकार का अलग साफ कार्यशील औज़ार उपयोग करें। अनुकूल वस्तुओं के लिए LUXI iClean अनुशंसित धुलाई घोल है; सामग्री, वस्तु की बनावट, कोटिंग और अगली प्रक्रिया के अनुसार धुलाई विधि चुनें।
सामग्री समूहों का क्या अर्थ है? (EN)