

 統合研磨システム
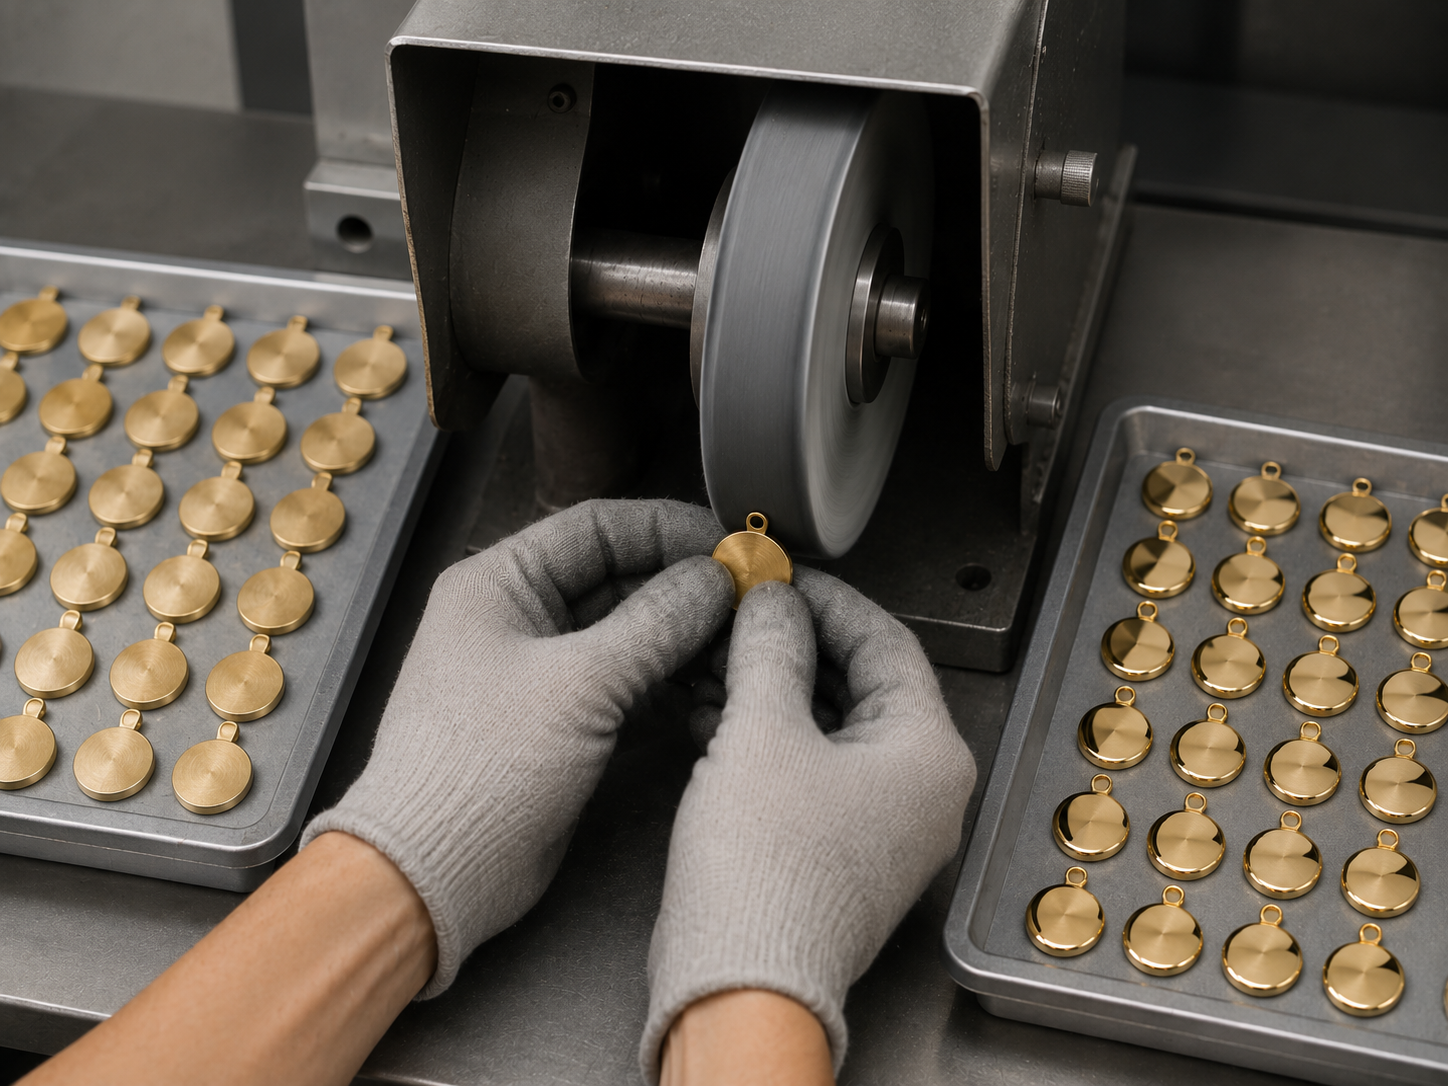
平面形状の対象品は、ホイールとの相互作用面積がはるかに大きいため、研磨が難しくなります。詳細: 「平面品により強い加工が必要な理由」。
平面品では、圧力やコンパウンド過多で作業を強めようとしてはいけません。正しい調整方法は異なります。より作用の強いコンパウンド、より作用の強いホイール、より細かな予備表面前処理、および場合によっては、より小さな相互作用領域を使用します。
このワークフローが必要な場合
第一群材料向けの基本ルートが広い平面で遅すぎる、または安定した結果が得られない場合に、このワークフローを使用してください。
代表的な事例:
- 大きな平面またはほぼ平面の表面;
- うねりと前処理痕が明瞭に見える広い領域;
- 硬質合金;
- 研磨材処理後、表面を迅速かつ予測可能に形成する必要がある品物;
- 速度、再現性、および再加工の削減が重要となる量産;
- 柔らかい設定が一つの対象品では機能するものの、ロットでは遅すぎる、または不安定になる状況。
よくある誤り
平面での結果が弱い、または遅いように見える場合、作業者は、対象品をホイールへ強く押し付けるか、コンパウンドを増やすという二つの方法で補おうとしがちです。
どちらの判断も工程管理を低下させます。
過剰な圧力は、接触部の過熱、うねり、不均一な金属除去、平面性の喪失につながることがあります。過剰なコンパウンドはホイールと品物の間に厚い中間層を形成し、ホイールを汚染し、金属除去量が増えて形状制御が低下する通常の研磨材の原理へ工程を戻してしまいます。
正しい方法は、第一研磨工程そのものの作業設定を変更することです。
第一研磨工程を強化する方法
平面形状の対象品では、複数の方法を組み合わせて第一研磨工程を強化します。
1. より作用の強いコンパウンド
基本コンパウンドの作用が遅すぎる場合、または大きな平面で再現性のある結果が得られない場合は、第一研磨工程により作用の強いコンパウンドを使用します。
第一群材料の通常の軸は次のとおりです:
LUXI Blue → LUXI Yellow → LUXI Gray → LUXI Black
これは、常に最も作用の強いコンパウンドから始めなければならないという意味ではありません。不要な金属除去を行わずに必要な速度と品質が得られる設定から始めてください。ただし、大きな平面では、より作用の強いコンパウンドが正しい生産判断となる場合があります。
2. より作用の強いホイール
LUXIシステムでは、ホイールが主な作業体であり続けます。コンパウンドは少量だけ使用します。コンパウンドは接触域を活性化し、表面層の形成を支えますが、ホイールと品物の間に厚い作業層を形成してはなりません。
したがって、第一研磨工程を強化する正しい方法の一つは、より作用の強いホイールへ変更することです。
白い縫製モスリンバフが、より難しい作業に対して柔らかすぎる、または作用が遅すぎる場合は、作用の強いホイールを選択してください。この考え方において、第一研磨工程で最も作用の強い構成は次です: LUXI Black + サイザルホイール.
この設定は、本当に難しい事例、すなわち大きな平面を持つ対象品、硬質合金、難しい前処理、またはより穏やかな設定では必要な速度と再現性を得られない生産作業に使用します。
LUXI Blackとサイザルを普遍的な開始点にしてはなりません。必要がないのに使用すると、金属を過剰に除去し、平面性の管理を弱め、品物の形状を損なうおそれがあります。
3. より細かい予備表面前処理
平面の処理が難しいほど、研磨だけで課題を解決する合理性は低下します。
通常の対象品では、600番前後まで前処理した後に研磨を開始できる場合があります。大きな平面、硬質合金、要求の厳しい生産作業では、少なくとも800番、多くの場合は1000番まで表面を前処理する方が適切です。
より細かな予備前処理により、第一研磨工程の負荷が低減します。ホイールとコンパウンドで過度に粗い前処理痕を修正する必要がなくなり、結果の予測可能性が高まります。
4. より小さい相互作用領域
作業作用を高めるもう一つの方法は、接触面積を小さくすることです。
ホイールが狭いほど相互作用領域は小さくなり、作業をより正確に集中できます。これにより、粗雑に圧力を増やさずに作用を強められる場合があります。
このような作業には、次のような細幅ホイールを使用します: Razor Edgeバフ/Razor Edgeバフホイール 使用できます。これは切削ディスクでも切断工具でもなく、細幅の布製研磨バフです。より狭い接触域で作業でき、長い表面や傷付きやすい表面をより適切に管理できます。
この考え方は、例えば管楽器や、長く滑らかな表面を持つその他の品物の研磨に使用されます。
ホイールの種類について詳しく見る: 「LUXIシステムにおけるホイールの種類」
平面の作業方法
開始前に、十分な照明の下で表面を評価します。深い傷、うねり、粗い前処理痕、または形状がすでに損なわれている箇所がないか確認します。
第一研磨工程のセットアップ、すなわちコンパウンド、ホイール、表面前処理レベル、作業領域の幅を選択します。その後、短いパスを行い、停止して検査します。
大きな平面では、中間確認をせずに長時間作業しないでください。表面に光沢が出始めても、うねりが生じたり形状が崩れたりすることがあります。
結果が弱い場合は、まず次を確認してください:
- 表面が十分に細かく前処理されているか;
- コンパウンドの作用が作業に対して弱すぎないか;
- ホイールが柔らかすぎないか、または幅が広すぎないか;
- ホイールにコンパウンドが過剰に付着していないか;
- 作用の強い第一研磨工程の構成が必要か;
- より細幅のホイールで接触面積を減らすべきか。
生産設定
単品では、経験豊富な宝飾職人がより柔らかな構成で必要な結果を得られる場合があります。生産では、それが常に最善の選択とは限りません。
ロットを一貫して研磨する必要がある場合は、実際の作業速度と平均的な作業者の技能水準で再現性が得られるセットアップを選ぶ方が適切です。
より作用の強いコンパウンド、より作用の強いホイール、より細かな前処理、またはより狭い接触領域によって、生産性を高め、結果をより管理しやすくできる場合があります。
LUXIの生産工程は、金属の保全、速度、安定性、表面品質、許容可能な金属除去量のバランスです。
停止すべき時点
次の場合は停止してセットアップを見直します:
- 圧力を上げた場合にのみ結果が得られる。
- 作業者がコンパウンドを追加し続けようとする;
- 平面が形状を失い始める。
- 波打ちまたは不均一な領域が現れる;
- 傷や前処理痕が予測どおりに消えない;
- ホイールにコンパウンドが過剰に付着している;
- 表面がコンパウンド残留物と除去された金属で汚染されている。
このような場合は、前処理、ホイール、コンパウンド、接触領域の幅、圧力、速度、工程順序を確認してください。圧力で研磨を強めるより、表面前処理へ戻る方がよい場合があります。
仕上げへの移行
平面がすでに形成されている場合にのみ仕上げへ進みます。表面は均一で清浄かつ予測可能であり、深い傷、粗い前処理痕、形状不良がない状態でなければなりません。
仕上げ用コンパウンドに第一研磨工程の作業をさせてはいけません。その役割は、形成済みの表面を最終光沢品質まで仕上げることです。
仕上げ後は対象品を洗浄し、照明下でもう一度検査してください。大きな平面では、残った前処理痕や不均一な作業がはっきり現れるためです。
次の工程
基本工程を選ぶ場合は、次から開始します 「第一グループ材料向けの基本LUXI生産工程」
表面がまだ研磨できる状態でない場合は、次から始めてください: 「LUXI前の表面前処理」
汚れたホイールまたは目詰まりしたホイールが問題の場合は、次を開いてください: 「ホイールの準備と LUXI コンパウンドの最小塗布」
関連ページ: