統合研磨システム
適用状況
LUXI Grayを使用する前に、対象物の形状形成、必要な補修、すべての研磨材による下地処理を完了してください。P400 は一般的な最低開始点ですが、素材、表面状態、対象物の形状、必要な結果に応じて P600 以上の細かさまで処理することが望まれます。形状を損なわずに第一工程用コンパウンドで除去できない深い傷、未完了の形状修正、亀裂、開口した空洞を残してはなりません。
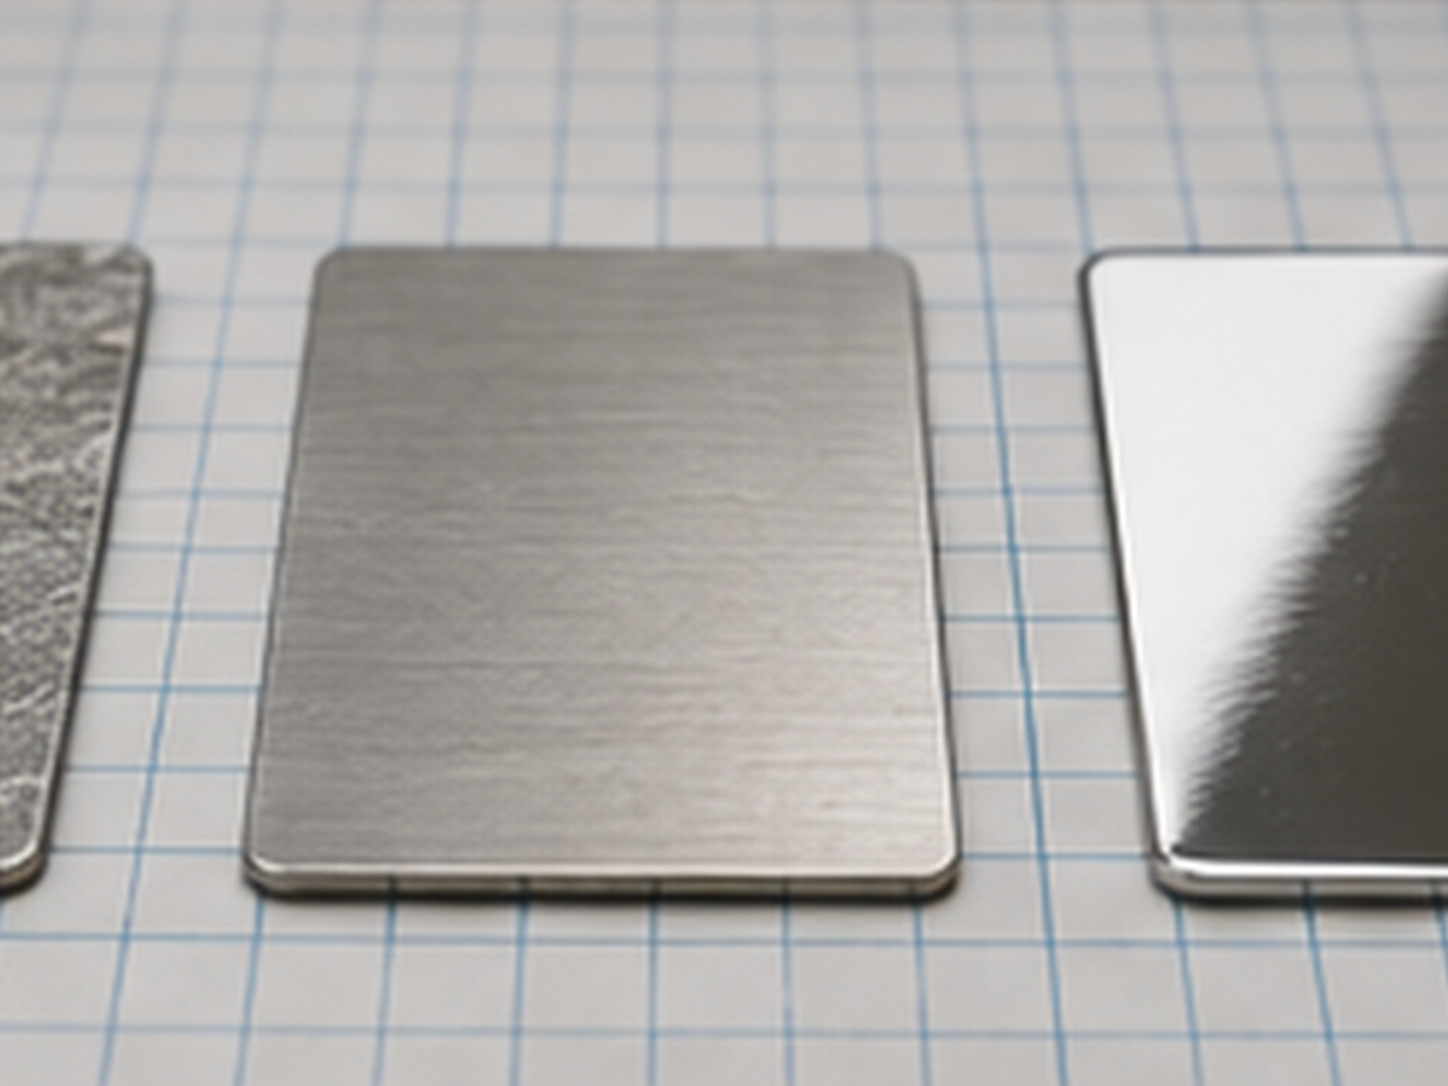
ステンレス鋼には通常、より細かい研磨材による前処理が必要です。P1000–P1200 が開始点となる場合があり、大きく滑らかな平面には P1500 以上が必要になることがあります。これらの値は目視検査に代わるものではありません。粗い研磨材による孤立した痕がないよう、表面全体を均一に前処理してください。
サイザルホイールはLUXI Grayの最も強い作用を与え、通常の縫製綿が柔らかすぎる硬質材料に使います。硬い接触となるため、縁、レリーフ、平面形状を失わないよう特に短いパスが必要です。
通常の縫製綿ホイールは、サイザルより柔らかな接触で強い第一工程を行う主な選択肢です。除去が必要でありながら、質量、エッジ、レリーフも保持すべき場合に適します。
処理済み縫製綿ホイールは、通常の縫製綿ホイールより硬い接触と強い作用を生みます。通常の縫製ホイールでは作用が不足する一方、サイザルでは必要以上に材料を除去する場合に選んでください。確認済みデータではLUXI Gray用の特定の綿生地系統を確立していないため、別途責任者が決定しない限り、Calico、モスリン、その他の生地系統を挿入してはなりません。
直径約 150 mmの標準ホイールでは、作業開始範囲は 2500–3000 rpmです。別の直径の工具では、表面線速度と実際の接触面積に応じて作業条件を選んでください。作用不足を、過大な圧力、長時間の連続接触、または過量のLUXI Grayで補ってはなりません。
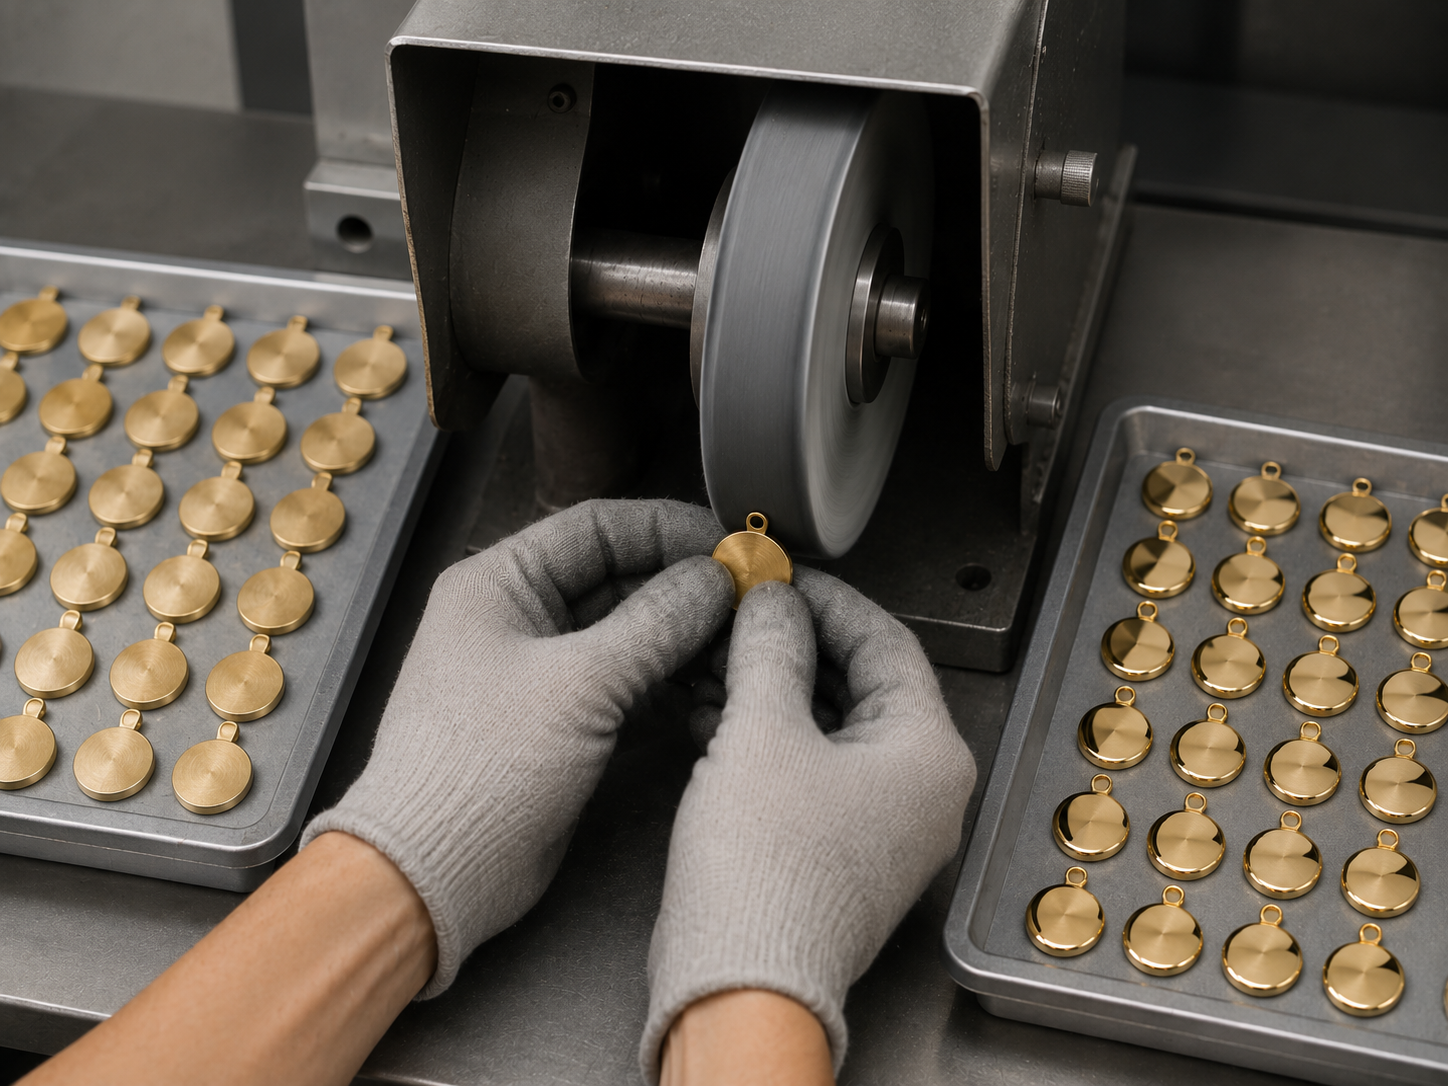
清浄なホイールにLUXI Grayを最小限だけ塗布してください。ホイールの作業面と対象物の間に、コンパウンドと除去された金属の厚い層が形成されてはなりません。短いパスで作業し、各パス後に対象物をホイールから離して表面を検査し、必要に応じて冷却します。圧力は、目立つ過熱、形状の損失、負荷によるrpm低下を生じさせずに、安定した作業接触を保つ範囲にします。ホイールが黒ずむ、油っぽくなる、または目詰まりした場合は、続行前に清掃してください。
プラチナでは、細かく均一な研磨材による前処理の後にLUXI Grayを使用します。LUXI GrayからLUXI Pinkへ直接移行する場合、確認済みの選択肢では、表面を約 P2000–P3000 まで前処理します。最後の研磨材による目視可能な痕をすべて完全に除去した後、LUXI Pinkを仕上げ用コンパウンドとして、専用の清潔な白い縫い目なしCalicoホイールで使用してください。
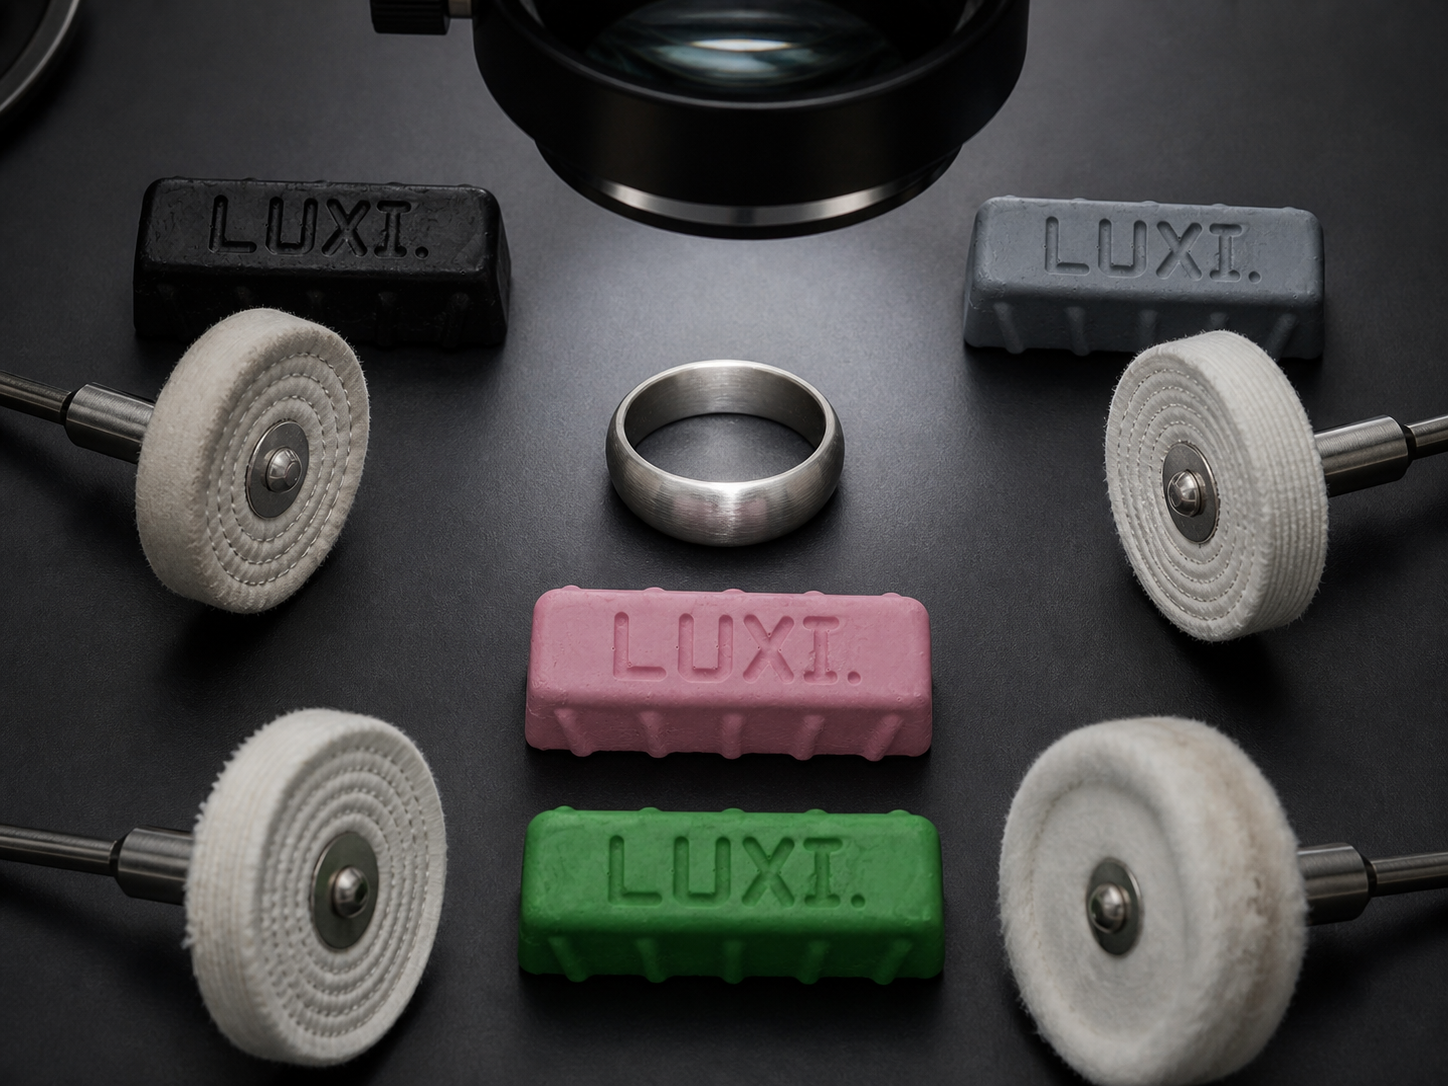
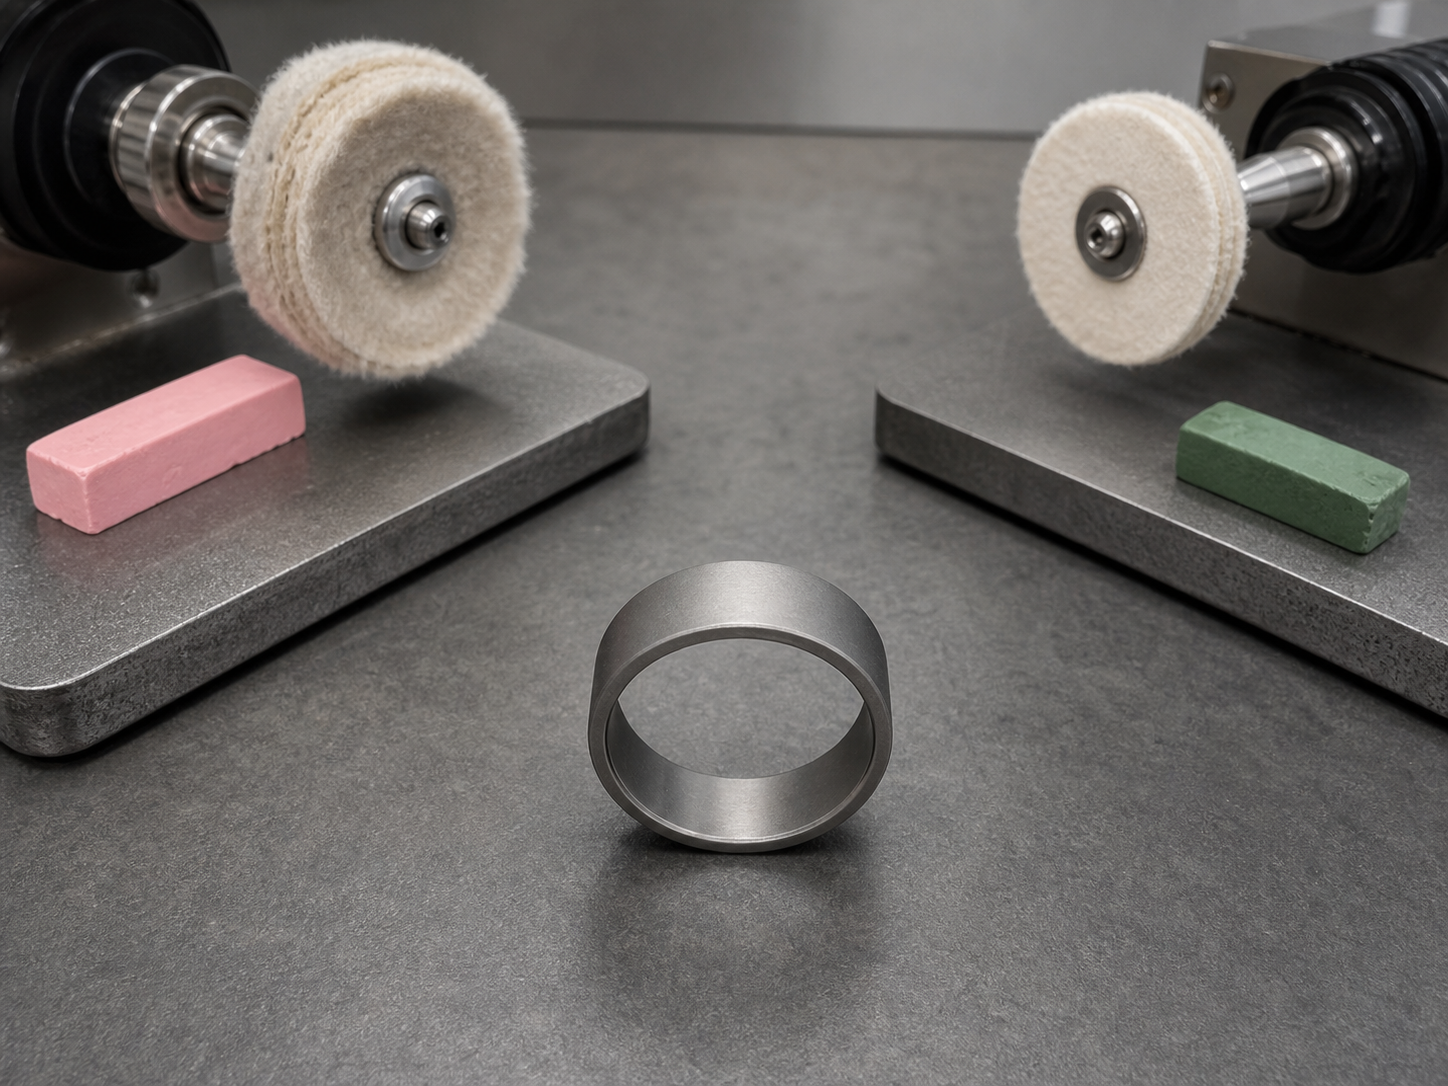
チタンでは、LUXI Grayによる第一工程完了後の選択は、個々の合金グレードの挙動によって決まります。標準条件下で表面が安定している場合は、専用の清浄な白色無縫製CalicoホイールにLUXI Pinkを使用して仕上げられます。温度上昇によって波打ちやオレンジピールが生じる場合は、より柔らかい工具を使い、接触域温度を下げてLUXI Greenを使用してください。この分岐ではLUXI PinkとLUXI Greenは代替選択肢であり、必ず連続して行う工程ではありません。
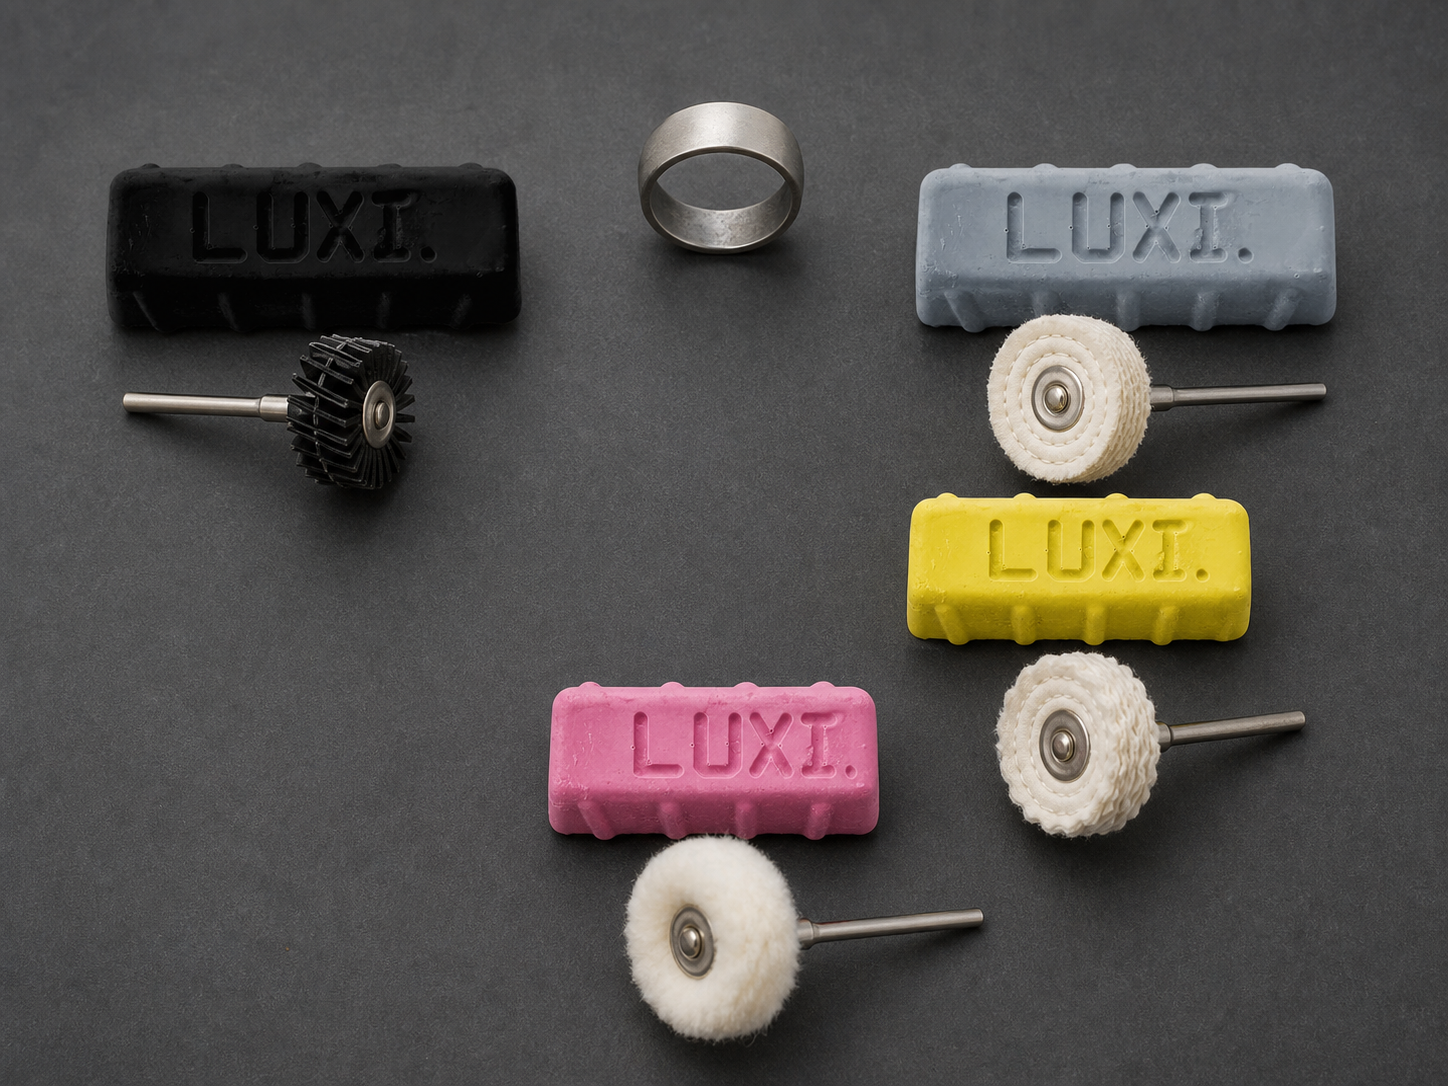
ステンレス鋼では、LUXI Grayが作用の強い第一工程を担います。その後の表面が均一で、最後の研磨材による目視可能な痕がすべて完全に除去され、LUXI Grayが残した痕が仕上げに適している場合、次の製品にLUXI Pinkを選べます。仕上げ前により穏やかな移行が必要な場合、確認済みの選択肢はLUXI Gray → LUXI Yellow → LUXI Pinkです。LUXI Grayの使用後にLUXI Yellowが常に必須というわけではありません。実際の表面状態から判断してください。
硬質ホワイトゴールド合金および大きな平面または開放した金表面では、LUXI Yellowで第一工程を完全に終えられず、LUXI Blackでは必要以上に強い場合、LUXI Yellowより作用の強い代替としてLUXI Grayを選んでください。第一工程完了後、標準的な高光沢にはLUXI Super Fine Whiteを使用します。電気めっきまたはPVD前に特に清浄で明るい表面が必要な場合はLUXI Orangeを使用します。パラジウム系ホワイトゴールドは、個々の合金の硬さに適した第一工程後にLUXI Pinkで仕上げられる場合があります。
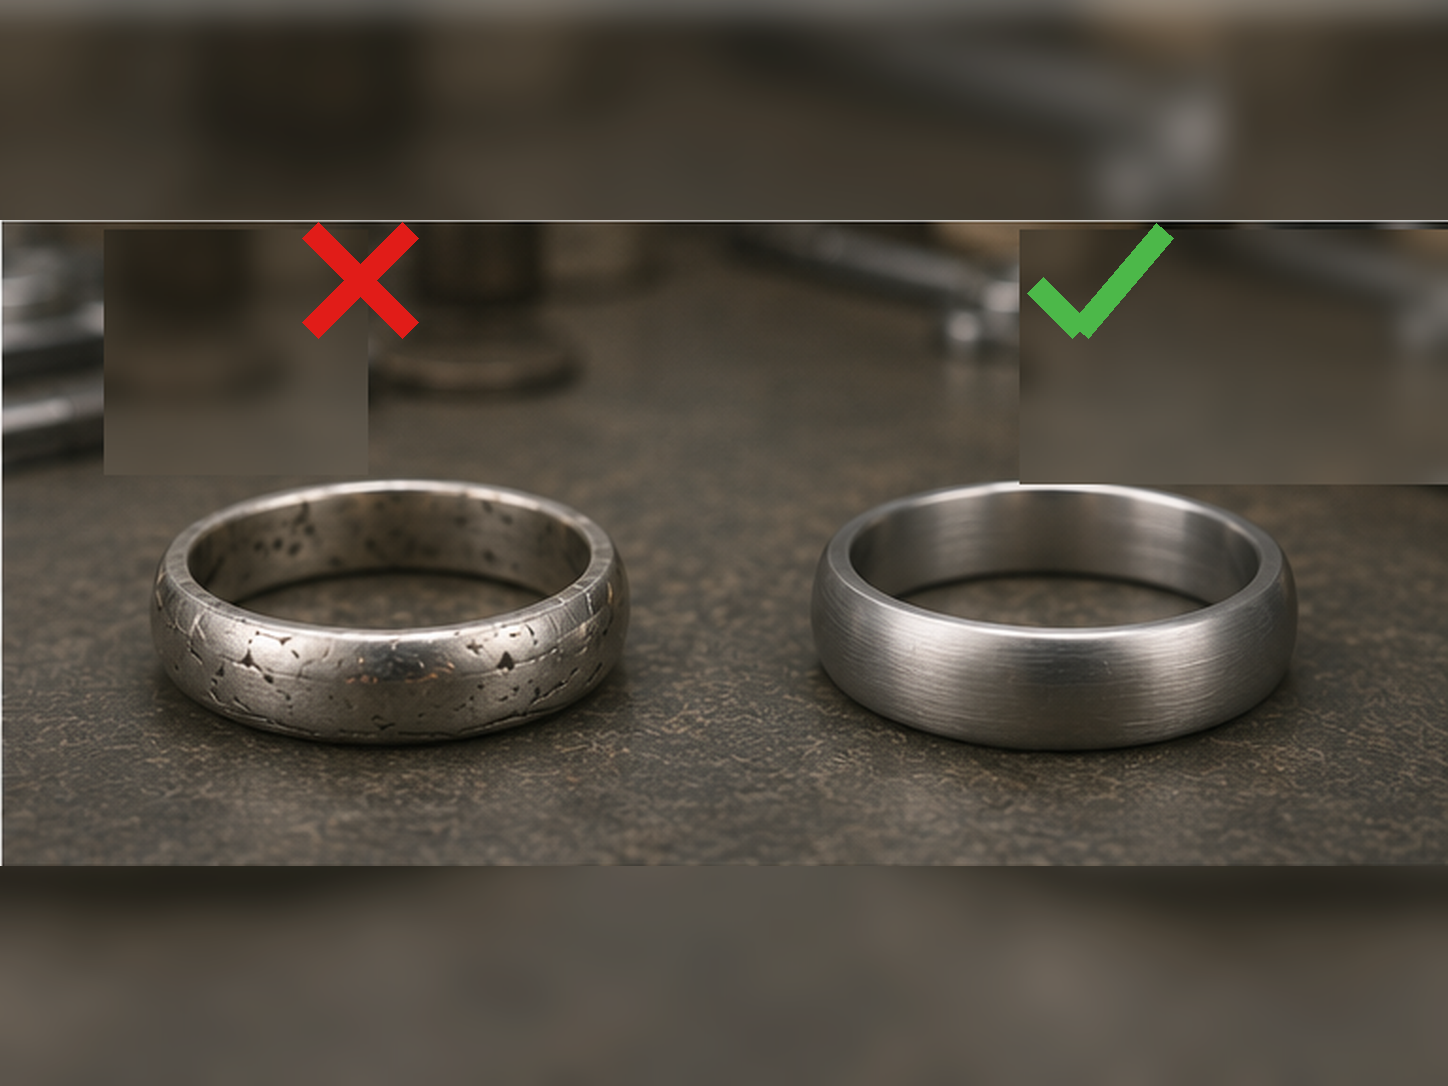
LUXI Grayによる第一工程は、最後の研磨材による目をすべて除去して表面が均一になり、意図した形状、エッジ、レリーフ、平面部の形状が保持された時点で完了です。清浄な表面を指向性照明の下で評価します。最後の研磨材による傷や線が見える間は、明確な光沢だけでは完了基準になりません。
研磨材痕が残る場合は、まず、研磨材による前処理の均一性と番手、ホイールの選択と清浄度、LUXI Gray の量、rpm、接触面積、圧力、パス時間、および表面温度を確認してください。前処理の不足や柔らかすぎるホイールを補うために、コンパウンドを増やしたり圧力を上げたりしないでください。確認後、より適切な工具、作用の強い第一工程の代替手段を選ぶか、品物を研磨材による前処理に戻してください。
研磨によって孔、亀裂、空洞、または作業継続中に拡大する深い欠陥が開いた場合は、研磨を停止します。こうした欠陥はコンパウンドの能力範囲外であり、研磨材前処理、補修、または品物の続行適否に関する生産判断へ戻す必要があります。LUXI Grayによる長時間作業、コンパウンド追加、圧力増加では原因を修正できません。
LUXI Blue、LUXI Yellow、LUXI Gray、LUXI Black、LUXI Asian Blueは、作用強度の異なる第一工程の選択肢です。すべての品物で順番に使用する必要はありません。より作用の強い製品は、前処理、ホイール、接触面積を確認した後にのみ選択します。個別の材料工程にはLUXI BlackからLUXI Gray、またはLUXI GrayからLUXI Yellowへの移行を含む場合がありますが、これらは普遍的な作業順序ではなく特殊な選択肢です。
評価および次のコンパウンドへの移行前に、特にレリーフ、くぼみ、内角、接合部から、LUXI Grayの残留物と除去された金属をすべて取り除いてください。洗浄後、指向性のある光で表面を検査します。LUXI Grayの残留物がより細かな工程へ移らないよう、以後の製品ごとに専用の清浄なホイールまたは工具を使用してください。