एकीकृत पॉलिशिंग प्रणाली
अनुप्रयोग संदर्भ
LUXI Gray उपयोग करने से पहले वस्तु की ज्यामिति, आवश्यक मरम्मत और सारी अपघर्षक तैयारी पूरी करें। P400 सामान्य न्यूनतम शुरुआती स्तर है, लेकिन सामग्री, सतह की स्थिति, वस्तु के आकार और अपेक्षित परिणाम के अनुसार P600 या उससे महीन तैयारी बेहतर है। ऐसी गहरी खरोंचें, अधूरा आकार-सुधार, दरारें या खुली गुहाएँ नहीं बचनी चाहिए जिन्हें पहले चरण का पॉलिशिंग कंपाउंड ज्यामिति को नुकसान पहुँचाए बिना न हटा सके।
स्टेनलेस स्टील के लिए सामान्यतः अधिक महीन अपघर्षक तैयारी आवश्यक होती है। P1000–P1200 शुरुआती स्तर हो सकता है, और बड़ी चिकनी समतल सतहों के लिए P1500 या उससे महीन तैयारी आवश्यक हो सकती है। ये मान दृश्य निरीक्षण का स्थान नहीं लेते: पूरी सतह मोटे अपघर्षक के इक्का-दुक्का निशानों के बिना एकसमान रूप से तैयार होनी चाहिए।
सिसल व्हील LUXI Gray की सबसे सक्रिय क्रिया देता है और कठोर सामग्री पर तब उपयोग किया जाता है, जब साधारण सिला हुआ कॉटन व्हील बहुत नरम हो। सिसल अधिक कठोर संपर्क बनाता है और किनारों, रिलीफ या समतल ज्यामिति के नुकसान से बचने के लिए विशेष रूप से छोटे पास आवश्यक हैं।
साधारण सिला हुआ कॉटन व्हील सिसल से अधिक नरम संपर्क के साथ मज़बूत पहले चरण का मुख्य विकल्प है। यह तब उपयुक्त है, जब सामग्री हटानी हो लेकिन द्रव्यमान, किनारे और रिलीफ भी सुरक्षित रखने हों।
उपचारित सिला हुआ कॉटन व्हील साधारण सिले हुए कॉटन व्हील की तुलना में अधिक कड़ा संपर्क और मज़बूत क्रिया देता है। इसे तब चुनें, जब साधारण सिला हुआ व्हील पर्याप्त सक्रिय न हो, लेकिन सिसल आवश्यकता से अधिक सामग्री हटा देगा। पुष्ट आँकड़े LUXI Gray के लिए कोई विशिष्ट कॉटन-कपड़ा परिवार स्थापित नहीं करते, इसलिए अलग स्वामी-निर्णय के बिना Calico, मलमल या किसी अन्य कपड़ा परिवार का नाम न जोड़ें।
लगभग 150 mm व्यास वाले मानक व्हील के लिए प्रारंभिक कार्य-सीमा 2500–3000 rpm है। दूसरे व्यास वाले औज़ार के लिए कार्य-सतह की रैखिक गति और वास्तविक संपर्क क्षेत्र के अनुसार संचालन स्थितियाँ चुनें। अपर्याप्त क्रिया की भरपाई अत्यधिक दबाव, लंबे लगातार संपर्क या अतिरिक्त LUXI Gray से न करें।
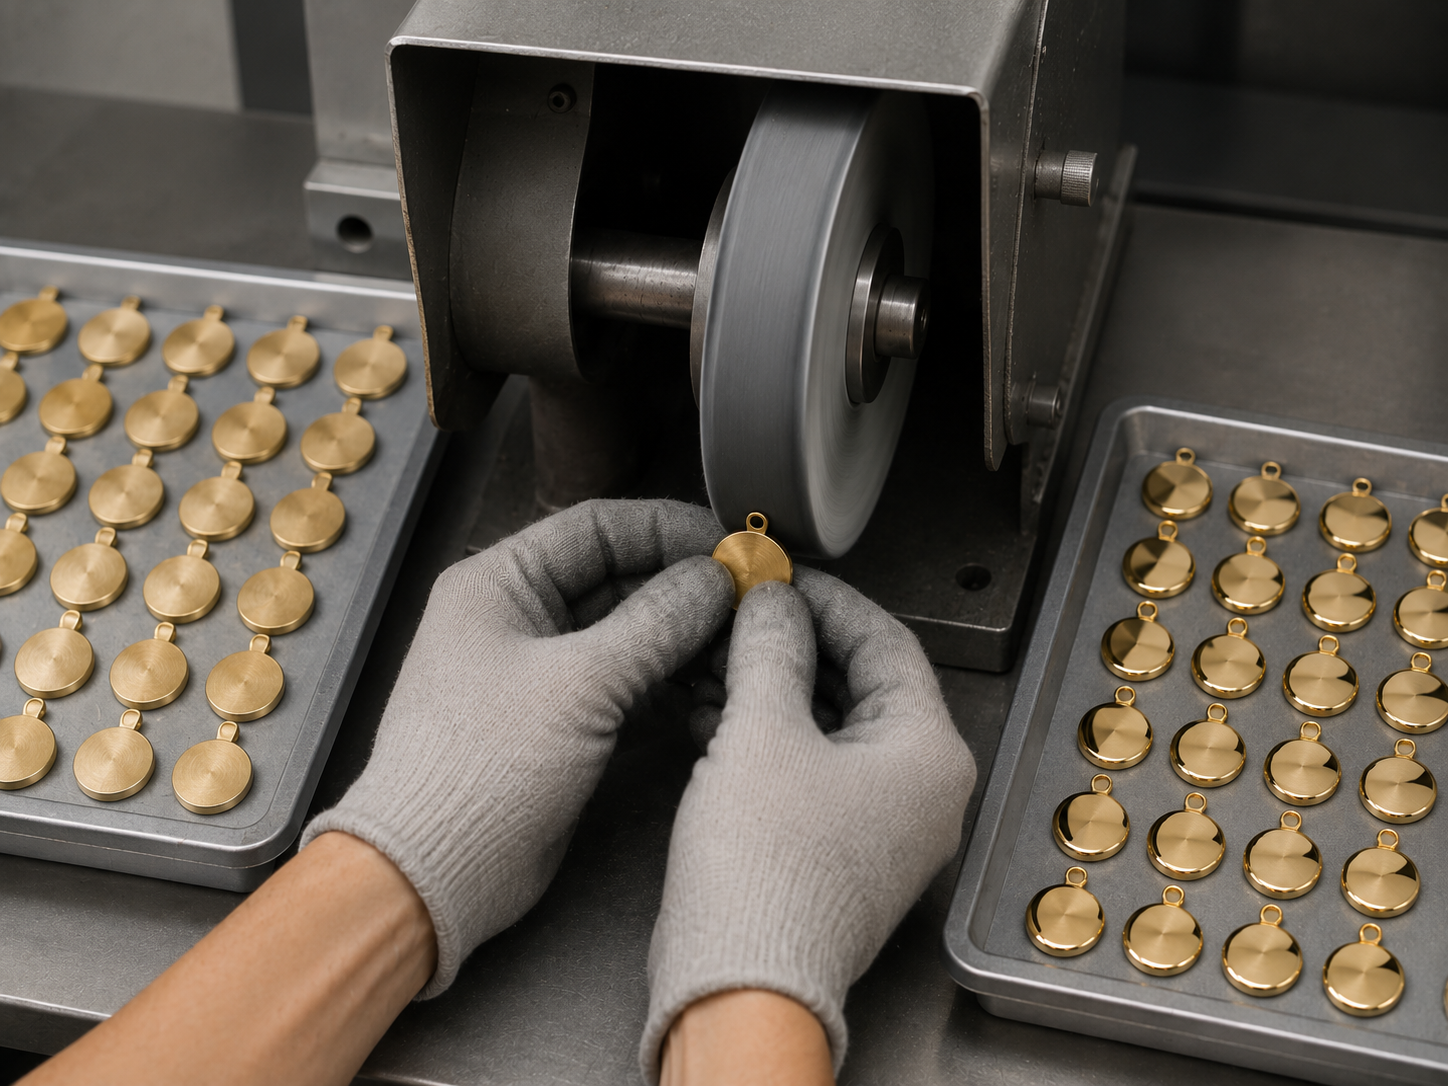
साफ व्हील पर LUXI Gray बहुत कम मात्रा में लगाएँ। व्हील की कार्यशील सतह और वस्तु के बीच पॉलिशिंग कंपाउंड तथा निकली धातु की मोटी परत नहीं बननी चाहिए। छोटे पास में काम करें; हर पास के बाद वस्तु को व्हील से दूर करें, सतह का निरीक्षण करें और आवश्यकता होने पर ठंडा होने दें। दबाव से स्पष्ट अत्यधिक गर्मी, आकार के नुकसान या भार पड़ने पर rpm में गिरावट के बिना स्थिर कार्य-संपर्क मिलना चाहिए। व्हील गहरा, चिकना या जाम हो जाए, तो आगे काम करने से पहले उसे साफ करें।
प्लैटिनम पर महीन और एकसमान अपघर्षक तैयारी के बाद LUXI Gray उपयोग करें। LUXI Gray से सीधे LUXI Pink पर जाने के पुष्ट विकल्प में सतह को लगभग P2000–P3000 तक तैयार किया जाता है। अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हटने के बाद, अलग साफ सफेद बिना सिला Calico व्हील पर LUXI Pink को फिनिशिंग पॉलिशिंग कंपाउंड के रूप में उपयोग करें।
टाइटेनियम पर LUXI Gray का पहला चरण पूरा होने के बाद अगला चयन संबंधित मिश्रधातु ग्रेड के व्यवहार पर निर्भर करता है। मानक स्थितियों में सतह स्थिर रहे, तो अलग साफ सफेद बिना सिला Calico व्हील पर LUXI Pink से फिनिशिंग की जा सकती है। बढ़े तापमान से लहरें या संतरे के छिलके जैसी सतह बने, तो अधिक नरम औज़ार और कम संपर्क-क्षेत्र तापमान के साथ इसके बजाय LUXI Green उपयोग करें। इस मार्ग में LUXI Pink और LUXI Green विकल्प हैं, अनिवार्य लगातार चरण नहीं।
स्टेनलेस स्टील पर LUXI Gray सक्रिय पहला चरण पूरा करता है। यदि उसके बाद सतह एकसमान हो, अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हट चुके हों और LUXI Gray का छोड़ा निशान फिनिशिंग के लिए उपयुक्त हो, तो अगला उत्पाद LUXI Pink हो सकता है। फिनिशिंग से पहले अधिक नरम संक्रमण आवश्यक हो, तो पुष्ट विकल्प LUXI Gray → LUXI Yellow → LUXI Pink है। LUXI Gray के हर उपयोग के बाद LUXI Yellow अनिवार्य नहीं है; वास्तविक सतह की स्थिति के आधार पर निर्णय लें।
कठोर सफेद-सोना मिश्रधातुओं और सोने की बड़ी समतल या खुली सतहों पर, LUXI Gray को LUXI Yellow के अधिक सक्रिय विकल्प के रूप में चुनें, जब LUXI Yellow पहला चरण पूरी तरह पूरा न कर सके और LUXI Black आवश्यकता से अधिक मज़बूत हो। पहला चरण पूरा होने के बाद मानक ऊँची चमक के लिए LUXI Super Fine White उपयोग करें। इलेक्ट्रोप्लेटिंग या PVD से पहले विशेष रूप से साफ और चमकीली सतह आवश्यक हो, तो LUXI Orange उपयोग करें। पैलेडियम सफेद सोने पर संबंधित मिश्रधातु की कठोरता के अनुरूप पहले चरण के बाद LUXI Pink से फिनिशिंग की जा सकती है।
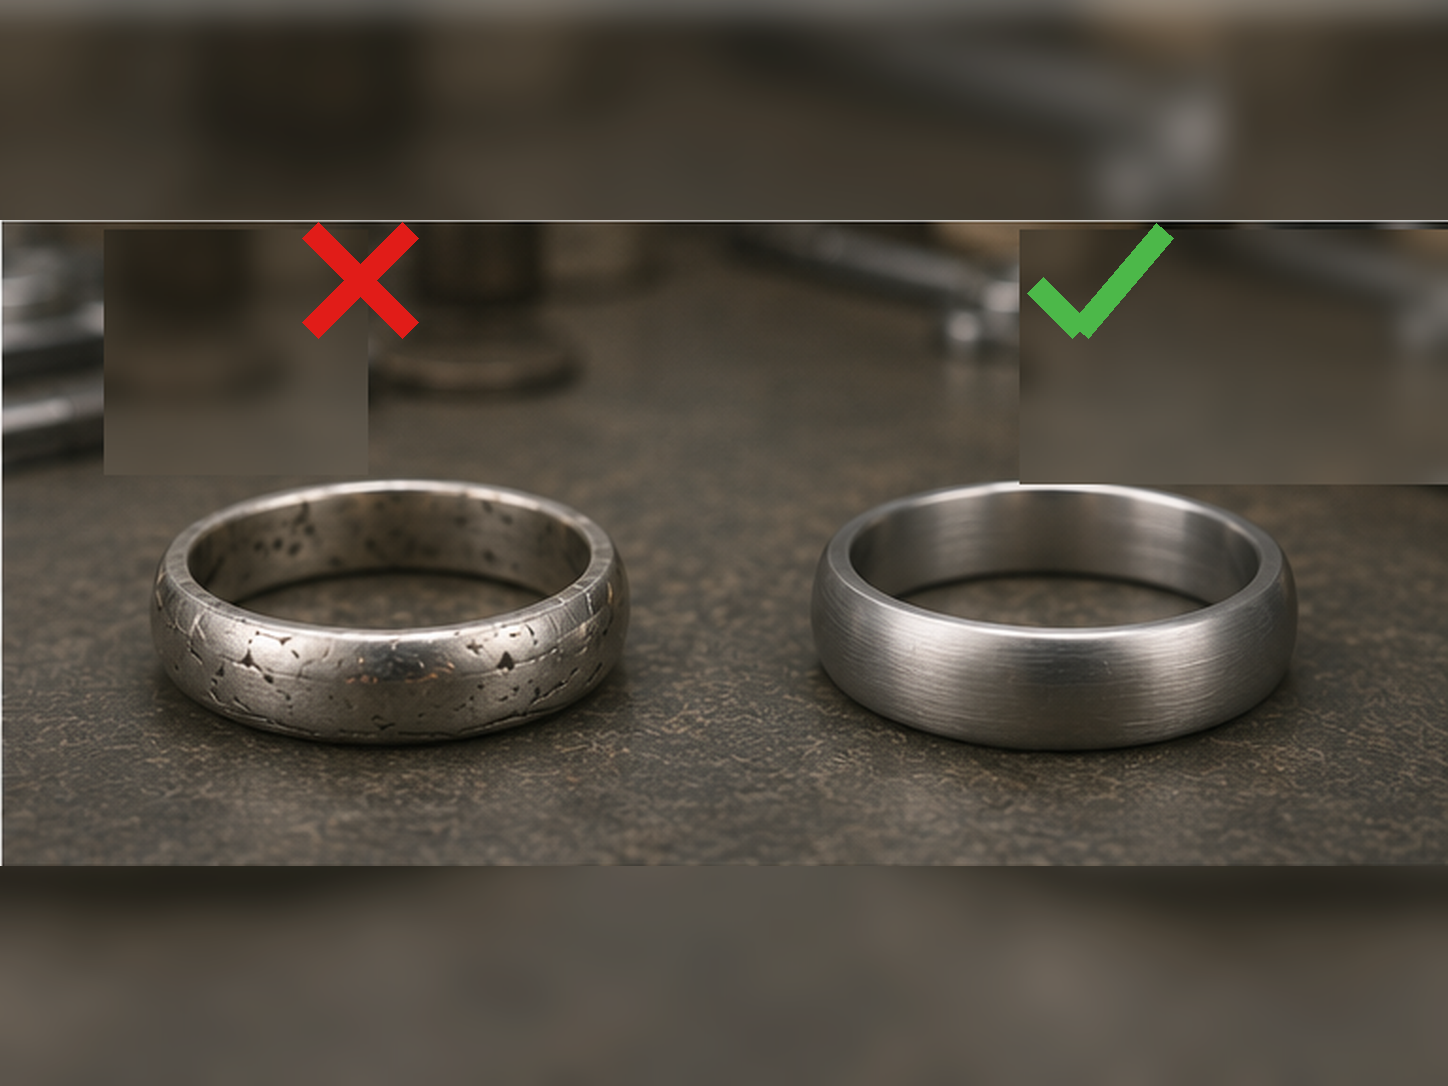
LUXI Gray का पहला चरण तभी पूरा है, जब अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हट गए हों, सतह एकसमान हो और अपेक्षित आकार, किनारे, रिलीफ तथा समतल क्षेत्रों की ज्यामिति सुरक्षित हो। साफ सतह का दिशात्मक प्रकाश में आकलन करें। यदि अंतिम अपघर्षक की खरोंचें या रेखाएँ दिखाई देती रहें, तो केवल स्पष्ट चमक पूर्णता का मानदंड नहीं है।
अपघर्षक के निशान बचें, तो पहले अपघर्षक तैयारी की एकरूपता और ग्रेड, व्हील का चयन और स्वच्छता, LUXI Gray की मात्रा, rpm, संपर्क क्षेत्र, दबाव, पास की अवधि और सतह का तापमान जाँचें। अपर्याप्त तैयारी या अत्यधिक नरम व्हील की भरपाई के लिए अधिक पॉलिशिंग कंपाउंड न लगाएँ और दबाव न बढ़ाएँ। जाँच के बाद अधिक उपयुक्त औज़ार या पहले चरण का अधिक सक्रिय विकल्प चुनें, अथवा वस्तु को अपघर्षक तैयारी पर लौटाएँ।
यदि पॉलिशिंग से छिद्र, दरारें, गुहाएँ या ऐसे गहरे दोष खुलें जो आगे काम करने पर बड़े होते जाएँ, तो पॉलिशिंग रोक दें। ऐसे दोष पॉलिशिंग कंपाउंड की क्षमता से बाहर हैं और इनके लिए अपघर्षक तैयारी, मरम्मत या वस्तु को आगे जारी रखने की उपयुक्तता पर उत्पादन-निर्णय आवश्यक है। LUXI Gray से लंबे समय तक काम, अतिरिक्त पॉलिशिंग कंपाउंड और बढ़ा दबाव कारण को ठीक नहीं करेंगे।
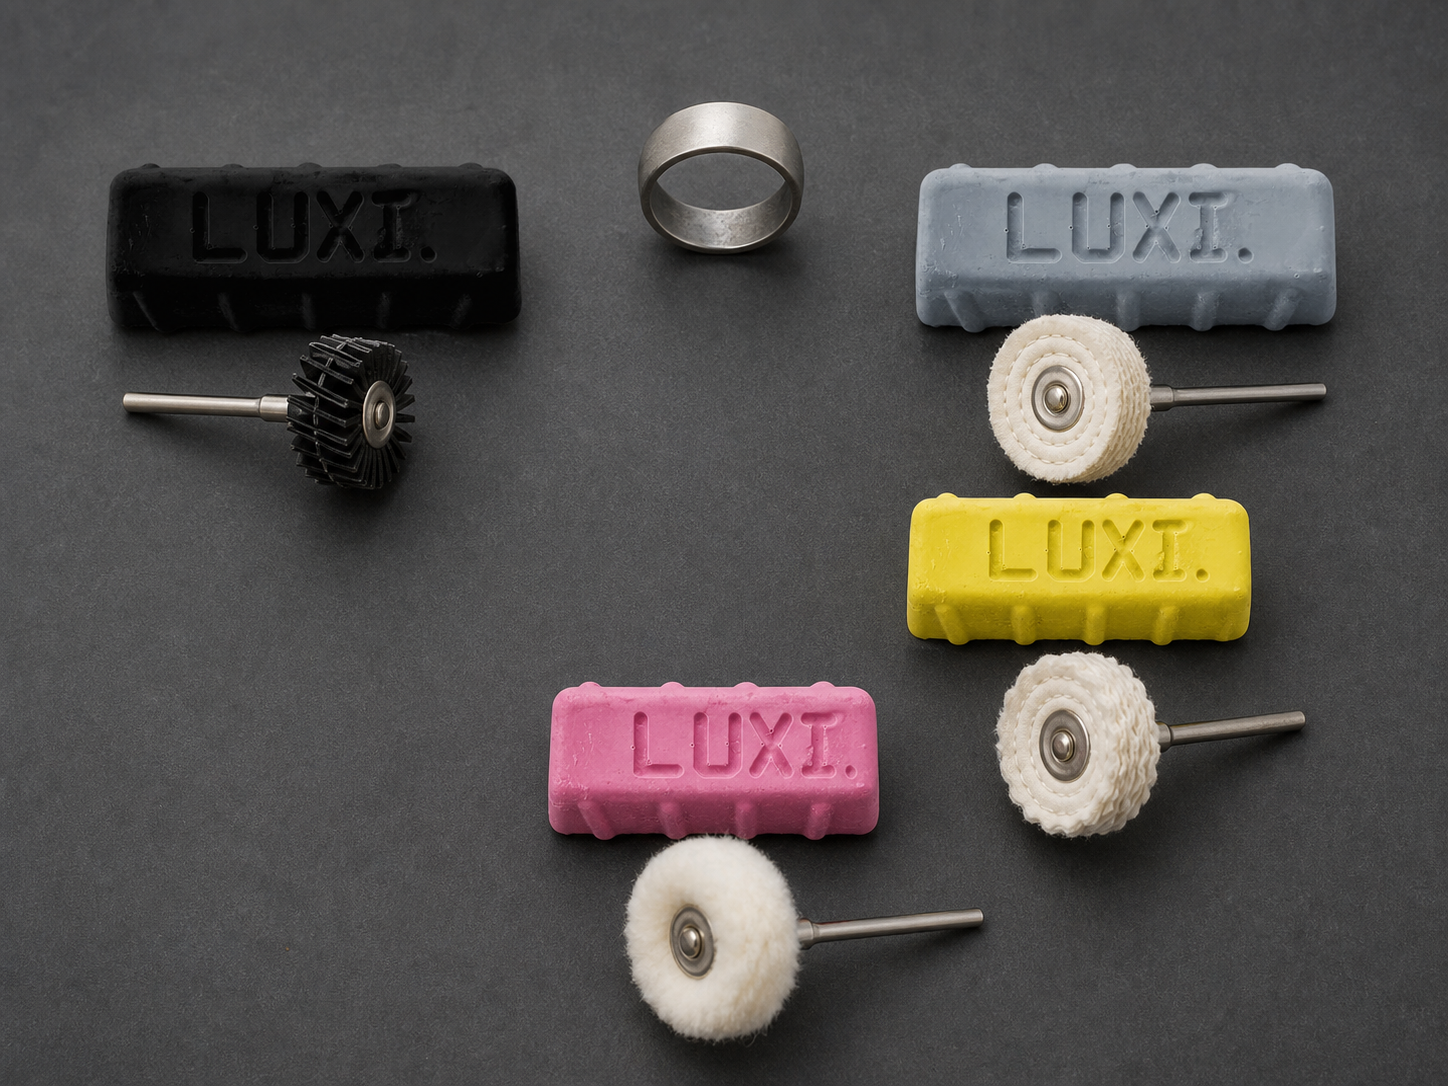
LUXI Blue, LUXI Yellow, LUXI Gray, LUXI Black और LUXI Asian Blue अलग-अलग सक्रियता वाले पहले-चरण के विकल्प हैं। हर वस्तु पर इनका क्रम से उपयोग आवश्यक नहीं है। तैयारी, व्हील और संपर्क क्षेत्र की जाँच के बाद ही अधिक सक्रिय उत्पाद चुनें। विशिष्ट सामग्री-प्रक्रियाओं में LUXI Black से LUXI Gray या LUXI Gray से LUXI Yellow का संक्रमण शामिल हो सकता है, लेकिन ये सार्वभौमिक कार्य-क्रम नहीं, विशेष विकल्प हैं।
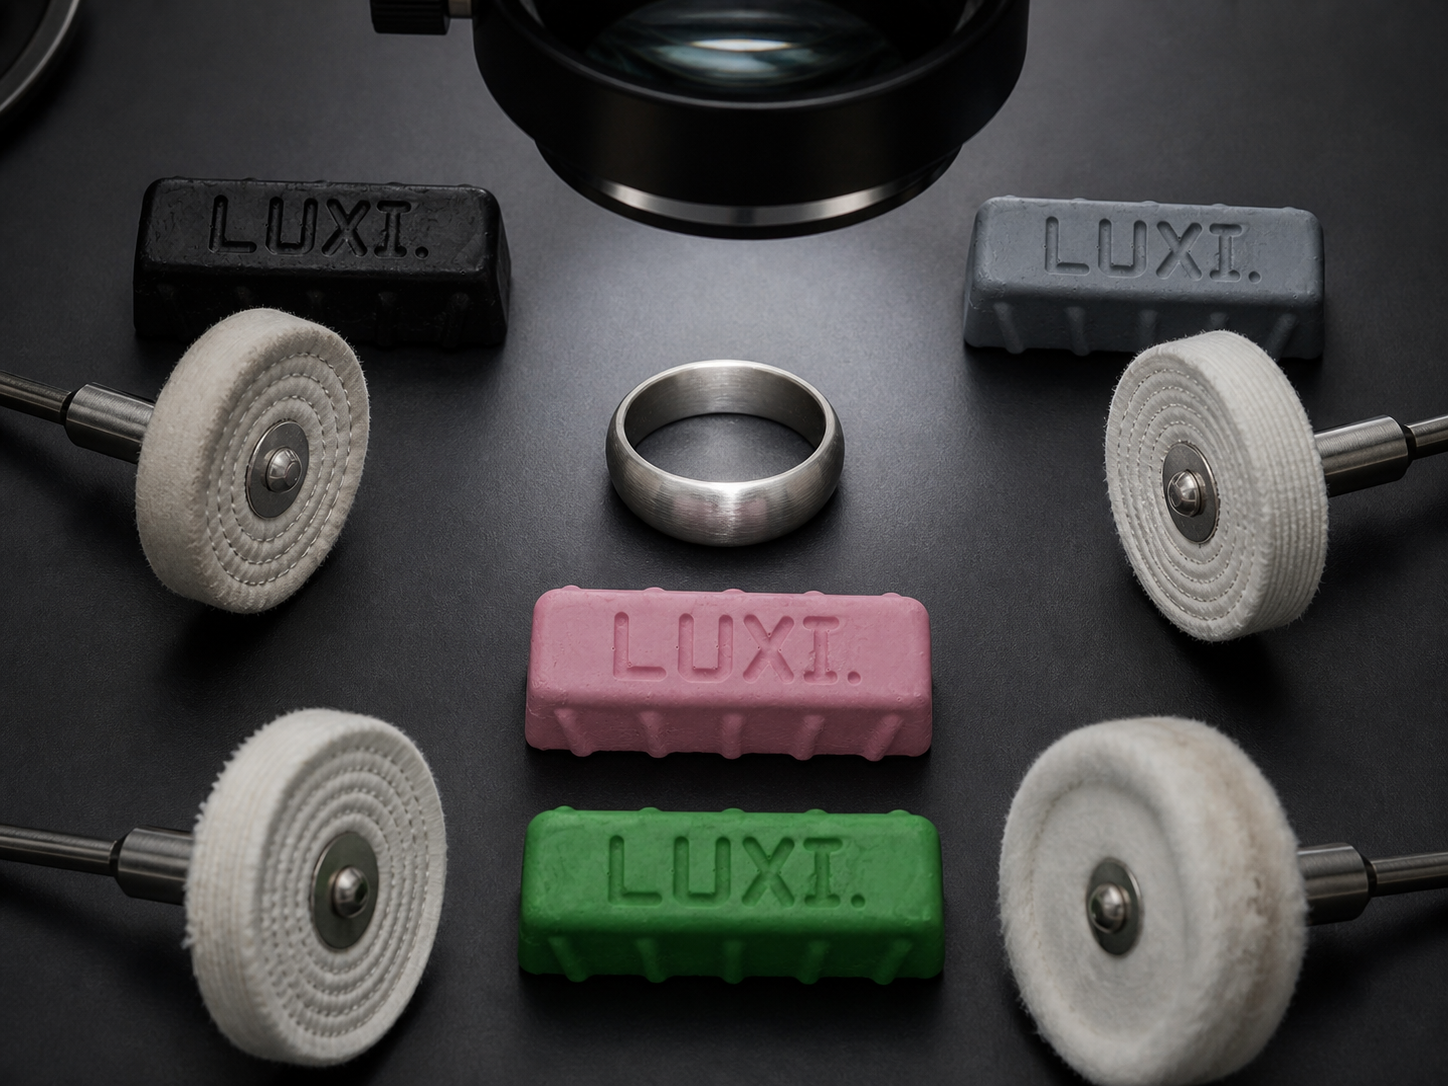
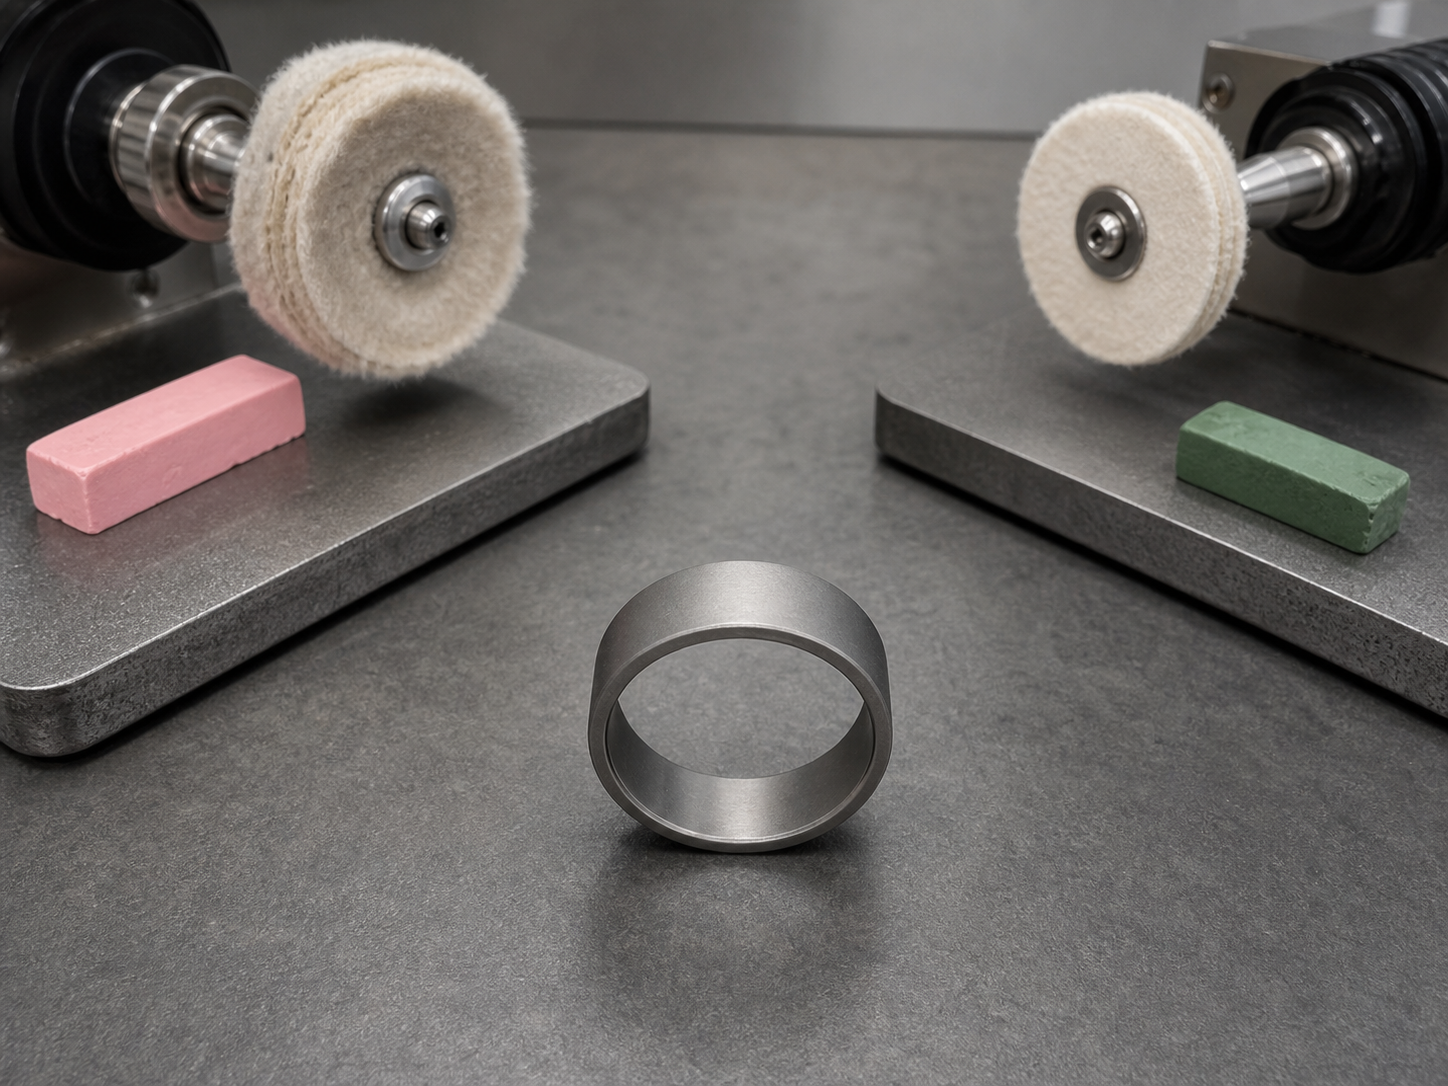
आकलन और अगले पॉलिशिंग कंपाउंड पर जाने से पहले LUXI Gray का सारा अवशेष और निकली धातु हटाएँ, विशेष रूप से रिलीफ, धँसे भागों, भीतरी कोनों और जोड़ों से। सफाई के बाद सतह का दिशात्मक प्रकाश में निरीक्षण करें। हर अगले उत्पाद के लिए अलग साफ व्हील या औज़ार उपयोग करें, ताकि LUXI Gray का अवशेष अधिक महीन चरण तक न पहुँचे।