Hệ thống đánh bóng tích hợp
Bối cảnh ứng dụng
Trước khi dùng LUXI Gray, hãy hoàn tất hình học, sửa chữa cần thiết và mọi bước chuẩn bị mài. P400 là điểm bắt đầu tối thiểu chung, nhưng ưu tiên chuẩn bị đến P600 hoặc mịn hơn tùy vật liệu, tình trạng bề mặt, hình dạng chi tiết và kết quả yêu cầu. Không được để lại vết xước sâu, phần sửa hình chưa hoàn tất, vết nứt hoặc khoang hở mà chất giai đoạn đầu không thể loại bỏ nếu không làm mất hình học.
Thép không gỉ thường cần chuẩn bị mài mịn hơn. P1000–P1200 có thể là điểm bắt đầu, và P1500 hoặc mịn hơn có thể cần cho bề mặt lớn, nhẵn, phẳng. Các giá trị này không thay thế kiểm tra trực quan: toàn bộ bề mặt phải được chuẩn bị đồng đều, không có dấu riêng lẻ của vật liệu mài thô hơn.
Bánh sisal tạo tác động LUXI Gray mạnh nhất và được dùng trên vật liệu cứng khi bánh bông khâu thông thường quá mềm. Sisal tạo tiếp xúc cứng hơn và đòi hỏi các lượt đặc biệt ngắn để tránh mất cạnh, phần phù điêu hoặc hình học phẳng.
Bánh bông khâu thông thường là lựa chọn chính cho giai đoạn đầu mạnh với tiếp xúc mềm hơn sisal. Bánh phù hợp khi cần bóc vật liệu nhưng vẫn phải bảo toàn khối lượng, cạnh và phần phù điêu.
Bánh bông khâu đã xử lý tạo tiếp xúc chắc và tác động mạnh hơn bánh bông khâu thông thường. Chọn khi bánh khâu thông thường không đủ mạnh nhưng sisal sẽ bóc nhiều vật liệu hơn mức cần thiết. Dữ liệu đã xác nhận không quy định nhóm vải bông cụ thể cho LUXI Gray, vì vậy không được thêm Calico, muslin hoặc nhóm vải khác nếu chưa có quyết định riêng của chủ sở hữu.
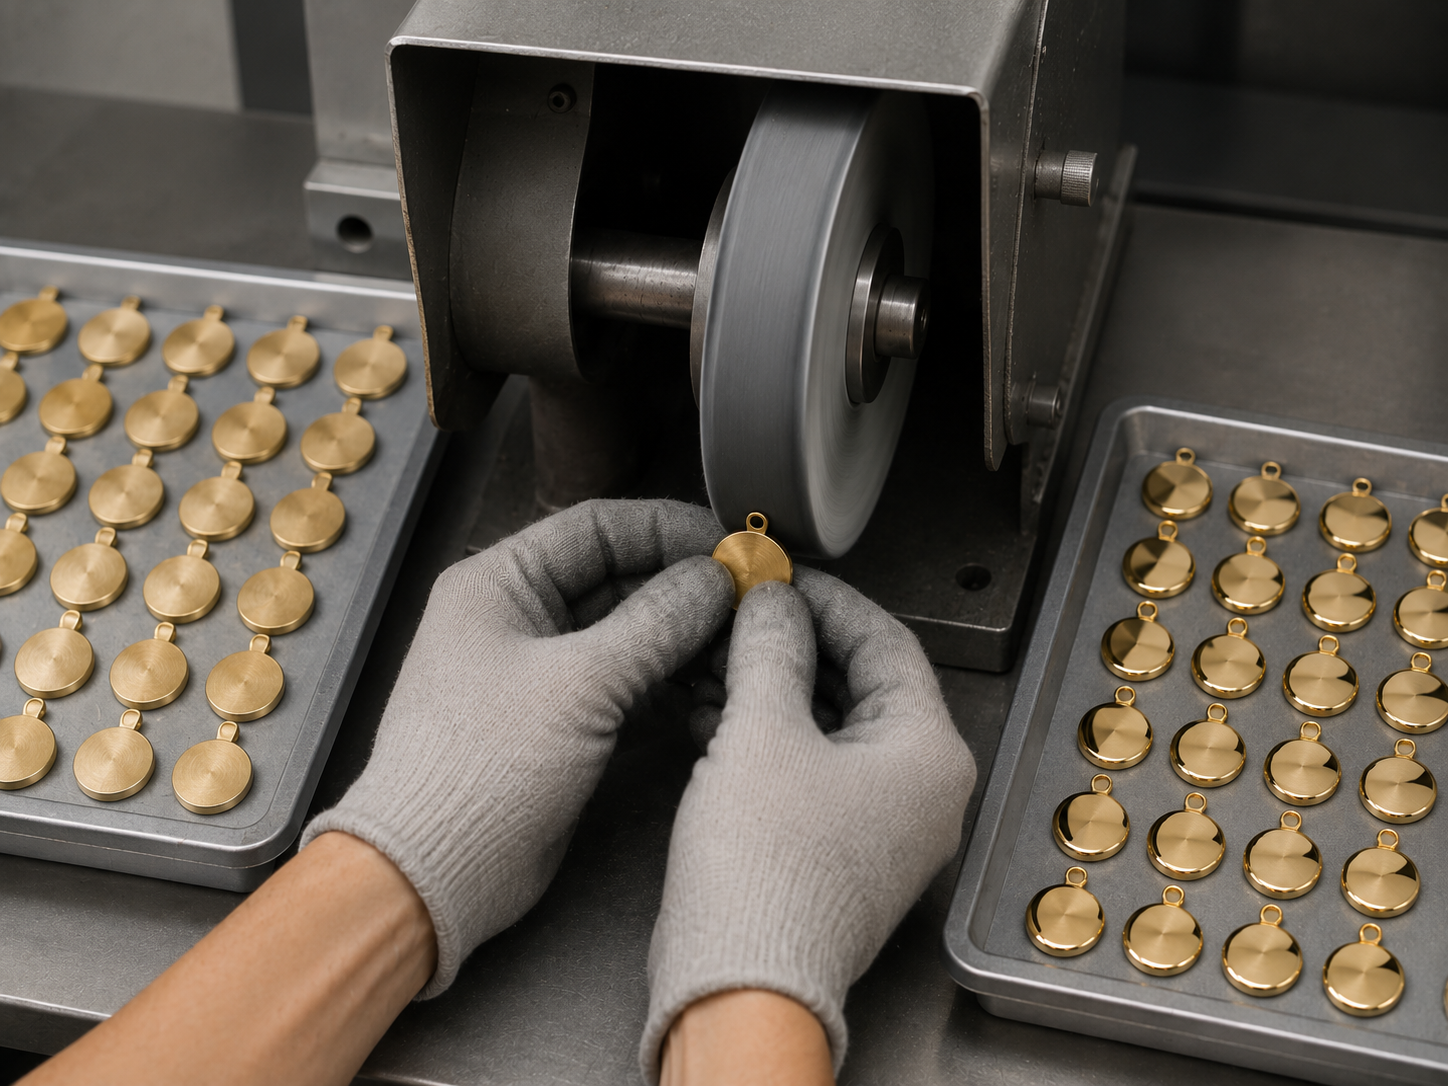
Với bánh tiêu chuẩn đường kính khoảng 150 mm, phạm vi khởi đầu làm việc là 2500–3000 rpm. Với dụng cụ đường kính khác, chọn điều kiện vận hành theo tốc độ tuyến tính bề mặt và diện tích tiếp xúc thực tế. Không được bù cho tác động không đủ bằng áp lực quá mức, tiếp xúc liên tục kéo dài hoặc quá nhiều LUXI Gray.
Chỉ thoa lượng tối thiểu LUXI Gray lên bánh sạch. Không được hình thành lớp dày chất đánh bóng và kim loại đã bóc giữa mặt làm việc của bánh với chi tiết. Làm theo lượt ngắn; sau mỗi lượt, đưa chi tiết ra khỏi bánh, kiểm tra bề mặt và để nguội khi cần. Áp lực phải tạo tiếp xúc làm việc ổn định mà không gây quá nhiệt rõ rệt, mất hình dạng hoặc giảm rpm khi chịu tải. Nếu bánh sẫm màu, nhờn hoặc bị tắc, hãy làm sạch trước khi tiếp tục.
Trên bạch kim, dùng LUXI Gray sau bước chuẩn bị mài mịn, đồng đều. Với chuyển tiếp trực tiếp từ LUXI Gray sang LUXI Pink, phương án được xác nhận dùng bề mặt chuẩn bị khoảng P2000–P3000. Sau khi đã loại bỏ hoàn toàn mọi dấu vết nhìn thấy được của vật liệu mài cuối, dùng LUXI Pink làm chất hoàn thiện trên bánh Calico trắng không khâu sạch riêng.
Trên titan, lựa chọn sau khi hoàn tất giai đoạn đầu LUXI Gray phụ thuộc đặc tính của mác hợp kim cụ thể. Nếu bề mặt ổn định trong điều kiện tiêu chuẩn, có thể hoàn thiện bằng LUXI Pink trên bánh Calico trắng không khâu sạch riêng. Nếu nhiệt tăng gây gợn sóng hoặc vỏ cam, thay vào đó dùng LUXI Green với dụng cụ mềm hơn và nhiệt độ vùng tiếp xúc thấp hơn. LUXI Pink và LUXI Green là các lựa chọn thay thế trong nhánh này, không phải giai đoạn liên tiếp bắt buộc.
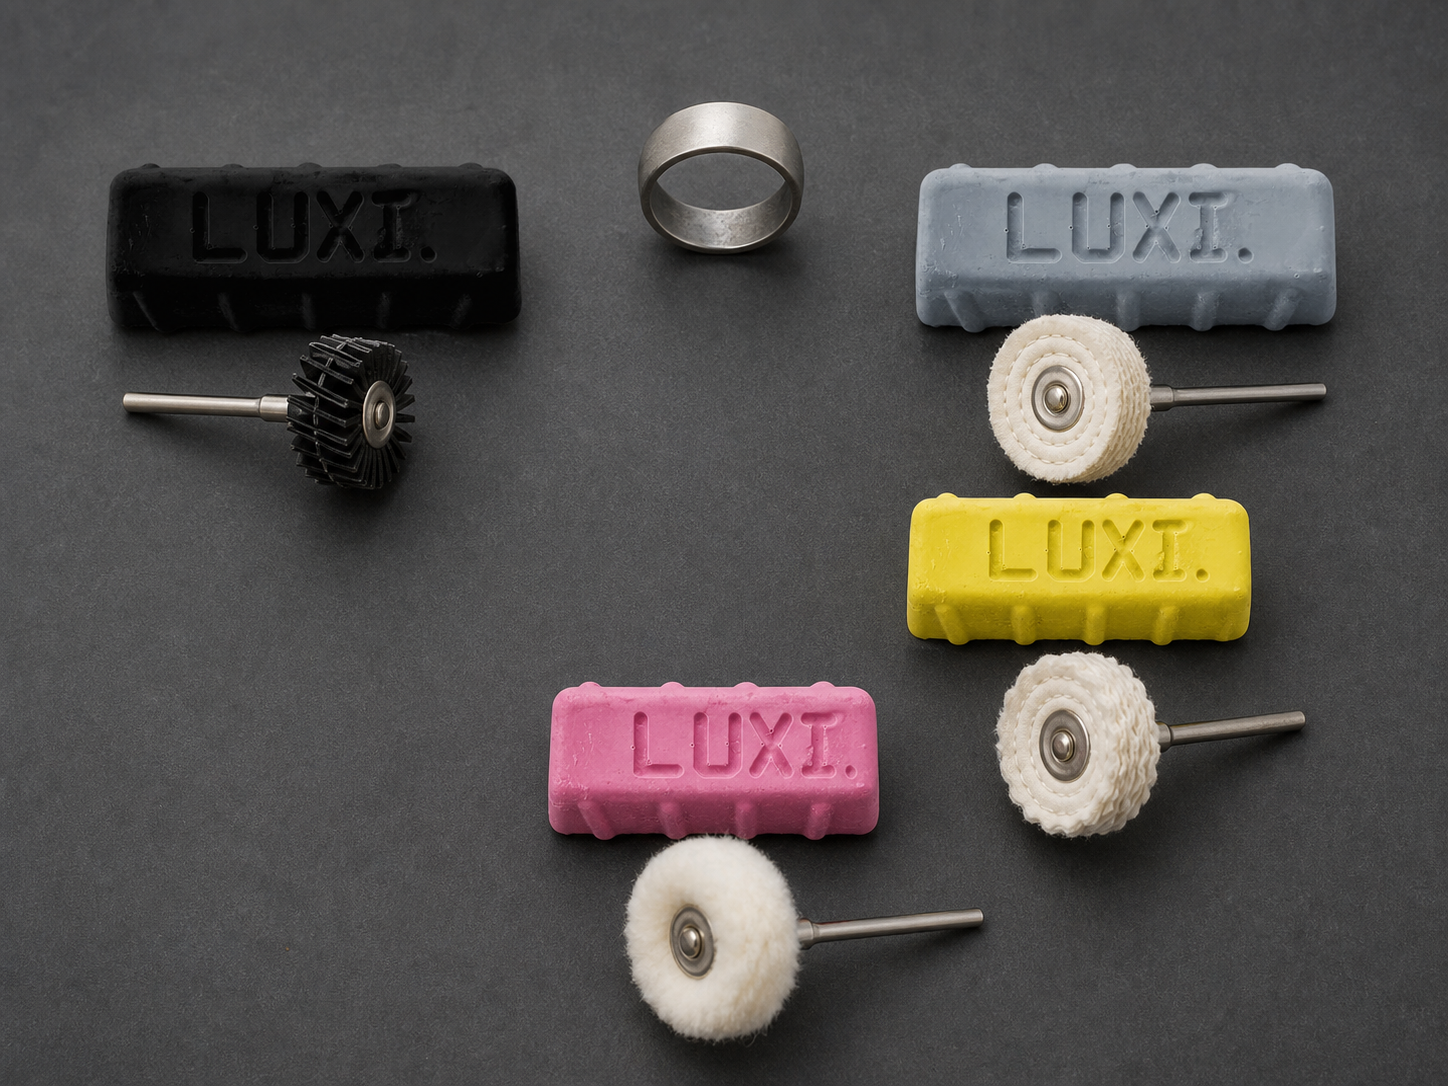
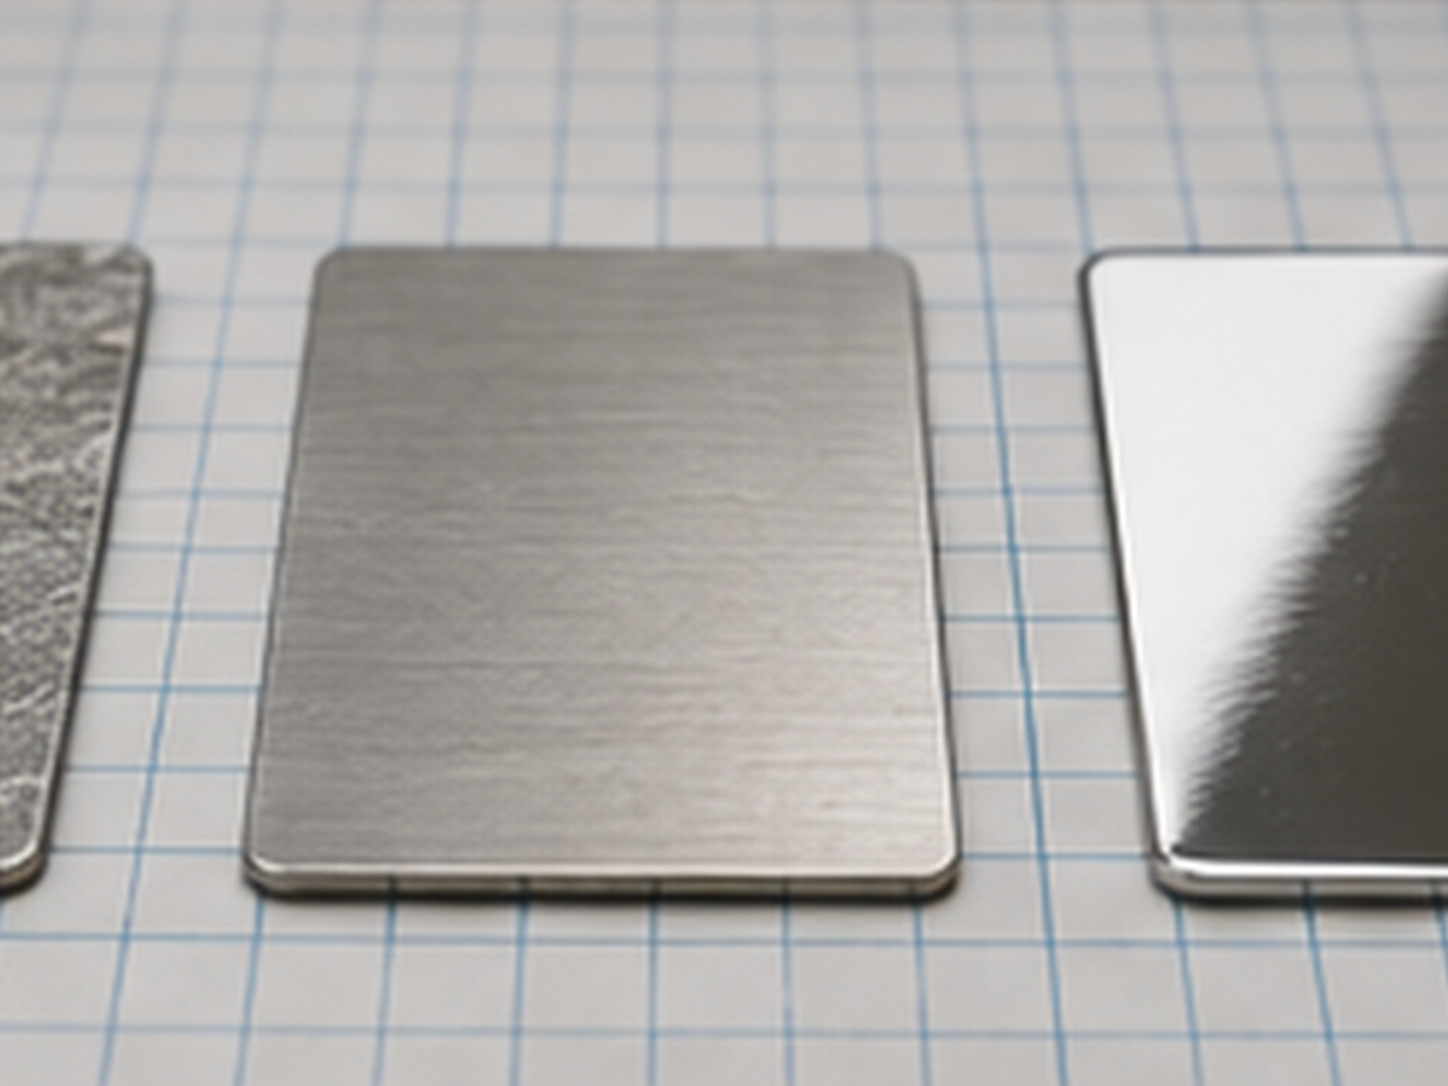
Trên thép không gỉ, LUXI Gray thực hiện giai đoạn đầu mạnh. Nếu sau đó bề mặt đồng đều, mọi dấu vết nhìn thấy được của vật liệu mài cuối đã được loại bỏ hoàn toàn và vệt do LUXI Gray để lại phù hợp để hoàn thiện, sản phẩm tiếp theo có thể là LUXI Pink. Khi cần chuyển tiếp mềm hơn trước hoàn thiện, phương án được xác nhận là LUXI Gray → LUXI Yellow → LUXI Pink. LUXI Yellow không bắt buộc sau mỗi lần dùng LUXI Gray; hãy quyết định theo tình trạng bề mặt thực tế.
Trên hợp kim vàng trắng cứng và bề mặt vàng lớn, phẳng hoặc thoáng, chọn LUXI Gray làm phương án mạnh hơn LUXI Yellow khi LUXI Yellow không thể hoàn tất đầy đủ giai đoạn đầu và LUXI Black mạnh hơn mức cần thiết. Sau khi hoàn tất giai đoạn đầu, dùng LUXI Super Fine White để đạt độ bóng cao tiêu chuẩn. Dùng LUXI Orange khi cần bề mặt đặc biệt sạch và sáng trước mạ điện hoặc PVD. Vàng trắng palađi có thể hoàn thiện bằng LUXI Pink sau giai đoạn đầu phù hợp với độ cứng hợp kim cụ thể.
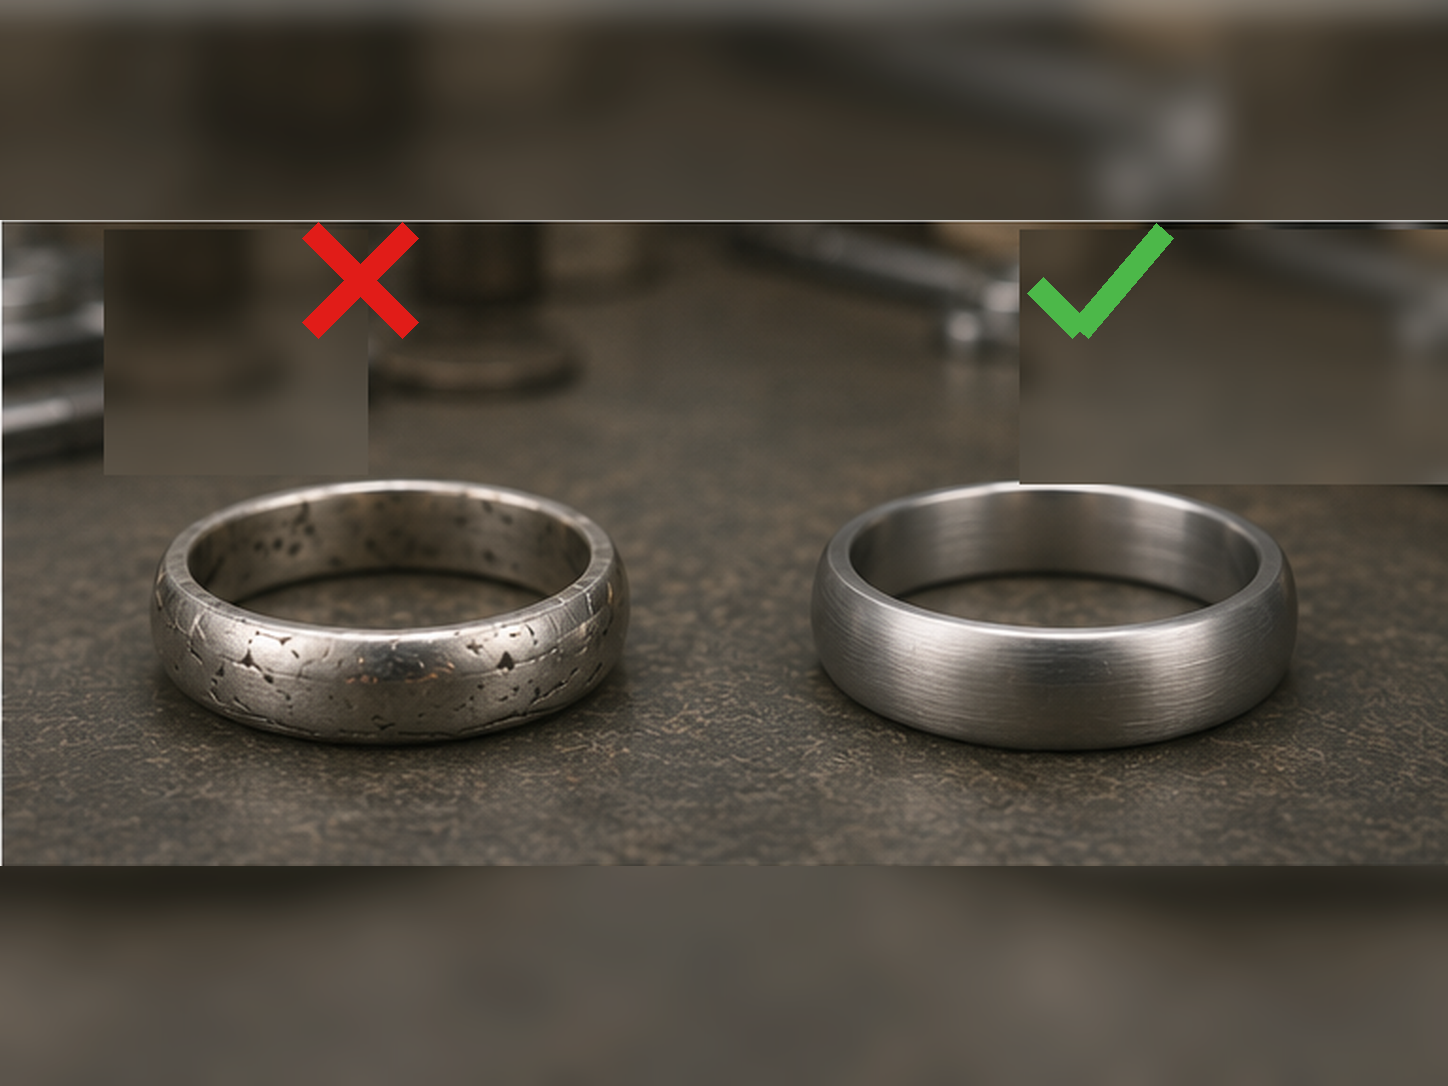
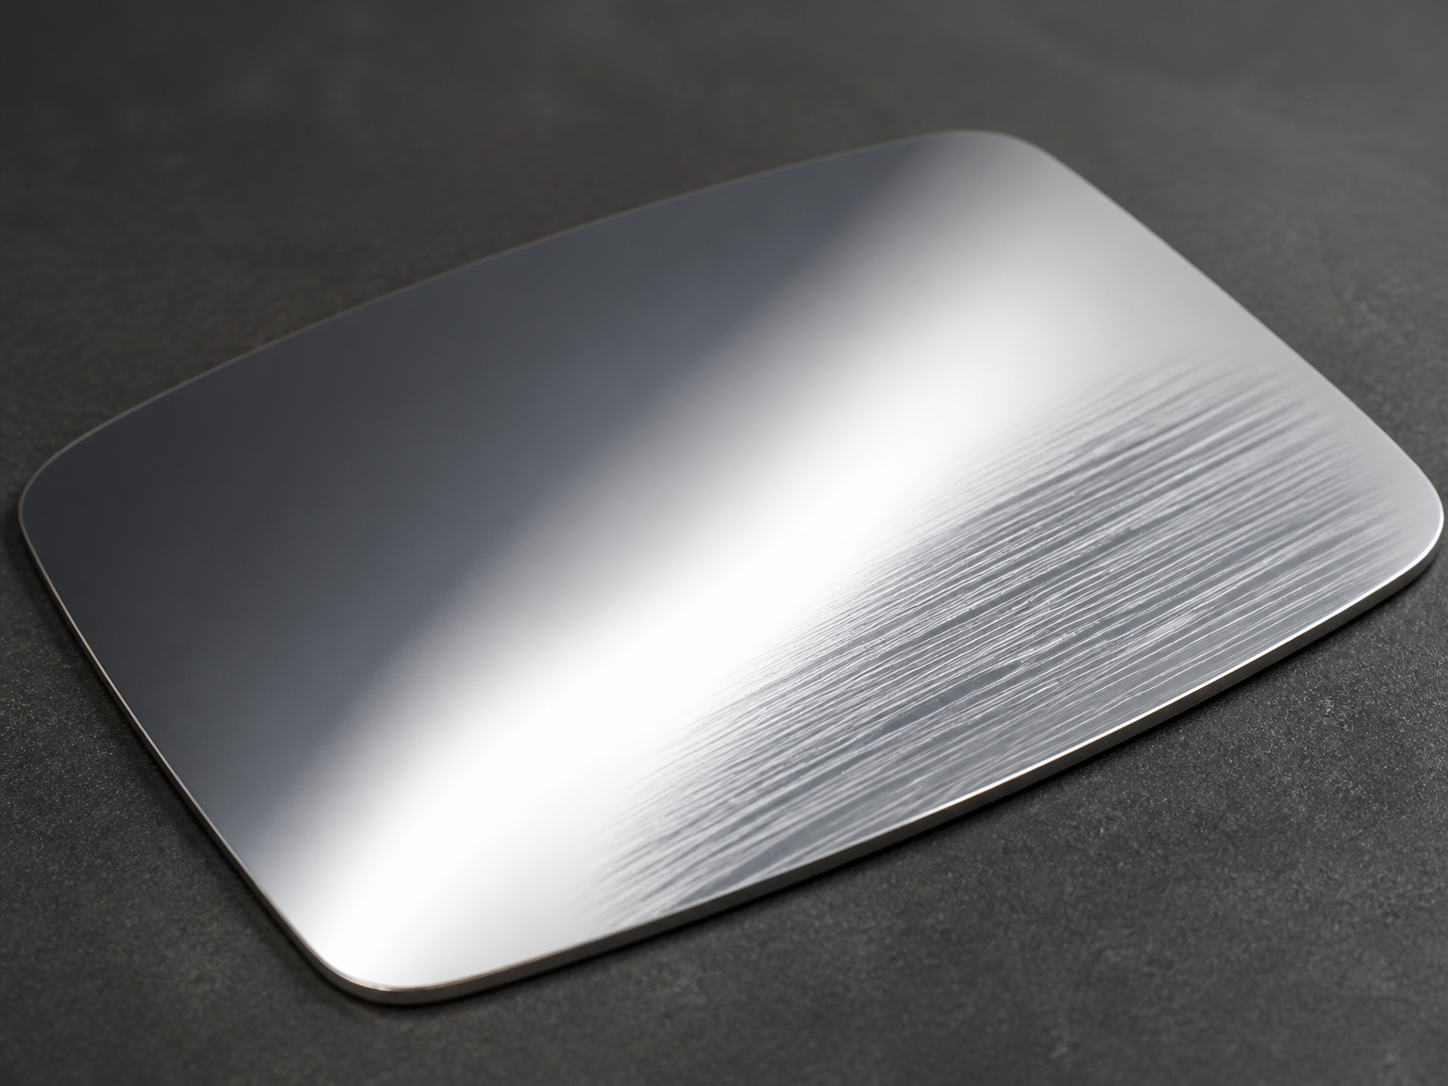
Giai đoạn đầu LUXI Gray hoàn tất khi mọi dấu vết nhìn thấy được của vật liệu mài cuối đã được loại bỏ hoàn toàn, bề mặt đồng đều, còn hình dạng, cạnh, phần phù điêu và vùng phẳng dự kiến giữ nguyên hình học. Đánh giá kết quả trên bề mặt sạch dưới ánh sáng định hướng. Chỉ có độ bóng rõ không phải tiêu chí hoàn tất khi vẫn nhìn thấy vết xước hoặc đường của vật liệu mài cuối.
Nếu còn dấu mài, trước tiên hãy kiểm tra độ đồng đều và cấp chuẩn bị mài, lựa chọn và độ sạch của bánh, lượng LUXI Gray, rpm, diện tích tiếp xúc, áp lực, thời gian lượt và nhiệt độ bề mặt. Không thêm chất hoặc tăng áp lực để bù cho chuẩn bị chưa đủ hoặc bánh quá mềm. Sau khi kiểm tra, hãy chọn dụng cụ phù hợp hơn, phương án giai đoạn đầu mạnh hơn hoặc đưa chi tiết trở lại chuẩn bị mài.
Nếu đánh bóng làm lộ lỗ rỗ, vết nứt, khoang hoặc khuyết tật sâu mở rộng khi tiếp tục, hãy dừng đánh bóng. Những khuyết tật này nằm ngoài khả năng của chất đánh bóng và cần quay lại chuẩn bị mài, sửa chữa hoặc quyết định sản xuất về mức phù hợp của chi tiết. Làm kéo dài bằng LUXI Gray, thêm chất và tăng áp lực sẽ không khắc phục nguyên nhân.
LUXI Blue, LUXI Yellow, LUXI Gray, LUXI Black và LUXI Asian Blue là các lựa chọn giai đoạn đầu với mức hoạt tính khác nhau. Không cần dùng tuần tự trên mọi chi tiết. Chỉ chọn sản phẩm mạnh hơn sau khi kiểm tra chuẩn bị, bánh và diện tích tiếp xúc. Quy trình riêng cho vật liệu có thể gồm chuyển từ LUXI Black sang LUXI Gray hoặc từ LUXI Gray sang LUXI Yellow, nhưng đây là phương án đặc biệt chứ không phải thứ tự làm việc phổ quát.
Trước khi đánh giá và chuyển sang chất tiếp theo, loại bỏ toàn bộ cặn LUXI Gray và kim loại đã bóc, nhất là khỏi phần phù điêu, hốc, góc trong và mối nối. Sau làm sạch, kiểm tra bề mặt dưới ánh sáng định hướng. Dùng bánh hoặc dụng cụ sạch riêng cho mỗi sản phẩm sau để cặn LUXI Gray không chuyển sang giai đoạn mịn hơn.