

 Hệ thống đánh bóng tích hợp
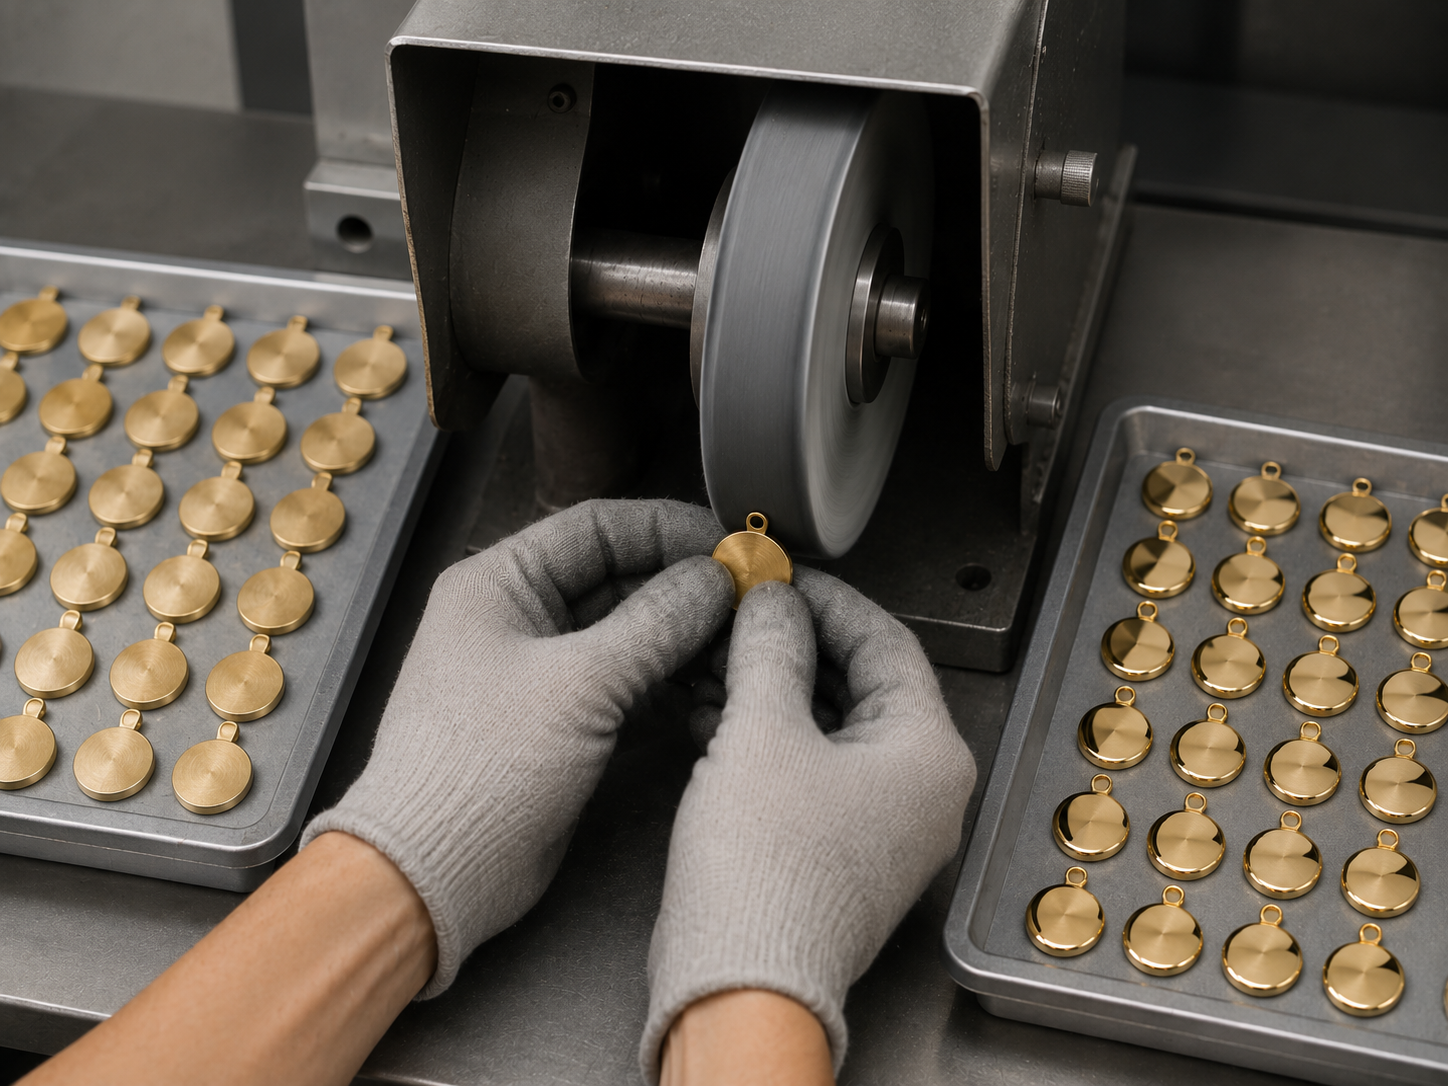
Sản phẩm dạng phẳng khó đánh bóng hơn vì diện tích tương tác với bánh lớn hơn nhiều. Tìm hiểu thêm:“Vì sao sản phẩm dạng phẳng cần gia công mạnh hơn.”
Đối với sản phẩm dạng phẳng, không cố tăng cường thao tác bằng áp lực hoặc hợp chất dư thừa. Cách điều chỉnh đúng là khác: hợp chất có tác động mạnh hơn, bánh có tác động mạnh hơn, chuẩn bị sơ bộ bề mặt mịn hơn và, trong một số trường hợp, diện tích tương tác nhỏ hơn.
Khi nào cần quy trình này
Sử dụng quy trình này khi lộ trình cơ bản cho vật liệu nhóm thứ nhất tác động quá chậm hoặc không cho kết quả ổn định trên bề mặt phẳng lớn.
Các trường hợp điển hình:
- một bề mặt phẳng lớn hoặc gần phẳng;
- một vùng rộng nơi có thể thấy rõ các gợn sóng và dấu vết chuẩn bị;
- một hợp kim cứng;
- một sản phẩm sau khi chà nhám mà bề mặt phải được tạo hình nhanh chóng và có thể dự đoán;
- sản xuất hàng loạt, trong đó tốc độ, khả năng lặp lại và giảm việc làm lại là quan trọng;
- tình huống mà thiết lập mềm có hiệu quả trên một sản phẩm nhưng quá chậm hoặc không ổn định cho cả lô.
Những việc thường được thực hiện sai
Khi kết quả trên bề mặt phẳng trông yếu hoặc chậm, người vận hành thường cố bù theo hai cách: ép sản phẩm mạnh hơn vào bánh hoặc nạp thêm hợp chất.
Cả hai quyết định đều làm giảm khả năng kiểm soát quy trình.
Áp lực quá mức có thể dẫn đến quá nhiệt ở vùng tiếp xúc, gợn sóng, loại bỏ kim loại không đồng đều và mất độ phẳng. Hợp chất dư thừa tạo ra lớp trung gian dày giữa bánh và sản phẩm, làm bẩn bánh và đưa quy trình trở lại logic mài thông thường với mức loại bỏ kim loại cao hơn và khả năng kiểm soát hình học kém hơn.
Cách đúng là thay đổi chính thiết lập làm việc của công đoạn đánh bóng đầu tiên.
Cách tăng cường công đoạn đánh bóng đầu tiên
Công đoạn đánh bóng đầu tiên cho sản phẩm dạng phẳng được tăng cường bằng tổ hợp các phương pháp.
1. Hợp chất có tác động mạnh hơn
Nếu hợp chất cơ bản tác động quá chậm hoặc không cho kết quả có thể lặp lại trên bề mặt phẳng lớn, hãy chuyển sang hợp chất có tác động mạnh hơn cho công đoạn đánh bóng đầu tiên.
Đối với vật liệu nhóm thứ nhất, trục lựa chọn thông thường là:
LUXI Blue → LUXI Yellow → LUXI Gray → LUXI Black
Điều này không có nghĩa là bạn phải luôn bắt đầu bằng hợp chất có tác động mạnh nhất. Hãy bắt đầu với thiết lập mang lại tốc độ và chất lượng cần thiết mà không loại bỏ kim loại không cần thiết. Tuy nhiên, trên bề mặt phẳng lớn, hợp chất có tác động mạnh hơn có thể là quyết định sản xuất đúng.
2. Bánh có tác động mạnh hơn
Trong hệ thống LUXI, bánh vẫn là thân làm việc chính. Hợp chất được dùng với lượng nhỏ: nó kích hoạt vùng tiếp xúc và hỗ trợ sự hình thành lớp bề mặt, nhưng không được trở thành lớp làm việc dày giữa bánh và sản phẩm.
Vì vậy, một cách đúng để tăng cường công đoạn đánh bóng đầu tiên là chuyển sang bánh có tác động mạnh hơn.
Nếu bánh muslin trắng may quá mềm hoặc quá chậm cho nhiệm vụ khó hơn, hãy chọn bánh có tác động mạnh hơn. Cấu hình có tác động mạnh nhất của công đoạn đánh bóng đầu tiên theo logic này làLUXI Black + bánh đánh bóng sisal.
Thiết lập này được dùng cho các trường hợp thực sự khó: sản phẩm dạng phẳng lớn, hợp kim cứng, khâu chuẩn bị khó hoặc nhiệm vụ sản xuất mà thiết lập mềm hơn không mang lại tốc độ và khả năng lặp lại cần thiết.
LUXI Black + sisal không được là điểm khởi đầu chung. Nếu được dùng khi không cần thiết, tổ hợp này có thể gây loại bỏ kim loại quá mức, làm suy yếu khả năng kiểm soát độ phẳng và làm hỏng hình học sản phẩm.
3. Chuẩn bị sơ bộ bề mặt mịn hơn
Bề mặt phẳng càng khó thì việc cố giải quyết nhiệm vụ chỉ bằng đánh bóng càng ít hợp lý.
Đối với sản phẩm thông thường, đôi khi có thể chấp nhận bắt đầu đánh bóng sau khi chuẩn bị ở khoảng 600 grit. Đối với bề mặt phẳng lớn, hợp kim cứng và nhiệm vụ sản xuất khắt khe, tốt hơn nên chuẩn bị bề mặt ít nhất đến 800 grit và thường đến 1000 grit.
Chuẩn bị sơ bộ mịn hơn làm giảm tải cho công đoạn đánh bóng đầu tiên. Bánh và hợp chất không phải sửa các dấu vết chuẩn bị quá thô, và kết quả trở nên dễ dự đoán hơn.
4. Diện tích tương tác nhỏ hơn
Một cách khác để tăng tác động làm việc là giảm diện tích tiếp xúc.
Nếu bánh hẹp hơn, vùng tương tác sẽ nhỏ hơn và thao tác được tập trung chính xác hơn. Điều này có thể tăng cường tác động mà không cần tăng áp lực một cách thô bạo.
Đối với các nhiệm vụ như vậy, các bánh hẹp nhưBánh Razor Edge / bánh đánh bóng Razor Edgecó thể được sử dụng. Đây không phải đĩa cắt và cũng không phải dụng cụ cắt đứt, mà là bánh đánh bóng bằng vải hẹp. Nó giúp thao tác qua vùng tiếp xúc hẹp hơn và kiểm soát tốt hơn trên các bề mặt dài hoặc nhạy cảm.
Logic này được dùng, chẳng hạn, khi đánh bóng nhạc cụ hơi và các sản phẩm khác có bề mặt dài, nhẵn.
Tìm hiểu thêm về các loại bánh:“Các loại bánh trong hệ thống LUXI.”
Cách làm việc với bề mặt phẳng
Trước khi bắt đầu, hãy đánh giá bề mặt dưới ánh sáng tốt. Kiểm tra vết xước sâu, gợn sóng, dấu vết chuẩn bị thô hoặc các vùng mà hình học đã bị hỏng.
Chọn thiết lập cho công đoạn đánh bóng đầu tiên: hợp chất, bánh, mức chuẩn bị bề mặt và chiều rộng vùng làm việc. Sau đó thực hiện một lượt ngắn và dừng để kiểm tra.
Trên bề mặt phẳng lớn, không thao tác trong thời gian dài mà không kiểm tra trung gian. Bề mặt có thể bắt đầu trông bóng trong khi xuất hiện gợn sóng hoặc mất hình dạng.
Nếu kết quả yếu, trước tiên hãy kiểm tra:
- bề mặt đã được chuẩn bị đủ mịn hay chưa;
- hợp chất có quá mềm cho nhiệm vụ hay không;
- bánh có quá mềm hoặc quá rộng hay không;
- bánh có bị nạp quá nhiều hợp chất hay không;
- có cần cấu hình công đoạn đánh bóng đầu tiên có tác động mạnh hơn hay không;
- có nên giảm diện tích tiếp xúc bằng bánh hẹp hơn hay không.
Thiết lập sản xuất
Đối với một sản phẩm đơn lẻ, thợ kim hoàn có kinh nghiệm đôi khi có thể đạt kết quả cần thiết bằng cấu hình mềm hơn. Trong sản xuất, đây không phải lúc nào cũng là lựa chọn tốt nhất.
Nếu một lô phải được đánh bóng nhất quán, tốt hơn nên chọn thiết lập mang lại khả năng lặp lại ở tốc độ làm việc thực tế và với trình độ kỹ năng trung bình của người vận hành.
Hợp chất có tác động mạnh hơn, bánh có tác động mạnh hơn, chuẩn bị mịn hơn hoặc vùng tiếp xúc hẹp hơn có thể tăng năng suất và giúp kết quả dễ kiểm soát hơn.
Lộ trình sản xuất LUXI là sự cân bằng giữa bảo toàn kim loại, tốc độ, độ ổn định, chất lượng bề mặt và mức loại bỏ kim loại chấp nhận được.
Khi nào phải dừng
Dừng và xem xét lại thiết lập nếu:
- chỉ đạt được kết quả bằng cách tăng áp lực;
- người vận hành muốn tiếp tục nạp thêm hợp chất;
- bề mặt phẳng bắt đầu mất hình học;
- xuất hiện gợn sóng hoặc các vùng không đồng đều;
- vết xước và dấu vết chuẩn bị không biến mất theo cách có thể dự đoán;
- bánh bị nạp quá nhiều hợp chất;
- bề mặt bị nhiễm bẩn bởi cặn hợp chất và mạt kim loại.
Trong những trường hợp đó, hãy kiểm tra việc chuẩn bị, bánh, hợp chất, chiều rộng vùng tiếp xúc, áp lực, tốc độ và trình tự quy trình. Đôi khi tốt hơn nên quay lại chuẩn bị bề mặt thay vì tăng cường đánh bóng bằng áp lực.
Chuyển sang hoàn thiện
Chỉ chuyển sang hoàn thiện khi bề mặt phẳng đã được tạo thành: bề mặt đồng đều, sạch và có thể dự đoán, không có vết xước sâu, dấu vết chuẩn bị thô hoặc sai lệch hình dạng.
Hợp chất hoàn thiện không được làm công việc của công đoạn đánh bóng đầu tiên. Vai trò của nó là đưa bề mặt đã được tạo thành đến chất lượng độ bóng cuối cùng.
Sau khi hoàn thiện, hãy làm sạch sản phẩm và kiểm tra lại dưới ánh sáng, vì bề mặt phẳng lớn làm lộ rõ mọi dấu vết chuẩn bị còn lại hoặc thao tác không đồng đều.
Bước tiếp theo
Nếu bạn đang chọn lộ trình cơ bản, hãy bắt đầu bằng“Lộ trình sản xuất LUXI cơ bản cho vật liệu nhóm thứ nhất.”
Nếu bề mặt chưa sẵn sàng để đánh bóng, hãy bắt đầu với“Chuẩn bị bề mặt trước khi dùng LUXI.”
Nếu vấn đề là bánh bẩn hoặc bị nạp quá tải, hãy mở“Chuẩn bị bánh và bôi lượng chất đánh bóng LUXI tối thiểu.”
Các trang liên quan:
- Lộ trình sản xuất LUXI cơ bản cho vật liệu nhóm một
- Chuẩn bị bề mặt trước khi dùng LUXI
- Chuẩn bị bánh và thoa lượng tối thiểu chất đánh bóng LUXI
- LUXI Blue
- LUXI Yellow
- LUXI Gray
- LUXI Black
- Độ bóng cuối cho vàng
- Độ bóng cuối cho bạc
- Rửa sau khi đánh bóng LUXI
- Vì sao sản phẩm dạng phẳng cần gia công mạnh hơn
- Các loại bánh trong hệ thống LUXI