

 統合研磨システム
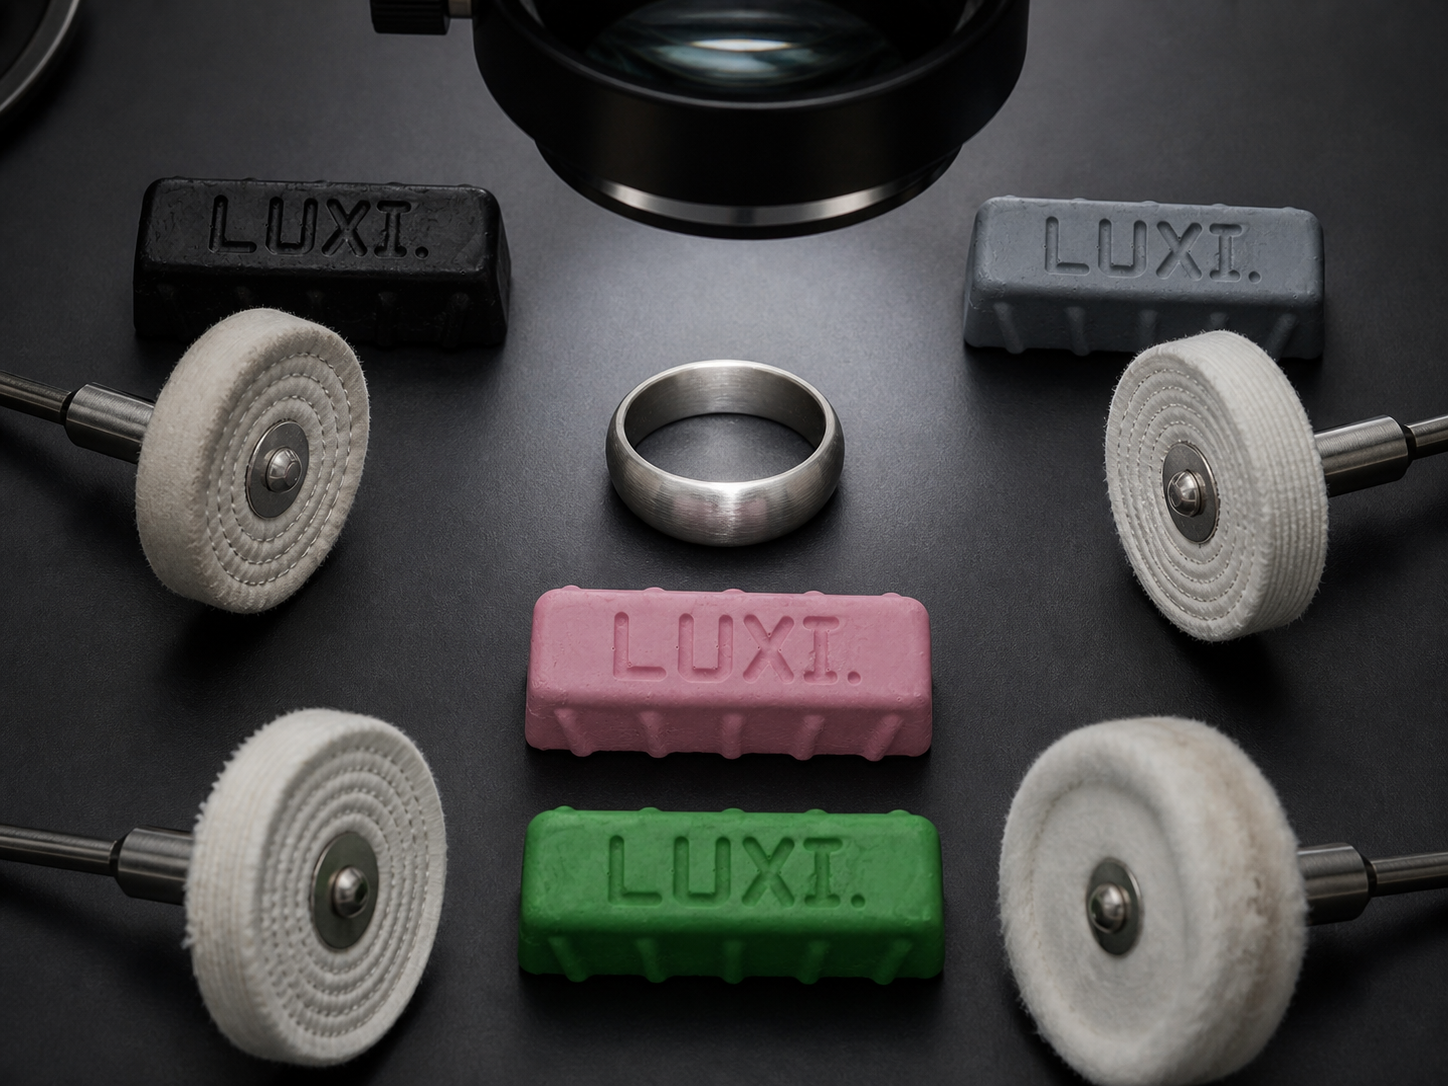
このワークフローでは、プラチナ向けの独立した三つの研磨工程を説明します。研磨前処理、実際の表面状態、品物の形状、必要な接触の特性に応じて工程を選択してください。これらは代替工程であり、必須の連続工程ではありません。
どのルートを開始する場合も、その前に対象品の形状、必要な補修、均一な研磨材前処理を完了してください。深い傷、亀裂、開いた空洞、未完了の形状修正、および研磨で修正してはいけないその他の欠陥を先に解決する必要があります。
工程 1 — LUXI Black → LUXI Pink
強力な第一工程が必要な場合に、プラチナを約 P800–P1000 まで均一に前処理した後、この工程を使用してください。
LUXI Blackは、最後に使用した研磨材による目視可能な痕跡を完全に除去し、縁、レリーフ、形状を保持しながら均一な表面を形成しなければなりません。接触面積と品物の形状に応じて、製品別カードからLUXI Black用の作業工具を選択します。この共通ワークフローでは、すべてのプラチナ品に対して単一の汎用ホイールを指定していません。
LUXI Pinkへ変更する前に、LUXI Blackと削り取られた金属をすべて除去し、表面を清掃して冷却し、指向性照明の下で検査します。第一工程が完全に完了した後にのみ仕上げへ進みます。
LUXI Pinkは、専用の清潔な白い無縫製Calicoホイールで使用してください。直径約150 mmのホイールでは、2500–3000 rpmを作業開始範囲とします。別の直径では、線速度、接触面積と安定性、温度、および当該合金の挙動に基づいて運転条件を選択してください。
ルート2 — LUXI Gray → LUXI Pink
プラチナをより細かく均一に約P2000–P3000まで前処理した後、この工程を使用します。
LUXI Grayは、最後に使用した研磨材による目視可能な痕跡を完全に除去し、仕上げに進める表面を残さなければなりません。LUXI Gray用の工具は、製品固有のカードと実際の作業に応じて選択してください。確認済みデータでは、LUXI Gray用として一種類の普遍的な綿布種は確立されていないため、Calico、モスリン、またはその他の布地名を自動的に挿入してはなりません。
LUXI Gray工程を完了した後、表面を完全に清掃し、専用の清潔な白い縫い目なしCalicoホイールでLUXI Pinkを使用してください。LUXI Pinkを、未完了の第一工程による痕跡の修正に使用してはなりません。
ルート3 — 独立した二枚ホイールによるLUXI Green
LUXI Greenは、LUXI Pinkへの必須移行を伴わず、二枚のホイールを使う独立したプラチナ工程を行うことができます。
最初に、より硬い縫製ホイールでLUXI Greenを使用してください。この工程では、最後の研磨材による目視可能な痕を完全に除去し、均一な表面を形成しなければなりません。次に、コンパウンドと除去材料をすべて取り除き、対象品を洗浄・冷却して、結果を検査してください。
次に、同じLUXI Greenを別の清潔でより柔らかい無縫製ホイールに使用し、必要な光沢と均一な反射が得られるまで作業してください。
二枚のLUXI Green用ホイールの正確な布の種類は確認済みデータで確立されていないため、創作してはいけません。この工程に普遍的な研磨材番手は割り当てられていません。実際のプラチナ表面、工具、必要な結果に応じて前処理を選択してください。
通常条件で直径約150 mmの標準ホイールを使用する場合、LUXI Green製品カードに従い、2500–3000 rpmを開始範囲として使用できます。この範囲を別の直径へ自動的に適用しないでください。約1000 rpmまで意図的に下げた範囲は、チタンおよび十分に厚いコーティング向けに別途確認された低温工程に属するもので、このプラチナ工程の標準設定ではありません。
共通の作業規則
コンパウンドごと、工程ごとに専用の清潔な工具を使用してください。製品固有の付着量規則に従ってコンパウンドを塗布し、ホイールと表面の間にコンパウンドと除去された金属の厚い層を形成しないでください。
短いパスで作業し、対象品を動かし続け、圧力、温度、およびホイールの状態を管理してください。前処理の不足を、過剰なコンパウンド、圧力の増加、または長時間の連続接触で補わないでください。
各工程の後、コンパウンドと除去された材料を完全に取り除き、品物を冷まして、指向性照明の下で表面を検査してください。前の工程が完了したことを確認してから先へ進んでください。
完了基準
完全に洗浄され、乾燥し、冷却された表面が次の状態を示すとき、研磨は完了です:
- 最後に使用した研磨材または前工程による目視可能な痕跡がない;
- 選択したルートに適した均一な反射;
- くすんだ領域、汚染、凹部内のコンパウンドがない;
- エッジ、レリーフ、意図した形状が保持されていること;
- 洗浄および冷却後の安定した結果。
停止条件
工程で次の状態が生じた場合は停止してください:
- 顕著な過熱;
- うねりまたは平坦性の喪失;
- エッジの損失またはレリーフの平滑化;
- 曇りの増加;
- 冷却後の光沢が不安定。
- 開口した、または拡大している微細孔、亀裂、空洞;
- コーティングまたは不明な表面層の変化。
これらの状態では、コンパウンドまたは圧力を自動的に増やすのではなく、前処理や修理に戻るか、生産適合性を評価する必要があります。
洗浄とコーティング
材料、構造、石、インサート、接合部、コーティング、次工程を含む対象品全体に合わせて洗浄方法を選択してください。LUXI iClean、超音波洗浄、加熱溶液、溶剤、蒸気を自動的に指定してはいけません。
保持すべき薄い装飾・保護・電気めっき・PVDコーティングを機械研磨してはいけません。不明なコーティングはまず特定してください。十分に厚く安定した層であっても、サンプルまたは重要でない箇所での個別の試験に基づく評価のみが可能です。一般試験に成功しても、プラチナ向け工程のいずれかが自動的に推奨されることにはなりません。