研磨コンパウンドバー

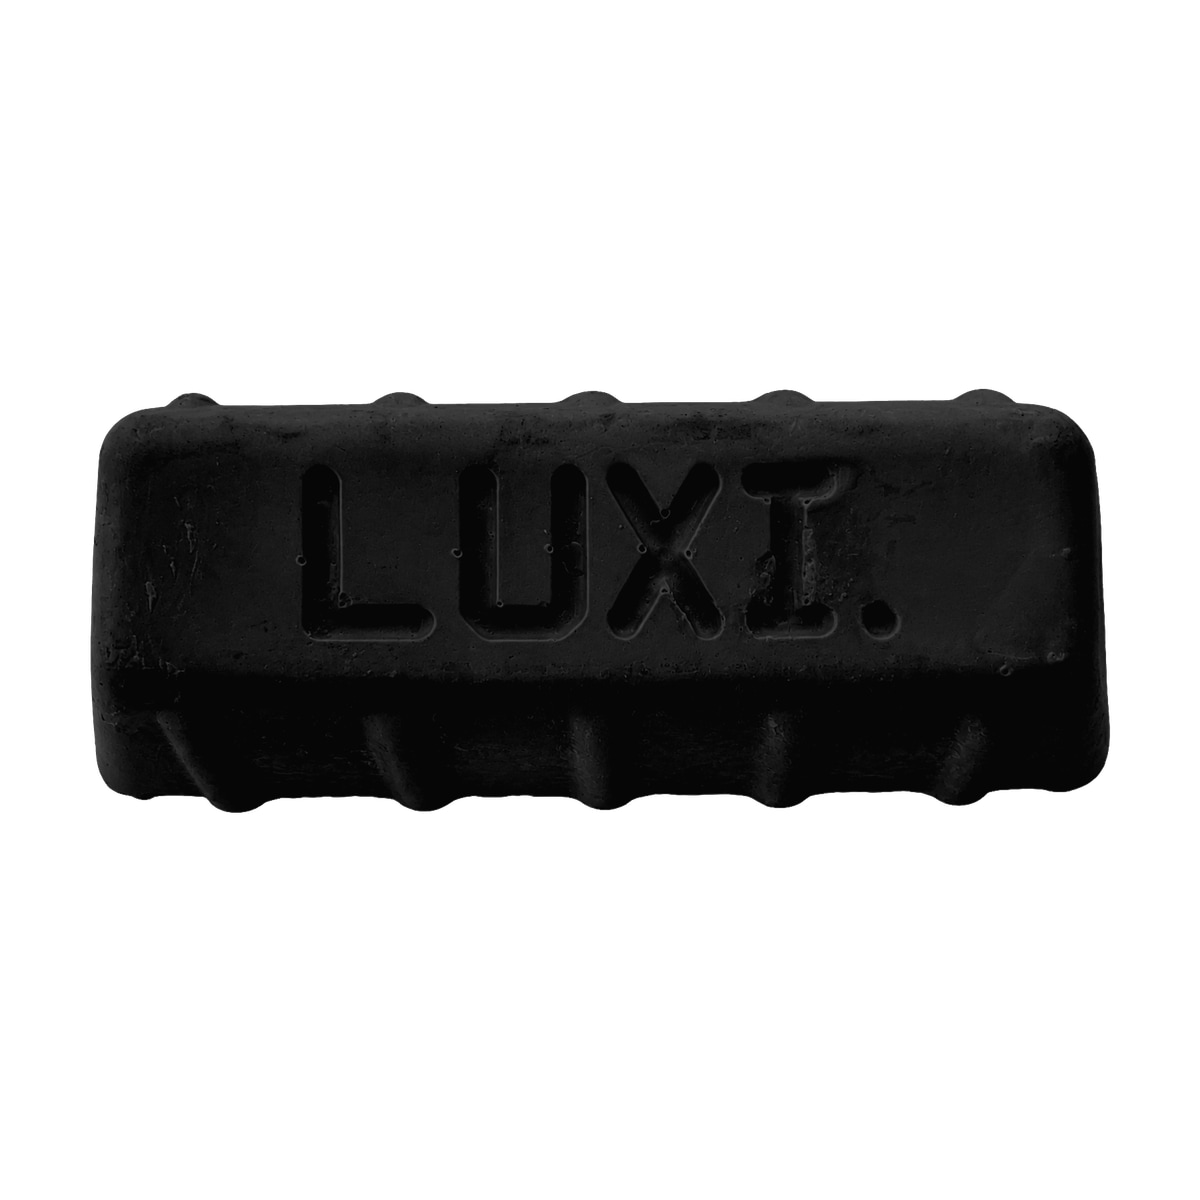
LUXI Black

黒色コンパウンド

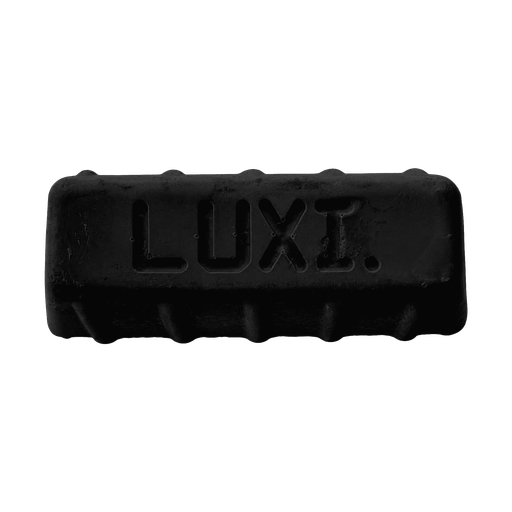
LUXI Blackは、プラチナ、チタン、ステンレス鋼、その他の硬質・難加工金属に強力な第一研磨工程を行う、LUXI製品群で二番目に切削力の高いコンパウンドです。正しく前処理した表面では、最後の研磨材による目視可能な痕をすべて除去し、広い平面と開放面を均し、より細かいLUXIコンパウンドによる研磨に備えます。

LUXI Blackコンパウンドの画像
切削力9
光沢5

適用状況

LUXI Blackを使用する前に、品物の形状形成、必要な補修、研磨材前処理を完了します。多くの作業ではP400が最低開始点ですが、材料、表面状態、品物の形状、必要な結果に応じてP600以上の細かさが推奨されます。プラチナでは、LUXI Blackをより細かい前処理、約P800–P1000の後に使用することがよくあります。

LUXI Blackは重大な形状欠陥、深い傷、亀裂、開いた空洞、未完補修の修正用ではありません。第一工程で、LUXI研磨能力内にある最後の研磨材痕をすべて完全に除去しなければなりません。痕が見える間は細かいコンパウンドへ移らないでください。

大きな平面・開放面ではSplit-lapホイールまたは硬質フェルトホイールを使います。広く安定した接触域を作り、平面形状保持に役立ちます。材料、面積、形状、必要な第一工程特性により選びます。

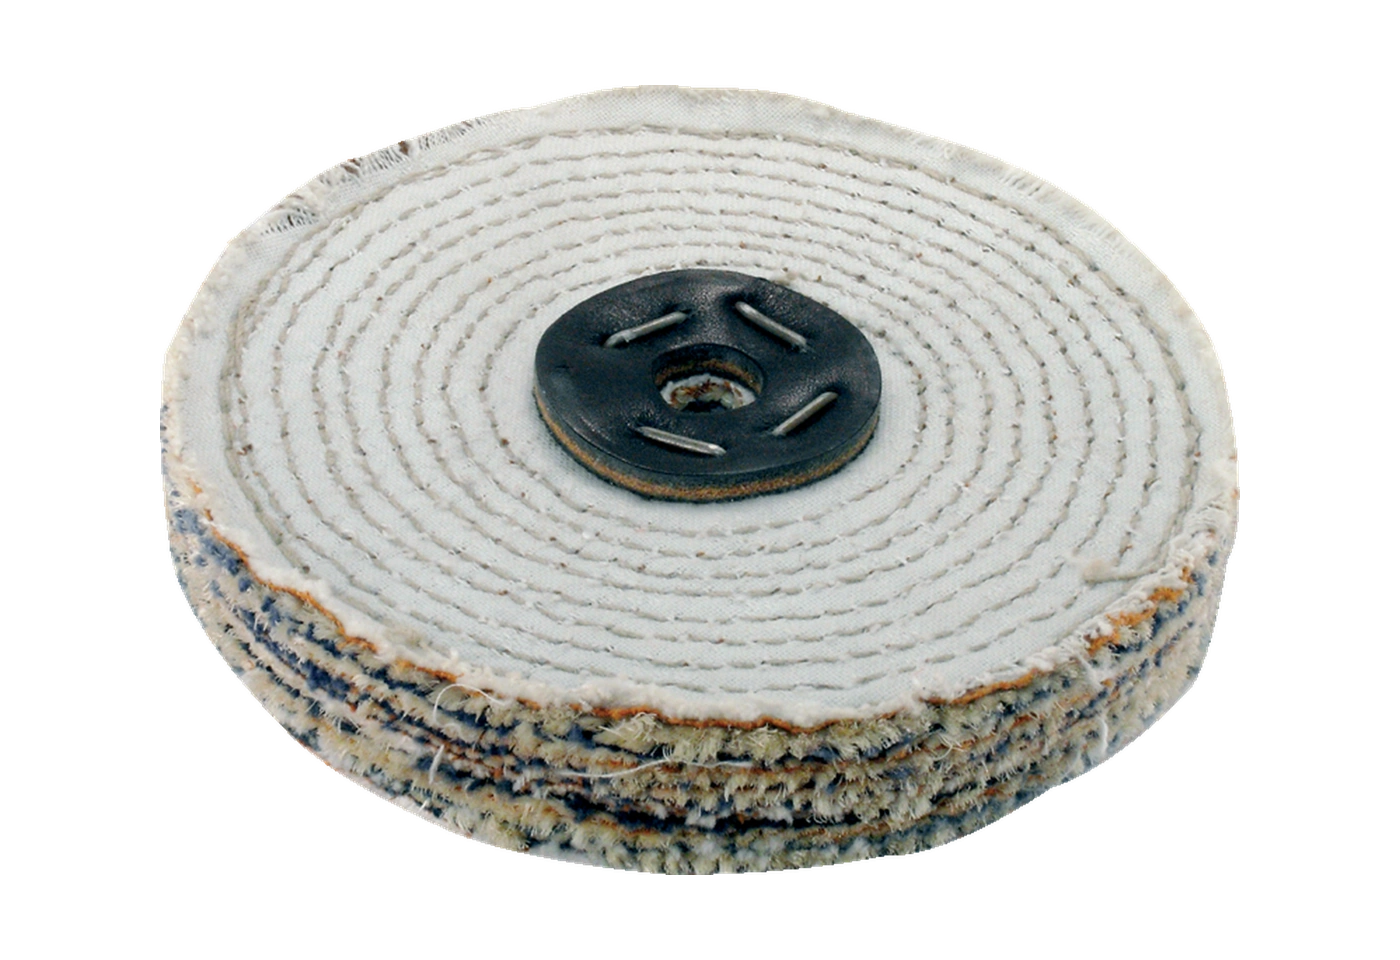
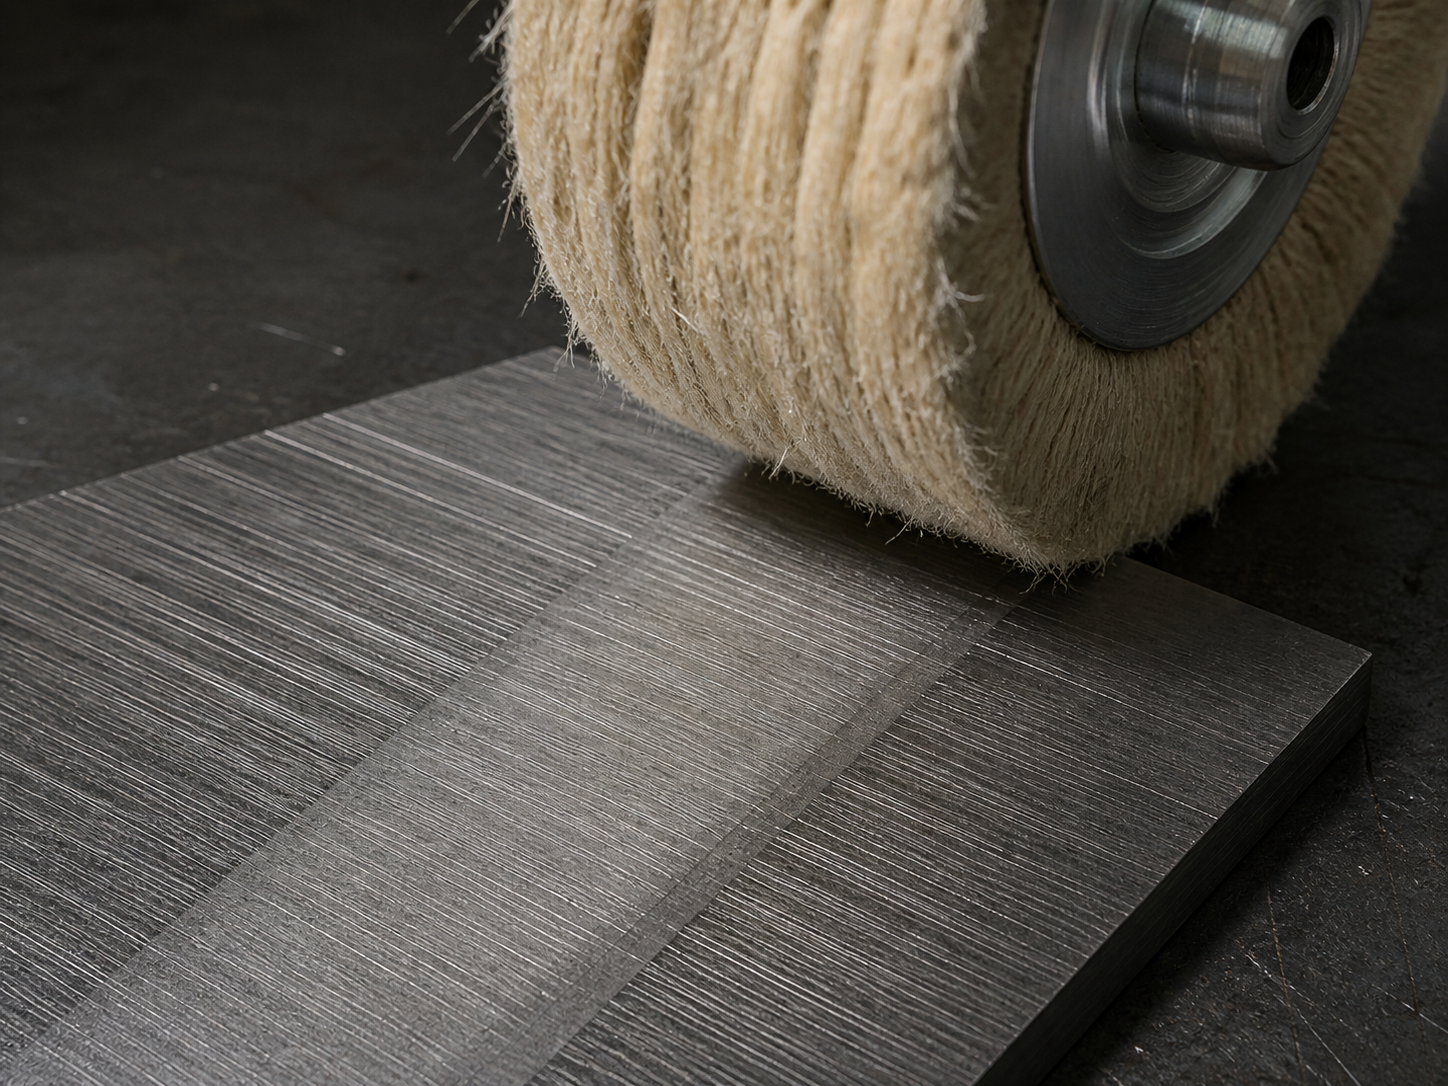
サイザルホイールはLUXI Blackの最も強い作用を生みます。硬質素材で大きな除去量が本当に必要で、作用の弱いコンパウンドとホイールの組み合わせでは第一工程を完了できない場合に使用してください。サイザルは仕上げ工具ではありません。使用後に表面を検査し、適切な綿またはその他のより柔らかい作業工具で続けてください。

硬い縫製綿ホイールは、サイザルより柔らかな接触特性で強い作用を与えます。高い除去力が必要でありながら、形状、エッジ、パス後の表面品質をより厳密に管理すべき第一工程に適します。

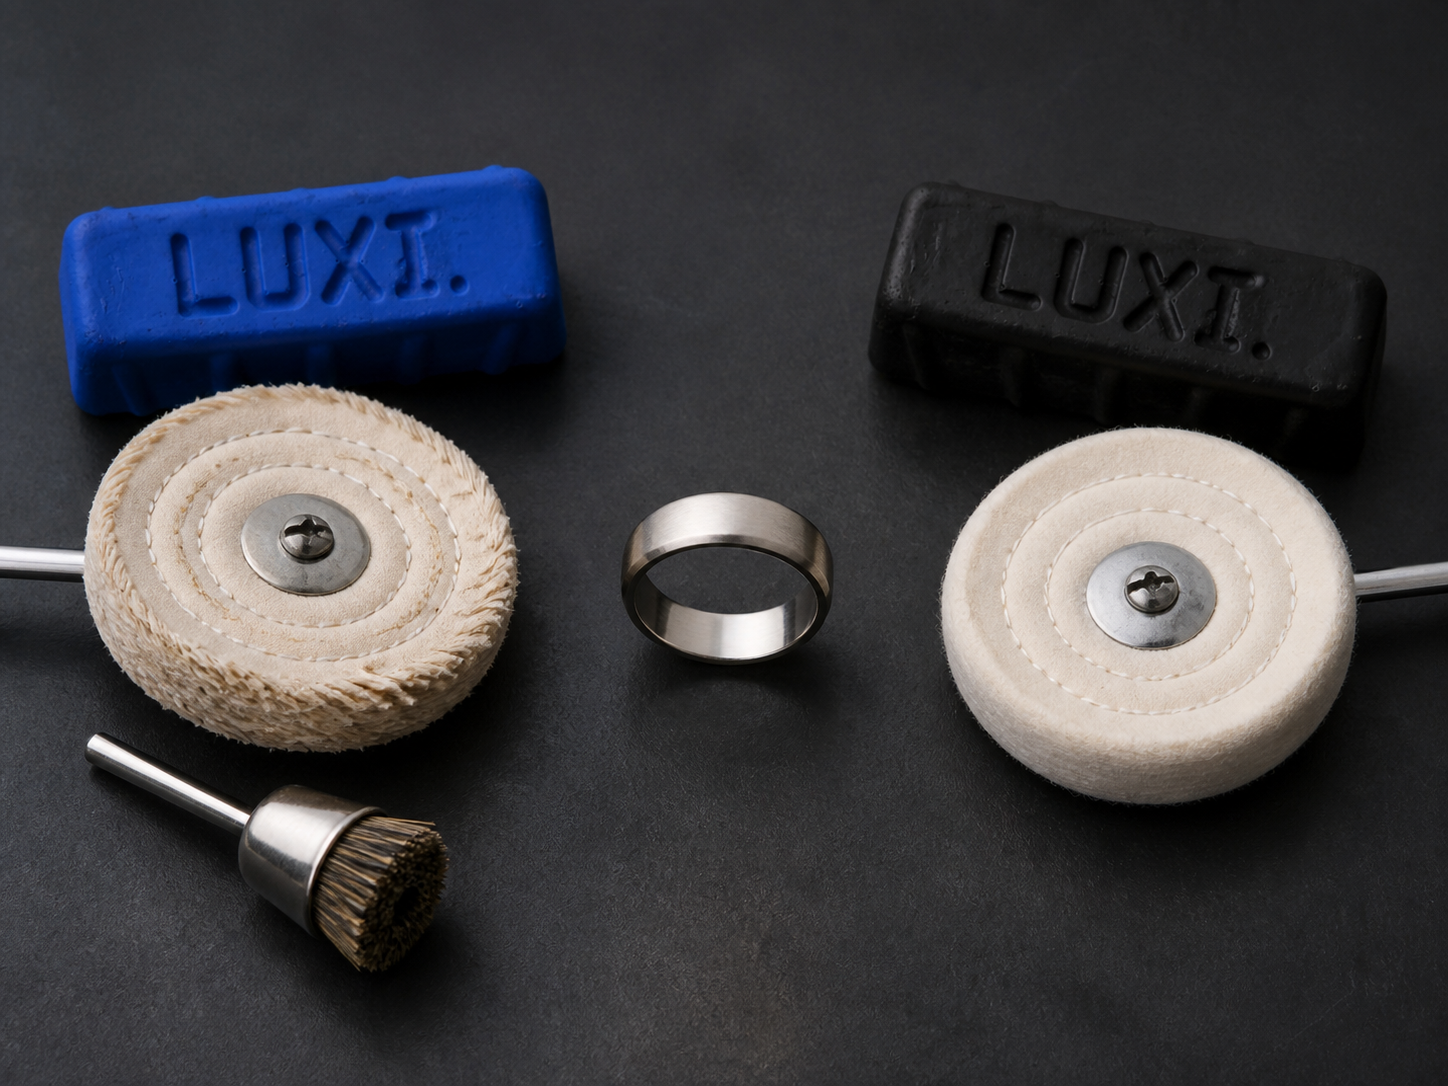
通常のホイールが届かないくぼみや複雑なレリーフには、毛ブラシを使用してください。対象部の形状に合わせてブラシの大きさと硬さを選びます。LUXI Blackは最小限だけ塗布し、短いパスで作業しながら、周囲の高い部分が過剰に研磨されていないことを定期的に確認してください。

直径約 150 mmの標準ホイールでは、作業開始範囲は 2500–3000 rpmです。別の直径の工具では、線速度と実際の接触に応じて作業条件を選んでください。作用不足を、過大な圧力、過量のLUXI Black、長時間の連続パスで補ってはなりません。

清潔な工具にLUXI Blackを最小限だけ付けます。ホイールは、厚いコンパウンドと除去金属の層に覆われず、表面との直接的な作業接触を維持する必要があります。ホイールが黒ずむ、目詰まりする、または汚染痕を残し始めた場合は、続行前に清掃します。

LUXI Blackの主な対象は、プラチナ、チタン、ステンレス鋼、その他の硬く加工の難しい金属です。青銅、真鍮、銀では、接触面積によってLUXI Blue、LUXI Yellow、またはLUXI Grayの作用が弱まる、大きな平面や開放面を中心にLUXI Blackを使用してください。

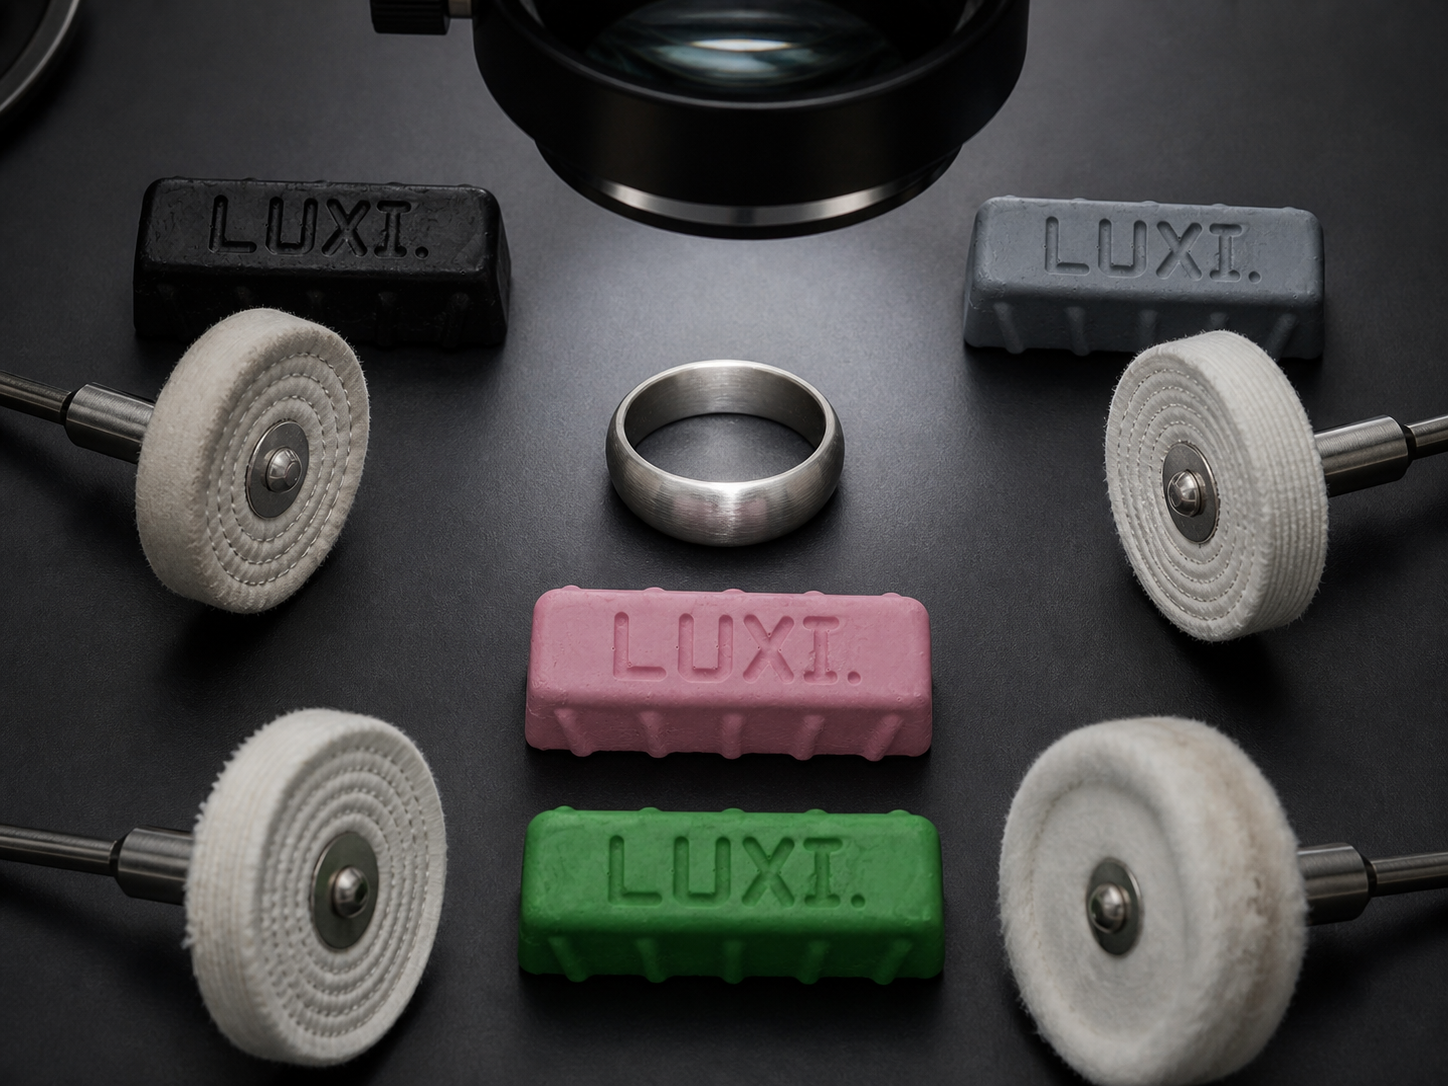
プラチナでは、約P800–P1000まで前処理した後、LUXI Blackを第一工程に使用できます。最後の研磨材による目視可能な痕をすべて除去して表面が均一になったら、LUXI Pinkによる仕上げへ移行できます。

LUXI Black第一工程は、最後の研磨材による目視可能な痕をすべて除去し、表面が均一で形状、縁、平面の意図した形状を保持したとき完了です。達成できない場合は、前処理、工具、ホイール清潔さ、量、rpm、圧力、接触時間を確認します。

研磨によって気孔、亀裂、空洞が現れ、拡大し続ける場合は作業を中止してください。このような欠陥は研磨の能力範囲外であり、研磨材による下地処理、補修、不合格判定、または再溶解へ戻す必要があります。圧力を強めたりLUXI Blackを追加したりしても問題は修正できません。

LUXI Blue、LUXI Yellow、LUXI Gray、LUXI Blackは作用強度の異なる第一工程の代替です。正しい前処理と適切なホイールでも柔らかいコンパウンドで完了できない場合にLUXI Blackを選びます。全対象品で順番に使う必要はありません。

LUXI Blackの後は、素材と表面状態に応じて、より細かなコンパウンドを選んでください。プラチナでは、次の工程にLUXI Pinkを使用する場合があります。その他の硬質素材では、第一工程が残した痕と必要な結果に応じて、LUXI Gray、LUXI Yellow、LUXI Blue、または適切な仕上げ用コンパウンドを使用できます。

次のコンパウンドへ変更する前に、LUXI Blackの残留物と除去された金属を取り除き、指向性照明下で表面を検査し、レリーフ、角、凹部を確認してください。より粗いLUXI Blackの残留物が次の工程へ移らないよう、次の製品には専用の清潔なホイールまたは工具を使用します。
LUXIシステム内でのこのコンパウンドの位置

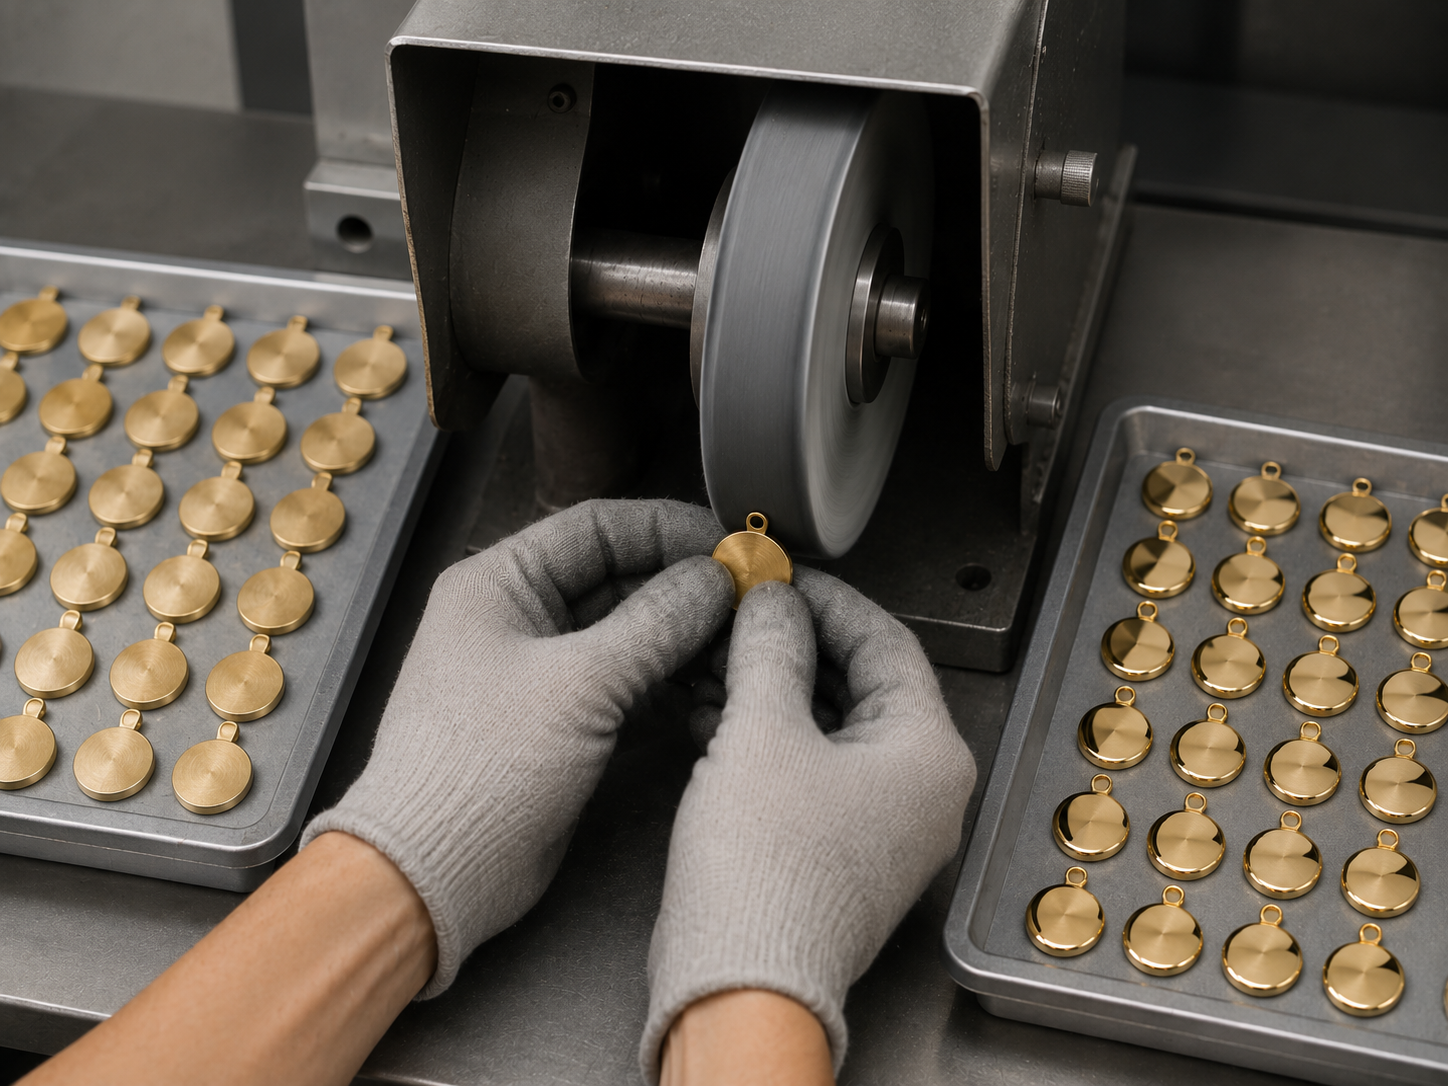
LUXI Blackは、形状形成と研磨材による下地処理が完了した表面に使用し、LUXI Blue、LUXI Yellow、LUXI Grayでは作用が不足する場合に、最後の研磨材による目視可能な痕を完全に除去します。第一工程の完了後、素材と必要な仕上がりに応じて選んだ、より細かなコンパウンドへ移行します。

切削力9/光沢5。LUXI Blackは、プラチナ、チタン、ステンレス鋼、その他の硬質金属、および広い平面に強い第一工程を行います。必要な除去量と形状に応じて、Split-lap、硬いフェルトホイール、サイザル、硬い縫製綿ホイール、またはブリッスルブラシから作業工具を選択します。

関連ワークフロー

LUXI前の表面下地処理

LUXI前の表面下地処理

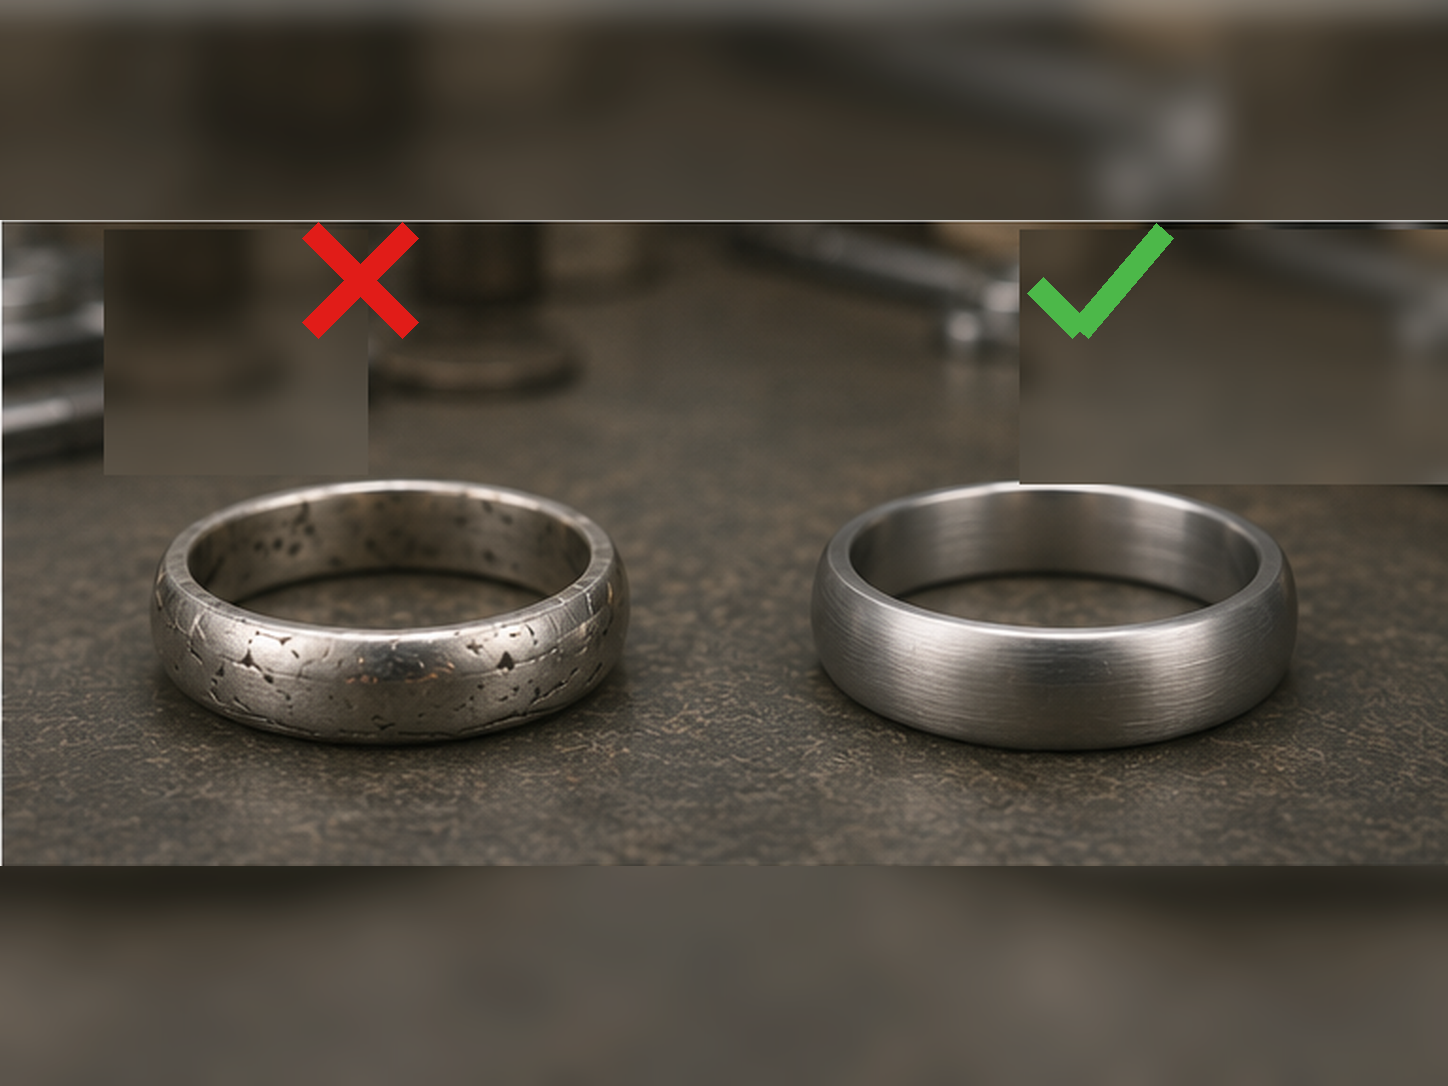
LUXIは研磨工程数を減らし、工程管理を容易にできますが、正しい表面前処理の代わりにはなりません。研磨で、形状欠陥、深い傷、粗い前処理痕、鋳造欠陥、突起、ばり、ろう付け不良、形状誤差を修正してはなりません。

大きな平面の第一工程強化

大きな平面—第一研磨工程の強化

大きな平面およびほぼ平面の表面には、より作用が強く、より精密に調整された第一研磨工程の設定が必要です。このような対象物では、傷、波打ち、下地処理痕、不均一な金属除去、形状の損失が特に目立ちます。

高切削LUXI工程計画用サイザルバフ

縫製綿ホイール研磨前のLUXI Blackサイザル切削研磨

プラチナ、チタン、ステンレス鋼、その他の硬質または難研磨金属向けの、特に強力な第一工程ワークフローです。正しく下地処理した表面で、より作用の弱い作業工具では第一工程を完了できない場合に限り、サイザルにLUXI Blackを使用してください。サイザルによる切削研磨後は、対象物を洗浄、冷却、検査し、必要に応じて別の清浄な硬質縫製綿ホイールにLUXI Blackを使用して第一工程を続けます。

硬質な第2群金属向けの強力な第一工程前処理

強い第一工程の選択:LUXI Asian BlueまたはLUXI Black

二つの代替案:LUXI Asian Blueの最大作用、または強力ながらより管理しやすいLUXI Blackの第一工程。両者の間に必須の順序はありません。

プラチナ向け代替LUXI工程

プラチナ向けの独立したLUXI研磨工程

三つの独立した工程:およそ P800–P1000 まで前処理した後のLUXI Black → LUXI Pink、P2000–P3000 の後のLUXI Gray → LUXI Pink、または別個の二枚ホイールによるLUXI Green工程。

ホイールの準備とLUXIペーストの最小限の塗布

ホイールの準備とLUXIコンパウンドの最小限の塗布

コンパウンドを増やしても研磨が向上するわけではありません。LUXIの作業工程では、コンパウンドを載せすぎたホイールは制御された接触を失い、表面形成を遅らせることがあります。ホイールを完全に清掃してから、LUXIコンパウンドを一度だけ接触させて追加してください。

隠れた欠陥を評価するLUXI研磨試験

潜在欠陥評価のためのLUXI試験研磨

コンパウンド残留物と不完全な前処理を、洗浄、冷却、指向性照明または拡大検査後も残る欠陥から分ける製品中立の診断工程。

LUXI研磨後の洗浄

LUXI研磨後の洗浄

LUXI研磨後の洗浄は、対象品と届きにくい部分に残るコンパウンド、除去金属、汚染を除去します。追加研磨工程でも前工程ミスの修正方法でもなく、得られた表面を保持すべき管理された最終工程です。

関連トラブルシューティング

粗いサイザルホイール脇の加工帯に残る深い平行な前処理傷。
診断カード

LUXI Black+サイザルで研磨傷を除去できない

LUXI Black+サイザルで研磨傷を除去できない場合は、研磨前処理が不十分であるか、準備状態を徹底的に確認する必要がある可能性があります。

大きな平面の第一工程強化
診断カード

平面に傷が残る

接触面積が大きいと単位面積当たりの圧力が下がり、基本の第一工程が弱すぎる場合があります。

検査中の、くすんだブラシ仕上げ金属の試験面
診断カード

第一工程研磨後も平面がつや消しのまま

接触部に対して第一工程の作用が弱すぎる可能性があります。

接触面積を比較するため、幅の狭い棒と幅広い板を、それぞれに適した研磨ホイールに当てて配置した状態。
診断カード

圧力を上げても結果は改善しない

広い表面では、手で圧力を加えても切削効率が十分に上がらず、発熱だけが増える場合があります。

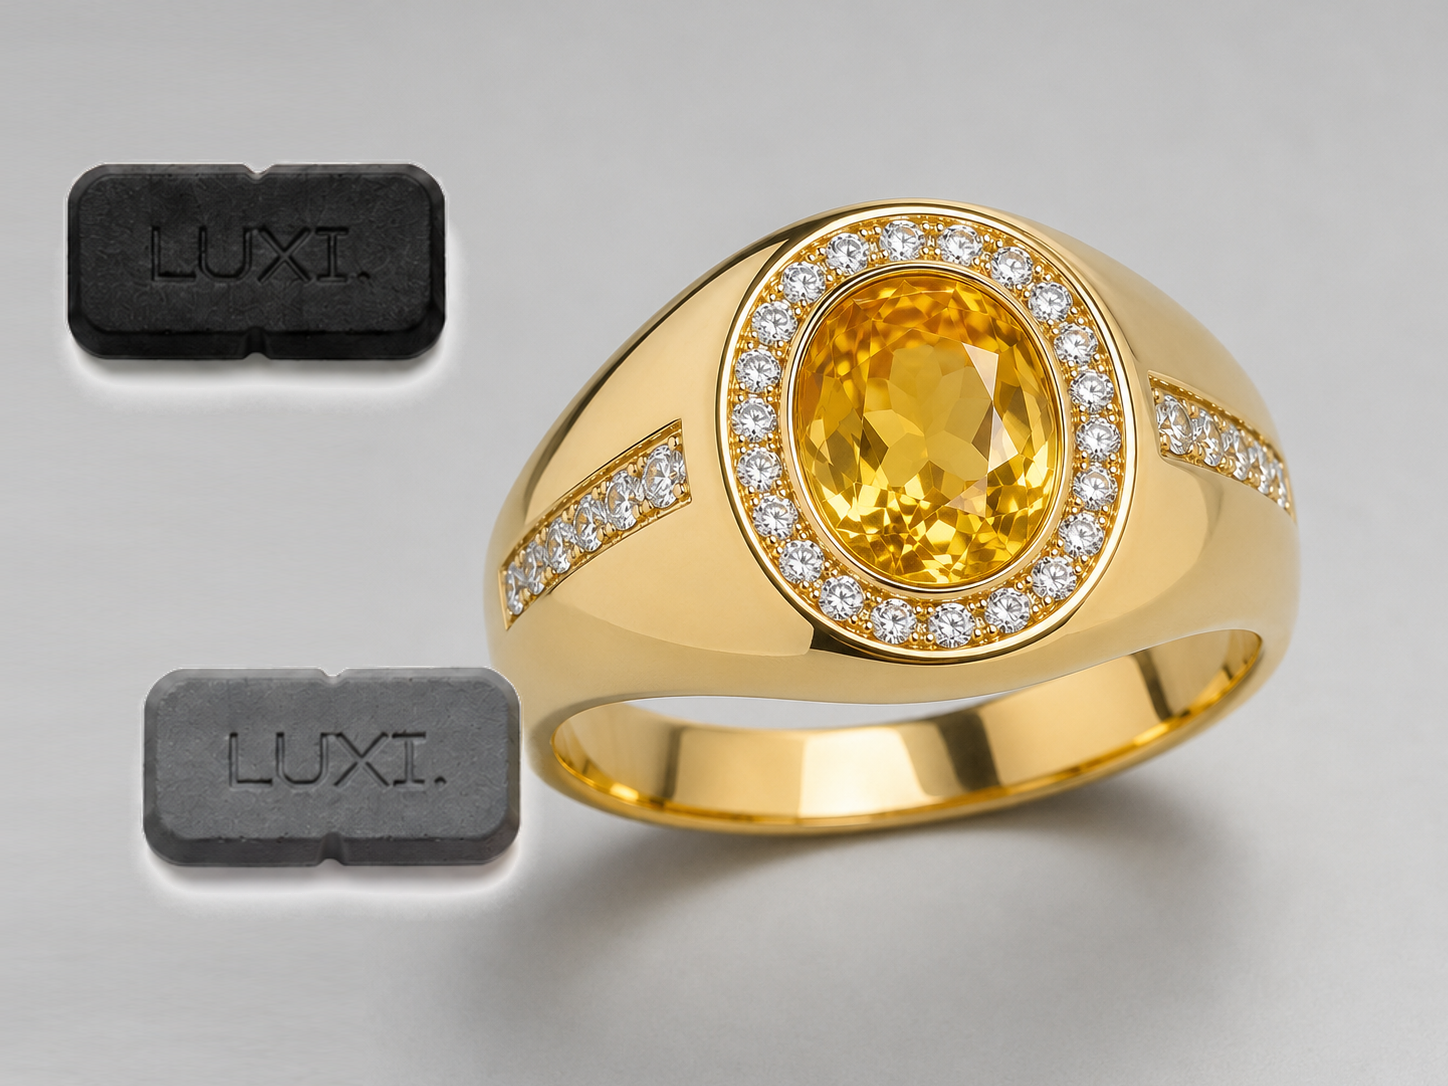
金のリング脇のLUXI BlackとLUXI Gray。Grayは中間選択肢。
診断カード

LUXI Blackは金には強すぎる

LUXI Yellowでは不足し、LUXI Blackでは金属を除去しすぎる場合は、中間の強化工程としてLUXI Grayを使用します。

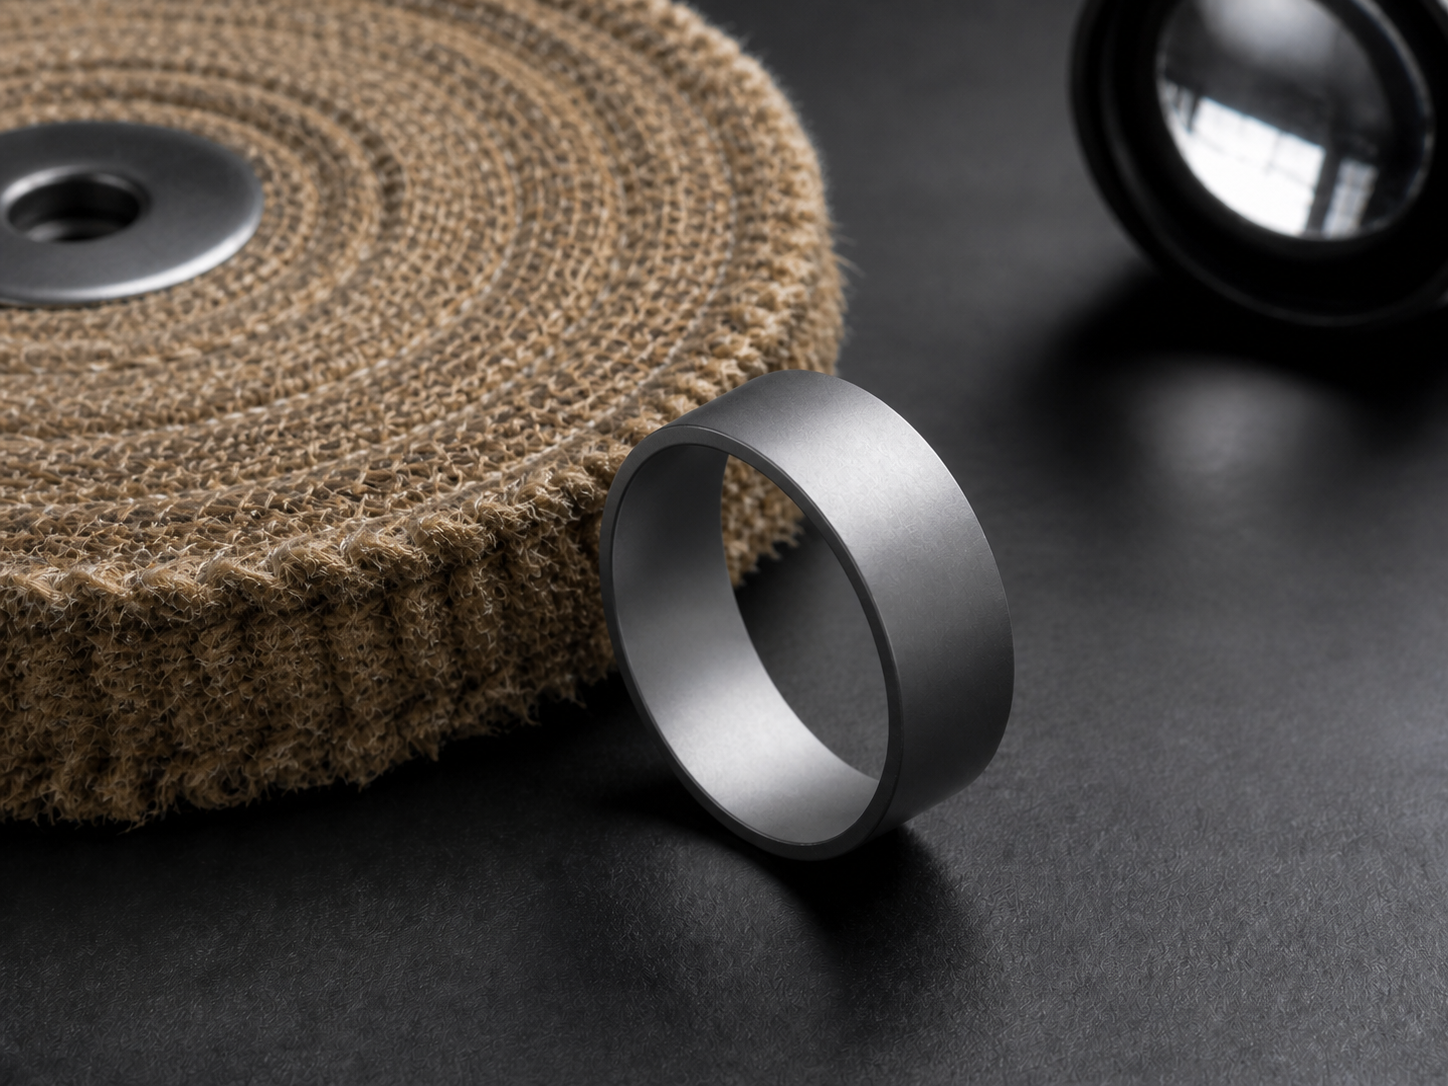
粗い織りのサイザルホイールと検査用ルーペの横にある、均一につや消しの硬質金属リング。
診断カード

硬質な第二群表面がLUXI Black+サイザル後もつや消しのまま

硬質な第二群表面では、最初の安定した光沢が現れるまで、より管理された切削が必要な場合があります。または研磨材前処理の適否を再確認する必要があります。

汚れたホイールと研磨くず
診断カード

ホイール上のコンパウンドが多すぎる

ホイール上の過剰なコンパウンドは工程管理を弱め、改善せず研磨を遅らせる場合があります。

汚れたホイールと研磨くず
診断カード

ホイールが黒くなる

研磨中にホイールが黒くなるのは、過剰なコンパウンド、金属粉、異物が作業面に蓄積するためです。