統合研磨システム
適用状況
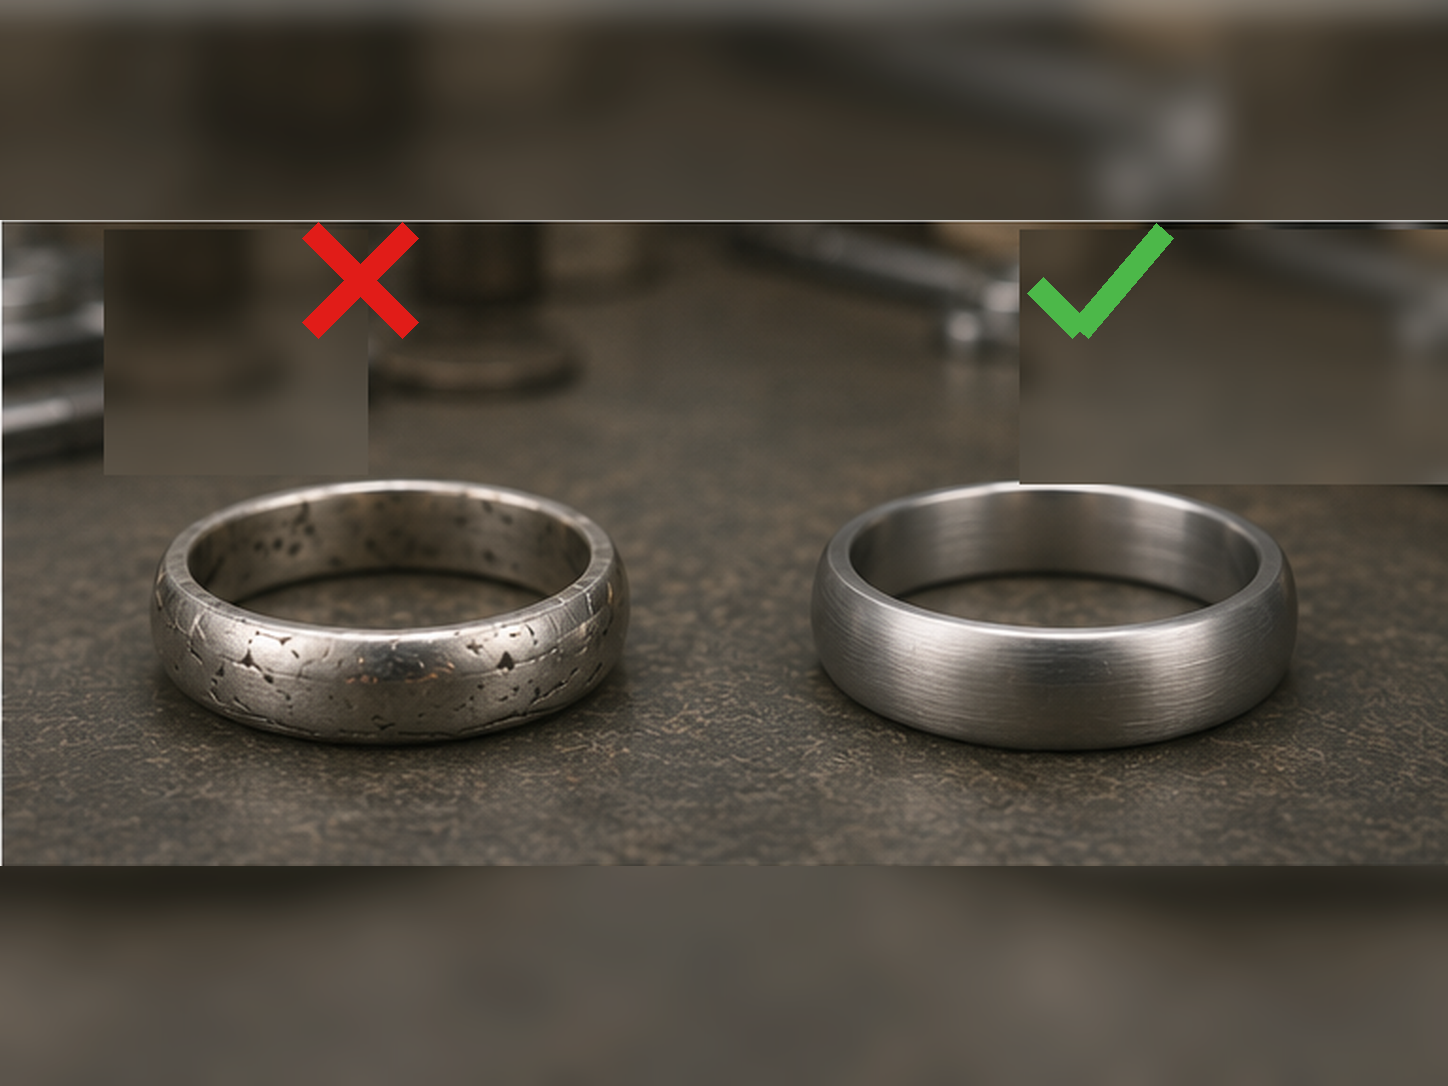
LUXI Greenを使用する前に、対象品の形状、必要な補修、研磨材による前処理を完了してください。深い傷、亀裂、開いた空洞、突出した欠陥、未完了の形状修正をLUXI Greenに残してはいけません。普遍的な研磨材番手は指定されていません。必要な前処理は、材料、工具、形状、および個々の工程でLUXI Greenに割り当てられた役割によって決まります。LUXI Greenを仕上げに使用する場合は、前の第一工程を完全に完了し、最後の研磨材による目視可能な痕をすべて完全に除去しておく必要があります。
研磨工具の作用はrpmだけで決まりません。同じrpmでも小径工具は線速度が低く、接触域の発熱が少なく低温となり、標準コンパウンドが通常の作業条件に達しない場合があります。LUXI Greenはこの低温域でも研磨作用を維持します。したがって、小型工具のrpmが高いだけでは、十分な線速度や温度が得られていることの証明にはなりません。ホイール直径、rpm、線速度、接触域温度の関係については、「接触域におけるホイール直径、rpm、線速度」で説明しています。
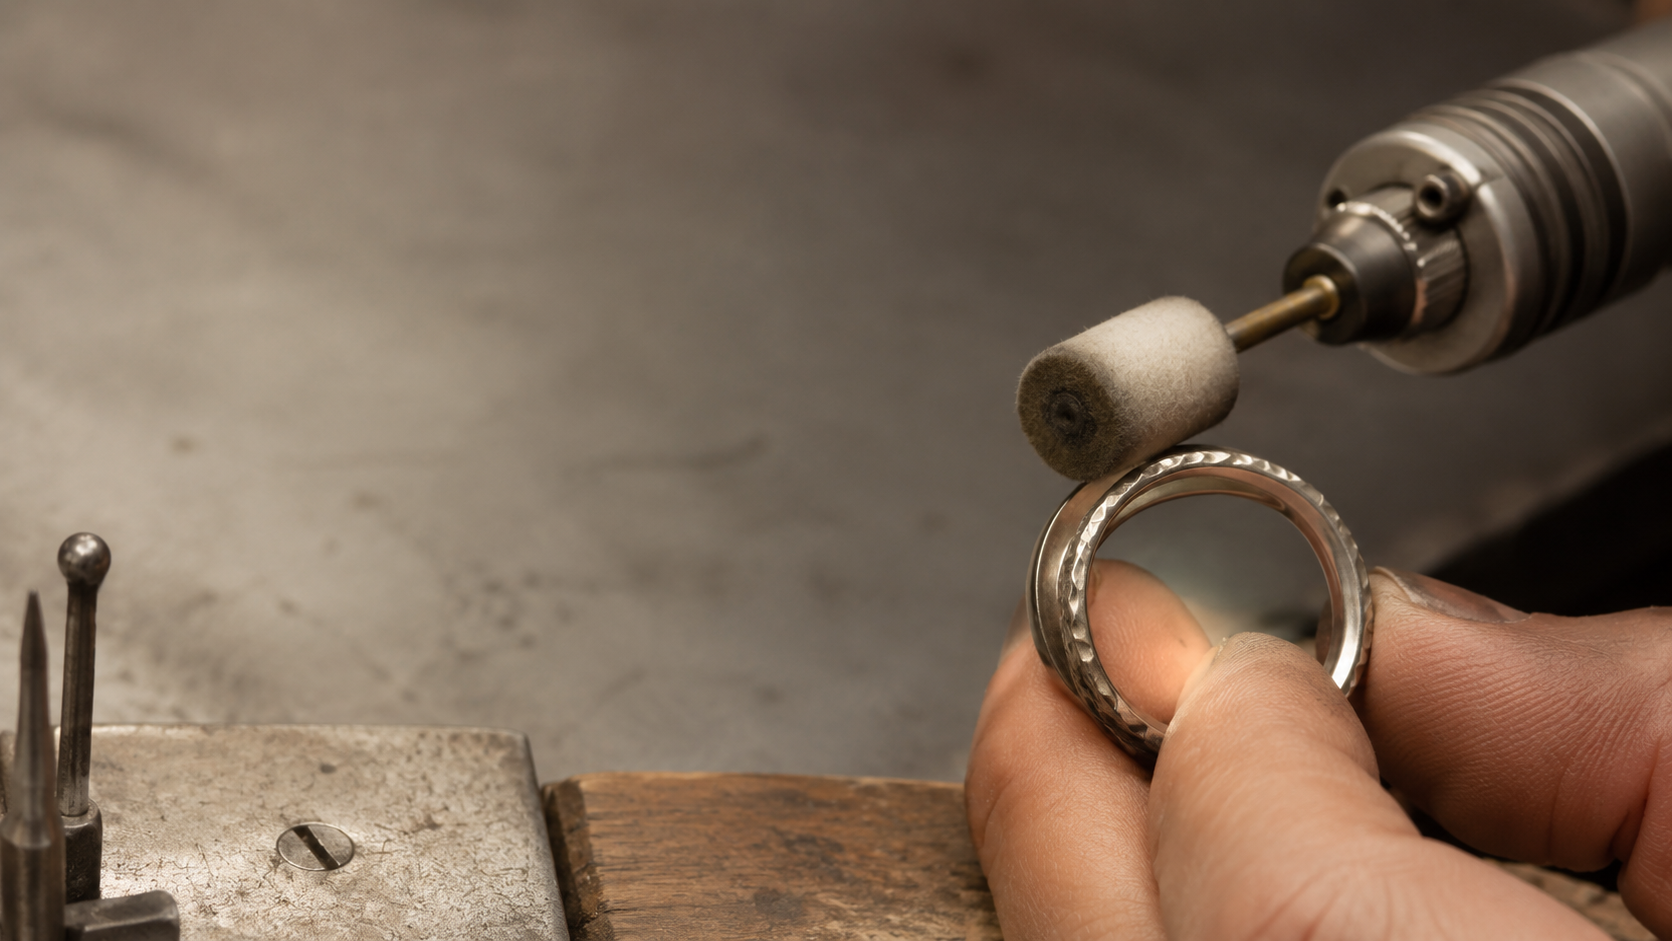
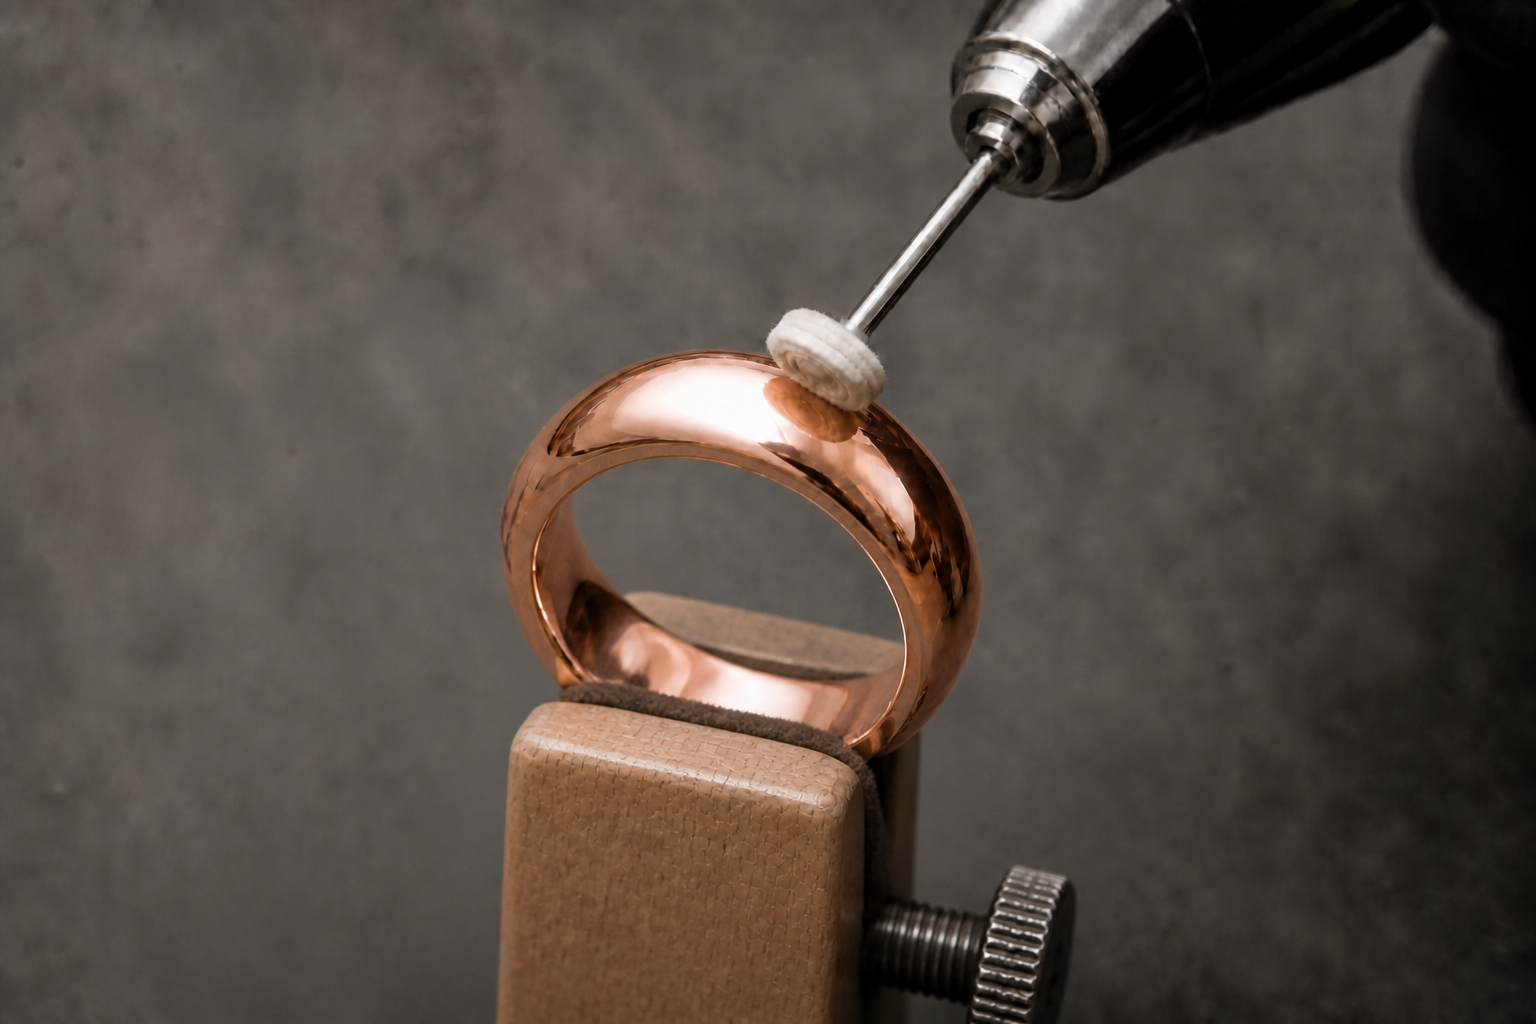
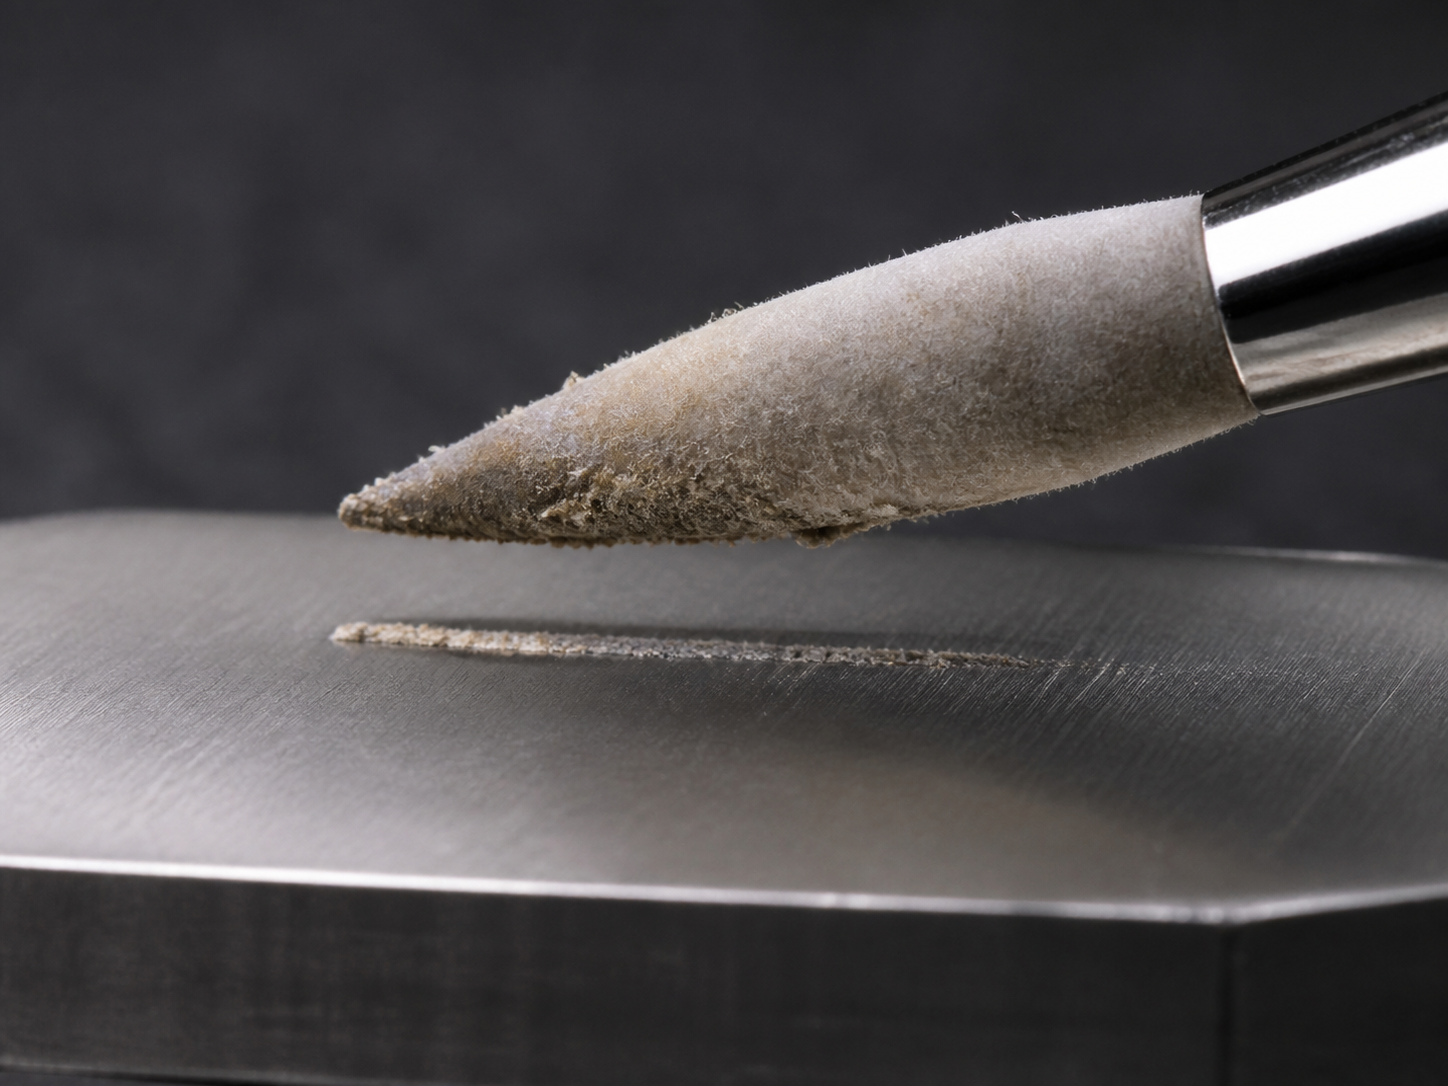
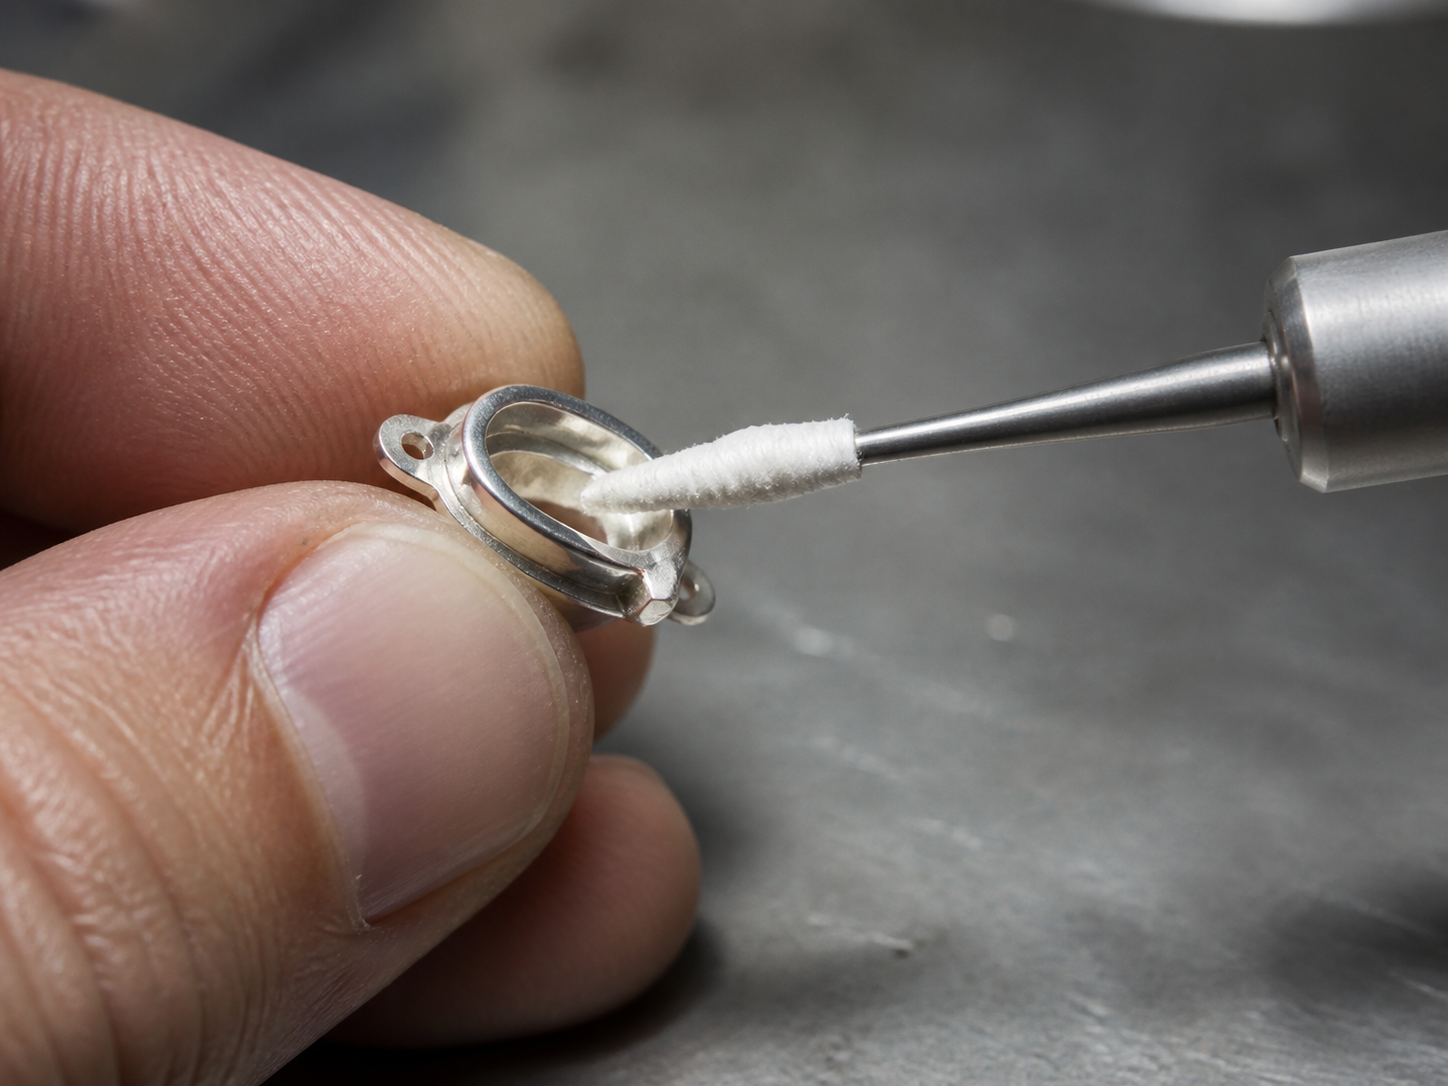
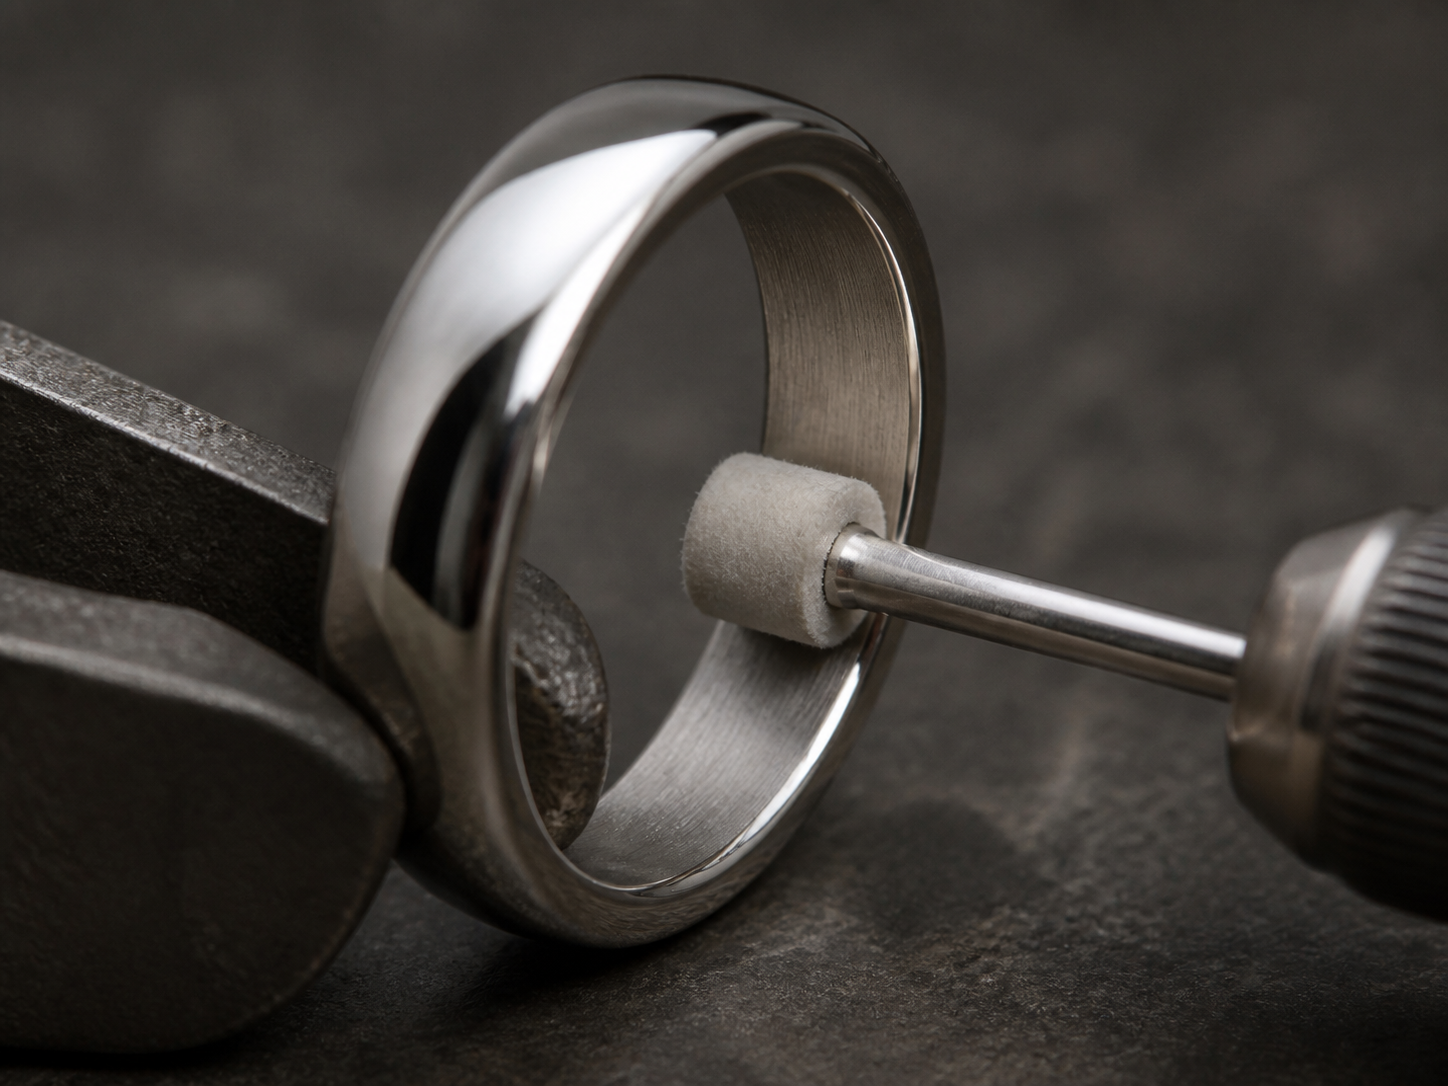
小型綿工具には、小型綿ホイール、綿ポイント、スピンドルまたはコーンに巻いた綿が含まれます。局所部や囲まれた箇所へアクセスでき、接触特性は形状、綿巻き密度、工具径、実際の接触面積によって決まります。フェルトポイントとフェルト工具はより局所的な作業面を持ち、対象箇所の形状に合わせて選択します。リング内面には、その形状に合う綿巻き、適切な綿ポイント、または形状と直径が合うフェルト工具を使用します。綿とフェルトをブラシ、ブリッスル、糸、コードと同一分類にしてはなりません。これらのキャリアは異なる作業原理に従います。
通常条件下で直径約 150 mmの標準ホイールを使用する場合、作業開始範囲は 2500–3000 rpmです。この範囲を小型の綿ポイント、フェルト工具、綿巻き工具へ自動的に適用しないでください。小型工具には普遍的なrpm範囲を設定しません。実際の作業径、線速度、工具の安定性、接触面積と接触特性、負荷時のrpm低下、表面温度を考慮してください。標準ホイールを意図的に約 1000 rpmへ下げる設定は、研磨に適することが確認されたチタンおよび十分に厚い電気めっき層の低温分岐にのみ適用されます。これはLUXI Greenの一般的な速度ではありません。
清浄な工具にLUXI Greenを最小限だけ塗布してください。短いパスで作業し、対象物を作業体に対して動かし続け、圧力、接触時間、温度を管理します。熱に敏感な低温分岐では、パス間に冷却のため停止してください。工具が古いコンパウンドや除去された材料で汚れる、黒ずむ、油っぽくなる、またはコンパウンドを擦り広げ始めた場合は中止し、清浄な作業状態を回復してから続行してください。
必要な結果が得られるまでに時間がかかる場合は、工具径、線速度、負荷時rpm、工具の清浄度、研磨材による下地処理、作業面の形状、LUXI Greenの量、接触面積、圧力、パス時間、温度を順に確認してください。作用が遅いことを、過量のLUXI Green、より強い圧力、長時間の連続接触で補ってはなりません。
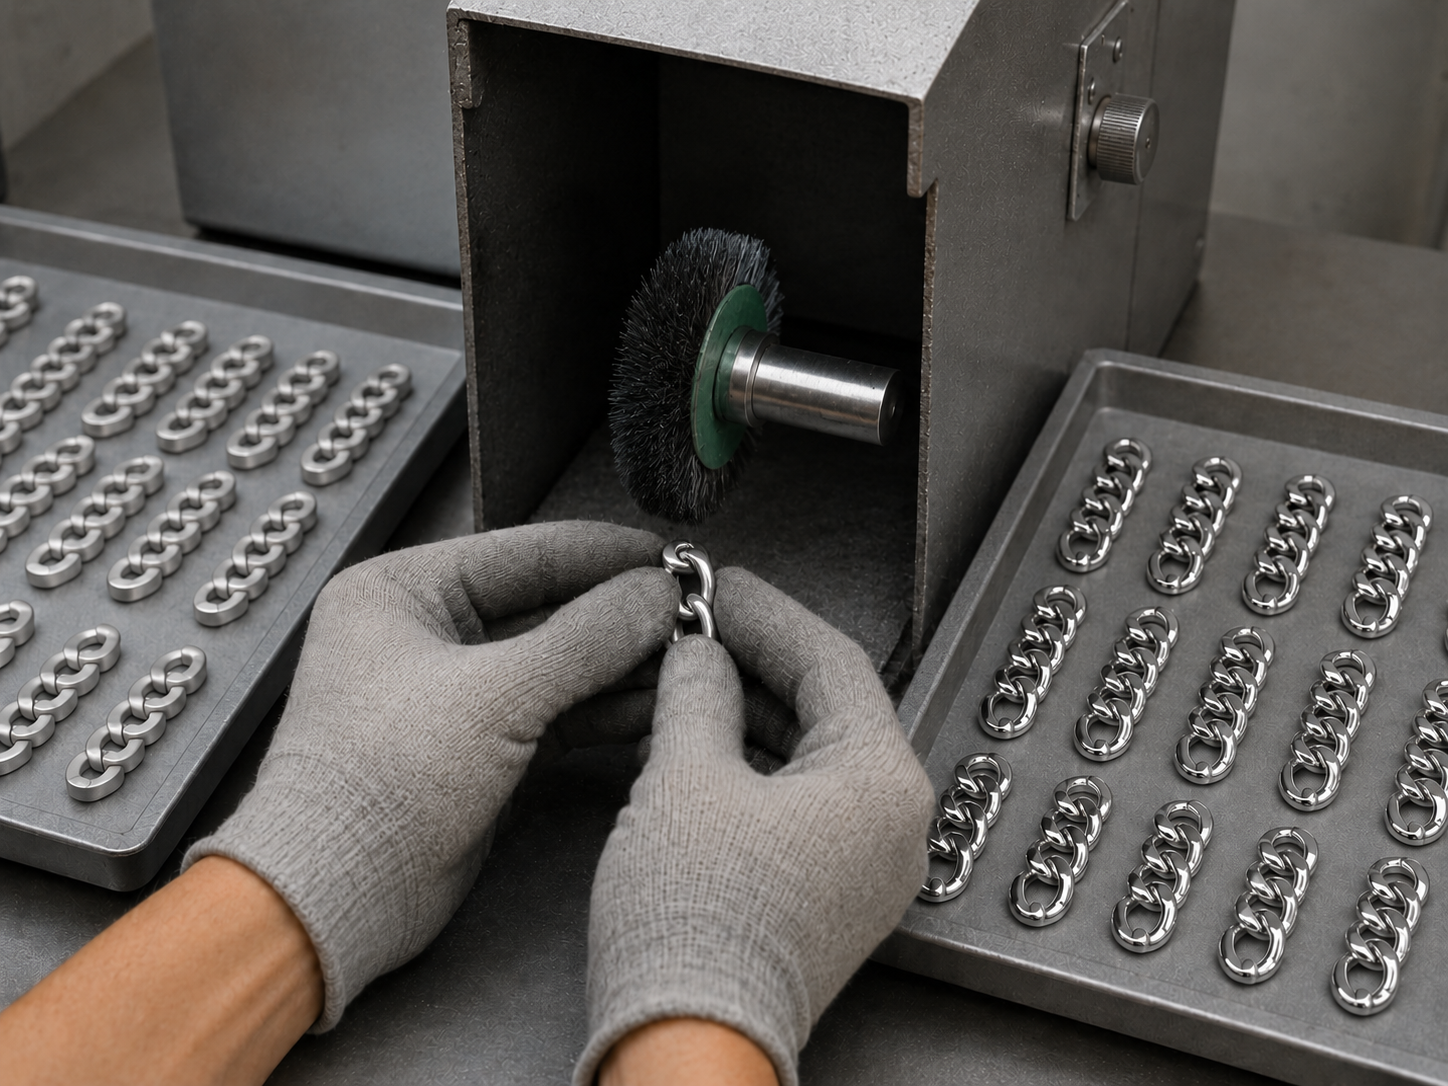
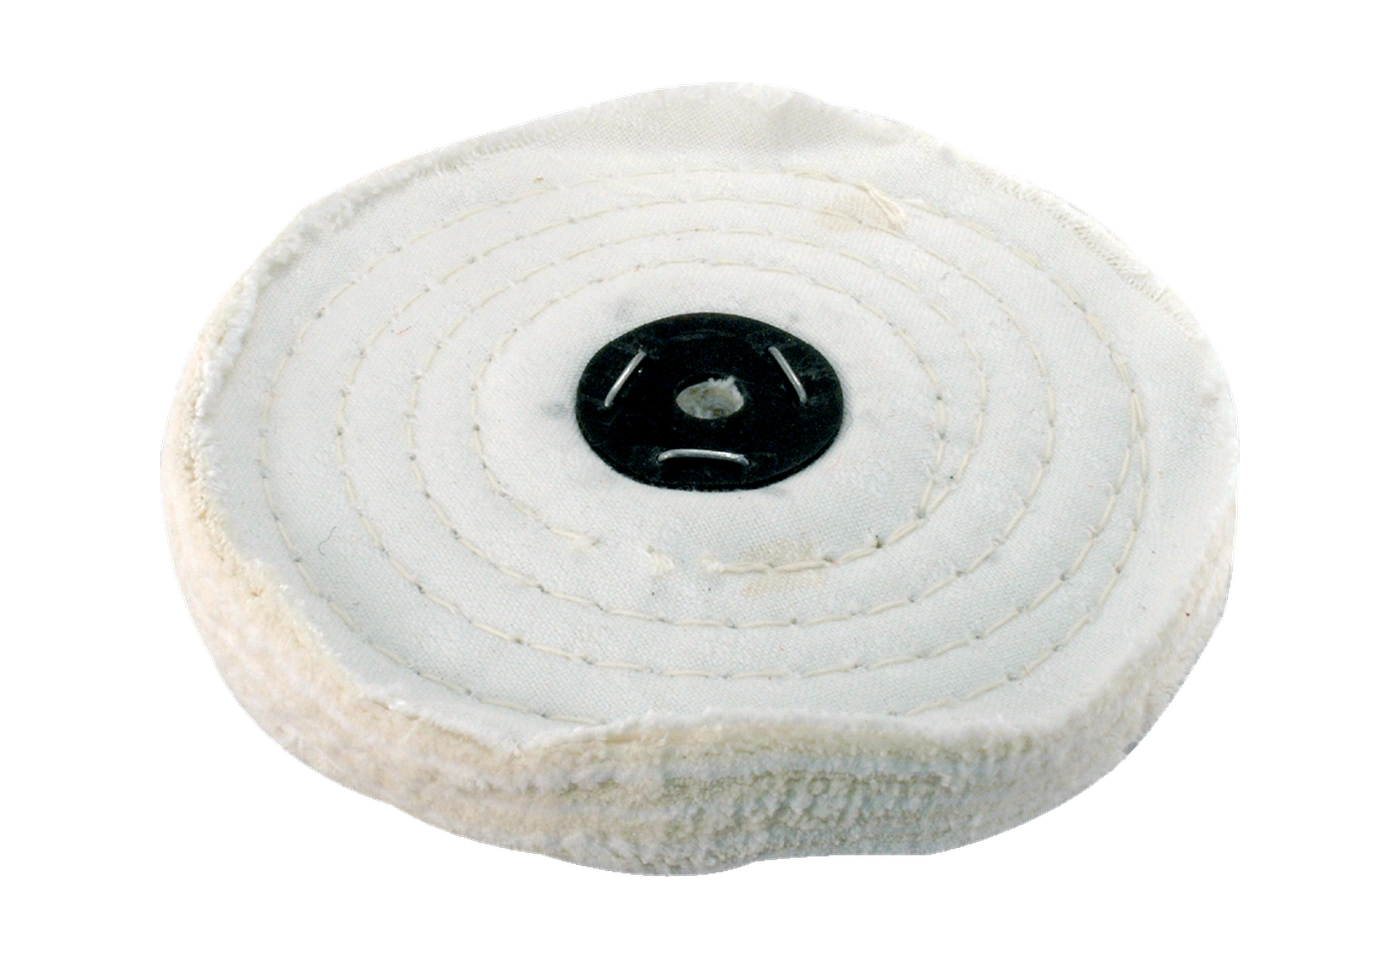
LUXI Greenは、小型工具や低温での使用だけに限定されません。標準条件では、硬めの縫製ホイールがより強い作用を与え、LUXI Greenで第一工程を実施できます。最後の研磨材による目視可能な痕をすべて完全に除去し、表面が均一で、形状、縁、レリーフが保たれている場合にのみ、第一工程は完了です。より高い光沢と均一な反射に仕上げるには、柔らかい縫い目なしホイールを使用してください。これらはLUXI Greenの異なる役割であり、すべての工程で両方のホイールが必要なわけではありません。
プラチナには、二つのホイールを使う独立したLUXI Green工程があります。まずLUXI Greenを硬めの縫製ホイールで使用し、最後の研磨材による目視可能な痕をすべて除去して、均一な表面を形成します。次にLUXI Greenの残留物と除去された金属を取り除き、対象物を冷まして検査します。必要な光沢と均一な反射が得られるまで、別の清浄でより柔らかい無縫製ホイールにLUXI Greenを使用して続けます。この分岐には普遍的な研磨材粒度を新たに設定しません。二ホイールのLUXI Green工程は、LUXI Pinkで仕上げるプラチナ工程とは独立した代替案であり、LUXI Pink前の必須工程ではありません。
チタンの材種ごとに、正しい前処理と完了した第一工程の後、二つの仕上げ方法から一つを選択します。標準的な強度でも表面が安定している場合はLUXI Pinkを使用できます。標準的な強度によって過熱、うねり、またはオレンジピールが生じる場合は、意図的な低温工程でLUXI Greenを選択してください。標準ホイールを使う確認済みの分岐では、約 1000 rpm、ごく軽い圧力、短時間の接触、頻繁な検査、冷却休止を使用します。この作業では、LUXI GreenとLUXI Pinkは代替手段であり、連続工程ではありません。うねり、オレンジピール、その他の不安定な表面変化が現れた場合は、研磨を停止してください。冷却と洗浄の後も表面が均一で安定している場合にのみ、結果を受け入れます。
保持する必要がある薄い装飾層、保護層、フラッシュめっき、PVD、CVD、e-coat、その他の層をLUXI Greenで機械研磨してはいけません。十分に厚い電気めっき皮膜は、層の種類、厚さ、連続性、密着性、状態を確認した後に限り、研磨対象として検討します。まず対応する試料で作業条件を確立するか、危険が許容可能で試料がない場合は、重要でない領域で確立してください。確認済みの低温分岐では、布の種類がまだ確定していない専用の清潔な標準ホイール、約 1000 rpm、ごく軽い圧力、短い接触、温度管理、冷却休止を使用します。冷却と洗浄の後も、皮膜は均一な光沢、色、厚さ、密着性を保持しなければなりません。色の変化、局所的な薄化、基材の露出、層の曇りやにじみ、うねりや亀裂、密着性の喪失が現れた場合は、直ちに停止してください。未知の皮膜は、層系を特定して適合性を確認するまで、LUXI Greenで研磨してはいけません。
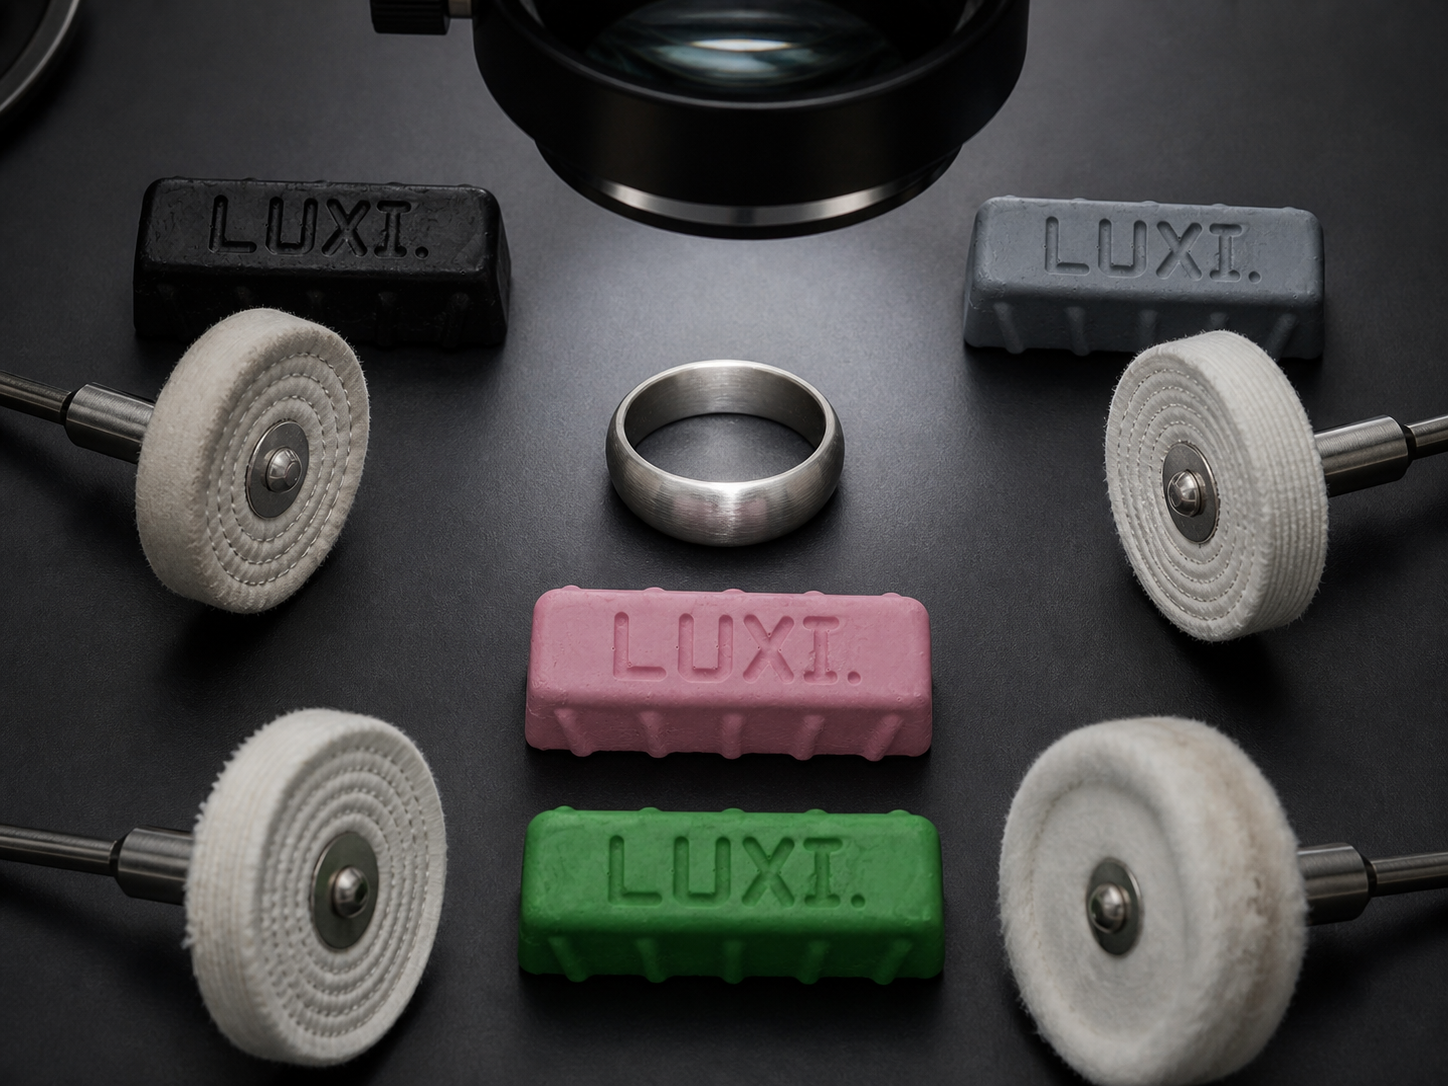
作業用担体と接触の特性に応じて、LUXI GreenとLUXI Purpleを選択してください。LUXI Greenは、小型の綿・フェルト工具、綿巻き、リング内面用工具、および一部の標準ホイール作業で使用します。LUXI Purpleは、繊維担体へのコンパウンド保持が決定的に重要となるレリーフ、凹部、アンダーカット、その他の領域で、ブラシ、毛、綿糸、綿コードとともに使用します。LUXI Purpleは、LUXI Greenの次工程でも、LUXI Greenの強力版でも、必須の併用製品でもありません。
冷却し、LUXI Green残留物と除去物を完全に除いてから研磨を評価します。リング内面、閉鎖部、凹部、接合部・インサート付近を特に確認し、指向性照明下で検査します。別工程または異なる硬さのホイールには専用の清潔な工具を使います。適合対象品には推奨洗浄液LUXI iCleanを使い、材料、コーティング、構造、インサートに合わせて洗浄方法を選びます。洗浄でLUXI研磨能力外の亀裂、空洞、孔などが判明したら停止し、前処理、補修、または生産継続適性の評価へ戻します。