

 統合研磨システム
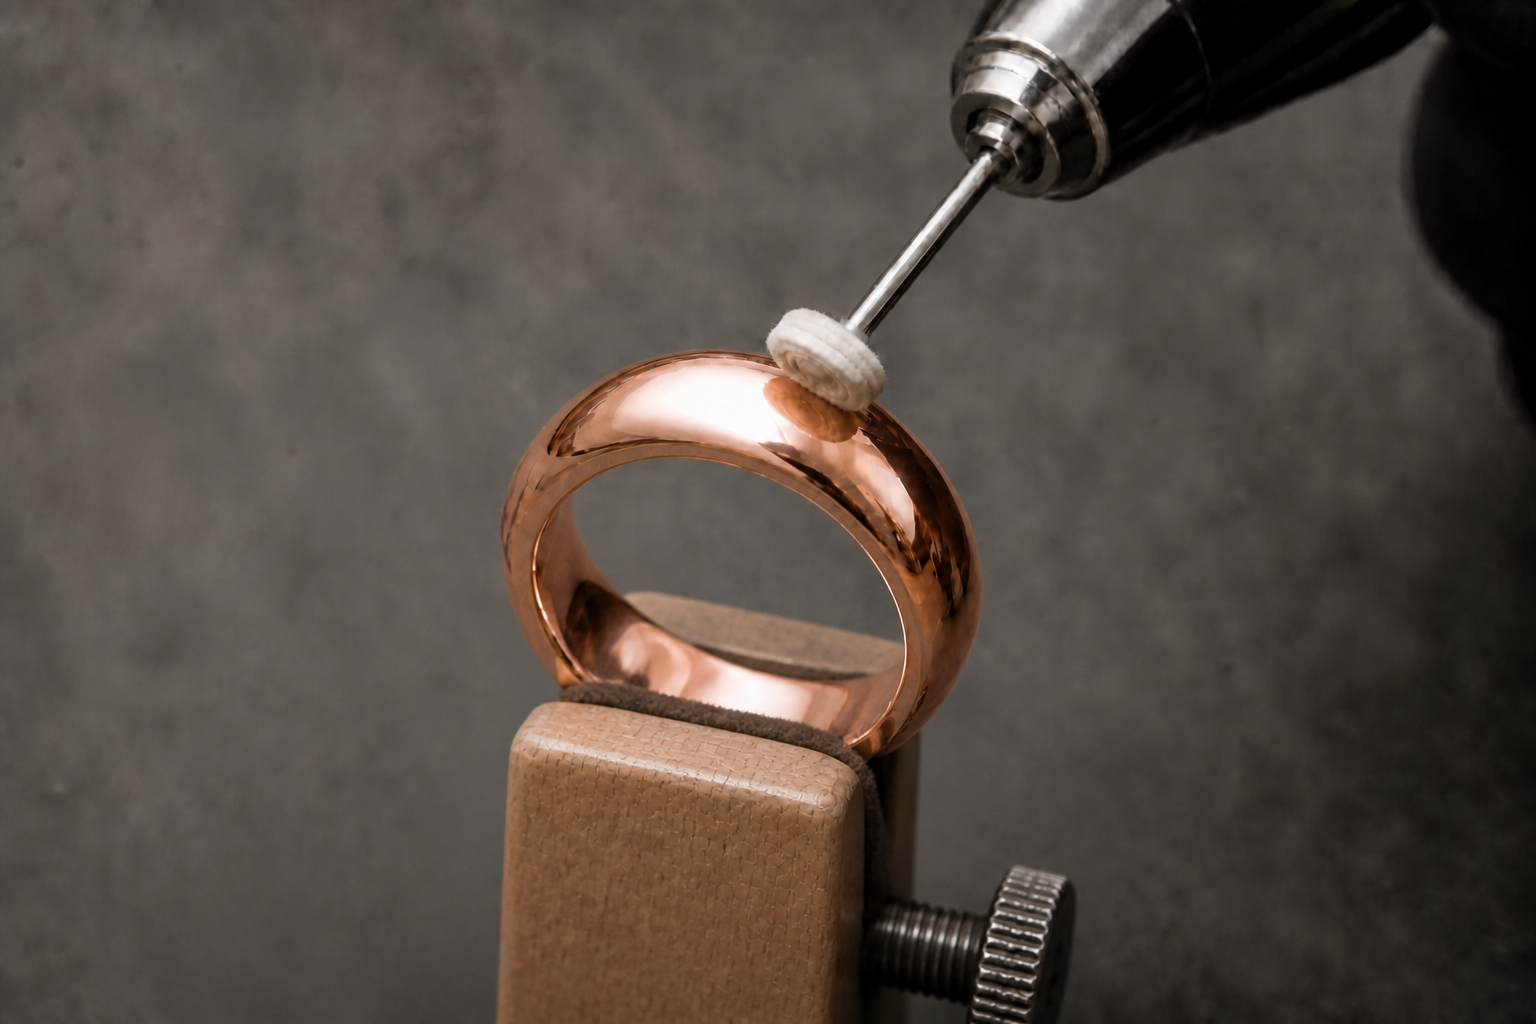
このワークフローは、電気めっき層の系が特定され、その厚さ、連続性、密着性、および現状から機械研磨に適すると判断できる場合にのみ適用します。「LUXI Green」はコーティングに対して条件付きの低温作業を行います。これは「LUXI Green」の一般的な速度ではなく、普遍的な第一工程または仕上げ工程でもありません。
研磨試験の前に
LUXI Greenを接触させる前に、対象品の形状、必要な補修、適切な研磨材による前処理を完了してください。研磨を、形状、深い傷、亀裂、開いた空洞、未完了の補修を修正するために使用してはいけません。
コーティング系を特定し、次を確認してください:
- 電気めっき層の種類。
- 機械研磨に十分な厚さ;
- 連続性;
- 基材への密着性;
- 浮き、亀裂、不安定な箇所がないこと;
- 縁、レリーフ、接合部、およびインサート周辺領域の状態。
層構成が不明な場合は、それを特定し、機械研磨に適することが確認されるまで開始してはいけません。
作業条件を確立する場所
同じ基材と電気めっき皮膜を持つ別の試料を優先してください。適切な試料がない場合は、品物のリスクを評価し、許容できると判断したときに限り、重要でない箇所を使用してください。
一つの領域で得た結果を、別の対象品、別のコーティング厚さ、別の層系へ自動的に適用してはいけません。
ホイールと作業条件
清潔な標準ホイールを別に用意してください。この分岐に適した布の種類は正確に確立されていないため、小型縫製綿ホイール、フレックスシャフト用バフ、モスリン、キャリコ、フランネル、その他の布へ自動的に置き換えてはいけません。
この工程では約1000 rpmを使用します。この値は、適合する厚く安定した電気めっきに対して意図的に低温で作業する標準ホイールにのみ適用されます。
LUXI Greenは最小限に塗布します。圧力はごく軽くし、短時間の接触、継続的な温度管理、冷却休止を行います。作業面に対して品物を動かし続けてください。
作用の進行が遅い場合でも、圧力、LUXI Greenの塗布量、連続接触時間を増やさないでください。作業を止め、前処理、ホイールの状態、負荷時の実回転数、接触面積、コーティングの適合性を再確認してください。
洗浄と検査
短い接触を数回行った後、対象品をホイールから完全に離して、表面を冷却してください。LUXI Greenの残留物と除去された材料を完全に洗い流し、指向性照明下で試験領域を検査します。
適合する洗浄液を使用できます。LUXI iCleanは、LUXIコンパウンドの化学特性に合わせて設計され、より穏やかな洗浄条件を支え、研磨後の表面安定性を保つのに役立つため、最も適合性の高い選択肢として推奨されます。その他の適合する洗浄液も使用できます。超音波洗浄、加熱溶液、および蒸気処理には、品物全体としての適合性が必要です。
冷却および洗浄後にコーティングが次の状態を保持している場合にのみ、作業条件を受け入れてください:
- 均一な光沢。
- 本来の均一な色。
- 局所的な薄化のない厚さ;
- 安定した密着性;
- くもり、にじみ、うねりのない均一な表面。
ホイール、rpm、LUXI Greenの塗布量、圧力、接触時間、冷却休止、洗浄方法、検査結果を記録してください。
直ちに停止してください
次のいずれかが現れた場合は、直ちに研磨を停止してください:
- 色の変化;
- 局所的な薄化;
- 下層または基材の露出;
- 曇り;
- 材料の引きずり;
- 波打ち;
- 亀裂の発生;
- 密着性の低下;
- 過熱;
- その他の不安定なコーティング変化。
LUXI Greenの量を増やしたり、圧力を強めたり、接触時間を延ばしたりして、このような結果を補正しようとしてはいけません。品物をコーティング評価へ戻し、修復するか再めっきするかを判断してください。
このワークフローの範囲外
この分岐を、保存する必要がある薄い装飾・保護コーティング、フラッシュ電気めっき、PVD、CVD、電着塗装、その他の薄層に適用しないでください。不明なコーティングに使用したり、別のLUXI工程で必須工程としたりしないでください。