Hệ thống đánh bóng tích hợp
Bối cảnh ứng dụng
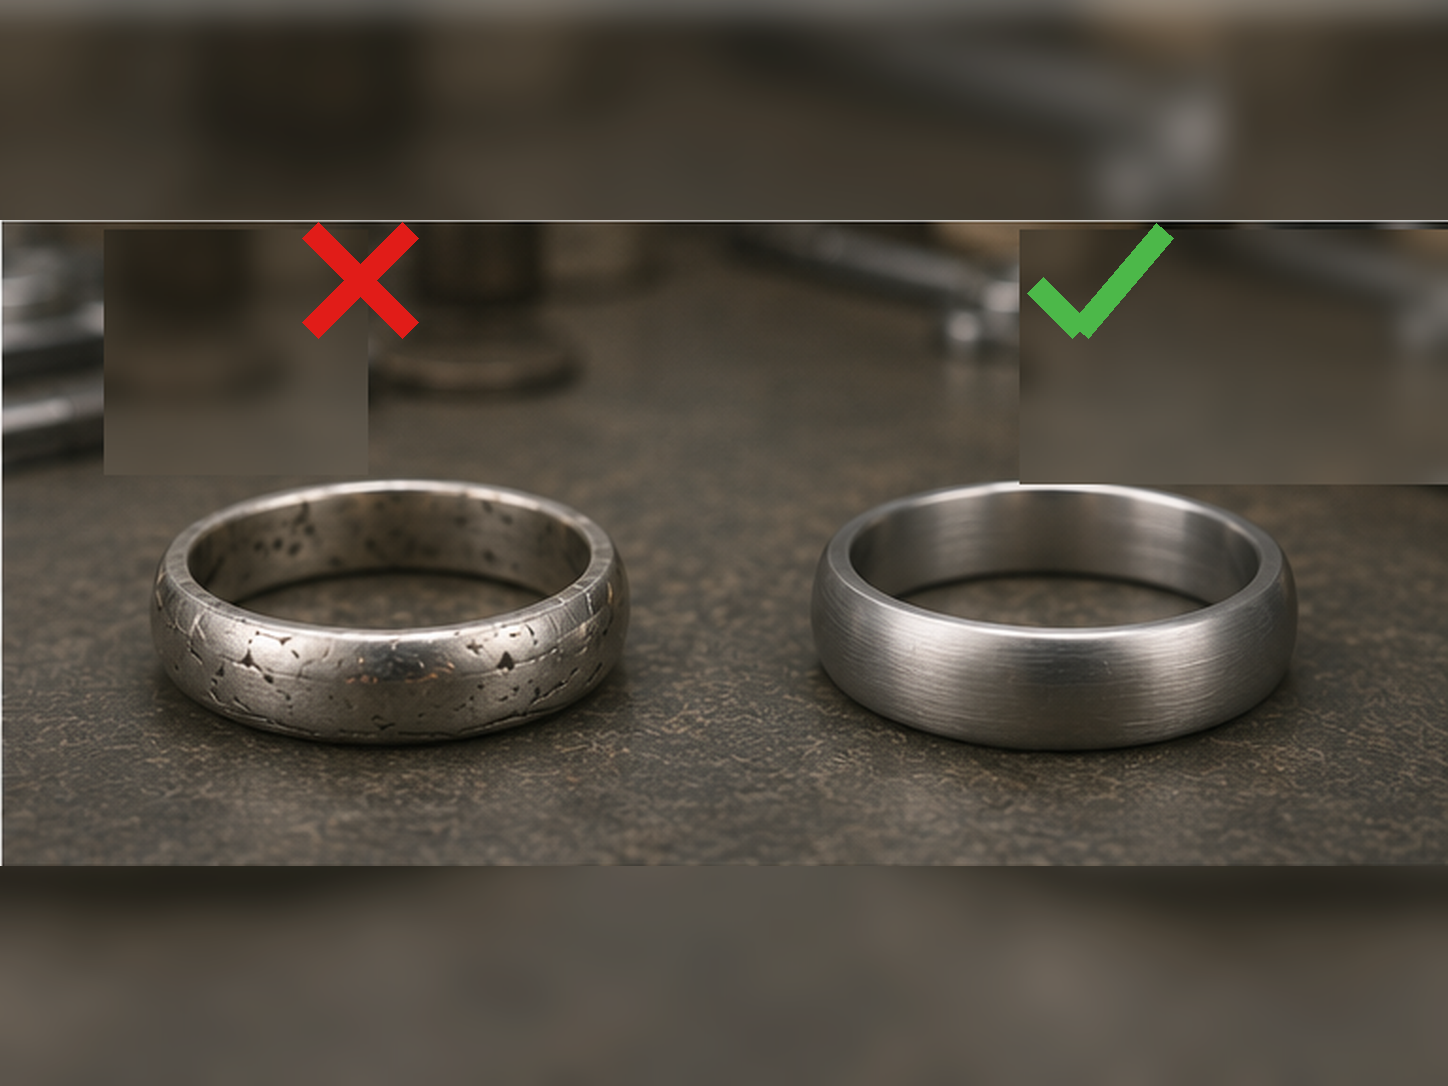
Trước khi dùng LUXI Green, hãy hoàn tất hình học, sửa chữa cần thiết và chuẩn bị mài. Không để lại vết xước sâu, vết nứt, khoang hở, khuyết tật nhô hoặc phần sửa hình chưa hoàn thiện cho LUXI Green. Không quy định cấp mài phổ quát: mức chuẩn bị cần thiết phụ thuộc vật liệu, dụng cụ, hình học và vai trò giao cho LUXI Green trong quy trình cụ thể. Khi dùng LUXI Green để hoàn thiện, giai đoạn đầu trước đó phải hoàn tất đầy đủ và mọi dấu vết nhìn thấy được của vật liệu mài cuối phải được loại bỏ hoàn toàn.
Tác động của dụng cụ đánh bóng không chỉ do rpm quyết định. Ở cùng rpm, dụng cụ đường kính nhỏ hơn có tốc độ tuyến tính bề mặt thấp hơn. Vùng tiếp xúc thường tạo ít nhiệt hơn, lạnh hơn và chất tiêu chuẩn có thể không đạt điều kiện làm việc thông thường. LUXI Green duy trì tác động đánh bóng trong vùng lạnh hơn này. Vì vậy rpm cao trên dụng cụ nhỏ không tự chứng minh tốc độ tuyến tính hay nhiệt độ đã đủ. Mối quan hệ giữa đường kính bánh, rpm, tốc độ tuyến tính và nhiệt độ vùng tiếp xúc được giải thích trong “Đường kính bánh, rpm và tốc độ tuyến tính trong vùng tiếp xúc.”
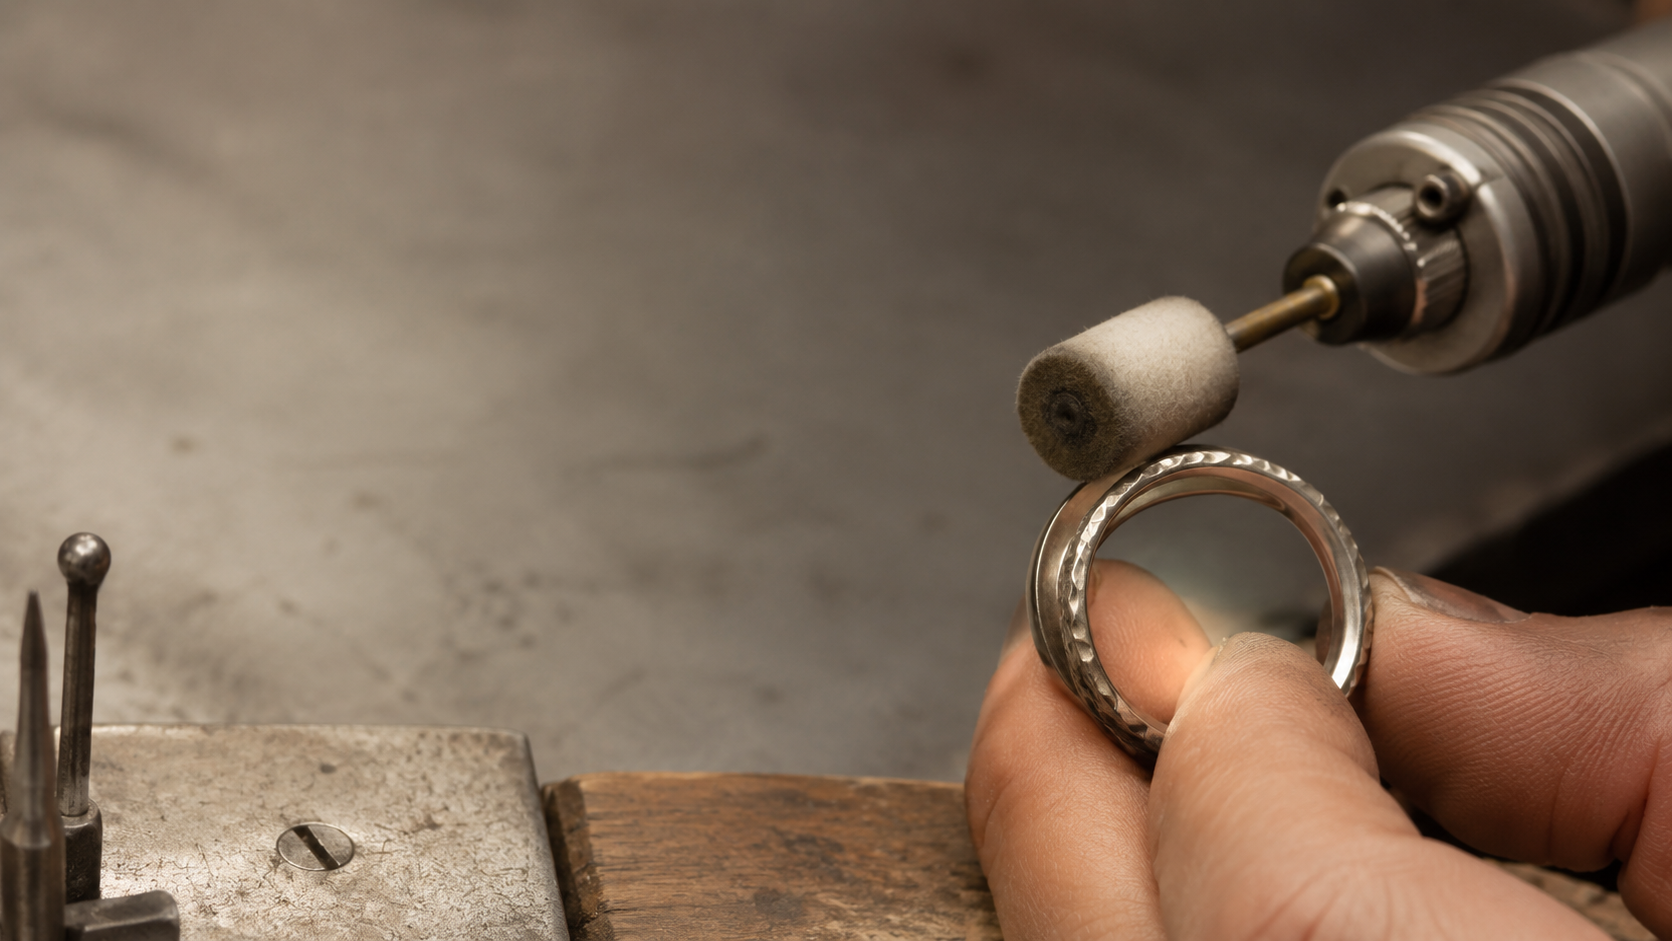
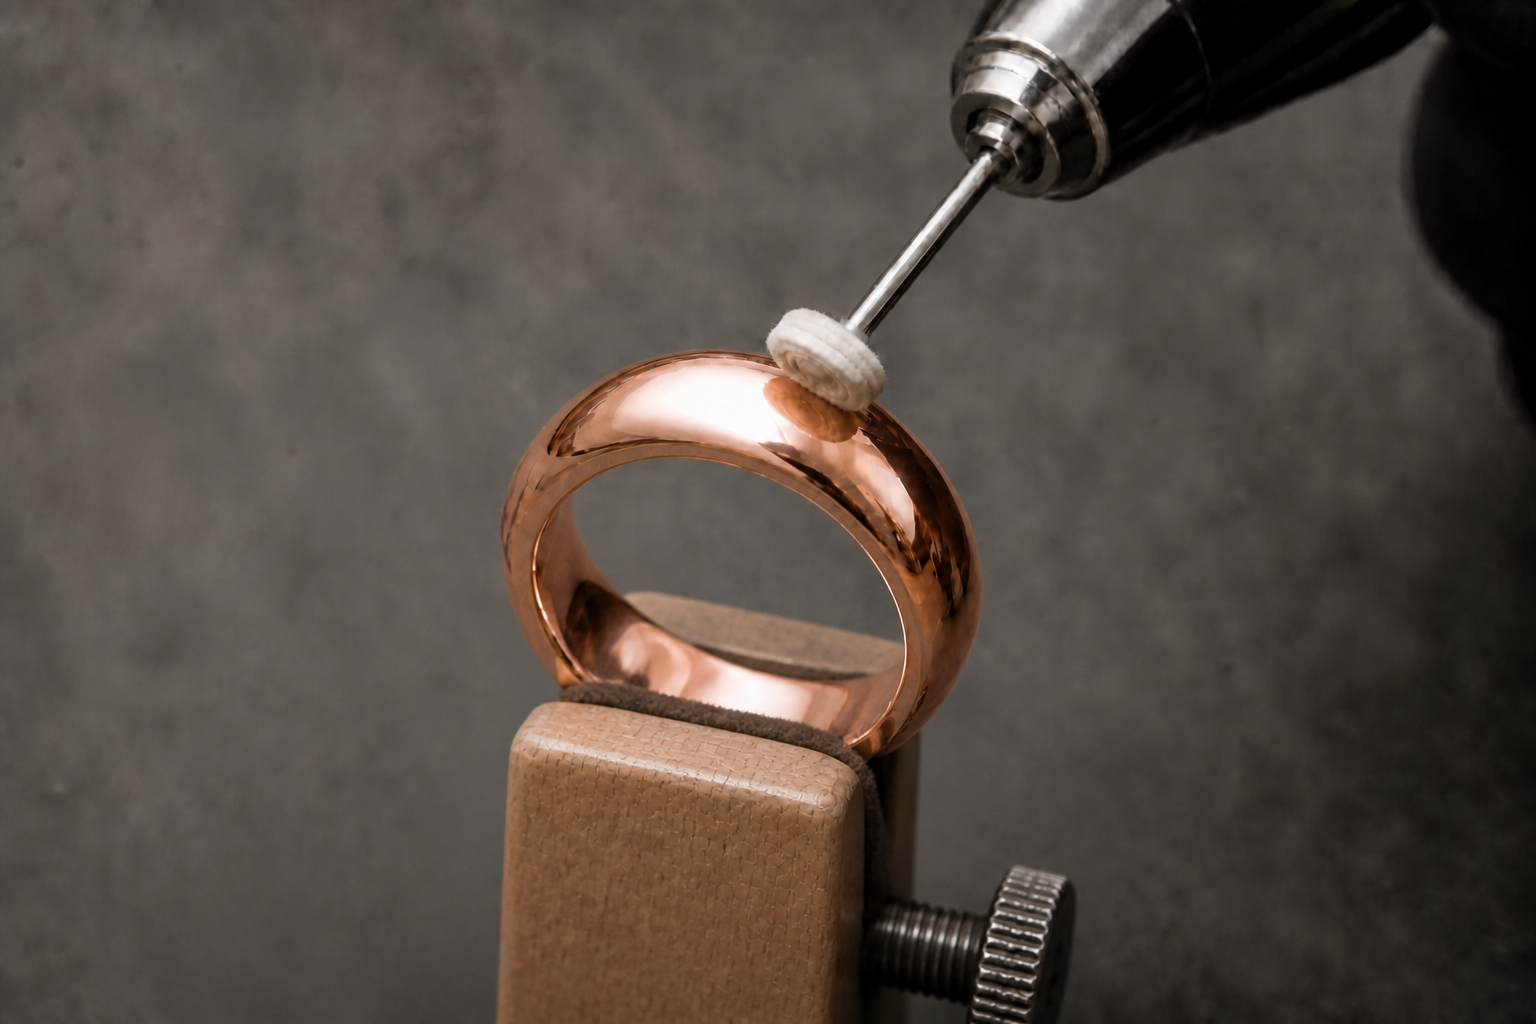
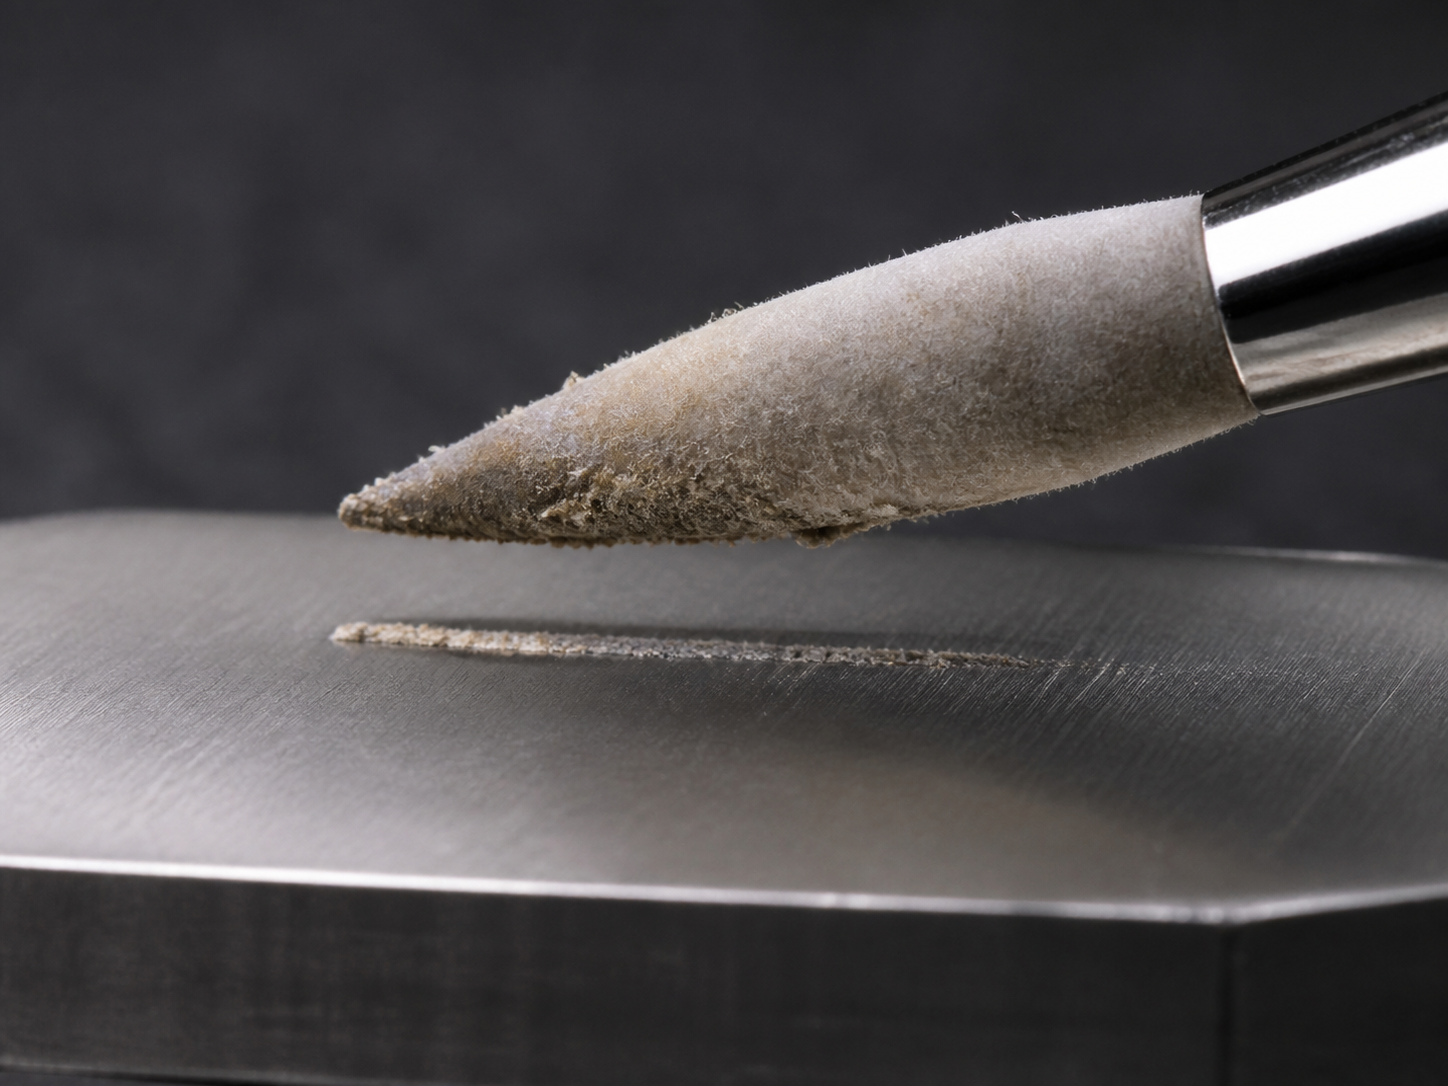
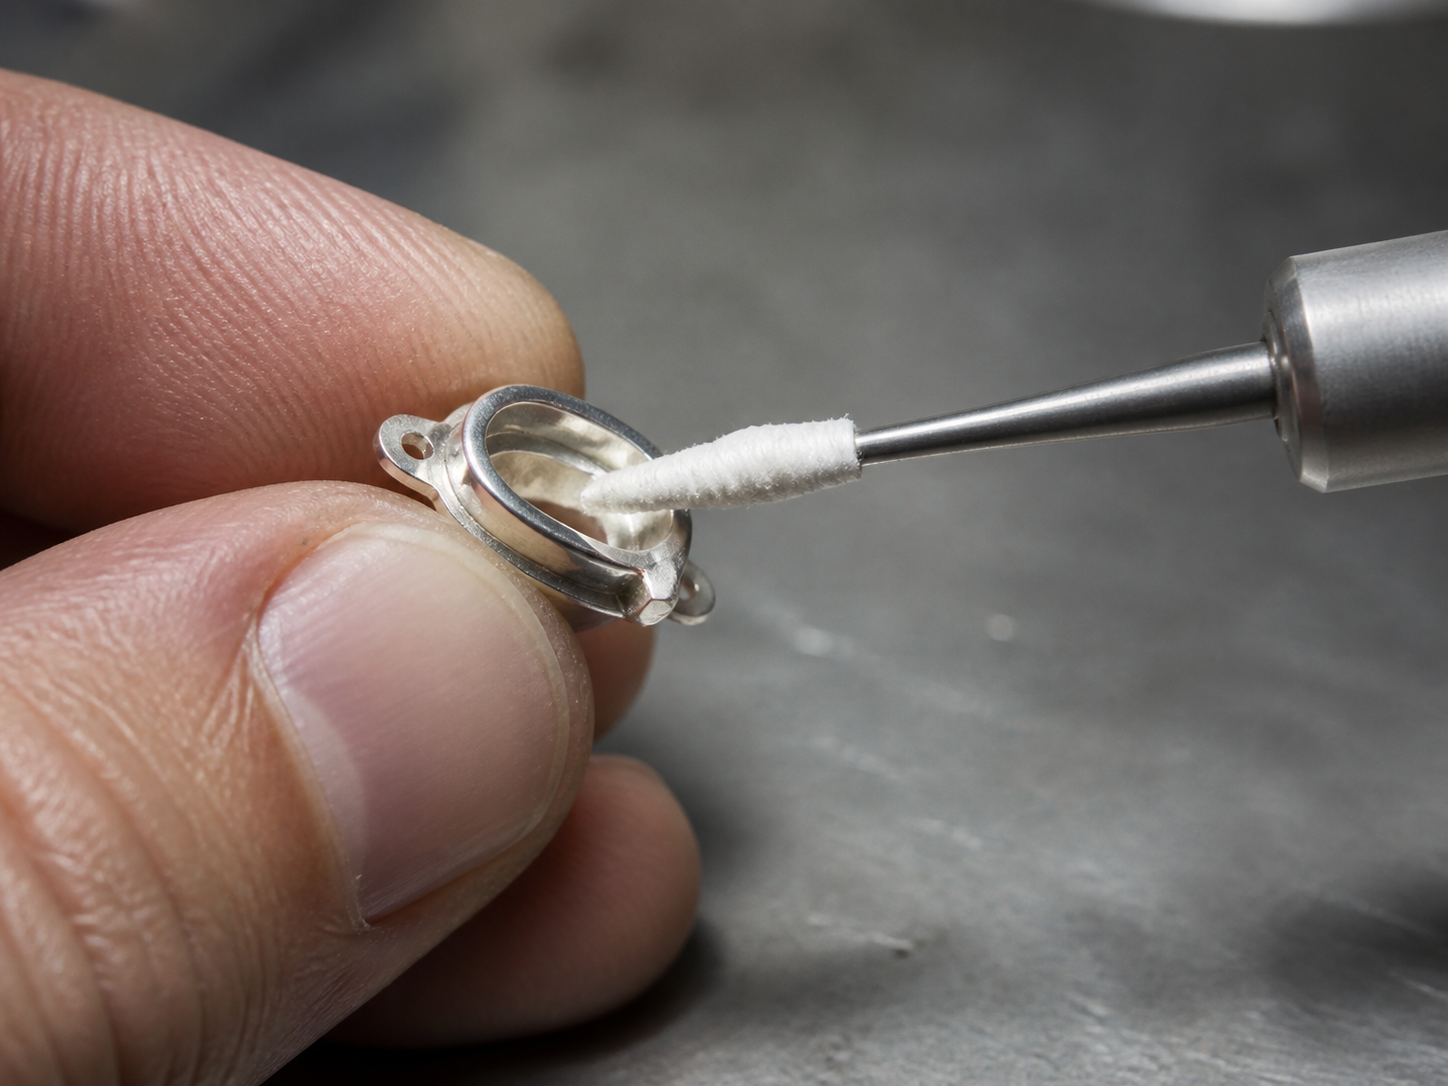
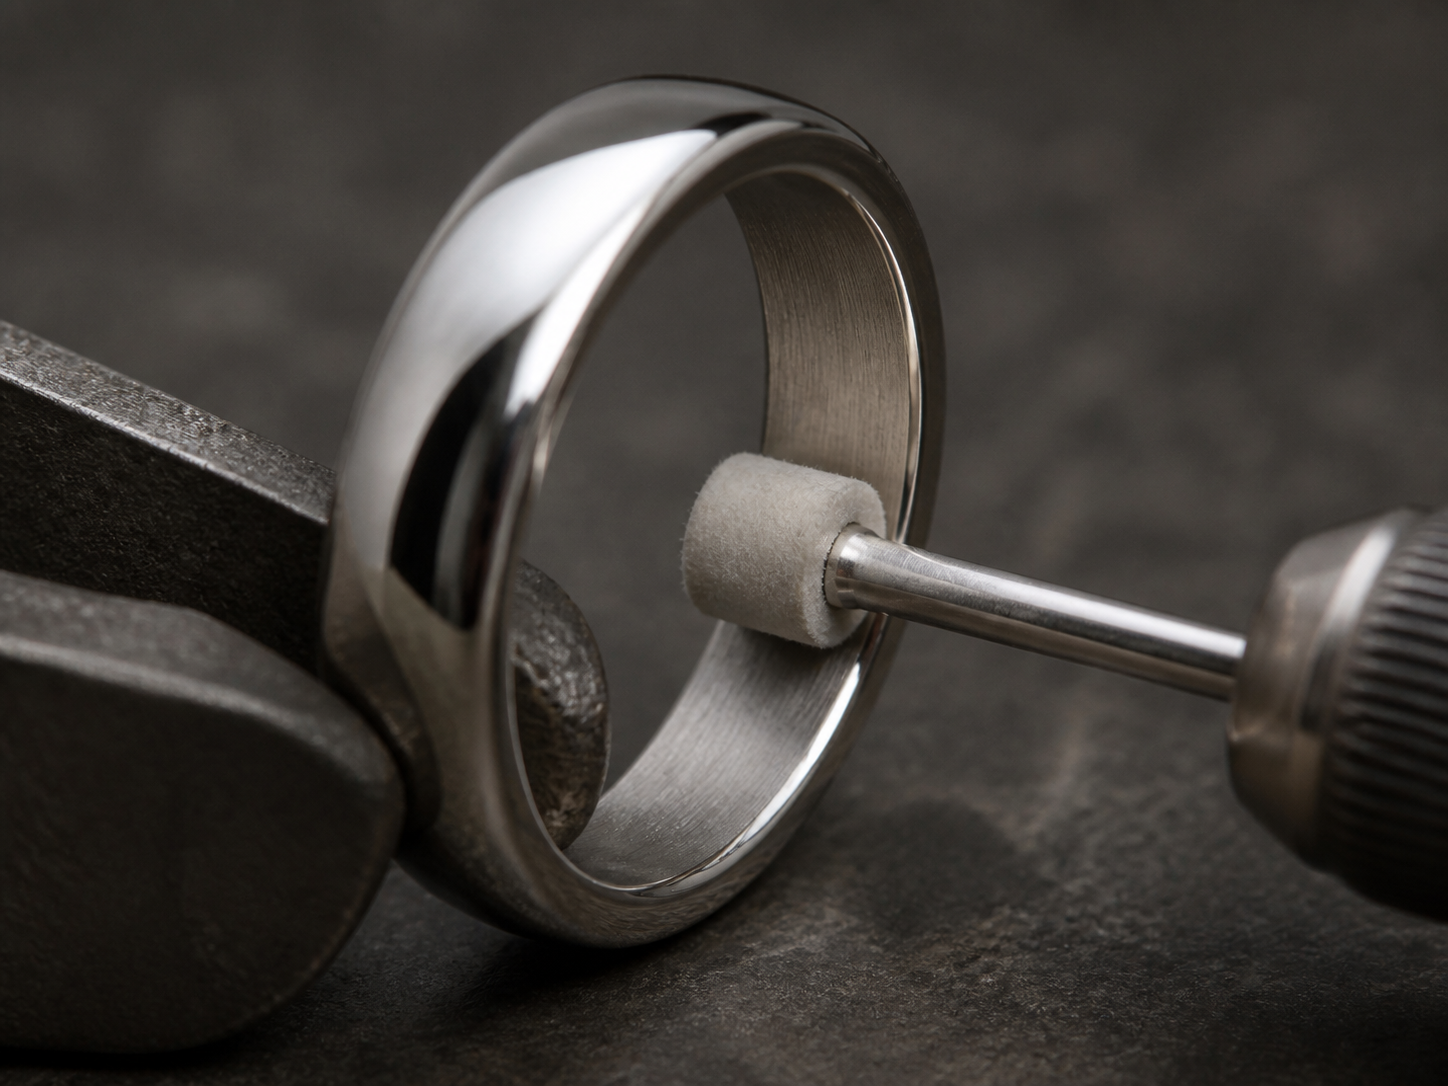
Dụng cụ bông nhỏ gồm bánh bông nhỏ, đầu bông và bông quấn quanh trục hoặc côn. Chúng giúp tiếp cận vùng cục bộ và vùng kín; đặc tính tiếp xúc phụ thuộc hình dạng, mật độ quấn bông, đường kính dụng cụ và diện tích tiếp xúc thực tế. Đầu nỉ và dụng cụ nỉ tạo bề mặt làm việc cục bộ hơn và được chọn theo hình học vùng cụ thể. Với bề mặt bên trong nhẫn, dùng bông quấn, đầu bông phù hợp hoặc dụng cụ nỉ có hình dạng và đường kính khớp hình học bên trong nhẫn. Không được gộp bông và nỉ với chổi, lông chổi, chỉ hoặc dây: các vật mang đó theo logic làm việc khác.
Với bánh tiêu chuẩn đường kính khoảng 150 mm trong điều kiện thông thường, phạm vi khởi đầu làm việc là 2500–3000 rpm. Không tự động chuyển phạm vi này sang đầu bông nhỏ, dụng cụ nỉ hoặc bông quấn. Không đặt phạm vi rpm phổ quát cho dụng cụ nhỏ: hãy xét đường kính làm việc thực tế, tốc độ tuyến tính, độ ổn định dụng cụ, diện tích và đặc tính tiếp xúc, mức giảm rpm khi chịu tải và nhiệt độ bề mặt. Cài đặt bánh tiêu chuẩn cố ý giảm xuống khoảng 1000 rpm chỉ áp dụng cho các nhánh nhiệt độ thấp đã xác nhận dành cho titan và lớp mạ điện đủ dày đã được chứng minh phù hợp để đánh bóng. Đây không phải tốc độ chung cho LUXI Green.
Chỉ thoa lượng tối thiểu LUXI Green lên dụng cụ sạch. Làm theo lượt ngắn, giữ chi tiết chuyển động tương đối với vật thể làm việc và kiểm soát áp lực, thời gian tiếp xúc cùng nhiệt độ. Trong các nhánh nhạy cảm nhiệt độ thấp, tạm dừng giữa các lượt để làm nguội. Nếu dụng cụ nhiễm chất cũ và vật liệu đã bóc, sẫm màu, nhờn hoặc bắt đầu làm nhòe chất đánh bóng, hãy dừng và khôi phục tình trạng làm việc sạch trước khi tiếp tục.
Nếu kết quả yêu cầu phát triển chậm, hãy lần lượt kiểm tra đường kính dụng cụ, tốc độ tuyến tính, rpm khi chịu tải, độ sạch dụng cụ, chuẩn bị mài, hình dạng bề mặt làm việc, lượng LUXI Green, diện tích tiếp xúc, áp lực, thời gian lượt và nhiệt độ. Không được bù cho tác động chậm bằng quá nhiều LUXI Green, áp lực mạnh hơn hoặc tiếp xúc liên tục kéo dài.
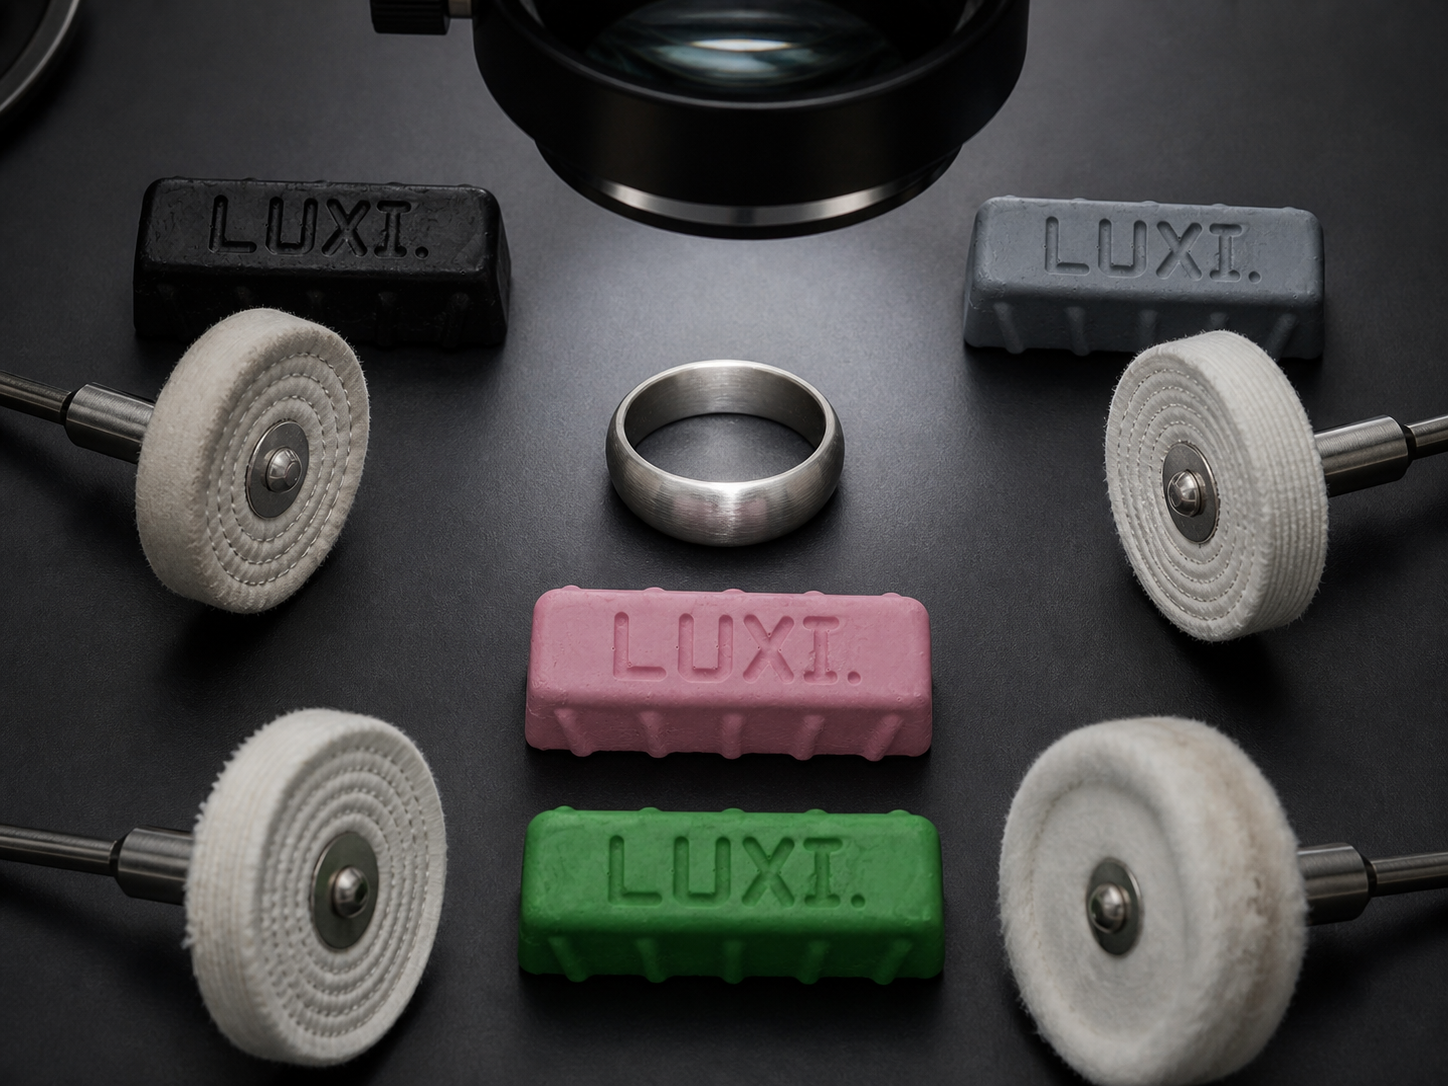
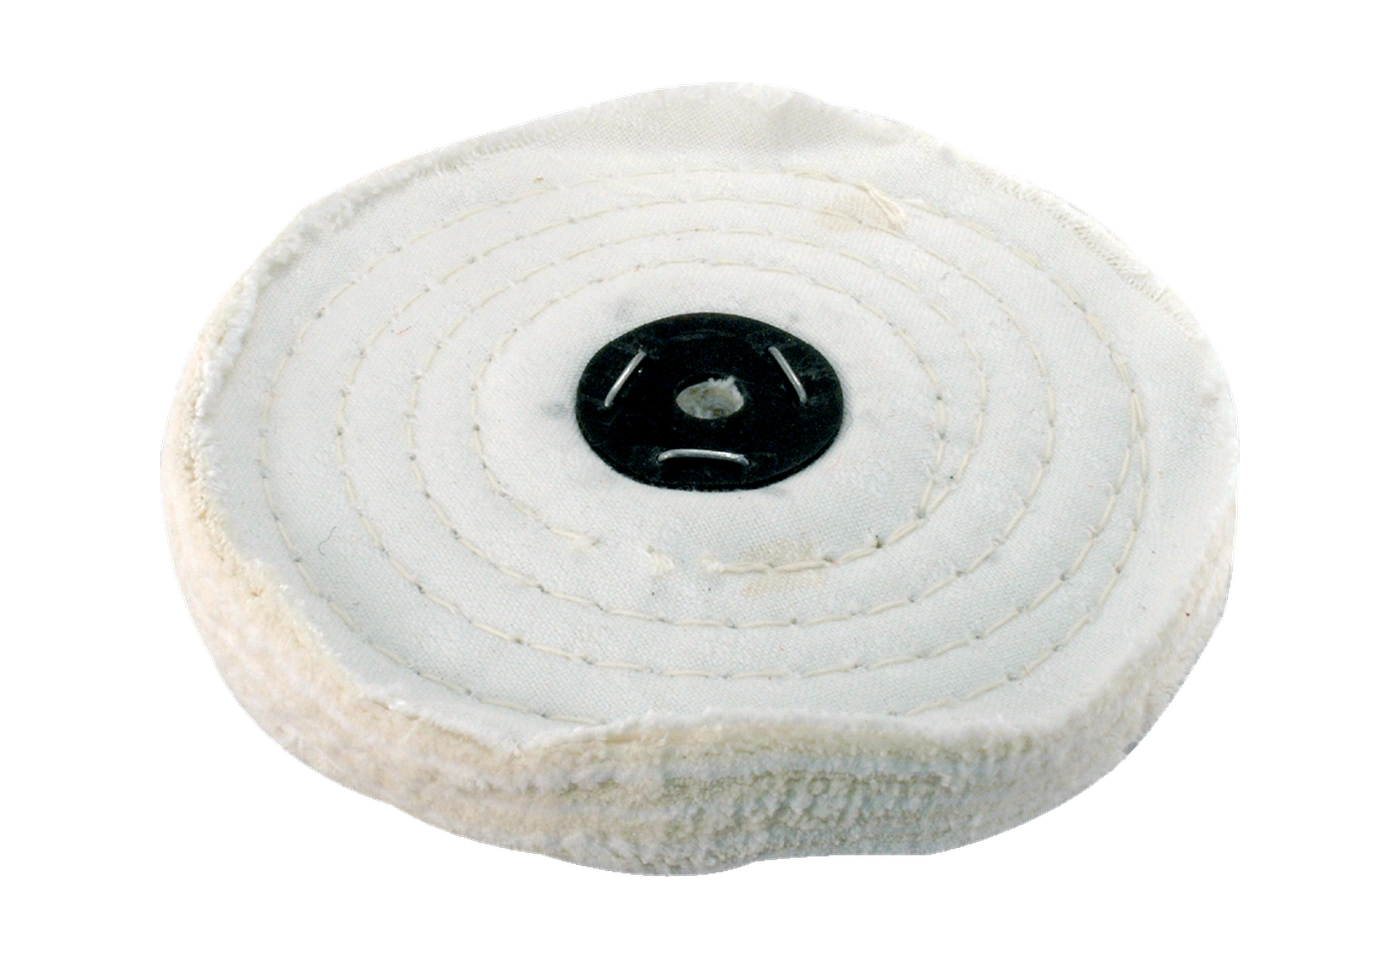
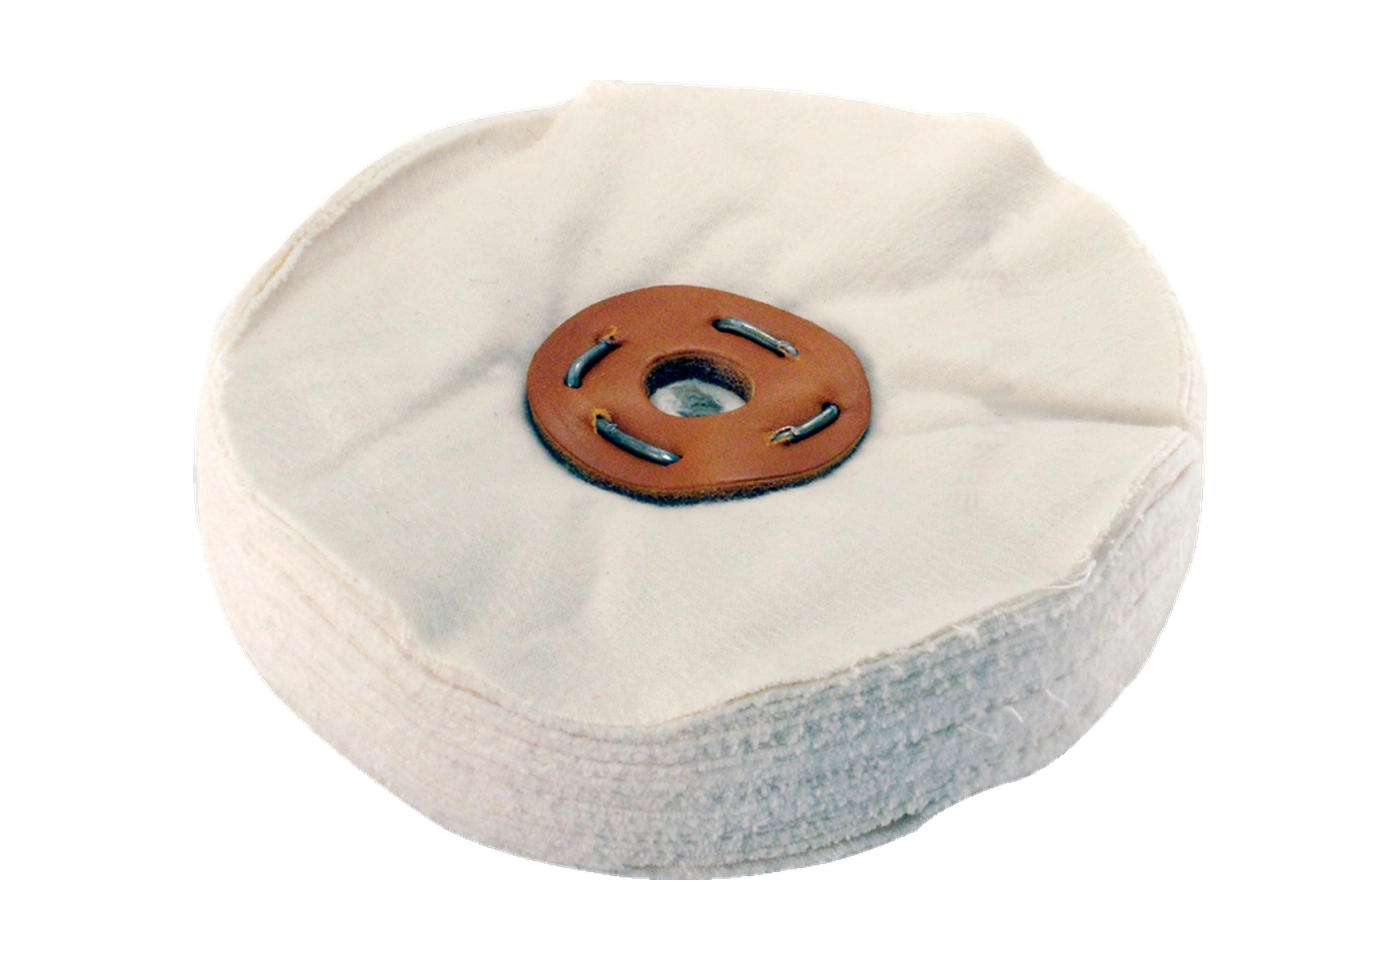
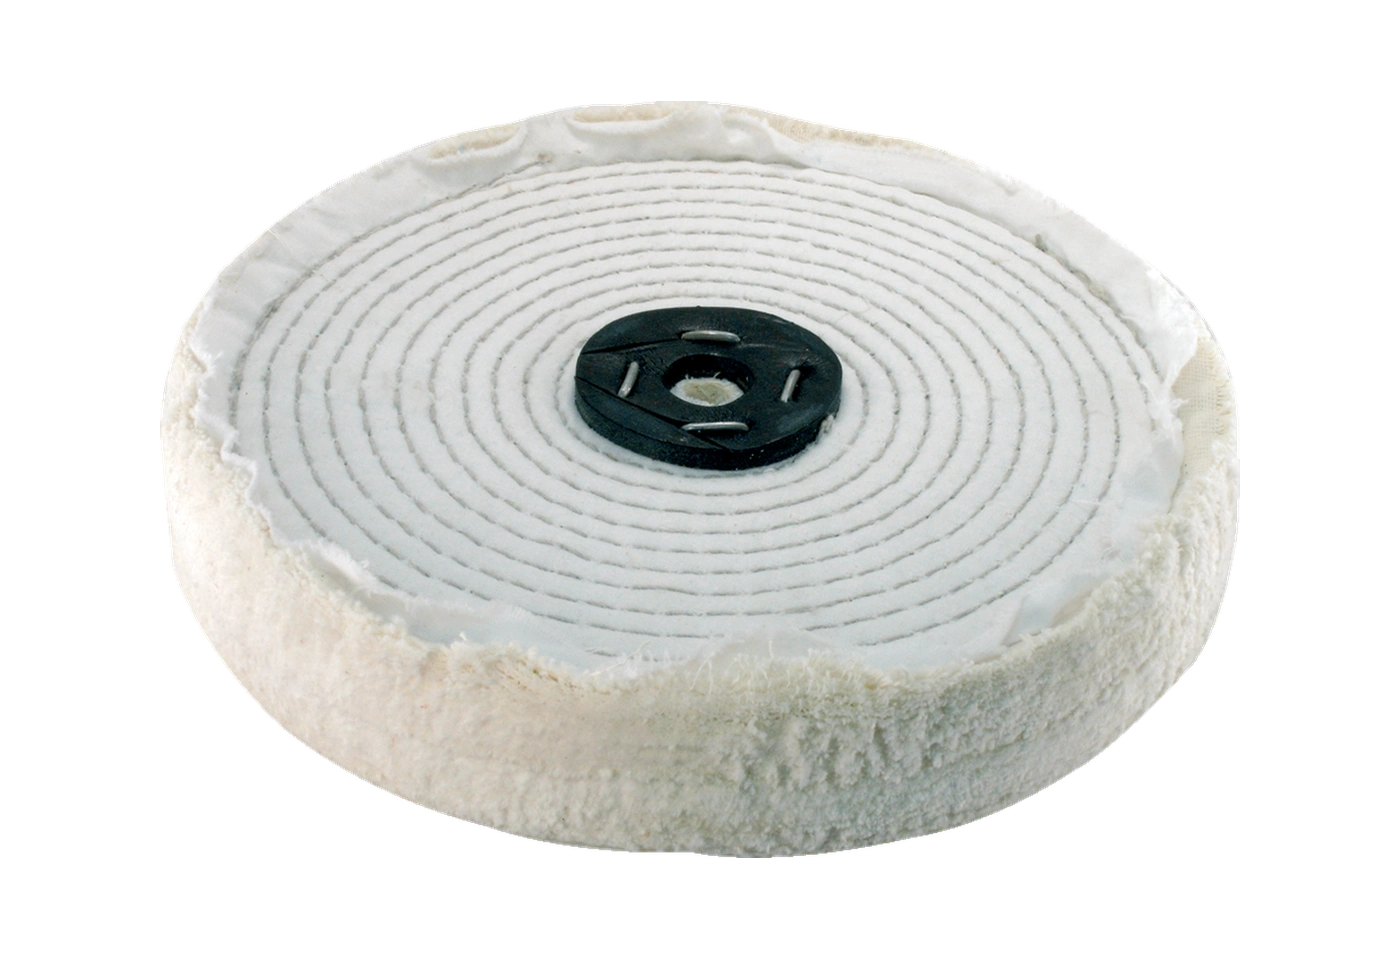
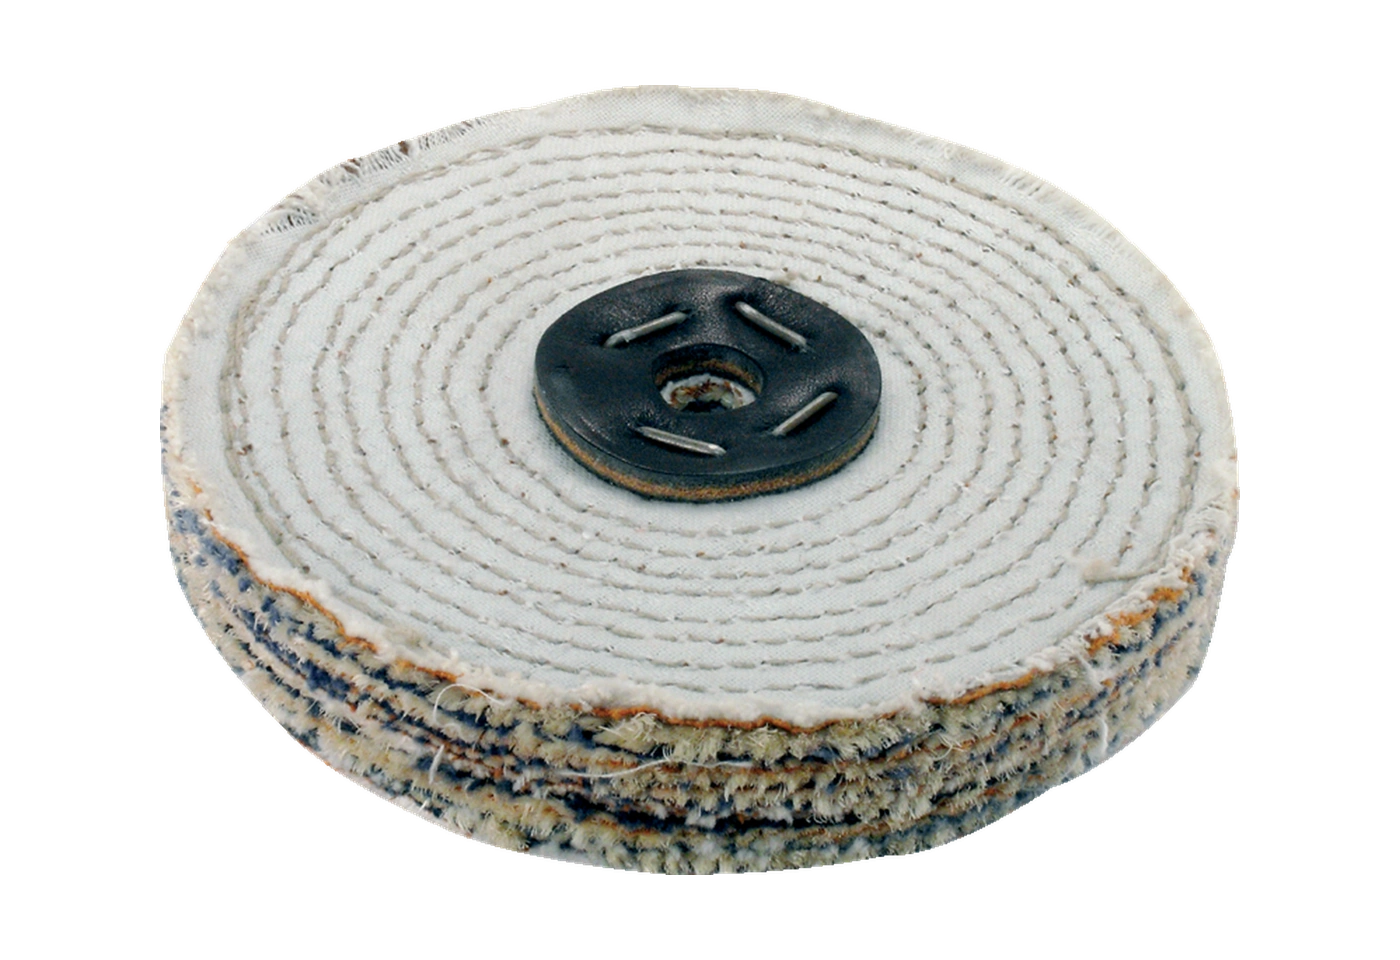
LUXI Green không bị giới hạn ở dụng cụ nhỏ hoặc nhiệt độ giảm. Trong điều kiện tiêu chuẩn, bánh khâu chắc hơn tạo tác động mạnh hơn và cho phép LUXI Green thực hiện giai đoạn đầu. Giai đoạn đầu chỉ hoàn tất khi mọi dấu vết nhìn thấy được của vật liệu mài cuối đã được loại bỏ hoàn toàn, bề mặt đồng đều, còn hình học, cạnh và phần phù điêu được bảo toàn. Dùng bánh không khâu mềm hơn để đưa bề mặt đến độ bóng cao hơn và phản xạ đồng nhất. Đây là các vai trò LUXI Green khác nhau; không phải quy trình nào cũng cần cả hai bánh.
Bạch kim có quy trình LUXI Green hai bánh riêng. Trước tiên dùng LUXI Green trên bánh có khâu cứng hơn để loại bỏ mọi dấu vết nhìn thấy được của vật liệu mài cuối và tạo bề mặt đồng đều. Sau đó loại bỏ cặn LUXI Green cùng kim loại đã bóc, để chi tiết nguội và kiểm tra. Tiếp tục với LUXI Green trên bánh mềm hơn không khâu sạch riêng cho đến khi đạt độ bóng và phản xạ đồng nhất yêu cầu. Không quy định cấp mài phổ quát cho nhánh này. Quy trình LUXI Green hai bánh là phương án độc lập thay cho quy trình bạch kim hoàn thiện bằng LUXI Pink, không phải giai đoạn bắt buộc trước LUXI Pink.
Với các mác titan khác nhau, chọn một trong hai cách hoàn thiện sau khi chuẩn bị đúng và hoàn tất giai đoạn đầu. Nếu bề mặt ổn định ở cường độ tiêu chuẩn, có thể dùng LUXI Pink. Nếu cường độ tiêu chuẩn gây quá nhiệt, gợn sóng hoặc vỏ cam, hãy chọn LUXI Green trong quy trình cố ý giữ nhiệt độ thấp. Với nhánh đã xác nhận dùng bánh tiêu chuẩn, dùng khoảng 1000 rpm, áp lực rất nhẹ, tiếp xúc ngắn, kiểm tra thường xuyên và tạm dừng để làm nguội. LUXI Green và LUXI Pink là các lựa chọn thay thế trong công việc này, không phải giai đoạn liên tiếp. Dừng đánh bóng nếu xuất hiện gợn sóng, vỏ cam hoặc thay đổi bề mặt không ổn định khác. Chỉ chấp nhận kết quả sau khi làm nguội và làm sạch, khi bề mặt vẫn đồng đều, ổn định.
Không đánh bóng cơ học lớp trang trí, bảo vệ, phủ cực mỏng, PVD, CVD, e-coat hoặc lớp mỏng khác bằng LUXI Green nếu cần bảo toàn lớp đó. Chỉ xem xét đánh bóng lớp mạ điện đủ dày sau khi xác nhận loại, độ dày, tính liên tục, độ bám dính và tình trạng lớp. Trước tiên thiết lập điều kiện làm việc trên mẫu tương ứng hoặc, khi rủi ro chấp nhận được và không có mẫu, trên vùng không quan trọng. Nhánh nhiệt độ thấp đã xác nhận dùng bánh tiêu chuẩn sạch riêng chưa xác định loại vải, khoảng 1000 rpm, áp lực rất nhẹ, tiếp xúc ngắn, kiểm soát nhiệt và tạm dừng làm nguội. Sau làm nguội và làm sạch, lớp phủ phải giữ độ bóng, màu, độ dày và độ bám dính đồng đều. Dừng ngay nếu đổi màu, mỏng cục bộ hoặc lộ nền, lớp trở nên đục hay nhòe, xuất hiện gợn sóng hoặc vết nứt, hay mất độ bám. Không đánh bóng lớp phủ chưa rõ bằng LUXI Green cho đến khi xác định hệ lớp và xác nhận mức phù hợp.
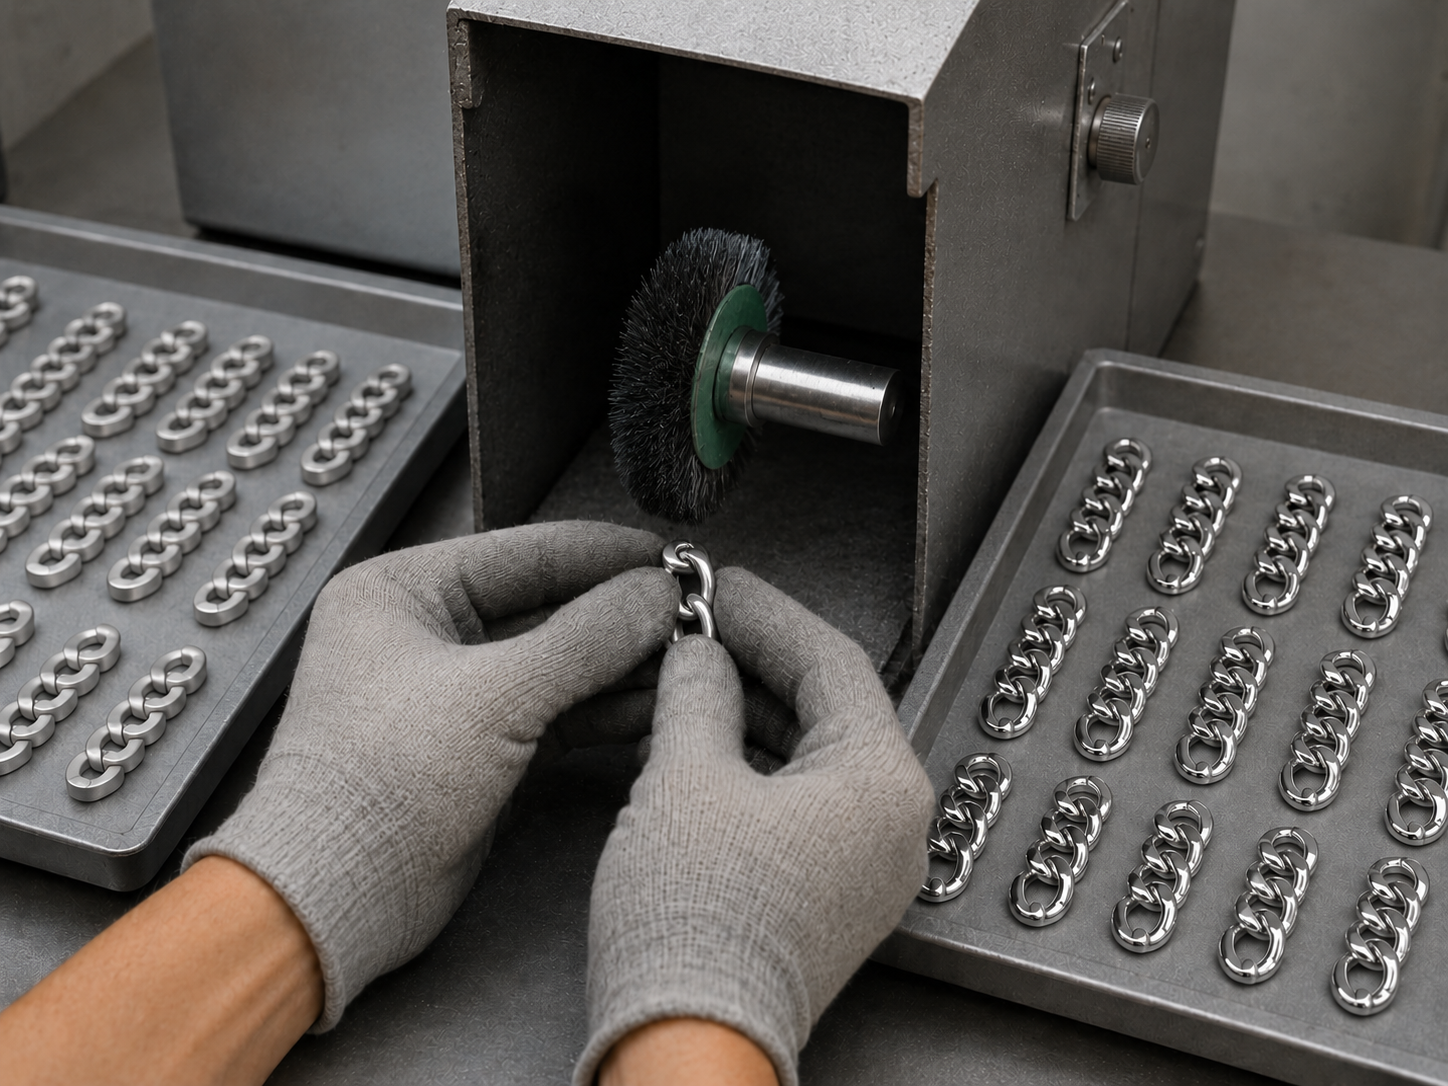
Chọn LUXI Green và LUXI Purple theo vật mang làm việc và đặc tính tiếp xúc. Dùng LUXI Green với dụng cụ nhỏ bằng bông và nỉ, bông quấn, dụng cụ bên trong nhẫn và một số công việc với bánh tiêu chuẩn. Dùng LUXI Purple với chổi, lông chổi, chỉ bông và dây bông ở phần phù điêu, hốc, vùng lẹm và các vùng khác nơi khả năng giữ chất trên vật mang dạng sợi là yếu tố quyết định. LUXI Purple không phải giai đoạn tiếp theo sau LUXI Green, phiên bản mạnh hơn của LUXI Green hoặc sản phẩm đồng hành bắt buộc.
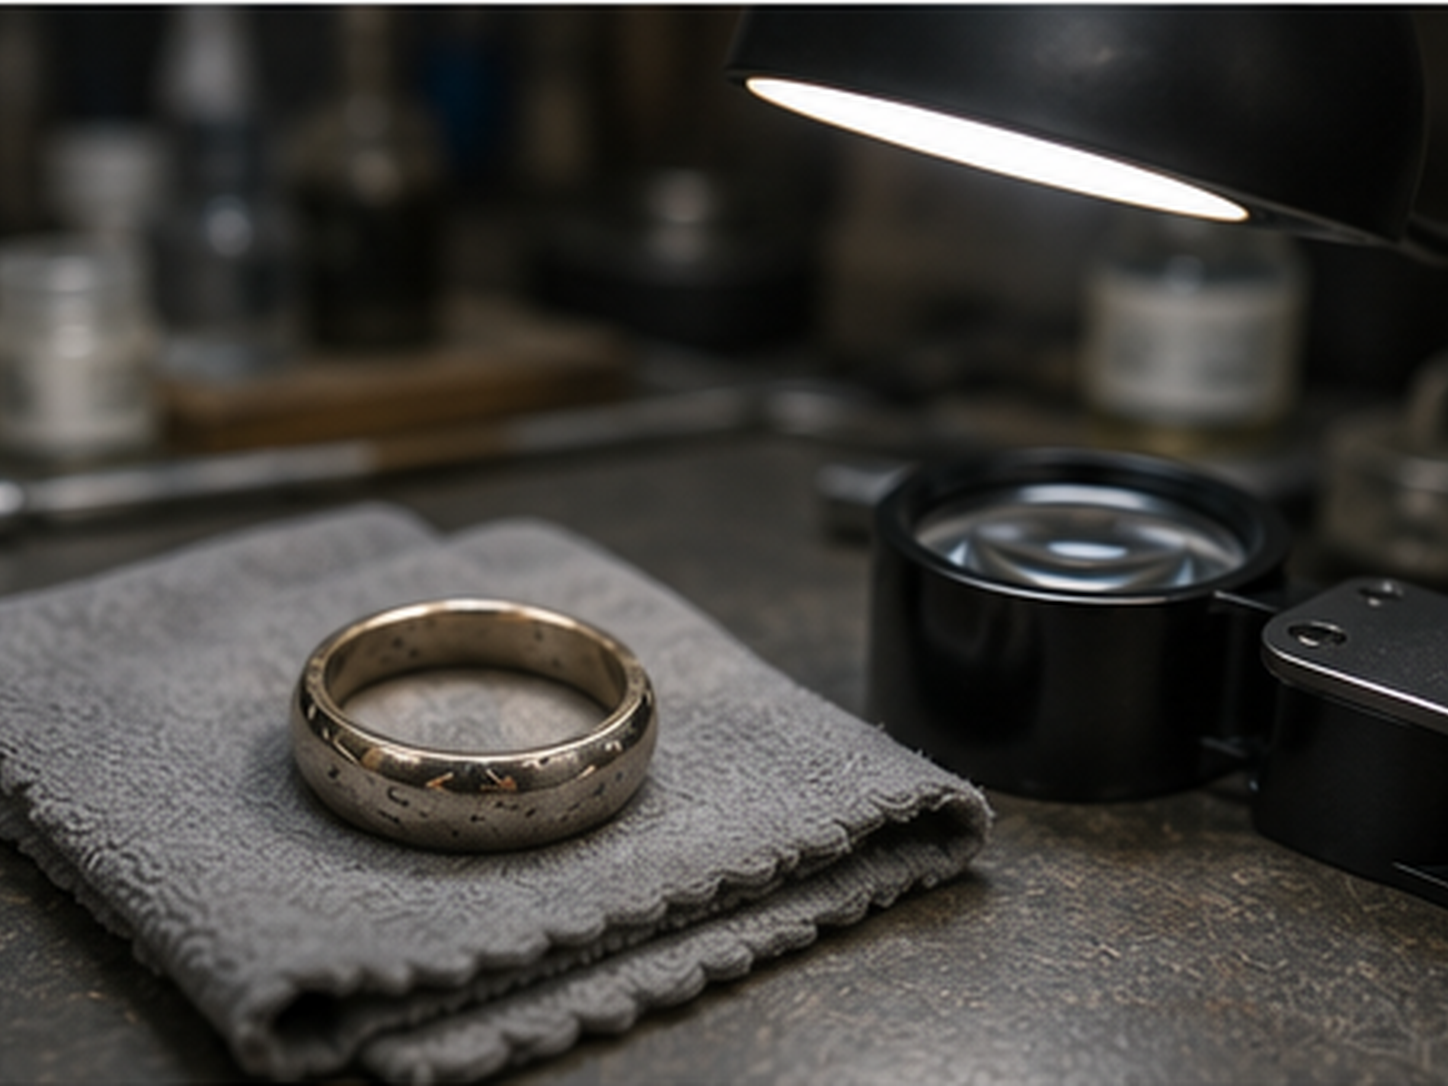
Chỉ đánh giá đánh bóng sau khi làm nguội và loại bỏ hoàn toàn cặn LUXI Green cùng vật liệu đã bóc. Đặc biệt chú ý bề mặt bên trong nhẫn, vùng kín, hốc và vùng gần mối nối, chi tiết chèn. Kiểm tra bề mặt dưới ánh sáng định hướng. Dùng dụng cụ sạch riêng cho giai đoạn khác hoặc bánh có độ cứng khác. Với chi tiết tương thích, dùng LUXI iClean làm dung dịch rửa được khuyến nghị; chọn phương pháp rửa theo vật liệu, lớp phủ, kết cấu chi tiết và chi tiết chèn. Nếu làm sạch cho thấy vết nứt, khoang, lỗ rỗ hoặc khuyết tật khác ngoài khả năng đánh bóng LUXI, hãy dừng và đưa chi tiết trở lại chuẩn bị, sửa chữa hoặc đánh giá mức phù hợp để tiếp tục sản xuất.