एकीकृत पॉलिशिंग प्रणाली
अनुप्रयोग संदर्भ
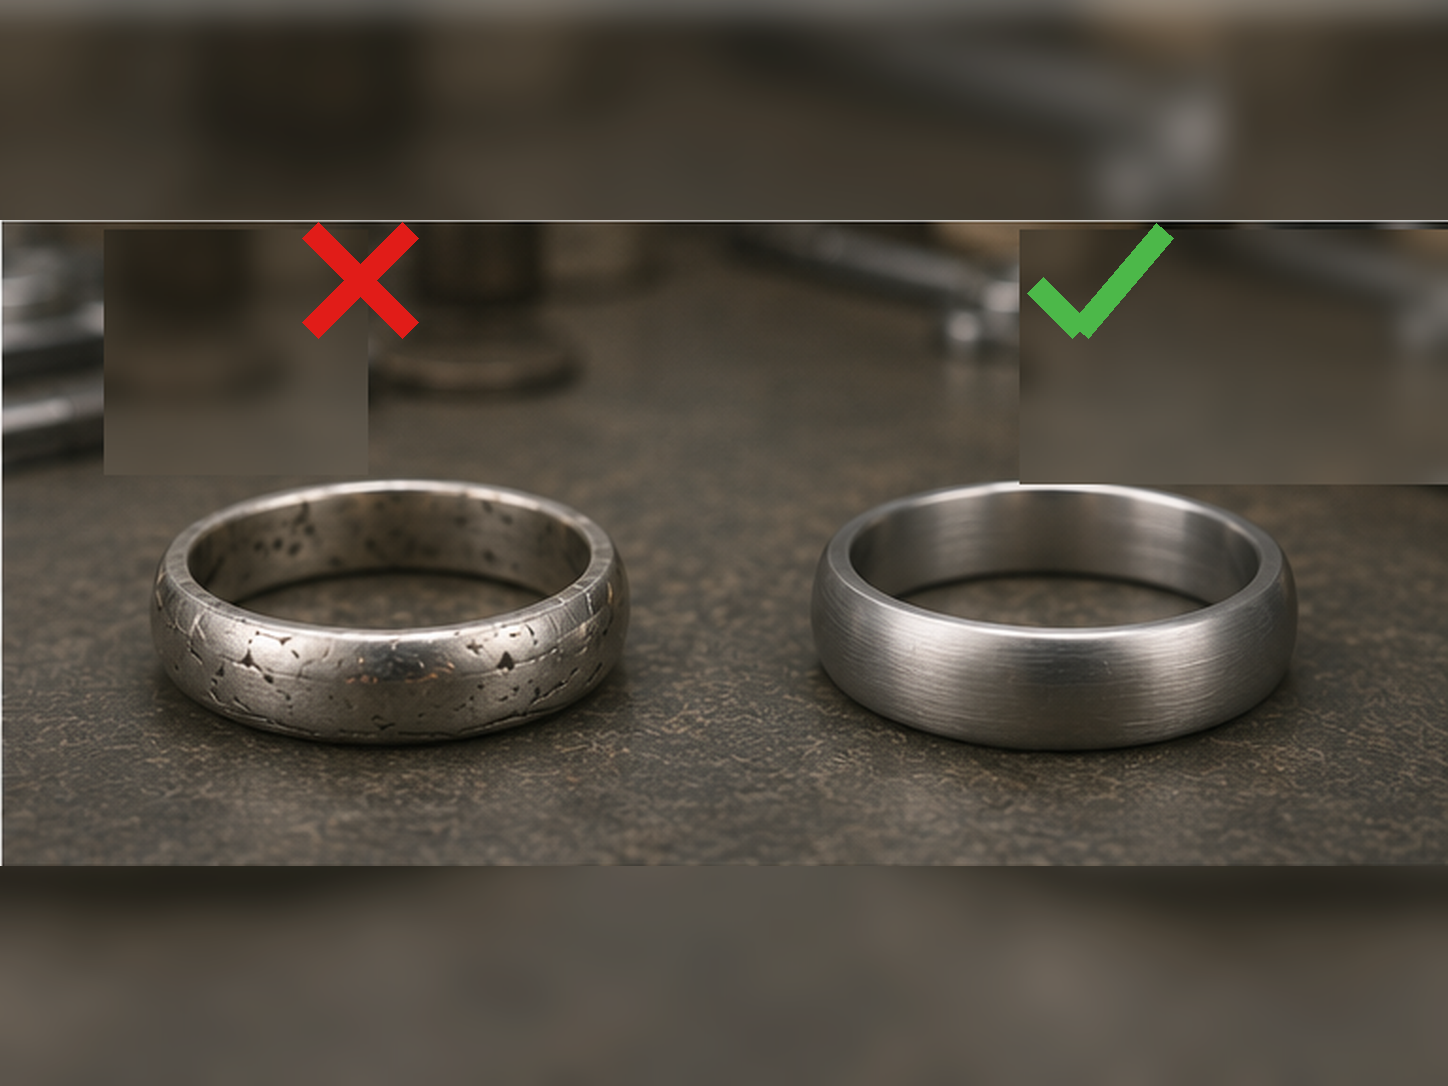
LUXI Green उपयोग करने से पहले वस्तु की ज्यामिति, आवश्यक मरम्मत और अपघर्षक तैयारी पूरी करें। गहरी खरोंचें, दरारें, खुली गुहाएँ, उभरे दोष या अधूरा आकार-सुधार LUXI Green के लिए न छोड़ें। कोई सार्वभौमिक अपघर्षक ग्रेड निर्धारित नहीं है: आवश्यक तैयारी सामग्री, औज़ार, ज्यामिति और विशिष्ट प्रक्रिया में LUXI Green की भूमिका पर निर्भर करती है। LUXI Green अंतिम पॉलिशिंग के लिए उपयोग हो तो पिछला पहला चरण पूरा और अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हटे होने चाहिए।
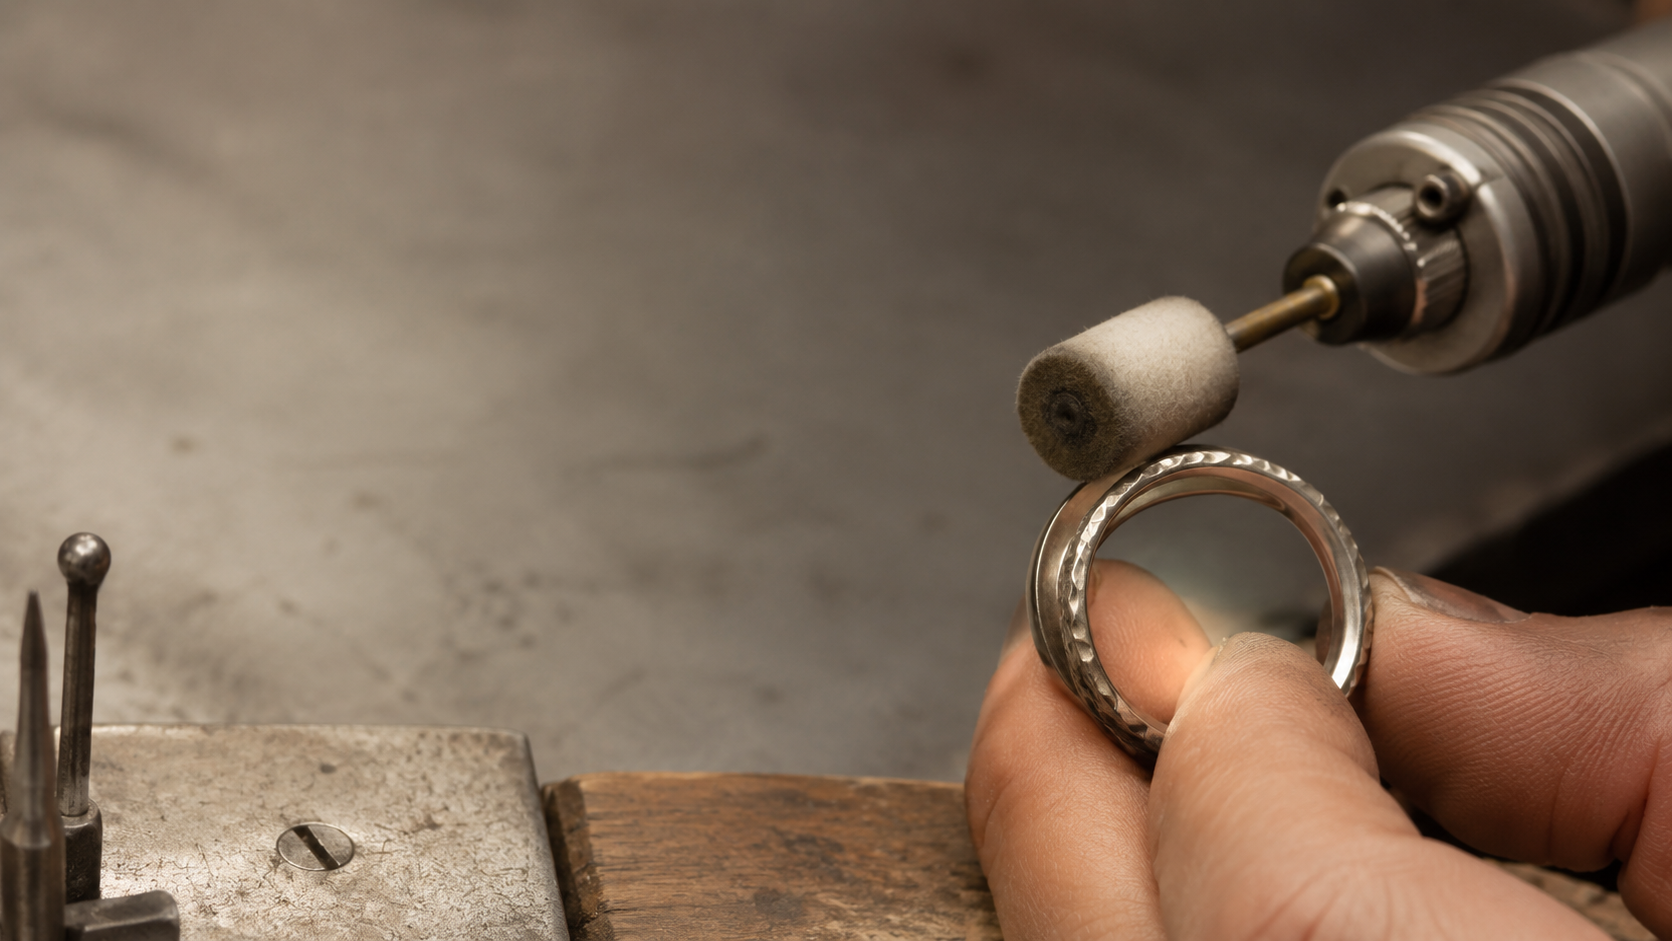
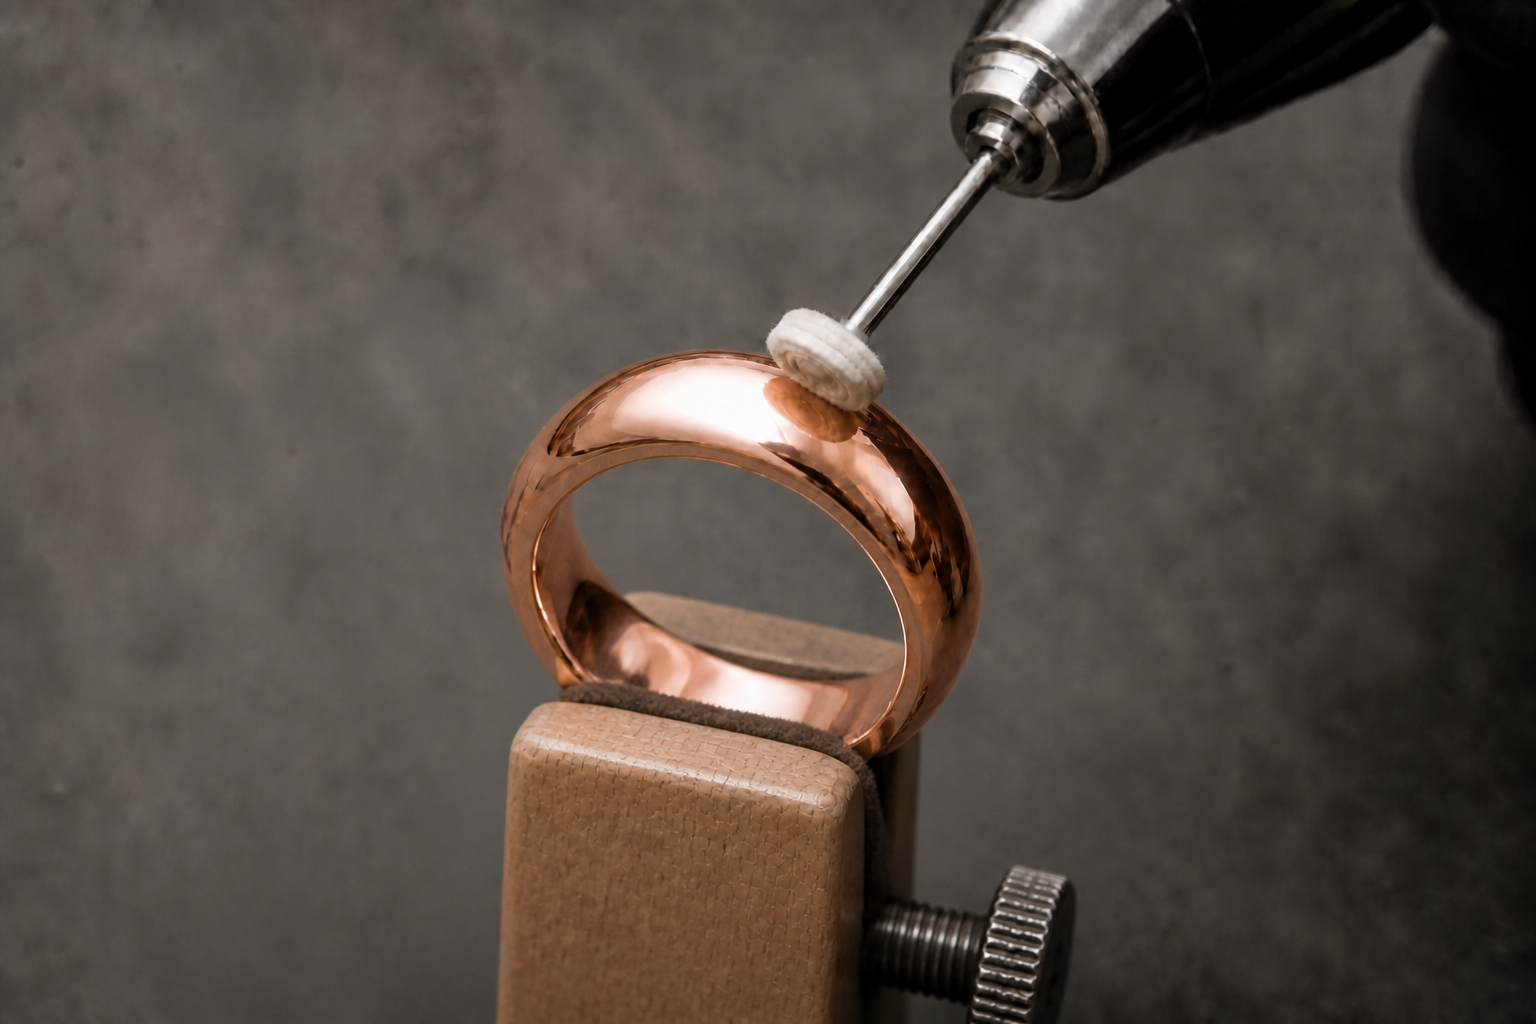
पॉलिशिंग औज़ार की क्रिया केवल rpm से तय नहीं होती। समान rpm पर छोटे व्यास के औज़ार की कार्य-सतह की रैखिक गति कम होती है। संपर्क क्षेत्र सामान्यतः कम गर्मी पैदा करता है, ठंडा रहता है और मानक पॉलिशिंग कंपाउंड अपनी सामान्य कार्य स्थिति तक न पहुँच सके। LUXI Green इस ठंडे क्षेत्र में कार्यशील पॉलिशिंग क्रिया बनाए रखता है। इसलिए छोटे औज़ार पर ऊँचा rpm अपने-आप पर्याप्त गति या तापमान सिद्ध नहीं करता। व्हील के व्यास, rpm, कार्य-सतह की रैखिक गति और संपर्क-क्षेत्र के तापमान का संबंध “संपर्क क्षेत्र में व्हील का व्यास, rpm और कार्य-सतह की रैखिक गति” में समझाया गया है।
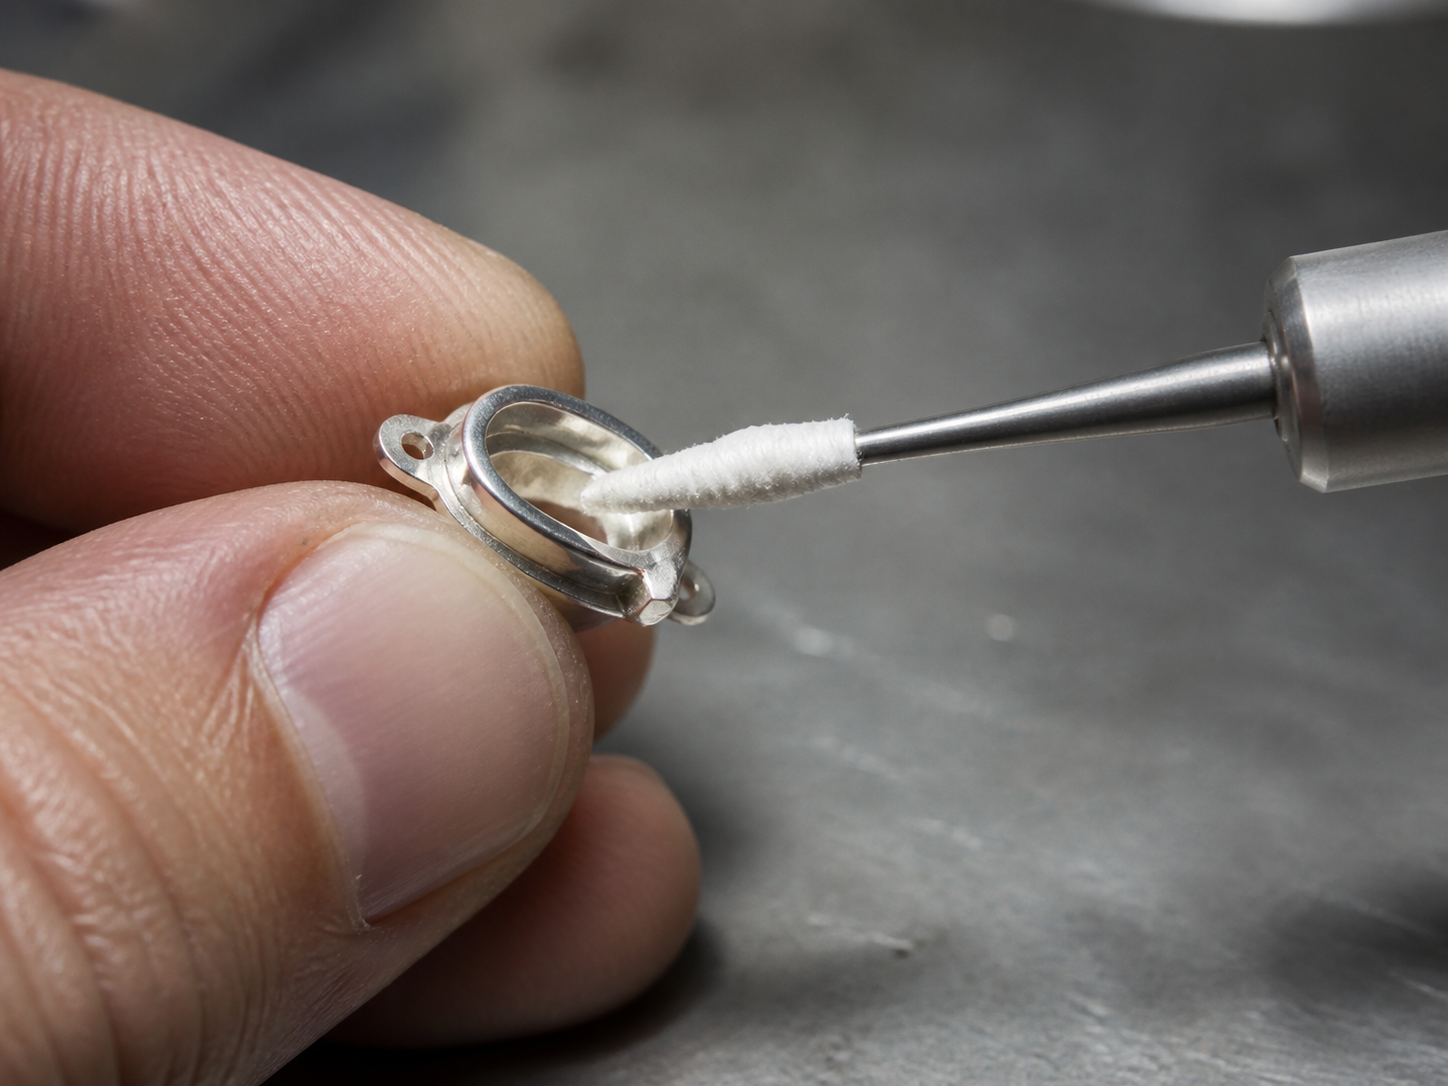
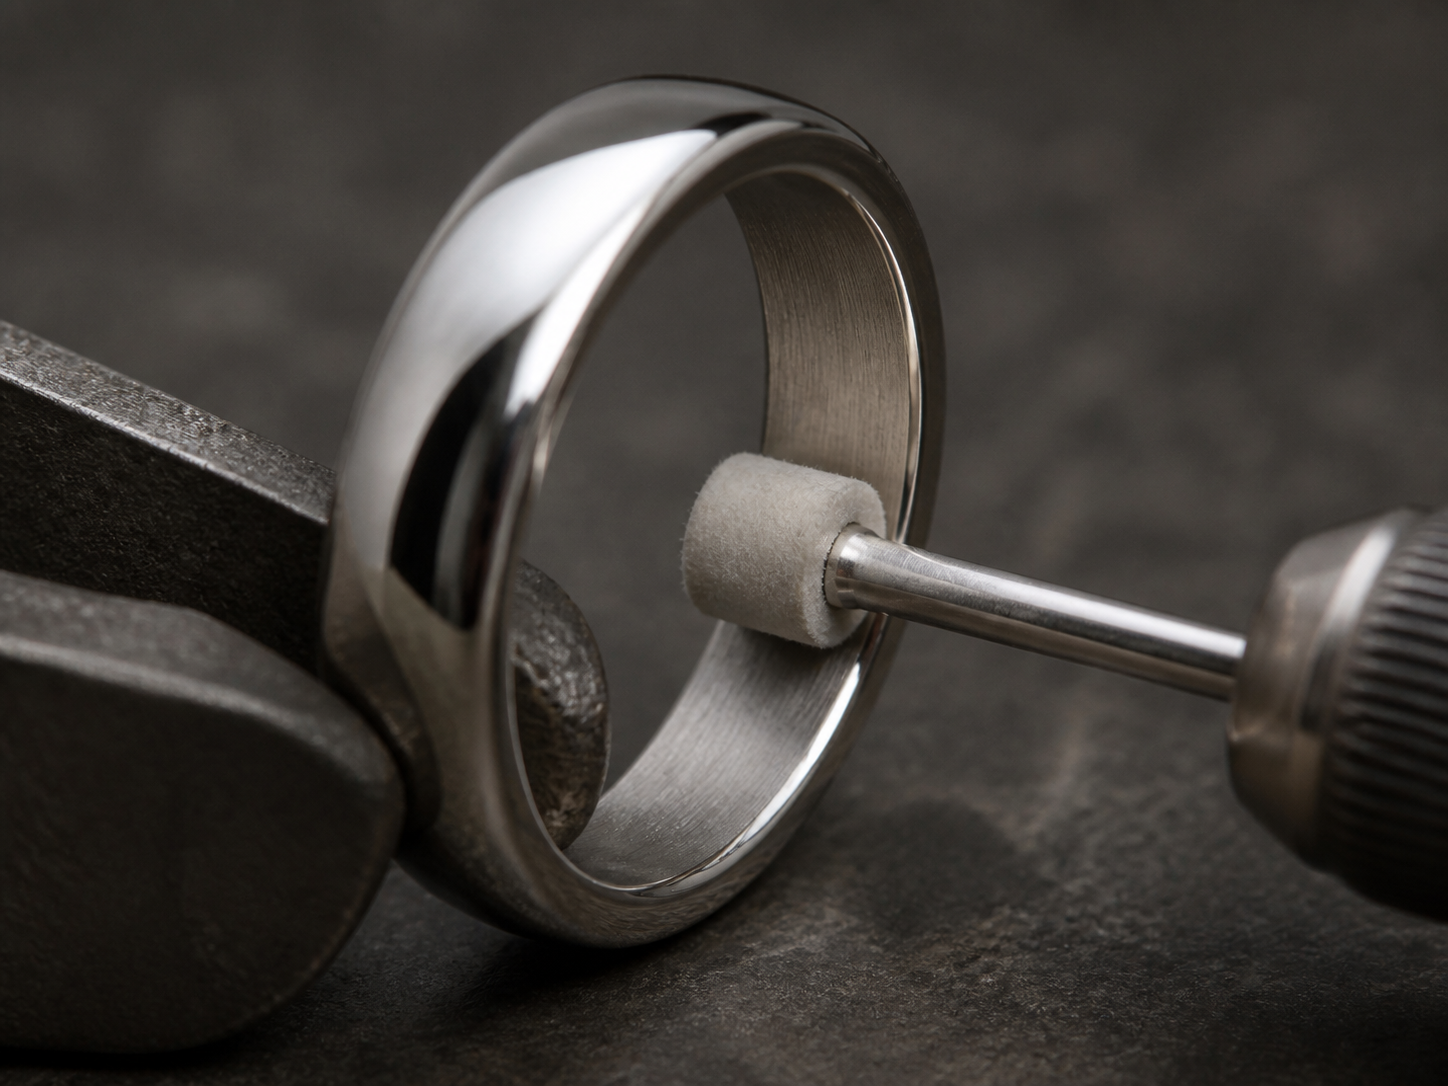
छोटे कॉटन औज़ारों में छोटे कॉटन व्हील और पॉइंट तथा स्पिंडल या कोन पर लिपटा कॉटन शामिल हैं। वे स्थानीय और बंद क्षेत्रों तक पहुँच देते हैं; संपर्क का स्वभाव आकार, कॉटन रैप की घनता, औज़ार के व्यास और वास्तविक संपर्क क्षेत्र पर निर्भर है। फेल्ट पॉइंट और औज़ार अधिक स्थानीय कार्य-सतह देते हैं और क्षेत्र की ज्यामिति के अनुसार चुने जाते हैं। अंगूठी की भीतरी सतह के लिए ऐसा कॉटन रैप, उपयुक्त कॉटन पॉइंट या फेल्ट औज़ार उपयोग करें जिसका आकार और व्यास भीतरी ज्यामिति से मेल खाए। कॉटन और फेल्ट को ब्रश, ब्रिसल, धागे या कॉर्ड के साथ एक समूह में न रखें; उन वाहकों का कार्य-तर्क अलग है।
सामान्य परिस्थितियों में लगभग 150 mm व्यास के मानक व्हील की शुरुआती कार्य-सीमा 2500–3000 rpm है। इसे छोटे कॉटन पॉइंट, फेल्ट औज़ार या कॉटन रैप पर अपने-आप लागू न करें। छोटे औज़ार के लिए कोई सार्वभौमिक rpm सीमा नहीं है: वास्तविक कार्य-व्यास, कार्य-सतह की रैखिक गति, औज़ार की स्थिरता, संपर्क क्षेत्र और स्वभाव, भार में rpm की गिरावट तथा सतह का तापमान देखें। जानबूझकर घटाई गई लगभग 1000 rpm मानक-व्हील व्यवस्था केवल टाइटेनियम और पॉलिशिंग के लिए उपयुक्त सिद्ध पर्याप्त मोटी इलेक्ट्रोप्लेटेड परत की पुष्ट कम-तापमान शाखाओं पर लागू है। यह LUXI Green की सामान्य गति नहीं है।
LUXI Green साफ औज़ार पर बहुत कम लगाएँ। छोटे पासों में काम करें, वस्तु को कार्यशील अंग के सापेक्ष गतिशील रखें और दबाव, संपर्क अवधि तथा तापमान नियंत्रित करें। संवेदनशील कम-तापमान शाखाओं में पासों के बीच ठंडा करने का विराम रखें। औज़ार पुराने पॉलिशिंग कंपाउंड और हटाई गई सामग्री से दूषित, काला या चिकना हो जाए अथवा पॉलिशिंग कंपाउंड फैलाने लगे तो रुककर साफ कार्य स्थिति बहाल करें।
आवश्यक परिणाम धीरे विकसित हो तो क्रम से औज़ार का व्यास, कार्य-सतह की रैखिक गति, भार में rpm, औज़ार की सफाई, अपघर्षक तैयारी, कार्य-सतह का आकार, LUXI Green की मात्रा, संपर्क क्षेत्र, दबाव, पास की अवधि और तापमान जाँचें। धीमी क्रिया की भरपाई अतिरिक्त LUXI Green, तेज दबाव या लंबे लगातार संपर्क से न करें।
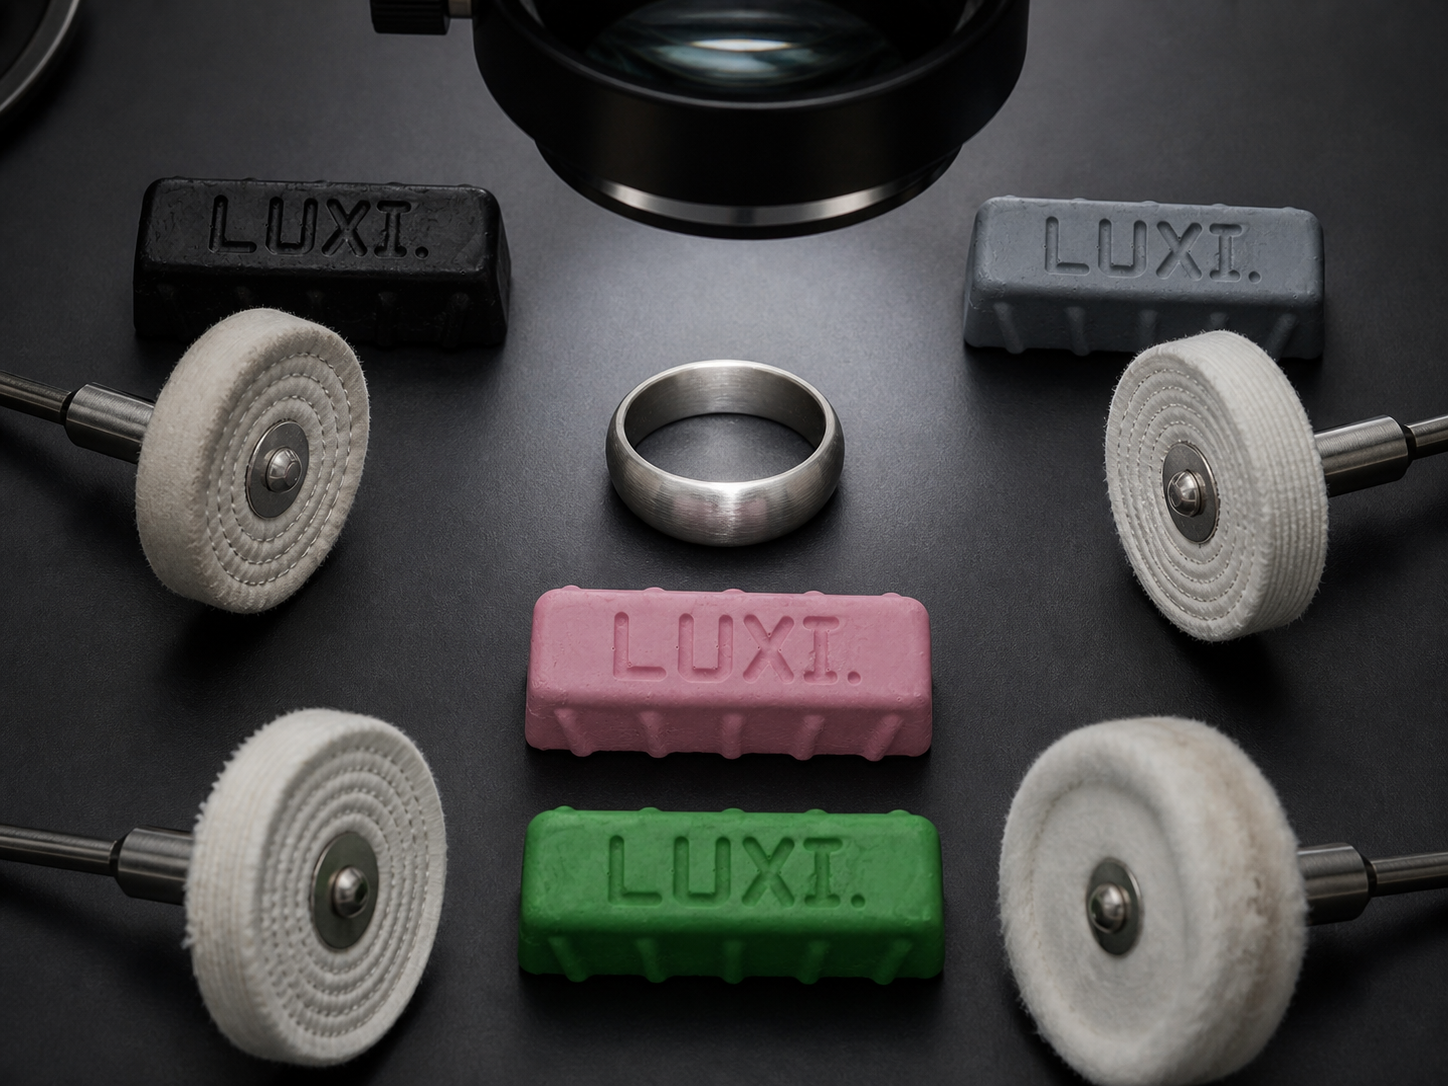
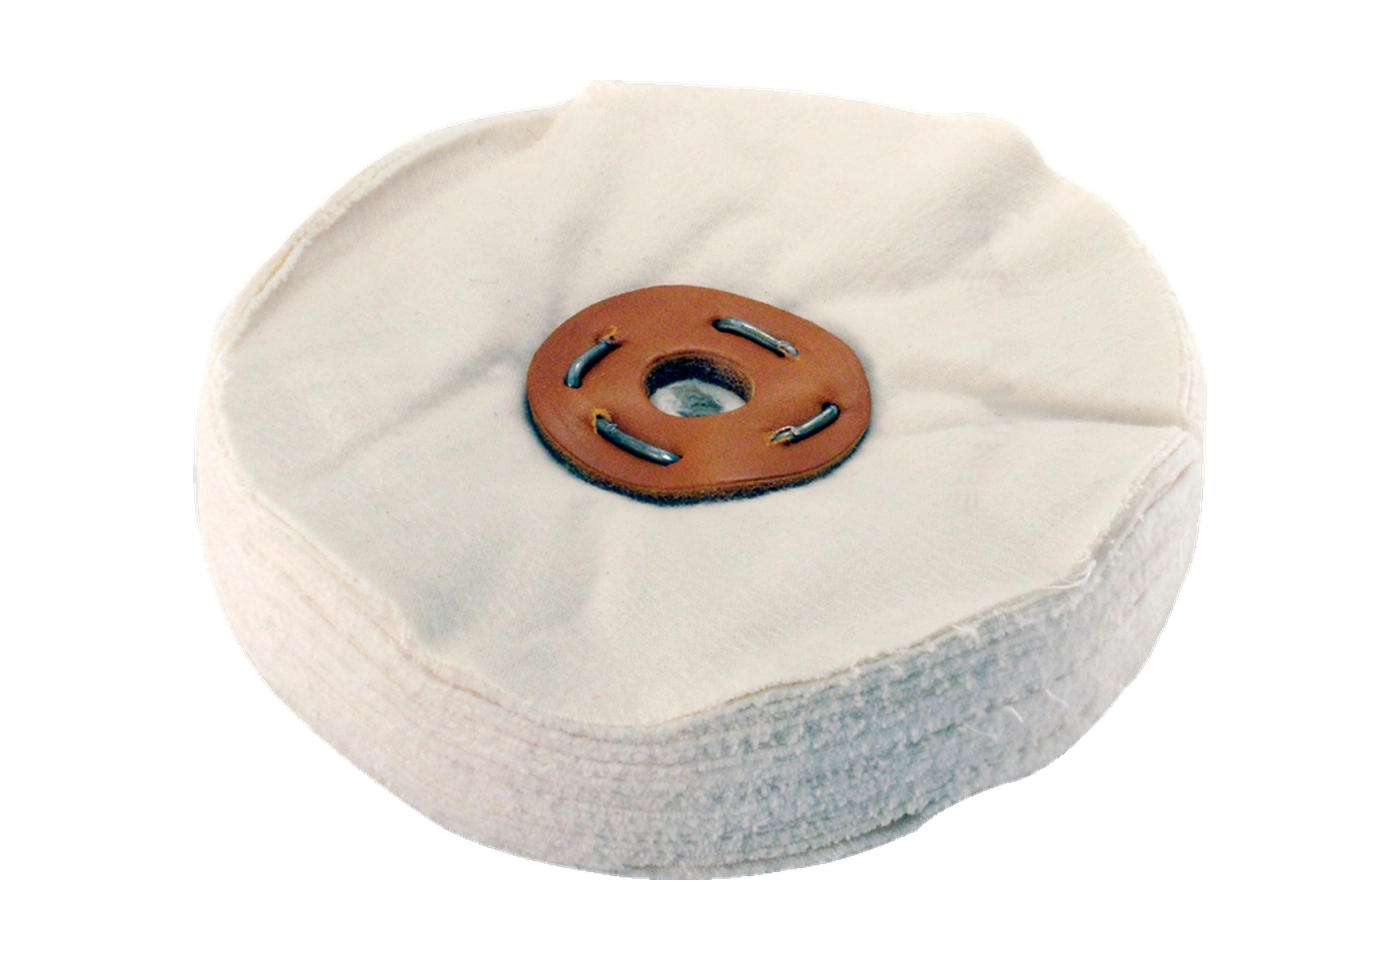
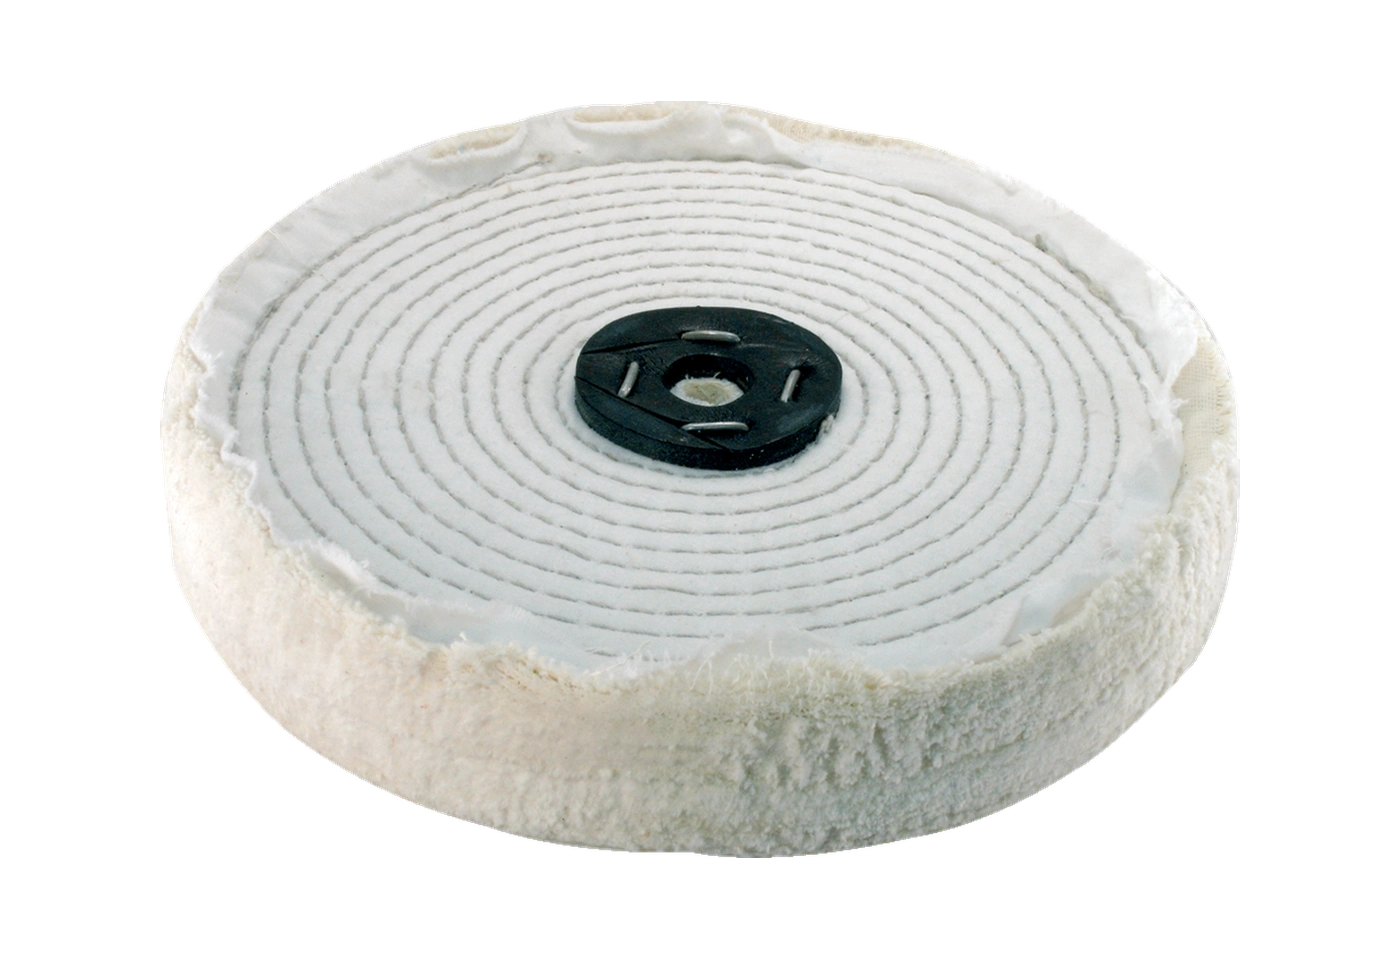
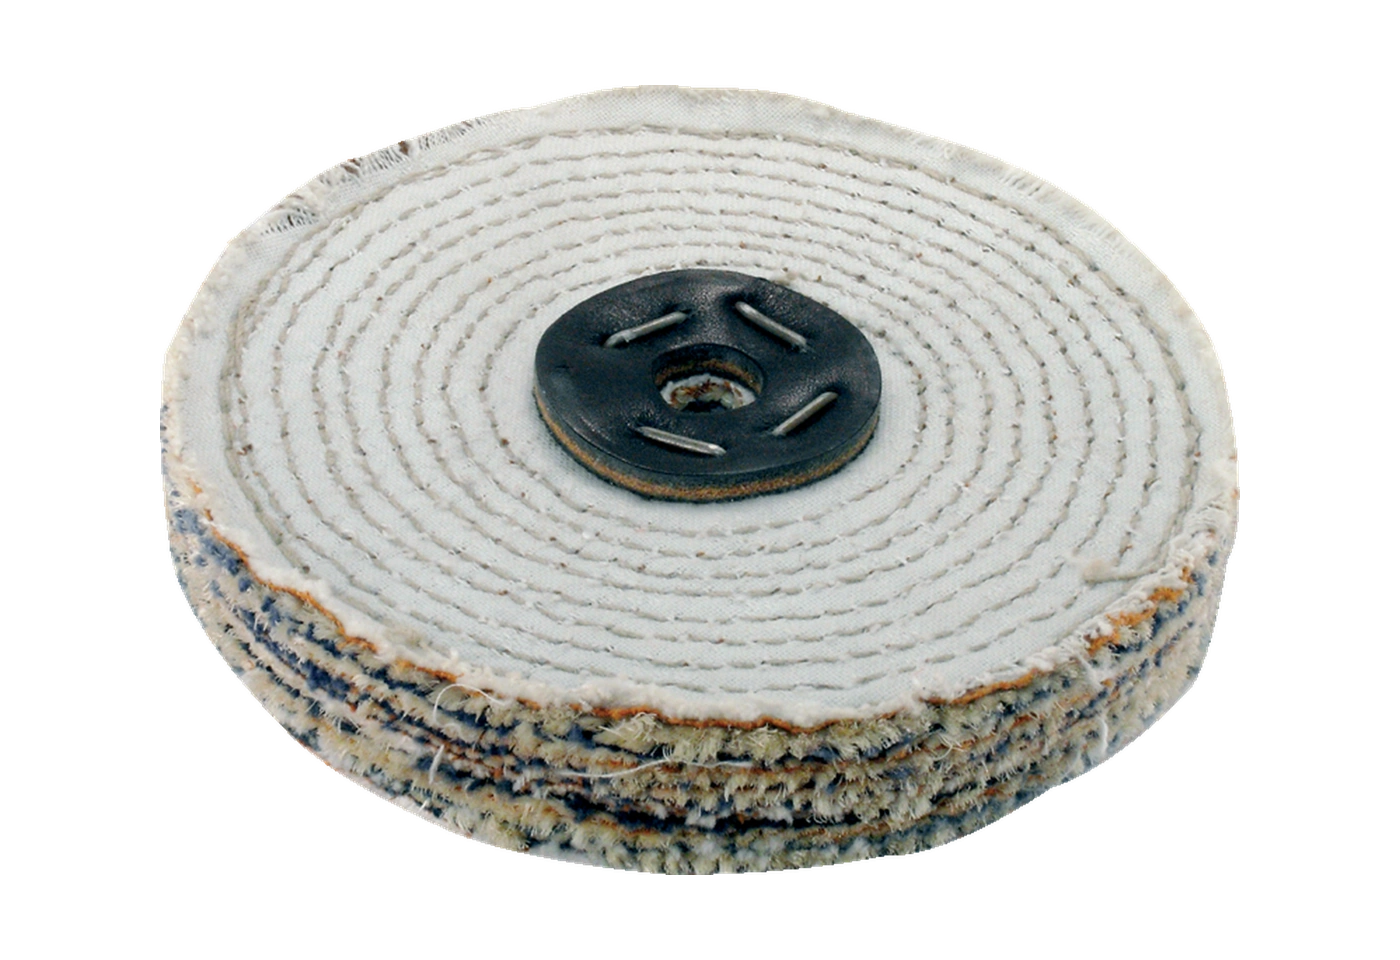
LUXI Green केवल छोटे औज़ारों या घटे तापमान तक सीमित नहीं है। मानक परिस्थितियों में अधिक कठोर सिला व्हील शक्तिशाली क्रिया देता है और LUXI Green को पहला चरण पूरा करने देता है। पहला चरण तभी पूरा है जब अंतिम अपघर्षक के सभी निशान हटे हों, सतह समान हो और ज्यामिति, किनारे तथा उभरी नक्काशी सुरक्षित हों। अधिक ऊँची चमक और एकरूप प्रतिबिंब के लिए नरम बिना सिला व्हील उपयोग करें। ये LUXI Green की अलग भूमिकाएँ हैं; हर प्रक्रिया में दोनों व्हील आवश्यक नहीं हैं।
प्लैटिनम के लिए अलग दो-व्हील LUXI Green प्रक्रिया है। पहले अधिक कठोर सिले व्हील पर LUXI Green से अंतिम अपघर्षक के सभी निशान हटाकर समान सतह बनाएँ। फिर LUXI Green और हटाई गई धातु का अवशेष हटाएँ, वस्तु को ठंडा होने दें और निरीक्षण करें। आवश्यक चमक और एकरूप प्रतिबिंब मिलने तक अलग साफ नरम बिना सिले व्हील पर LUXI Green जारी रखें। इस शाखा के लिए कोई सार्वभौमिक अपघर्षक ग्रेड नहीं दिया गया है। दो-व्हील LUXI Green प्रक्रिया, LUXI Pink से अंतिम पॉलिशिंग करने वाली प्लैटिनम प्रक्रियाओं का स्वतंत्र विकल्प है; LUXI Pink से पहले अनिवार्य चरण नहीं।
अलग टाइटेनियम ग्रेडों के लिए सही तैयारी और पूरा पहला चरण होने के बाद दो फिनिशिंग दृष्टिकोणों में एक चुनें। मानक तीव्रता पर सतह स्थिर रहे तो LUXI Pink उपयोग किया जा सकता है। मानक तीव्रता अधिक गर्मी, लहरें या संतरे के छिलके जैसा प्रभाव दे तो जानबूझकर कम-तापमान प्रक्रिया में LUXI Green चुनें। मानक व्हील वाली पुष्ट शाखा में लगभग 1000 rpm, बहुत हल्का दबाव, छोटे संपर्क, बार-बार निरीक्षण और ठंडा करने के विराम रखें। इस काम में LUXI Green और LUXI Pink विकल्प हैं, लगातार चरण नहीं। लहरें, संतरे के छिलके जैसा प्रभाव या अन्य अस्थिर सतही बदलाव दिखाई दे तो पॉलिशिंग रोकें। परिणाम को ठंडा और साफ करने के बाद तभी स्वीकार करें जब सतह समान और स्थिर रहे।
संरक्षित रखी जाने वाली पतली सजावटी, सुरक्षात्मक, फ्लैश, PVD, CVD, e-coat या अन्य परत को LUXI Green से यांत्रिक रूप से पॉलिश न करें। पर्याप्त मोटी इलेक्ट्रोप्लेटेड कोटिंग पर तभी विचार करें जब परत का प्रकार, मोटाई, निरंतरता, आसंजन और स्थिति पुष्ट हों। पहले संबंधित नमूने पर या नमूना न होने और जोखिम स्वीकार्य होने पर गैर-महत्वपूर्ण क्षेत्र में कार्य स्थितियाँ तय करें। पुष्ट कम-तापमान शाखा में कपड़े का अभी अनिश्चित प्रकार वाला अलग साफ मानक व्हील, लगभग 1000 rpm, बहुत हल्का दबाव, छोटा संपर्क, ताप नियंत्रण और ठंडा करने के विराम उपयोग होते हैं। ठंडा करने और सफाई के बाद कोटिंग की समान चमक, रंग, मोटाई और आसंजन बने रहने चाहिए। रंग बदलने, स्थानीय पतलापन या आधार उजागर होने, परत धुंधली या फैली होने, लहर या दरार बनने अथवा आसंजन खोने पर तुरंत रुकें। परत-प्रणाली की पहचान और उपयुक्तता की पुष्टि तक अज्ञात कोटिंग पर LUXI Green उपयोग न करें।
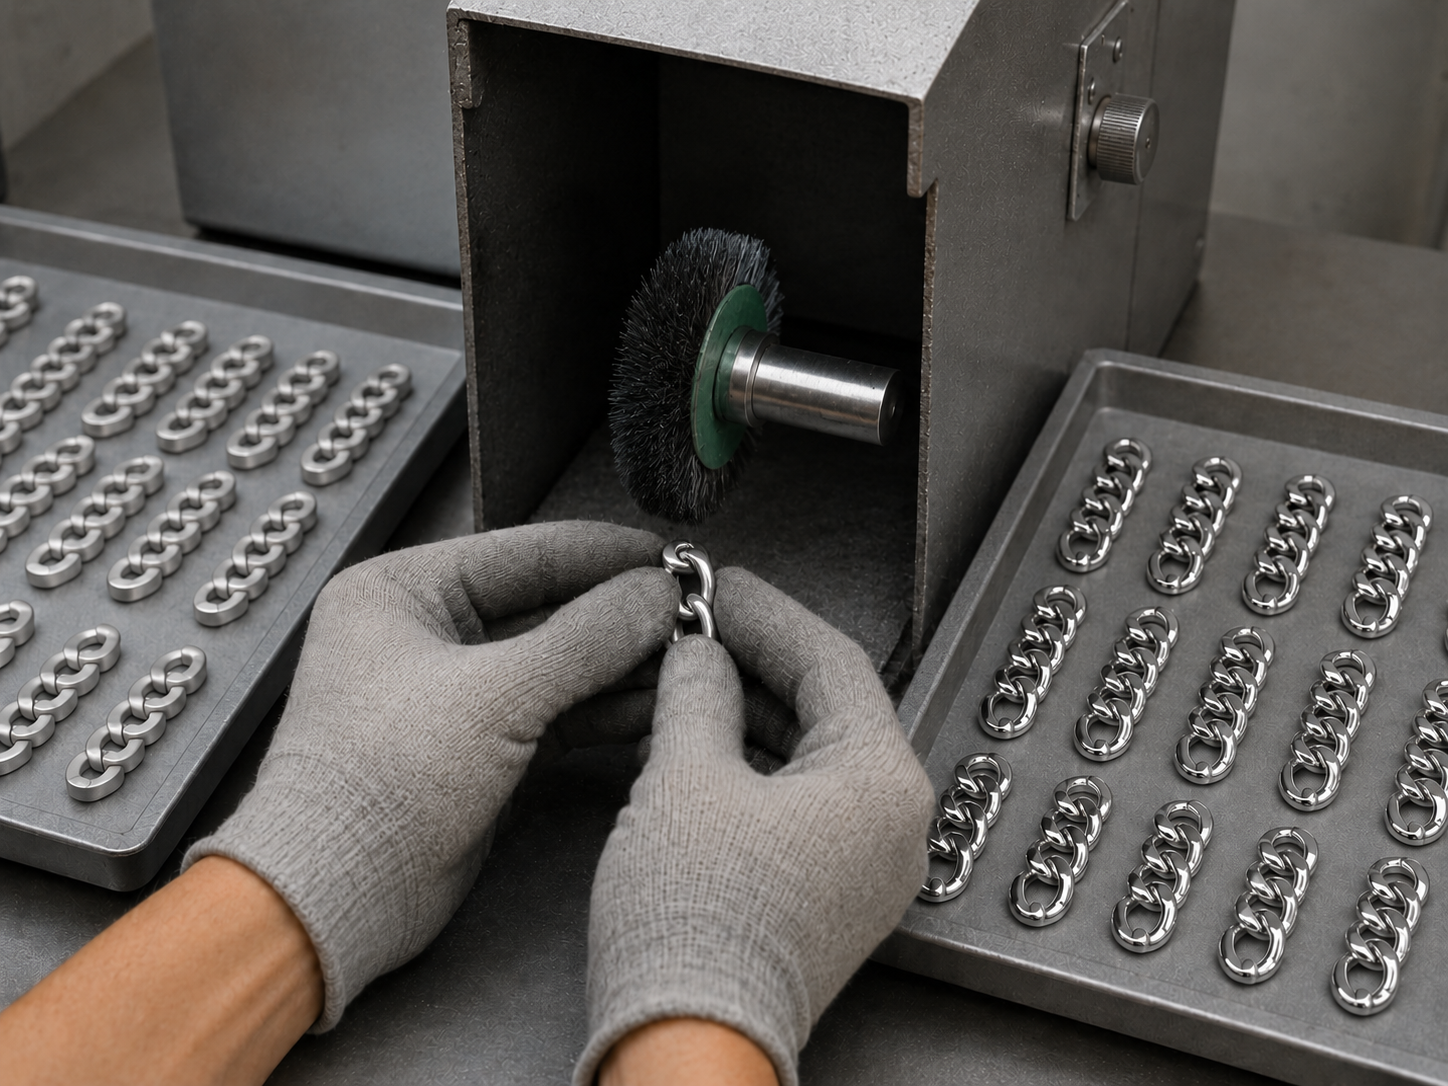
कार्यशील वाहक और संपर्क स्वभाव के अनुसार LUXI Green या LUXI Purple चुनें। छोटे कॉटन और फेल्ट औज़ारों, कॉटन रैप, अंगूठी के भीतरी औज़ारों तथा चुने मानक-व्हील कार्यों में LUXI Green उपयोग करें। ब्रश, ब्रिसल, कॉटन धागे और कॉटन कॉर्ड के साथ उभरी नक्काशी, धँसे भागों, अंडरकट और उन क्षेत्रों में LUXI Purple उपयोग करें जहाँ रेशेदार वाहक पर पॉलिशिंग कंपाउंड का टिकना निर्णायक है। LUXI Purple, LUXI Green के बाद अगला चरण, LUXI Green का अधिक शक्तिशाली रूप या अनिवार्य साथी उत्पाद नहीं है।
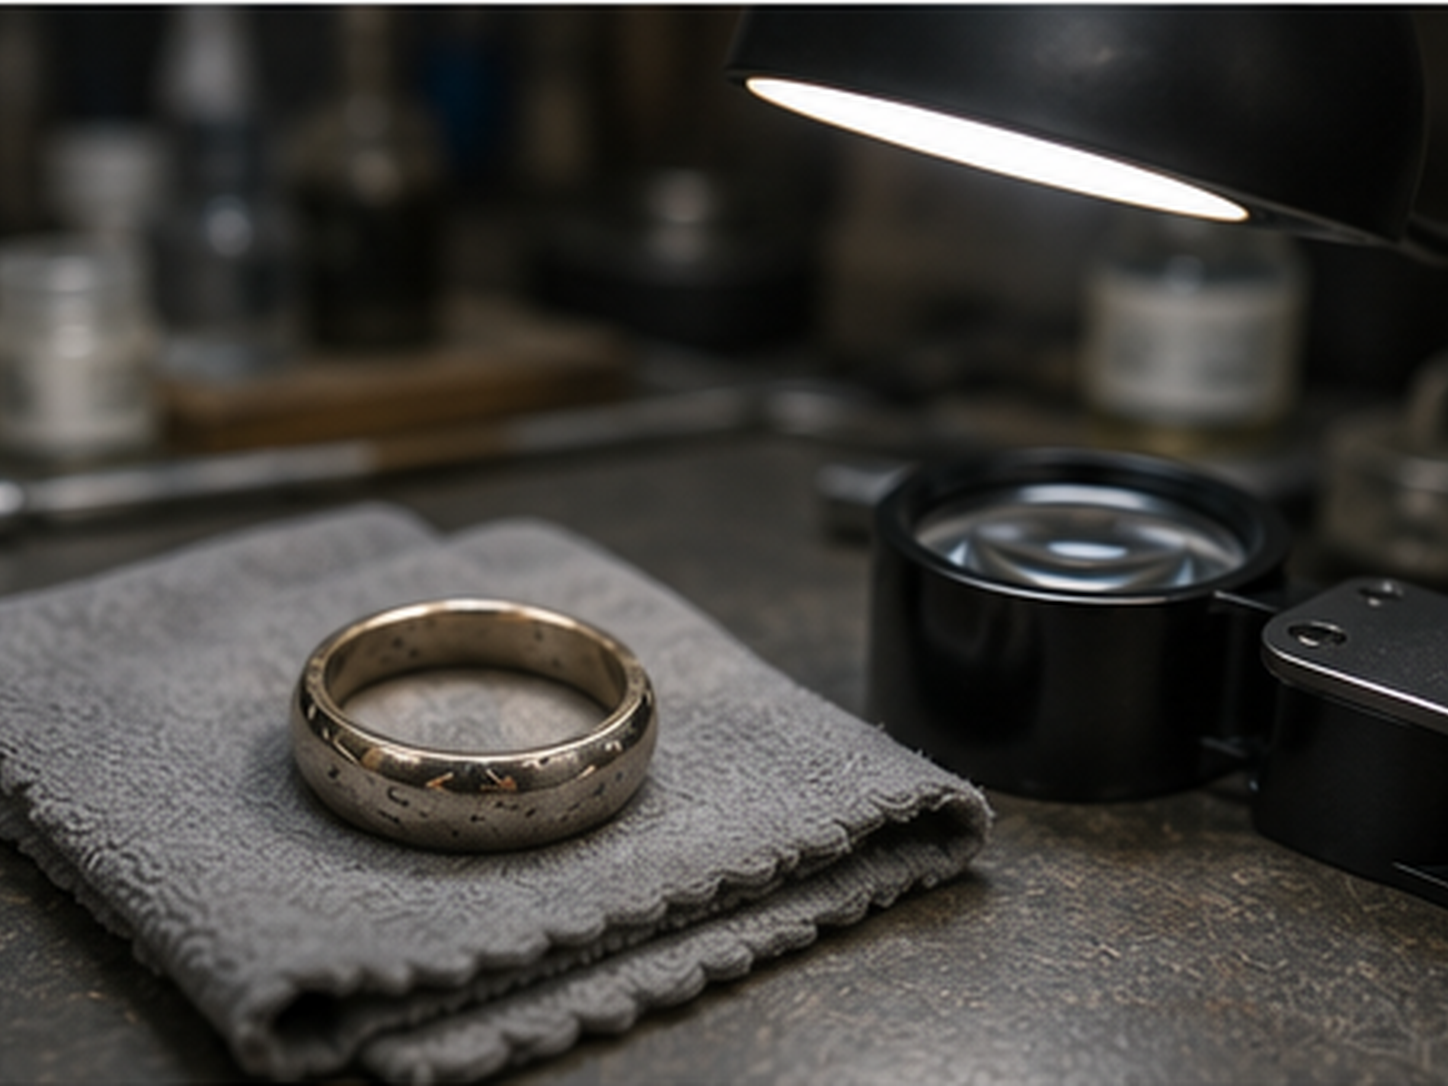
पॉलिशिंग का आकलन ठंडा करने तथा LUXI Green और हटाई गई सामग्री का अवशेष पूरी तरह निकालने के बाद ही करें। अंगूठी की भीतरी सतहों, बंद क्षेत्रों, धँसे भागों और जोड़ तथा जड़ाई के पास के क्षेत्रों पर विशेष ध्यान दें। दिशात्मक प्रकाश में सतह का निरीक्षण करें। दूसरे चरण या अलग कठोरता के व्हील के लिए अलग साफ औज़ार उपयोग करें। अनुकूल वस्तुओं के लिए LUXI iClean अनुशंसित धुलाई घोल है; सामग्री, कोटिंग, वस्तु की बनावट और जड़ाई के अनुसार धुलाई विधि चुनें। सफाई से ऐसी दरारें, गुहाएँ, छिद्र या अन्य दोष उजागर हों जो LUXI पॉलिशिंग की क्षमता से बाहर हैं, तो रुकें और वस्तु को तैयारी, मरम्मत या आगे उत्पादन की उपयुक्तता के आकलन पर लौटाएँ।