研磨コンパウンドバー

LUXI Yellow

黄色コンパウンド

LUXI Yellowは、金、銀、青銅、黄銅向けの第一工程用研磨コンパウンドです。正しく下地処理された表面では、最後の研磨材による目視可能な痕を完全に除去し、明瞭な光沢を伴う滑らかな表面を作ります。LUXI Blueでは作用が不足する大きな平面または開放面、より硬い合金で特に有効です。ステンレス鋼およびCo–Crでは、より作用の強い第一工程後、LUXI Pink前の任意の移行工程としてLUXI Yellowを使用できます。

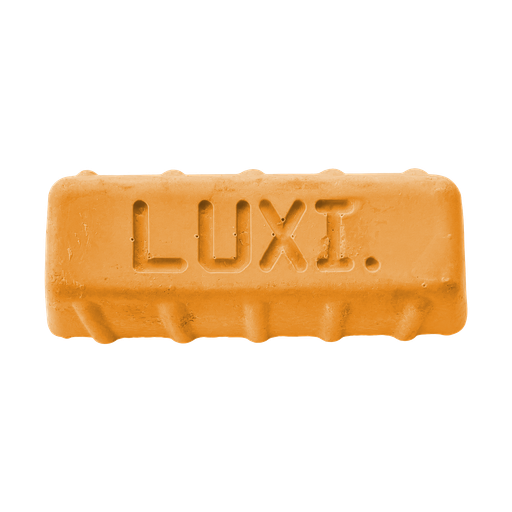
LUXI Yellowコンパウンドの画像
切削力7
光沢7

適用状況

LUXI Yellow使用前に、形状、必要な補修、研磨材前処理を完了します。深い傷、突出欠陥、形状誤差、開いた空洞など研磨で直すべきでない損傷は、第一工程前に解決してください。LUXI Yellowは不完全な前処理に代わりません。

一般的な最低開始点は、P400までの均一な研磨材前処理です。金属、表面積、形状、必要な結果に応じて、P600以上の細かさが推奨されます。青銅と真鍮は、多くの場合P600–P800または適切な湿式バレル工程で前処理します。銀と標準的な宝飾作業はP800–P1000付近から開始できます。平坦または開放された表面が広いほど、研磨材前処理をより細かく均一にする必要があります。

主工具は清潔な白または黄色の縫製綿ホイールと清潔な縫製モスリンホイールです。通常の縫製綿は標準第一工程、処理済み縫製綿はより硬く強い作用です。サイザル、フェルト、白い縫い目なしCalico、フランネルは主要LUXI Yellow工程の主工具ではありません。白い縫製Calicoは確認済みのステンレス鋼/Co–Cr移行工程だけに使い、大平面にはSplit-lapを使います。

直径約 150 mm の標準ホイールでは、作業開始範囲は 2500–3000 rpm です。この範囲を別の直径に直接適用してはいけません。実際の表面線速度、接触面積、接触の安定性に応じて作業条件を選択してください。小型のLUXI Yellow工具について、普遍的なrpm範囲は定められていません。作用不足を、過剰な圧力、過剰なLUXI Yellow、または長時間の連続接触で補ってはいけません。

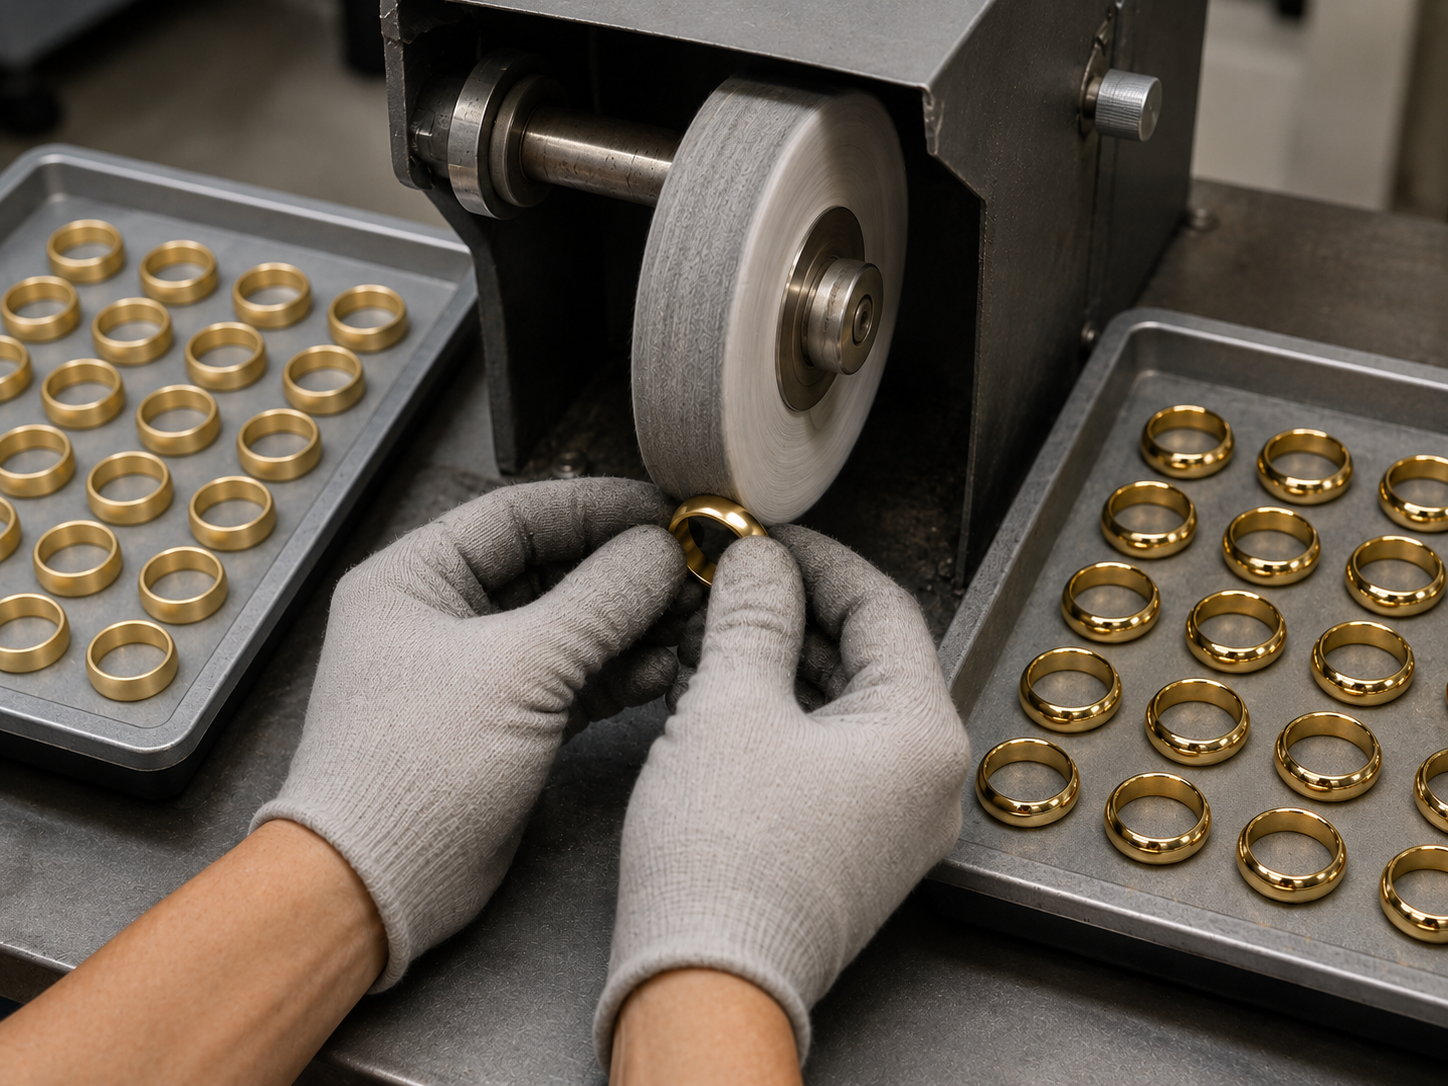
清潔なホイールにLUXI Yellowを最小限塗布します。短いパスで対象品をホイールに対して動かし、定期的に停止して表面と温度を確認します。圧力は、過熱、縁の損失、形状変形を起こさず安定接触を保つ範囲にします。ホイールが黒ずむ、除去金属で詰まる、蓄積物で過負荷になる場合は清掃します。新しいLUXI Yellowは本当に必要なときだけ追加してください。

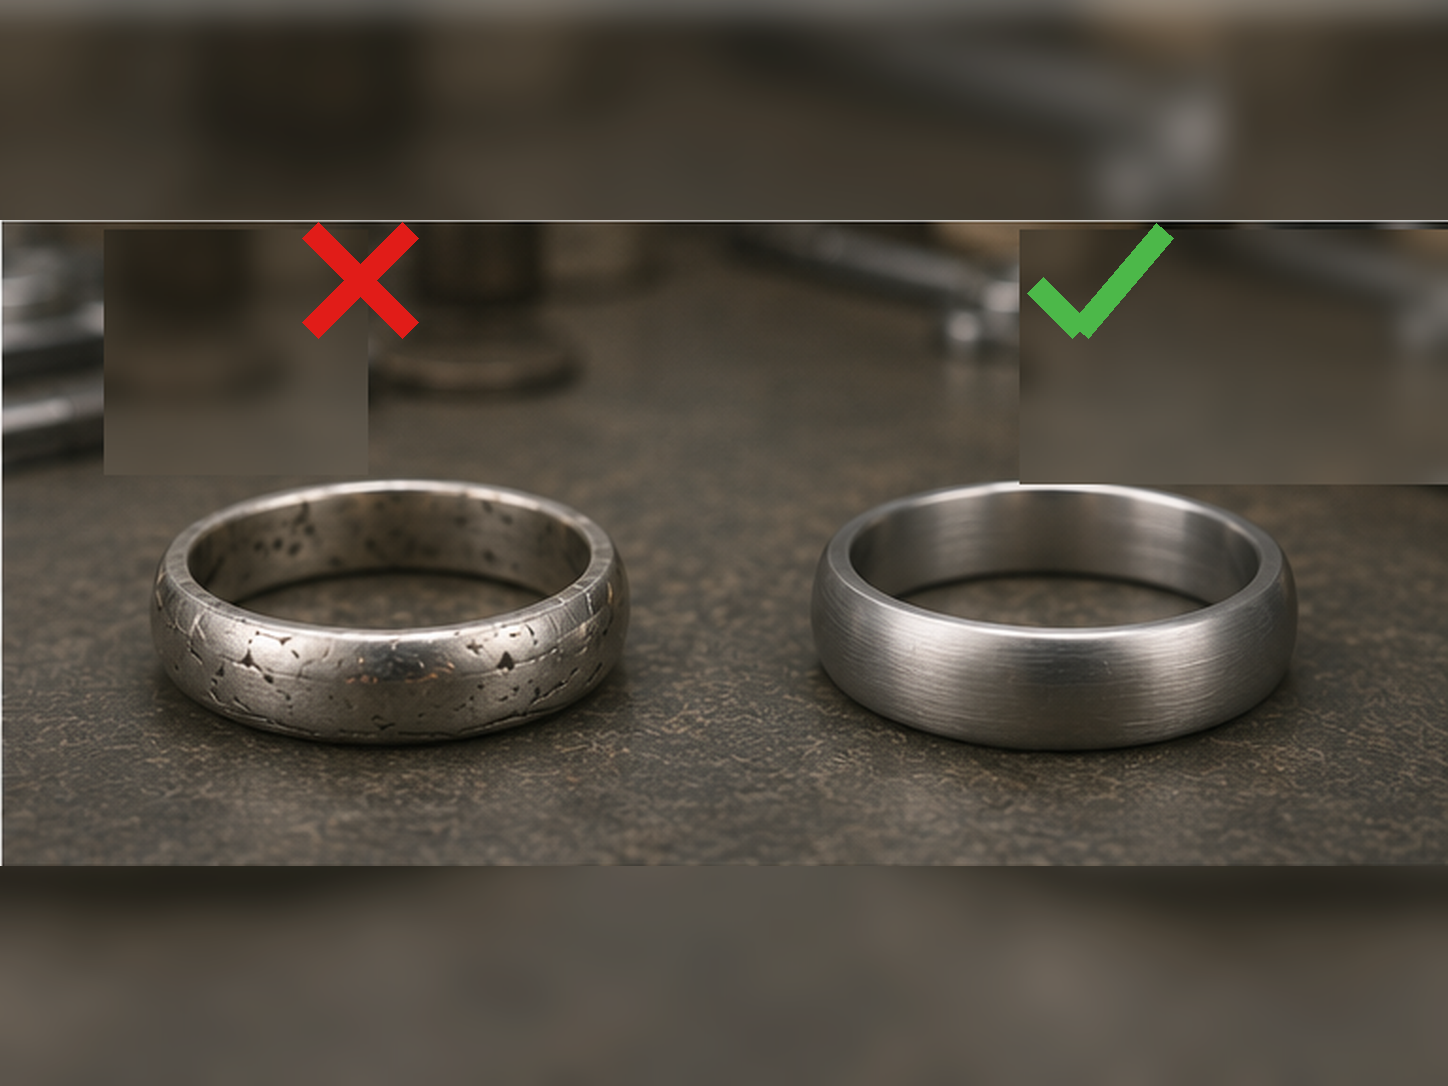
金、銀、青銅、黄銅では、LUXI Yellowが第一研磨工程を行います。最後の研磨材による目視可能な痕がすべて完全に除去され、表面が均一かつ滑らかで明瞭な光沢があり、エッジ、レリーフ、意図した形状が保持されている場合に限り、工程は完了です。LUXI Yellowと除去された金属を取り除いてから結果を評価してください。

一部の青銅品または通常の生産品質では、別の仕上げコンパウンドなしでもLUXI Yellowの結果で十分な場合があります。金、銀、青銅、真鍮で高く均一な光沢が必要な場合は、LUXI Yellow後にLUXI Super Fine Whiteを清潔な専用の未縫製モスリンまたはフランネルホイールで使用します。より高い最終光沢が必要な場合は未縫製フランネルホイールを選択します。

非常に高い光沢、より厳密な最終検査、または電気めっき、PVD、その他のコンパウンド残留物に敏感な工程の前処理が必要な場合は、LUXI Yellowの後にLUXI Orangeを選択してください。LUXI Orangeは、専用の清潔な縫い目なしモスリンまたはフランネルホイールで使用します。LUXI Super Fine WhiteとLUXI Orangeは異なる仕上げの選択肢であり、必須の連続工程ではありません。

選定された硬質青銅では、より明瞭な鏡面仕上げが必要な場合、LUXI Yellowの後にLUXI Pinkを使用できます。LUXI Pinkは別の清浄な白色無縫製Calicoホイールで使用してください。この分岐は条件付きであり、すべての青銅に対する普遍的な推奨ではありません。

ステンレス鋼およびCo–Crでは、LUXI Yellowは普遍的な開始用コンパウンドではありません。確認済みの素材別工程では、LUXI BlackまたはLUXI Grayによる、より強い第一工程の後、LUXI Pink仕上げへ移る前の任意の移行工程として、白色縫製Calicoホイールに使用できます。LUXI Gray後に必要な表面状態がすでに得られている場合、LUXI Yellowの追加工程は必須ではありません。LUXI Pinkは別の清浄な白色無縫製Calicoホイールで使用してください。

LUXI Blue、LUXI Yellow、LUXI Gray、LUXI Black、LUXI Asian Blueは、第一工程の強さを選ぶ代替肢であり、すべての品物に必須の連続工程ではありません。LUXI Blueは、LUXI Yellowの主な適用範囲内でより穏やかな選択肢です。LUXI Yellowを正しく使用しても第一工程を完全に完了できない場合は、より作用の強いLUXI GrayまたはLUXI Blackを選択します。LUXI Asian Blueは、独自の承認範囲内の作業に対する別個の最大作用の選択肢であり、LUXI Yellow後の自動的な次工程ではありません。

最後の研磨材痕が残る場合、まず前処理、前工程結果、ホイール種類・清潔さ、LUXI Yellow量、rpm、接触面積、圧力、対象品の動き、温度、洗浄品質を確認します。大きな平面では、選択したコンパウンドと工具が接触面積に十分作用するかも確認します。追加コンパウンドや加圧で、前処理修正や適切な第一工程選択を代替してはいけません。

研磨によって、LUXI研磨の作業範囲外にある気孔、亀裂、空洞、その他の欠陥が現れたり拡大したりした場合は、中止してください。判断を、研磨材による下地処理、補修、または製造を継続できるかどうかの評価へ戻してください。

結果を評価する前、または次のコンパウンドへ移る前に、LUXI Yellowと除去金属をすべて除去します。指向性照明の下で表面を検査し、広い平面、エッジ、レリーフ、凹部、内角、接合部に注意します。次のコンパウンドには、適切な種類の清潔な専用工具を使用します。適合する品物には推奨洗浄液としてLUXI iCleanを使用し、材料、品物の構造、次工程に応じて洗浄方法を選定します。
LUXIシステム内でのこのコンパウンドの位置

LUXI Yellowは、形状形成、補修、研磨材前処理が完了した表面を受け入れ、最後の研磨材による目視可能な痕をすべて除去して第一工程を完了させます。金、銀、青銅、真鍮ではLUXI Blueがより穏やかな代替肢で、LUXI GrayとLUXI Blackはより作用の強い第一工程の選択肢です。LUXI Yellow後はLUXI Super Fine White、LUXI Orange、または一部の硬質青銅ではLUXI Pinkを使用します。一部の生産作業では、別の仕上げコンパウンドなしでもLUXI Yellowの結果で十分な場合があります。ステンレス鋼とCo–Crでは、LUXI Yellowをより強い第一工程とLUXI Pinkの間の任意の移行工程として使用できます。

切削力 7/光沢 7。LUXI Yellowは、特に大きな平面または開放面でLUXI Blueの作用が不足する場合に選ぶ、金、銀、青銅、黄銅向けの強力な第一工程用コンパウンドです。主な作業工具は清浄な縫製綿ホイールまたは縫製モスリンホイールです。直径約 150 mmのホイールでは、作業開始範囲は 2500–3000 rpmです。

関連ワークフロー

LUXI前の表面下地処理

LUXI前の表面下地処理

LUXIは研磨工程数を減らし、工程管理を容易にできますが、正しい表面前処理の代わりにはなりません。研磨で、形状欠陥、深い傷、粗い前処理痕、鋳造欠陥、突起、ばり、ろう付け不良、形状誤差を修正してはなりません。

第一群の標準LUXI工程

金、銀、青銅、黄銅 — 基本LUXI研磨ワークフロー

本ページは、第一群材料(金、銀、青銅、真鍮)の基本LUXI生産工程を説明します。似た色の任意コンパウンドに対する普遍的手順ではなく、純正LUXIシステム内の工程です。

大きな平面の第一工程強化

大きな平面—第一研磨工程の強化

大きな平面およびほぼ平面の表面には、より作用が強く、より精密に調整された第一研磨工程の設定が必要です。このような対象物では、傷、波打ち、下地処理痕、不均一な金属除去、形状の損失が特に目立ちます。

ホイールの準備とLUXIペーストの最小限の塗布

ホイールの準備とLUXIコンパウンドの最小限の塗布

コンパウンドを増やしても研磨が向上するわけではありません。LUXIの作業工程では、コンパウンドを載せすぎたホイールは制御された接触を失い、表面形成を遅らせることがあります。ホイールを完全に清掃してから、LUXIコンパウンドを一度だけ接触させて追加してください。

硬質な第2群金属向け完全LUXI工程

ステンレス鋼およびCo–Cr向けの管理LUXI工程

必須のLUXI Black → LUXI Gray → LUXI Yellow → LUXI Pink連鎖を作らず、LUXI Gray、より強いLUXI Black、LUXI Pink前の任意LUXI Yellow移行を選びます。

金の最終光沢

金の最終光沢

金または大部分の金合金で第一研磨工程が完全に完了した後、LUXI Super Fine White、LUXI Red、LUXI Orangeのいずれか一つを独立した仕上げ選択肢として選んでください。

銀の最終光沢

銀の最終光沢

第一研磨工程が完全に完了した後、LUXI Super Fine White、LUXI Red、LUXI Orangeのいずれか一つを独立した仕上げ選択肢として選び、洗浄後も銀表面が安定していることを確認してください。

LUXI研磨後の洗浄

LUXI研磨後の洗浄

LUXI研磨後の洗浄は、対象品と届きにくい部分に残るコンパウンド、除去金属、汚染を除去します。追加研磨工程でも前工程ミスの修正方法でもなく、得られた表面を保持すべき管理された最終工程です。

関連トラブルシューティング

それ以外は明るく研磨された金属表面を横切って残る、方向性のある研磨傷。
診断カード

研磨後も傷が残るのはなぜですか?

光沢だけでは、表面が仕上げ工程へ進める状態とは限りません。研磨後も傷や下地処理痕が残る場合は、仕上げ用コンパウンドへ移る前に、研磨材処理の品質、ホイールの状態、コンパウンド量、洗浄、第一工程用コンパウンドの選択を確認してください。

大きな平面の第一工程強化
診断カード

平面に傷が残る

接触面積が大きいと単位面積当たりの圧力が下がり、基本の第一工程が弱すぎる場合があります。

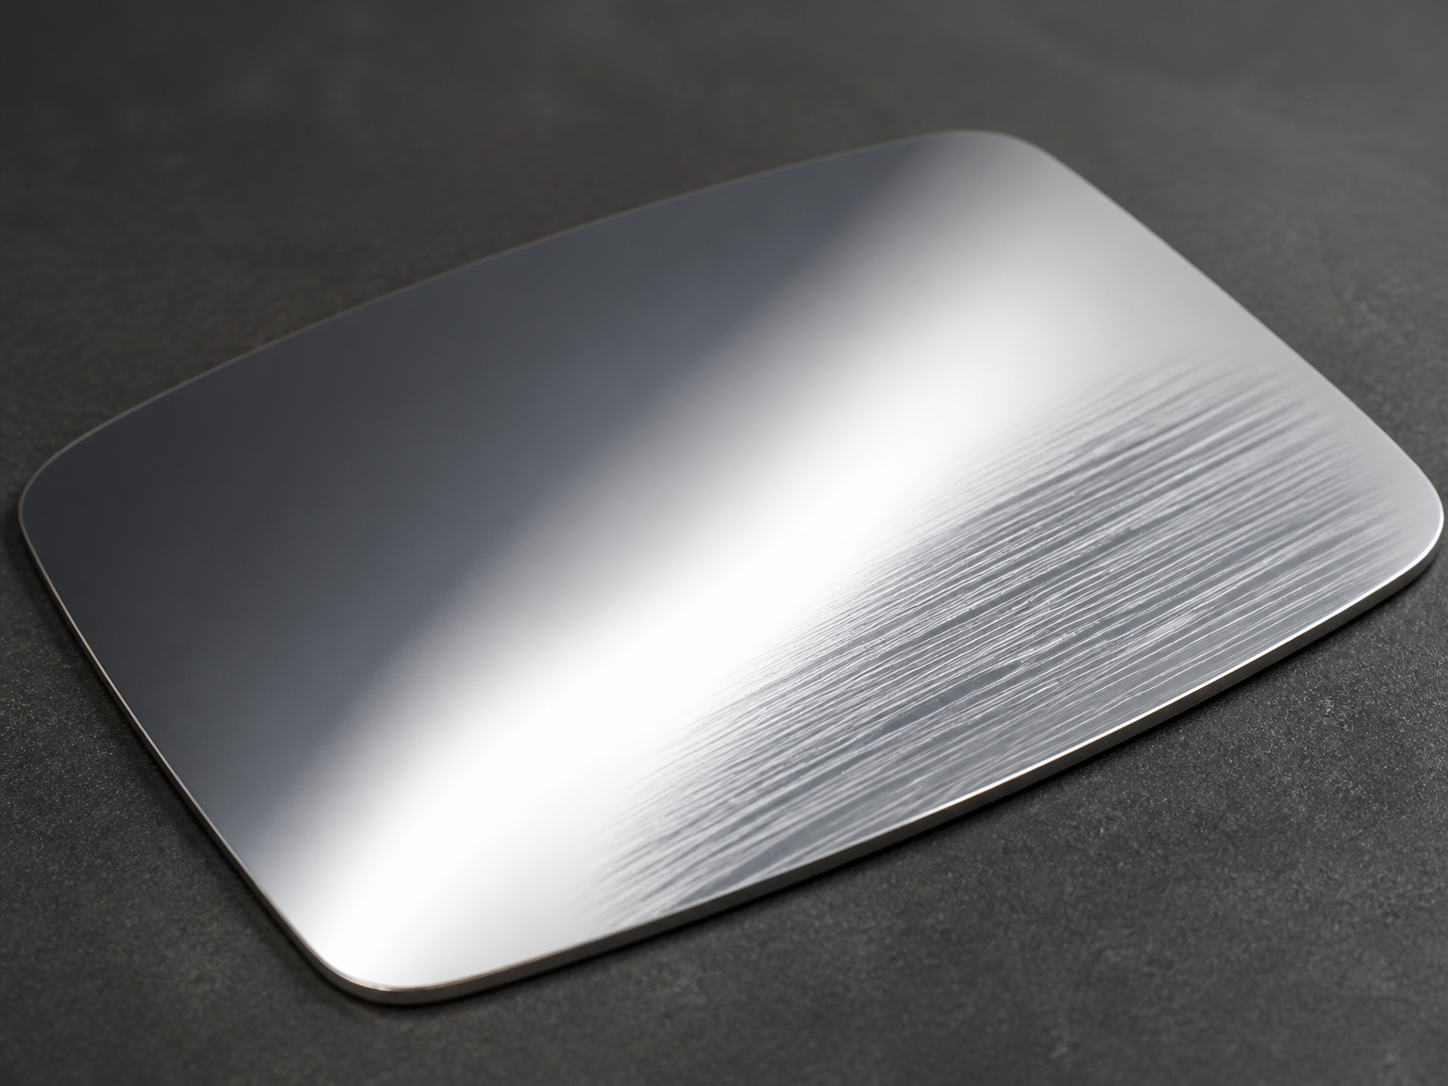
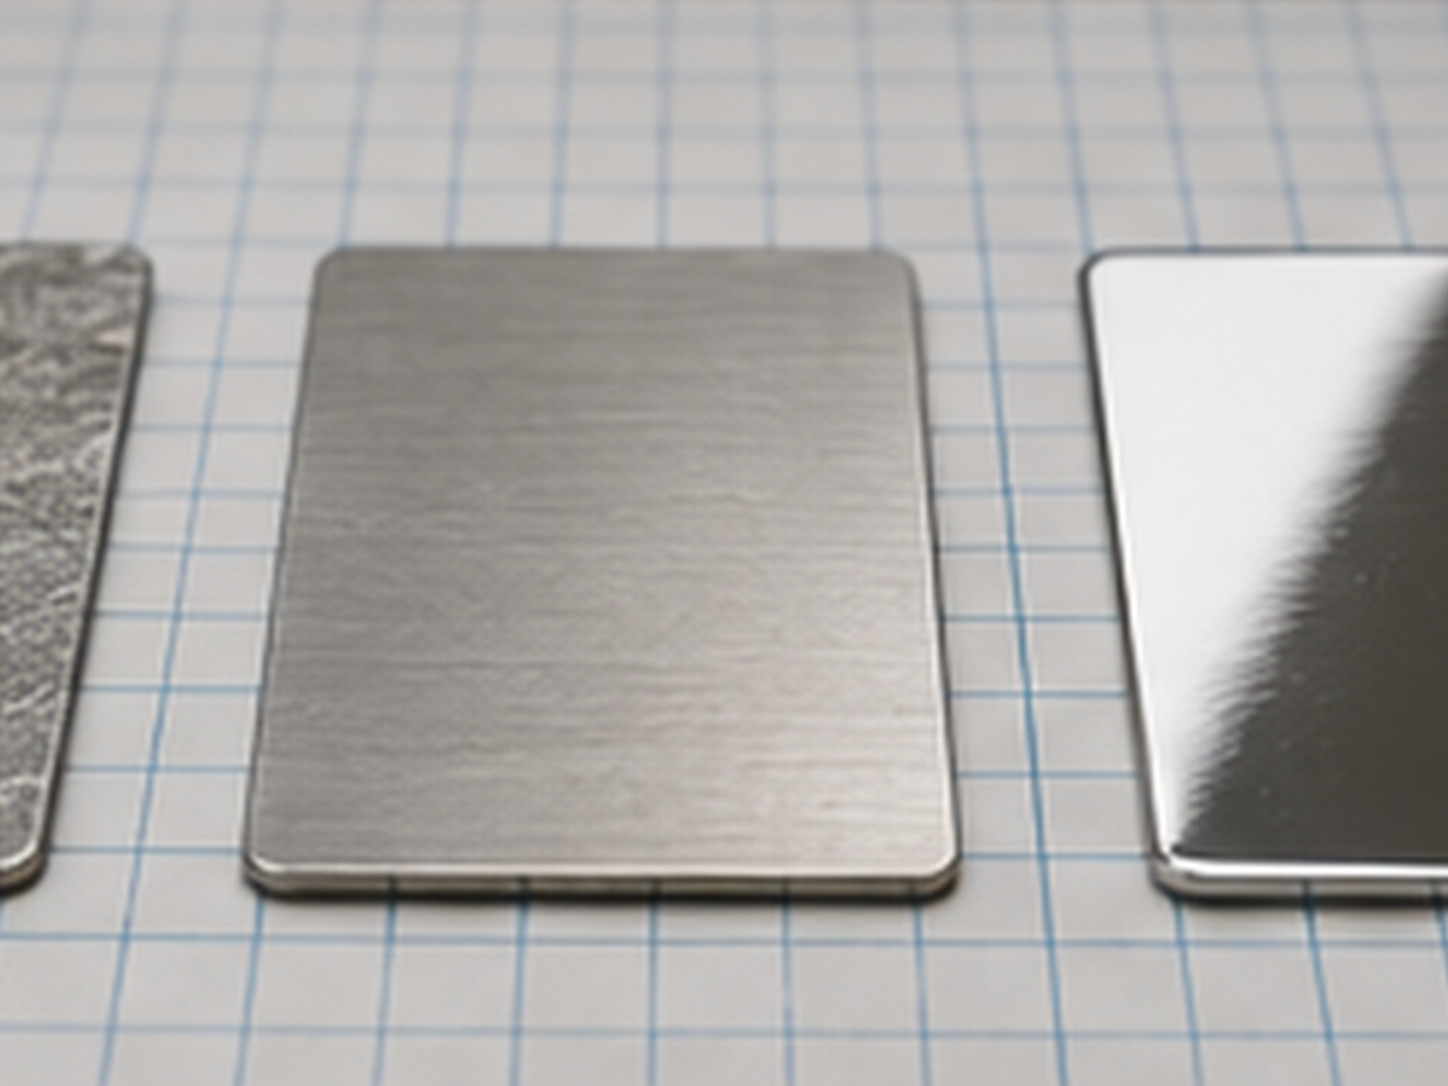
検査中の、くすんだブラシ仕上げ金属の試験面
診断カード

第一工程研磨後も平面がつや消しのまま

接触部に対して第一工程の作用が弱すぎる可能性があります。

接触面積を比較するため、幅の狭い棒と幅広い板を、それぞれに適した研磨ホイールに当てて配置した状態。
診断カード

圧力を上げても結果は改善しない

広い表面では、手で圧力を加えても切削効率が十分に上がらず、発熱だけが増える場合があります。

汚れたホイールと研磨くず
診断カード

ホイール上のコンパウンドが多すぎる

ホイール上の過剰なコンパウンドは工程管理を弱め、改善せず研磨を遅らせる場合があります。

汚れたホイールと研磨くず
診断カード

ホイールが黒くなる

研磨中にホイールが黒くなるのは、過剰なコンパウンド、金属粉、異物が作業面に蓄積するためです。

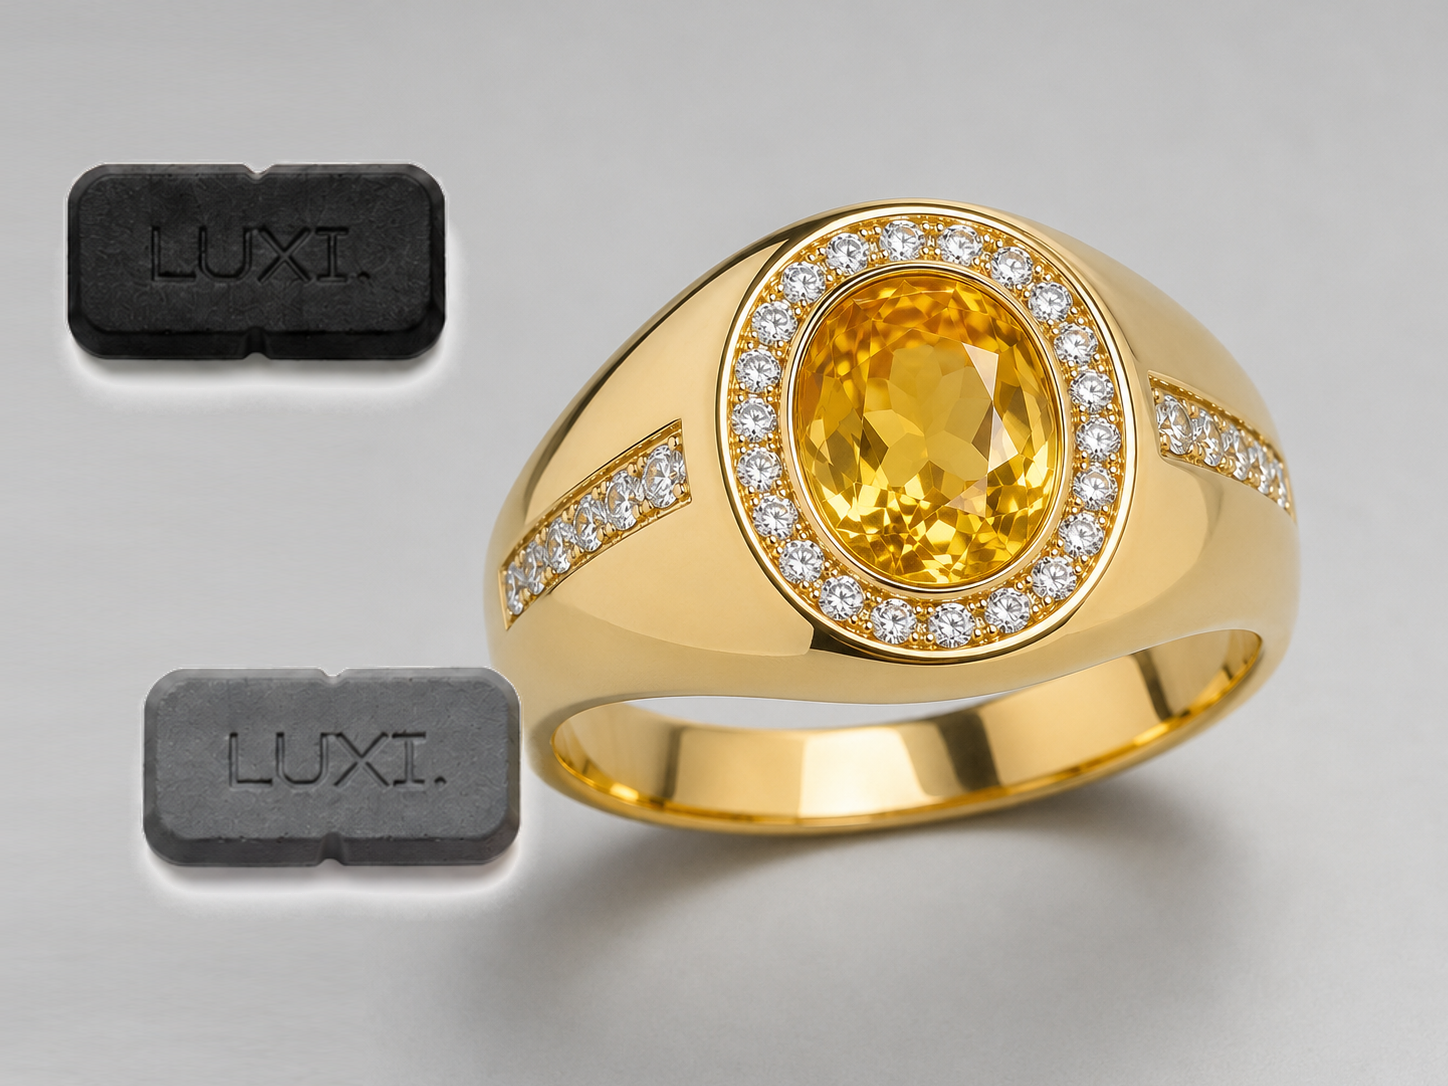
金のリング脇のLUXI BlackとLUXI Gray。Grayは中間選択肢。
診断カード

LUXI Blackは金には作用が強すぎる

LUXI Yellowでは不足しLUXI Blackでは除去しすぎる場合、中間強化工程としてLUXI Grayを使います。

隠れた欠陥を評価するLUXI研磨試験
診断カード

第一工程研磨後も欠陥が残る

残存欠陥は、研磨で現実的に閉じたり緩和したりできる深さを超えている可能性があります。