

 एकीकृत पॉलिशिंग प्रणाली
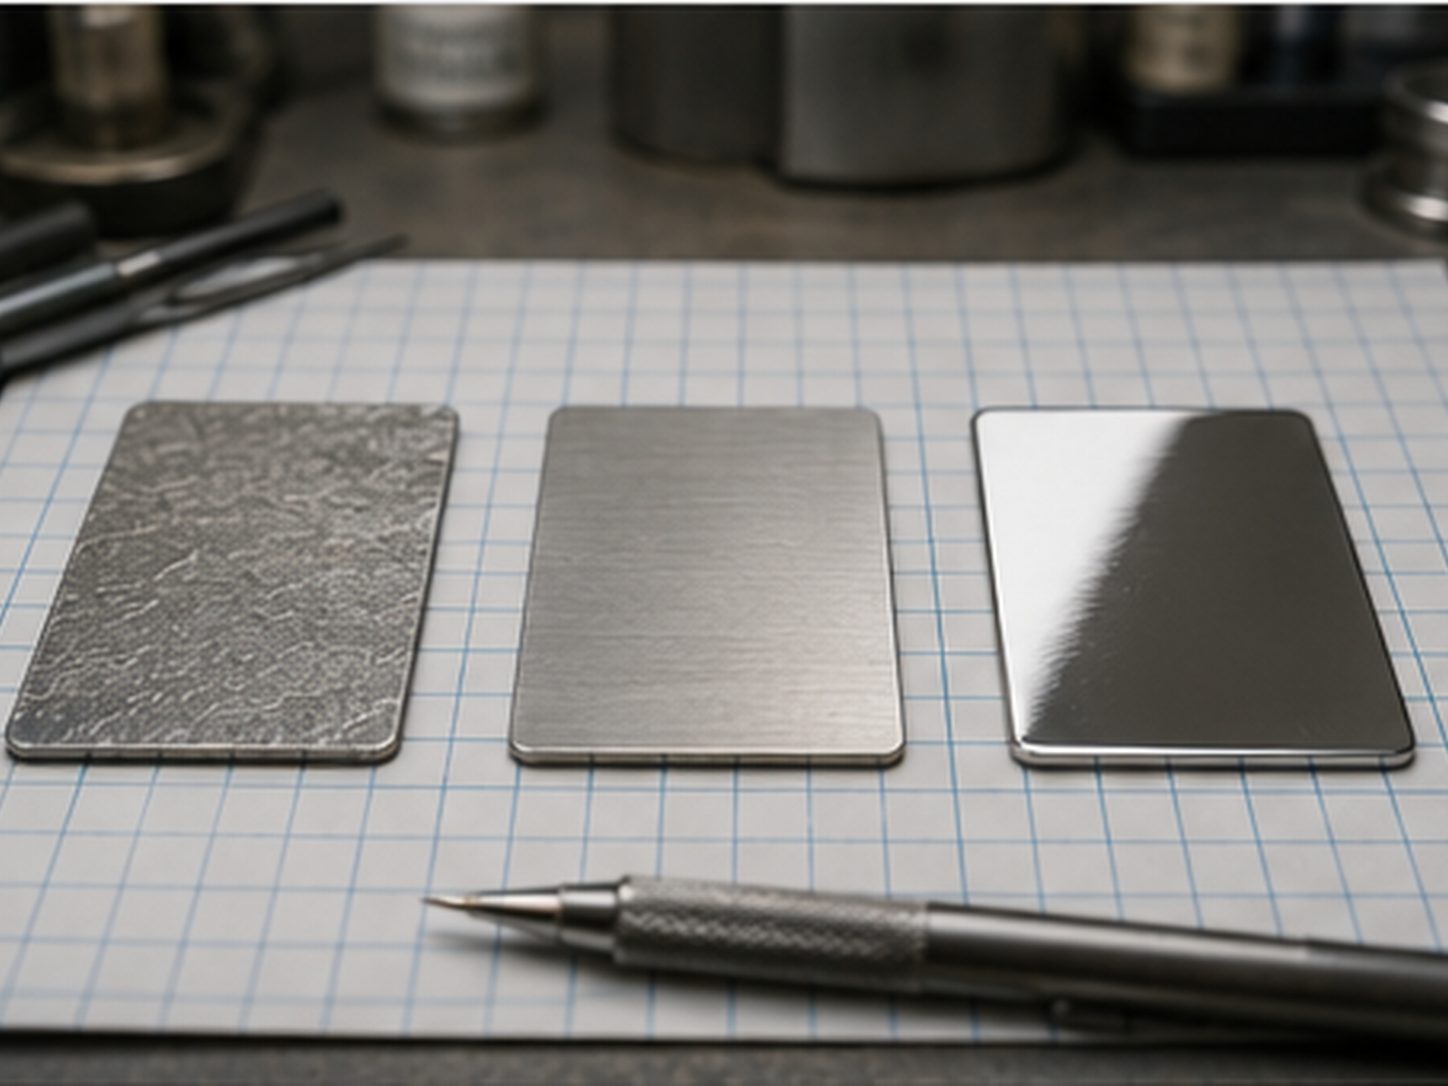
किसी वस्तु को LUXI पॉलिशिंग प्रक्रिया में तभी लाना चाहिए, जब उसकी मूल यांत्रिक तैयारी पूरी हो चुकी हो: ऊँचे हिस्से घटा दिए गए हों, स्प्रू के अवशेष हटा दिए गए हों, स्पष्ट उभरे हुए दोष नीचे कर दिए गए हों और सतह निर्धारित ज्यामिति के करीब हो। इस बिंदु से LUXI प्रणाली पॉलिशिंग कंपाउंड और व्हील के चयन, पॉलिशिंग मार्ग, मध्यवर्ती निरीक्षण, अंतिम पॉलिशिंग, सफाई और कोटिंग-पूर्व विचारों को नियंत्रित करती है।
पॉलिशिंग से पहले दोषों को नाममात्र सतह से ऊपर के ऊँचे हिस्सों, सामान्य सतही खरोंचों, गहरे दोषों, ग्राइंडिंग की खरोंचों से छिपे दोषों और आर्थिक रूप से हटाने के लिए बहुत बड़े दोषों में अलग करना चाहिए। कठोर अपघर्षक कार्य के बाद दिशात्मक या अव्यवस्थित खरोंचें छिद्र, गुहाएँ, गहरी खरोंचें, अंतर्वेशन और स्थानीय धँसाव छिपा सकती हैं। अपघर्षक निशानों का दृश्य प्रभाव दबाने और सतह की वास्तविक स्थिति उजागर करने के लिए LUXI, LUXI Super Fine White से संक्षिप्त नैदानिक पॉलिश की अनुशंसा करता है। यह निरीक्षण का चरण है, अंतिम पॉलिशिंग नहीं।
गहरे दोषों का मूल्यांकन आकार, गहराई, स्थान, दृश्यता और मरम्मत की आर्थिक व्यावहारिकता के आधार पर करना आवश्यक है। यदि किसी मूल्यवान वस्तु में बड़ा स्थानीय दोष हो, तो लेज़र मरम्मत उचित हो सकती है: दोष को वेल्ड करें, अतिरिक्त धातु हटाएँ, ज्यामिति बहाल करें और सामान्य प्रक्रिया पर लौटें। यदि मरम्मत उचित न हो, तो अधिक पॉलिशिंग समय व्यर्थ करने से पहले वस्तु को अस्वीकार करें या पुनर्गलित करें।
सामग्री का चयन दो मुख्य समूहों से शुरू होता है। पहले समूह की सामग्रियों में ताँबे की मिश्रधातुएँ, पीतल, कांस्य, चाँदी की मिश्रधातुएँ और अधिकांश सोने की मिश्रधातुएँ शामिल हैं। ये सामान्यतः आभूषण-पॉलिशिंग के सामान्य तर्क का पालन करती हैं: लगभग 600-800 grit तक तैयारी, पहले चरण की पॉलिशिंग, निरीक्षण और फिर अंतिम पॉलिशिंग। दूसरे समूह की सामग्रियों में स्टेनलेस स्टील, प्लैटिनम, टाइटेनियम, कुछ जिंक और टिन मिश्रधातुएँ, असामान्य कठोर सोना मिश्रधातुएँ, चाँदी-प्लैटिनम मिश्रधातुएँ, प्रायोगिक कास्टिंग मिश्रधातुएँ, पाउडर धातुकर्म और धातु से 3D-मुद्रित वस्तुएँ शामिल हैं। दूसरे समूह की सामग्रियाँ अब नियंत्रित मार्ग का पालन करती हैं, जिसमें तैयारी का स्तर, तापमान, व्हील का चयन और पॉलिशिंग कंपाउंड की भूमिका अधिक सावधानी से चुनी जाती है।
औसत ज्यामिति और लगभग 800 grit तैयारी वाली पहले समूह की सामग्रियों के लिए मूल मार्ग पीले सिले हुए बफ के साथ LUXI Blue है, जिसके बाद सफेद बिना सिले फ्लैनल बफ के साथ LUXI Super Fine White उपयोग किया जाता है। फिलिग्री और नाजुक विवरणों में सफेद सिले हुए बफ के साथ LUXI Blue उपयोग करके धातु का कटाव कम किया जाता है। बड़ी समतलीय सतहों पर पहले चरण की आक्रामकता बढ़ाने के लिए पहले चरण के पॉलिशिंग कंपाउंड को क्रमशः बदला जाता है: LUXI Blue, फिर LUXI Yellow, फिर LUXI Gray, फिर LUXI Black और आवश्यकता होने पर ही सिसल बफ के साथ LUXI Black। अधिक आक्रामक पॉलिशिंग कंपाउंड कम आक्रामक पहले-चरण के पॉलिशिंग कंपाउंड की जगह लेते हैं; उन्हें अपने-आप अतिरिक्त प्रारंभिक चरणों के रूप में नहीं जोड़ा जाता।
पहले चरण की पॉलिशिंग के बाद सतह चमकीली और दिखाई देने वाली खरोंचों से मुक्त होनी चाहिए। सतही परत की गति से महीन दोष बंद या नरम हो सकते हैं। सतह रोटी पर फैले मक्खन जैसी दिख सकती है: वह नीचे की खुरदराहट को ढकती है, लेकिन प्रकाशीय रूप से परिष्कृत होने के लिए उसे अभी भी चिकना करना पड़ता है। अंतिम पॉलिशिंग नरम होनी चाहिए, आक्रामक नहीं। मानक ऊँची चमक के लिए LUXI Super Fine White या प्रीमियम फिनिश, इलेक्ट्रोप्लेटिंग-पूर्व, PVD-पूर्व अथवा पॉलिशिंग के बाद आसान सफाई के लिए LUXI Orange उपयोग करें। ये अनुशंसाएँ LUXI पॉलिशिंग कंपाउंडों और कार्यप्रवाहों पर लागू होती हैं, दिखने में समान तृतीय-पक्ष पॉलिशिंग कंपाउंडों पर नहीं।