

 Sistem Pemolesan Terpadu
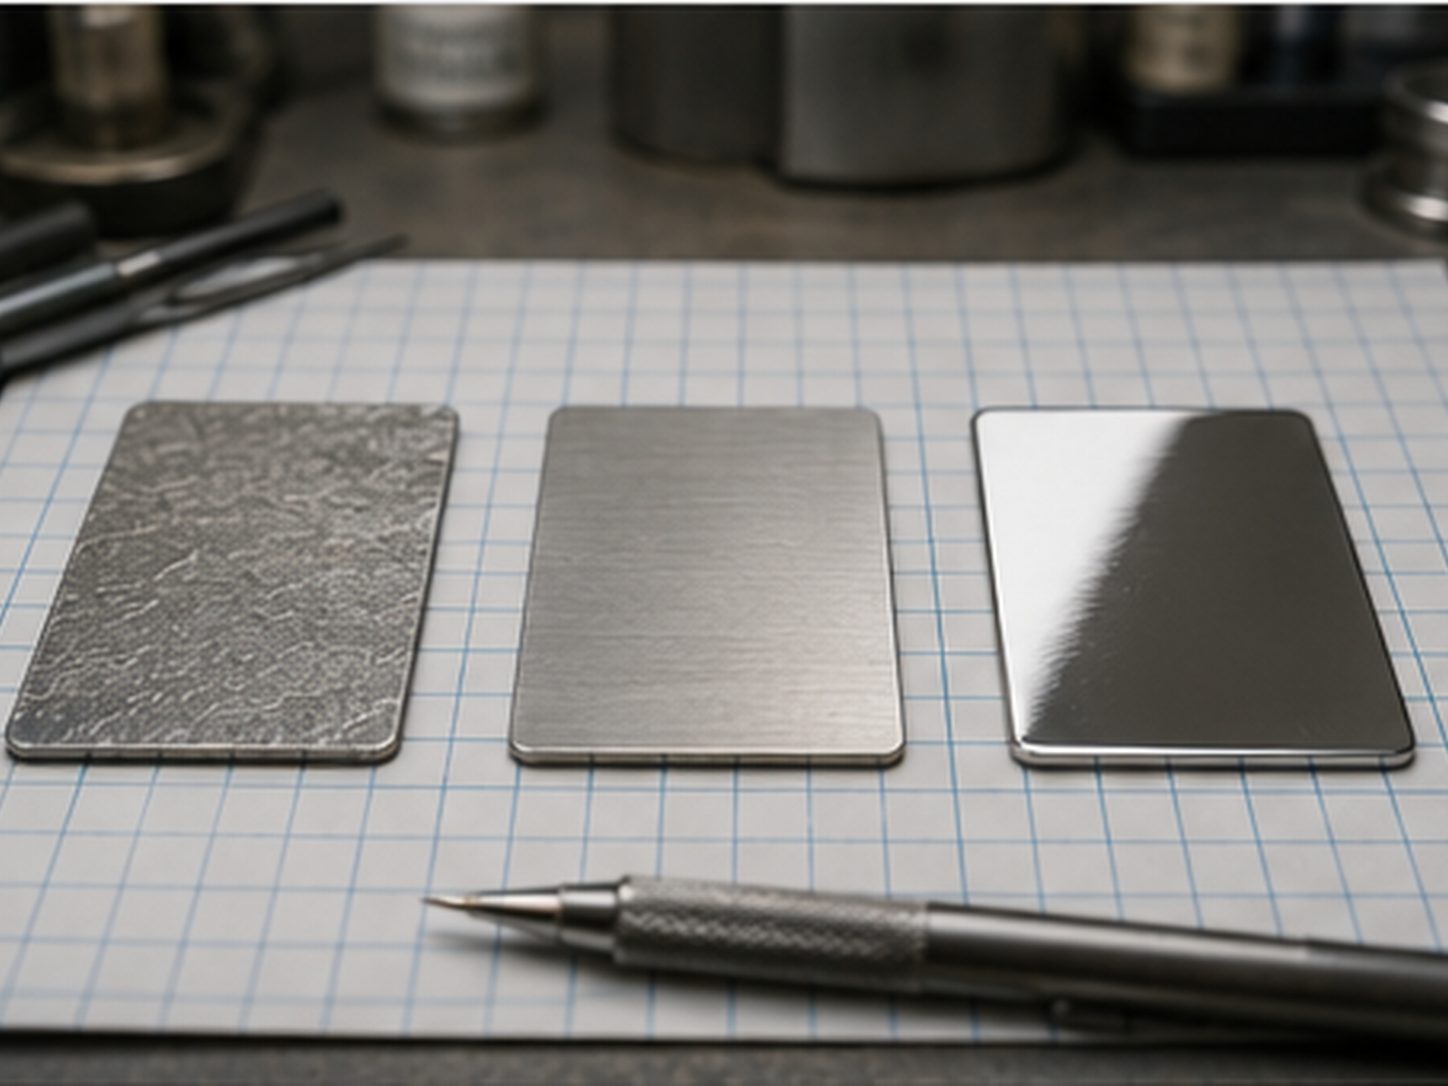
Benda sebaiknya memasuki proses pemolesan LUXI setelah persiapan mekanis dasar selesai: bagian tinggi dikurangi, sisa saluran tuang dihilangkan, cacat menonjol yang jelas direndahkan, dan permukaan mendekati geometri yang diinginkan. Mulai titik ini, sistem LUXI mengendalikan pilihan bahan poles, pilihan roda poles, alur pemolesan, pemeriksaan antara, pemolesan akhir, pembersihan, dan pertimbangan sebelum pelapisan.
Sebelum pemolesan, cacat sebaiknya dibedakan menjadi bagian tinggi di atas permukaan nominal, goresan permukaan biasa, cacat dalam, cacat yang tersembunyi oleh goresan penggerindaan, dan cacat yang terlalu besar untuk dihilangkan secara ekonomis. Setelah pengerjaan abrasif keras, goresan terarah atau acak dapat menyembunyikan pori, rongga, goresan dalam, inklusi, dan cekungan lokal. LUXI merekomendasikan pemolesan diagnostik singkat dengan LUXI Super Fine White untuk mengurangi gangguan visual akibat abrasif dan memperlihatkan kondisi permukaan sebenarnya. Ini adalah langkah pemeriksaan, bukan pemolesan akhir.
Cacat dalam harus dievaluasi berdasarkan ukuran, kedalaman, lokasi, keterlihatan, dan pertimbangan ekonomi perbaikan. Jika benda bernilai memiliki cacat lokal besar, perbaikan laser dapat dibenarkan: las cacat, hilangkan logam berlebih, pulihkan geometri, lalu kembali ke proses normal. Jika perbaikan tidak beralasan, tolak atau lebur ulang benda sebelum membuang lebih banyak waktu pemolesan.
Pemilihan material dimulai dengan dua kelompok utama. Material kelompok pertama mencakup paduan tembaga, kuningan, perunggu, paduan perak, dan sebagian besar paduan emas. Material ini biasanya mengikuti prinsip pemolesan perhiasan normal: persiapkan hingga sekitar 600-800 grit, poles tahap pertama, periksa, lalu lakukan pemolesan akhir. Material kelompok kedua mencakup baja tahan karat, platinum, titanium, beberapa paduan seng dan timah, paduan emas keras yang tidak biasa, paduan perak-platinum, paduan pengecoran eksperimental, benda metalurgi serbuk, dan benda cetak logam 3D. Material kelompok kedua kini mengikuti alur terkendali, dengan tingkat persiapan, suhu, pilihan roda poles, dan peran bahan poles yang dipilih lebih cermat.
Untuk material kelompok pertama dengan geometri rata-rata dan persiapan sekitar 800 grit, alur dasarnya adalah LUXI Blue dengan roda poles kuning berjahit, diikuti LUXI Super Fine White dengan roda poles flanel putih tanpa jahitan. Untuk filigri dan detail halus, pengikisan logam dikurangi dengan menggunakan LUXI Blue bersama roda poles putih berjahit. Pada permukaan datar luas, agresivitas tahap pertama ditingkatkan dengan mengganti bahan poles tahap pertama: LUXI Blue, lalu LUXI Yellow, lalu LUXI Gray, lalu LUXI Black, dan baru kemudian LUXI Black dengan roda poles sisal jika diperlukan. Bahan poles lebih agresif menggantikan bahan poles tahap pertama yang kurang agresif; bahan tersebut tidak otomatis ditambahkan sebagai tahap pendahuluan ekstra.
Setelah pemolesan tahap pertama, permukaan seharusnya mengilap dan bebas goresan terlihat. Cacat halus dapat tertutup atau diperhalus oleh pergerakan lapisan permukaan. Permukaan dapat tampak seperti mentega yang dioleskan pada roti: menutupi kekasaran di bawahnya, tetapi masih perlu diratakan agar lebih halus secara optis. Pemolesan akhir sebaiknya lembut, bukan agresif. Gunakan LUXI Super Fine White untuk kilap tinggi standar, atau LUXI Orange untuk hasil akhir premium, sebelum pelapisan elektrolitik, sebelum PVD, atau agar pembersihan setelah pemolesan lebih mudah. Rekomendasi ini berlaku untuk bahan poles dan alur proses LUXI, bukan bahan poles pihak ketiga yang tampak serupa.