पॉलिशिंग कंपाउंड की छड़

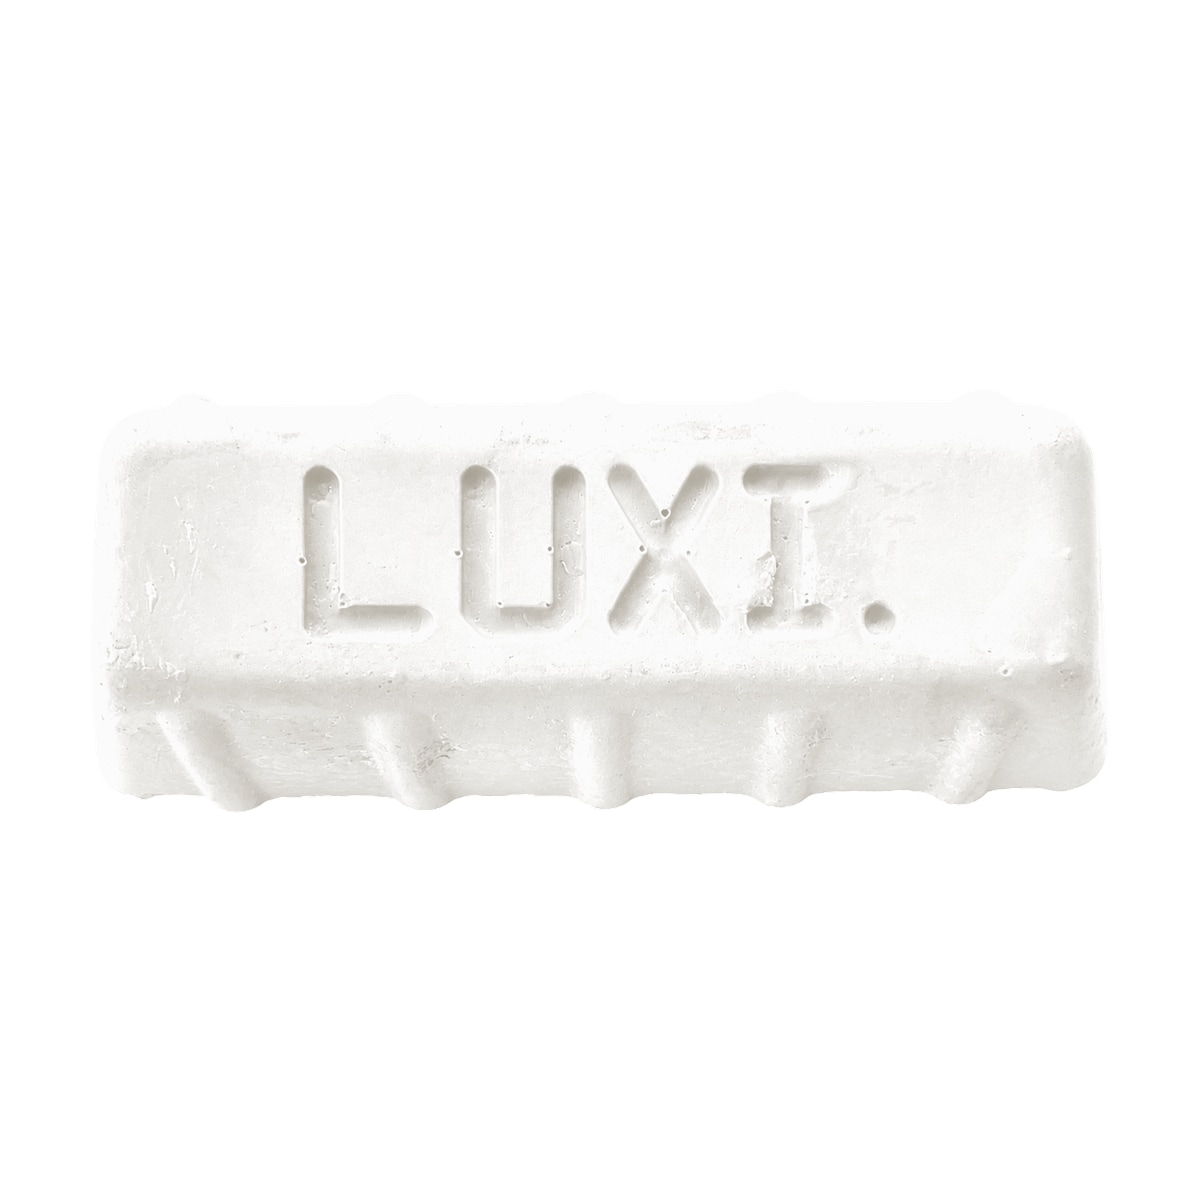
LUXI Super Fine White

सफेद रंग का पॉलिशिंग पेस्ट

LUXI Super Fine White पहले समूह की सामग्रियों—पीतल और कांस्य सहित ताँबे की मिश्रधातुओं, चाँदी की मिश्रधातुओं और अधिकांश सोने की मिश्रधातुओं—के लिए मानक फिनिशिंग पॉलिशिंग कंपाउंड है। पहला पॉलिशिंग चरण पूरी तरह पूरा होने के बाद यह न्यूनतम कटाव के साथ सतह को ऊँची और एकसमान चमक देता है।

LUXI Super Fine White पॉलिशिंग कंपाउंड की छवि
कटाव3
चमक10

अनुप्रयोग संदर्भ

LUXI Super Fine White का उपयोग केवल अपघर्षक तैयारी और पहला पॉलिशिंग चरण पूरी तरह पूरा होने के बाद करें। इस बिंदु तक अंतिम अपघर्षक के सभी दिखाई देने वाले निशान हट चुके हों और सतह पहले से समतल तथा बनी हुई हो। कोई खरोंच, पिछले चरण की रेखा, स्पष्ट फीकापन, लहर या अधूरी ज्यामिति वाला क्षेत्र न बचे। LUXI Super Fine White पहले से बनी निकट-सतही परत को और चिकना तथा स्थिर करता है, लेकिन पहले चरण के पॉलिशिंग कंपाउंड का स्थान नहीं लेता। पहले पॉलिशिंग चरण और फिनिशिंग की अलग-अलग जिम्मेदारियाँ “फिनिशिंग चरण पहले पॉलिशिंग चरण से कैसे अलग है” में समझाई गई हैं।

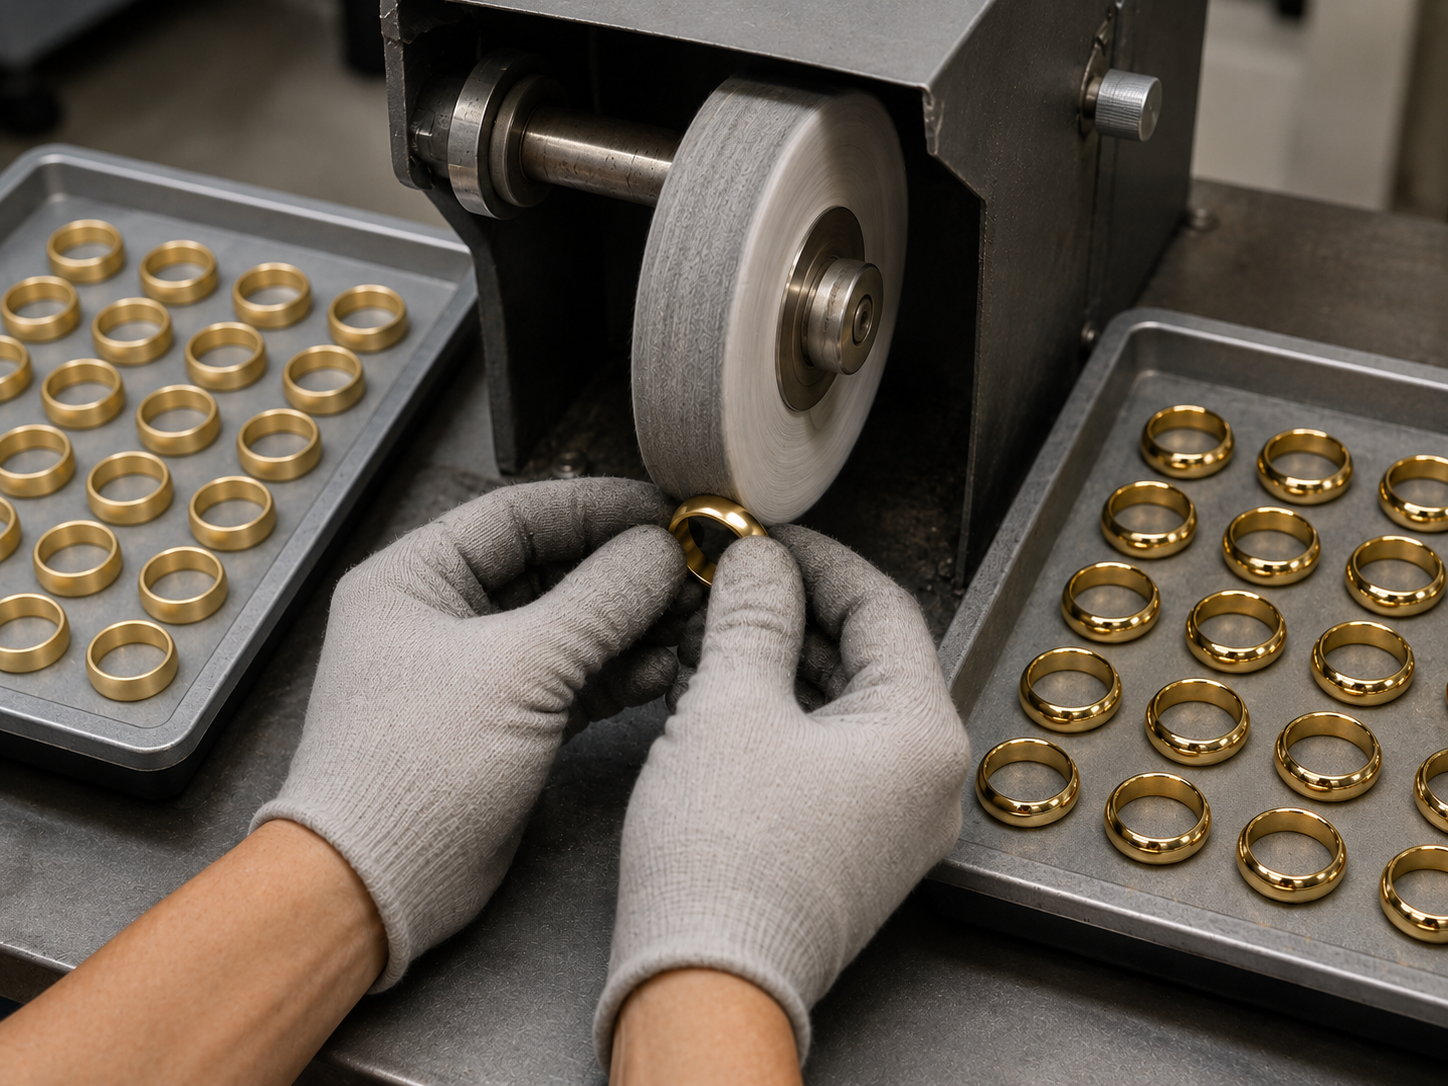
मुख्य कार्यशील औज़ार साफ बिना सिला मलमल व्हील और साफ बिना सिला फ्लैनल व्हील हैं। मानक फिनिश के लिए मलमल उपयोग करें। अधिक अंतिम चमक आवश्यक हो, तो अधिक नरम फ्लैनल व्हील चुनें। लगभग 150 mm व्यास वाले व्हील के लिए प्रारंभिक कार्य-सीमा 2500–3000 rpm है। सिले हुए व्हील, सिसल और फेल्ट औज़ार सार्वजनिक LUXI Super Fine White अनुशंसा का हिस्सा नहीं हैं। कपड़े, सिलाई, नरमी, व्यास और व्हील की स्थिति के प्रभाव “LUXI प्रणाली में पॉलिशिंग व्हील के चयन का तर्क” में समझाए गए हैं।

LUXI Super Fine White बहुत कम मात्रा में लगाएँ और पुराने पॉलिशिंग कंपाउंड तथा निकली धातु को हटाने के लिए व्हील की कार्यशील सतह नियमित रूप से साफ करें। व्हील को सतह पर सीधे काम करना चाहिए; व्हील और वस्तु के बीच पॉलिशिंग कंपाउंड की मोटी परत संपर्क कमजोर करती है, परिणाम का आकलन कठिन बनाती है और बाद में हटाए जाने वाले संदूषण को बढ़ाती है। पहले पॉलिशिंग चरण की तुलना में हल्का दबाव रखें, छोटे सहज पास में काम करें और सतह का दिशात्मक प्रकाश में नियमित निरीक्षण करें। न्यूनतम प्रयोग, व्हील की स्वच्छता, सतह की स्थिरता और बाद की धुलाई का संबंध “पॉलिशिंग कंपाउंड का रसायन और स्वच्छ पॉलिशिंग का तर्क” तथा व्यावहारिक कार्यप्रवाह “व्हील की तैयारी और LUXI पॉलिशिंग कंपाउंड का न्यूनतम प्रयोग” में समझाया गया है।

सोने और अधिकांश सोना मिश्रधातुओं के लिए उपयुक्त पहले चरण के बाद LUXI Super Fine White अंतिम पॉलिशिंग का मानक विकल्प है। कार्यप्रवाह “सोने की अंतिम चमक” व्यावहारिक प्रक्रिया, LUXI Orange से अंतर और धुलाई के बाद आकलन समझाता है। LUXI Super Fine White मानक फिनिश है, जबकि अधिक कठोर माँग वाली सतह या कोटिंग से पहले तैयारी के लिए LUXI Orange चुना जाता है।

चाँदी की मिश्रधातुओं पर केवल पॉलिशिंग के तुरंत बाद की चमक ही नहीं, बल्कि पॉलिशिंग कंपाउंड हटाने के बाद सतह की स्थिरता भी जाँचें। बहुत लंबी, बहुत गर्म या बहुत आक्रामक अल्ट्रासोनिक धुलाई दूधिया धुँध पैदा कर सकती है और पिछले चरण से बची कमजोरियाँ उजागर कर सकती है। इसलिए चाँदी पर पूरी तरह पूरा पहला चरण, साफ बिना सिला व्हील, बहुत कम LUXI Super Fine White और छोटी कोमल धुलाई विशेष रूप से महत्वपूर्ण हैं। विस्तृत प्रक्रिया “चाँदी की अंतिम चमक” में दी गई है।

पीतल, कांसा और अन्य तांबा मिश्रधातुओं पर LUXI Super Fine White उस पहले-चरण के पॉलिशिंग कंपाउंड के बाद पॉलिशिंग पूरी करता है जिसे मिश्रधातु की कठोरता, संपर्क क्षेत्र और सतह की स्थिति के अनुसार चुना गया हो। मानदंड वही रहता है: LUXI Super Fine White उपयोग करने से पहले अंतिम अपघर्षक के सभी निशान पूरी तरह हटे हों और पहले चरण से बिना दिखाई देने वाली खरोंचों वाली एकसमान सतह बनी हो।

जब सतह पर ऊँची, एकसमान चमक और समान प्रतिबिंब हो तथा सारा पॉलिशिंग कंपाउंड हटाने के बाद परिणाम स्थिर रहे, तब पॉलिशिंग पूरी है। छोटे पास के बाद फीके क्षेत्र या खरोंचें बचें, सतह धुँधली हो जाए या धुलाई के बाद चमक घटे, तो अपघर्षक तैयारी, पहले चरण की पूर्णता, व्हील का प्रकार और स्वच्छता, LUXI Super Fine White की मात्रा तथा दबाव जाँचें। पिछले चरण को सुधारने के बजाय अतिरिक्त फिनिशिंग पॉलिशिंग कंपाउंड उपयोग नहीं करना चाहिए।

LUXI Super Fine White, LUXI Red और LUXI Orange अलग-अलग फिनिशिंग कार्य करते हैं और अनिवार्य क्रम नहीं बनाते। LUXI Super Fine White ऊँची, एकसमान चमक के लिए मानक फिनिश है। सूक्ष्म छिद्रों और छोटी अनियमितताओं का काले निशान से निरीक्षण उपयोगी हो, तो LUXI Red चुनें। इलेक्ट्रोप्लेटिंग, PVD या पॉलिशिंग कंपाउंड-अवशेष के प्रति संवेदनशील किसी अन्य प्रक्रिया से पहले असाधारण रूप से चमकीली सतह या अधिक कठोर माँग वाली फिनिश आवश्यक हो, तो LUXI Orange चुनें।

अपेक्षित सतह-गुणवत्ता प्राप्त होने पर इलेक्ट्रोप्लेटिंग या PVD से पहले भी LUXI Super Fine White उपयोग किया जा सकता है। पॉलिशिंग के बाद पॉलिशिंग कंपाउंड पूरी तरह हटाएँ और साफ सतह का दिशात्मक प्रकाश में निरीक्षण करें; सूक्ष्म छिद्रों, धँसे भागों, रिलीफ, सेटिंग, भीतरी कोनों, अलग-अलग हिस्सों के बीच की जगहों और रत्नों के आसपास के क्षेत्रों पर विशेष ध्यान दें। व्यावहारिक अगले चरणों में “LUXI पॉलिशिंग के बाद धुलाई” और “इलेक्ट्रोप्लेटिंग तथा PVD से पहले स्वच्छ फिनिशिंग” शामिल हैं।

सामग्री समूहों का क्या अर्थ है? (EN)
यह पॉलिशिंग कंपाउंड LUXI प्रणाली में कहाँ आता है

LUXI Super Fine White पहले से बनी प्रथम-समूह सतह को ऊँची, समान चमक तक लाता है और धुलाई तथा अंतिम निरीक्षण से पहले उसे स्थिर करने में सहायता करता है। काले निशान से सतह निरीक्षण के लिए LUXI Red चुनें, और असाधारण रूप से चमकीली फिनिश या कोटिंग से पहले अधिक कठोर सतह आवश्यकताओं के लिए LUXI Orange चुनें।

कट 3 / चमक 10। अंतिम अपघर्षक के सभी दिखाई देने वाले निशान हट जाने के बाद LUXI Super Fine White पहले समूह की सामग्रियों की मानक पॉलिशिंग पूरी करता है। बिना सिला मलमल व्हील मानक फिनिश देता है; अधिक नरम बिना सिला फ्लैनल व्हील अधिक ऊँची अंतिम चमक देता है।

संबंधित कार्यप्रवाह

प्रथम-समूह मानक LUXI मार्ग

सोना, चाँदी, कांस्य और पीतल — मूल LUXI पॉलिशिंग कार्यप्रवाह

यह पृष्ठ प्रथम-समूह की सामग्रियों—सोना, चाँदी, कांसा और पीतल—के लिए मूल LUXI उत्पादन मार्ग का वर्णन करता है। यह समान रंग वाले किसी भी पॉलिशिंग कंपाउंड के लिए सार्वभौमिक निर्देश नहीं है। यह मूल LUXI प्रणाली के भीतर का एक मार्ग है।

सोने की अंतिम चमक

सोने की अंतिम चमक

सोने या अधिकांश सोना मिश्रधातुओं पर पहला पॉलिशिंग चरण पूरी तरह पूरा होने के बाद एक स्वतंत्र फिनिशिंग विकल्प—LUXI Super Fine White, LUXI Red या LUXI Orange—चुनें।

चाँदी की अंतिम चमक

चाँदी की अंतिम चमक

पहला पॉलिशिंग चरण पूरी तरह पूरा होने के बाद LUXI Super Fine White, LUXI Red या LUXI Orange में से एक स्वतंत्र फिनिशिंग विकल्प चुनें और सुनिश्चित करें कि सफाई के बाद चाँदी की सतह स्थिर रहती है।

LUXI से पहले सतह की तैयारी

LUXI से पहले सतह की तैयारी

LUXI पॉलिशिंग चरणों की संख्या घटा सकता है और प्रक्रिया को अधिक नियंत्रित बना सकता है, लेकिन यह सही सतह तैयारी की जगह नहीं लेता। पॉलिशिंग का उपयोग आकार के दोष, गहरी खरोंचें, खुरदरी तैयारी के निशान, ढलाई दोष, उभार, बर्र, सोल्डरिंग की समस्याएँ या ज्यामिति की त्रुटियाँ सुधारने के लिए नहीं किया जाना चाहिए।

व्हील की तैयारी और LUXI पेस्ट का न्यूनतम प्रयोग

व्हील की तैयारी और LUXI पॉलिशिंग कंपाउंड का न्यूनतम प्रयोग

अधिक पॉलिशिंग कंपाउंड का अर्थ बेहतर पॉलिशिंग नहीं है। LUXI कार्यप्रक्रिया में अत्यधिक भरा व्हील नियंत्रित संपर्क खो देता है और सतह के निर्माण को धीमा कर सकता है। LUXI पॉलिशिंग कंपाउंड का एक स्पर्श लगाने से पहले व्हील को पूरी तरह साफ करें।

LUXI पॉलिशिंग के बाद धुलाई

LUXI पॉलिशिंग के बाद धुलाई

LUXI पॉलिशिंग के बाद धुलाई से पॉलिशिंग कंपाउंड के अवशेष, हटाई गई धातु और वह संदूषण हटता है जो पॉलिशिंग के बाद वस्तु पर और दुर्गम क्षेत्रों में रह जाता है। यह कोई अतिरिक्त पॉलिशिंग चरण नहीं है और न ही पिछले चरण की गलती सुधारने का तरीका है। यह एक नियंत्रित अंतिम प्रक्रिया है, जिसमें पहले से प्राप्त सतह को सुरक्षित रखना अनिवार्य है।

प्लेटिंग से पहले साफ़ फिनिशिंग

इलेक्ट्रोप्लेटिंग और PVD से पहले स्वच्छ फिनिशिंग

इलेक्ट्रोप्लेटिंग, PVD या पॉलिशिंग कंपाउंड के अवशेष के प्रति संवेदनशील किसी अन्य प्रक्रिया से पहले एक फिनिशिंग उत्पाद, अलग साफ़ व्हील और संगत सफाई विधि चुनें।

छिपे दोषों के मूल्यांकन के लिए LUXI पॉलिशिंग परीक्षण

छिपे दोषों के मूल्यांकन के लिए LUXI परीक्षण-पॉलिश

उत्पाद-तटस्थ नैदानिक कार्यप्रणाली, जो सफाई, ठंडा होने और निर्देशित रोशनी या आवर्धित निरीक्षण के बाद बचे दोषों से पॉलिशिंग कंपाउंड के अवशेष और अधूरी तैयारी को अलग करती है।

संबंधित समस्या-निवारण

अन्यथा चमकदार पॉलिश धातु की सतह पर बनी लगातार दिशात्मक सैंडिंग खरोंचें।
नैदानिक कार्ड

पॉलिशिंग के बाद खरोंचें क्यों रह जाती हैं?

केवल चमक का होना यह सिद्ध नहीं करता कि सतह फिनिशिंग के लिए तैयार है। यदि पॉलिशिंग के बाद खरोंचें या तैयारी के निशान बचे हों, तो फिनिशिंग पॉलिशिंग कंपाउंड पर जाने से पहले सैंडिंग की गुणवत्ता, व्हील की स्थिति, पॉलिशिंग कंपाउंड की मात्रा, सफाई और पहले चरण के पॉलिशिंग कंपाउंड का चयन जाँचें।

अन्यथा दर्पण-जैसी चमकदार पॉलिश धातु पर फैला दूधिया धुंधलापन।
नैदानिक कार्ड

धुंधली सतह

पॉलिशिंग के बाद सतह धुंधली दिखती है।

गंदा व्हील और पॉलिशिंग मलबा
नैदानिक कार्ड

व्हील पर बहुत अधिक पॉलिशिंग कंपाउंड

व्हील पर बहुत अधिक पॉलिशिंग कंपाउंड प्रक्रिया का नियंत्रण घटाता है और पॉलिशिंग सुधारने के बजाय उसे धीमा कर सकता है।

गंदा व्हील और पॉलिशिंग मलबा
नैदानिक कार्ड

व्हील काला हो जाता है

पॉलिशिंग के दौरान अतिरिक्त पॉलिशिंग कंपाउंड, धातु की धूल और मलबा कार्य-सतह पर जमा होने से व्हील काला पड़ जाता है।

कोटिंग से पहले धातु के घटक पर बचा हल्का पॉलिशिंग-कंपाउंड अवशेष।
नैदानिक कार्ड

कोटिंग से पहले पॉलिशिंग कंपाउंड का अवशेष

प्लेटिंग, PVD, लैकर या सजावटी कोटिंग से पहले पॉलिशिंग का अवशेष रह जाता है।

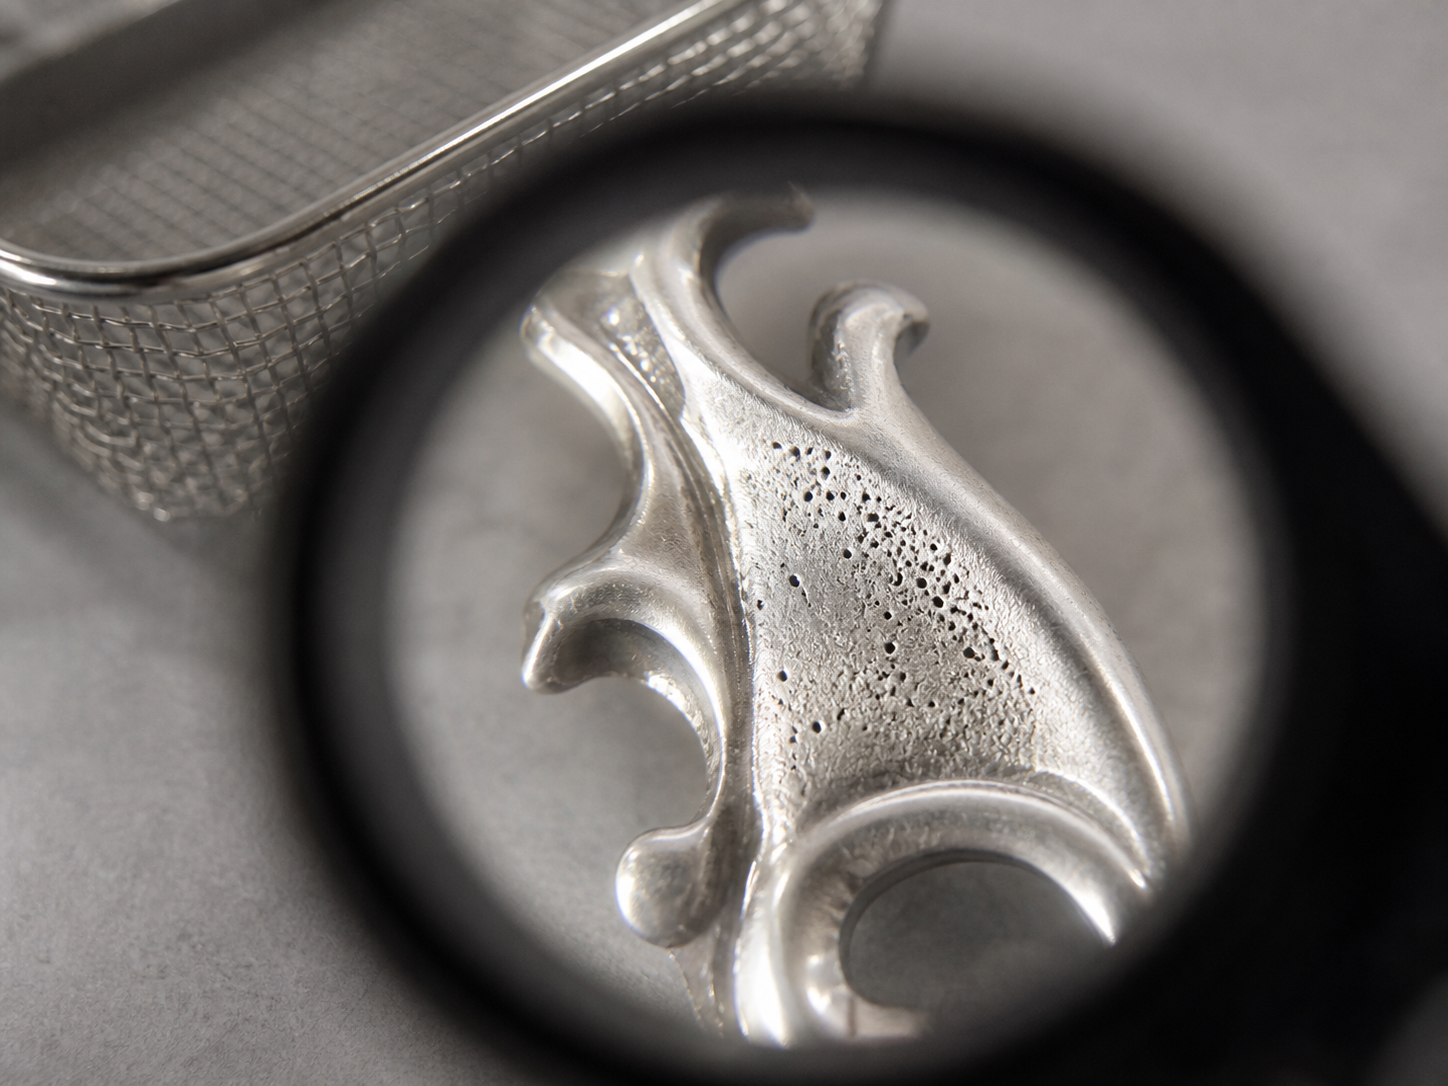
सफाई के बाद लूप के नीचे साफ़ धातु की सतह पर दिखाई देने वाले स्थानीय अनियमित छिद्र।
नैदानिक कार्ड

अल्ट्रासोनिक सफाई के बाद छिद्र खुल जाते हैं

अल्ट्रासोनिक सफाई के बाद छिद्रता दिखाई देती है।