統合研磨システム
適用状況
研磨材による前処理と第一研磨工程を完全に終えた後に限り、LUXI Super Fine Whiteを使用してください。この時点で、最後の研磨材による目視可能な痕をすべて除去し、表面を平坦化して形成済みにしておく必要があります。傷、前工程の線、顕著なくすみ、うねり、未完成の形状が残っていてはいけません。LUXI Super Fine Whiteは、形成済みの表面近傍層をさらに平滑化して安定させますが、第一工程用コンパウンドに代わるものではありません。第一研磨工程と仕上げ工程の異なる役割については、「仕上げ工程と第一研磨工程の違い」で説明しています。
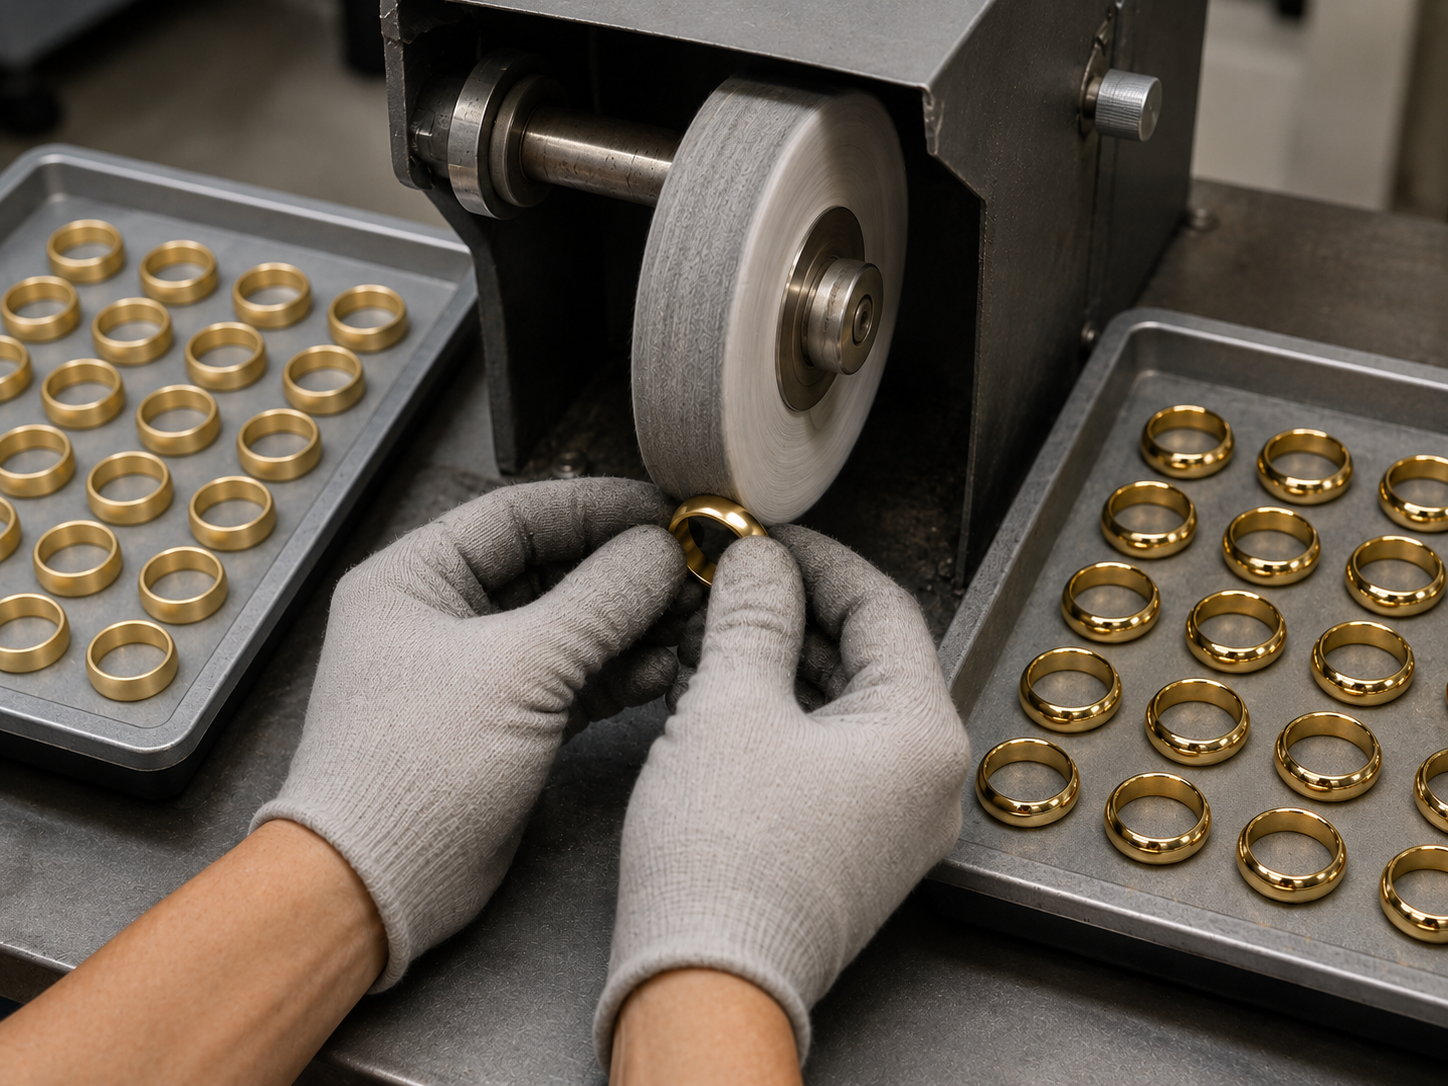
主な作業工具は清浄な無縫製モスリンホイールと清浄な無縫製フランネルホイールです。標準仕上げにはモスリンを使用します。より高い最終光沢が必要な場合は、より柔らかいフランネルホイールを選んでください。直径約 150 mmのホイールでは、作業開始範囲は 2500–3000 rpmです。縫製ホイール、サイザル、フェルト工具は、公開LUXI Super Fine White推奨には含まれません。生地、縫製、柔らかさ、直径、ホイール状態の影響は「LUXIシステムにおける研磨ホイール選択の論理」で説明しています。
LUXI Super Fine Whiteを最小限塗布し、ホイール作業面を定期的に清掃して古いコンパウンドと除去金属を取り除きます。ホイールは表面へ直接作用させます。間の厚いコンパウンド層は接触を弱め、評価を難しくし、後で除去すべき汚染を増やします。第一工程より軽い圧力で短く滑らかに通し、指向性照明下で定期検査します。詳細は「コンパウンドの化学特性とクリーン研磨の論理」および「ホイール前処理とLUXIコンパウンドの最小塗布」を参照してください。
金および大部分の金合金では、適切な第一工程の後にLUXI Super Fine Whiteを選ぶのが標準的な最終研磨です。ワークフロー「金の最終光沢」では、実際の工程、LUXI Orangeとの違い、洗浄後の評価について説明しています。LUXI Super Fine Whiteが標準仕上げであり、より高度な表面品質またはコーティング前の準備が必要な場合はLUXI Orangeを選びます。
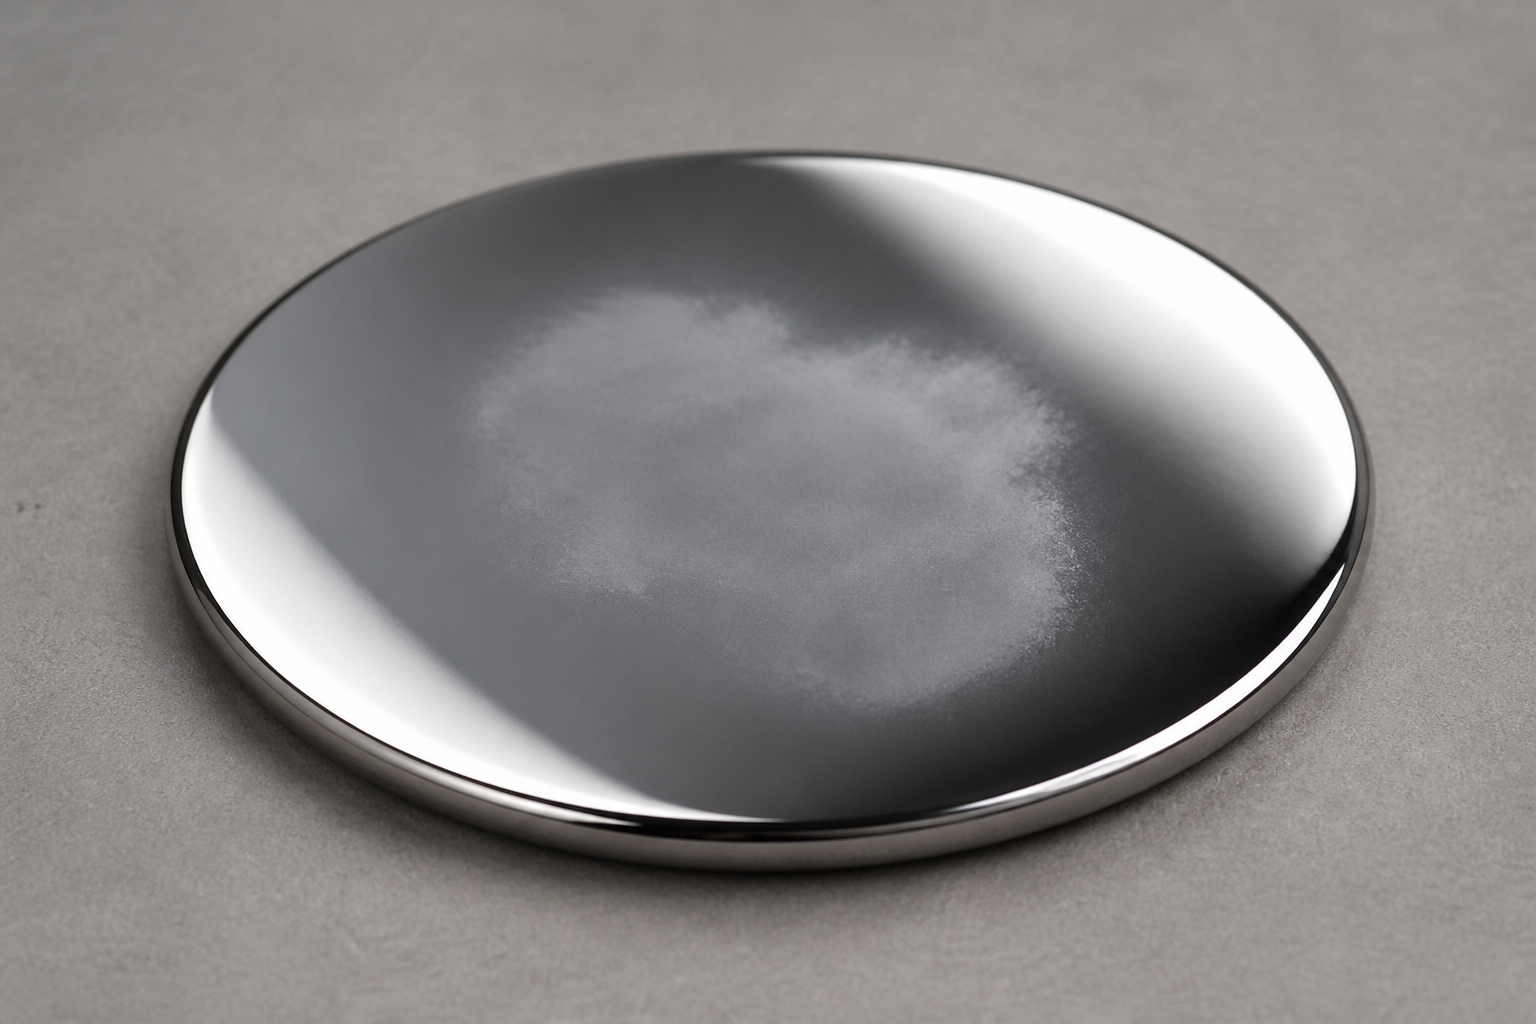
銀合金では、研磨直後の光沢だけでなく、コンパウンド除去後の表面安定性も評価してください。長すぎる、高温すぎる、または強すぎる超音波洗浄は乳白色の曇りを生じ、前工程が残した弱点を露出させることがあります。そのため銀では、完全に完了した第一工程、清浄な無縫製ホイール、最小限のLUXI Super Fine White、短く穏やかな洗浄が特に重要です。詳細な工程は「銀の最終光沢」に記載されています。
黄銅、青銅、その他の銅合金では、合金の硬さ、接触面積、表面状態に合わせて選んだ第一工程用コンパウンドの後、LUXI Super Fine Whiteで研磨を完了します。基準は変わりません。LUXI Super Fine Whiteを使用する前に、最後の研磨材による痕をすべて完全に除去し、第一工程で目視できる傷のない均一な表面を形成していなければなりません。
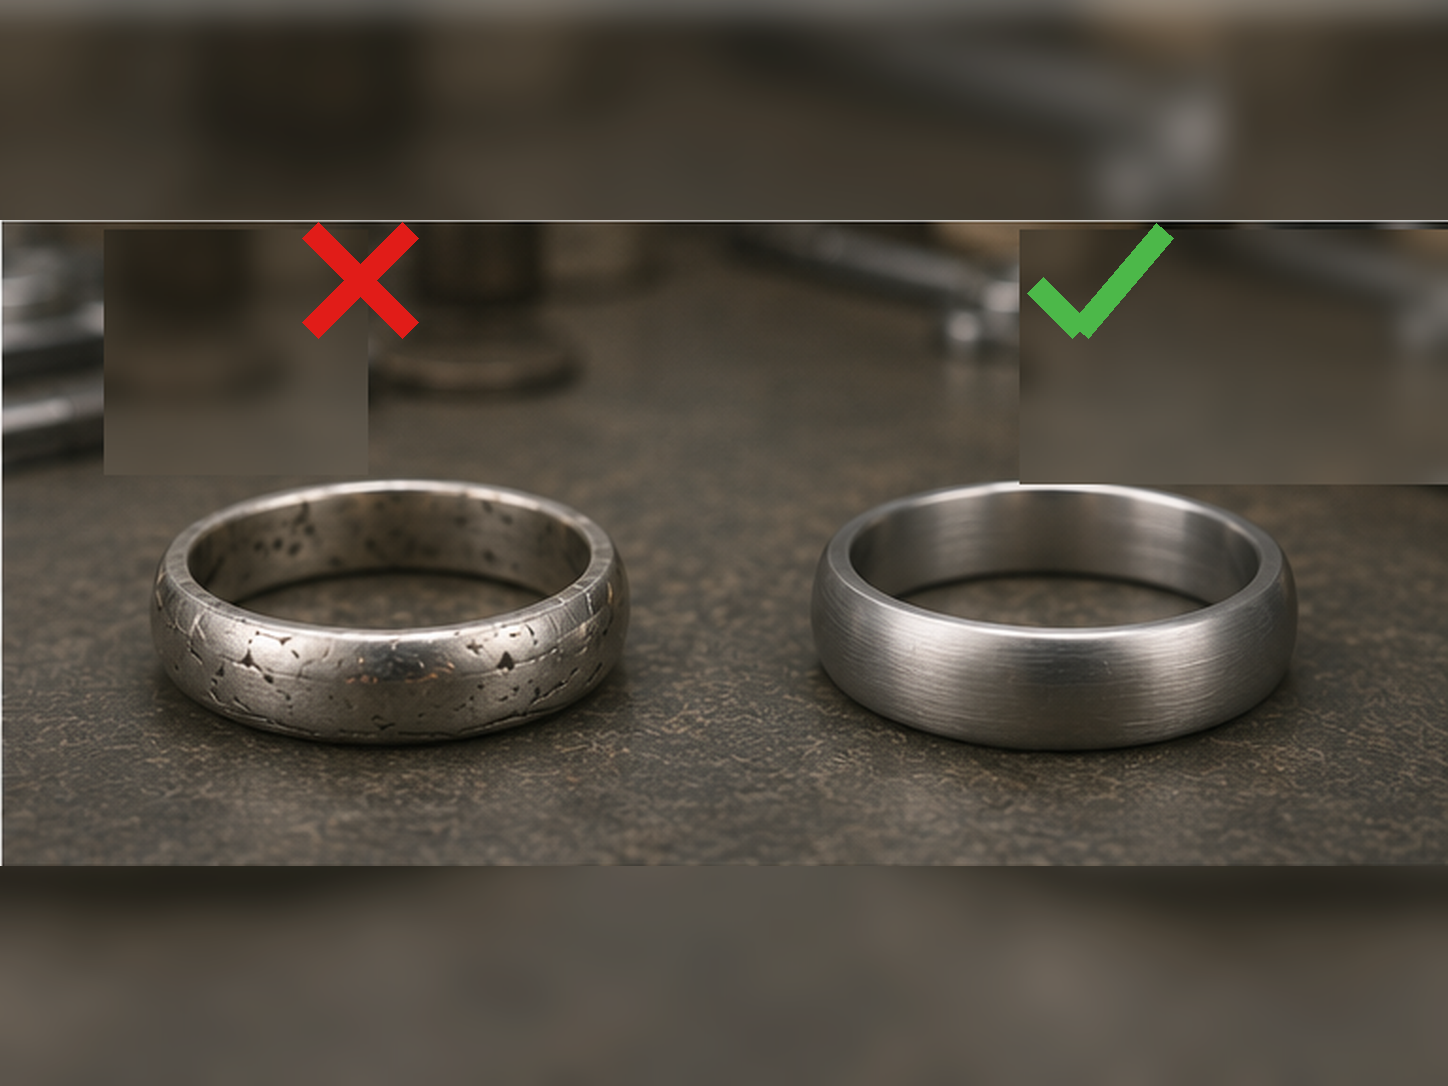
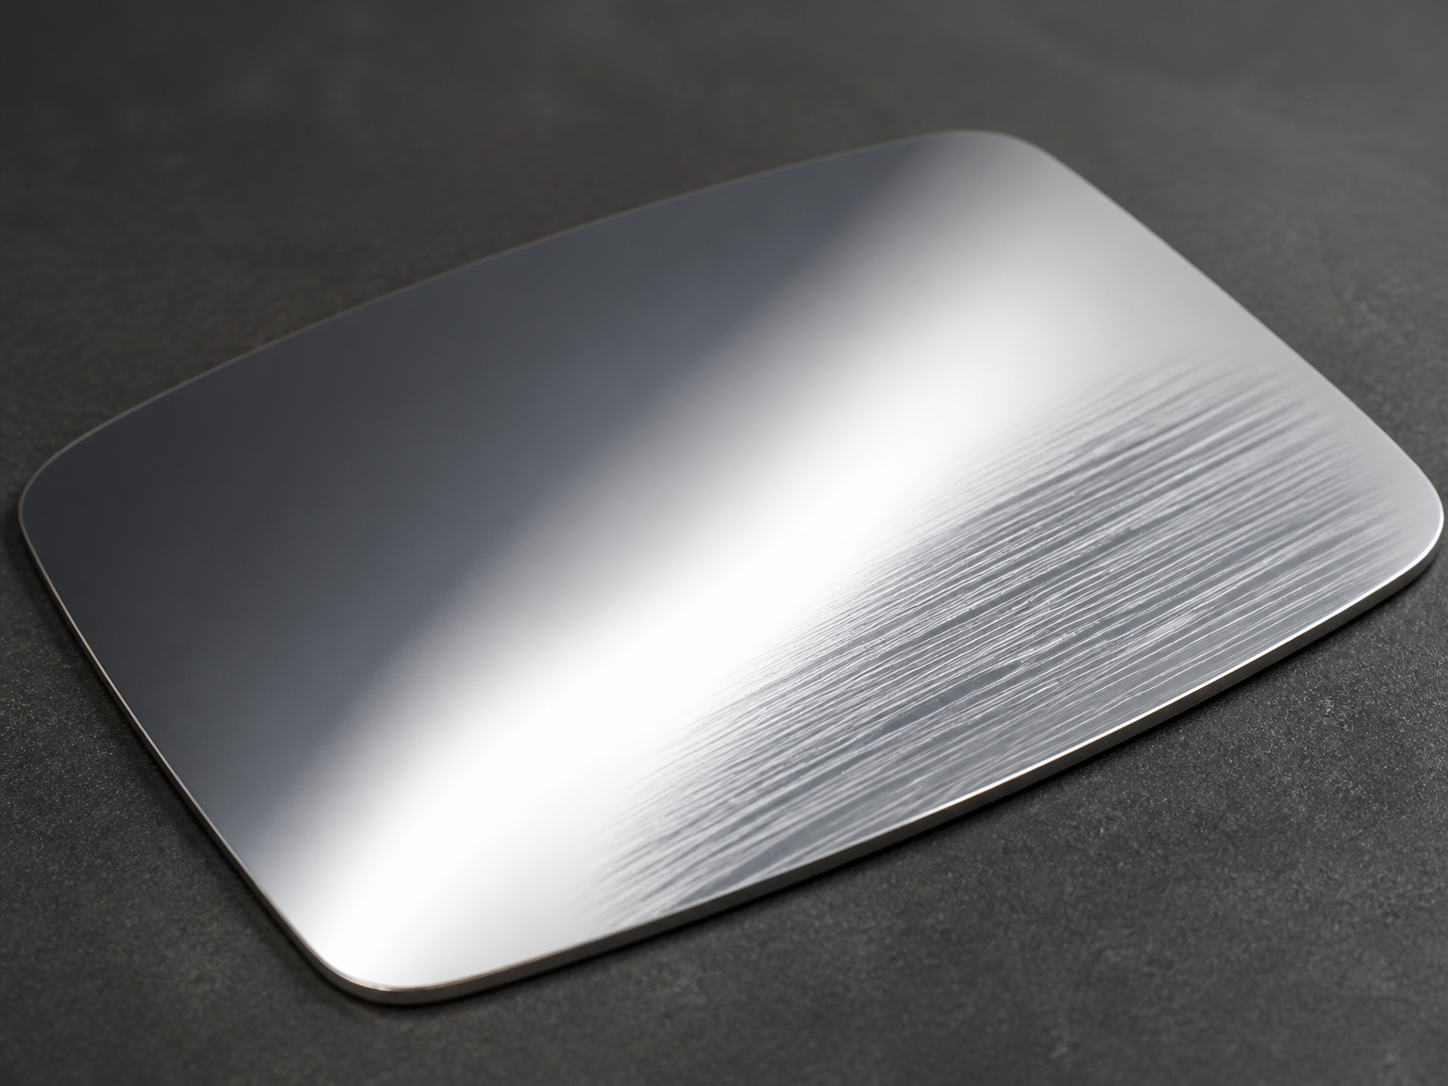
コンパウンド除去後も高く均一な光沢・反射が安定すれば完了です。短いパス後もつや消し部や傷が残る、曇る、洗浄後に光沢が低下する場合、前処理、第一工程完了、ホイール種類・清潔さ、LUXI Super Fine White量、圧力を確認します。前工程修正の代わりに仕上げコンパウンドを追加しないでください。
LUXI Super Fine White、LUXI Red、LUXI Orangeは異なる仕上げ作業を行い、必須の順序を構成しません。LUXI Super Fine Whiteは高く均一な光沢の標準仕上げです。微細気孔や小さな不均一部を黒い痕で検査することが有用な場合はLUXI Redを選びます。電気めっき、PVD、またはコンパウンド残留物に敏感な別の工程前に、非常に明るい表面やより高度な仕上げが必要な場合はLUXI Orangeを選びます。
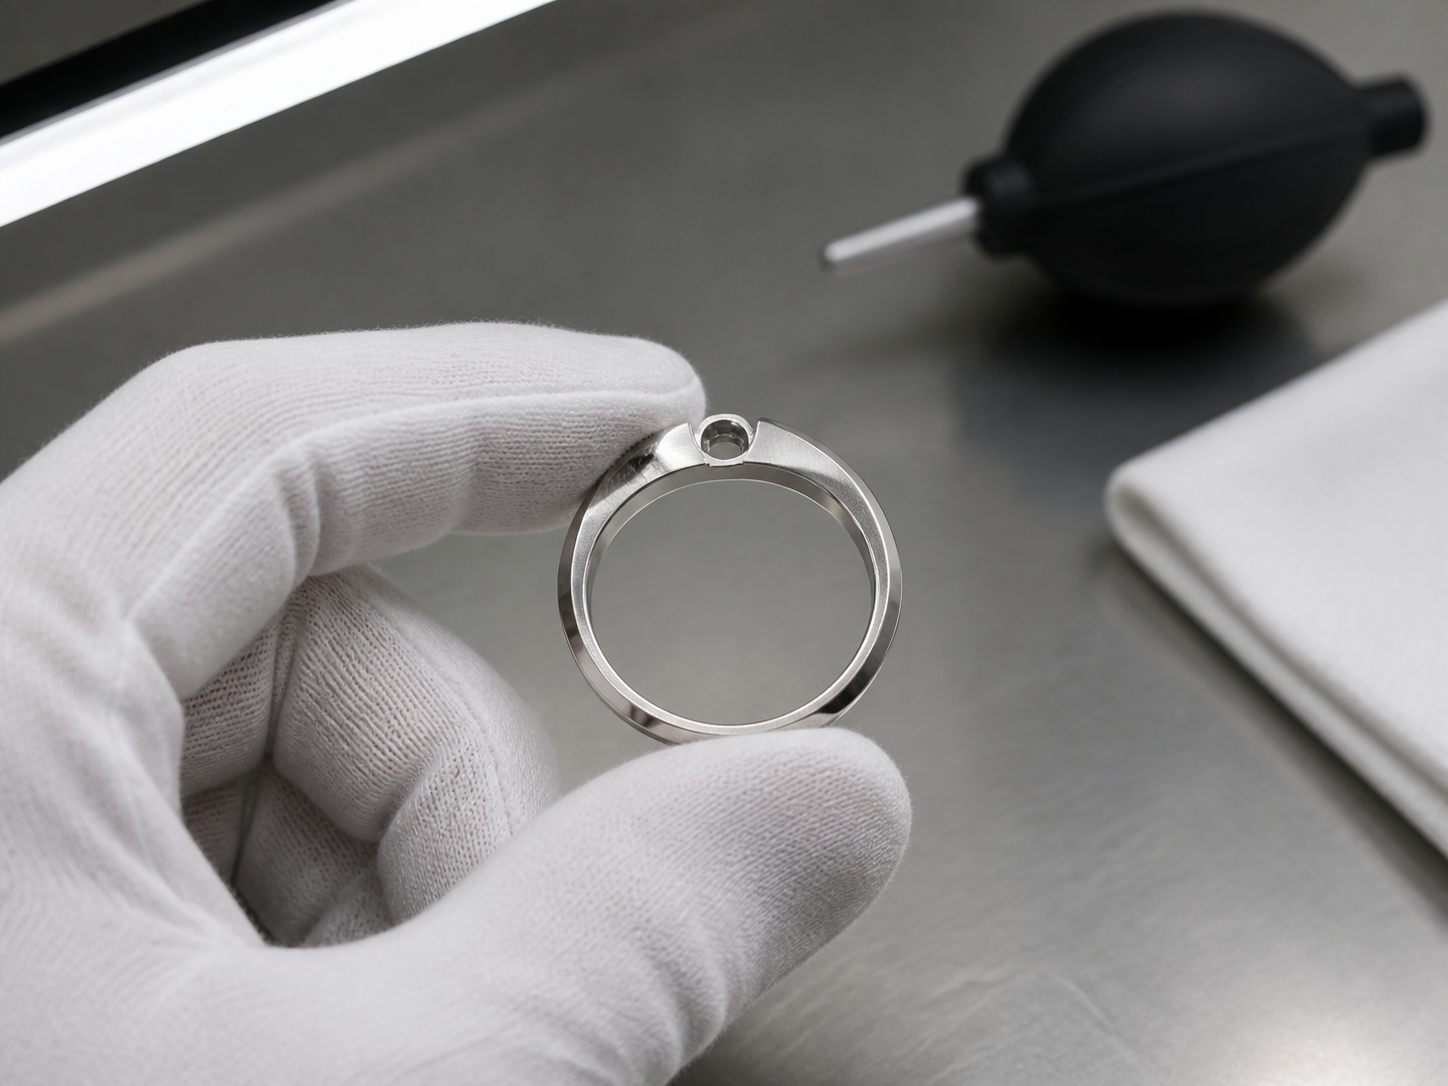
必要な表面品質が得られていれば、LUXI Super Fine Whiteを電気めっきまたはPVD前に使用することもできます。研磨後、コンパウンドを完全に除去し、指向性照明の下で清浄な表面を検査します。特に微細孔、凹部、レリーフ、石留め、内角、部品間、石の周囲に注意します。実務上の続きとして「LUXI研磨後の洗浄」と「電気めっきおよびPVD前のクリーン仕上げ」があります。
材料グループとは?