एकीकृत पॉलिशिंग प्रणाली
अनुप्रयोग संदर्भ
LUXI Pink उपयोग करने से पहले वस्तु की ज्यामिति, आवश्यक मरम्मत, अपघर्षक तैयारी और उपयुक्त पहला पॉलिशिंग चरण पूरा करें। अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हटे हों, सतह एकसमान और फिनिशिंग के लिए तैयार हो तथा पहले चरण के पॉलिशिंग कंपाउंड का अवशेष हटा दिया गया हो। LUXI Pink से गहरी खरोंचें, दरारें, खुली गुहाएँ, अधूरा आकार, स्पष्ट फीकापन, पिछले अपघर्षक की रेखाएँ या अधूरे पहले चरण के संकेत ठीक नहीं करने चाहिए।
LUXI Pink बहुत कम सामग्री हटाकर फिनिशिंग करता है। यह पहले से बनी निकट-सतही परत को और चिकना करता है तथा सतह पर एकसमान दर्पण-जैसा प्रतिबिंब लाता है, लेकिन इससे ज्यामिति दोबारा नहीं बनानी चाहिए और न ही अधिक सक्रिय पॉलिशिंग कंपाउंड का काम लेना चाहिए।
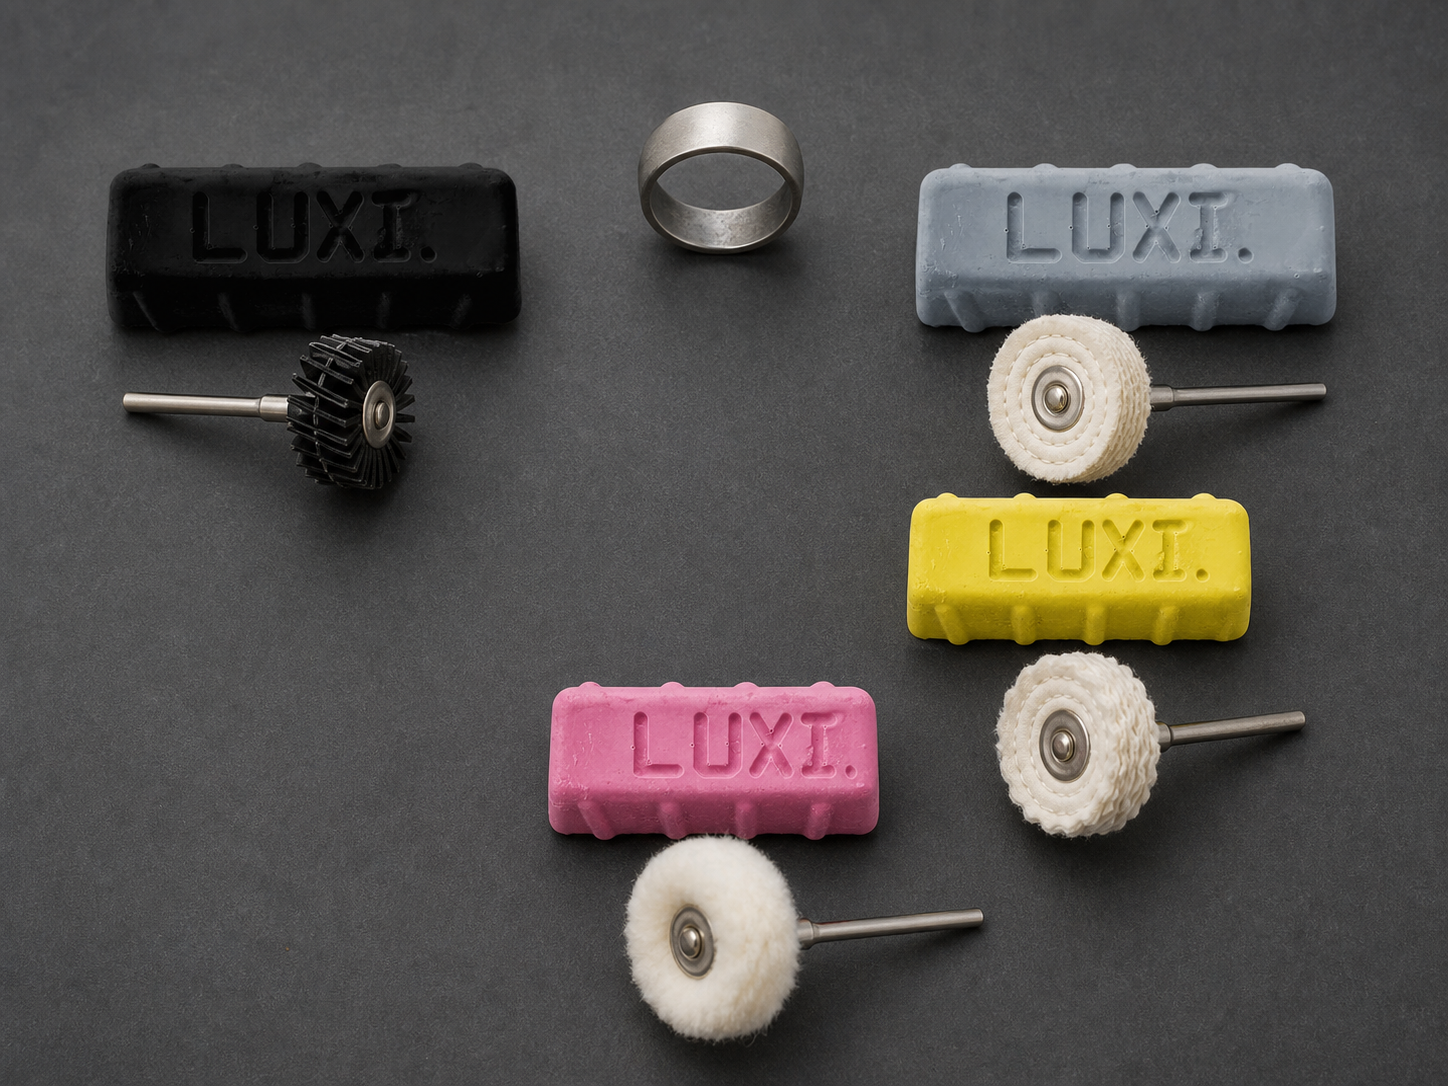
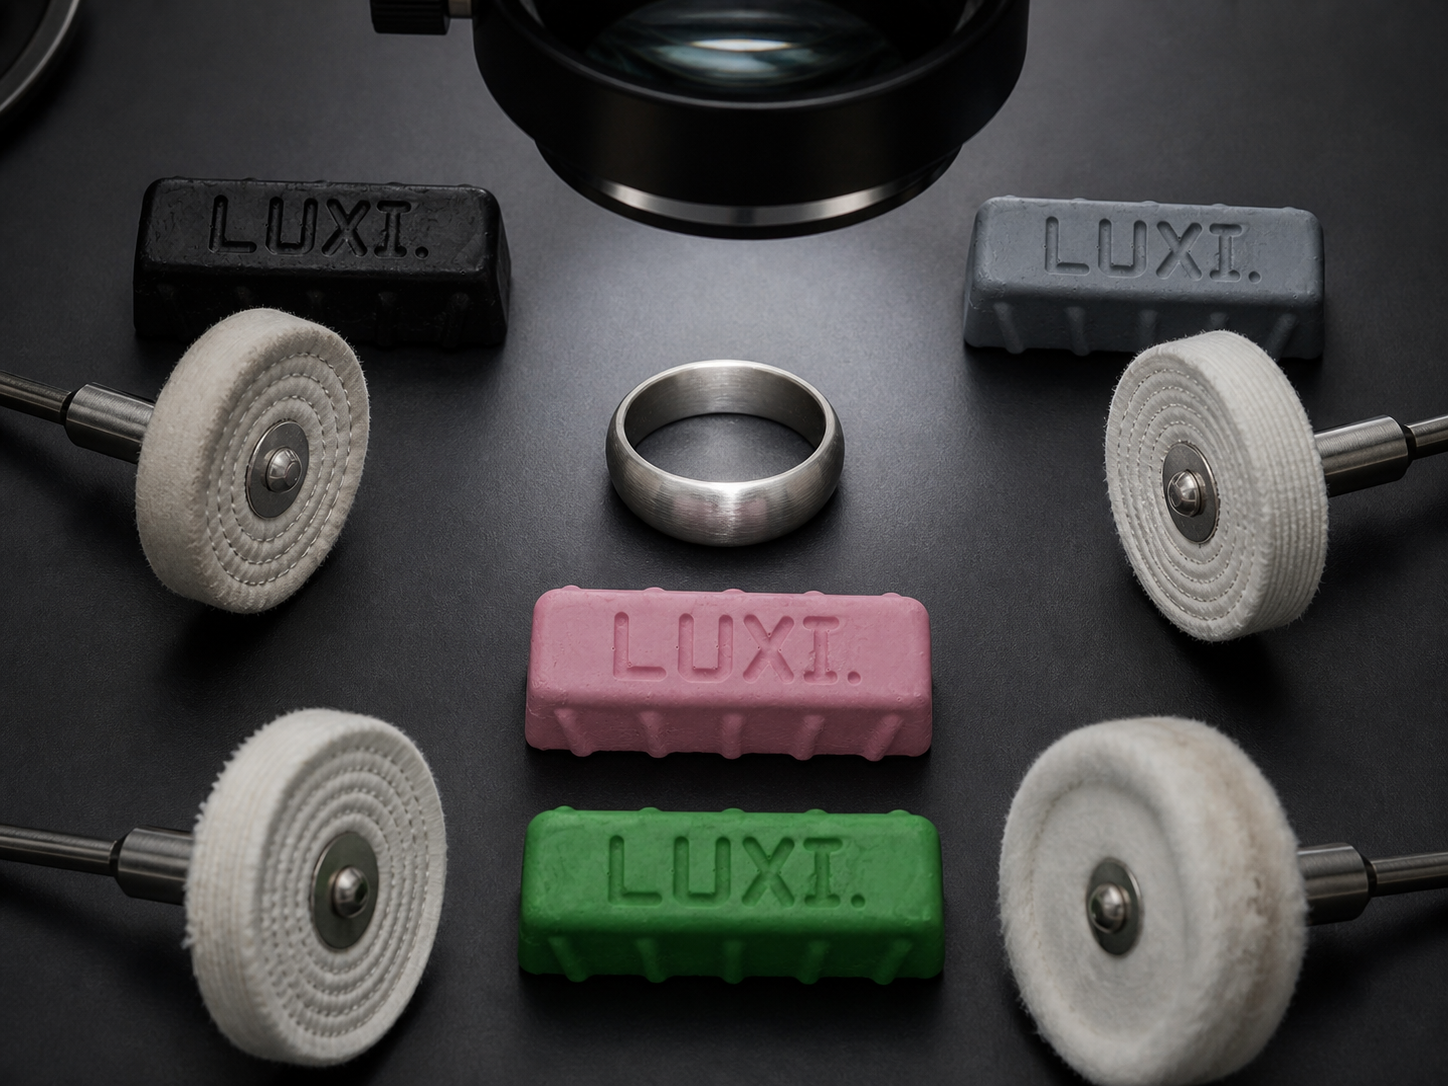
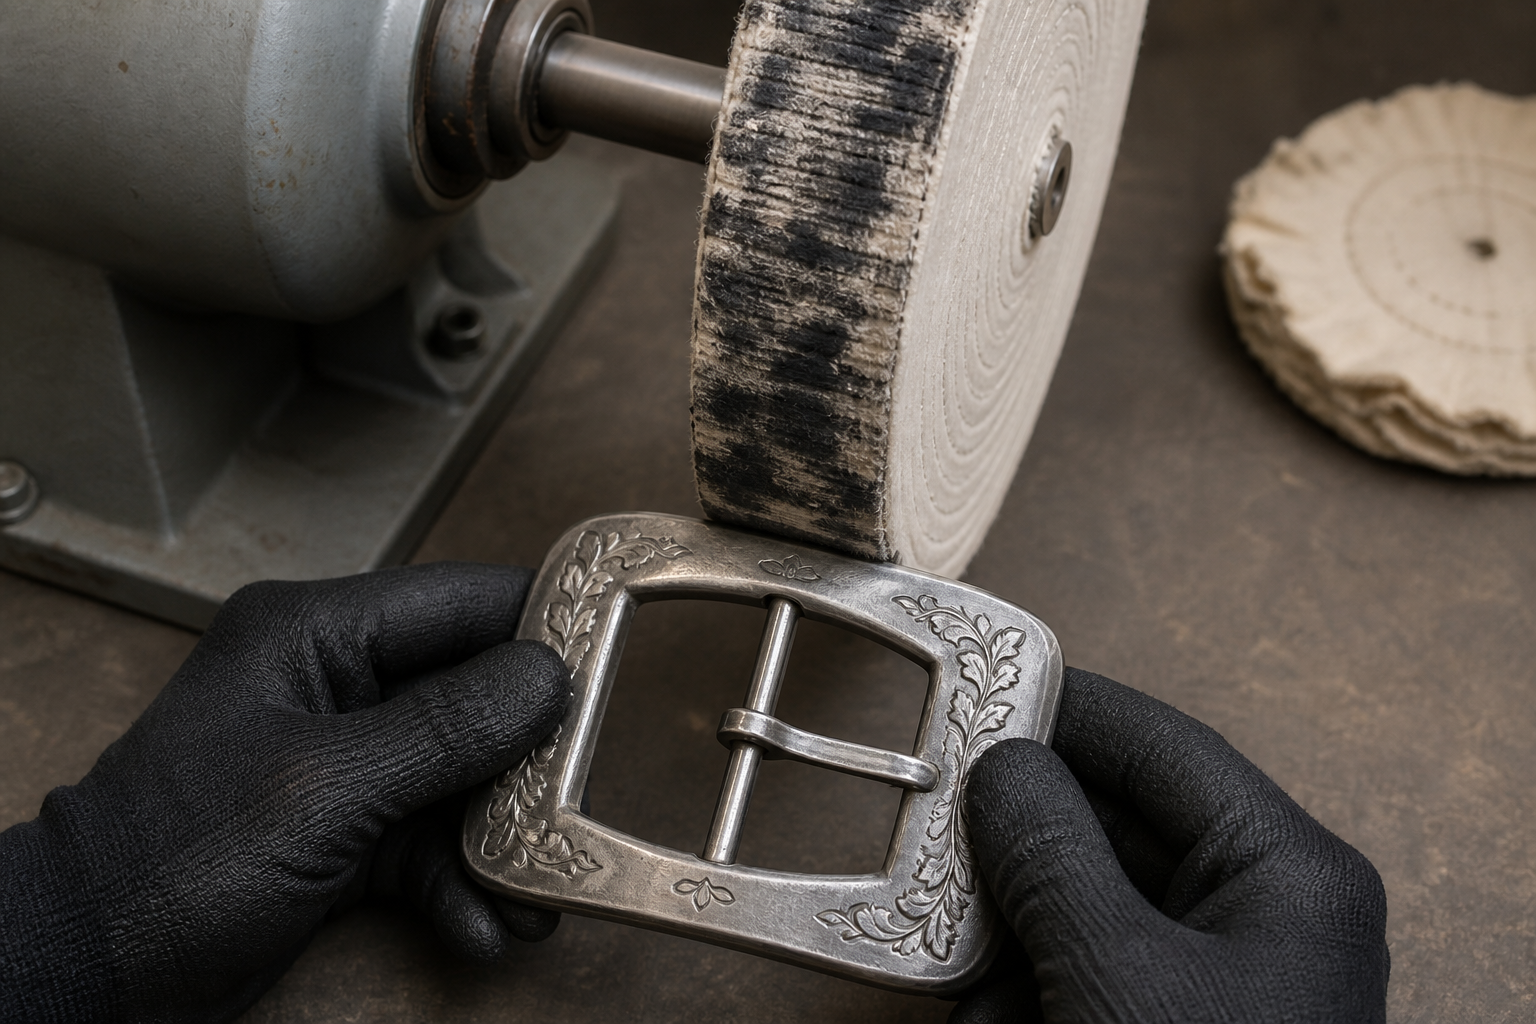
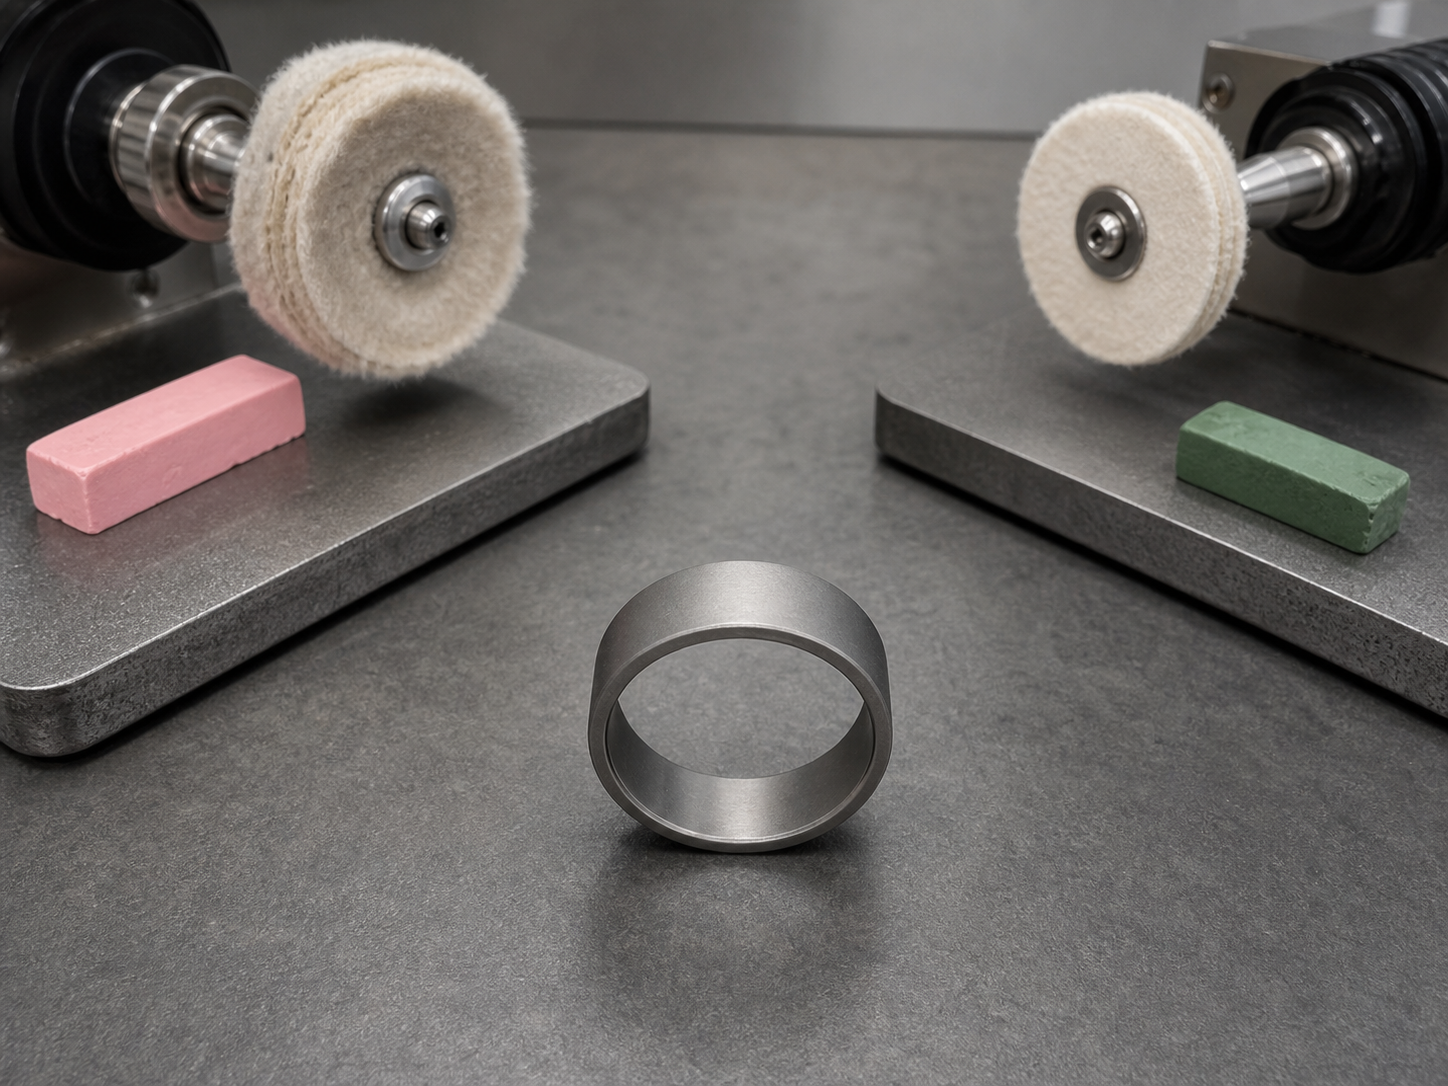
मुख्य कार्यशील औज़ार अलग साफ सफेद बिना सिला Calico व्हील है। बिना सिली बनावट नरम संपर्क देती है और Calico कपड़ा फिनिशिंग के लिए स्थिर कार्य-सतह देता है। मलमल, फ्लैनल, फेल्ट और सिले हुए कॉटन व्हील LUXI Pink के प्राथमिक कार्यशील औज़ार नहीं हैं। पहले चरण के पॉलिशिंग कंपाउंड या किसी अन्य फिनिशिंग पॉलिशिंग कंपाउंड के साथ पहले उपयोग किया गया व्हील न लें: मोटा अवशेष फिनिशिंग का परिणाम बदल देता है।
लगभग 150 mm व्यास वाले व्हील के लिए प्रारंभिक कार्य-सीमा 2500–3000 rpm है। इसे दूसरे व्यास पर अपने-आप लागू न करें; कार्य-सतह की रैखिक गति, संपर्क क्षेत्र, व्हील की स्थिरता, तापमान और सामग्री के वास्तविक व्यवहार को ध्यान में रखें। साफ व्हील पर LUXI Pink बहुत कम मात्रा में लगाएँ। छोटे पास में काम करें, वस्तु को व्हील के सापेक्ष चलाते रहें, पास के बीच सतह का निरीक्षण करें और दबाव तथा तापमान नियंत्रित करें। आवश्यकता होने पर ठंडा होने के लिए विराम दें। अतिरिक्त LUXI Pink व्हील और सतह के बीच मध्यवर्ती परत बनाता है, सीधा संपर्क कमजोर करता है और स्वच्छ दर्पण-जैसे प्रतिबिंब के बजाय धुँधलापन पैदा कर सकता है।
प्लैटिनम के लिए प्रक्रिया के तीन स्वतंत्र विकल्प हैं। लगभग P800–P1000 तक तैयारी के बाद पहले चरण में LUXI Black उपयोग किया जा सकता है; लगभग P2000–P3000 तक तैयारी के बाद LUXI Gray उपयोग किया जा सकता है। दोनों स्थितियों में LUXI Pink से पहले अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हटने चाहिए, सतह साफ होनी चाहिए और LUXI Pink अलग साफ सफेद बिना सिला Calico व्हील पर उपयोग किया जाना चाहिए। तीसरा विकल्प स्वतंत्र दो-व्हील LUXI Green प्रक्रिया है: पहले अधिक कड़ा सिला हुआ व्हील, फिर—सफाई, ठंडा करने और निरीक्षण के बाद—अलग साफ अधिक नरम बिना सिला व्हील। LUXI Green वाले व्हीलों के कपड़े का सटीक प्रकार यहाँ नहीं जोड़ा गया है। दो-व्हील LUXI Green प्रक्रिया LUXI Pink से पहले अनिवार्य चरण नहीं है।
स्टेनलेस स्टील और Co–Cr पर तैयारी, कठोरता और सतह की वास्तविक स्थिति के अनुसार अधिक मज़बूत पहला चरण चुनें। LUXI Black और LUXI Gray पहले चरण के अधिक सक्रिय विकल्प हैं; सिसल पर LUXI Black अधिक मज़बूत क्रिया देता है। यदि LUXI Gray के बाद सतह एकसमान हो और अंतिम अपघर्षक के सभी दिखाई देने वाले निशानों से पूरी तरह मुक्त हो, तो सीधे LUXI Pink पर जाया जा सकता है। अधिक नरम संक्रमण आवश्यक हो, तो LUXI Black या LUXI Gray के बाद अलग साफ सफेद सिले हुए Calico व्हील पर LUXI Yellow उपयोग किया जा सकता है। LUXI Gray के हर उपयोग के बाद LUXI Yellow अनिवार्य नहीं है। हर पॉलिशिंग कंपाउंड के लिए अलग साफ औज़ार उपयोग करें और सफाई के बाद ही सफेद बिना सिला Calico व्हील पर LUXI Pink लगाएँ।
टाइटेनियम की हर ग्रेड का पहले परीक्षण करें। यदि मानक स्थितियों में सतह स्थिर रहे, तो लगभग 150 mm व्यास वाले साफ सफेद बिना सिला Calico व्हील पर 2500–3000 rpm पर, छोटे पास और निरंतर तापमान-नियंत्रण के साथ LUXI Pink उपयोग करें। यदि मानक स्थितियों से अत्यधिक गर्मी, लहरें या संतरे के छिलके जैसी सतह बने, तो कम तापमान वाली प्रक्रिया में इसके बजाय LUXI Green चुनें। LUXI Pink और LUXI Green फिनिशिंग के वैकल्पिक विकल्प हैं, लगातार चरण नहीं। लगभग 1000 rpm की कम तापमान वाली सेटिंग अलग LUXI Green मार्ग की है और इसे LUXI Pink पर लागू नहीं करना चाहिए।
पैलेडियम सफेद सोने पर संबंधित मिश्रधातु की वास्तविक कठोरता के अनुसार चुने गए पहले चरण के बाद LUXI Pink फिनिशिंग कर सकता है। हर पैलेडियम सफेद-सोना मिश्रधातु के लिए कोई सार्वभौमिक अपघर्षक ग्रेड या पहले चरण का सार्वभौमिक पॉलिशिंग कंपाउंड स्थापित नहीं है। चुना गया पहला चरण पूरी तरह पूरा होने के बाद ही LUXI Pink पर जाएँ।
ज़मक, प्यूटर, जिंक और टिन मिश्रधातुओं, एल्युमिनियम, मैग्नीशियम तथा सीसा पर LUXI Brown पहला चरण पूरा करता है। LUXI Pink पर जाने से पहले LUXI Brown को अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हटाने, हल्की चमक वाली एकसमान सतह बनाने और वस्तु की ज्यामिति सुरक्षित रखने का काम पूरा करना चाहिए। सफाई के बाद अलग साफ सफेद बिना सिला Calico व्हील पर LUXI Pink उपयोग करें। नरम धातुओं पर छोटे पास, तापमान-नियंत्रण और अत्यधिक दबाव से बचना विशेष रूप से महत्वपूर्ण है।
चुनिंदा कठोर कांसे पर अधिक स्पष्ट दर्पण-जैसी फिनिश आवश्यक हो, तो पूरी तरह पूरे LUXI Yellow पहले चरण के बाद LUXI Pink उपयोग किया जा सकता है। यह मार्ग हर कांसे पर लागू नहीं होता और LUXI Yellow के हर उपयोग के बाद LUXI Pink को अनिवार्य नहीं बनाता। LUXI Pink के लिए अलग साफ सफेद बिना सिला Calico व्हील उपयोग करें।
LUXI Pink इलेक्ट्रोप्लेटिंग, PVD या भविष्य की किसी अन्य कोटिंग से पहले सार्वभौमिक अनिवार्य चरण नहीं है। यदि कोई विशिष्ट स्वीकृत उत्पादन-प्रक्रिया कोटिंग से पहले LUXI Pink उपयोग करती है, तो सतह को पूरी तरह साफ और निरीक्षित करें ताकि पॉलिशिंग कंपाउंड का कोई अवशेष न बचे। जिस पतली मौजूदा परत को सुरक्षित रखना हो, उसे यांत्रिक रूप से पॉलिश न करें। अज्ञात कोटिंग को पहले पहचानें। पर्याप्त मोटी और स्थिर परत का परीक्षण के बाद केवल यांत्रिक पॉलिशिंग के लिए सामान्य उपयुक्तता का आकलन किया जा सकता है; सफल सामान्य आकलन अपने-आप LUXI Pink की सकारात्मक अनुशंसा नहीं बनाता।
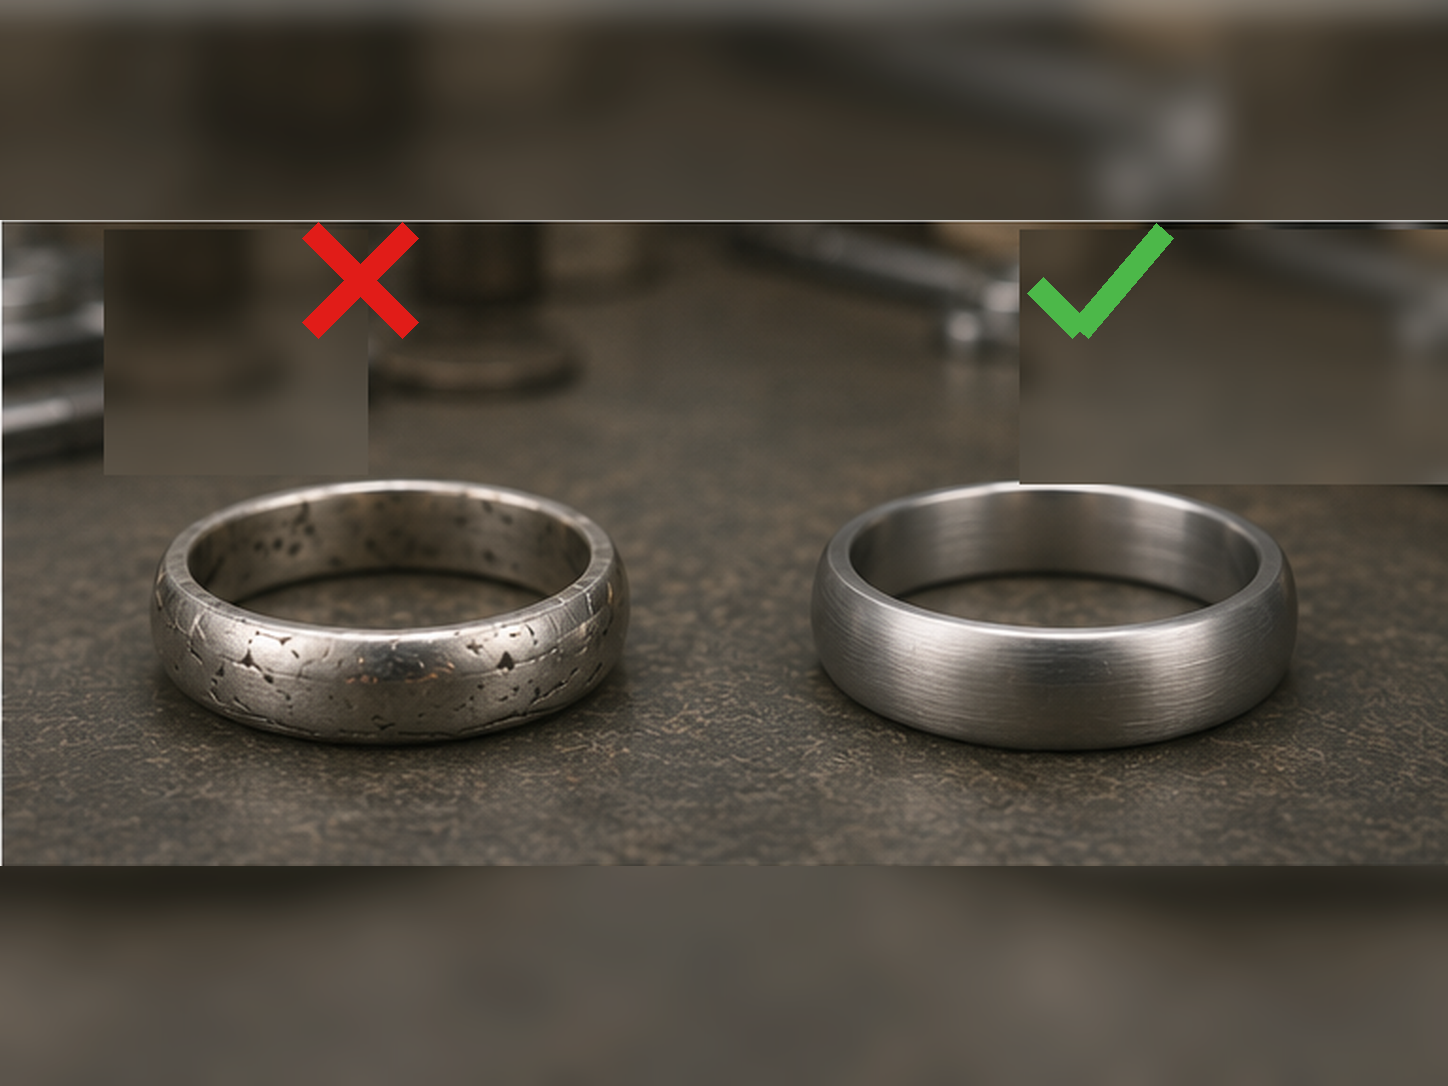
सारा पॉलिशिंग कंपाउंड हटाने और वस्तु के ठंडा होने के बाद, जब सतह पर एकसमान दर्पण-जैसा प्रतिबिंब हो, चमक एकरूप हो, पिछले चरण के फीके क्षेत्र और निशान न हों तथा किनारे, रिलीफ और अपेक्षित ज्यामिति सुरक्षित रहें, तब LUXI Pink से पॉलिशिंग पूरी है। पॉलिशिंग कंपाउंड से संदूषित सतह पर चमक पर्याप्त नहीं है। सफाई और ठंडा होने के बाद परिणाम स्थिर रहना चाहिए।
यदि LUXI Pink से एकसमान दर्पण-जैसा परिणाम न मिले, तो इस क्रम में जाँचें: अपघर्षक तैयारी की पूर्णता; पहले चरण की पूर्णता; पिछले पॉलिशिंग कंपाउंड का चयन; बची खरोंचें और फीके क्षेत्र; व्हील का प्रकार; सफेद बिना सिला Calico व्हील का उपयोग; व्हील की स्वच्छता; LUXI Pink की मात्रा; rpm; व्हील का व्यास; संपर्क क्षेत्र; दबाव; पास की अवधि; तापमान; सफाई की गुणवत्ता; और ठंडा होने के बाद सतह की स्थिति। अपने-आप अधिक LUXI Pink न लगाएँ, दबाव न बढ़ाएँ और लगातार संपर्क लंबा न करें।
टाइटेनियम पर लहरें या संतरे के छिलके जैसी सतह दिखाई दे; अत्यधिक गर्मी स्पष्ट हो; किनारे नष्ट हों या रिलीफ चिकना हो; धुँधलापन बढ़े; अथवा ठंडा होने के बाद चमक अस्थिर हो जाए, तो काम रोक दें। छिद्र, दरार या गुहा खुलने, सफाई के बाद दोष फिर दिखाई देने या कोटिंग, रत्न, इन्सर्ट, सेटिंग अथवा वस्तु की बनावट के लिए जोखिम होने पर भी रुकें। फिनिशिंग अधिक तीव्र करने के बजाय ऐसे मामलों को तैयारी, मरम्मत या उपयुक्तता के आकलन पर लौटाएँ।
LUXI Pink के बाद पॉलिशिंग कंपाउंड और निकली सामग्री पूरी तरह हटाएँ, वस्तु को ठंडा होने दें और साफ सतह का दिशात्मक प्रकाश में निरीक्षण करें। समतल क्षेत्र, किनारे, रिलीफ, धँसे भाग, भीतरी कोने, जोड़ और रत्नों तथा इन्सर्ट के आसपास की जगहें जाँचें। दूसरे पॉलिशिंग कंपाउंड के लिए अलग साफ औज़ार उपयोग करें। LUXI iClean, अल्ट्रासोनिक धुलाई, गर्म घोल, विलायक और भाप अपने-आप निर्धारित नहीं किए जाते: सफाई-विधि सामग्री, वस्तु की बनावट, कोटिंग, इन्सर्ट और अगली प्रक्रिया के अनुसार चुनें।