

 統合研磨システム
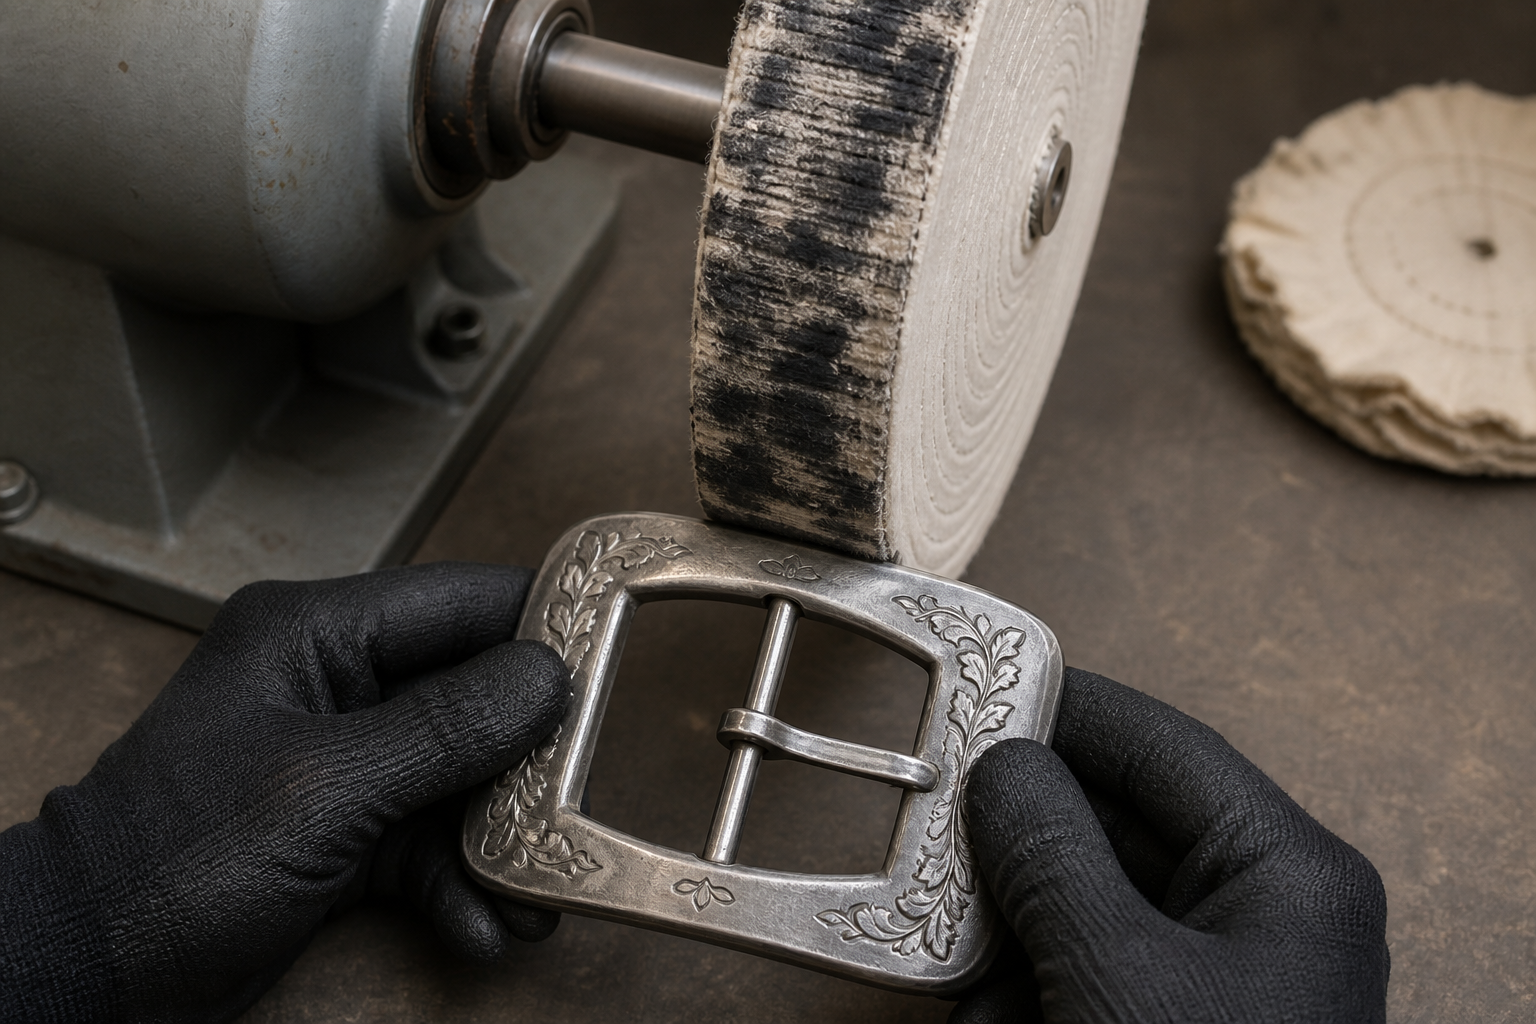
このワークフローは、ザマック、ピューター、亜鉛合金、錫合金向けの二工程ルート、すなわちLUXI Brownの第一工程と、それに続くLUXI Pink仕上げを説明します。ポリマー、コールドエナメル、またはすべての軟質金属へ自動的に適用されるものではありません。
LUXI Pinkを使用する前に、LUXI Brownで第一工程を完全に完了しなければなりません。仕上げ用コンパウンドで、不完全な前処理、深い傷、亀裂、開いた空洞、または形状誤差を修正してはいけません。
開始条件
研磨前に次を完了してください:
- 対象品の形状;
- 必要な補修;
- 大きく突出した欠陥の除去;
- 均一な研磨材による前処理。
作業によっては P400 が最低開始点となる場合がありますが、P600 以上まで前処理することが望まれます。亜鉛・錫合金は、多くの場合、P600–P800 または正しく完了したバレル研磨工程まで前処理します。正確な前処理は、合金、対象品の形状、接触面積、必要な結果によって決まります。
表面に、粗い研磨材による孤立した痕、深い傷、波打ち、または未完成の形状が残っていてはいけません。
第一工程 — LUXI Brown
別個の清潔な白い縫製綿ホイールまたは白い縫製モスリンホイールを使用してください。
直径約150 mmのホイールでは、LUXI Brownの金属分岐で確認済みの開始範囲は2800–3000 rpmです。この範囲はポリマー分岐には属さず、別の直径へ自動的に移行してはいけません。
別の直径では、表面線速度、接触面積と安定性、負荷時のrpm低下、温度、個々の合金の挙動を考慮してください。
清潔なホイールにLUXI Brownを最小限塗布してください。短いパスで作業し、対象品を動かし続け、圧力と温度を管理してください。不十分な前処理を、過剰なコンパウンド、圧力の増加、または長時間の連続接触で補わないでください。
LUXI Brownと除去された金属を除去した後、次の状態であれば第一工程は完了です:
- 最後に使用した研磨材による目視可能な痕跡が残っていないこと;
- 表面が均一で、わずかな光沢があること;
- エッジ、凹凸、意図した形状が保持されていること;
- 塗り広げ、過熱、うねりがないこと。
前処理の痕跡が残る場合は、研磨材による前処理、ホイールの清浄度と作用、LUXI Brownの量、rpm、圧力、および接触時間を確認してください。LUXI Brownの工程を完全に終えるまで、LUXI Pinkへ移行してはなりません。
工程間の洗浄
LUXI Brown、削り取られた金属、ホイールの汚染物を完全に除去します。品物を冷却し、指向性照明の下で表面を検査します。
「LUXI Pink」には専用の清潔な工具を使用してください。「LUXI Brown」の残留物を仕上げ用ホイールへ移してはいけません。
仕上げ — LUXI Pink
専用の清潔な白い縫い目なしCalicoホイールでLUXI Pinkを使用してください。モスリン、フランネル、フェルト、縫製綿ホイールは、LUXI Pinkの主要工具ではありません。
直径約150 mmのホイールでは、2500–3000 rpmを作業開始範囲として使用してください。別の直径では、表面線速度、接触面積、ホイールの安定性、温度、対象合金の挙動に応じて条件を選択してください。
LUXI Pinkを最小限塗布してください。短いパスで作業し、対象品を動かし続け、特に軟質合金では温度と圧力を慎重に管理してください。
LUXI Pinkは、LUXI Brownですでに形成された表面を均一な鏡面反射へ仕上げなければなりません。最後の研磨材による目視可能な痕を除去したり、形状を再形成したりしてはいけません。
完了基準
すべてのコンパウンドを除去し、品物が乾燥して冷却した後に次の状態であれば、工程は完了です:
- 表面が均一な鏡面反射を示す;
- 鈍い領域や前工程の痕が残っていない;
- レリーフ、凹部、接合部にコンパウンドや除去金属が残っていない;
- 縁、レリーフ、形状が保持されている;
- 洗浄および冷却後も結果が安定している。
停止条件
工程で次の状態が生じた場合は停止してください:
- 明らかな過熱;
- 軟質合金のにじみ;
- うねりまたは平坦性の喪失;
- エッジの損失またはレリーフの平滑化;
- 曇りが増す;
- 開口した、または拡大している気孔、亀裂、空洞;
- 洗浄および冷却後に結果が不安定になる。
これらの状態では、コンパウンド量、圧力、接触時間を自動的に増やすのではなく、前処理、補修、または生産適合性の評価へ戻る必要があります。
洗浄とコーティング
合金、構造、インサート、接合部、コーティング、次工程を含む対象品全体に合わせて洗浄方法を選択してください。LUXI iClean、超音波洗浄、加熱溶液、溶剤、蒸気を自動的に指定してはいけません。
保全する必要がある薄い装飾、保護、電気めっき、またはPVDコーティングを機械研磨してはなりません。不明なコーティングは先に特定してください。