統合研磨システム
適用状況
LUXI Brownは、第一工程で二つの異なる作業を担います。軟質の非鉄金属および合金の研磨と、湿式研磨後のポリマーの低温研磨です。作業前に、対象物の形状形成、必要な補修、研磨材による下地処理を完了してください。LUXI Brownは、深い傷、亀裂、開口した空洞、未完成の形状、コーティング損傷を修正するためのものではありません。
ザマック、ピューター、亜鉛・錫合金、アルミニウム、マグネシウム、鉛では、作業によっては P400 が最低開始点となる場合がありますが、P600 以上まで前処理することが望まれます。亜鉛・錫合金は、多くの場合、P600–P800 または正しく完了したバレル研磨工程まで前処理します。粗い研磨材による孤立した痕がないよう、表面を均一に前処理してください。
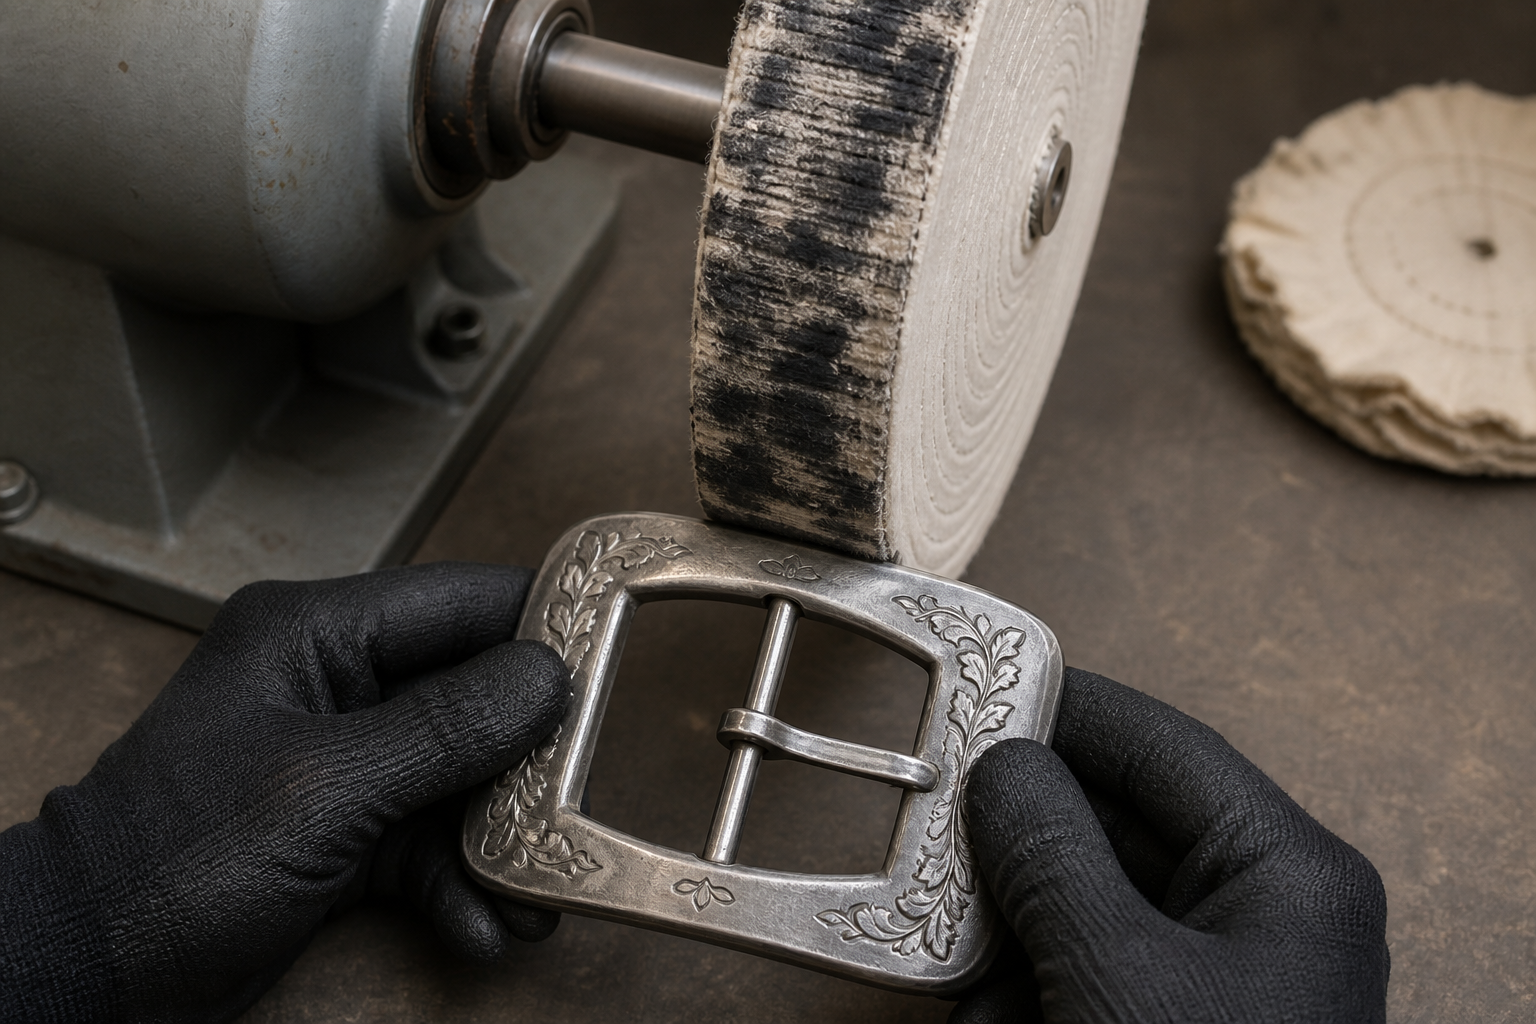
金属には、清潔な白い縫製綿ホイールまたは清潔な白い縫製モスリンホイールを使用してください。直径約 150 mm のホイールでは、確認済みの作業開始範囲は 2800–3000 rpm です。この範囲はLUXI Brownの金属向け分岐に属し、ポリマーへ適用してはいけません。
ホイールにLUXI Brownを最小限だけ付けます。ホイールは金属との直接接触を維持し、厚いコンパウンドと除去物の層で覆われないようにします。短いパスで加工し、表面を定期的に検査します。ホイールが黒ずむ、油っぽくなる、または除去金属で目詰まりした場合は、続行前に清掃します。作用不足を、過剰なLUXI Brown、過度な圧力、長時間の連続接触で補ってはなりません。
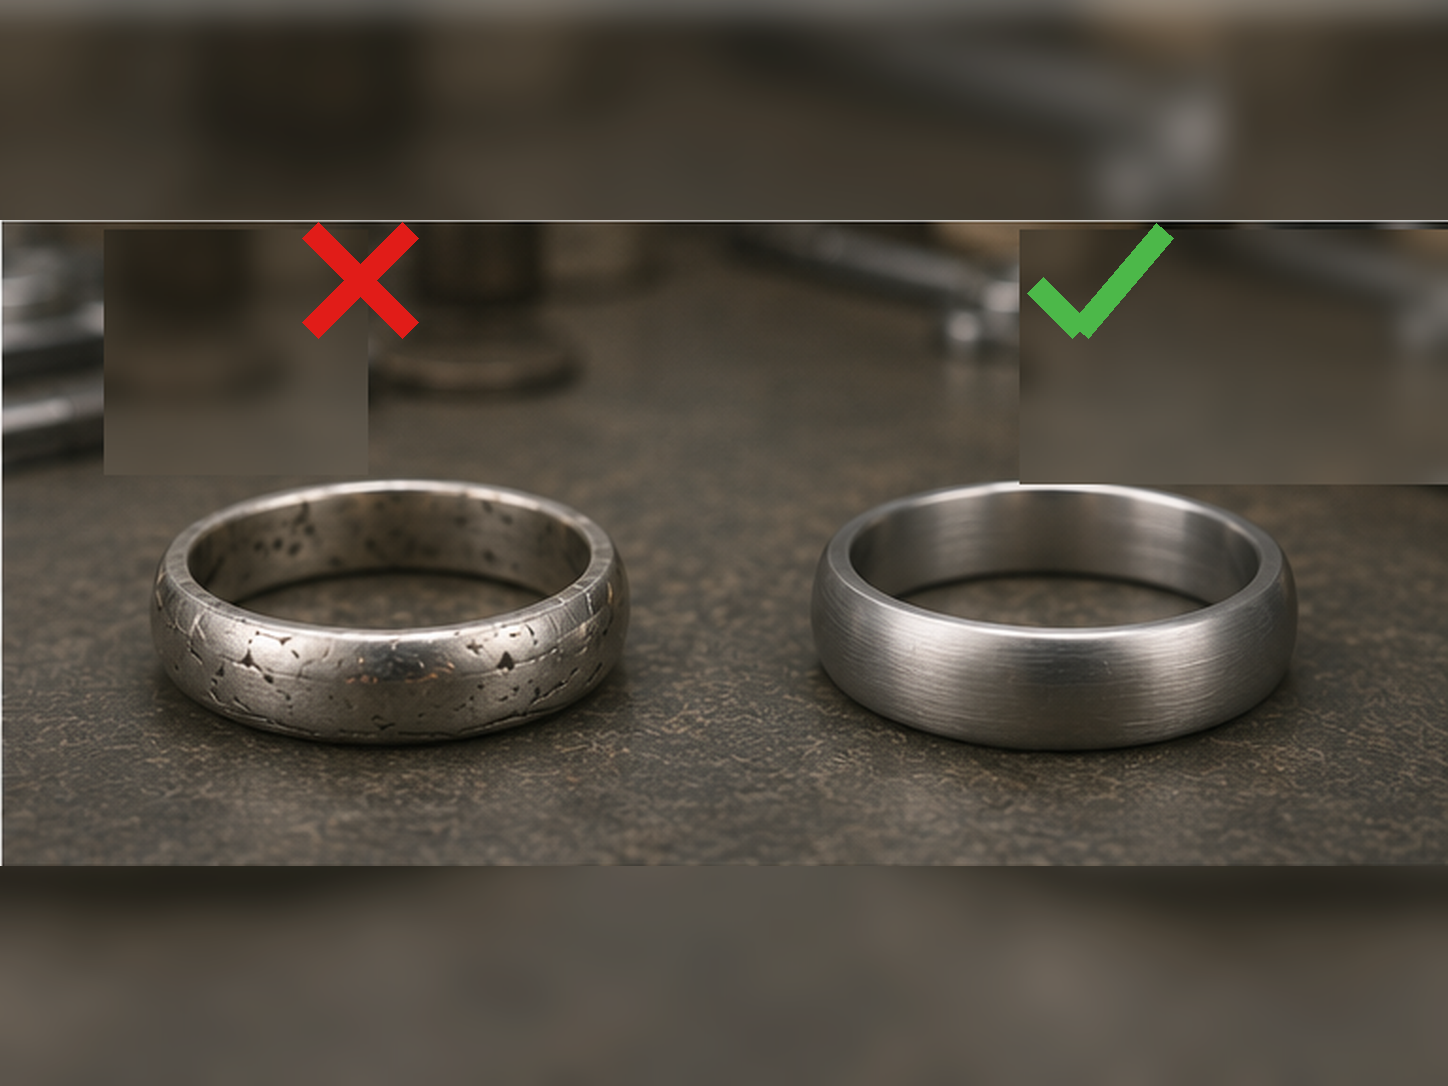
金属のLUXI Brown第一工程は、最後の研磨材による目視可能な痕をすべて除き、表面が均一でやや光沢を持ち、形状、縁、レリーフを保持したとき完了です。洗浄後に孤立傷や前研磨材の線が再現してはいけません。次に専用の清潔な白い縫い目なしCalicoホイールでLUXI Pinkを使います。
固体ポリマーでは、均一な湿式研磨後にLUXI Brownを使用してください。承認済みの範囲には、アクリルおよびPMMA、ポリカーボネート、エポキシ・ポリエステル樹脂、UV樹脂が含まれます。硬さ、充填材、熱への反応が大きく異なるポリウレタンやその他の素材には、個別の試験が必要です。
多くの固体ポリマーではP800–P1000が有用な開始点ですが、普遍的な必須番手ではありません。深い傷、粗い研磨材による孤立した目、うねり、未完成の形状がなく、均一なつや消し状態になれば、表面はLUXI Brownを使用できる状態です。
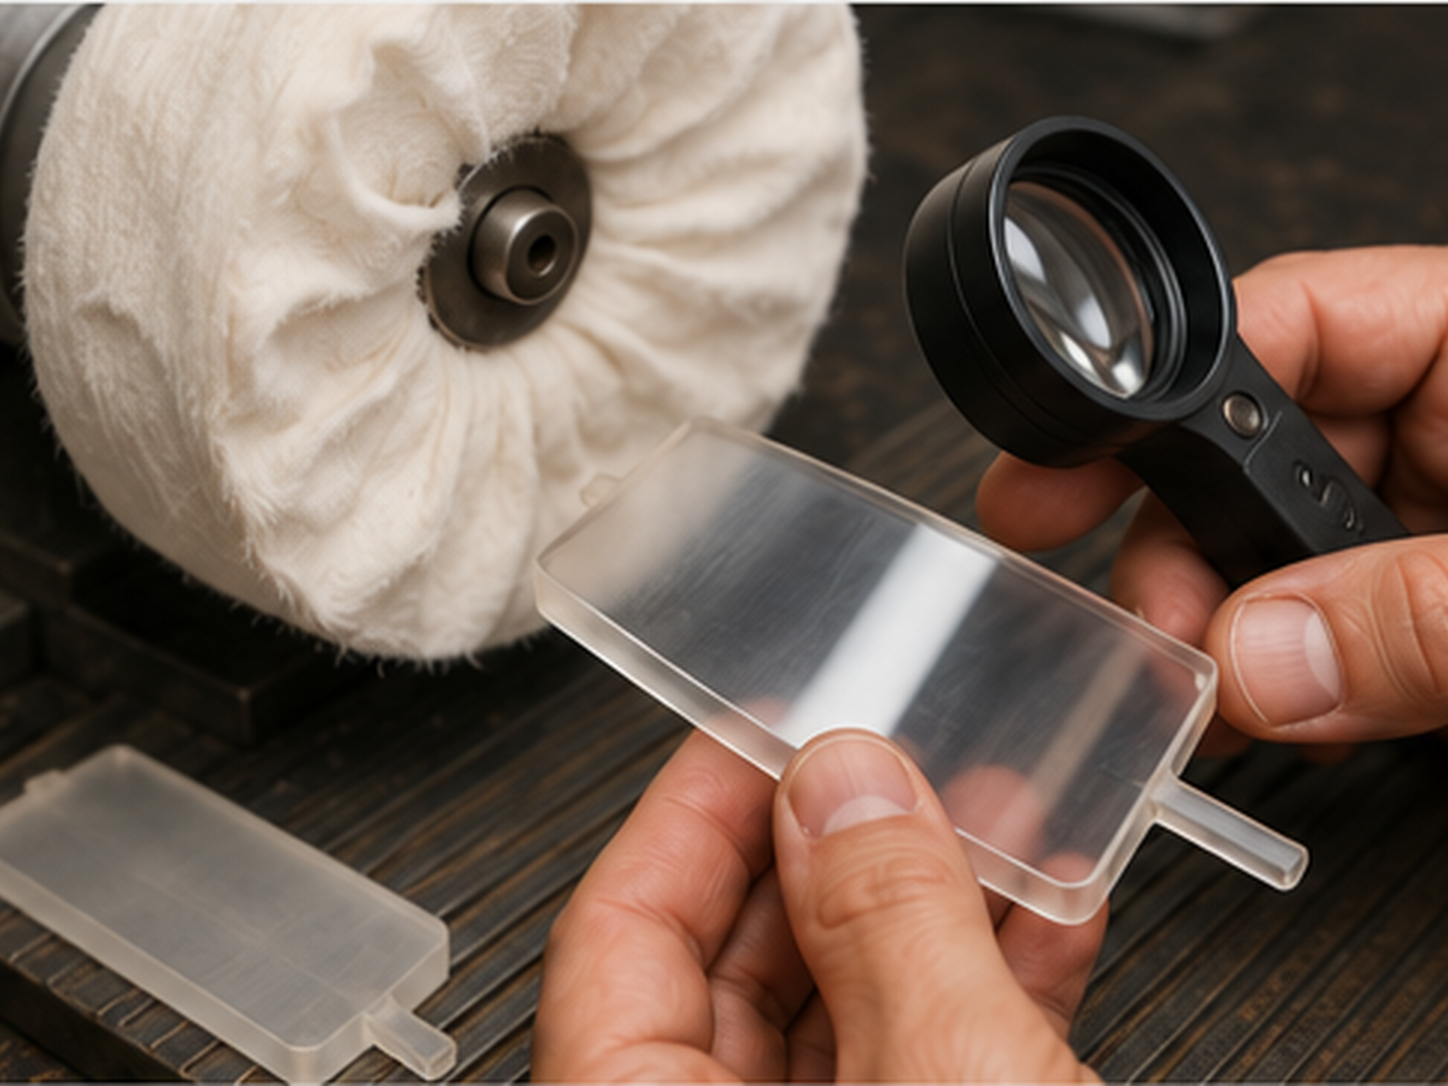
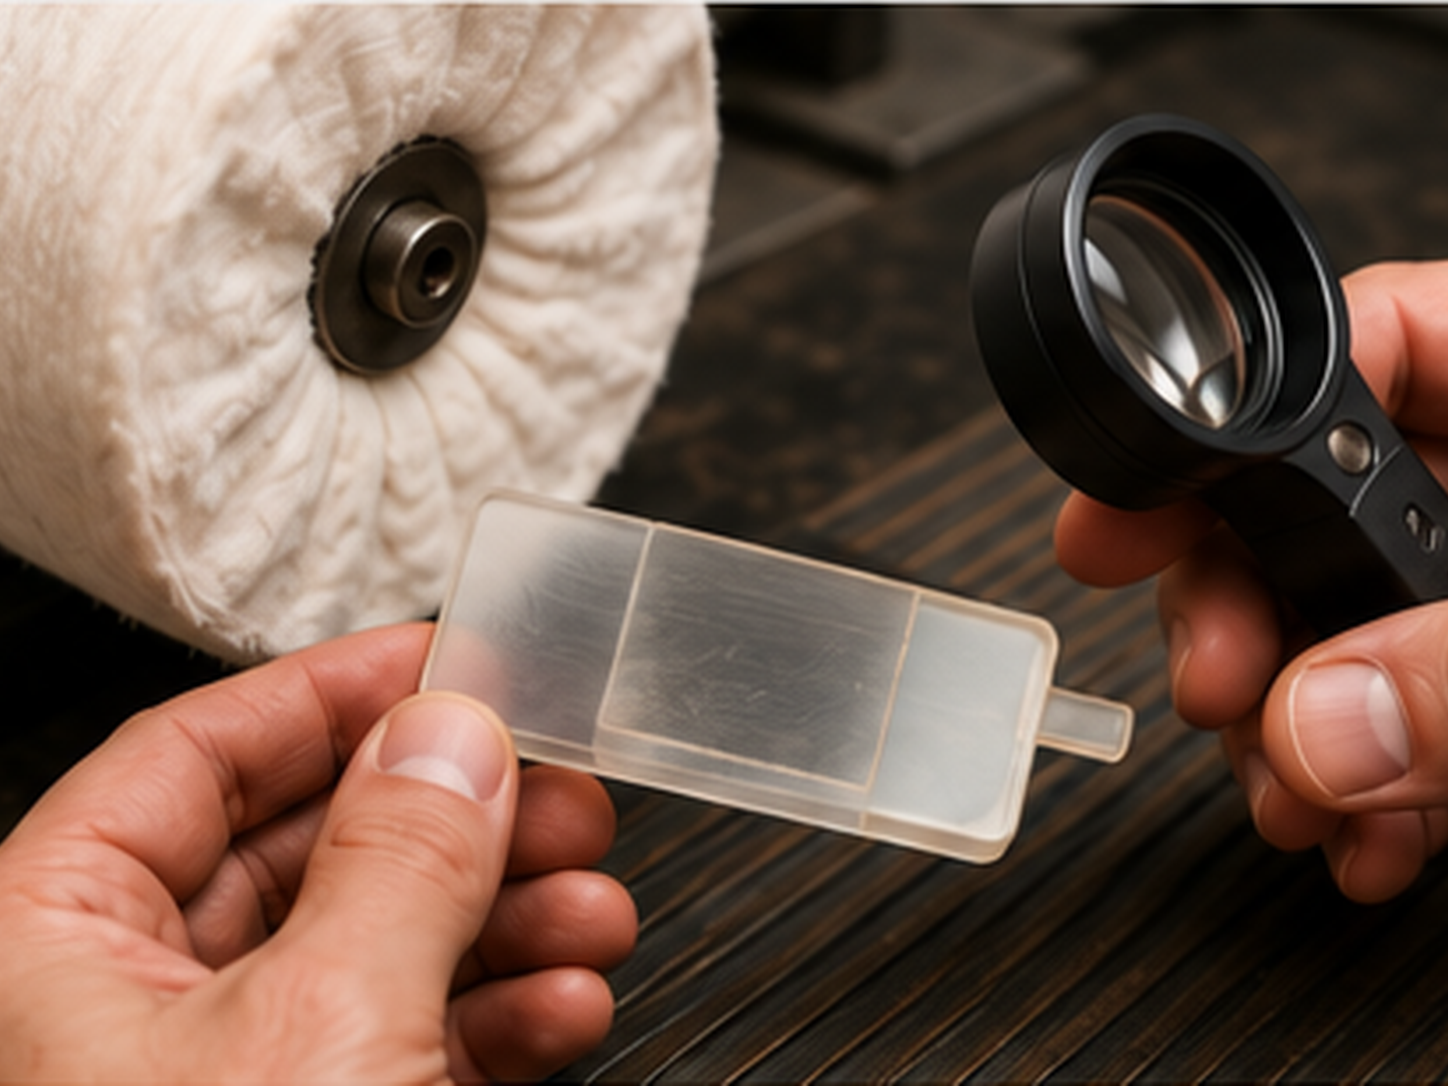
ポリマー用の主要な作業工具は、清潔な白い縫製モスリンホイールです。作業開始点は約 1000 rpm とし、LUXI Brownは最小量、圧力は軽く、接触は短時間にします。接触するたびに対象品をホイールから離し、表面を冷却して結果を検査してください。光沢の発現を早めるために発熱を増やしてはいけません。
固体ポリマーにおけるLUXI Brownの第一工程は、均一な研磨つや消しと最後の研磨材による目視可能な痕をすべて完全に除去し、表面が滑らかでわずかな光沢を持ち、にじみ、軟化、うねり、形状の喪失がない場合に完了です。その後、LUXI Beigeを専用の清潔な白い縫い目なしモスリンまたは縫い目なしフランネルホイールで使用してください。LUXI Beigeの作業条件は 500–1000 rpm の範囲内で、低い側から選定を始めます。LUXI Brownの設定をLUXI Beigeへ自動的に適用してはいけません。
コールドエナメルおよび十分に厚く完全硬化したラッカーまたはポリマーコーティングは、独立した適用領域です。LUXI Brownを使用する前に、層厚、硬化状態、基材への密着性、試料または目立たない箇所での素材の挙動を確認してください。LUXI Beige前に独立した第一工程が本当に必要な場合に限り、LUXI Brownを使用してください。
層を保持する必要がある場合、薄い電着ラッカー、電着塗装、フラッシュコーティング、薄い保護膜・装飾膜をLUXI Brownで研磨しないでください。第一工程用コンパウンドにより、層が局所的に薄くなる、色が変わる、または基材が露出するおそれがあります。
金属に最後の研磨材による目が残る場合は、前処理の均一性、ホイールの作用と清浄度、LUXI Brownの量、rpm、接触面積、圧力、パス時間を確認します。ポリマーでは、温度、各接触の長さ、冷却が十分かも確認します。仕上げコンパウンドで未完了の第一工程を修正してはなりません。
ポリマーまたはコーティングの表面が粘着性を帯びる、軟化する、または擦れて広がる場合、曇りが増す場合、うねりが現れる場合、色が変化する場合、層が剥離する場合、またはエッジの形状が崩れる場合は、直ちに接触を停止してください。表面を冷却し、前処理、ホイール、rpm、LUXI Brownの量、圧力を確認してください。同じ症状を再発させずに結果を改善できない場合は、研磨を停止してください。
金属またはポリマーで深い孔、亀裂、空洞、その他の欠陥が開き、拡大し続ける場合は、品物を研磨材前処理、補修、または適否に関する生産判断へ戻します。LUXI Brownの追加や圧力増加では、こうした欠陥を修正できません。
LUXI Brown → LUXI Pinkの順序は、確認済みの金属範囲に適用されます。LUXI Brown → LUXI Beigeの順序は、固体ポリマーの基本工程です。コールドエナメルおよび厚いコーティングでは、LUXI Beige前のLUXI Brownは必須工程ではありません。試験研磨により第一工程の必要性を判断してください。
結果を評価したり次のコンパウンドへ変更したりする前に、LUXI Brownと除去物をすべて除去し、レリーフ、凹部、内角、接合部を特に確認してください。多くの固体プラスチックや樹脂では、低刺激性の石けんを加えた水、穏やかなすすぎ、完全な乾燥を使用できます。ポリマーまたはコーティングには、iClean、超音波洗浄、溶剤、熱水、加温液を自動的に指定してはいけません。
LUXI PinkまたはLUXI Beigeには、それぞれ専用の清浄なホイールを使用してください。LUXI Brownの残留物を仕上げ工具へ移してはなりません。