

 統合研磨システム
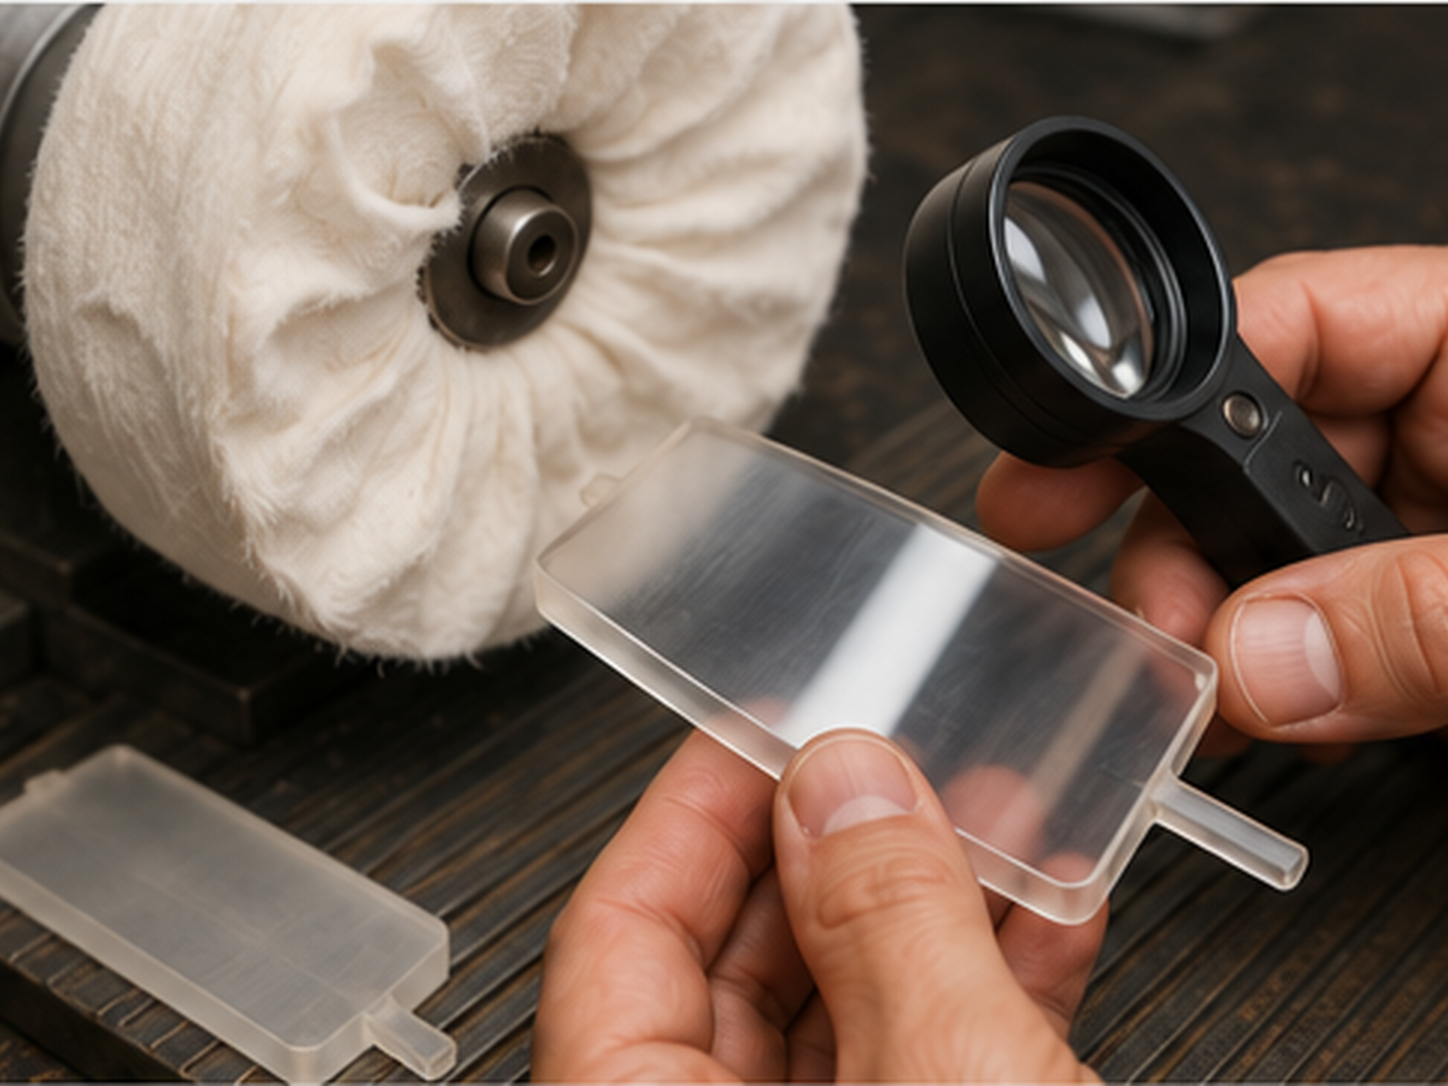
ポリマー研磨:LUXI Brown → LUXI Beige
このワークフローは、次の固体ポリマー材料を対象とします:
- エポキシ樹脂。
- アクリルおよびPMMA;
- ポリカーボネート;
- ポリエステル樹脂;
- UV樹脂。
ポリウレタンには個別の試験が必要です。ポリウレタンは硬度、充填材、熱応答が大きく異なるため、一般的なLUXI Brown → LUXI Beigeワークフローに自動的に分類してはなりません。
このページは、金属上のラッカー、e-coat、PVD/CVD、めっき、その他のコーティングには適用されません。表面が固体ポリマーではなくコーティングである場合は、別途判断せずに標準研磨を適用してはいけません。
まず安全な設定を確立する
品物を作業する前に、同じ材質の不要な試料で試験研磨を行ってください。
使用するもの 研磨前のポリマー熱限界試験 次の安全な組み合わせを確立するため:
- 速度;
- 圧力;
- 接触時間。
- ホイールの種類;
- 冷却間隔。
不安定化の最も早い兆候は、不要な試料で確認できる場合があります。実際の対象品で過熱限界を意図的に探してはいけません。作業設定は、観察された境界より低く保つ必要があります。
表面前処理
十分に細かい研磨材で湿式研磨を終えます。多くの材料では、800–1000番が実用的な開始点です。
これは、すべてのポリマーに対する普遍的な要件ではありません。より柔らかい、薄い、充填材入り、または特に熱に敏感な材料では、異なる前処理が必要な場合があります。
研磨前の表面は次の状態である必要があります:
- 均一に研磨材処理されている;
- 研磨粉じんが付着していないこと;
- 深い傷がないこと;
- 目立つうねりがない;
- 形状の修正がまだ必要な箇所がないこと。
研磨を、不十分なサンディングや欠陥修復の代わりにしてはなりません。
工程 1:LUXI Brown
使用するもの:
LUXI Brown + 白い縫製モスリンバフ
約1000 rpm
軽い圧力
最少量のコンパウンド
短く制御された接触
第一工程の目的は、サンディングによる均一な曇りを減らし、残っている細かな前処理の痕跡を滑らかにし、仕上げに適した均一な表面を形成することです。
LUXI Brown工程で最終光沢を得ようとしないでください。強い圧力や長時間の接触なしでは表面を改善できない場合は停止し、前処理または試験設定を確認してください。
白色縫製モスリンはこの工程の基本ホイールです。より硬い、または構造の強いホイールは、熱に敏感なポリマーをより速く加熱する可能性があるため、自動的に代用してはいけません。
LUXI Brown使用後に検査する
数回の短い接触後、対象品をホイールから完全に離し、冷却してから十分な光の下で検査してください。
次の条件を満たす場合にのみLUXI Beigeへ進んでください:
- サンディングによる曇りが均一に減少している;
- 表面が軟化していない;
- コンパウンドが塗り広がらず、ポリマーが引きずられていないこと;
- 縁が形状を保持している;
- 持続する局所的な曇りが現れないこと;
- 試験試料で結果を再現できる。
最終工程:LUXI Beige
仕上げには、次を使用してください:
LUXI Beige+白い縫い目なしモスリン、または白い縫い目なしフランネルバフ
約500–1000 rpm
軽い圧力
最少量のコンパウンド
短く制御された接触
最適な組合せはポリマーによって異なります。低速では、柔らかい縫い目なしモスリンとフランネルの違いよりも、次の要素が重要です:
- 発熱管理;
- 短い接触時間;
- 過剰な圧力を避ける;
- 頻繁な検査;
- 一連の接触ごとに完全に冷却する。
試験研磨によってホイールと速度を選定してください。LUXI Brownの設定をLUXI Beige工程に自動的に適用しないでください。コンパウンドとホイールが変わると、表面の応答も変わります。
「LUXI Beige」の目的は、引きずり状の塗り広がり、うねり、または形状の損失を生じさせず、前処理済みのポリマーを穏やかに清浄な光沢へ仕上げることです。
停止すべき時点
次の場合は直ちに接触を止めます:
- 表面に粘着性が生じる;
- ポリマーまたはコンパウンドがにじみ始める;
- 材料が軟化または移動する;
- エッジが形状を失い始める;
- 波打ちが現れる;
- 曇りが減少せずに増加する;
- 局所的な痕が消えずに残る;
- 結果が不安定になる。
進行が遅い場合に、圧力やコンパウンドを増やしたり、接触を長引かせたりして補ってはいけません。
停止して、より安全な設定に戻してください:
- 圧力を下げる;
- 接触時間を短くする;
- 表面を完全に冷却する。
- 必要に応じて速度を下げる;
- ホイールの清潔さと柔らかさを確認する;
- 表面前処理を改善する。
最終検査と洗浄
仕上げ後、十分な照明の下で表面を検査してください。
確認:
- 光沢の鮮明さ;
- 残っている傷と前処理痕;
- 局所的な曇り;
- にじみ。
- うねり;
- 縁と形状が保持されている。
基本洗浄には、水と刺激の少ない石けんを使用し、その後、対象品をすすいで慎重に乾燥させてください。
次を自動的に指定してはいけません:
- iClean;
- 超音波洗浄;
- 溶剤。
- 温水;
- 加熱した洗浄液。
許容される洗浄方法は、対象ポリマー、充填材、硬化度、および品物の構造によって異なります。
主要原則
LUXI Brownは、適切な湿式研磨材処理の後に表面を形成します。LUXI Beigeは、前処理済みの表面を光沢へ近づけます。
安全な結果は、最大速度や最大圧力によってではなく、熱を管理し継続的に検査しながら、短時間の接触を繰り返すことで得られます。