

 एकीकृत पॉलिशिंग प्रणाली
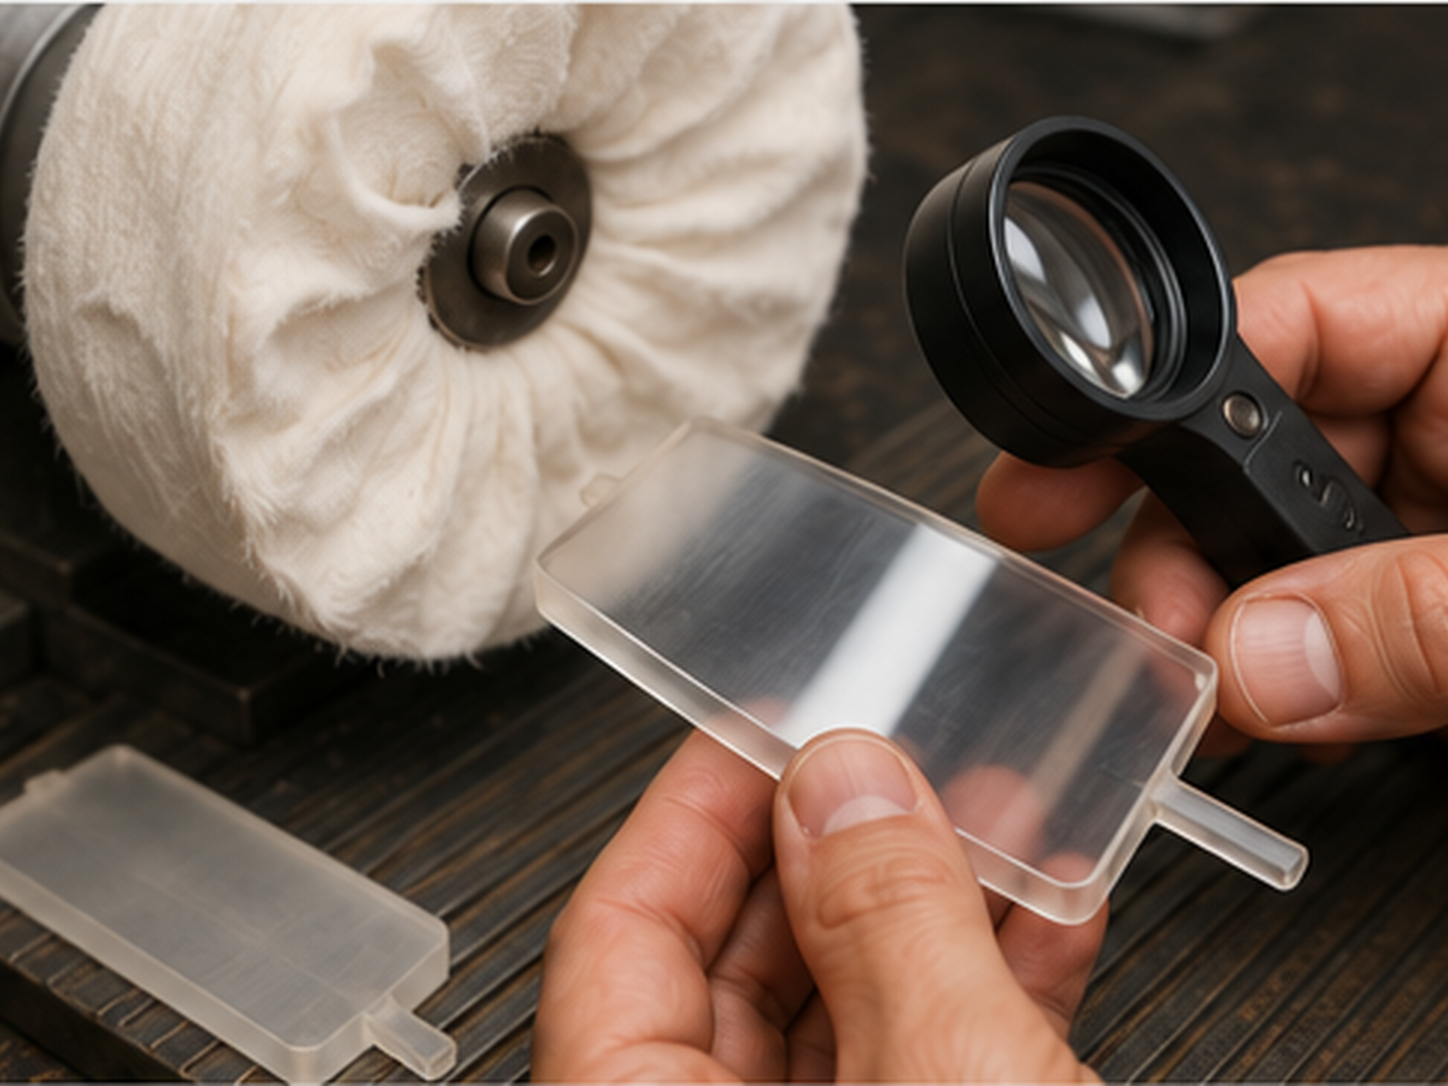
पॉलिमर पॉलिशिंग: LUXI Brown → LUXI Beige
यह कार्यप्रवाह ठोस पॉलिमर सामग्रियों के लिए है:
- एपॉक्सी रेज़िन;
- ऐक्रिलिक और PMMA;
- पॉलीकार्बोनेट;
- पॉलिएस्टर रेज़िन;
- UV रेज़िन।
पॉलीयुरेथेन के लिए अलग परीक्षण आवश्यक है। पॉलीयुरेथेन की कठोरता, भराव और गर्मी के प्रति प्रतिक्रिया में बहुत अंतर होता है, इसलिए उसे सामान्य LUXI Brown → LUXI Beige कार्यप्रवाह में अपने-आप शामिल नहीं करना चाहिए।
यह पृष्ठ धातु पर लगे लैकर, e-coat, PVD/CVD, प्लेटिंग या किसी अन्य कोटिंग पर लागू नहीं होता। जब सतह ठोस पॉलिमर के बजाय कोटिंग हो, तो अलग निर्णय के बिना मानक पॉलिशिंग लागू न करें।
पहले सुरक्षित कार्य-व्यवस्था निर्धारित करें
वस्तु पर काम करने से पहले उसी सामग्री के किसी अनुपयोगी नमूने पर परीक्षण-पॉलिशिंग करें।
गति, दबाव, संपर्क समय, व्हील के प्रकार और ठंडा करने के अंतराल का सुरक्षित संयोजन निर्धारित करने के लिए पॉलिशिंग से पहले पॉलिमर की ताप-सीमा का परीक्षण उपयोग करें।
- गति;
- दबाव;
- संपर्क समय;
- व्हील का प्रकार;
- ठंडा करने का अंतराल।
सतह की तैयारी
सतह की तैयारी
यह हर पॉलिमर के लिए सार्वभौमिक आवश्यकता नहीं है। अधिक नरम, पतली, भराव वाली या विशेष रूप से ताप-संवेदनशील सामग्रियों के लिए अलग तैयारी आवश्यक हो सकती है।
पॉलिशिंग से पहले सतह:
पॉलिशिंग से पहले सतह ऐसी होनी चाहिए:
- समान रूप से सैंड किया हुआ;
- अपघर्षक धूल से मुक्त;
- गहरी खरोंचों से मुक्त;
- स्पष्ट लहरों से मुक्त;
- उन क्षेत्रों से मुक्त जहाँ आकार में अभी सुधार आवश्यक है।
चरण 1: LUXI Brown
उपयोग करें:
उपयोग करें:
LUXI Brown + सफ़ेद सिला हुआ मलमल बफ़
लगभग 1000 rpm
हल्का दबाव
न्यूनतम पॉलिशिंग कंपाउंड
छोटे नियंत्रित संपर्क
LUXI Brown चरण में अंतिम चमक पाने का प्रयास न करें। यदि तेज दबाव या लंबे संपर्क के बिना सतह में सुधार नहीं हो सकता, तो रुककर तैयारी या परीक्षण-व्यवस्था जाँचें।
इस चरण का मूल व्हील सफेद सिला हुआ मलमल है। अधिक कठोर या अधिक संरचित व्हील ताप-संवेदनशील पॉलिमर को अधिक तेजी से गर्म कर सकता है; उसे अपने-आप विकल्प के रूप में न लगाएँ।
LUXI Brown के बाद निरीक्षण
कई छोटे संपर्कों के बाद वस्तु को व्हील से पूरी तरह हटाएँ, ठंडा होने दें और अच्छी रोशनी में निरीक्षण करें।
LUXI Beige पर तभी जाएँ जब:
LUXI Beige पर तभी जाएँ जब:
- सैंडिंग का धुंधलापन समान रूप से घटा है;
- सतह नरम नहीं पड़ रही है;
- पॉलिशिंग कंपाउंड और पॉलिमर फैल नहीं रहे हैं;
- किनारे अपना आकार बनाए रखते हैं;
- कोई स्थायी स्थानीय धुंधलापन दिखाई नहीं देता;
- परीक्षण नमूने पर परिणाम दोहराया जा सकता है।
अंतिम पॉलिशिंग के लिए उपयोग करें:
फिनिशिंग के लिए उपयोग करें:
LUXI Beige + सफ़ेद बिना सिला मलमल या सफ़ेद बिना सिला फ़्लैनल बफ़
लगभग 500–1000 rpm
हल्का दबाव
न्यूनतम पॉलिशिंग कंपाउंड
छोटे नियंत्रित संपर्क
पॉलिमर के अनुसार सर्वोत्तम संयोजन अलग होता है। कम गति पर, मुलायम बिना सिला मलमल और फ़्लैनल के बीच का अंतर इन बातों से कम महत्वपूर्ण है:
- ऊष्मा नियंत्रण;
- छोटी संपर्क अवधि;
- अत्यधिक दबाव से बचना;
- बार-बार निरीक्षण;
- संपर्क की प्रत्येक श्रृंखला के बीच पूरी तरह ठंडा करना।
LUXI Beige का उद्देश्य तैयार पॉलिमर को फैलाव, लहर या आकार खोए बिना धीरे-धीरे साफ चमक तक पहुँचाना है।
कब रुकें
कब रुकें
संपर्क तुरंत रोक दें जब:
- सतह चिपचिपी हो जाती है;
- पॉलिमर या पॉलिशिंग कंपाउंड फैलने लगता है;
- सामग्री नरम पड़ती या खिसकती है;
- किसी किनारे का आकार बिगड़ने लगे;
- लहरदारपन दिखाई देता है;
- धुंधलापन घटने के बजाय बढ़ता है;
- स्थायी स्थानीय निशान दिखाई दे;
- परिणाम अस्थिर हो जाता है।
रुकें और सुरक्षित व्यवस्था पर लौटें:
रुकें और अधिक सुरक्षित सेटिंग पर लौटें:
- दबाव घटाएँ;
- संपर्क अवधि कम करें;
- सतह को पूरी तरह ठंडा होने दें;
- आवश्यकता होने पर गति घटाएँ;
- व्हील की सफ़ाई और कोमलता जाँचें;
- सतह की तैयारी सुधारें।
अंतिम पॉलिशिंग के बाद सतह का अच्छी रोशनी में निरीक्षण करें।
जाँचें:
जाँचें:
- चमक की स्पष्टता;
- बची हुई खरोंचें और तैयारी के निशान;
- स्थानीय धुंधलापन;
- फैलाव;
- लहरदारपन;
- किनारों और आकार का संरक्षण।
इनका उपयोग अपने-आप निर्धारित न करें:
स्वतः निर्धारित न करें:
- iClean;
- अल्ट्रासोनिक सफाई;
- सॉल्वेंट;
- गर्म पानी;
- गर्म सफाई घोल।
मुख्य नियम
सही गीली सैंडिंग के बाद LUXI Brown सतह बनाता है। LUXI Beige तैयार सतह को चमक की ओर ले जाता है।
सुरक्षित परिणाम अधिकतम गति या दबाव से नहीं, बल्कि ताप नियंत्रण और निरंतर निरीक्षण के साथ दोहराए जा सकने वाले छोटे संपर्कों से मिलता है।
सुरक्षित परिणाम अधिकतम गति या दबाव से नहीं, बल्कि ऊष्मा नियंत्रण और निरंतर निरीक्षण के साथ दोहराए जा सकने वाले छोटे संपर्कों से मिलता है।