एकीकृत पॉलिशिंग प्रणाली
अनुप्रयोग संदर्भ
LUXI Brown पहले चरण के दो अलग काम करता है: मुलायम अलौह धातुओं और मिश्रधातुओं की पॉलिशिंग तथा गीली सैंडिंग के बाद पॉलिमर की कम-तापमान पॉलिशिंग। काम शुरू करने से पहले वस्तु की ज्यामिति, आवश्यक मरम्मत और अपघर्षक तैयारी पूरी करें। LUXI Brown गहरी खरोंचें, दरारें, खुली गुहाएँ, अधूरा आकार या कोटिंग की क्षति ठीक करने के लिए नहीं है।
ज़मैक, प्यूटर, जिंक और टिन की मिश्रधातुओं, एल्युमिनियम, मैग्नीशियम और सीसे पर कुछ कामों के लिए P400 न्यूनतम शुरुआती बिंदु हो सकता है, लेकिन P600 या उससे महीन तैयारी बेहतर है। जिंक और टिन की मिश्रधातुओं को प्रायः P600–P800 तक या सही तरह पूर्ण टम्बलिंग प्रक्रिया से तैयार किया जाता है। सतह को मोटे अपघर्षक के अलग-थलग निशानों के बिना एकसमान तैयार करना चाहिए।
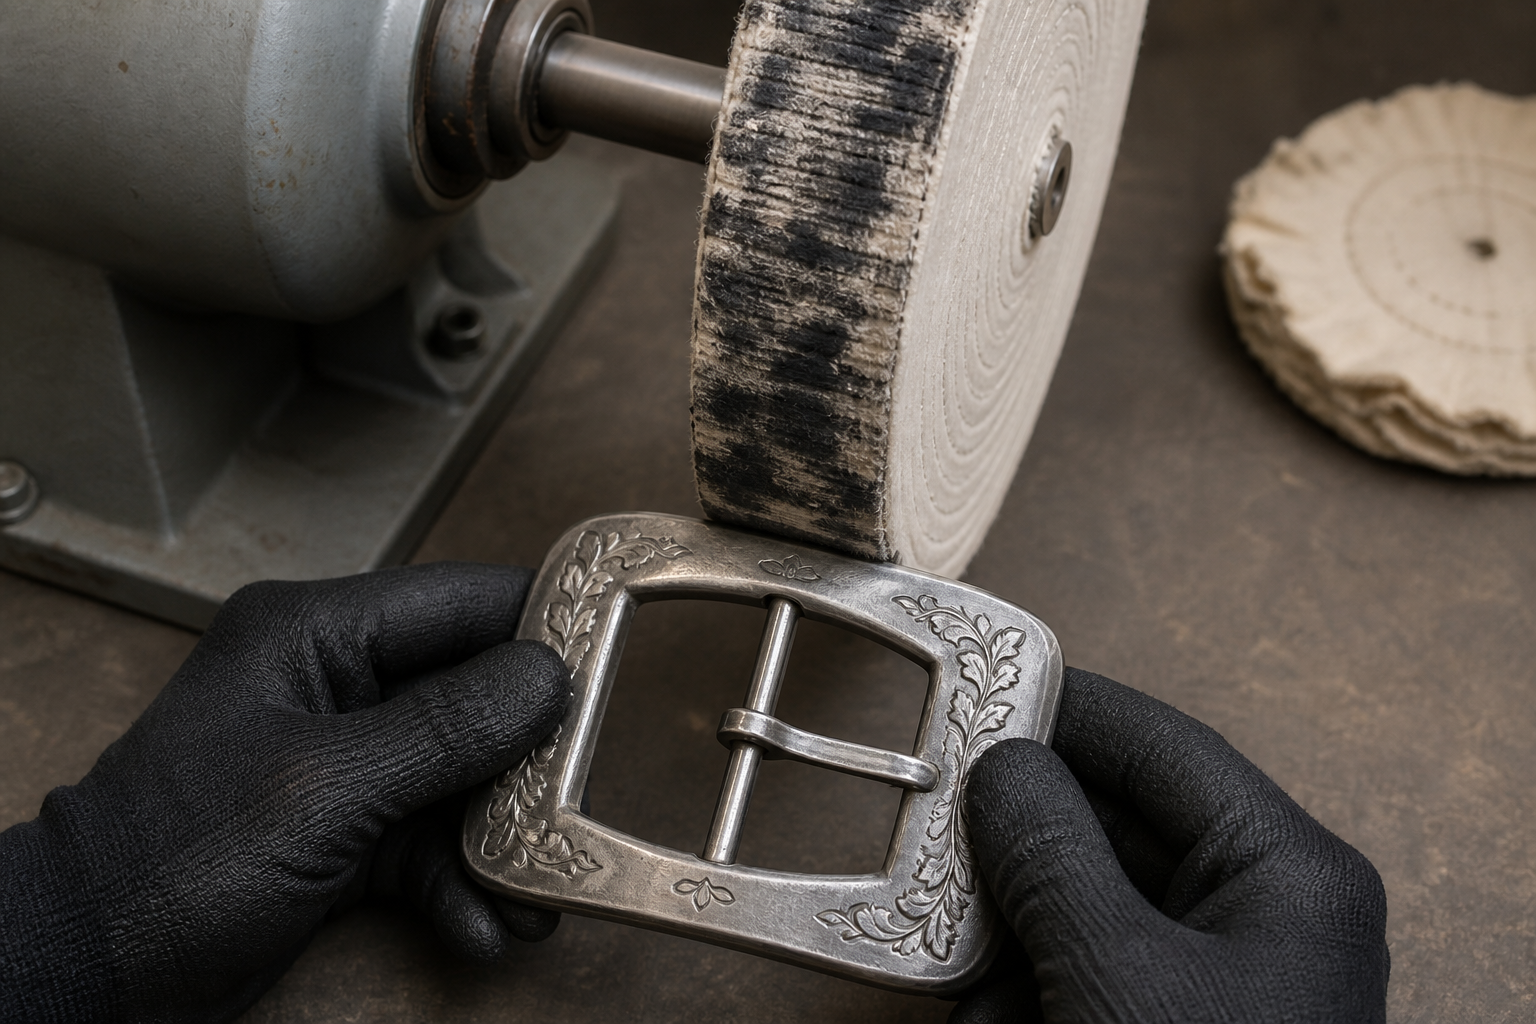
धातुओं के लिए साफ़ सफेद सिला कॉटन व्हील या साफ़ सफेद सिला मलमल व्हील उपयोग करें। लगभग 150 mm व्यास वाले व्हील के लिए पुष्टि की गई प्रारंभिक कार्य-सीमा 2800–3000 rpm है। यह सीमा LUXI Brown के धातु मार्ग के लिए है और इसे पॉलिमर पर लागू नहीं करना चाहिए।
व्हील पर LUXI Brown न्यूनतम मात्रा में लगाएँ। व्हील को धातु से सीधा संपर्क बनाए रखना चाहिए और पॉलिशिंग कंपाउंड तथा हटाई गई सामग्री की मोटी परत से ढकना नहीं चाहिए। छोटे पास में काम करें और सतह का नियमित निरीक्षण करें। व्हील काला, चिकना या हटाई गई धातु से जाम हो जाए तो आगे बढ़ने से पहले उसे साफ़ करें। अपर्याप्त क्रिया की भरपाई अतिरिक्त LUXI Brown, अत्यधिक दबाव या लंबे लगातार संपर्क से नहीं करनी चाहिए।
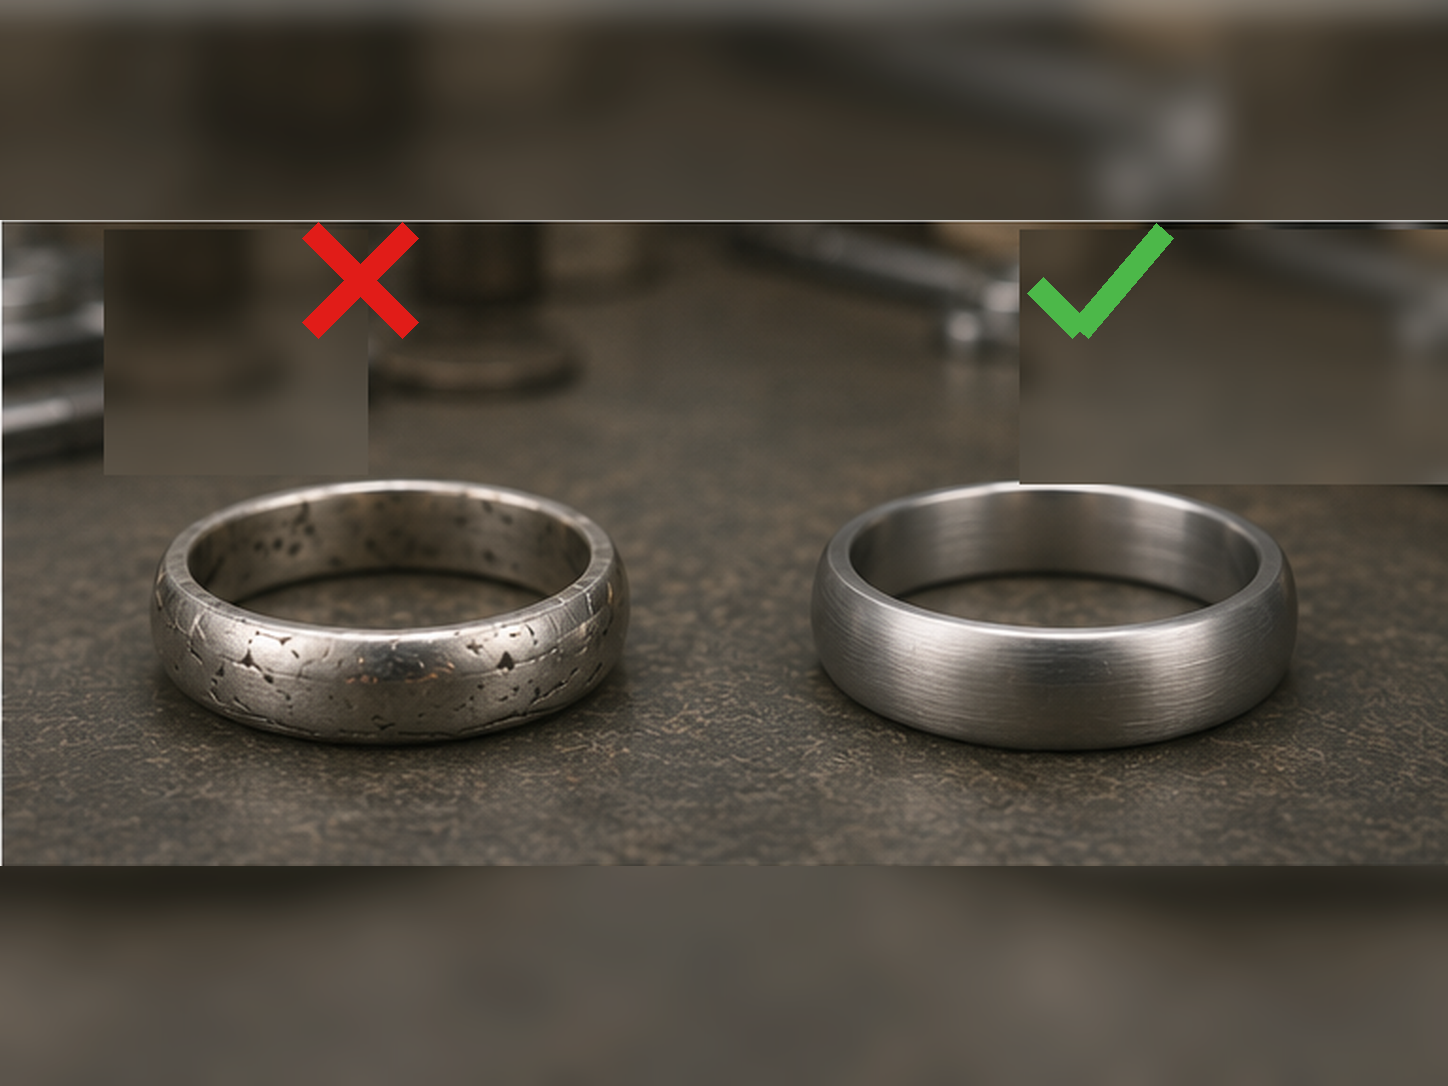
धातु पर LUXI Brown का पहला चरण तब पूरा है जब अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हट जाएँ, सतह हल्की चमक के साथ एकसमान हो और निर्धारित ज्यामिति, किनारे तथा रिलीफ सुरक्षित रहें। सफाई के बाद पिछले अपघर्षक की कोई अलग खरोंच या रेखा फिर दिखाई नहीं देनी चाहिए। इसके बाद अलग साफ़ सफेद बिना सिला Calico व्हील पर LUXI Pink उपयोग करें।
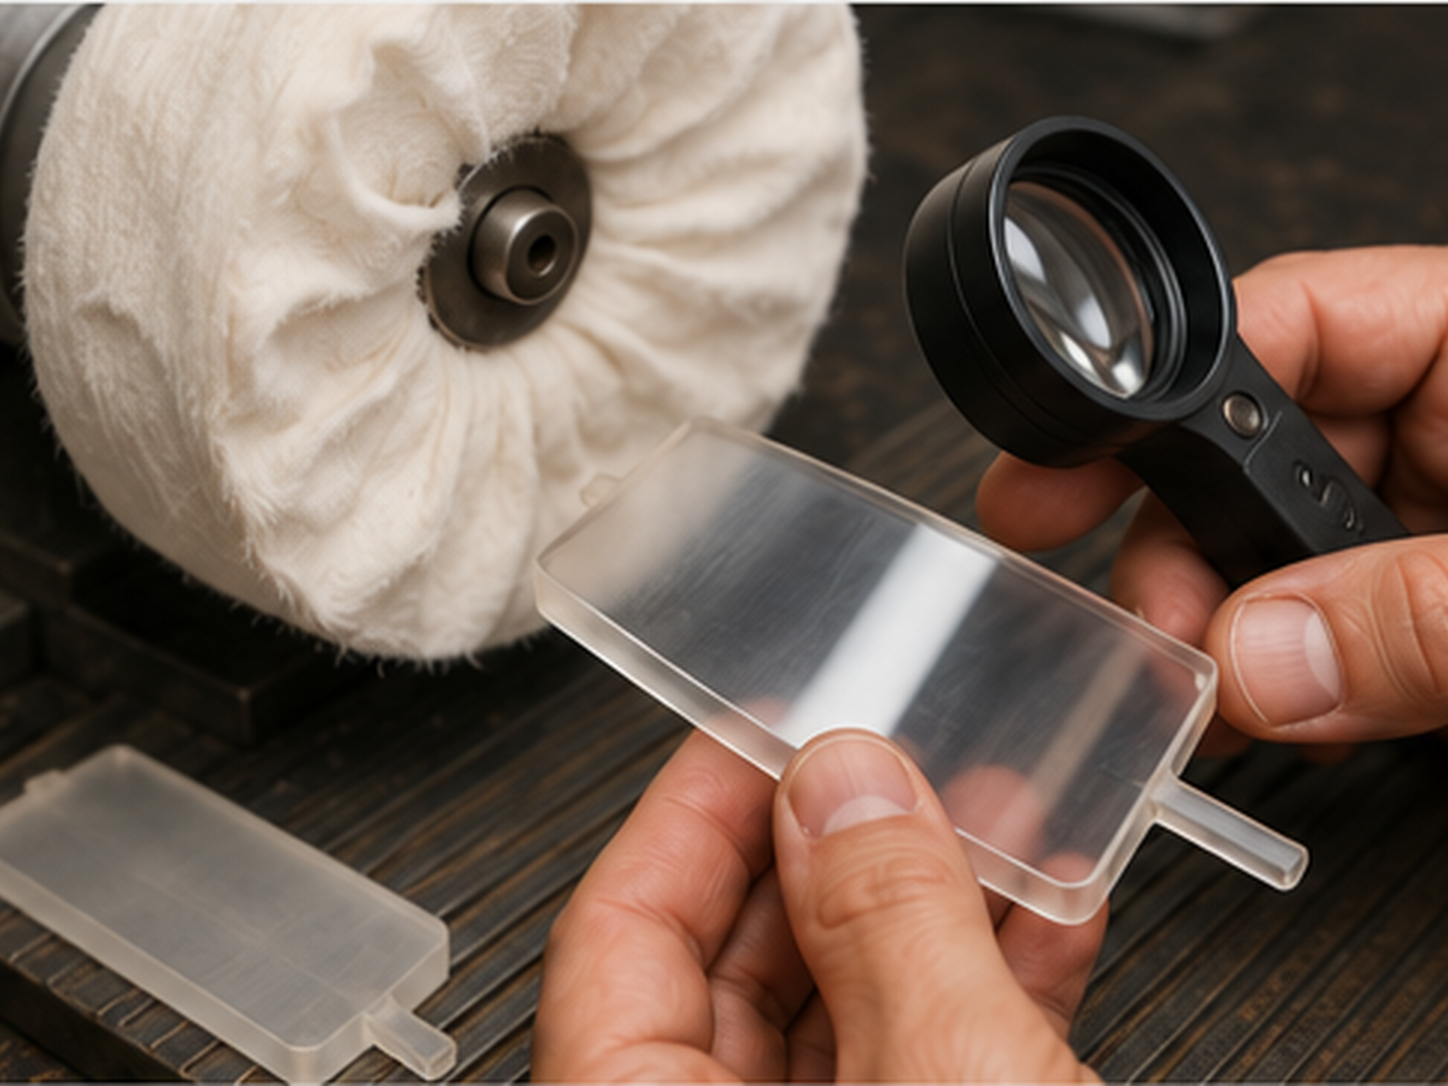
ठोस पॉलिमर पर एकसमान गीली सैंडिंग के बाद LUXI Brown उपयोग करें। स्वीकृत दायरे में ऐक्रिलिक और PMMA, पॉलीकार्बोनेट, एपॉक्सी और पॉलिएस्टर रेज़िन तथा UV रेज़िन शामिल हैं। पॉलीयुरेथेन और बहुत अलग कठोरता, भराव या ताप-प्रतिक्रिया वाली अन्य सामग्रियों के लिए अलग परीक्षण आवश्यक है।
कई ठोस पॉलिमर के लिए P800–P1000 उपयोगी शुरुआती बिंदु है, लेकिन यह सार्वभौमिक अनिवार्य ग्रेड नहीं है। सतह LUXI Brown के लिए तब तैयार है जब वह गहरी खरोंचों, मोटे अपघर्षक के अलग निशानों, लहरों या अधूरी ज्यामिति के बिना एकसमान मैट दिखे।
पॉलिमर के लिए मुख्य कार्यकारी औज़ार साफ़ सफेद सिला मलमल व्हील है। प्रारंभिक कार्य-बिंदु लगभग 1000 rpm, LUXI Brown की न्यूनतम मात्रा, हल्का दबाव और छोटे स्पर्श हैं। हर स्पर्श के बाद वस्तु को व्हील से हटाएँ, सतह को ठंडा होने दें और परिणाम का निरीक्षण करें। चमक जल्दी लाने के लिए ताप न बढ़ाएँ।
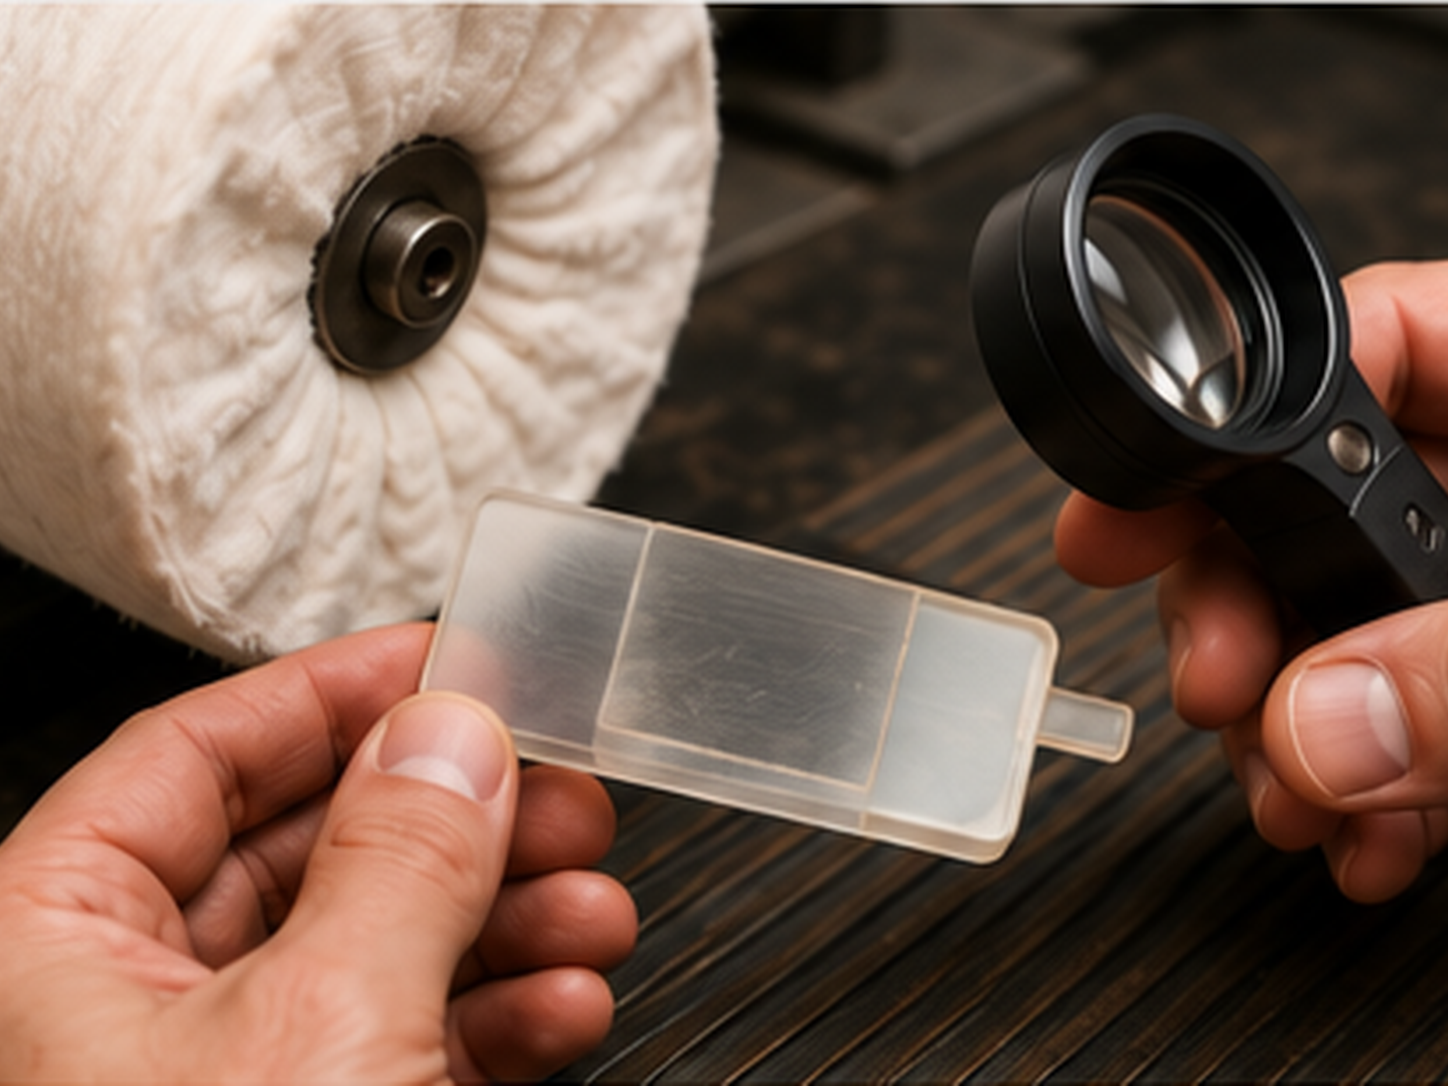
ठोस पॉलिमर पर LUXI Brown का पहला चरण तब पूरा है जब सैंडिंग की एकसमान मैट परत और अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हट जाएँ तथा सतह फैलाव, मुलायम पड़ने, लहरों या आकार की हानि के बिना हल्की चमक के साथ चिकनी हो। फिर अलग साफ़ सफेद बिना सिला मलमल या बिना सिला फ्लैनल व्हील पर LUXI Beige उपयोग करें। LUXI Beige की संचालन स्थितियाँ 500–1000 rpm के भीतर निचले सिरे से चुनना शुरू करें; LUXI Brown की सेटिंग अपने-आप LUXI Beige पर लागू न करें।
ठंडे एनामेल और मोटी, पूरी तरह क्योर लैकर या पॉलिमर कोटिंग अलग अनुप्रयोग क्षेत्र बनाते हैं। LUXI Brown उपयोग करने से पहले परत की मोटाई, क्योर, आधार से आसंजन और नमूने या कम दिखाई देने वाले क्षेत्र पर सामग्री का व्यवहार जाँचें। LUXI Brown का उपयोग केवल तब करें जब LUXI Beige से पहले सतह को वास्तव में अलग पहले चरण की आवश्यकता हो।
जिस परत को सुरक्षित रखना हो, उस पतले कैथोडिक लैकर, e-coat, फ्लैश कोटिंग या पतली सुरक्षात्मक और सजावटी फ़िल्म को LUXI Brown से पॉलिश न करें। पहले चरण का पॉलिशिंग कंपाउंड परत को किसी स्थान पर पतला कर सकता है, उसका रंग बदल सकता है या आधार उजागर कर सकता है।
धातु पर अंतिम अपघर्षक के निशान बचे हों तो तैयारी की एकरूपता, व्हील की सक्रियता और स्वच्छता, LUXI Brown की मात्रा, rpm, संपर्क क्षेत्रफल, दबाव और पास की अवधि जाँचें। पॉलिमर पर तापमान, हर स्पर्श की अवधि और ठंडा होने की पर्याप्तता भी जाँचें। फिनिशिंग पॉलिशिंग कंपाउंड को अधूरा पहला चरण ठीक नहीं करना चाहिए।
पॉलिमर या कोटिंग की सतह चिपचिपी हो, मुलायम पड़े या फैले; धुंध बढ़े; लहरें दिखाई दें; रंग बदले; परत उखड़े; या किनारे का आकार बिगड़े तो तुरंत संपर्क रोकें। सतह को ठंडा होने दें और तैयारी, व्हील, rpm, LUXI Brown की मात्रा तथा दबाव जाँचें। वही लक्षण लौटे बिना परिणाम न सुधर सके तो पॉलिशिंग रोक दें।
धातु या पॉलिमर में गहरे छिद्र, दरारें, गुहाएँ या अन्य दोष खुलें और बढ़ते रहें तो वस्तु को अपघर्षक तैयारी, मरम्मत या उत्पादन-उपयुक्तता के निर्णय पर लौटाएँ। अतिरिक्त LUXI Brown और अधिक दबाव ऐसे दोष ठीक नहीं करेंगे।
LUXI Brown → LUXI Pink क्रम पुष्टि किए गए धातु-दायरे पर लागू होता है। LUXI Brown → LUXI Beige ठोस पॉलिमर की मूल प्रक्रिया है। ठंडे एनामेल और मोटी कोटिंग पर LUXI Brown, LUXI Beige से पहले अनिवार्य चरण नहीं है; पहले चरण की आवश्यकता परीक्षण पॉलिशिंग से तय करें।
परिणाम का आकलन करने या अगले पॉलिशिंग कंपाउंड पर जाने से पहले सारा LUXI Brown और हटाई गई सामग्री निकालें। रिलीफ, धँसे भागों, भीतरी कोनों और जोड़ों का विशेष सावधानी से निरीक्षण करें। कई ठोस प्लास्टिक और रेज़िन के लिए पानी और गैर-आक्रामक साबुन, हल्की कुल्ला और पूरी तरह सुखाने का उपयोग किया जा सकता है। पॉलिमर या कोटिंग के लिए iClean, अल्ट्रासोनिक सफाई, विलायक, गर्म पानी या गर्म घोल अपने-आप निर्धारित न करें।
LUXI Pink या LUXI Beige के लिए अलग साफ़ व्हील उपयोग करें। फिनिशिंग औज़ार पर LUXI Brown का अवशेष स्थानांतरित करना अनुमत नहीं है।