


テクノロジー

ポリマー研磨ルート

LUXI Brown および LUXI Beige を使用した、エポキシ、アクリル、ポリカーボネート、ポリエステル、および UV 樹脂材料の低速研磨ルート。

ポリマー研磨: LUXI Brown → LUXI Beige

この工程の対象材料

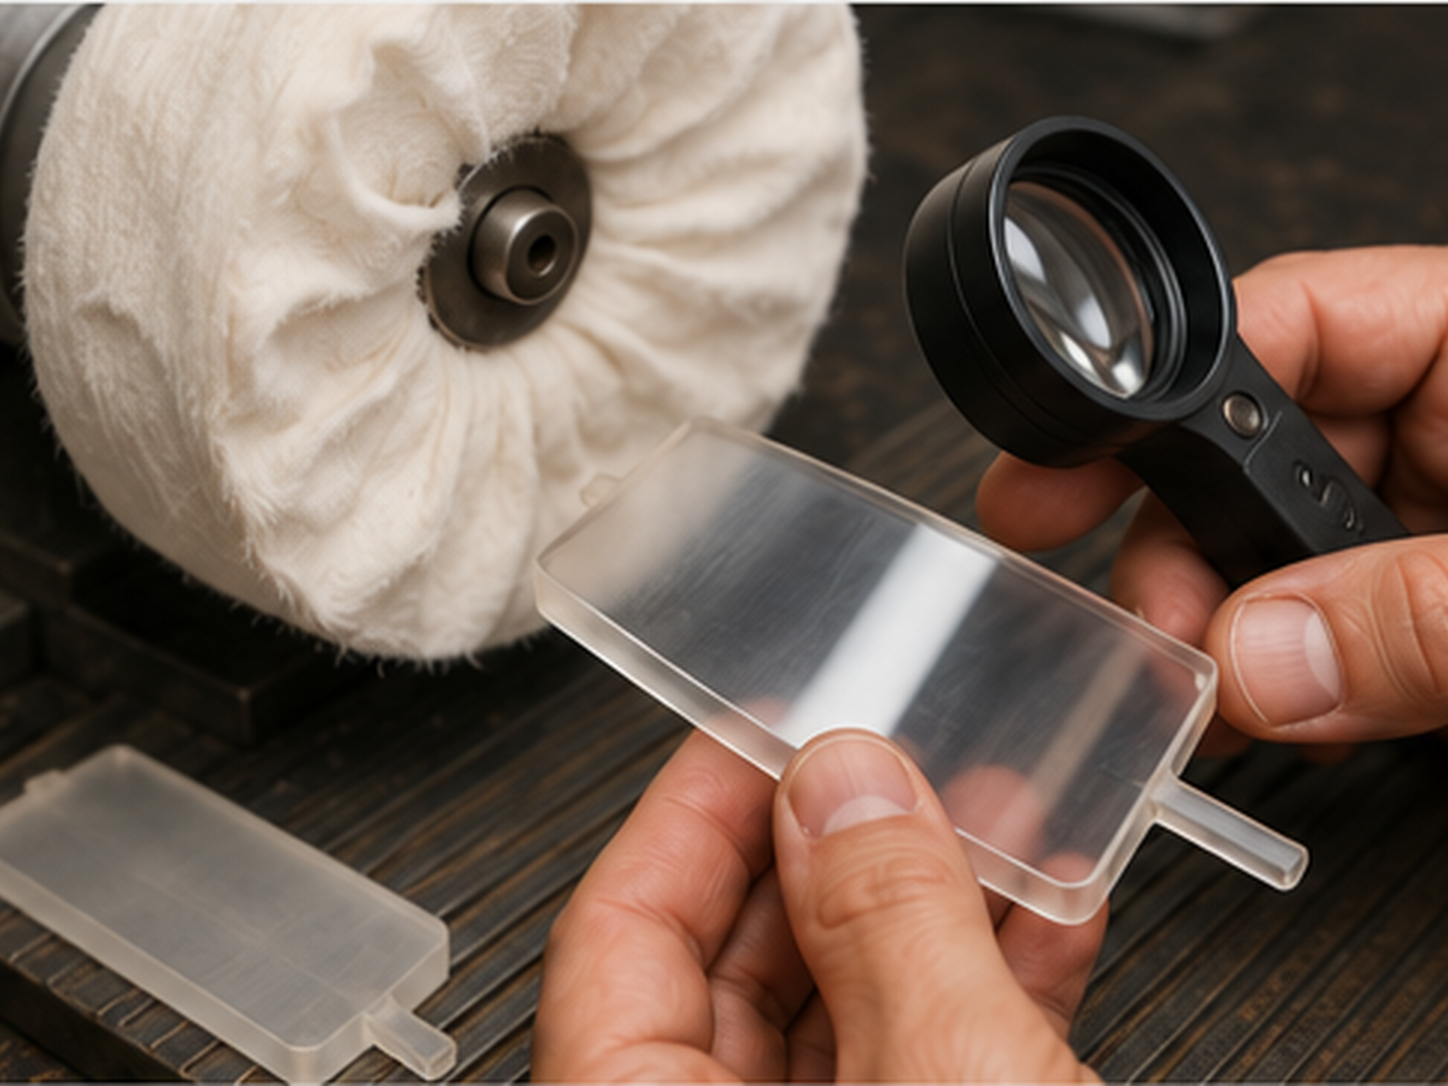
このLUXIポリマールートは、エポキシポリマー、エポキシエナメル、ポリカーボネート、眼鏡レンズ、傷の付いたコンパクトディスク、ポリエステル樹脂、アクリルポリマー、PMMA、アクリルガラス、UV硬化アクリル樹脂、および 3DプリントされたアクリルUV樹脂プロトタイプのための、管理された開始手順です。

ポリマーはすべて同じように動作するわけではありません。正確なルートは、ポリマーの種類、硬化レベル、フィラー、コーティング、形状、事前のサンディング、および熱感受性によって異なります。このルートは、すべてのポリマーが同じように反応することを保証するものではなく、制御された開始点として使用してください。

ポリウレタンには個別のテストが必要です

硬質ポリウレタンは通常、耐摩耗性が高く、通常の研磨ロジックにうまく反応しない可能性があるため、このルートには推奨されません。ポリウレタンは別個のテストケースとして扱う必要があり、別個のテストなしで標準の LUXI Brown -> LUXI Beige ポリマー ルートに従うと想定すべきではありません。

過熱はプロセスの主なリスクです

ポリマーは過熱に非常に敏感です。表面が熱くなりすぎると、ポリマーが軟化して塗り広がり、汚れた流動性のある塊を形成し、研磨材を詰まらせ、未処理の下層を露出させ、曇りを生じさせたり、より深い傷を表したりすることがあります。

ポリマーでは、コンパウンドの作用を単に強めることよりも温度管理が重要です。低速、短時間の管理された接触、頻繁な点検で作業してください。材料が動き、にじみ、または軟化し始めた場合は停止し、圧力、速度、または接触時間を下げてから再開してください。

研磨前のウェットサンディング

このルートのほとんどのポリマーでは、表面を冷却し、研磨紙の詰まりを減らし、ほこりや切りくずを除去し、研磨段階前の制御を向上させるため、研磨前に湿式サンディングを行うことが推奨されます。

LUXI 研磨の前に、約 800-1000 グリットまで水研ぎして表面を準備します。湿式サンディングは、局所的な熱を下げ、ガムアップを減らし、研磨紙をきれいに保ち、ほこりや切りくずを取り除き、研磨前に表面を滑らかにし、新たな深い傷のリスクを減らし、ほこりの露出を制限します。これは、エポキシやポリエステル材料を扱う場合に特に重要です。

スクラップ材料の熱制限をテストする

馴染みのないポリマーを研磨する前に、同じ材料のスクラップ片でテストしてください。小さなテスト領域を一度意図的に過熱すると、材料がどこで軟化、汚れ、または移動し始めるかをオペレーターが理解できるようにするのに役立ちます。

その観察結果を、実際のアイテムで回避すべき限界として使用してください。これは、UV 硬化樹脂、未知のアクリル、修復されたレンズ、および硬化履歴が不確かなポリマー部品にとって特に重要です。

ステージ 1: LUXI Brown、白いステッチのモスリン

約 800-1000 グリットまでウェット サンディングした後、LUXI Brown と約 1000 rpm の白いステッチのモスリン バフを使用します。短く制御された接点を使用して作業してください。目標は、サンディングの曇りを取り除き、残っている細かい傷を取り除き、過熱することなく滑らかな表面を作成することです。

ブラウン段階ですぐに最終的な光沢を得ようとしないでください。ブラウン段階では、最終のベージュ段階に向けてポリマーを準備します。

このポリマー ルートのデフォルトの第一 段階ホイールとして白いステッチのモスリンを使用します。イエローステッチのモスリンはでんぷん質なのでよりしっかりしており、キャリコはよりしっかりしていて構造的です。ホワイトステッチのモスリンは、熱に敏感なポリマーにとってより安全で柔らかいままでありながら、最初の段階で十分な形状を提供します。

ステージ 2: LUXI Beige 最終研磨

低速では、白のアンステッチ フランネルと白のアンステッチ モスリンの両方を LUXI Beige 最終ステージに使用できます。この違いは、熱制御、短い接触時間、過度の圧力の回避ほど重要ではありません。

LUXI Beigeを500-1000 rpmで使用し、短時間の管理された接触で作業してください。目標は、ポリマーをにじませず、穏やかに仕上げて光沢を出すことです。表面が引きずられたり、軟化したり、汚れたりし始めた場合は停止してください。

最終検査と丁寧な清掃

研磨後は、曇り、残存する傷、にじみ、溶融または引きずられた表面、および熱や過剰研磨によって露出した未処理の下層がないか点検してください。洗浄は穏やかに行ってください。管理された洗浄が必要で材料が許容する場合は、不必要に強い超音波条件ではなく、LUXI iCleanなどの穏やかな工程を使用してください。