

 Hệ thống đánh bóng tích hợp
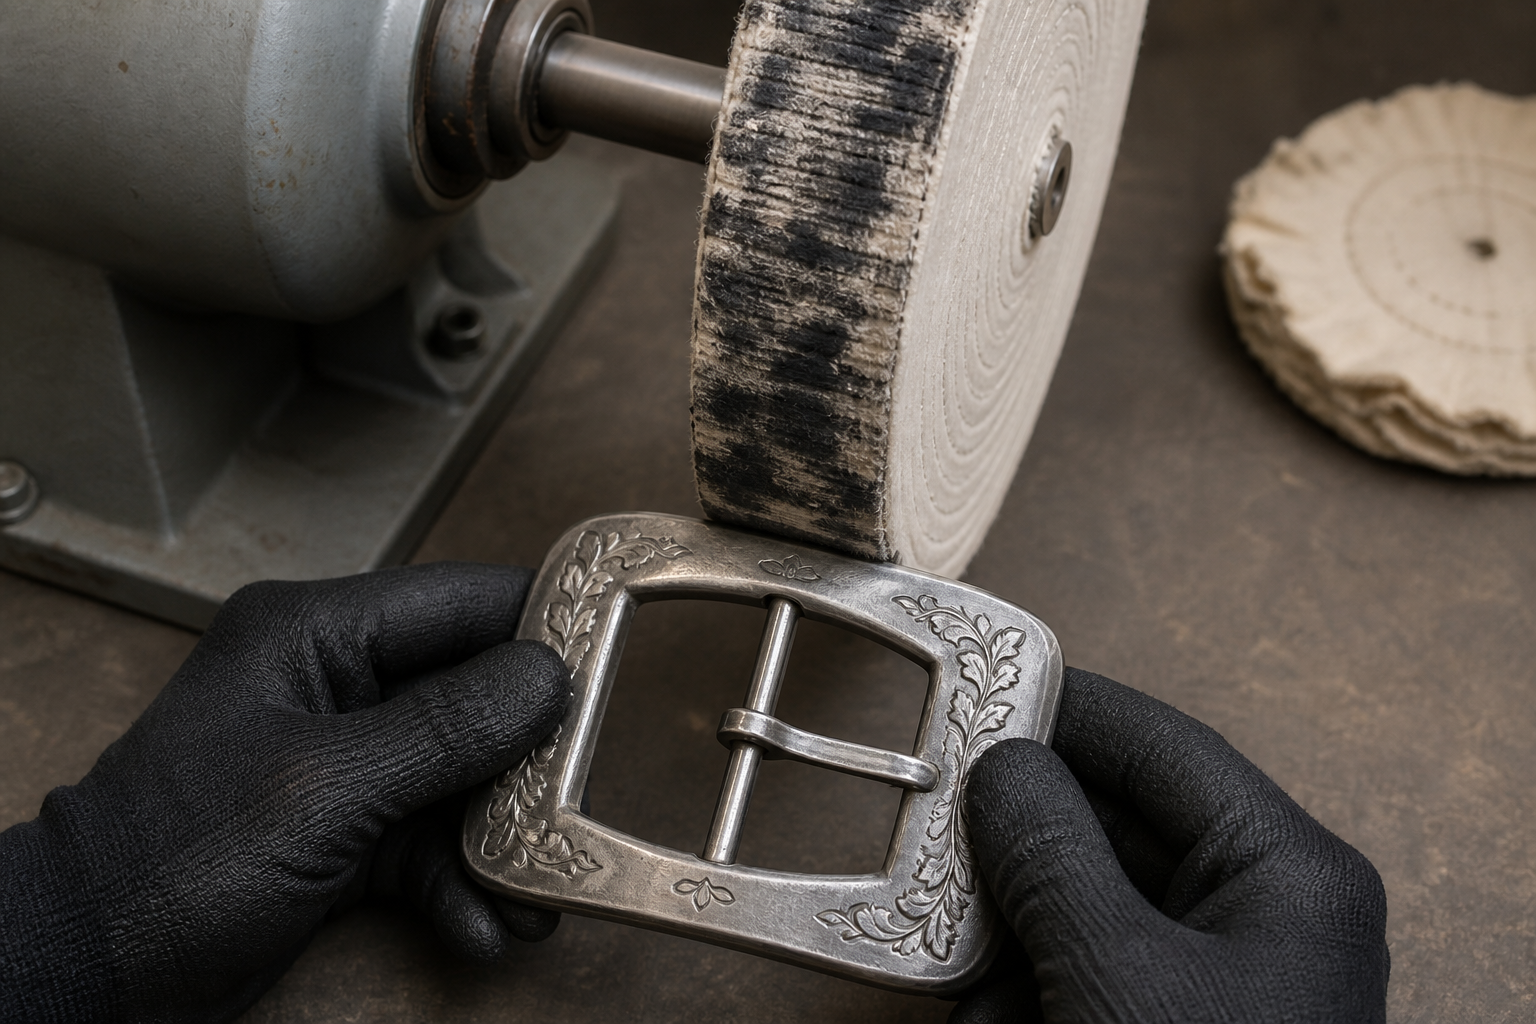
Quy trình này mô tả lộ trình hai giai đoạn cho zamak, pewter, hợp kim kẽm và hợp kim thiếc: giai đoạn đầu bằng LUXI Brown, sau đó hoàn thiện bằng LUXI Pink. Quy trình không tự động áp dụng cho polyme, men nguội hoặc mọi kim loại mềm.
LUXI Brown phải hoàn tất đầy đủ giai đoạn đầu trước khi dùng LUXI Pink. Chất đánh bóng hoàn thiện không được dùng để sửa khâu chuẩn bị chưa hoàn tất, vết xước sâu, vết nứt, hốc hở hoặc sai lệch hình dạng.
Điều kiện đầu vào
Trước khi đánh bóng, hoàn tất:
- xử lý hình dạng của vật phẩm;
- việc sửa chữa cần thiết;
- loại bỏ các khuyết tật lồi lớn;
- chuẩn bị mài đồng đều.
Với một số công việc, P400 có thể là điểm khởi đầu tối thiểu, nhưng ưu tiên chuẩn bị đến P600 hoặc mịn hơn. Hợp kim kẽm và thiếc thường được chuẩn bị đến P600–P800 hoặc bằng quy trình đánh bóng bằng thùng quay được hoàn tất đúng cách. Mức chuẩn bị chính xác phụ thuộc vào hợp kim, hình dạng chi tiết, diện tích tiếp xúc và kết quả yêu cầu.
Bề mặt không được còn các dấu riêng lẻ do vật liệu mài thô hơn để lại, vết xước sâu, gợn sóng hoặc hình dạng chưa hoàn thiện.
Giai đoạn đầu — LUXI Brown
Dùng một bánh vải cotton trắng có đường may hoặc bánh vải muslin trắng có đường may, sạch và riêng biệt.
Đối với bánh đánh bóng có đường kính khoảng 150 mm, phạm vi khởi điểm đã xác nhận cho nhánh kim loại dùng LUXI Brown là 2800–3000 rpm. Phạm vi này không thuộc nhánh polyme và không được tự động áp dụng cho đường kính khác.
Với đường kính khác, hãy xét tốc độ bề mặt tuyến tính, diện tích tiếp xúc và độ ổn định, mức giảm rpm khi chịu tải, nhiệt độ và ứng xử của hợp kim cụ thể.
Chỉ nạp một lượng tối thiểu LUXI Brown lên bánh sạch. Thao tác theo các lượt ngắn, luôn di chuyển chi tiết và kiểm soát lực ép cùng nhiệt độ. Không bù cho khâu chuẩn bị chưa hoàn tất bằng chất đánh bóng dư, lực ép tăng hoặc tiếp xúc liên tục kéo dài.
Giai đoạn đầu hoàn tất khi, sau khi đã loại bỏ LUXI Brown và mạt kim loại:
- không còn dấu vết nhìn thấy được từ vật liệu mài cuối cùng;
- bề mặt đồng đều và có độ bóng nhẹ;
- các cạnh, phần chạm nổi và hình dạng mong muốn được bảo toàn;
- không có hiện tượng bết hoặc lem, quá nhiệt hay gợn sóng.
Nếu vẫn còn dấu vết chuẩn bị, hãy kiểm tra khâu chuẩn bị bằng hạt mài, độ sạch và mức hoạt động của bánh đánh bóng, lượng LUXI Brown, rpm, áp lực và thời gian tiếp xúc. Không chuyển sang LUXI Pink cho đến khi giai đoạn LUXI Brown hoàn tất đầy đủ.
Làm sạch giữa các công đoạn
Loại bỏ hoàn toàn LUXI Brown, mạt kim loại và chất bẩn từ bánh đánh bóng. Để vật phẩm nguội rồi kiểm tra bề mặt dưới ánh sáng định hướng.
Dùng dụng cụ sạch riêng cho LUXI Pink. Không để cặn LUXI Brown truyền sang bánh đánh bóng hoàn thiện.
Hoàn tất — LUXI Pink
Sử dụng LUXI Pink trên bánh Calico trắng không may, sạch và riêng biệt. Muslin, flannel, phớt và bánh vải cotton may không phải là dụng cụ chính cho LUXI Pink.
Đối với bánh đánh bóng có đường kính khoảng 150 mm, hãy dùng 2500–3000 rpm làm phạm vi khởi điểm làm việc. Với đường kính khác, hãy chọn điều kiện theo tốc độ bề mặt tuyến tính, diện tích tiếp xúc, độ ổn định của bánh đánh bóng, nhiệt độ và ứng xử của hợp kim cụ thể.
Bôi một lượng tối thiểu LUXI Pink. Xử lý theo các lượt ngắn, giữ vật phẩm di chuyển và đặc biệt cẩn thận khi kiểm soát nhiệt độ cùng áp lực trên hợp kim mềm.
LUXI Pink phải đưa bề mặt đã được LUXI Brown hình thành tới độ phản chiếu gương đồng đều. Sản phẩm này không được loại bỏ dấu vết nhìn thấy được của cấp hạt mài cuối hoặc tạo lại hình học.
Tiêu chí hoàn thành
Quy trình hoàn tất khi, sau khi đã loại bỏ toàn bộ chất đánh bóng và vật phẩm đã khô, nguội:
- bề mặt có độ phản chiếu gương đồng đều;
- không còn vùng xỉn hoặc dấu từ giai đoạn trước;
- không còn chất đánh bóng hoặc mạt kim loại trong phần chạm nổi, vùng lõm hoặc mối nối;
- các cạnh, phần chạm nổi và hình dạng được bảo toàn;
- Kết quả vẫn ổn định sau khi làm sạch và làm mát.
Điều kiện dừng
Dừng nếu quy trình gây ra:
- quá nhiệt rõ rệt;
- hiện tượng bết hoặc lem của hợp kim mềm;
- gợn sóng hoặc mất độ phẳng;
- mất cạnh hoặc làm phẳng chi tiết nổi;
- độ mờ tăng lên;
- lỗ rỗ, vết nứt hoặc hốc mở ra hay phát triển;
- Một kết quả không ổn định sau khi làm sạch và làm mát.
Những điều kiện này đòi hỏi phải quay lại bước chuẩn bị, sửa chữa hoặc đánh giá mức độ phù hợp để sản xuất, thay vì tự động tăng lượng chất đánh bóng, lực ép hoặc thời gian tiếp xúc.
Làm sạch và lớp phủ
Chọn phương pháp làm sạch cho toàn bộ chi tiết dựa trên hợp kim, kết cấu, chi tiết chèn, mối nối, lớp phủ và công đoạn tiếp theo. Không tự động chỉ định LUXI iClean, làm sạch siêu âm, dung dịch gia nhiệt, dung môi hoặc hơi nước.
Không đánh bóng cơ học lớp phủ trang trí, bảo vệ, mạ điện hoặc PVD mỏng cần được bảo toàn. Trước tiên phải xác định lớp phủ chưa biết.