पॉलिशिंग कंपाउंड की छड़

LUXI Asian Blue

गहरे नीले रंग का पॉलिशिंग पेस्ट

LUXI Asian Blue, LUXI शृंखला का सबसे आक्रामक पॉलिशिंग कंपाउंड है। इसका उपयोग प्लैटिनम, टाइटेनियम, स्टेनलेस स्टील, Co–Cr, कठोर कांस्य, कठोर सफेद-सोने की मिश्रधातुओं, स्प्रिंग सिल्वर, Ag–Pt मिश्रधातुओं और अन्य कठिन धातुओं तथा मिश्रधातुओं पर गहन पहले पॉलिशिंग चरण के लिए किया जाता है। सही ढंग से तैयार सतह पर यह अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हटाता है, बड़े समतल और खुले क्षेत्रों को समतल करता है तथा वस्तु को अधिक महीन LUXI पॉलिशिंग कंपाउंड से पॉलिश करने के लिए तैयार करता है।

LUXI Asian Blue पॉलिशिंग कंपाउंड की छवि
कटाव10
चमक4

अनुप्रयोग संदर्भ

कास्टिंग के तुरंत बाद LUXI Asian Blue का उपयोग न करें। पॉलिशिंग शुरू करने से पहले वस्तु की ज्यामिति पूरी करें, बड़े दोषों की मरम्मत करें और सतह को अपघर्षकों से कम-से-कम P400 तक तैयार करें। सामग्री, वस्तु के आकार और अपेक्षित सतह-गुणवत्ता के अनुसार P600 या उससे महीन तैयारी को प्राथमिकता दी जाती है। LUXI Asian Blue का उपयोग करने से पहले गहरी खरोंचें, उभरे हुए दोष और ज्यामिति संबंधी त्रुटियाँ सुधारें।

पहले चरण में LUXI Asian Blue को, LUXI पॉलिशिंग की कार्य-क्षमता की सीमा के भीतर, अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हटाने चाहिए। जब तक वे निशान दिखाई दें, तब तक अधिक महीन पॉलिशिंग कंपाउंड पर न जाएँ।

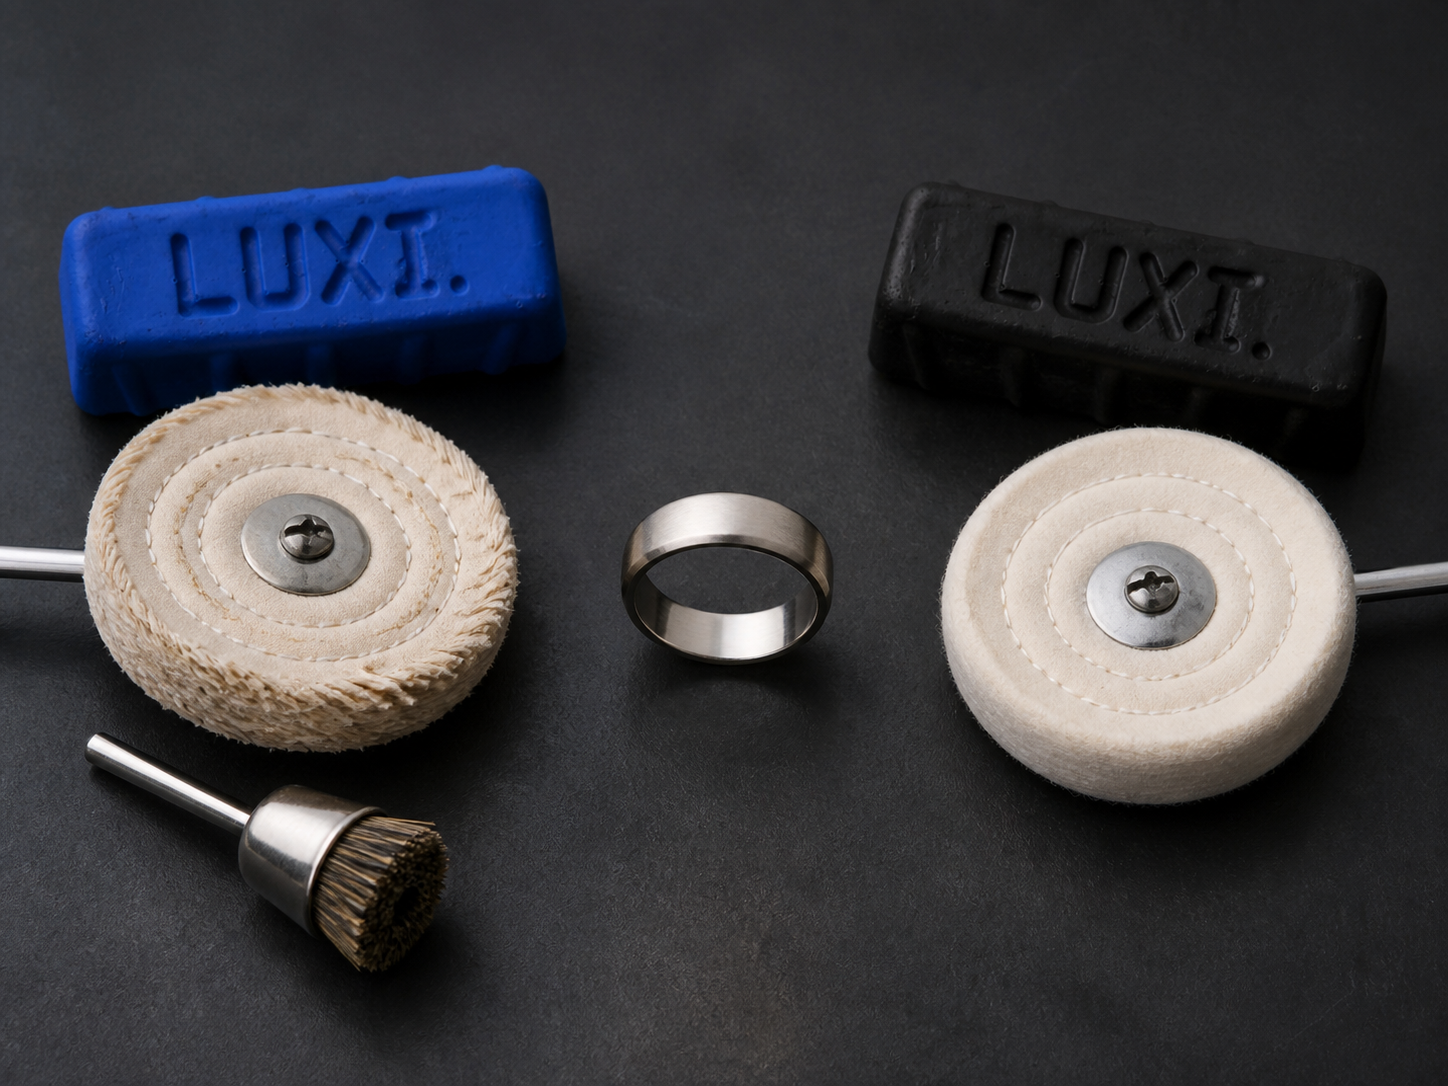
बड़ी समतल सतहों पर Split-lap व्हील का उपयोग करें। जब सबसे तीव्र कटाव आवश्यक हो, तब सिसल चुनें। कठोर सिला हुआ कॉटन व्हील अपेक्षाकृत नरम संपर्क के साथ मजबूत क्रिया देता है; इसे वस्तु के आकार, सतह-क्षेत्र और ज्यामिति सुरक्षित रखने की आवश्यकता के अनुसार चुनें। छोटी वस्तुओं तथा उन क्षेत्रों में, जहाँ बड़ा व्हील उपयुक्त संपर्क नहीं बना सकता, छोटे सिले हुए और उपचारित सिले हुए कॉटन व्हीलों का उपयोग करें।

लगभग 150 mm व्यास वाले मानक व्हील के लिए प्रारंभिक कार्य-सीमा 2500–3000 rpm है। छोटे व्यास के औज़ारों के लिए संचालन की स्थितियाँ उनकी कार्य-सतह की रैखिक गति और सतह से वास्तविक संपर्क के अनुसार चुनें। छोटे औज़ार की अपर्याप्त क्रिया की भरपाई अत्यधिक दबाव, बहुत अधिक LUXI Asian Blue या लंबे समय तक लगातार संपर्क से न करें।

साफ कार्यशील औज़ार पर LUXI Asian Blue बहुत कम मात्रा में लगाएँ। छोटे-छोटे पास में काम करें और नियमित रूप से सतह का निरीक्षण करें। यदि व्हील निकली हुई धातु से भर जाए, काला पड़ जाए या दूषित निशान छोड़ने लगे, तो उसे साफ करें। अतिरिक्त पॉलिशिंग कंपाउंड व्हील और सतह के सीधे संपर्क को कमजोर करता है, परिणाम का आकलन कठिन बनाता है और रिलीफ में संदूषण बढ़ाता है।

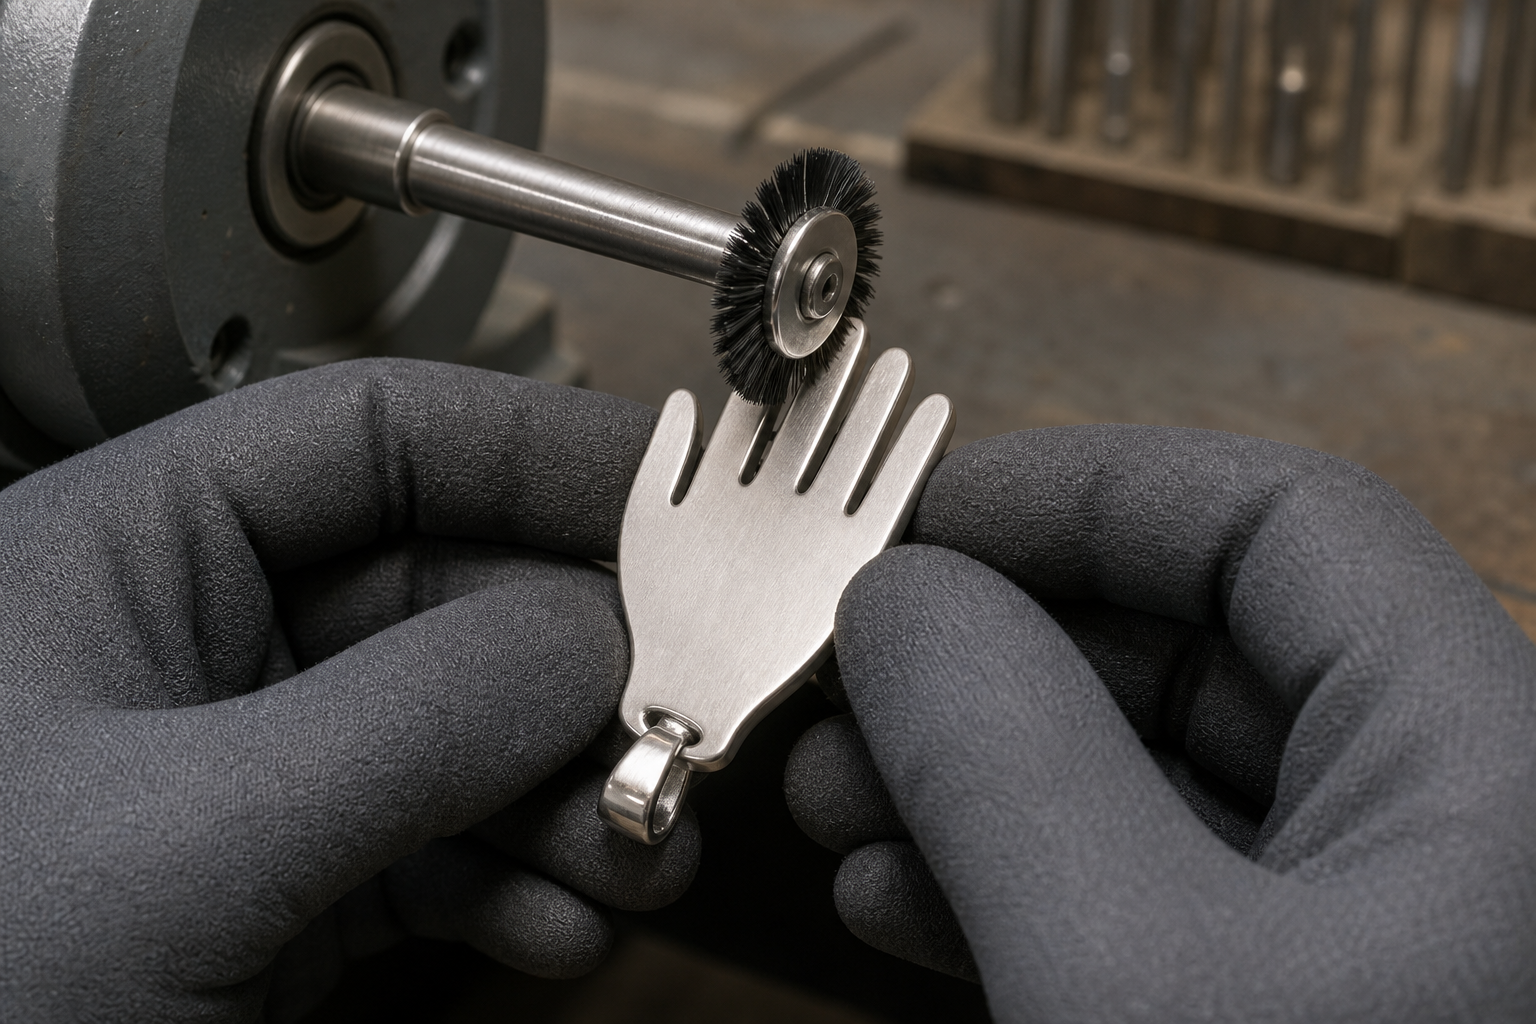
धँसे भागों, भीतरी कोनों, पच्चराकार गुहाओं, स्थानीय छिद्रता और जटिल रिलीफ के लिए LUXI Asian Blue के साथ छोटे और कड़े ब्रिसल वाला छोटा ब्रश उपयोग करें। ब्रश का आकार ऐसा चुनें कि ब्रिसल कार्य-क्षेत्र में प्रवेश करें और स्थिर संपर्क बनाए रखें। पॉलिशिंग कंपाउंड बहुत कम मात्रा में लगाएँ और आसपास के रिलीफ को अत्यधिक पॉलिश किए बिना छोटे-छोटे पास में काम करें।

LUXI Asian Blue का प्राथमिक उपयोग प्लैटिनम, टाइटेनियम, स्टेनलेस स्टील, Co–Cr, कठोर कांस्य, कठोर श्वेत-सोना मिश्रधातुओं, स्प्रिंग सिल्वर और चाँदी–प्लैटिनम Ag–Pt मिश्रधातुओं पर होता है। सोने, चाँदी और पीतल पर LUXI Asian Blue का उपयोग मुख्यतः बड़ी समतल और खुली सतहों पर करें, जब बड़ा संपर्क क्षेत्र कम आक्रामक पॉलिशिंग कंपाउंडों को पहला चरण पूरी तरह पूरा करने से रोकता हो।

पहला चरण तब पूरा होता है, जब अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हट गए हों, सतह एकसमान हो और निर्धारित ज्यामिति सुरक्षित रही हो। यदि निशान बने रहें, तो पहले अपघर्षक तैयारी, औज़ार का चयन, व्हील की स्वच्छता, LUXI Asian Blue की मात्रा, rpm, दबाव और संपर्क-अवधि जाँचें।

यदि पॉलिशिंग से छिद्र, दरारें या ऐसे दोष खुलें जो लगातार बड़े होते जाएँ, तो काम रोक दें। ऐसे दोष पॉलिशिंग की क्षमता से बाहर हैं और उनके लिए तैयारी, मरम्मत, अस्वीकृति या पुनर्गलन की ओर लौटना आवश्यक है।

LUXI Asian Blue के बाद सामग्री और अपेक्षित परिणाम के अनुसार अधिक महीन LUXI पॉलिशिंग कंपाउंड चुनें। यदि औद्योगिक सतह-गुणवत्ता अपेक्षित हो, तो स्टेनलेस स्टील पर LUXI Asian Blue के बाद LUXI Yellow का उपयोग किया जा सकता है। स्टेनलेस स्टील और समान कठोर सामग्रियों पर दर्पण-जैसे परिणाम के लिए LUXI Asian Blue → LUXI Gray → LUXI Blue → LUXI Orange क्रम का उपयोग किया जा सकता है। यह सामग्री और प्रक्रिया पर निर्भर विकल्प है, हर वस्तु के लिए अनिवार्य क्रम नहीं।

परिणाम का आकलन करने या अगले पॉलिशिंग कंपाउंड पर जाने से पहले सतह से LUXI Asian Blue के अवशेष और निकली हुई धातु हटा दें। धँसे भागों, भीतरी कोनों और रिलीफ पर विशेष ध्यान दें। अगले पॉलिशिंग कंपाउंड के लिए अलग साफ व्हील या औज़ार उपयोग करें, ताकि मोटे पॉलिशिंग कंपाउंड का अवशेष अगले चरण में न पहुँचे।
यह पॉलिशिंग कंपाउंड LUXI प्रणाली में कहाँ आता है

ज्यामिति और अपघर्षक तैयारी पूरी होने के बाद LUXI Asian Blue का उपयोग सतह पर किया जाता है। यह सबसे कठिन सामग्रियों और सबसे बड़ी सतहों पर अंतिम अपघर्षक के सभी दिखाई देने वाले निशान पूरी तरह हटाता है। इसके बाद वस्तु को चुने गए क्रम के अधिक महीन LUXI पॉलिशिंग पेस्टों से संसाधित किया जाता है।

कट 10 / चमक 4। LUXI Asian Blue कठोर धातुओं, कठिन मिश्रधातुओं और बड़ी समतल सतहों पर सबसे तीव्र प्रथम चरण करता है। ज्यामिति और आवश्यक संपर्क के लिए टूल चुनें: Split-lap, Sisal, कठोर सिला हुआ कॉटन व्हील या छोटे और कड़े ब्रिसल वाला छोटा ब्रश।

संबंधित कार्यप्रवाह

LUXI से पहले सतह की तैयारी

LUXI से पहले सतह की तैयारी

LUXI पॉलिशिंग चरणों की संख्या घटा सकता है और प्रक्रिया को अधिक नियंत्रित बना सकता है, लेकिन यह सही सतह तैयारी की जगह नहीं लेता। पॉलिशिंग का उपयोग आकार के दोष, गहरी खरोंचें, खुरदरी तैयारी के निशान, ढलाई दोष, उभार, बर्र, सोल्डरिंग की समस्याएँ या ज्यामिति की त्रुटियाँ सुधारने के लिए नहीं किया जाना चाहिए।

कठोर समूह 2 धातुओं के लिए आक्रामक प्रथम-चरण तैयारी

पहले चरण का शक्तिशाली विकल्प: LUXI Asian Blue या LUXI Black

दो विकल्प: अधिकतम LUXI Asian Blue सक्रियता या मजबूत लेकिन अधिक नियंत्रित LUXI Black प्रथम चरण; इनके बीच कोई अनिवार्य क्रम नहीं है।

धँसे भाग में कड़े ब्रश के साथ LUXI Asian Blue

LUXI Asian Blue और छोटे और कड़े ब्रिसल वाले ब्रश से धँसे हुए क्षेत्र का स्थानीय सुधार

अंदरूनी कोणों, पच्चर-आकार की गुहाओं, स्थानीय छिद्रता और जटिल उभरी नक्काशी के लिए विशेष आक्रामक स्थानीय प्रक्रिया, जिसमें LUXI Purple या LUXI Green पर कोई स्वचालित संक्रमण नहीं है।

व्हील की तैयारी और LUXI पेस्ट का न्यूनतम प्रयोग

व्हील की तैयारी और LUXI पॉलिशिंग कंपाउंड का न्यूनतम प्रयोग

अधिक पॉलिशिंग कंपाउंड का अर्थ बेहतर पॉलिशिंग नहीं है। LUXI कार्यप्रक्रिया में अत्यधिक भरा व्हील नियंत्रित संपर्क खो देता है और सतह के निर्माण को धीमा कर सकता है। LUXI पॉलिशिंग कंपाउंड का एक स्पर्श लगाने से पहले व्हील को पूरी तरह साफ करें।

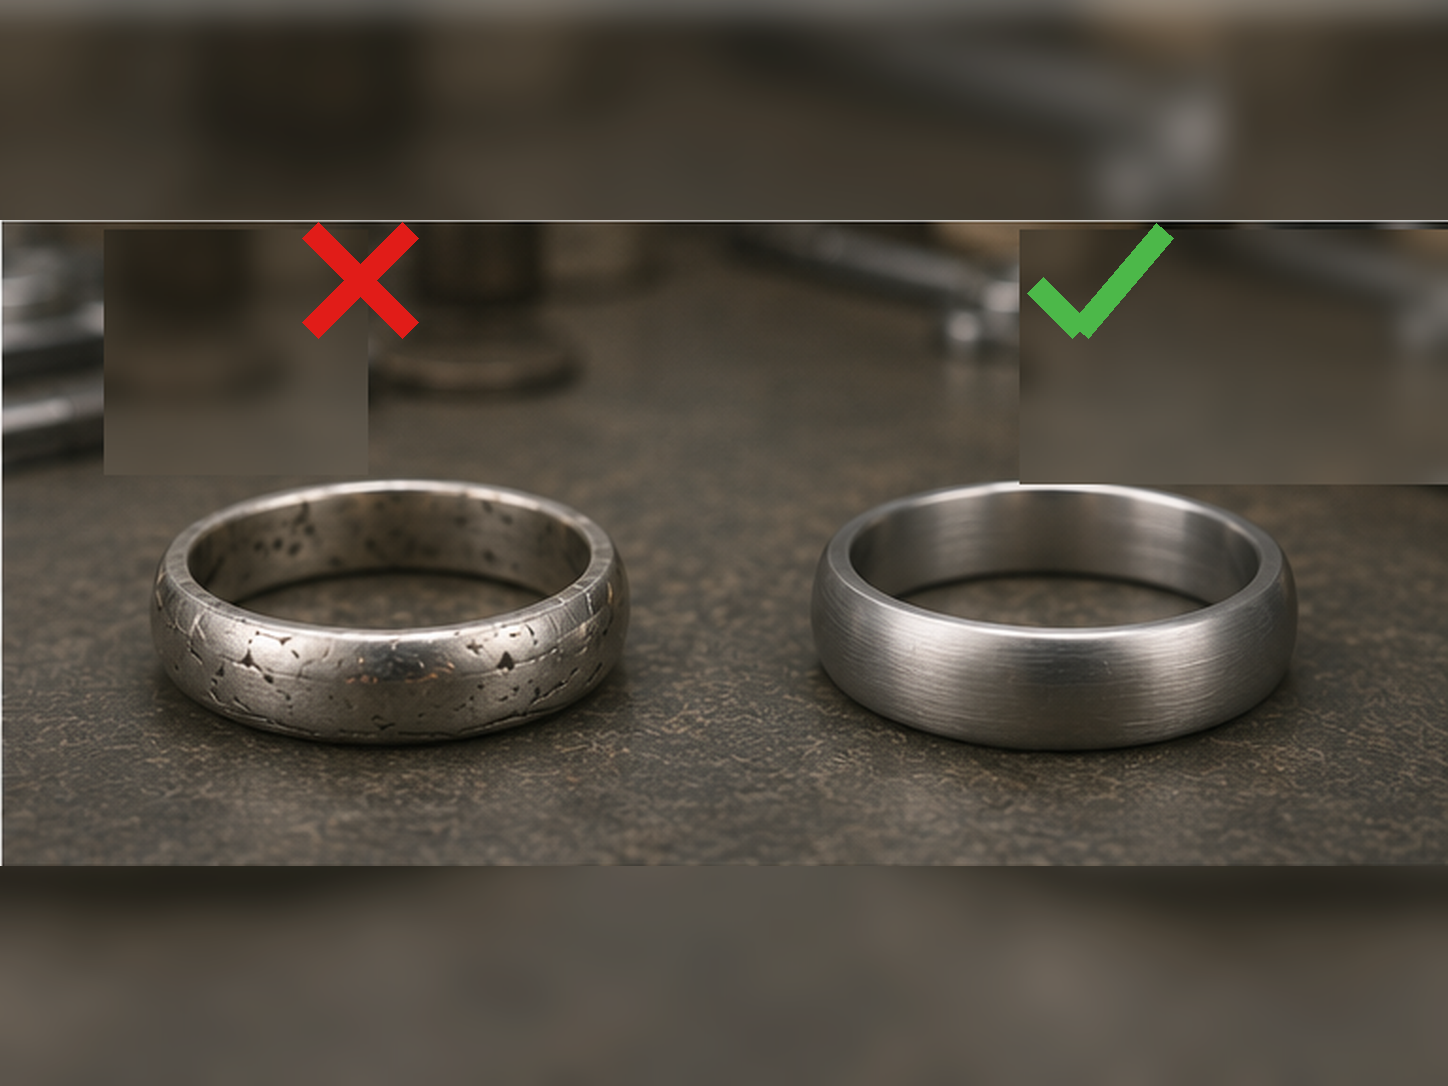
छिपे दोषों के मूल्यांकन के लिए LUXI पॉलिशिंग परीक्षण

छिपे दोषों के मूल्यांकन के लिए LUXI परीक्षण-पॉलिश

उत्पाद-तटस्थ नैदानिक कार्यप्रणाली, जो सफाई, ठंडा होने और निर्देशित रोशनी या आवर्धित निरीक्षण के बाद बचे दोषों से पॉलिशिंग कंपाउंड के अवशेष और अधूरी तैयारी को अलग करती है।

LUXI पॉलिशिंग के बाद धुलाई

LUXI पॉलिशिंग के बाद धुलाई

LUXI पॉलिशिंग के बाद धुलाई से पॉलिशिंग कंपाउंड के अवशेष, हटाई गई धातु और वह संदूषण हटता है जो पॉलिशिंग के बाद वस्तु पर और दुर्गम क्षेत्रों में रह जाता है। यह कोई अतिरिक्त पॉलिशिंग चरण नहीं है और न ही पिछले चरण की गलती सुधारने का तरीका है। यह एक नियंत्रित अंतिम प्रक्रिया है, जिसमें पहले से प्राप्त सतह को सुरक्षित रखना अनिवार्य है।

संबंधित समस्या-निवारण

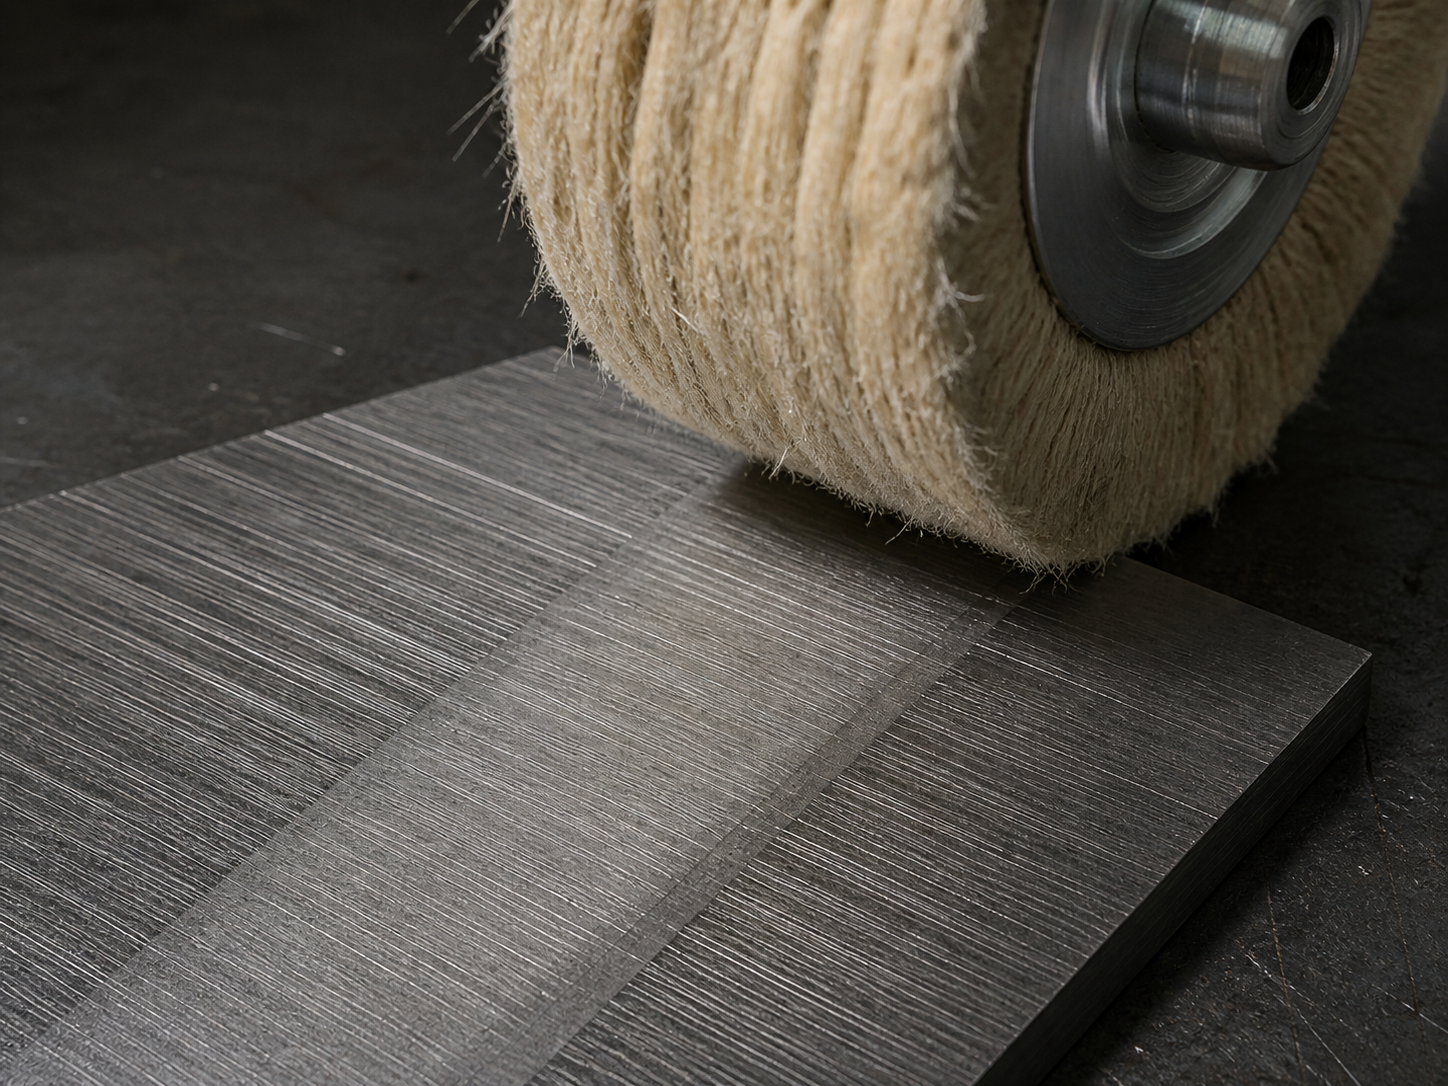
खुरदरे सिसल व्हील के पास कार्य किए गए पट्टे पर बची हुई गहरी समानांतर तैयारी-खरोंचें।
नैदानिक कार्ड

LUXI Asian Blue + Sisal से भी सतह समतल नहीं हो रही

यदि सबसे आक्रामक LUXI संयोजन भी अधिक चिकनी मैट सतह नहीं बना पाता, तो पॉलिशिंग जारी रखने के बजाय सैंडिंग पर लौटें।

धँसे भाग में कड़े ब्रश के साथ LUXI Asian Blue
नैदानिक कार्ड

धँसे हुए क्षेत्रों में छिद्र बने रहते हैं

सामान्य ब्रश पॉलिशिंग के बाद भी कोई धँसा हुआ भाग छिद्रयुक्त या खुरदरा रह सकता है और वहाँ स्थानीय रूप से अधिक आक्रामक समतलीकरण की आवश्यकता पड़ सकती है।

संपर्क क्षेत्र की तुलना के लिए मेल खाते पॉलिशिंग व्हीलों के सामने रखी एक संकरी छड़ और चौड़ी प्लेट।
नैदानिक कार्ड

दबाव बढ़ाने से परिणाम बेहतर नहीं होता

बड़ी सतहों पर हाथ से दिया गया अतिरिक्त दबाव पर्याप्त कटिंग दक्षता दिए बिना ताप बढ़ा सकता है।

गंदा व्हील और पॉलिशिंग मलबा
नैदानिक कार्ड

व्हील पर बहुत अधिक पॉलिशिंग कंपाउंड

व्हील पर बहुत अधिक पॉलिशिंग कंपाउंड प्रक्रिया का नियंत्रण घटाता है और पॉलिशिंग सुधारने के बजाय उसे धीमा कर सकता है।

गंदा व्हील और पॉलिशिंग मलबा
नैदानिक कार्ड

व्हील काला हो जाता है

पॉलिशिंग के दौरान अतिरिक्त पॉलिशिंग कंपाउंड, धातु की धूल और मलबा कार्य-सतह पर जमा होने से व्हील काला पड़ जाता है।

खुरदरे सिसल व्हील के पास कार्य किए गए पट्टे पर बची हुई गहरी समानांतर तैयारी-खरोंचें।
नैदानिक कार्ड

LUXI Black + Sisal सैंडिंग के निशान नहीं हटाता

यदि LUXI Black + सिसल सैंडिंग के निशान नहीं हटा पाता, तो सैंडिंग की तैयारी अपर्याप्त हो सकती है या अत्यधिक कठिन स्थिति के लिए तत्परता-जाँच आवश्यक हो सकती है।