Hệ thống đánh bóng tích hợp
Bối cảnh ứng dụng
Không được dùng LUXI Asian Blue ngay sau khi đúc. Trước khi bắt đầu đánh bóng, hãy hoàn thiện hình học của chi tiết, sửa các khuyết tật lớn và chuẩn bị bề mặt bằng vật liệu mài tối thiểu đến P400. Tùy vật liệu, hình dạng chi tiết và chất lượng bề mặt yêu cầu, ưu tiên chuẩn bị đến P600 hoặc mịn hơn. Hãy xử lý vết xước sâu, khuyết tật nhô lên và sai lệch hình học trước khi dùng LUXI Asian Blue.
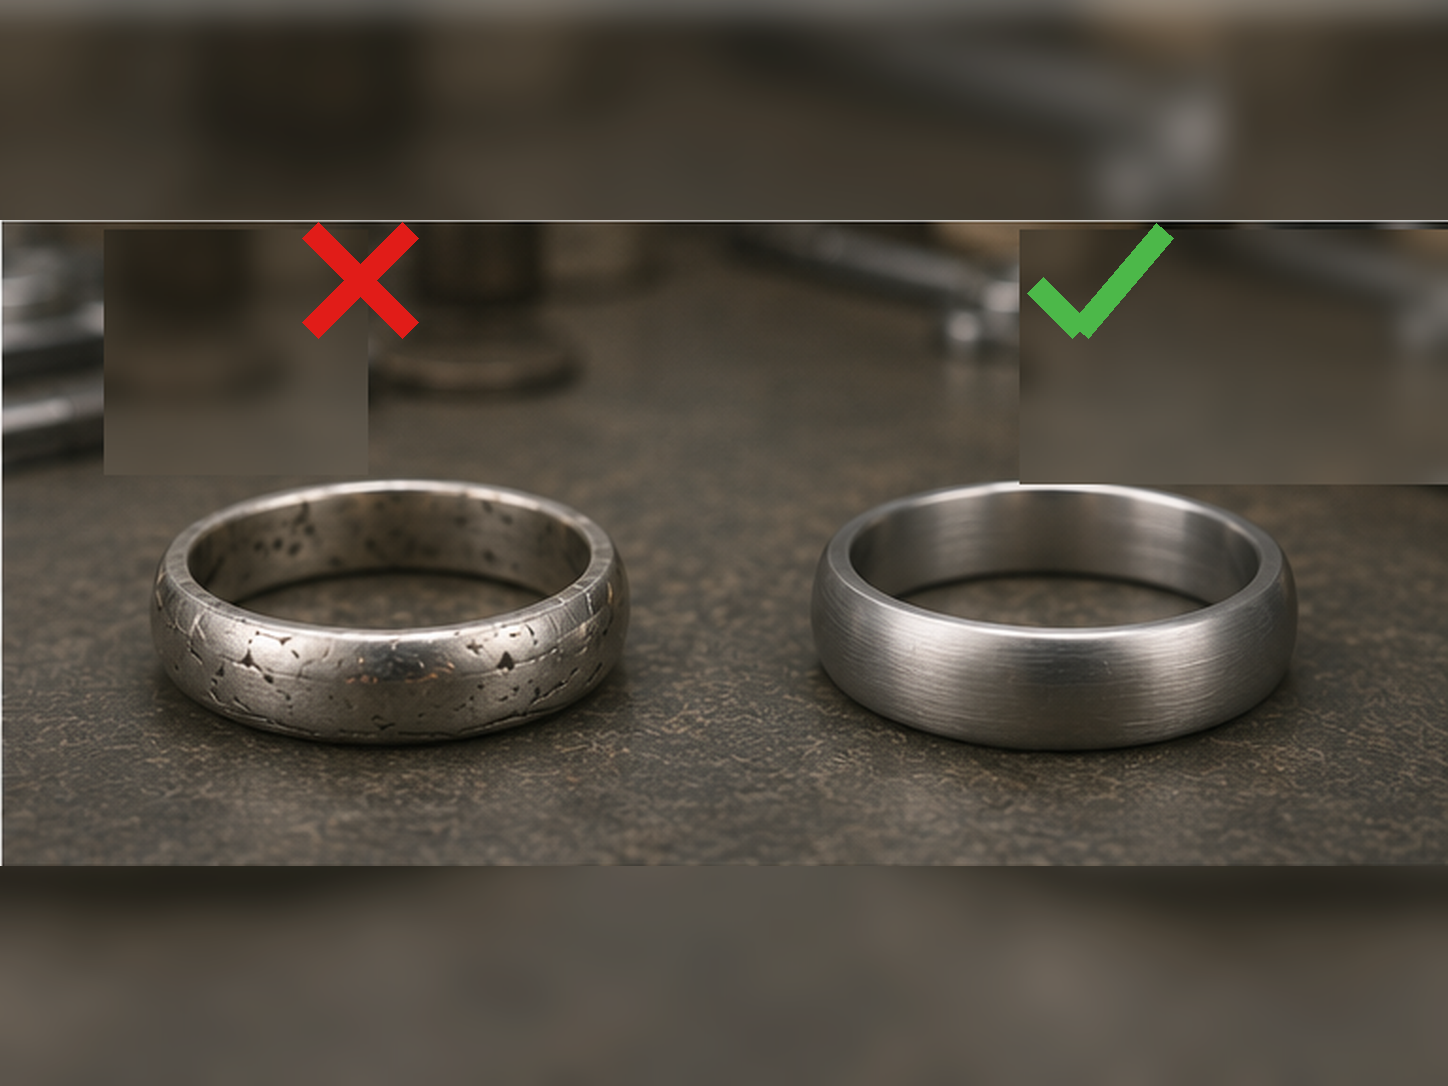
Trong giai đoạn đầu, LUXI Asian Blue phải loại bỏ hoàn toàn mọi dấu vết nhìn thấy được của vật liệu mài cuối cùng trong phạm vi xử lý của quá trình đánh bóng LUXI. Không được chuyển sang chất mịn hơn khi các dấu vết đó vẫn còn nhìn thấy.
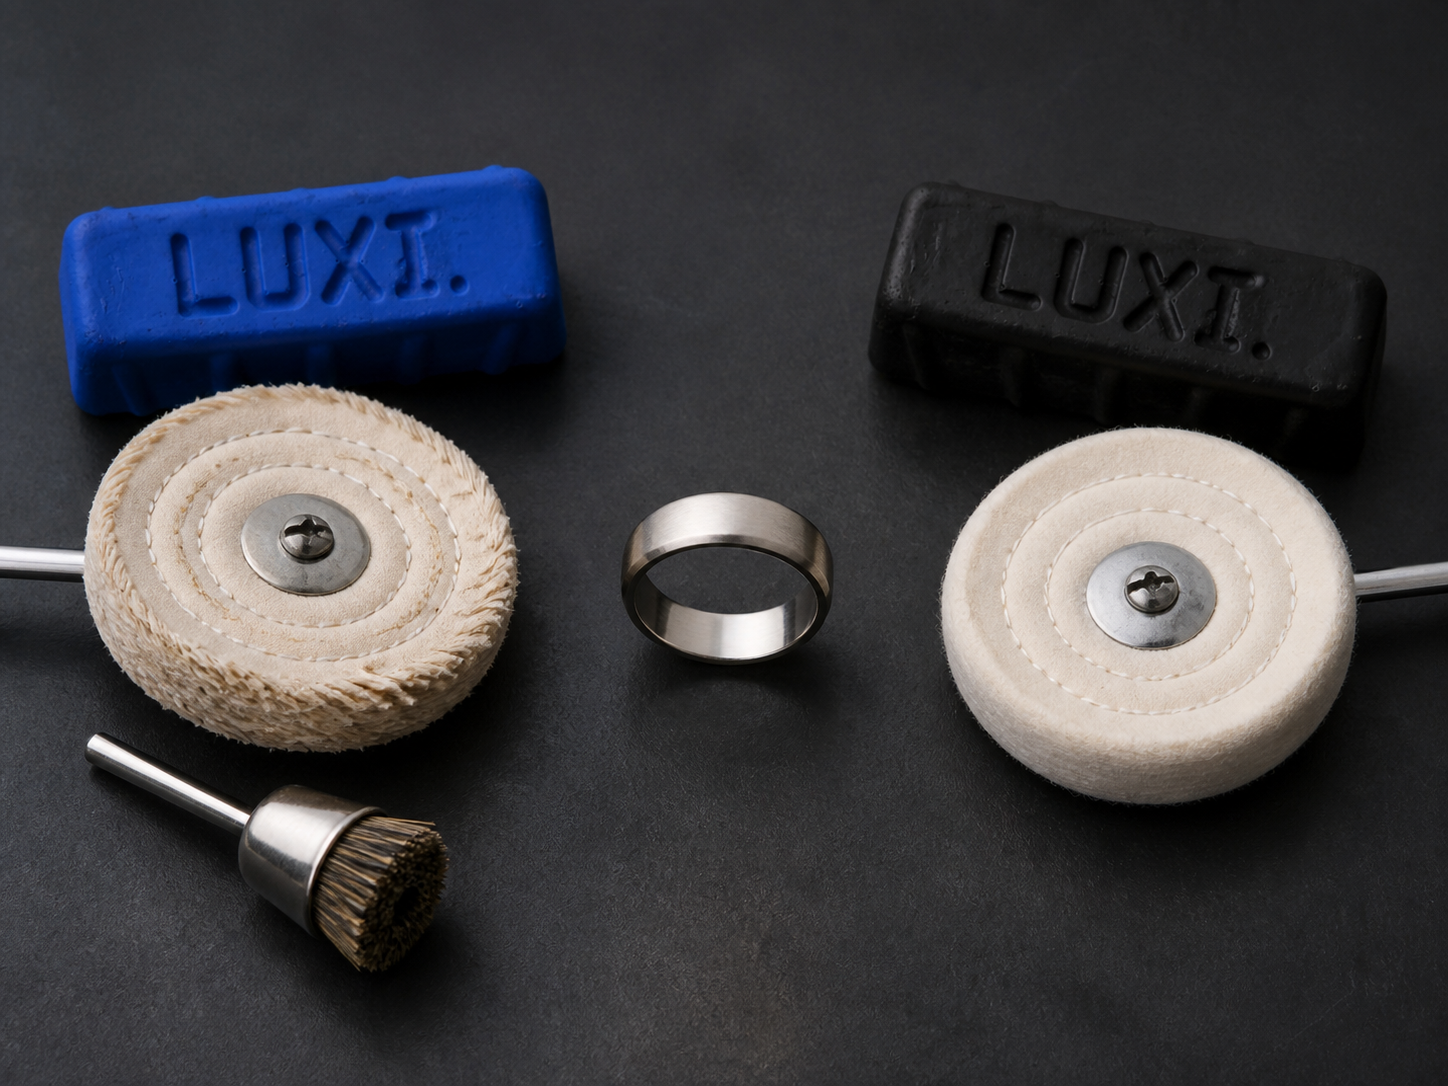
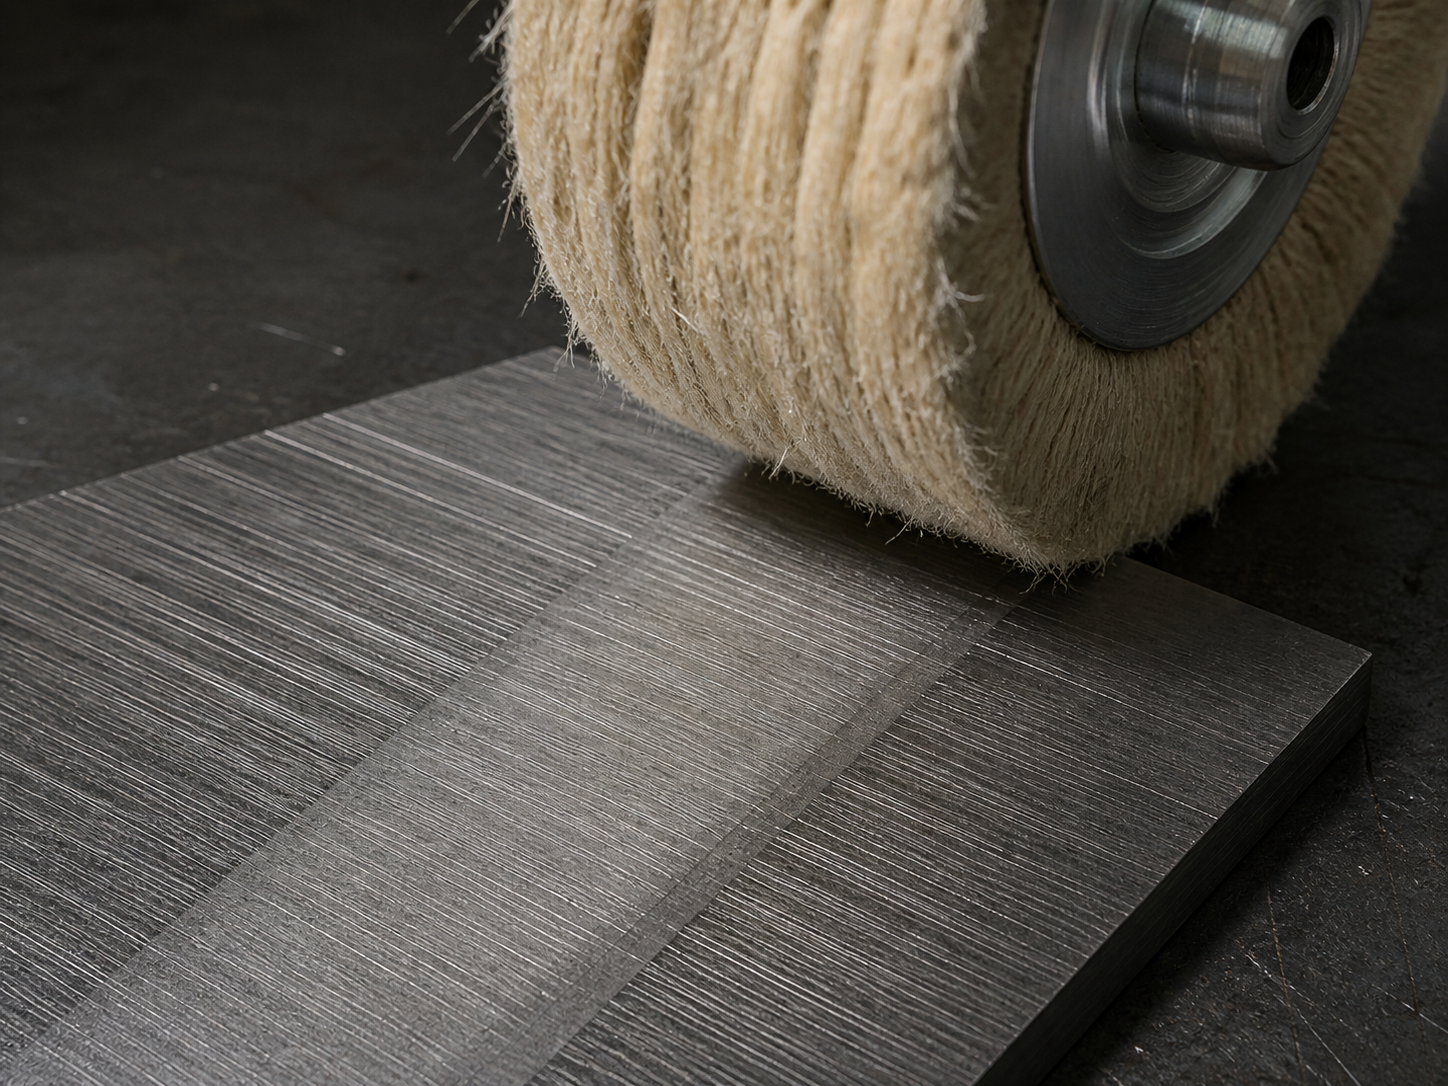
Dùng bánh Split-lap trên bề mặt phẳng lớn. Chọn sisal khi cần mức bóc vật liệu mạnh nhất. Bánh bông khâu cứng tạo tác động mạnh với đặc tính tiếp xúc mềm hơn và được chọn theo kích thước chi tiết, diện tích bề mặt và nhu cầu bảo toàn hình học. Dùng bánh bông nhỏ có khâu và bánh bông nhỏ có khâu đã xử lý cho chi tiết nhỏ hơn và những vùng mà bánh lớn không tạo được tiếp xúc phù hợp.
Với bánh tiêu chuẩn đường kính khoảng 150 mm, phạm vi khởi đầu làm việc là 2500–3000 rpm. Với dụng cụ đường kính nhỏ hơn, hãy chọn điều kiện vận hành theo tốc độ tuyến tính bề mặt và tiếp xúc thực tế. Không được bù cho tác động không đủ của dụng cụ nhỏ bằng áp lực quá mức, quá nhiều LUXI Asian Blue hoặc tiếp xúc liên tục kéo dài.
Chỉ thoa một lượng tối thiểu LUXI Asian Blue lên dụng cụ sạch. Làm việc theo các lượt ngắn và kiểm tra bề mặt thường xuyên. Làm sạch bánh nếu bánh bị bám đầy kim loại đã bóc, sẫm màu hoặc bắt đầu để lại vệt bẩn. Quá nhiều chất đánh bóng làm yếu tiếp xúc trực tiếp giữa bánh và bề mặt, khiến việc đánh giá kết quả khó hơn và tăng nhiễm bẩn trong phần phù điêu.
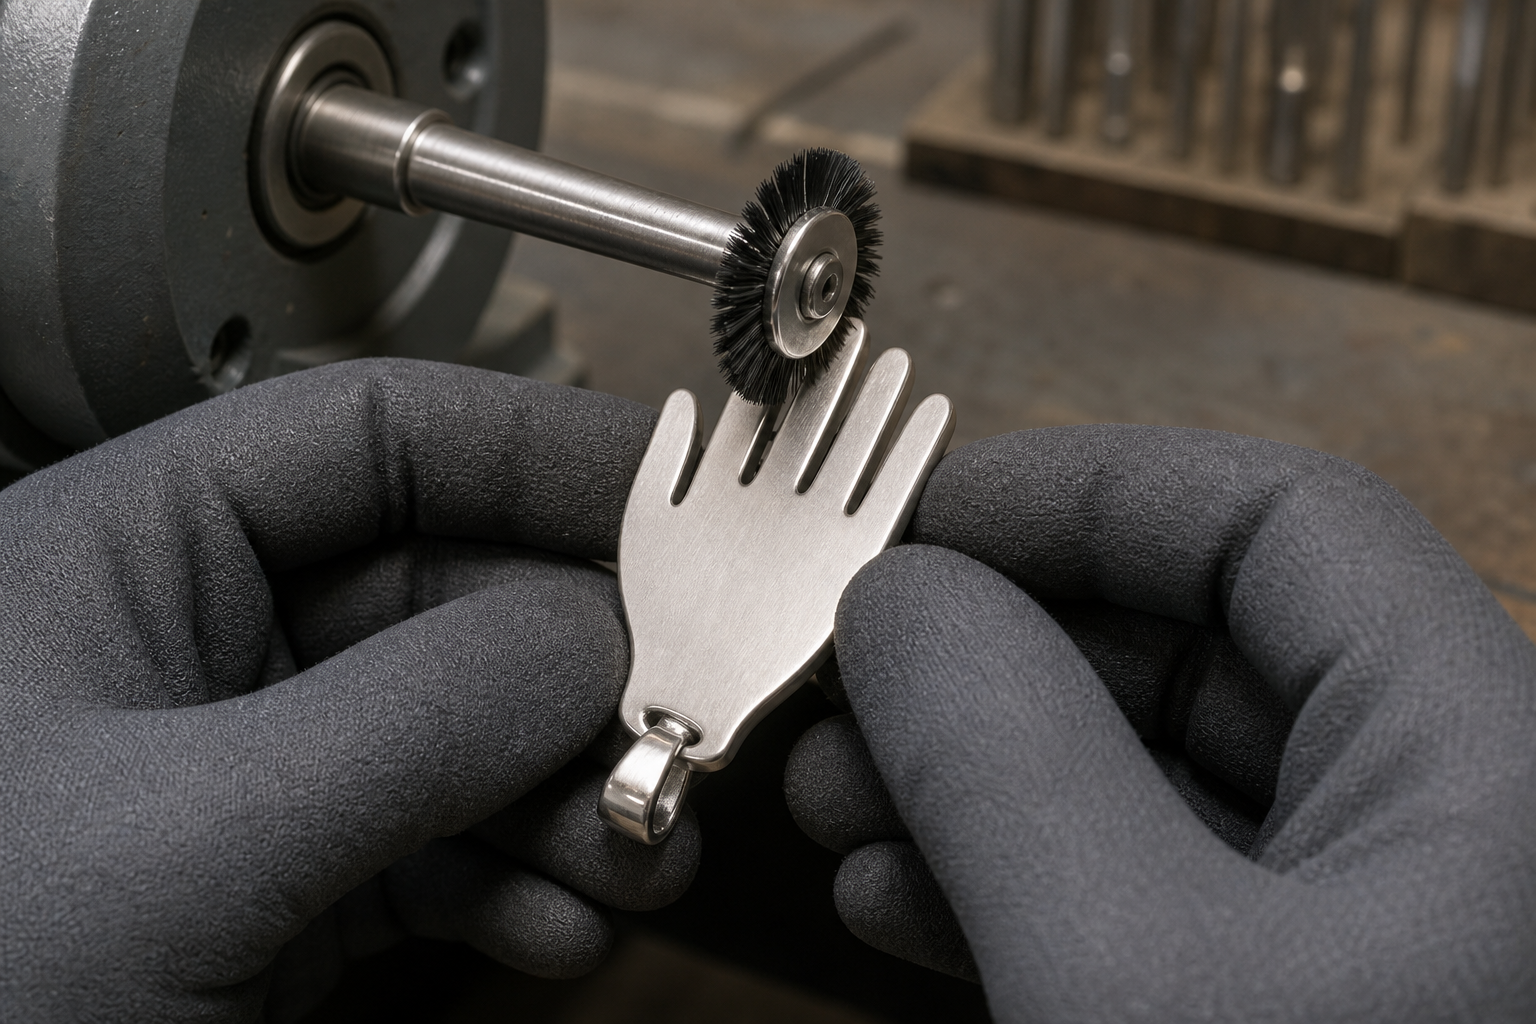
Đối với hốc, góc trong, khoang hình nêm, khuyết tật rỗ cục bộ và phần phù điêu phức tạp, dùng LUXI Asian Blue với chổi lông nhỏ có sợi ngắn, cứng. Chọn kích thước chổi để lông chổi đi vào vùng làm việc và duy trì tiếp xúc ổn định. Chỉ thoa lượng tối thiểu và làm việc theo các lượt ngắn mà không đánh bóng quá mức phần phù điêu xung quanh.
Phạm vi chính của LUXI Asian Blue là bạch kim, titan, thép không gỉ, Co–Cr, đồng thiếc cứng, hợp kim vàng trắng cứng, bạc lò xo và hợp kim bạc–bạch kim Ag–Pt. Trên vàng, bạc và đồng thau, chủ yếu dùng LUXI Asian Blue trên bề mặt lớn, phẳng và thoáng khi diện tích tiếp xúc khiến chất ít mạnh hơn không thể hoàn tất đầy đủ giai đoạn đầu.
Giai đoạn đầu hoàn tất khi mọi dấu vết nhìn thấy được của vật liệu mài cuối cùng đã được loại bỏ hoàn toàn, bề mặt đồng đều và hình học dự kiến được bảo toàn. Nếu vẫn còn dấu vết, trước tiên hãy kiểm tra việc chuẩn bị mài, lựa chọn dụng cụ, độ sạch của bánh, lượng LUXI Asian Blue, rpm, áp lực và thời gian tiếp xúc.
Nếu đánh bóng làm lộ các lỗ rỗ, vết nứt hoặc khuyết tật tiếp tục mở rộng, hãy dừng công việc. Những khuyết tật này nằm ngoài khả năng của quá trình đánh bóng và cần quay lại bước chuẩn bị, sửa chữa, loại bỏ hoặc nấu chảy lại.
Sau LUXI Asian Blue, chọn chất đánh bóng LUXI mịn hơn theo vật liệu và kết quả yêu cầu. Trên thép không gỉ, có thể dùng LUXI Yellow sau LUXI Asian Blue khi cần chất lượng bề mặt công nghiệp. Để đạt kết quả dạng gương trên thép không gỉ và vật liệu cứng tương đương, có thể dùng trình tự LUXI Asian Blue → LUXI Gray → LUXI Blue → LUXI Orange. Đây là lựa chọn phụ thuộc vào vật liệu và quy trình, không phải trình tự bắt buộc cho mọi chi tiết.
Trước khi đánh giá kết quả hoặc chuyển sang chất đánh bóng tiếp theo, hãy loại bỏ cặn LUXI Asian Blue và kim loại đã bóc khỏi bề mặt. Đặc biệt chú ý các hốc, góc trong và phần phù điêu. Dùng một bánh hoặc dụng cụ sạch riêng cho chất đánh bóng tiếp theo để cặn thô hơn không bị chuyển sang giai đoạn sau.