統合研磨システム
適用状況
LUXI Asian Blueを鋳造直後に使用してはいけません。研磨を始める前に、対象品の形状を完成させ、重大な欠陥を補修し、少なくとも P400 まで研磨材で表面を前処理してください。材料、対象品の形状、必要な表面品質に応じて、P600 以上まで前処理することが望まれます。深い傷、突出した欠陥、形状の誤りは、LUXI Asian Blueを使用する前に修正してください。
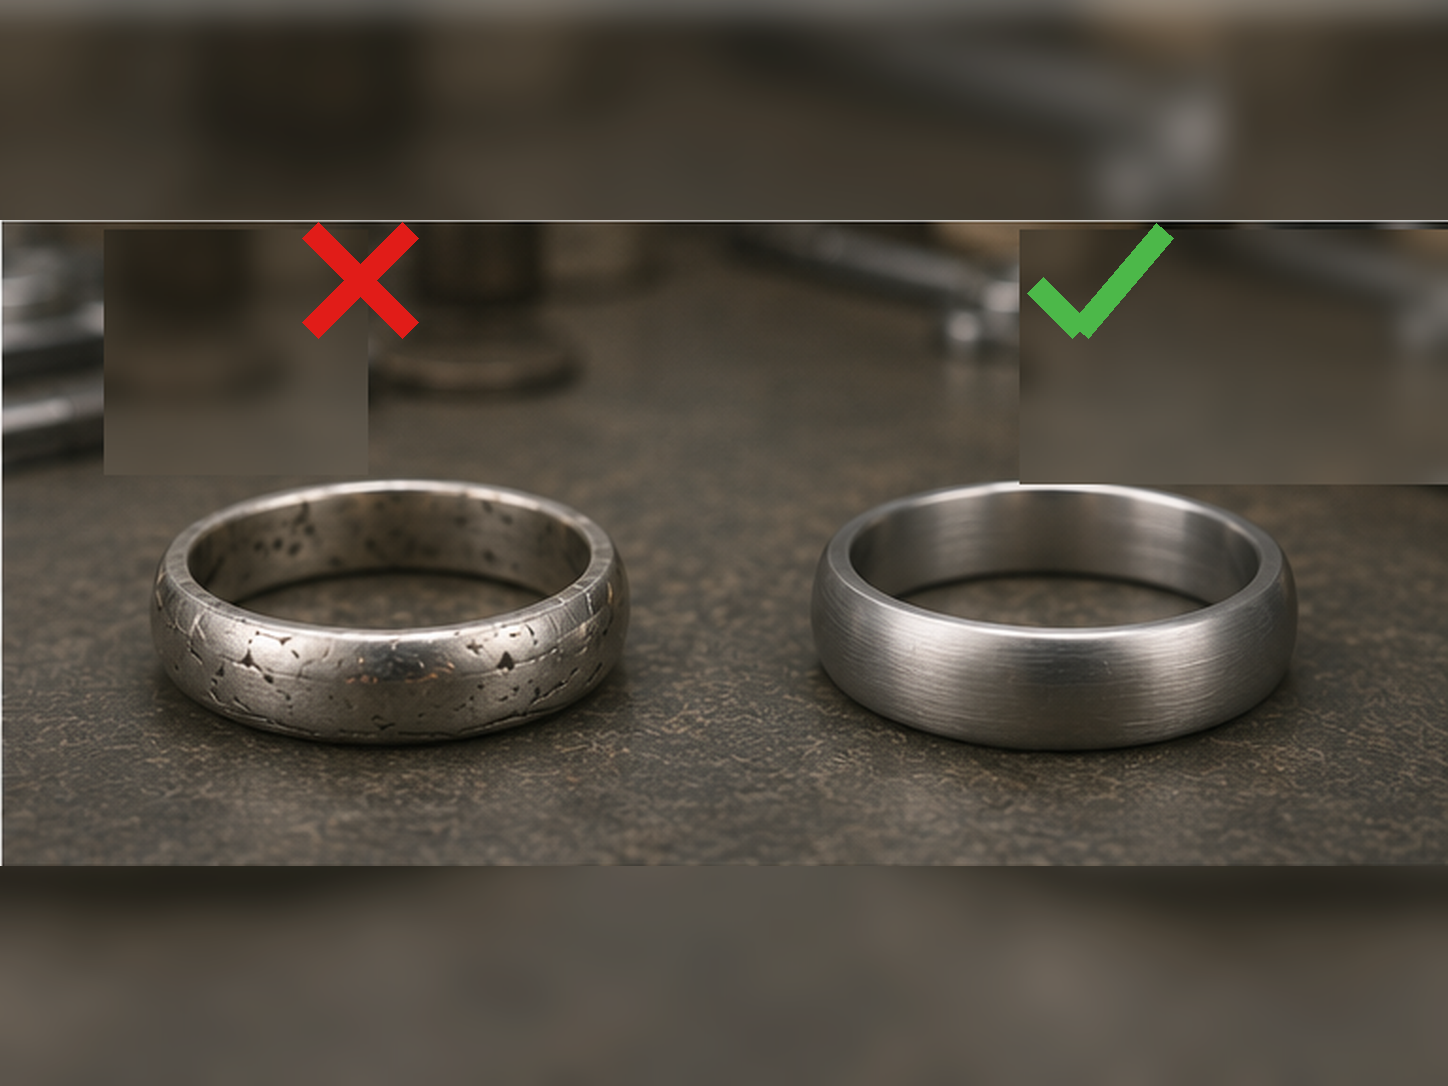
第一工程でLUXI Asian Blueは、LUXI研磨の能力範囲内にある最後の研磨材痕をすべて完全に除去しなければなりません。痕が見える間は細かいコンパウンドへ移らないでください。
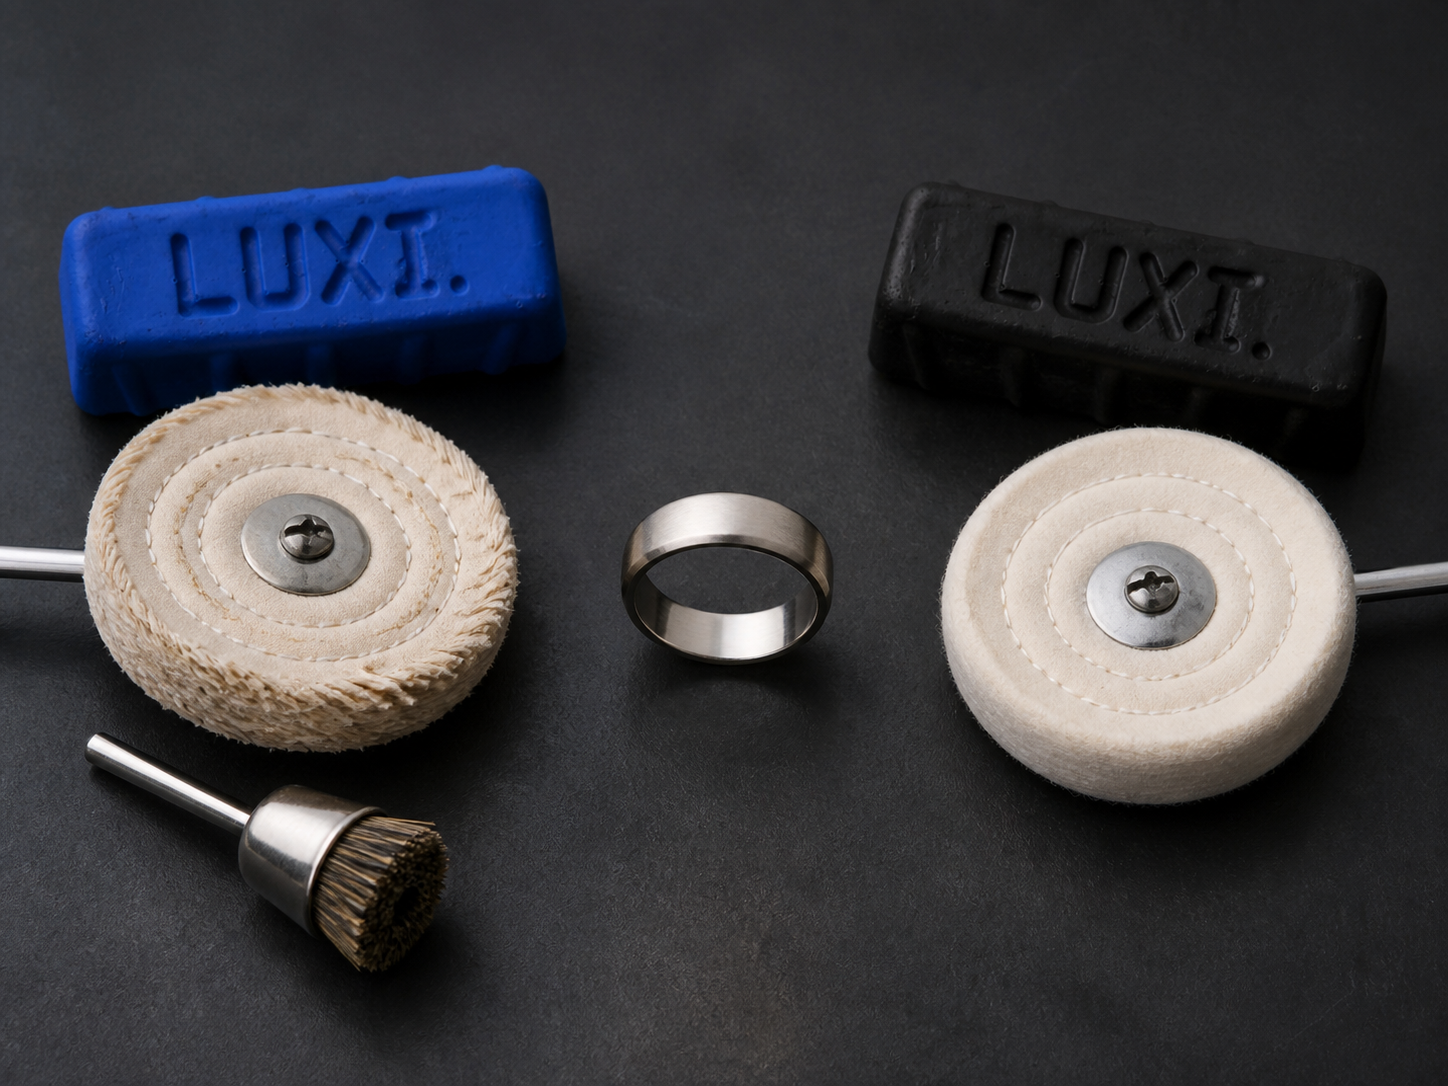
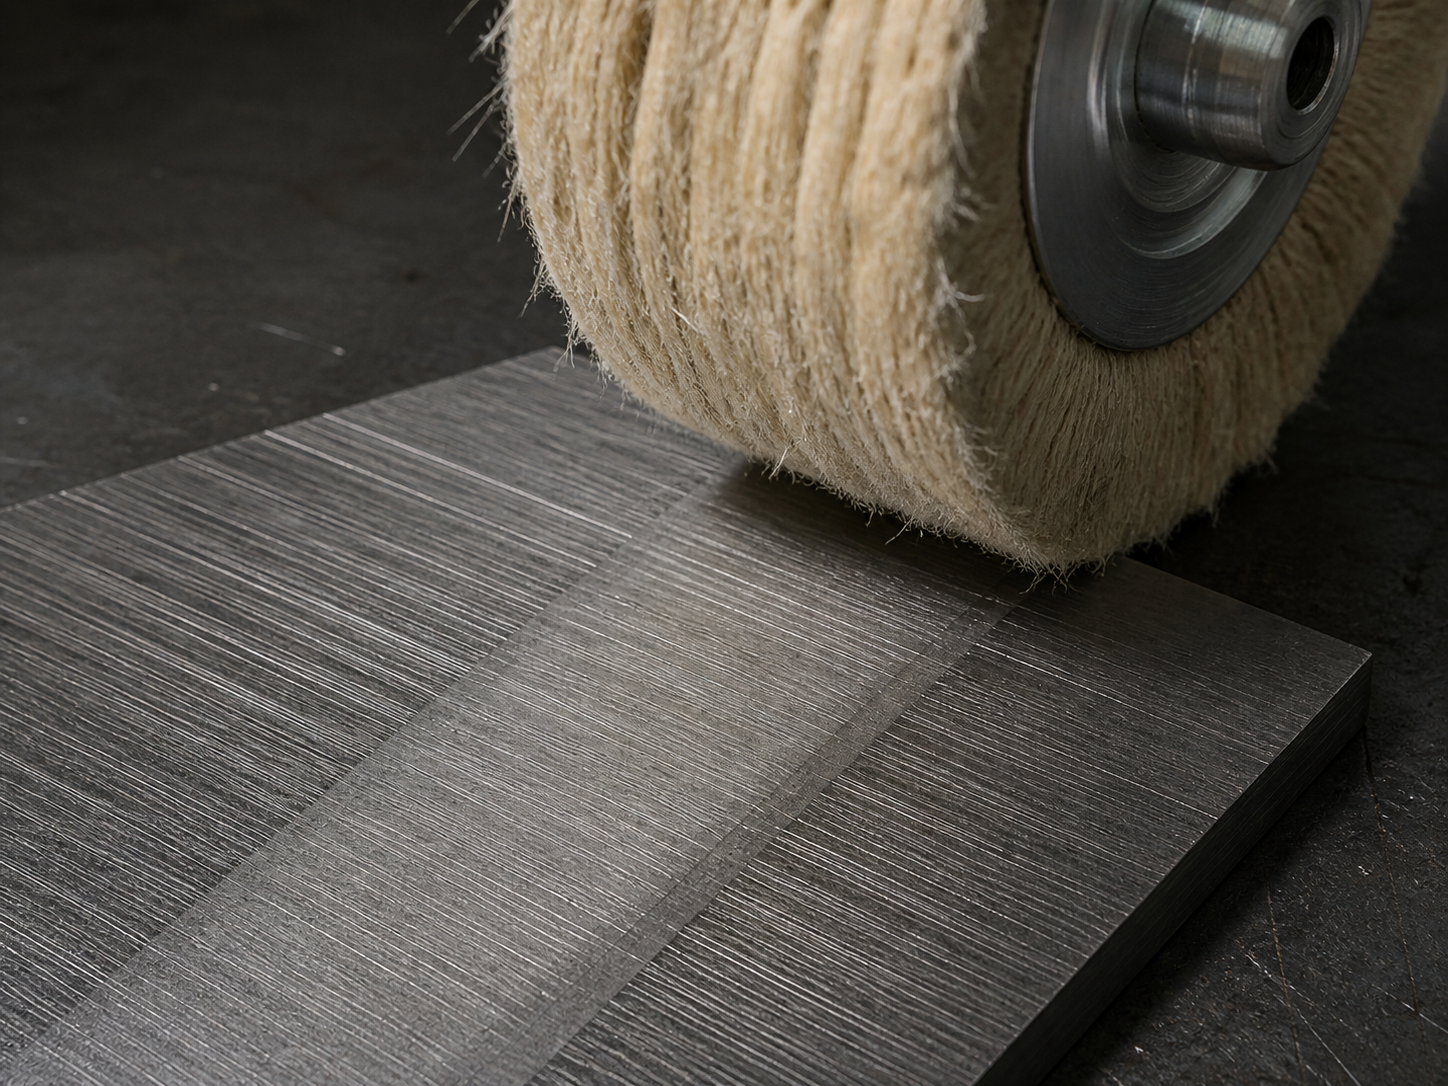
広い平面にはSplit-lapホイールを使用します。最も強い除去が必要な場合はサイザルを選びます。硬い縫製綿ホイールは、より柔らかな接触特性で強い作用を与え、品物の大きさ、表面積、形状保持の必要性に応じて選択します。小型品や大型ホイールでは適切な接触を作れない箇所には、小型の縫製綿ホイールおよび処理済み縫製綿ホイールを使用します。
直径約 150 mm の標準ホイールでは、作業開始範囲は 2500–3000 rpm です。より小径の工具では、表面の線速度と実際の接触状態に応じて作業条件を選択します。小型工具の作用不足を、過剰な圧力、過剰なLUXI Asian Blue、または長時間の連続接触で補ってはいけません。
清浄な作業工具にLUXI Asian Blueを最小限だけ塗布してください。短いパスで作業し、表面を定期的に検査します。ホイールに除去された金属が蓄積する、黒ずむ、または汚染痕を残し始めた場合は清掃してください。余分なコンパウンドはホイールと表面の直接接触を弱め、結果の評価を難しくし、レリーフ部の汚染を増やします。
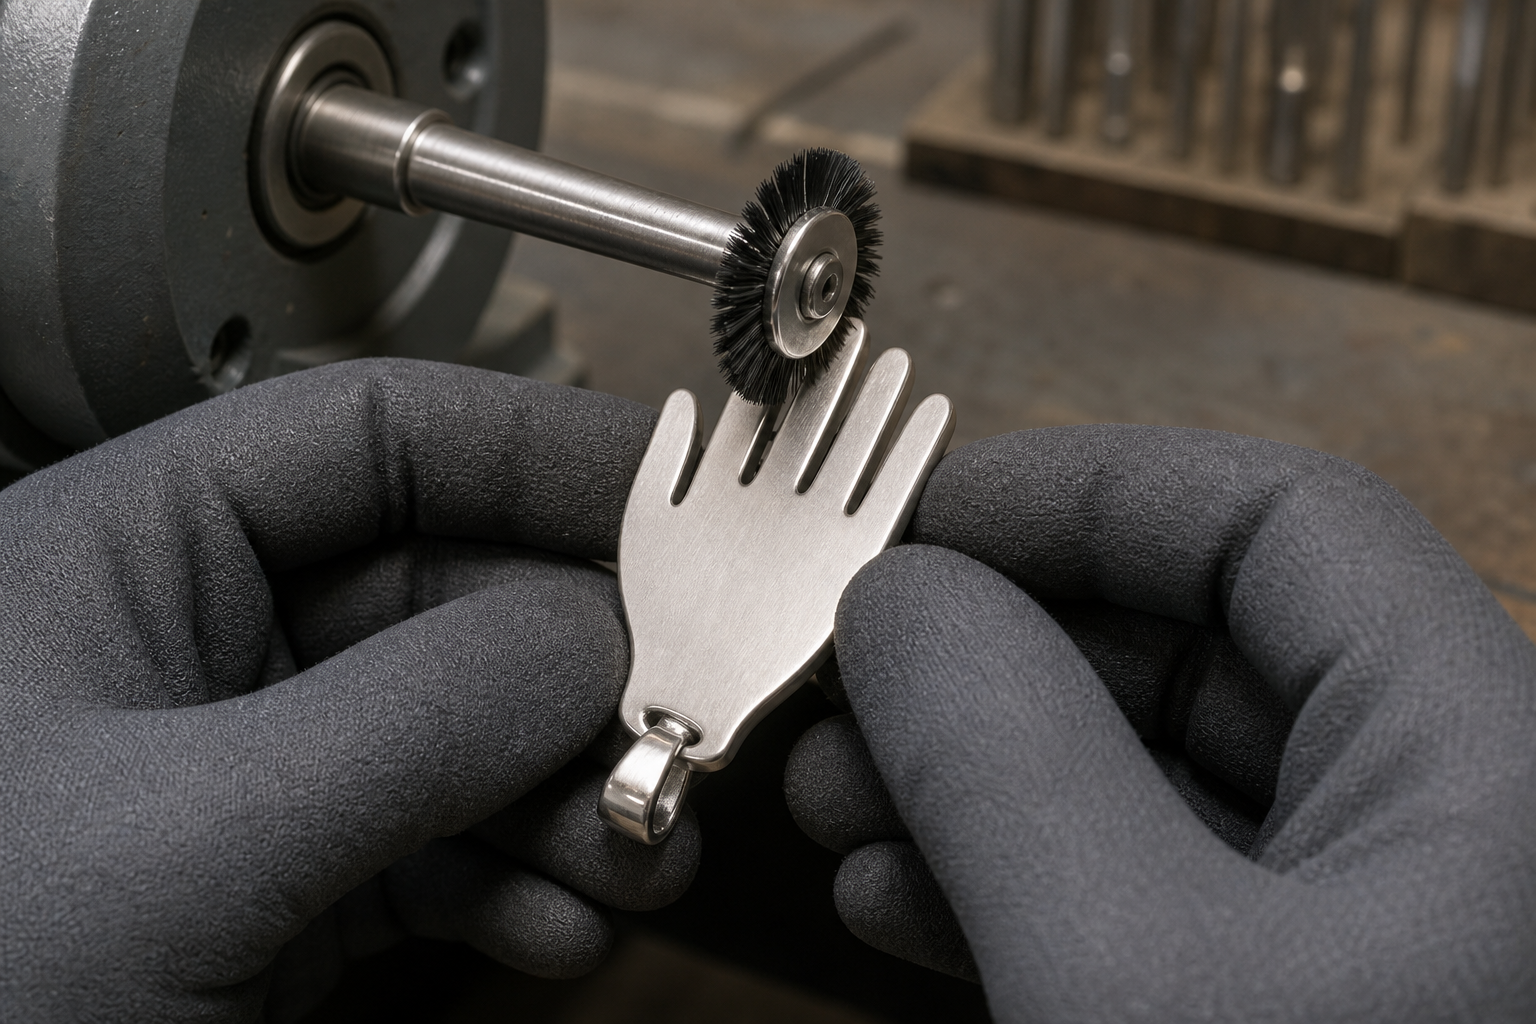
くぼみ、内角、くさび形空洞、局所的な気孔、複雑なレリーフには、短く硬い毛を備える小型毛ブラシにLUXI Asian Blueを使用してください。毛が作業域へ入り、安定した接触を保てる大きさのブラシを選びます。コンパウンドを最小限だけ塗布し、周囲のレリーフを過剰研磨しないよう短いパスで作業してください。
LUXI Asian Blueの主な適用範囲は、プラチナ、チタン、ステンレス鋼、Co–Cr、硬質青銅、硬質ホワイトゴールド合金、ばね用銀、銀–プラチナ Ag–Pt 合金です。金、銀、黄銅では、主に大きな平面および開放面で、接触面積のために作用の弱いコンパウンドでは第一工程を完全に終えられない場合にLUXI Asian Blueを使用してください。
最後の研磨材による目視可能な痕がすべて完全に除去され、表面が均一で、意図した形状が保持されていれば、第一工程は完了です。痕が残る場合は、まず研磨材による下地処理、工具選択、ホイールの清浄度、LUXI Asian Blueの量、rpm、圧力、接触時間を確認してください。
研磨によって孔、亀裂、または拡大し続ける欠陥が開いた場合は、作業を停止します。こうした欠陥は研磨の能力範囲外であり、前処理、補修、不合格判定、または再溶解へ戻す必要があります。
LUXI Asian Blueの後は、材料と必要結果に応じてより細かいLUXIコンパウンドを選びます。ステンレス鋼で工業的表面品質が必要なら、LUXI Asian Blueの後にLUXI Yellowを使用できます。ステンレス鋼や同等の硬質材料で鏡面を得るには、LUXI Asian Blue → LUXI Gray → LUXI Blue → LUXI Orangeを使用できます。これは材料・工程依存の選択肢で、全対象品に必須の順序ではありません。
結果を評価したり次のコンパウンドへ変更したりする前に、LUXI Asian Blueの残留物と除去された金属を表面から除去してください。凹部、内角、レリーフには特に注意してください。粗い残留物が次工程へ移らないよう、次のコンパウンドには専用の清潔なホイールまたは工具を使用してください。