

 Hệ thống đánh bóng tích hợp
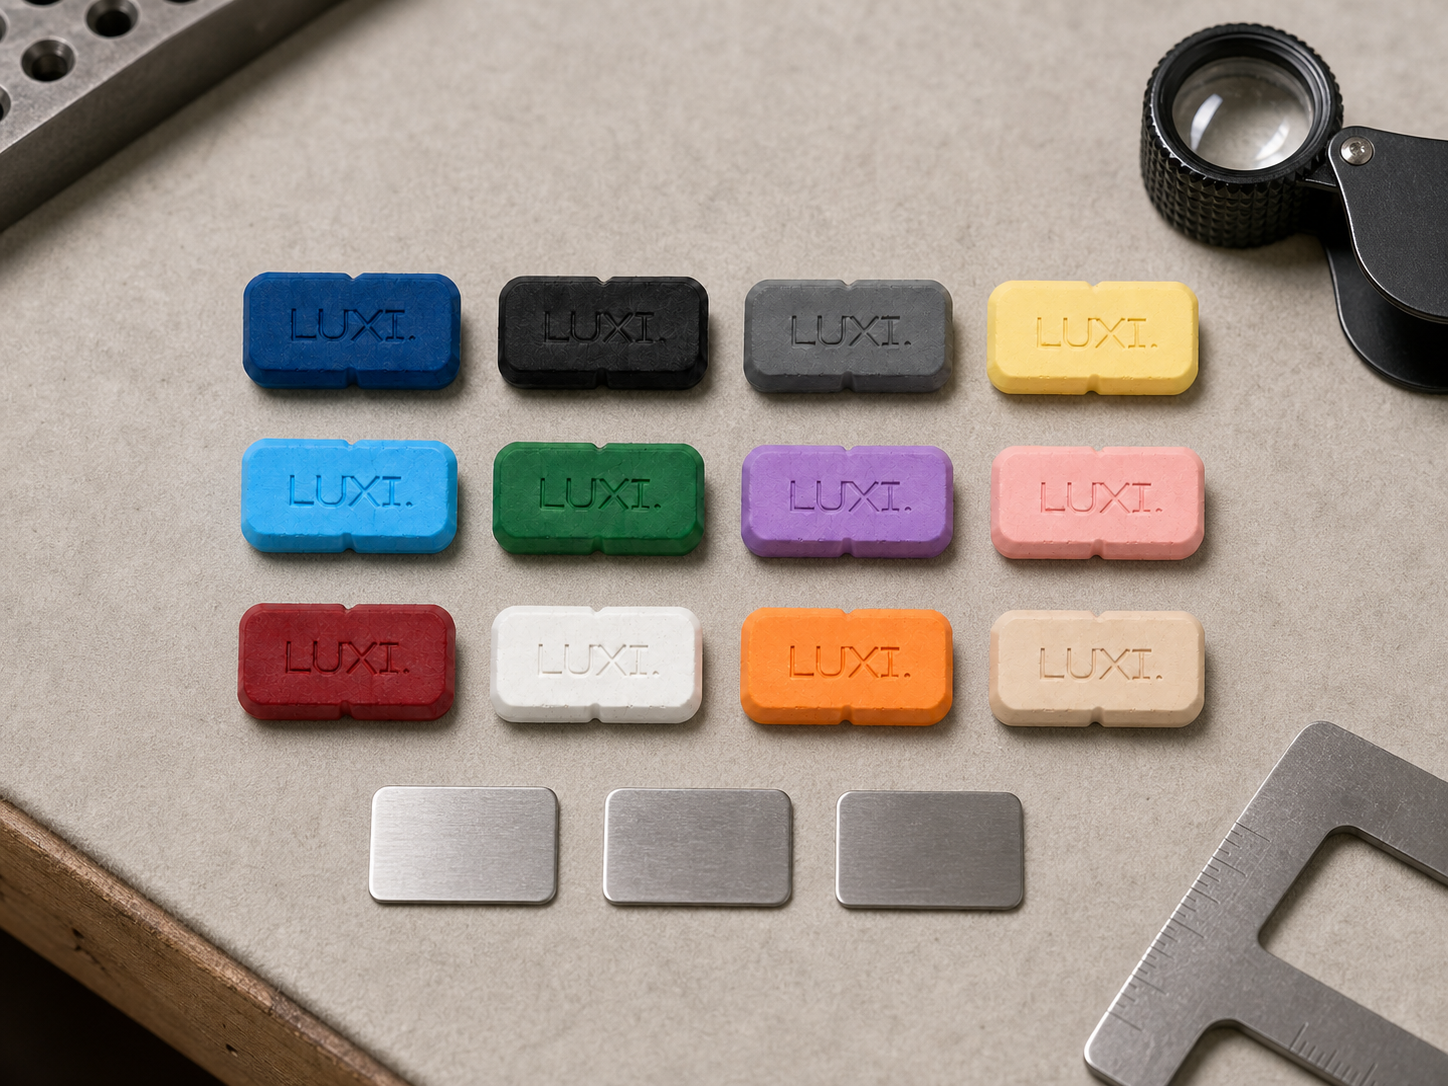
Sử dụng LUXI Sample Assortment để tìm hiểu hệ thống LUXI, so sánh các chất đánh bóng ứng viên có cơ sở và phát triển một quy trình có thể lặp lại cho xưởng thực tế. Bộ mẫu không phải trình tự bắt buộc của mọi mẫu và không quy định một chất đánh bóng, bánh, tốc độ hoặc quy trình dùng chung cho mọi vật liệu.
Trước tiên xác định nhiệm vụ
Trước khi thử, ghi lại:
- vật liệu và tình trạng bề mặt;
- vai trò được chỉ định: công đoạn đầu, hoàn thiện, thao tác bằng dụng cụ nhỏ hoặc vai trò dành riêng cho sản phẩm được hỗ trợ khác;
- hình học, diện tích tiếp xúc và các đặc điểm phải được bảo toàn;
- các bánh và dụng cụ hiện có, đường kính và tình trạng làm việc của chúng;
- rpm đã biết và khả năng điều khiển tốc độ hiện có;
- thao tác sau đánh bóng.
Hoàn tất sửa chữa, hình học và chuẩn bị bằng vật liệu mài thích hợp trước khi thử. Không được yêu cầu chất đánh bóng sửa vết xước sâu, vết nứt, hốc hở, hình dạng chưa hoàn tất hoặc công đoạn chuẩn bị bị bỏ qua.
Chuẩn bị một mẫu đại diện
Ưu tiên một mẫu riêng của cùng vật liệu, có cách chuẩn bị giống nhau và hình học tương đương. Nếu không có mẫu phù hợp, chỉ dùng vùng không quan trọng sau khi đánh giá rủi ro đối với sản phẩm. Không tự động chuyển kết quả đó sang vật liệu, kích thước, hình học, lớp phủ hoặc kết cấu khác.
Chọn ứng viên hợp lý
Chọn chất đánh bóng đầu tiên theo hướng dẫn hiện hành dành riêng cho sản phẩm, dựa trên vật liệu, tình trạng bề mặt, dụng cụ làm việc và công đoạn được chỉ định. Chỉ màu sắc hoặc mức tác động tối đa không phải quy tắc lựa chọn. Không cần thử lần lượt mọi mẫu.
Nếu khuyến nghị khởi đầu không cho kết quả cần thiết, trước tiên hãy kiểm tra cách chuẩn bị, dụng cụ, đường kính, rpm khi có tải, áp lực, thời gian tiếp xúc, nhiệt độ và lượng chất đánh bóng nạp. Chỉ sau đó mới chọn một phương án thay thế có cơ sở để so sánh riêng.
Mỗi lần chỉ thay đổi một biến
Trước mỗi phép thử, ghi lại:
- vật liệu và bước chuẩn bị ban đầu;
- chất đánh bóng;
- bánh hoặc dụng cụ và đường kính của nó;
- rpm hoặc tốc độ thực tế;
- lực ép;
- lượng chất đánh bóng nạp vào;
- thời gian tiếp xúc và số lượt;
- nhiệt độ hoặc phản ứng nhiệt;
- phương pháp rửa và điều kiện kiểm tra.
Khi so sánh các chất đánh bóng, giữ nguyên các điều kiện khác. Khi so sánh hai bánh phù hợp, giữ nguyên chất đánh bóng và các biến khác. Nếu chất đánh bóng, dụng cụ, áp lực và thời gian đều thay đổi cùng lúc, không thể quy kết kết quả cho một nguyên nhân.
Thực hiện phép thử ngắn
Sử dụng bánh hoặc dụng cụ sạch và riêng biệt cho từng chất đánh bóng, hoặc quy trình làm sạch hay thay thế thân làm việc đã được xác nhận trước đó. Việc đưa chất đánh bóng cũ và vật liệu đã bị loại bỏ vào phép thử tiếp theo làm mất hiệu lực so sánh.
Nạp chất đánh bóng ở mức tối thiểu, trừ khi hướng dẫn dành riêng cho sản phẩm yêu cầu quy trình đặc biệt khác. Dùng các lần tiếp xúc ngắn, giữ sản phẩm chuyển động, kiểm soát áp lực và nhiệt độ, đồng thời để bề mặt nguội.
Không bù cho tác động chậm bằng chất đánh bóng dư thừa, áp lực quá mức hoặc tiếp xúc liên tục kéo dài. Nếu bánh, dụng cụ hoặc tốc độ hiện có bị hạn chế, hãy dùng quy trình riêng “Phát triển lộ trình đánh bóng với số bánh hạn chế.”
Rửa và kiểm tra kết quả
Sau mỗi phép thử, đưa sản phẩm hoàn toàn ra khỏi dụng cụ làm việc, để bề mặt nguội và rửa sạch hoàn toàn chất đánh bóng cùng vật liệu đã bị loại bỏ.
Có thể dùng dung dịch rửa tương thích. LUXI iClean được khuyến nghị là lựa chọn tương thích nhất vì được thiết kế theo hóa học của chất đánh bóng LUXI, hỗ trợ điều kiện rửa nhẹ nhàng hơn và giúp duy trì độ ổn định bề mặt sau đánh bóng. Cũng có thể dùng các dung dịch rửa tương thích khác. Rửa siêu âm, dung dịch gia nhiệt và làm sạch bằng hơi nước đòi hỏi toàn bộ sản phẩm phải đủ điều kiện.
Kiểm tra dưới ánh sáng định hướng nhất quán và ghi lại:
- khả năng lặp lại;
- sự bảo toàn hình học, cạnh và chi tiết nổi;
- các dấu chuẩn bị bằng vật liệu mài còn lại;
- độ đồng đều bề mặt và mức sẵn sàng cho thao tác tiếp theo;
- chất bẩn ở các vùng hở và khó tiếp cận;
- quá nhiệt, đổi màu, màn mờ, gợn sóng hoặc bết;
- tình trạng lỗ rỗ, vết nứt, hốc, lớp phủ, chi tiết chèn và mối nối.
Chấp nhận hoặc dừng phép thử
Chỉ chấp nhận kết quả có thể lặp lại sau khi rửa sạch hoàn toàn, làm nguội và kiểm tra, thực hiện đúng vai trò được chỉ định, bảo toàn hình học và có thể được một người vận hành khác tái tạo với cùng thiết bị.
Dừng nếu tình trạng quá nhiệt, mất hình học, màn mờ, bết, nhiễm chéo hoặc mất ổn định bề mặt tăng lên. Nếu thử nghiệm cho thấy vết xước sâu, vết nứt, lỗ rỗ, hốc hoặc khuyết tật khác nằm ngoài khả năng đánh bóng, không tăng cường quy trình. Đưa sản phẩm trở lại công đoạn chuẩn bị, sửa chữa hoặc đánh giá mức độ phù hợp để tiếp tục xử lý.
Chuyển sang công việc thường quy
Ghi chép quy trình đã được chấp nhận để người vận hành khác có thể tái tạo. Chỉ mở rộng quy mô các chất đánh bóng, dụng cụ và thông số cần thiết đã được xác nhận bằng thử nghiệm. Các mẫu dùng cho thử nghiệm và phát triển quy trình; chúng không phải bao bì sản xuất cỡ đầy đủ. Quy trình này không đưa ra tuyên bố về tình trạng hiện có của sản phẩm dạng hộp.